
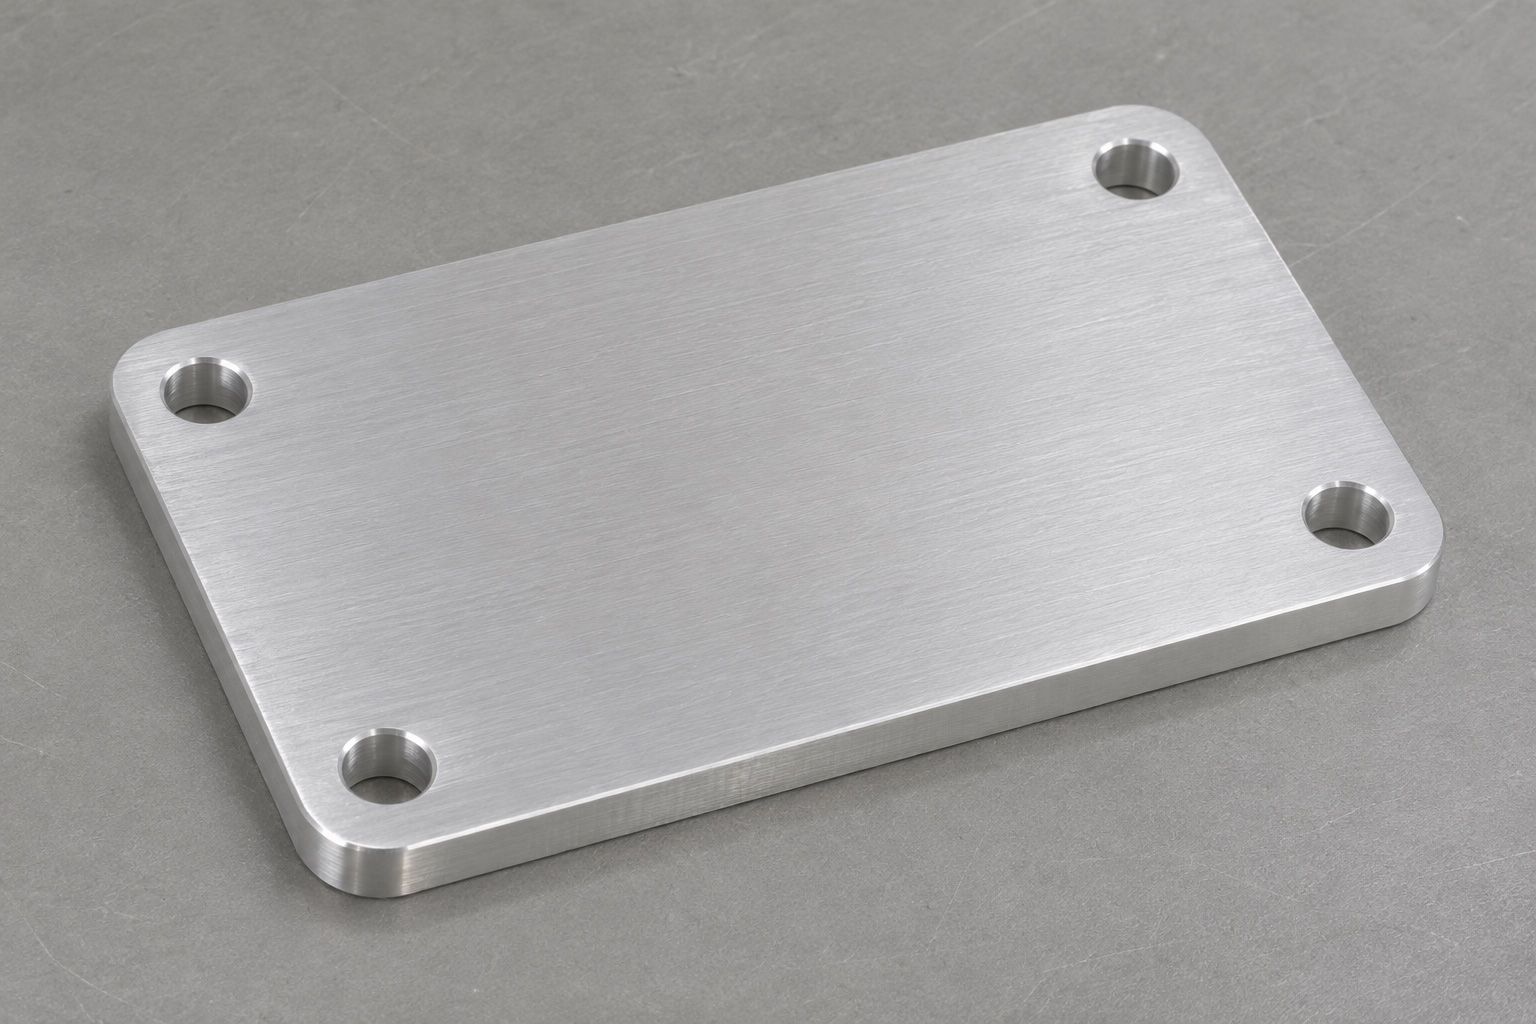
Repräsentativer Umfang einer nicht betriebsbereiten Servicevorrichtung
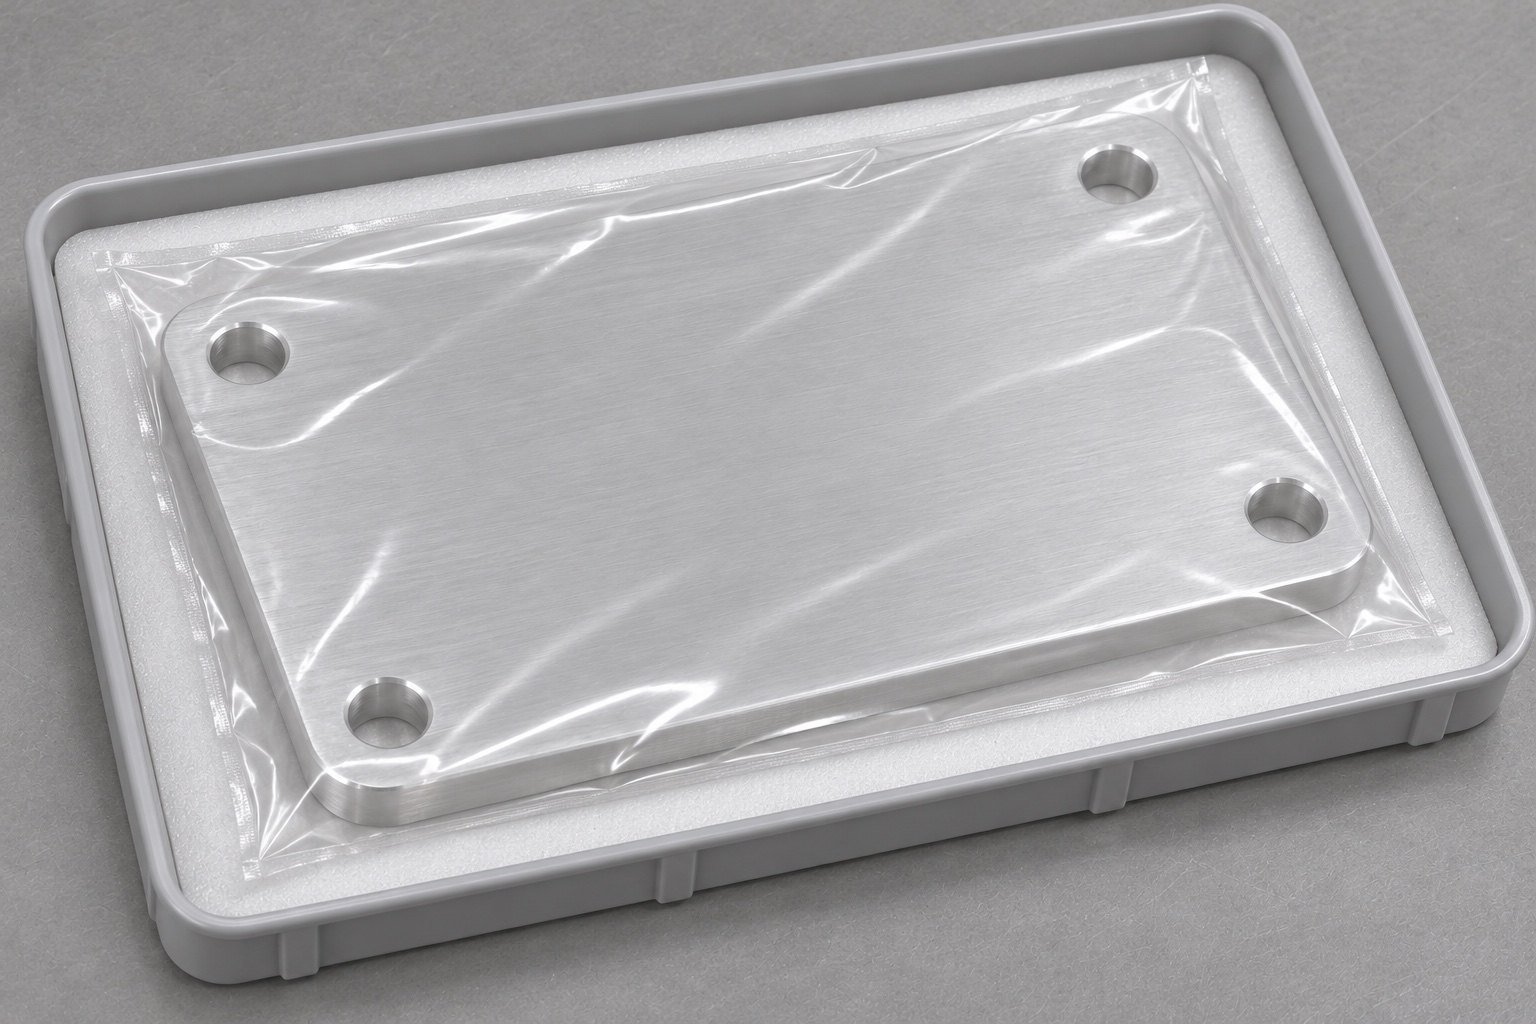
In diesem Fall handelt es sich um eine repräsentative Stirnstützen-Trägerplatte aus 6061-Aluminium für eine stromlose Funduskamera-Servicevorrichtung. Es handelt sich nicht um einen Kundenlieferbericht und es wird kein Anspruch auf Zertifizierung, klinische Kompatibilität oder gemessene Produktionsergebnisse erhoben. Die vorgeschlagene Geometrie ist eine flache rechteckige Platte mit vier abgerundeten Außenecken und vier kreisförmigen Montagedurchgangslöchern. Sein Zentrum bleibt schlicht, ohne versteckte Kanäle oder zusätzliche Schlitze. Die Platte würde hinter einem separat spezifizierten Befestigungselement sitzen. Es handelt sich nicht um ein Patientenkontaktpad. Für ein echtes Projekt wäre eine freigegebene Zeichnung und die Genehmigung des Designverantwortliches erforderlich, bevor aus dem Fertigungsplan eine Produktionsanweisung werden könnte.
Gegenbauteile vor Festlegung des Lochbilds prüfen
Die vorgeschlagene Zeichnungsüberprüfung würde die Auflagefläche, das passende Befestigungselement und die vorgesehene Befestigungsanordnung abfragen. Diese Eingaben legen fest, wie die vier Löcher die Platte positionieren und befestigen. Der Lieferant würde keine engere Mustertoleranz wählen, nur weil das Teil mit ophthalmologischen Geräten in Zusammenhang steht. Stattdessen würde der Baugruppeneigentümer die Beziehung definieren, auf die es ankommt, und der Inspektionsplan würde sich daran orientieren. Eventuelle Unstimmigkeiten zwischen dem CAD-Modell und der Zeichnung werden vor der CAM-Vorbereitung geklärt. Dadurch bleibt eine klare Grenze zwischen der Bearbeitung einer bestimmten Montageschnittstelle und der Behauptung erhalten, dass die resultierende Baugruppe eine nicht verifizierte optische oder Patientenpositionierungsleistung liefert.
6061-Werkstoff und Zeichnung dem Laufzettel zuordnen
Die hypothetische Bestellung würde die 6061-Bezeichnung und den Zustand sowie die bei der Eingangskontrolle erforderlichen Werkstoffnachweise enthalten. In diesem Beispiel wird nicht behauptet, dass bereits ein Zertifikat ausgestellt wurde. Der Lieferant würde die angeforderte Dokumentation bestätigen, bevor er die Bestellung annimmt, und dann die Identität des Rohlings durch maschinelle Bearbeitung wahren. Eine Änderung der Rohmaterialform, der Beschaffenheit oder des Quellzustands würde überprüft, wenn sie sich auf eine genehmigte Anforderung auswirkt. Das Fertigungslaufzettel- und spätere Paketetikett würden die gleichen Teile- und Revisionskennungen tragen. Diese einfache Verbindung ist nützlich, wenn mehrere kleine Aluminiumplatten ähnliche Umrisse haben, aber unterschiedliche Vorrichtungsbaugruppen bedienen.
Auflagefläche und Bohrungsanforderungen festlegen
Das vorgeschlagene Bezugssystem würde mit der Sitzfläche der Vorrichtung beginnen und die Ausrichtung anhand geeigneter definierter Referenzen festlegen. Die Befestigungslöcher würden sich innerhalb dieses Systems befinden, wobei die Lochgröße von der Musterposition getrennt wäre. Ein Sichtfläche würde nicht stillschweigend zur primären Referenz werden, nur weil es bei einer ersten Operation einfacher zu halten war. Bei der Überprüfung würden auch Dicke, Eckprofil und etwaige erforderliche Oberflächentextur ermittelt. Wenn bei der Baugruppe Befestigungsbohrungen mit Spiel verwendet wurden, wurde diese Absicht ausdrücklich angegeben. Dadurch wird vermieden, dass eine unnötig einschränkende Passung entsteht oder ein loses Befestigungselement als Beweis dafür gewertet wird, dass ein schlecht definiertes Lochmuster akzeptabel ist.
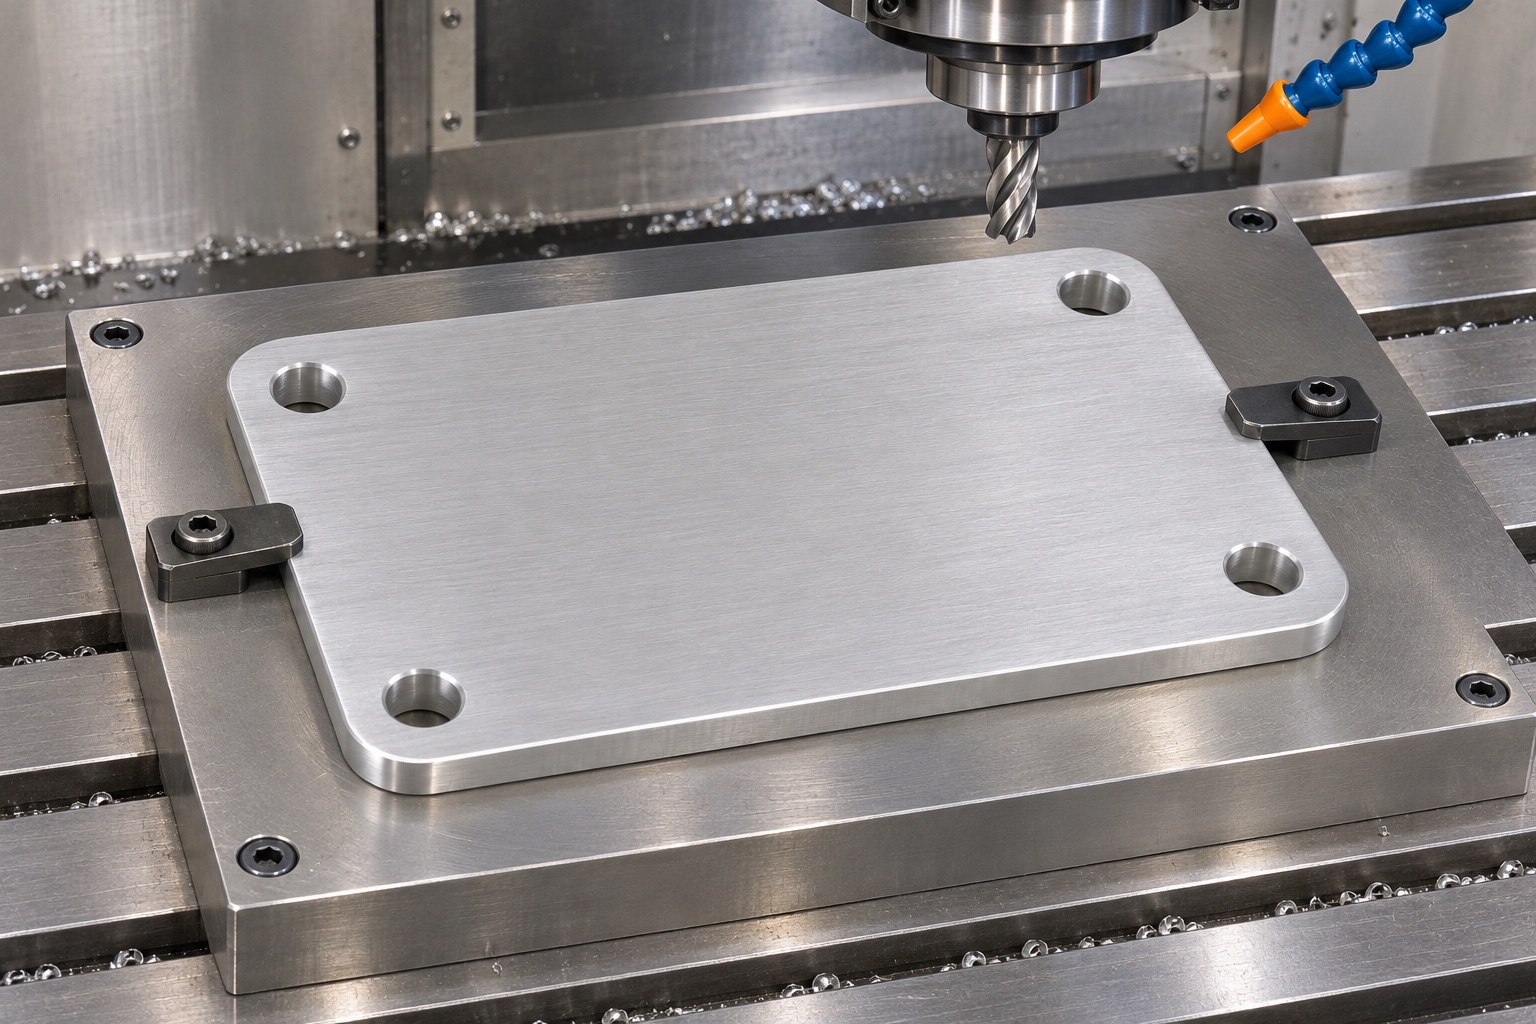
Schruppen vor den letzten Flächenpässen planen
Die vorgeschlagene Route würde ein kontrolliertes Schlichtaufmaß hinterlassen und berücksichtigen, wie sich der Materialabtrag auf die nicht unterstützte Platte auswirkt. Wenn beide Flächen bearbeitet werden müssten, würde die Reihenfolge unter Berücksichtigung der tatsächlichen Rohlings- und Teiledicke überprüft werden. In begründeten Fällen könnte ein Stabilisierungs- oder Zwischenkontrollschritt vorgesehen werden, in diesem Fall ist jedoch keine unbestätigte allgemeine Behandlung vorgeschrieben. Die Klemmen würden auf die unterstützten Bereiche wirken und das Einrichtungsblatt würde zeigen, wie die Platte festgehalten wurde. Der endgültige geometrische Zustand würde nach dem Lösen der Bearbeitungsspannung in dem in der Zeichnung geforderten Zustand beurteilt werden, und nicht nur, während die Platte gegen eine Vorrichtungsoberfläche gedrückt blieb.
Zugang beim Fräsen des Außenprofils erhalten
Der Umfangsvorgang würde den genehmigten rechteckigen Umriss und die abgerundeten Ecken erzeugen, ohne in Klammern zu schneiden oder die Unterstützung am Ende des Pfades zu verlieren. Werkzeugzugang, -ausgang und Restmaterial würden bei der Programmüberprüfung überprüft. Anstatt davon auszugehen, dass jede flache Platte auf dieselbe Vorrichtung gehört, würde eine geeignete Stütz- und Haltestrategie für das eigentliche Bauteil ausgewählt. Das bearbeitete Erscheinungsbild bleibt gegenüber den angegebenen Abmessungen und Sitzverhältnissen zweitrangig. Wenn der Lieferant aus Gründen der Werkzeugfreundlichkeit einen anderen Außeneckenradius vorschlagen würde, würde diese Änderung eine Zeichnungsgenehmigung erfordern und nicht zu einem undokumentierten Merkmal der fertigen Charge werden.
Vier Befestigungsbohrungen ohne Zusatzannahmen fertigen
Das repräsentative Design erfordert vier einfache Durchgangslöcher, keine Gewinde oder Senkungen. Das Bearbeitungsprogramm würde dieser Definition folgen und die Lochausgänge für die Kantenbearbeitung zugänglich halten. Eine Werkzeugunterstützungsanordnung darf Schäden nicht verbergen oder den endgültigen Kantenzustand beeinträchtigen. Die Lochidentifikation im Inspektionsbericht würde mit der Zeichnung übereinstimmen, sodass jede Stelle einzeln überprüft werden könnte. Wenn eine Montageschraube später eine andere Lochgeometrie erfordern würde, würde der Auftrag zur Designklärung zurückgeschickt. Die kundenspezifische 6061-CNC-Plattenfertigung profitiert von diesen kleinen Unterschieden, da scheinbar geringfügige Änderungen an den Befestigungselementen die Montagebeziehung und die erforderliche Prozesssequenz verändern können.
Oberflächenbehandlung erst nach Spezifikation einplanen
In diesem repräsentativen Fall kommuniziert das abgebildete silberbearbeitete Erscheinungsbild die Teilegeometrie, ohne zu behaupten, dass eine Beschichtung aufgetragen wurde. Eine echte Anfrage zum Eloxieren würde genehmigte Behandlungs-, Maskierungs- und Maßanforderungen hinzufügen. Der Lieferant würde klären, welche Oberflächen vor der Behandlung und welche Endmaße danach bewertet wurden. Aus dieser Oberflächenwahl ergeben sich nicht automatisch Nachweise auf chemische Kompatibilität, Korrosionsdauer oder Patientenkontakt. Wenn die Bestellung stattdessen eine blank gefräste Platte erfordern würde, würde der Handhabungs- und Verpackungsplan diesen Zustand schützen. Das Erscheinungsbild der Oberfläche würde genau beschrieben und nicht als Hinweis auf einen nicht durchgeführten Prozess oder eine medizinische Genehmigung verwendet.
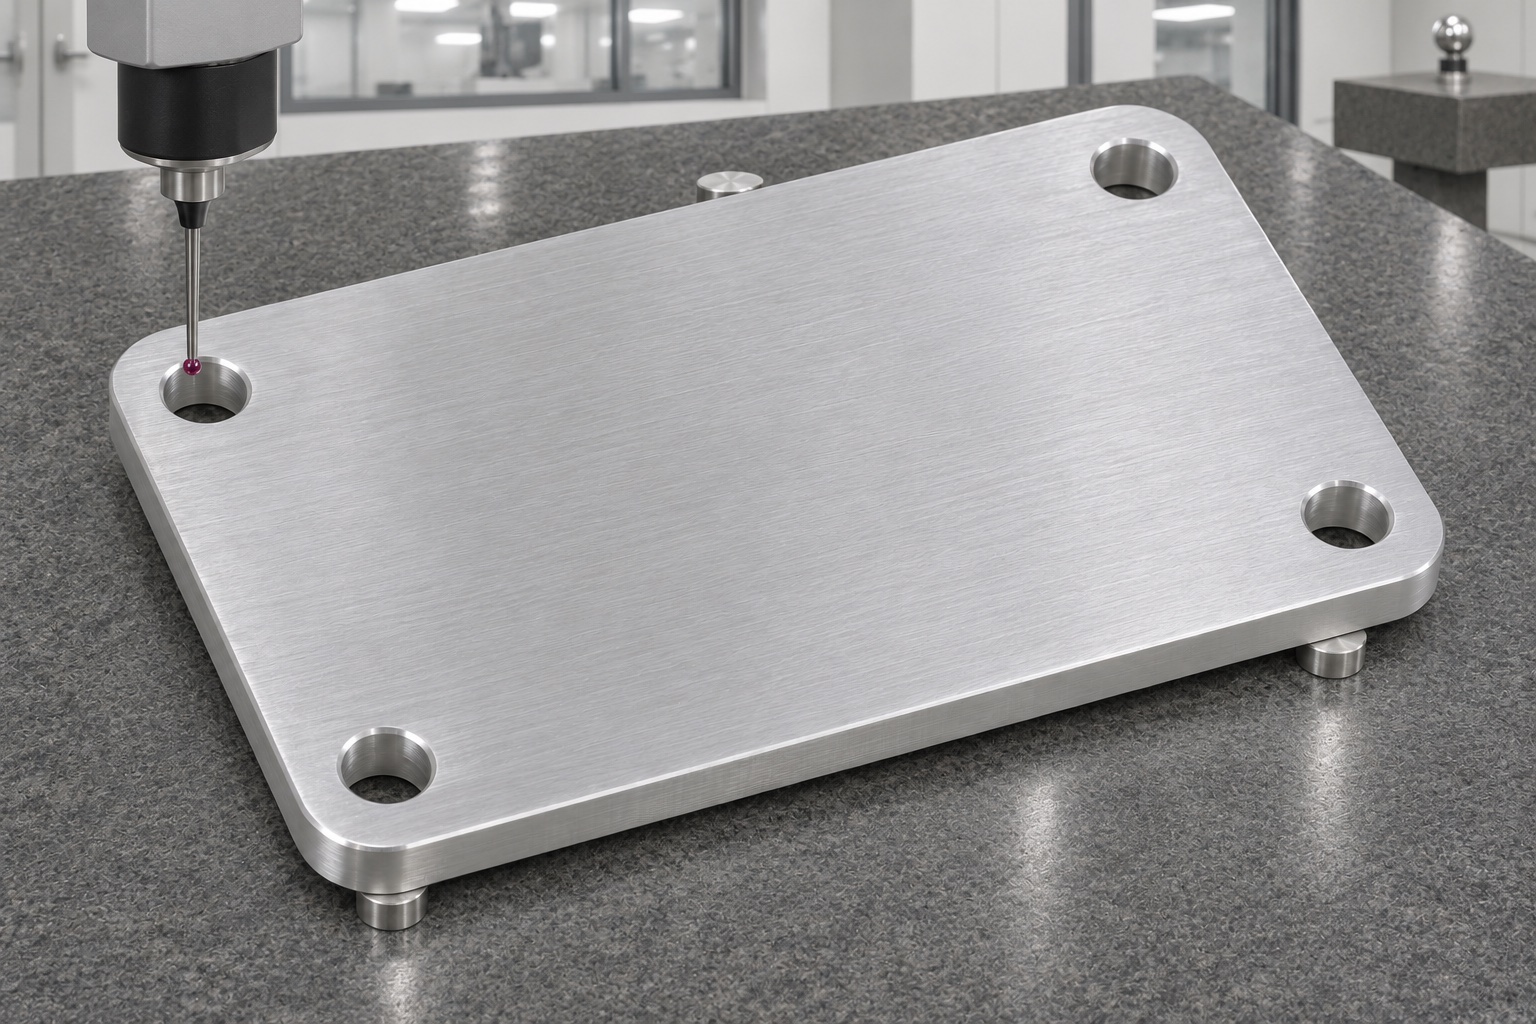
Erstmuster-Prüfmatrix erstellen
Die vorgeschlagene Inspektionsmatrix würde Dicke, Anforderungen an die Sitzfläche, Außenprofil und das Vier-Loch-Muster mit geeigneten Methoden verbinden. Es würde die Referenzausrichtung und die während der Messung verwendete Unterstützung angeben. Tatsächliche Ergebnisse würden erst nach Herstellung und Prüfung eingegeben; Es würde kein nominaler Modellwert in eine Spalte mit gemessenen Ergebnissen kopiert. In diesem Fall werden kein Ausbeute, kein Fähigkeitsindex oder keine erreichte Toleranz gemeldet, da kein echtes Produktionslos beschrieben wird. Wenn das gewählte Instrument eine erforderliche Beziehung nicht glaubwürdig bewerten könnte, würde der Lieferant die Einschränkung offenlegen und die Methode vor der Versandgenehmigung klären. Ein ansprechendes Inspektionsaufbaufoto ist kein Messbericht.
Passprobe ohne überzogene Schlussfolgerungen nutzen
Eine zusätzliche Prüfung könnte die Platte auf einer inerten Halterungsbasis mit dem angegebenen Gegenelement platzieren. Bei der Prüfung würden zugängliche Montagebedingungen untersucht, ohne dass eine Kamera mit Strom versorgt wird oder eine Person beteiligt ist. Die Befestigungselemente würden die genehmigten Befestigungsanweisungen befolgen und das Team würde vermeiden, Schlussfolgerungen aus einer Platte zu ziehen, die durch übermäßige Einspannung in Kontakt gebracht wird. Die Beobachtung könnte eine Überprüfung des Montagezugangs unterstützen, sie würde jedoch weder die optische Ausrichtungsleistung noch die klinische Positionierungsgenauigkeit belegen. Jede Abweichung wird anhand der Zeichnung und der tatsächlichen Maße gewertet. Dadurch wird eine praktische Montagebeobachtung von technischen Behauptungen getrennt, die der repräsentative Fall nicht belegen kann.
Einzelschutz und eindeutige Kennzeichnung vorbereiten
Der Ausgangsverpackungsplan würde verhindern, dass die fertige Platte an anderen Aluminiumkomponenten reibt. Zugelassenes Trennmaterial würde die Sitzfläche schützen, ohne unzulässige Rückstände zu hinterlassen. Die Teile- und Revisionsidentität würde auf dem äußeren Etikett erscheinen und mit dem tatsächlichen Inspektionsbericht verknüpft sein, sofern verfügbar. Das Beispiel erhebt keinen Anspruch auf eine sterile Verpackung oder einen vollständigen Versand. Jegliche Schutzfolie, Schutzbeutel oder Einlage würde anhand der tatsächlichen Kaufspezifikation ausgewählt und nicht anhand eines Fotos abgeleitet. Bei der Eingangskontrolle werden die dokumentierten Anforderungen und die Integrität der Verpackung überprüft. Dieser Ansatz eignet sich für Bestellungen von Aluminium-Trägerplatten in geringer Stückzahl, bei denen gemischte Revisionen ansonsten visuell schwer zu unterscheiden sind.
Fertigungsplan vor Arbeitsfreigabe abschließen
Eine echte Freigabe würde eine Vereinbarung über die Zeichnung, Materialidentität, Montageschnittstellen, Endzustand, Inspektionsmethoden und Verpackung erfordern. Offene Fragen würden vor dem Zuschnitt geklärt und nicht der endgültigen Montage überlassen. Wenn sich der vorgesehene Verwendungszweck des Teils von einer stromlosen Vorrichtung zu einem laufenden medizinischen Gerät ändert, würde der Designverantwortlichen die Anforderungen unabhängig neu bewerten. Der repräsentative Fall bietet daher eine Möglichkeit, eine Anfrage zum Präzisionsfräsen von Aluminium zu strukturieren, ohne eine Kundenerfolgsgeschichte zu erfinden. Ein klarer Umfang ermöglicht es dem Lieferanten, tatsächliche Herstellungsverantwortungen anzugeben, und ermöglicht es dem Käufer, Nachweise anhand einer kontrollierten Spezifikation und nicht anhand einer ansprechenden, aber ungeprüften Anwendungsbeschreibung zu bewerten.
FAQ
Beschreibt dieser Fall eine echte klinische Installation?
Nein. Es handelt sich um ein repräsentatives Beispiel einer Vorrichtung ohne Stromversorgung, ohne dass eine Kundenlieferung, klinische Installation, Zertifizierung oder gemessene Fertigungsergebnisse behauptet werden.
Welche Geometrie wird berücksichtigt?
Eine flache rechteckige 6061-Aluminiumplatte mit abgerundeten Außenecken, einer flachen Mitte und vier kreisförmigen Montagedurchgangslöchern. Für die tatsächlichen Abmessungen ist eine genehmigte Zeichnung erforderlich.
Sind Gewinde und Senkungen enthalten?
Nicht in dieser repräsentativen Geometrie. Jede abweichende Verbindungsschnittstelle muss in der freigegebenen Zeichnung dargestellt und überprüft werden, bevor das Bearbeitungsprogramm geändert wird.
Wird die Platte in diesem Fall eloxiert geliefert?
Es wird kein Beschichtungsverfahren beansprucht. Für eine echte Eloxierungsanfrage wären vor der Freigabe genehmigte Behandlungs-, Maskierungs-, Maß- und Endkontrollanforderungen erforderlich.
Was sollte der Inspektionsbericht enthalten?
Tatsächliche Ergebnisse für bestimmte Zeichnungsmerkmale, die Referenzausrichtung, Messmethoden, Instrumentenidentität und etwaige Einschränkungen. In diesem Beispiel werden keine Messwerte oder Fähigkeitswerte erfunden.
Kann dieser Plan für betriebenes Geräte wiederverwendet werden?
Nicht ohne eine neue Prüfung. Der verantwortliche Designverantwortliche muss die tatsächlichen Geräteanforderungen bewerten und jede Verwendung über den Umfang der inerten Serviceeinrichtung hinaus genehmigen.
tanghangyun@oemach.com