
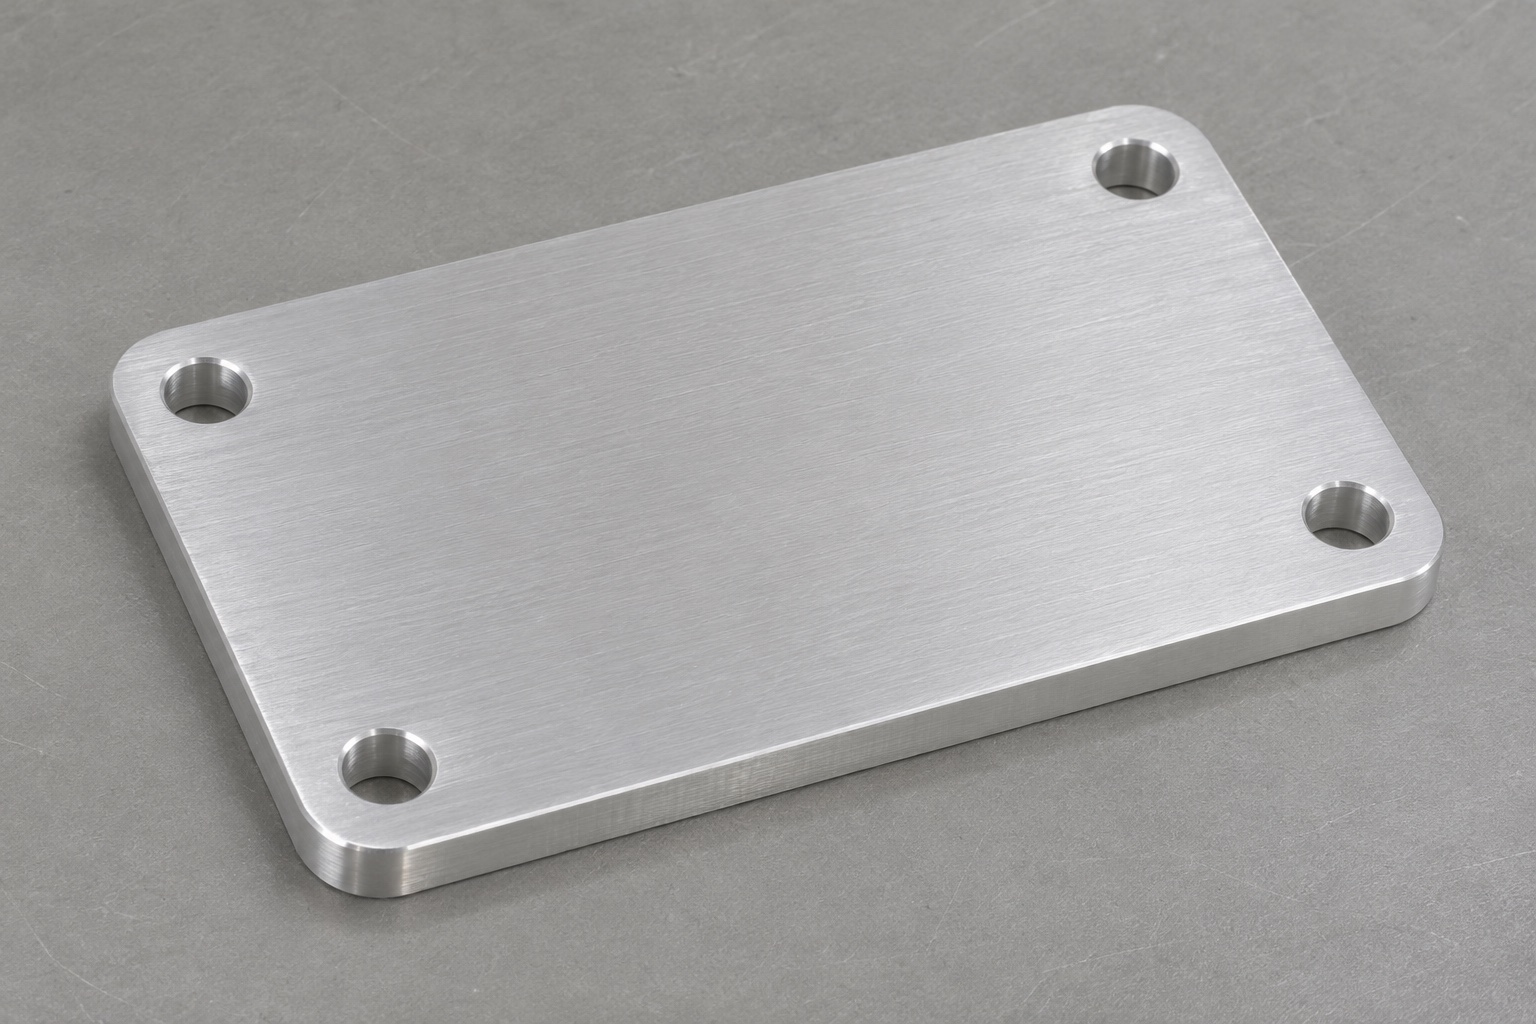
Alcance representativo para un dispositivo de mantenimiento sin accionamiento motorizado
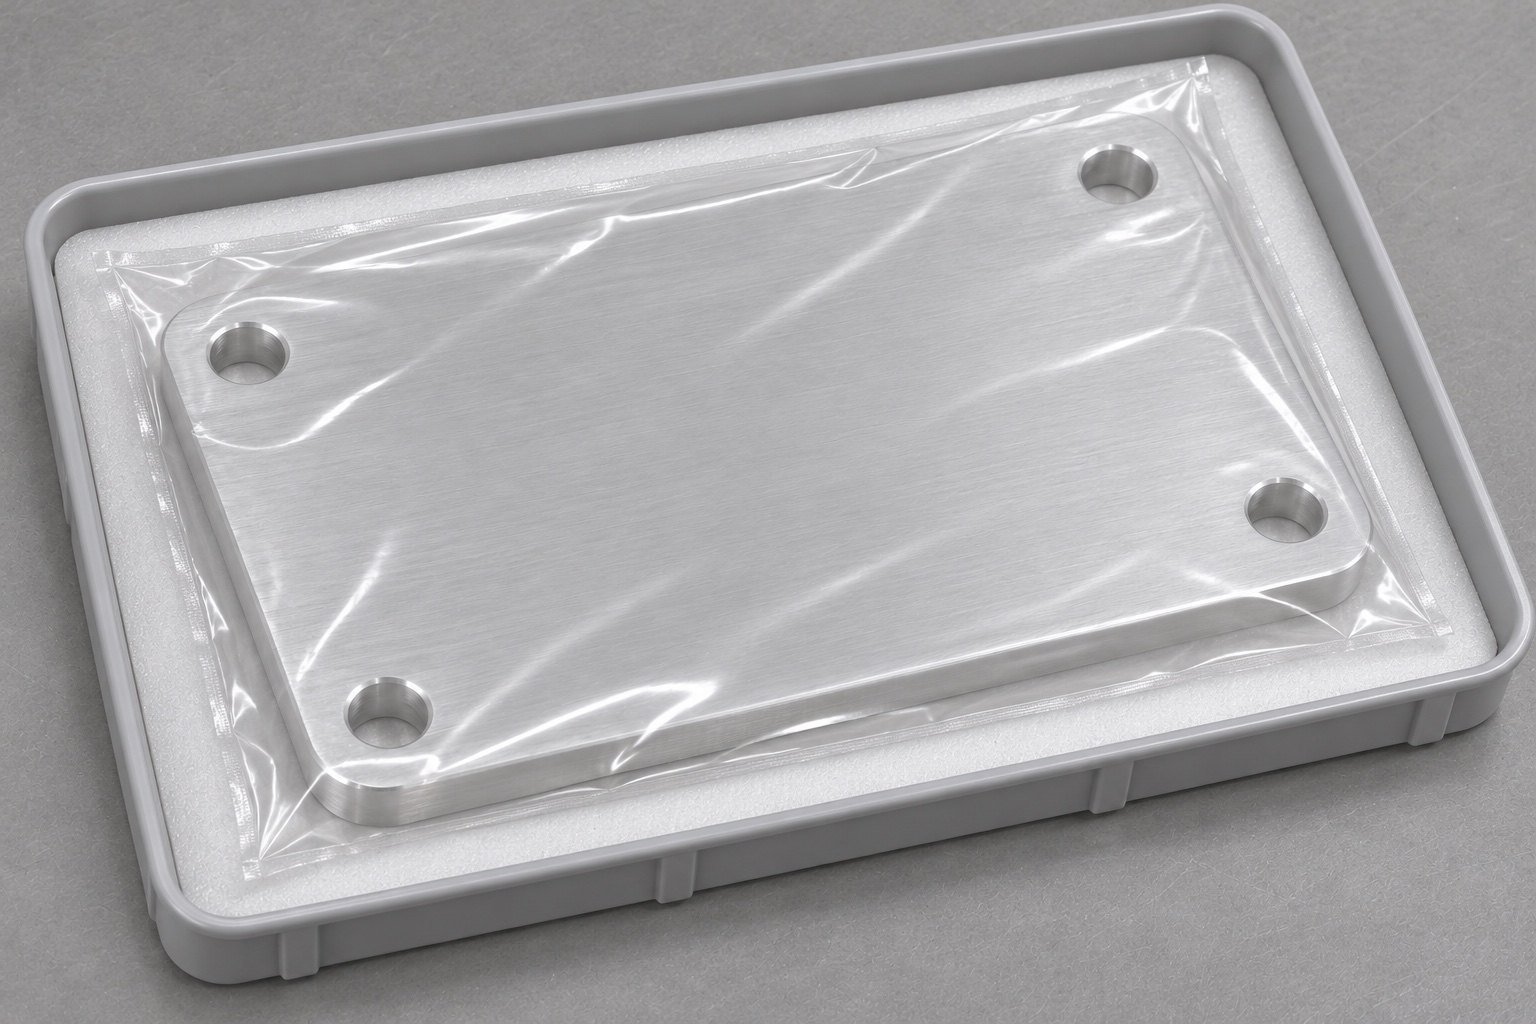
Este caso representativo presenta una placa de respaldo 6061 para un útil no operativo de cámara de fondo de ojo. Tiene cuatro esquinas redondeadas, cuatro orificios pasantes y centro plano, sin canales ni ranuras. No es la almohadilla de contacto con el paciente. No se afirma cliente, entrega, certificación, compatibilidad clínica ni resultados medidos. Un proyecto real necesita plano liberado y aprobación del responsable antes de convertir la propuesta en instrucciones de producción.
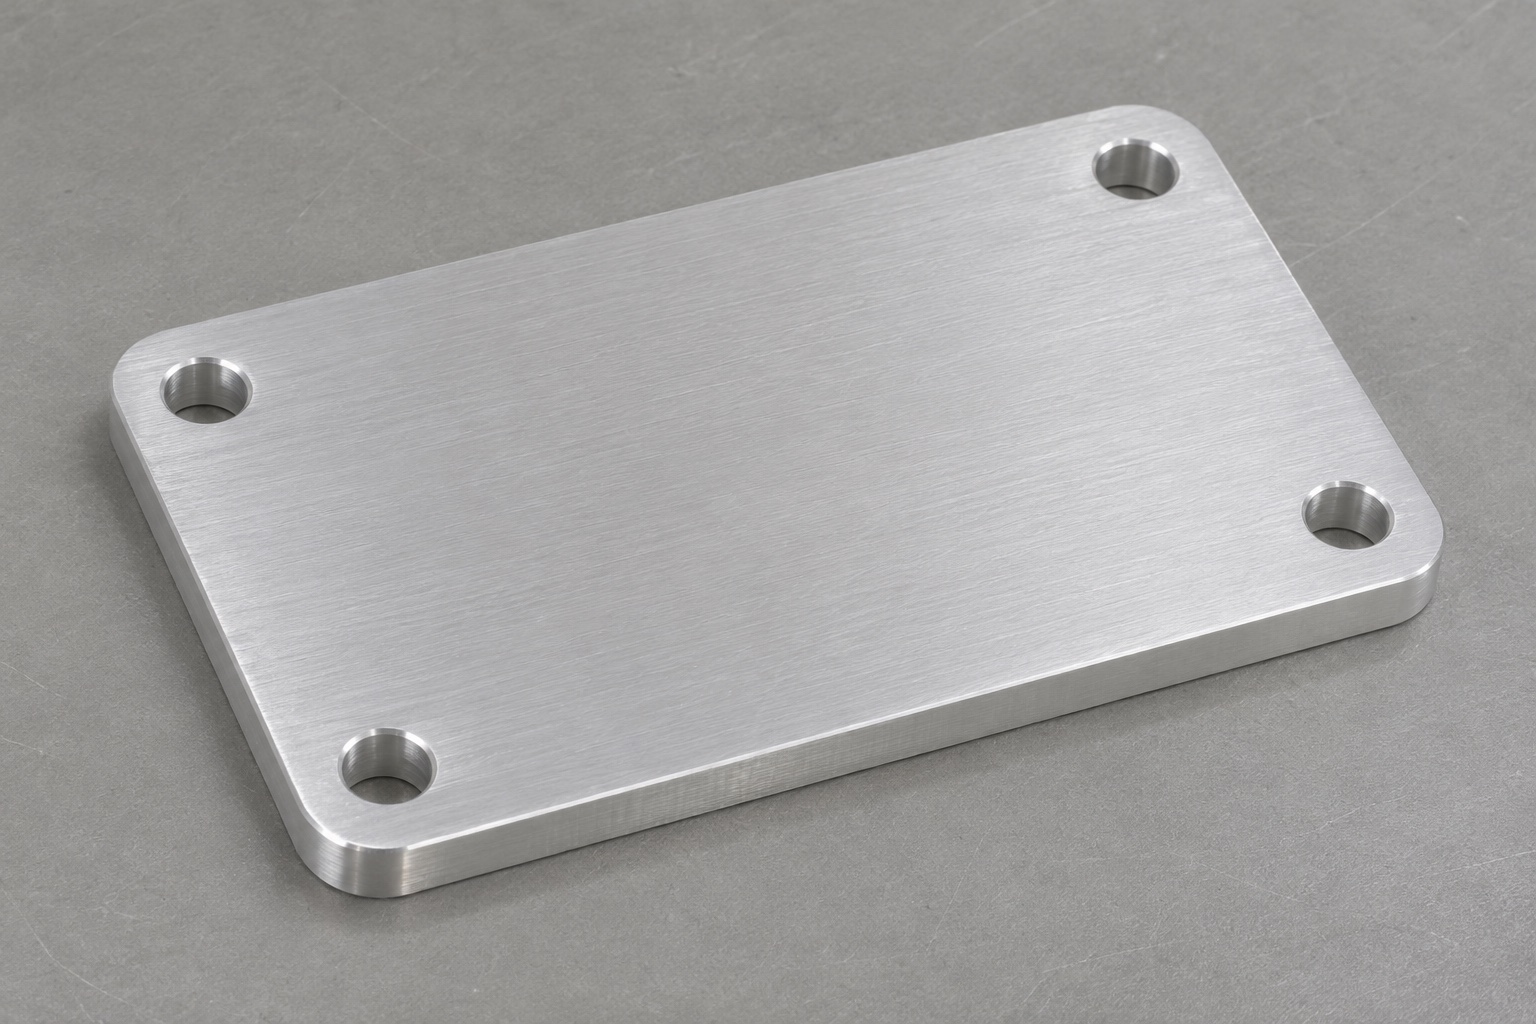
Revisar la pila de elementos de acoplamiento antes de fijar la configuración de los orificios.
La revisión del plano propuesto requeriría definir la superficie de apoyo, el elemento del dispositivo de sujeción y la disposición prevista de los elementos de fijación. Estos datos establecen cómo los cuatro orificios posicionan y aseguran la placa. El proveedor no elegiría una tolerancia más estricta para la configuración de los orificios simplemente porque la pieza esté destinada a un equipo oftalmológico. En su lugar, el responsable del conjunto definiría la relación pertinente, y el plan de inspección se ajustaría a ella. Cualquier discrepancia entre el modelo CAD y el plano debe resolverse antes de la preparación CAM. Esto mantiene una distinción clara entre el mecanizado de una interfaz de montaje específica y la asunción de que el conjunto resultante ofrece un rendimiento óptico o de posicionamiento del paciente que no ha sido verificado.
Asignar el material 6061 y la identificación del plano a la hoja de ruta (documento de seguimiento).
El pedido hipotético especificaría la designación 6061 y el temple del material, así como la documentación necesaria durante la inspección de recepción. Este ejemplo no implica que ya se haya emitido un certificado. El proveedor confirmará la documentación requerida antes de aceptar el pedido y, posteriormente, mantendrá la trazabilidad de la pieza en bruto durante todo el proceso de mecanizado. Cualquier cambio en el formato del material, su temple o su procedencia deberá ser evaluado si afecta a un requisito previamente aprobado. Tanto la hoja de ruta del trabajo como la etiqueta del paquete final llevarán los mismos identificadores de pieza y revisión. Esta sencilla vinculación resulta útil cuando varias placas de aluminio pequeñas comparten contornos similares pero se destinan a dispositivos de sujeción diferentes.
Definir la cara de apoyo y los requisitos específicos para cada orificio.
El sistema de referencias (datum) propuesto partiría de la cara de apoyo en el dispositivo de sujeción y establecería la orientación a partir de referencias definidas adecuadamente. Los orificios de montaje se ubicarían dentro de dicho sistema, separando el tamaño del orificio de la ubicación del patrón. Una cara con fines meramente estéticos no debería convertirse, de forma implícita, en la referencia principal solo porque resultara más fácil de sujetar durante la primera operación. El análisis también contemplaría el espesor, el perfil de las esquinas y cualquier textura superficial requerida. En caso de que el conjunto emplee orificios con holgura, dicha intención deberá especificarse explícitamente. Esto evita crear un ajuste de posicionamiento innecesariamente restrictivo o interpretar el uso de un elemento de fijación con holgura como prueba de que un patrón de orificios mal definido es aceptable.
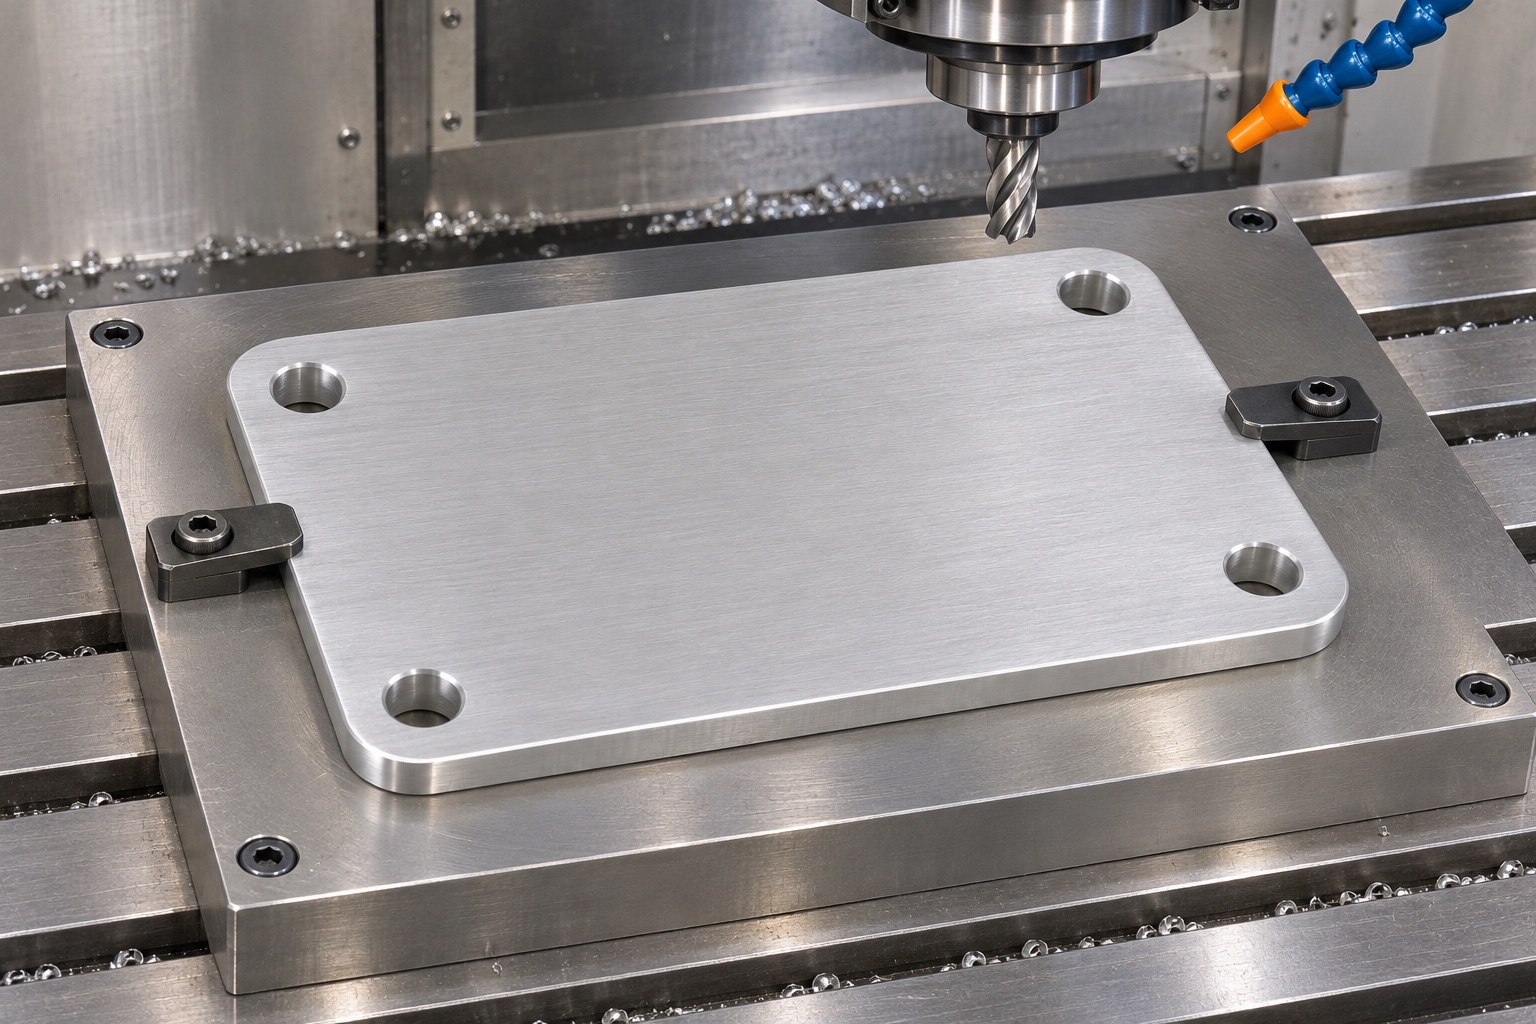
Planificar el mecanizado de desbaste antes de las pasadas de acabado final.
La ruta dejaría margen controlado de acabado y consideraría el efecto de retirar material. Si se mecanizan ambas caras, se revisaría su secuencia con el espesor real. Una estabilización intermedia se incluiría solo si se justifica. Las mordazas actuarían sobre zonas apoyadas y la hoja mostraría la sujeción. La condición final se mediría tras soltar la pieza, según el plano, no únicamente mientras permanece forzada contra la superficie de un útil.
Mantener el acceso durante el fresado del perfil exterior.
La operación perimetral generará el contorno rectangular aprobado y las esquinas redondeadas, sin interferir con las bridas de sujeción ni perder el soporte cerca del final de la trayectoria. Durante la revisión del programa, se verificarán la entrada y salida de la herramienta, así como el sobrematerial restante. Se seleccionará una estrategia de soporte y sujeción adecuada para el componente específico, en lugar de asumir que todas las placas planas deben utilizar el mismo dispositivo. El aspecto visual tras el mecanizado será secundario frente a las dimensiones especificadas y las relaciones de apoyo. Si el proveedor propusiera un radio de esquina exterior diferente por razones de conveniencia en el uso de la herramienta, dicho cambio requeriría la aprobación del plano, en lugar de convertirse en una característica no documentada del lote final.
Taladrar los cuatro orificios de montaje sin suposiciones implícitas.
El diseño en cuestión requiere cuatro orificios pasantes simples; no contempla roscas ni alojamiento cilíndrico para cabeza de tornillos. El programa de mecanizado seguiría dicha definición, manteniendo accesibles las salidas de los orificios para el acabado de los bordes. No se permitiría ningún sistema de sujeción de la pieza que ocultara posibles daños o interfiriera en el estado final de los bordes. La identificación de los orificios en el informe de inspección coincidiría con la del plano, permitiendo así revisar cada ubicación de forma individual. Si, posteriormente, un tornillo de montaje requiriera una geometría de orificio distinta, el pedido se devolvería para solicitar una aclaración sobre el diseño. La fabricación de placas personalizadas en aluminio 6061 mediante CNC se beneficia de estos matices, ya que cambios aparentemente menores en los elementos de fijación pueden alterar la relación de montaje y la secuencia de procesos necesaria.
No incluir tratamientos superficiales en el plan hasta que no se especifiquen explícitamente.
En este caso ilustrativo, el aspecto plateado de la pieza mecanizada que se muestra refleja su geometría, sin implicar que se haya aplicado ningún recubrimiento. Una solicitud real de anodizado incluiría el tratamiento aprobado, así como los requisitos de enmascarado y las especificaciones dimensionales. El proveedor aclararía qué superficies se evaluaron antes del tratamiento y qué dimensiones finales se verificaron después. La elección de este acabado no conlleva, por sí misma, garantías sobre compatibilidad química, resistencia a la corrosión o aptitud para el contacto con pacientes. Si, por el contrario, el pedido requiriera una placa mecanizada sin recubrimiento, el plan de manipulación y embalaje garantizaría la preservación de dicho estado. El aspecto superficial se describiría con precisión, evitando interpretaciones que sugieran procesos no realizados o aprobaciones de carácter médico.
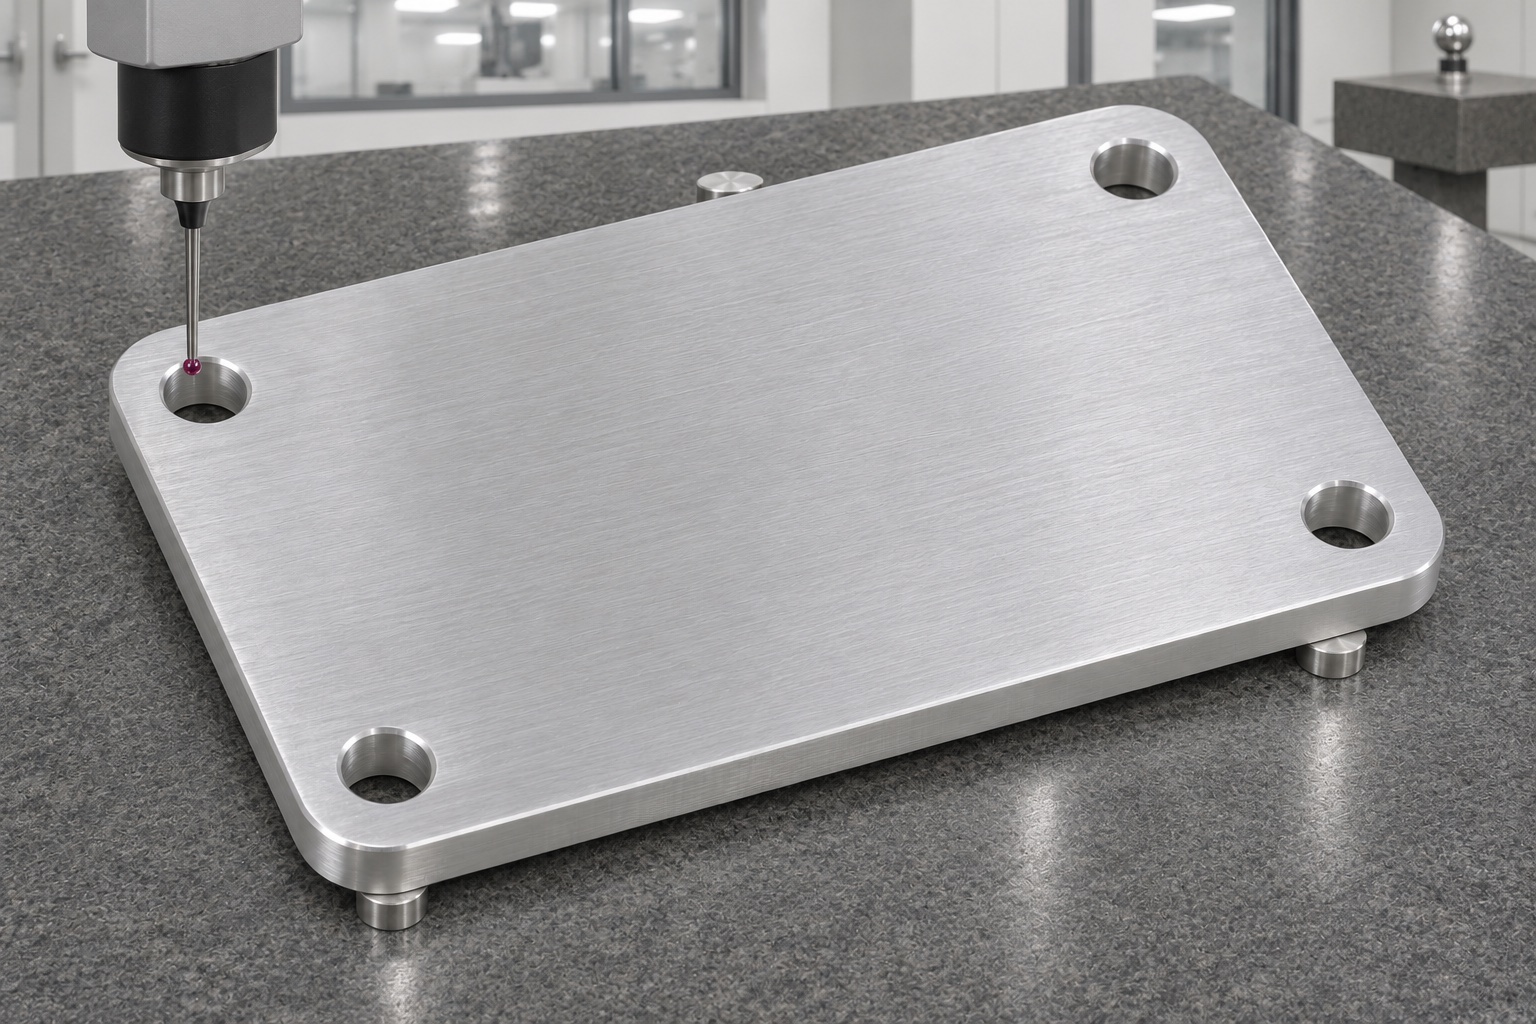
Establecer una matriz de inspección para la primera pieza (first-article inspection).
La matriz de inspección propuesta vincularía el espesor, los requisitos de la cara de asiento, el perfil exterior y la configuración de cuatro orificios con los métodos adecuados. Asimismo, indicaría la alineación de referencia y el soporte utilizado durante la medición. Los resultados reales solo se registrarían tras la fabricación y la inspección; no se copiaría ningún valor nominal del modelo en la columna destinada a los resultados medidos. En este caso, no se informa sobre el rendimiento, el índice de capacidad ni la tolerancia alcanzada, ya que no se describe un lote de producción real. Si el instrumento seleccionado no pudiera evaluar de manera fiable una relación requerida, el proveedor deberá comunicar dicha limitación y definir el método adecuado antes de obtener la aprobación para el envío. Una fotografía atractiva de la configuración de inspección no constituye, por sí misma, un informe de medición.
Realice una verificación de ajuste en banco, sin sobreestimar su alcance.
Como verificación complementaria, se podría colocar la placa sobre una base de montaje inerte, junto con el elemento de acoplamiento especificado. Esta comprobación permitiría examinar las condiciones de ensamblaje accesibles, sin necesidad de activar cámaras ni de la intervención de personal. Los elementos de fijación deberán utilizarse siguiendo las instrucciones aprobadas para el dispositivo de montaje; el equipo deberá evitar extraer conclusiones a partir de una placa que haya sido forzada a entrar en contacto mediante una sujeción excesiva. Esta observación puede servir de apoyo para revisar el acceso durante el montaje, pero no permite determinar el rendimiento de la alineación óptica ni la precisión del posicionamiento clínico. Cualquier discrepancia deberá analizarse contrastándola con el plano y las mediciones reales. De este modo, se mantiene una distinción clara entre una observación práctica del ensamblaje y las afirmaciones técnicas que el caso en cuestión no puede sustentar.
Prepare la protección individual y la identificación vinculada.
El plan de embalaje para la expedición debe evitar que la placa terminada roce con otros componentes de aluminio. Se utilizará un material de separación aprobado para proteger la cara de asiento, asegurándose de que no deje residuos inaceptables. La identificación de la pieza y su revisión deberán figurar en la etiqueta exterior, vinculadas al informe de inspección correspondiente (cuando este esté disponible). Este ejemplo no implica que el embalaje sea estéril ni que el envío esté completado. Cualquier película protectora, bolsa o elemento de inserción deberá seleccionarse conforme a las especificaciones de compra reales, y no basándose en una fotografía. La inspección de recepción verificará el cumplimiento de los requisitos documentados y la integridad del embalaje. Este enfoque resulta adecuado para pedidos de bajo volumen de placas base de aluminio, en los que, de otro modo, podría resultar difícil distinguir visualmente entre distintas revisiones.
Finalizar el plan de fabricación antes de autorizar el inicio de los trabajos
Una liberación real requiere acuerdo sobre plano, material, montaje, acabado, inspección y embalaje. Las dudas se cerrarían antes de cortar. Si la placa pasara de un útil inerte a un equipo médico operativo, el responsable revisaría los requisitos de nuevo. El caso estructura una consulta de fresado de aluminio sin inventar éxito de cliente. Permite cotizar responsabilidades concretas y evaluar evidencia frente a una especificación controlada, no frente a una aplicación atractiva pero no verificada.
FAQ
¿Describe este caso una instalación clínica real?
No. Se trata de un ejemplo representativo de un soporte pasivo (sin componentes activos); no implica la entrega a un cliente, una instalación clínica, una certificación ni resultados de fabricación medidos.
¿Qué geometría se está considerando?
Una placa rectangular plana de aluminio 6061, con esquinas exteriores redondeadas, una zona central lisa y cuatro orificios pasantes circulares para el montaje. Las dimensiones exactas requieren un plano aprobado.
¿Incluye roscas y avellanados?
No en esta geometría representativa. Cualquier otra interfaz de fijación debe figurar en el plano aprobado y ser revisada antes de modificar el programa de mecanizado.
¿Se suministra la placa anodizada en este caso?
No se contempla ningún proceso de recubrimiento. Una solicitud real de anodizado requeriría definir el tratamiento, las áreas a enmascarar, así como los requisitos dimensionales y de inspección final antes de la autorización.
¿Qué debe incluir el informe de inspección?
Resultados reales para las características especificadas en el plano, la alineación de referencia, los métodos de medición, la identificación del instrumento y cualquier limitación. Este ejemplo no inventa lecturas ni valores de capacidad.
¿Se puede reutilizar este plan para equipos en funcionamiento?
No sin una nueva revisión. El responsable del diseño debe evaluar los requisitos reales del dispositivo y aprobar cualquier uso que vaya más allá del alcance de un dispositivo auxiliar (fixture) inerte.
tanghangyun@oemach.com