
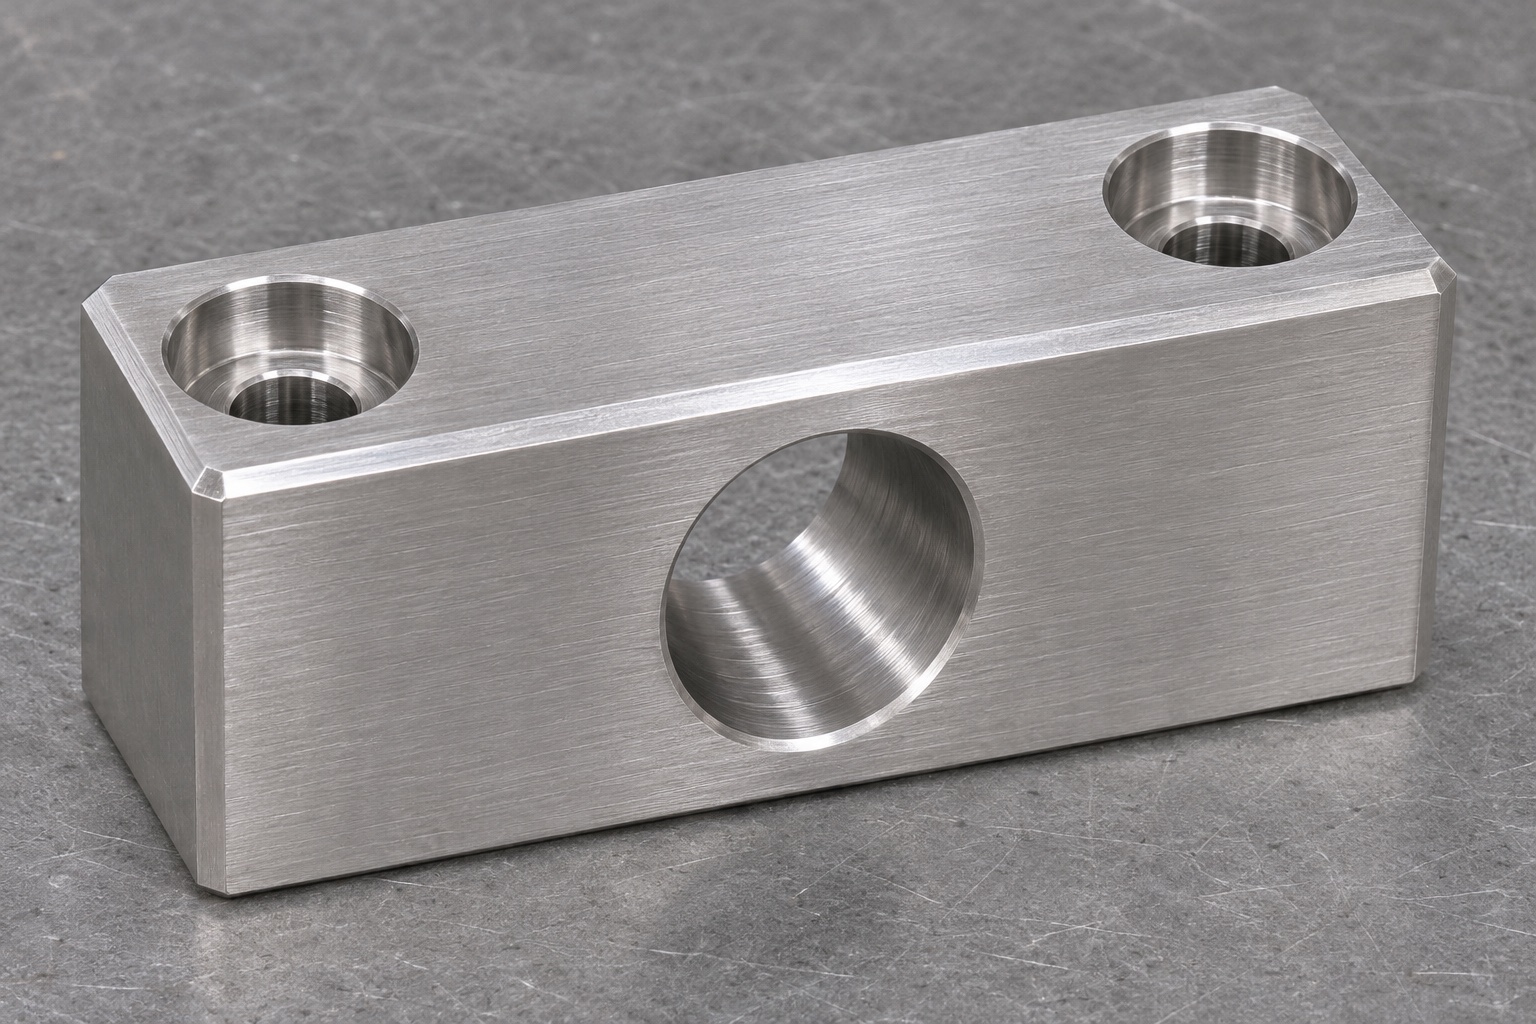
Repräsentatives Vorrichtungsteil ohne Lieferbehauptung
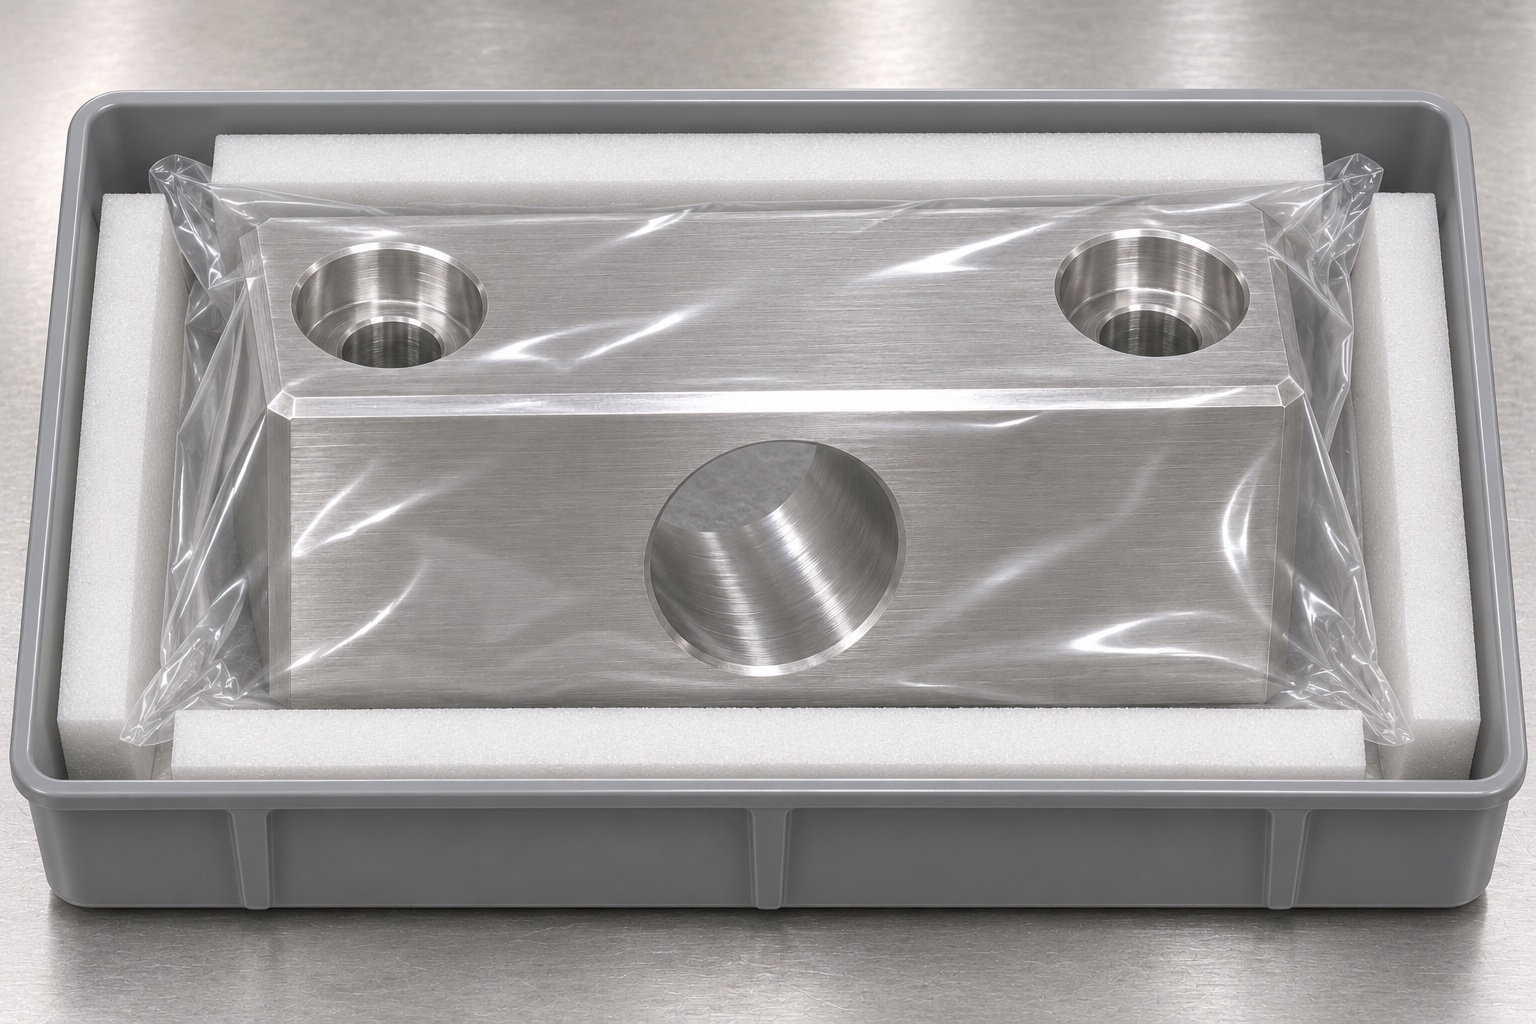
Dieser repräsentative Bearbeitungsfall beschreibt einen möglichen Riegel-Drehblock aus 316L-Edelstahl für eine nicht angetriebene chirurgische Rauchabsaugvorrichtung. Es handelt sich um ein Beispiel für die Fertigungsplanung, nicht um einen Bericht über eine Kundenlieferung, eine Gerätezertifizierung oder eine gemessene Leistung. Der Block hat einen rechteckigen Körper, eine quer verlaufende Stiftbohrung und zwei vertikale Befestigungslöcher. Sein Zweck im Beispiel besteht darin, einen abnehmbaren Drehpunkt einer Prüfvorrichtung relativ zu einer Stützfläche zu positionieren. Es sind keine Live-Filtration, kein Saugkreislauf und kein klinischer Betrieb erforderlich. Alle Maße, Toleranzen und Abnahmebedingungen müssten aus einer genehmigten Projektzeichnung stammen, bevor mit der Fertigung begonnen werden könnte.
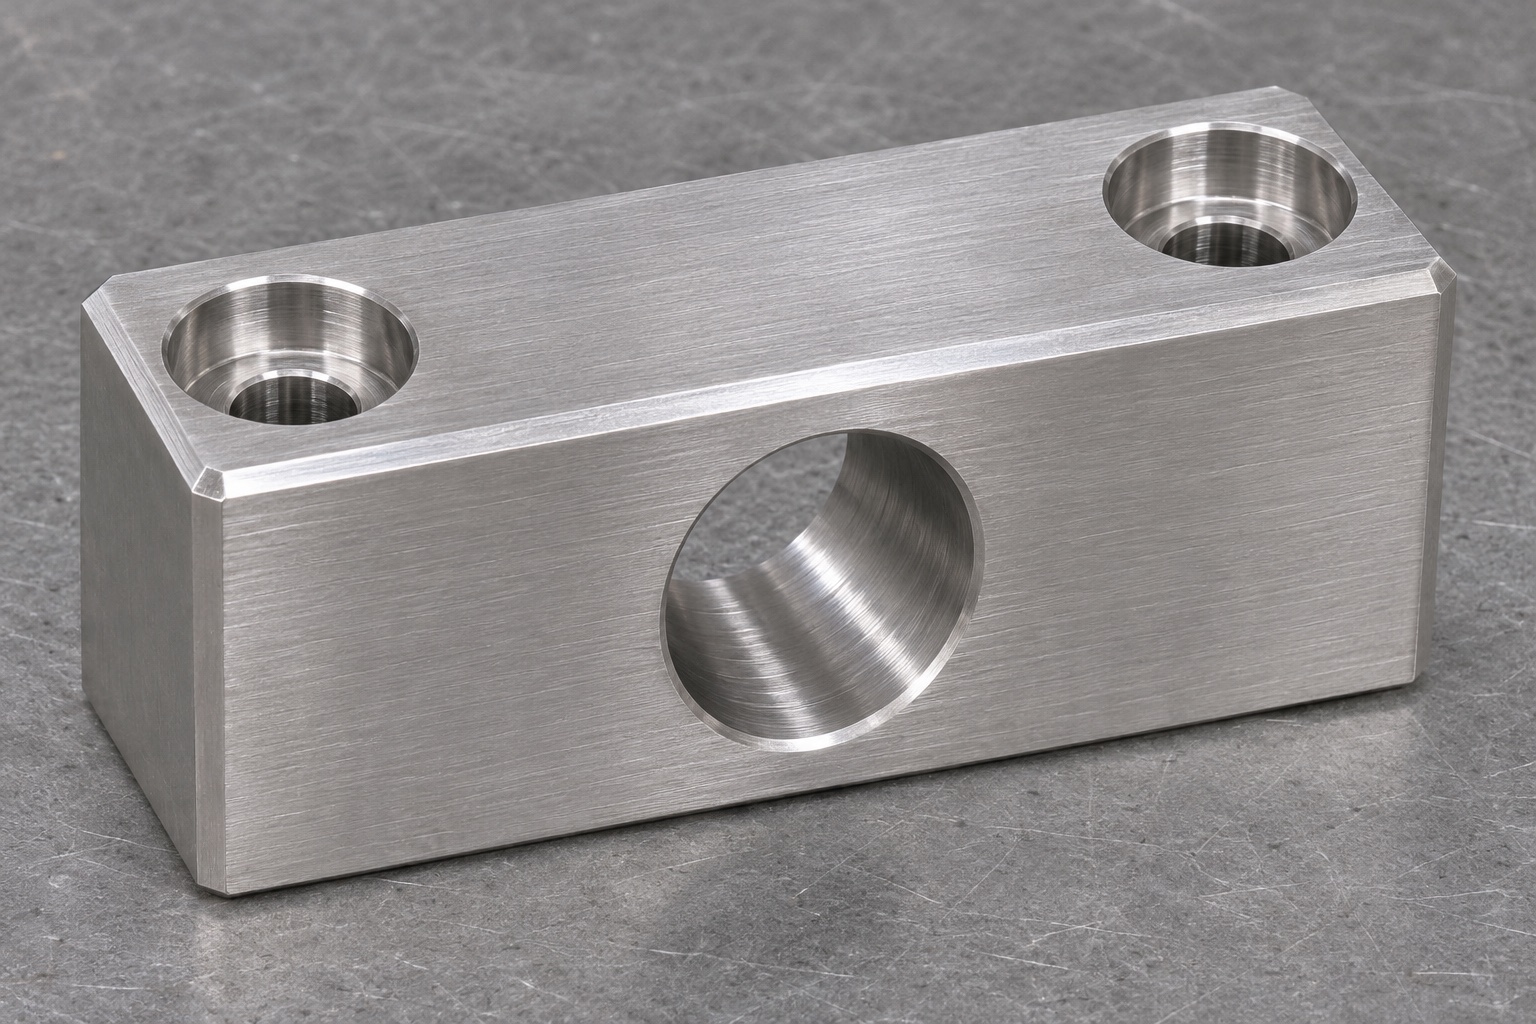
Montageanforderung in freigegebene Zeichnung übertragen
Die erste Überprüfung würde die Definition des passenden Stifts, die Geometrie der Montagefläche und die beabsichtigte Montagereihenfolge erfordern. Ein dreidimensionales Modell würde helfen, den Werkzeugzugriff zu identifizieren, aber die freigegebene Zeichnung bliebe für Toleranzen und Prüfanforderungen verantwortlich. Für die Stiftbohrung und das Montagelochmuster sollte ein vereinbartes Bezugssystem verwendet werden und nicht unabhängige Abmessungen von geeigneten Außenkanten. Jede Diskrepanz zwischen Zeichnung und Modell würde die Veröffentlichung stoppen, bis sie behoben ist. Für einen kleinen kundenspezifischen CNC-Auftrag ist diese Überprüfung dennoch wertvoll: Andernfalls könnte ein Lieferant einen geometrisch plausiblen Block herstellen, während ihm die Beziehung fehlt, die tatsächlich die Drehposition der Vorrichtung steuert.
Werkstoff und Revision vor dem Zuschnitt zuordnen
Der vorgeschlagene Fertigungslaufzettel würde den 316L-Rohmaterial, die erforderliche Dokumentation und die entsprechende Zeichnungsrevision identifizieren. Zugeschnittene Rohlinge bleiben durch Vorbereitung, Bearbeitung und Inspektion mit dieser Identität verbunden. In diesem Fall wird weder ein bestimmtes Zertifikat beansprucht noch impliziert, dass eines bereits erworben wurde. Stattdessen würde die Bestellung die erforderlichen Nachweise angeben und der Lieferant würde deren Verfügbarkeit bestätigen, bevor er die Arbeit annimmt. Nicht genehmigte Substitutionen wären nicht zulässig, nur um die Beschaffung zu verkürzen. Verpackungsetiketten und Prüfberichte würden dieselben Teile- und Revisionskennungen wiederholen, sodass das Empfangsteam diesen Block von einer optisch ähnlichen Vorrichtungskomponente unterscheiden könnte.
Bohrungsanordnung vor der CAM-Programmierung klären
Die beiden Befestigungslöcher würden bei diesem repräsentativen Entwurf von der Querbohrung entfernt positioniert sein. Diese Trennung verdeutlicht die beabsichtigte Geometrie und verhindert, dass ein zufälliger Lochschnitt als akzeptables Ergebnis angesehen wird. Bei einer Abschnittsüberprüfung würden die Schraubenkopfaussparungen, die verbleibende Gehäusewand und der für den Stift erforderliche Platz überprüft. Wenn die reale Baugruppe eine andere Geometrie erforderte, würde die Zeichnung überarbeitet, anstatt das Bearbeitungsprogramm stillschweigend anzupassen. Der Lieferant würde bei dieser Überprüfung alle unzugänglichen Kanten oder Messbereiche kennzeichnen. Das Ziel ist eine inspizierbare Komponente und nicht nur ein Werkzeugweg, der Material aus dem Modell entfernen kann.
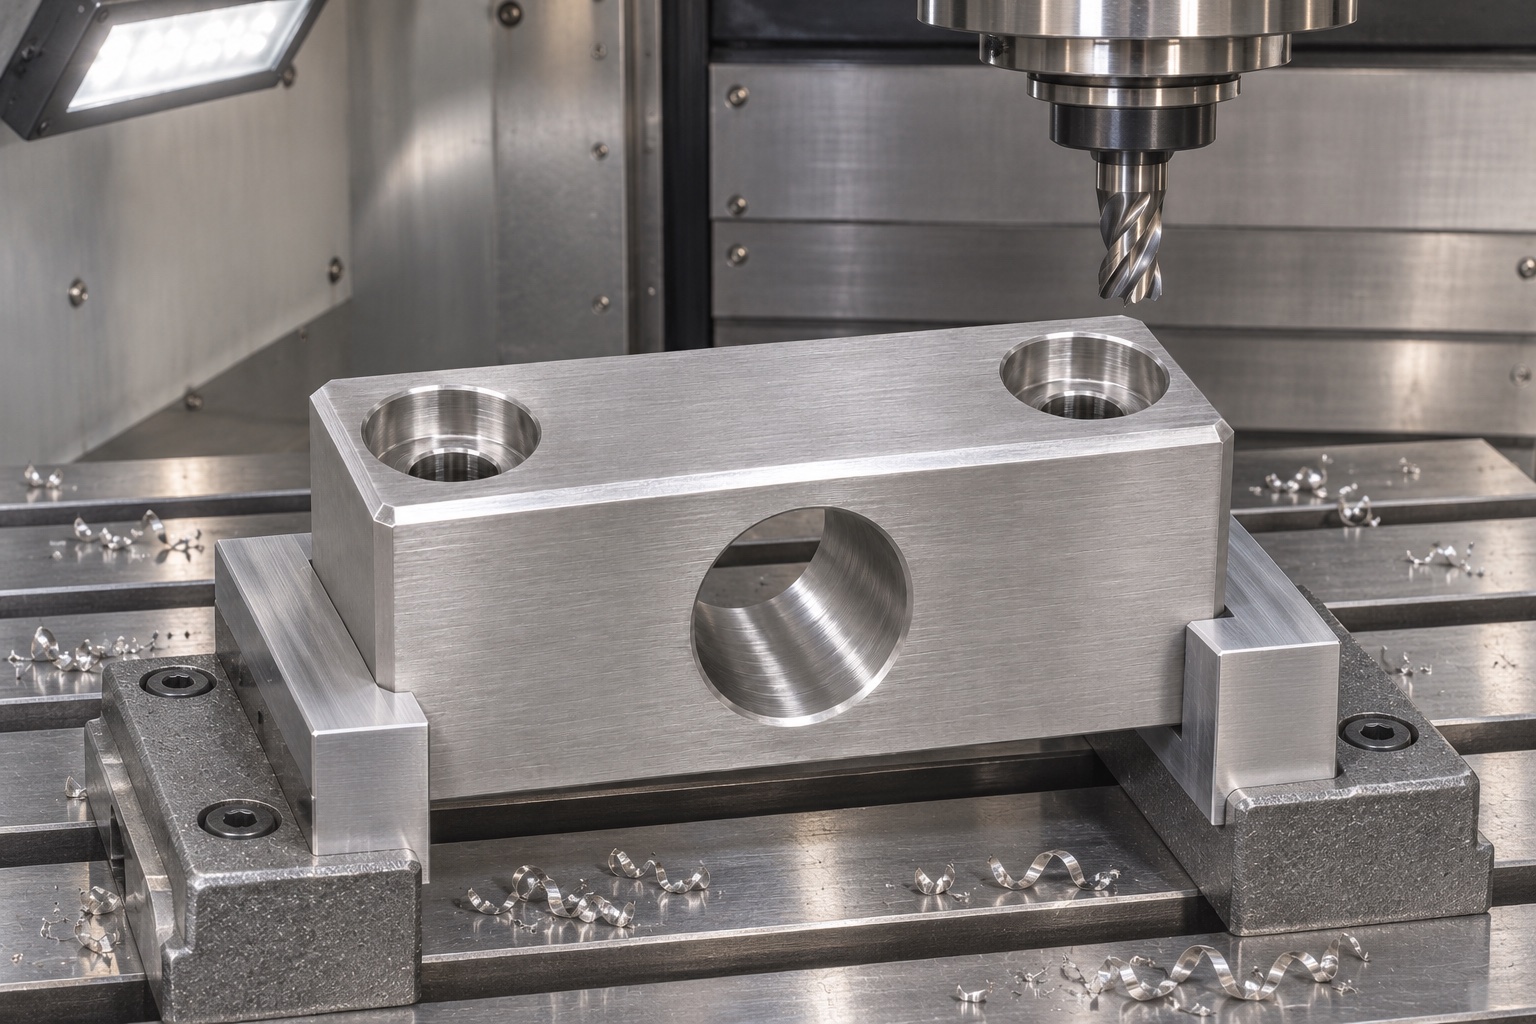
Bezugsflächen in der ersten Aufspannung herstellen
Der anfängliche Fräsvorgang würde unterstützte Referenzflächen erstellen und gleichzeitig geeignetes Endmaterial dort belassen, wo es der Prozessplan erfordert. Die Klemmung würde auf Bereiche wirken, die den Fräser nicht behindern oder die endgültigen Funktionsflächen beschädigen. Das Einrichtungsblatt würde die unterstützte Fläche und die Ausrichtung identifizieren, die zum Lokalisieren nachfolgender Merkmale verwendet wird. Werkzeuglängen, Anfahrwege und Vorrichtungsspiel würden vor dem Schneiden überprüft. Diese repräsentative Route schreibt keine universelle Geschwindigkeit oder Vorschubgeschwindigkeit für 316L vor; Die tatsächlichen Einstellungen würden für die Maschine, die Werkzeuge und das betreffende Material ausgewählt und überprüft. Die Wiederholbarkeit der Einrichtung würde dokumentiert und nicht aus dem Maschinen-Branding abgeleitet.
Bezüge für die Querbohrung wiederherstellen
Eine zweite Ausrichtung würde die Querbohrung dem Werkzeug präsentieren und gleichzeitig die definierten Montagereferenzen wiederherstellen. Abhängig von den veröffentlichten Anforderungen kann der Prozess einen Vorbohrung mit anschließendem geeigneten Endbearbeitungsvorgang erfordern. Der Bohrungsdurchmesser allein würde nicht als vollständige Abnahmebedingung angesehen werden. Seine Lage und Richtung relativ zur Montagefläche bleiben separate Prüfpunkte. Jede Änderung der Werkstückspannung, die die Referenzstrategie verändert, muss vor dem Fortfahren überprüft werden. Der repräsentative Fall betont daher eine kontrollierte Beziehung zwischen den Aufbauten, anstatt zu behaupten, dass ein bestimmter Schneidvorgang automatisch alle erforderlichen Aspekte der fertigen Pivot-Schnittstelle erzeugen kann.
Senkungen und Kanten als Zeichnungsmerkmale behandeln
Die Montagelöcher und alle freigegebenen Zylindersenkungen würden gemäß ihren Zeichnungsdefinitionen bearbeitet. Ein Schraubenkopf, der auf einem Foto bündig erscheint, würde keine akzeptable Tiefe der Aussparung oder verbleibende Wandstärke ergeben. Bohrungseintritte und Bohrungsaustritte würden die vorgeschriebene Kantenbehandlung erhalten, ohne dass die Lagerflächen von Hand unkontrolliert verschliffen würden. Der Fertigungslaufzettel würde eine Prüfung auf lose Späne und sichtbare Kantenfehler einschließen. Wenn eine Kante mit der vorgeschlagenen Methode nicht geprüft werden konnte, würde der Plan eine Alternative aufzeigen oder eine Klärung einholen. Dieser Ansatz sorgt dafür, dass die Endbearbeitung messbar bleibt und verhindert, dass eine allgemeine Anweisung zum Entgraten eine geänderte Funktionsschnittstelle verdeckt.
Erstmusterbericht ohne erfundene Ergebnisse planen
Der vorgeschlagene Erstmusterbericht würde die kritischen Bohrungs-, Montagemuster- und Referenzflächenanforderungen mit den ausgewählten Messmethoden auflisten. Es würde direkt gemessene Maße von visuellen Kontrollen und Montagebeobachtungen unterscheiden. Hier werden keine numerischen Ergebnisse, Ausbeuteprozentsätze oder Prozessfähigkeiten beansprucht, da es sich nicht um eine abgeschlossene Produktionscharge handelt. Ein echter Bericht würde tatsächliche Messungen, Instrumentenidentifikation und die verwendete Zeichnungsrevision aufzeichnen. Wenn ein Merkmal nicht glaubwürdig bewertet werden konnte, wartete die Versandgenehmigung auf eine Lösung. Der Fall zeigt, wie Nachweise für einen Präzisionsfräsauftrag für rostfreien Stahl organisiert werden und nicht, wie man Prüfdaten durch Nominalwerte ersetzt.
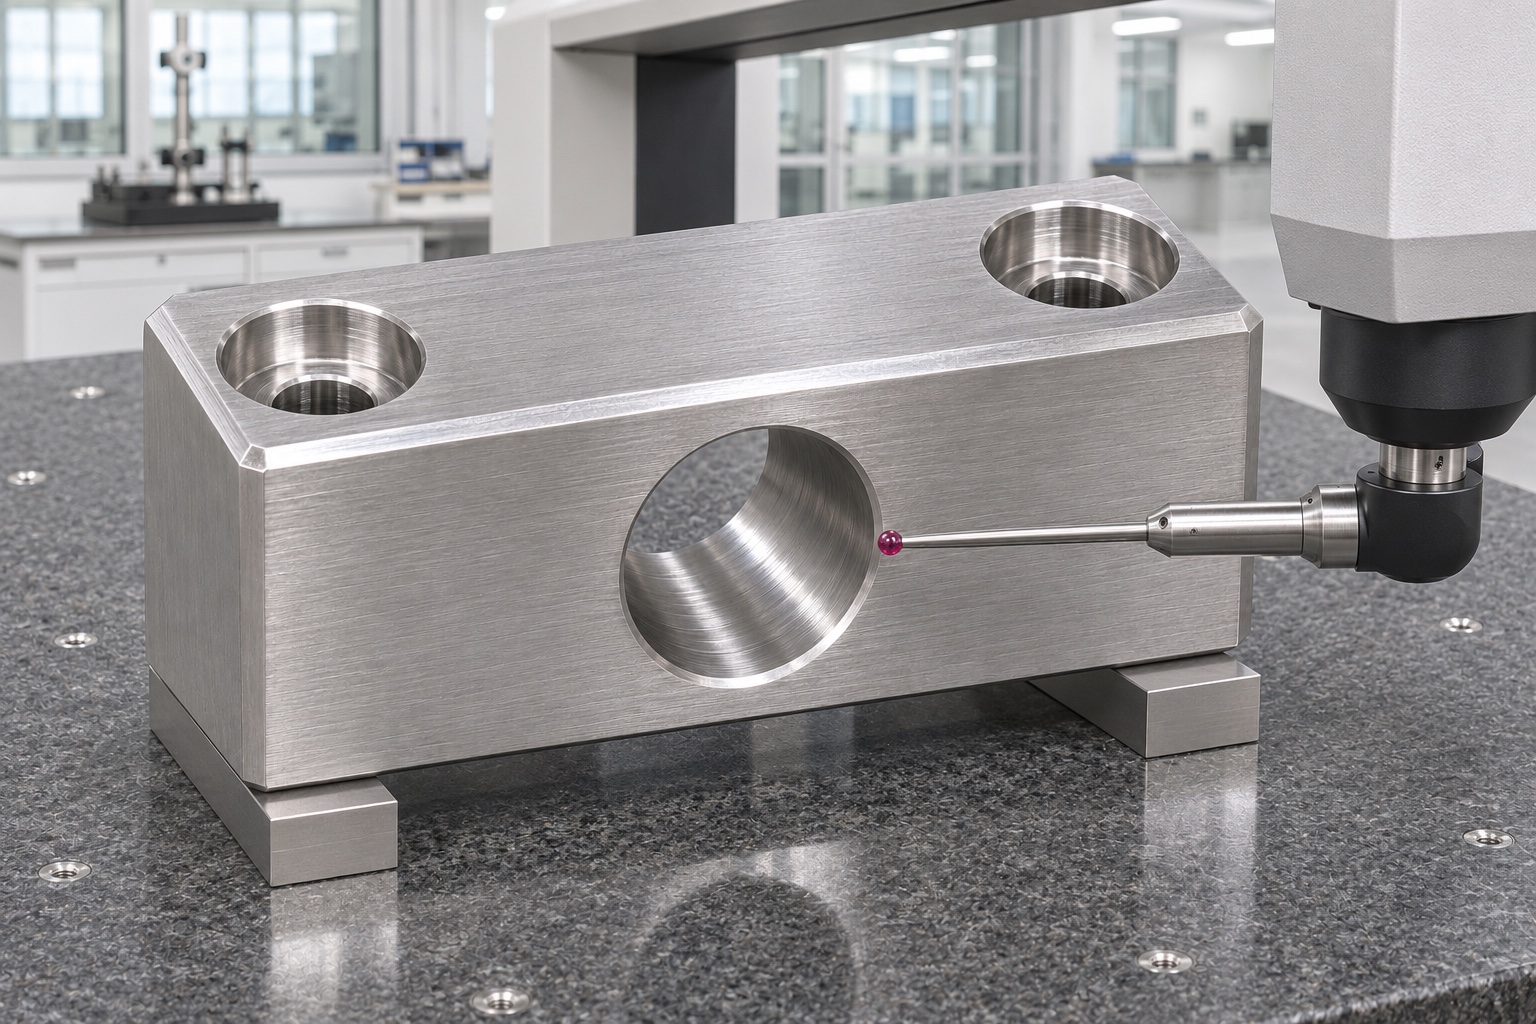
Inerte Passprobe als ergänzende Beobachtung nutzen
Ein abnehmbarer Referenzstift und eine nicht angetriebene Befestigungsplatte könnten eine vereinbarte Überprüfung der Prüfstandsmontage nach der Maßprüfung unterstützen. Die Prüfung würde Sitz- und Montagezugang prüfen, ohne Rückschlüsse auf Tragfähigkeit, Lebensdauer oder Kompatibilität mit einem betriebenes Gerät zu ziehen. Der Stift würde nicht durch eine verdächtige Bohrung gedrückt und die Befestigungselemente würden den genehmigten Montageanweisungen der Vorrichtung entsprechen. Jede Beobachtung würde als Passprobenbeobachtung aufgezeichnet, getrennt vom Dimensionsbericht. Wenn die Vorrichtung einen geometrischen Fehler durch elastische Bewegung oder übermäßiges Spiel verbergen könnte, würde diese Einschränkung vermerkt, anstatt eine erfolgreiche Montage als universellen Konformitätsnachweis darzustellen.
Ausgangsreinigungszustand ausdrücklich festlegen
Der hypothetische Auftrag würde den zulässigen Reinigungs- und Trocknungsprozess vor der endgültigen Handhabung definieren. Lose Bearbeitungsrückstände würden entfernt und die Bohrung mit einer vereinbarten zugänglichen Methode auf eingeschlossene Späne überprüft. Sterilität, biologische Verträglichkeit oder ein quantifizierter Rückstandsgrenzwert werden dadurch nicht begründet. Diese Behauptungen würden gesondert spezifizierte Nachweise und eine angemessene Prüfung erfordern. Sollte eine Oberflächenbehandlung beantragt werden, wäre auch deren Auswirkung auf die fertigen Schnittstellen und der Ablauf der Endkontrolle genehmigungspflichtig. Klare Anweisungen sind besonders wichtig für kleine Teile von medizinischen Geräten, bei denen ein informelles abschließendes Abwischen andernfalls zu einem undokumentierten Ersatz für eine Herstellungsanforderung werden kann.
Geprüftes Bauteil getrennt verpacken
Die vorgeschlagene Verpackung würde die Bohrungseingänge und Montagereferenzen vor Reibung an anderen Metallkomponenten schützen. Jeder Block wäre einzeln enthalten, wobei seine Teilenummer und Revision außerhalb der Kontaktflächen identifiziert würden. Jeder Schutzeinsatz würde ausgewählt werden, um ein Ablösen oder Belasten der Bohrung zu vermeiden. Inspektionsdokumente bleiben mit der Verpackungsidentität verknüpft, ohne dass dem Etikett nicht unterstützte Sauberkeits- oder Zertifizierungserklärungen hinzugefügt werden. Die mit diesem Fall verbundene Verpackungsszene stellt lediglich eine schützende Handhabung dar. Es ist kein Beweis für eine validierte Sterilbarriere, eine abgeschlossene Lieferung oder die Verpackungsspezifikation eines bestimmten Kunden. Die Eingangskontrolle würde sich an die tatsächliche Bestellung anschließen.
Voraussetzungen einer echten Freigabe festlegen
Bevor dieser repräsentative Block zu einer echten Bestellung werden konnte, würden Käufer und Lieferant alle offenen Zeichnungsfragen schließen, Materialnachweise bestätigen und den Inspektions- und Verpackungsplan genehmigen. Auf die Fertigungsfreigabe würde eine tatsächliche Messung und Überprüfung folgen, nicht das Kopieren des vorgeschlagenen Arbeitsablaufs des Beispiels in eine Erklärung über abgeschlossene Ergebnisse. Jede Verwendung, die über eine inerte Vorrichtung hinausgeht, muss zur Bewertung an den verantwortlichen Designverantwortliche zurückgegeben werden. Eine eindeutige Ausschreibung kann daher nach kundenspezifischen 316L-CNC-Teilen, Bohrung-zu-Montage-Kontrolle und rückverfolgbarer Kleinserienbearbeitung fragen, ohne dass eine medizinische Gerätezulassung impliziert wird, die das Herstellungsbeispiel nicht bietet. Die Unterscheidung schützt sowohl die technische Genauigkeit als auch die Kaufklarheit.
FAQ
Wurde dieser Block an einen benannten Kunden geliefert?
Nein. Es handelt sich um einen repräsentativen Planungsfall ohne behaupteten Kunden, Lieferprotokoll, Messergebnisse oder Zertifizierung. Tatsächliche Bestellungen erfordern eine unabhängige Dokumentation.
Was ist die wichtigste funktionale Beziehung?
Die Querstiftbohrung muss relativ zu den definierten Montagereferenzen und dem Montagelochmuster angeordnet und ausgerichtet sein, wie in der freigegebenen Zeichnung angegeben.
Wird die vorgeschlagene Vorrichtung während der Passungsprüfung mit Strom versorgt?
Nein. Das Beispiel verwendet nur einen inerten Referenzstift und eine nicht mit Strom versorgte Vorrichtung. Es werden keine Angaben zur Filterung, Saugleistung oder zum klinischen Betrieb gemacht.
Warum fehlen numerische Prüfergebnisse?
Es wird keine echte Produktionscharge gemeldet. Ein echter Erstmusterbericht muss tatsächliche Messungen und identifizierte Methoden und keine erfundenen Beispielwerte enthalten.
Kann die 316L-Dokumentation die Genehmigung fertiger Teile begründen?
Die Materialdokumentation unterstützt die Materialidentität. Die fertige Geometrie, der Reinigungszustand, die Verwendung der Baugruppe oder die Kompatibilität mit in Betrieb befindlichen medizinischen Geräten werden nicht unabhängig genehmigt.
Was beginnt ein echtes Fertigungsangebot?
Eine genehmigte Zeichnung und ein passendes Modell, Menge, Materialanforderungen, Vorrichtungsumfang, kritische Schnittstellen, geforderte Prüfunterlagen, Reinigungsprozess und Anweisungen für die Schutzverpackung sind erforderlich.
tanghangyun@oemach.com