
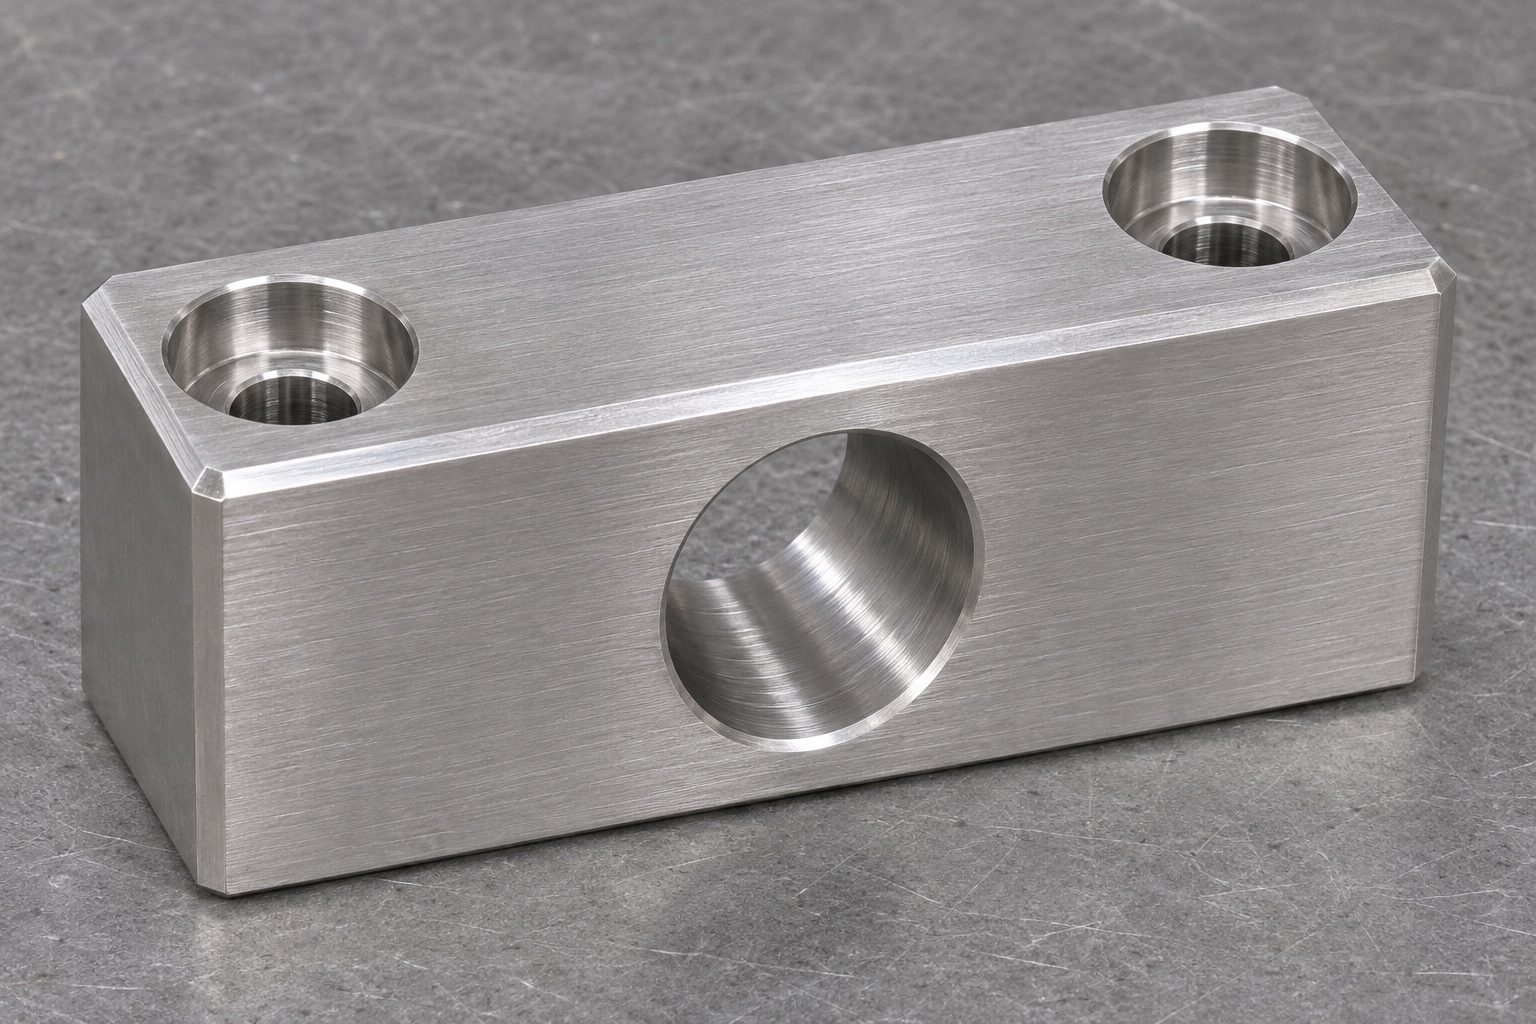
Un ejemplo representativo de una pieza para un dispositivo (útil), no un informe sobre una entrega real.
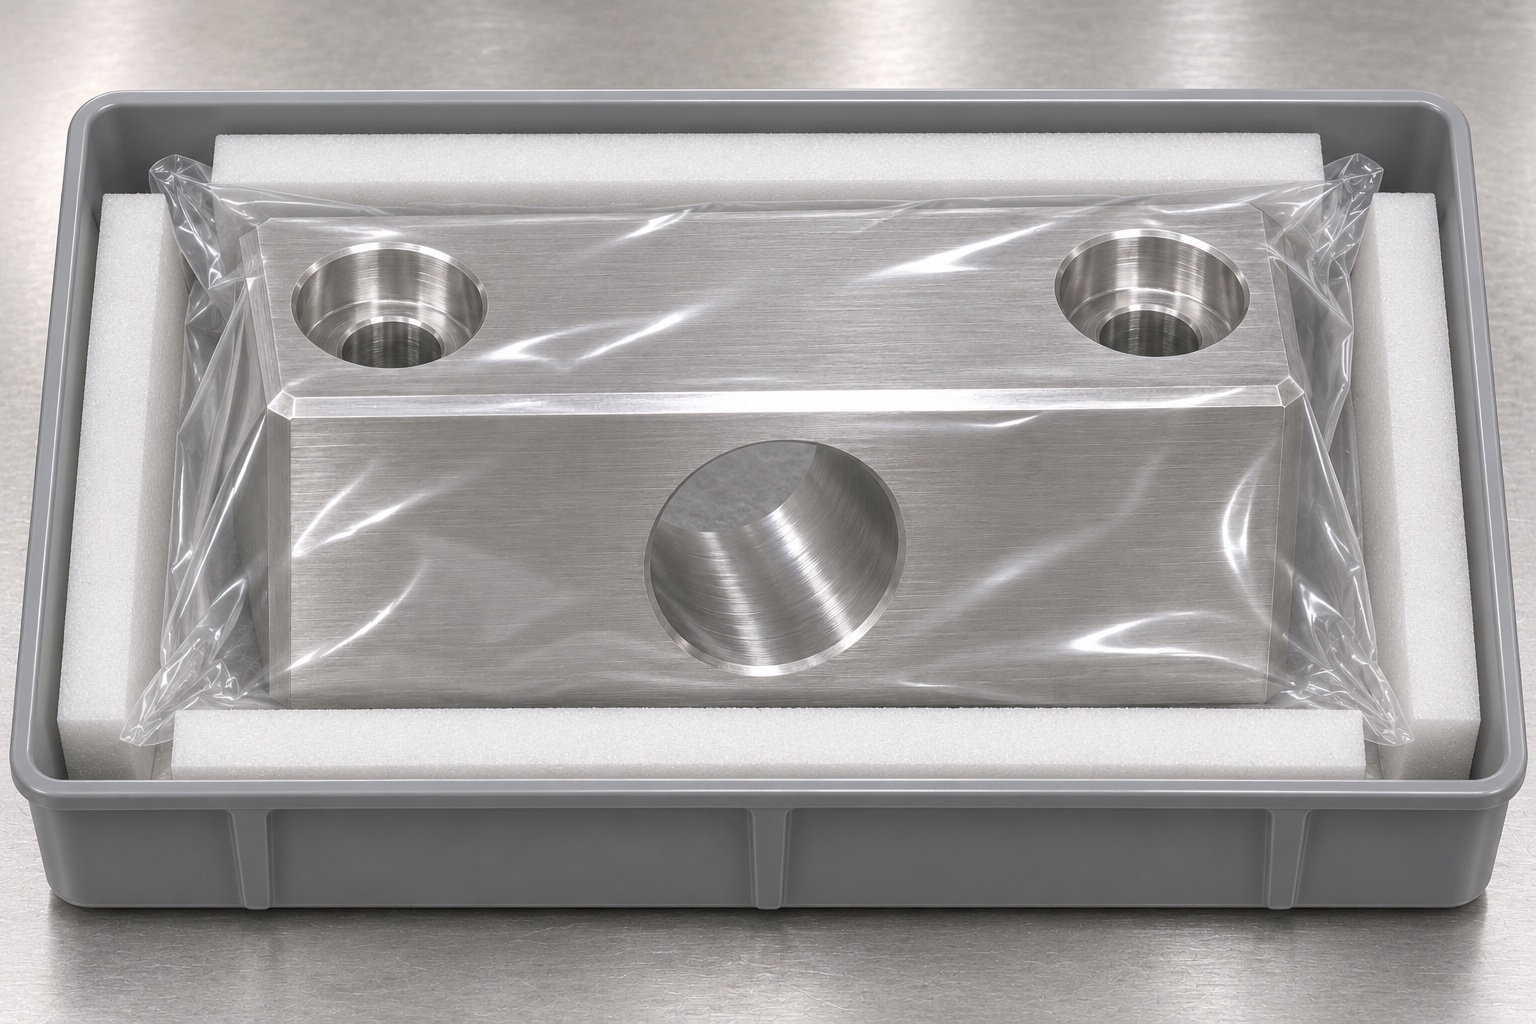
Este caso representativo propone un bloque pivote 316L para un útil no operativo de evacuador de humo quirúrgico. Tiene cuerpo rectangular, orificio transversal y dos orificios verticales de montaje. No documenta cliente, entrega, certificación ni resultados medidos. Localiza un pivote de banco respecto a un apoyo, sin filtración activa, circuito de aspiración ni uso clínico. Un pedido real necesita plano aprobado con dimensiones, tolerancias y condiciones de aceptación.
Traducir la necesidad de montaje en un plano controlado.
La revisión inicial requeriría la definición del pasador de acoplamiento, la geometría de la superficie de montaje y la secuencia de ensamblaje prevista. Un modelo tridimensional ayudaría a verificar el acceso para las herramientas; no obstante, el plano oficial seguiría siendo el documento de referencia para las tolerancias y los requisitos de inspección. El alojamiento del pasador y la disposición de los orificios de montaje deben basarse en un sistema de referencias (datum) acordado, en lugar de utilizar cotas independientes tomadas desde bordes exteriores arbitrarios. Cualquier discrepancia entre el plano y el modelo impediría la liberación del trabajo hasta que se resolviera. Incluso para un pedido pequeño y personalizado mediante mecanizado CNC, esta revisión resulta valiosa: de lo contrario, el proveedor podría fabricar una pieza geométricamente plausible, pero omitiendo la relación que, en realidad, determina la ubicación del pivote del dispositivo de sujeción.
Establecer la trazabilidad del material y de la revisión antes de iniciar el corte.
La hoja de ruta del trabajo especificaría el material (acero 316L), la documentación necesaria y la revisión correspondiente del plano. Las piezas en bruto cortadas mantendrán esta identificación durante las etapas de preparación, mecanizado e inspección. Esto no implica la existencia previa de un certificado específico; más bien, el pedido detallará la documentación requerida, y el proveedor deberá confirmar su disponibilidad antes de aceptar el trabajo. No se permitirán sustituciones no autorizadas con el único fin de agilizar el proceso de adquisición. Las etiquetas de embalaje y los informes de inspección incluirán los mismos identificadores de pieza y revisión, permitiendo así que el equipo de recepción distinga este componente de otros elementos de sujeción que puedan ser visualmente similares.
Definir la disposición de los orificios antes de crear el programa CAM.
En este diseño representativo, los dos orificios de montaje se ubican a una distancia adecuada del alojamiento transversal. Esta separación clarifica la geometría prevista y evita que una intersección accidental entre orificios se considere un resultado aceptable. Mediante una revisión de secciones, se verificarán los alojamiento cilíndrico para cabeza de tornillos para las cabezas de los tornillos, el espesor restante de las paredes de la pieza y el espacio necesario para el pasador. Si el ensamblaje real exigiera una geometría distinta, se modificaría el plano en lugar de realizar ajustes silenciosos en el programa de mecanizado. Durante esta revisión, el proveedor deberá señalar cualquier borde o zona de medición que resulte inaccesible. El objetivo es obtener un componente que pueda ser inspeccionado, y no simplemente una trayectoria de herramienta capaz de eliminar material del modelo.
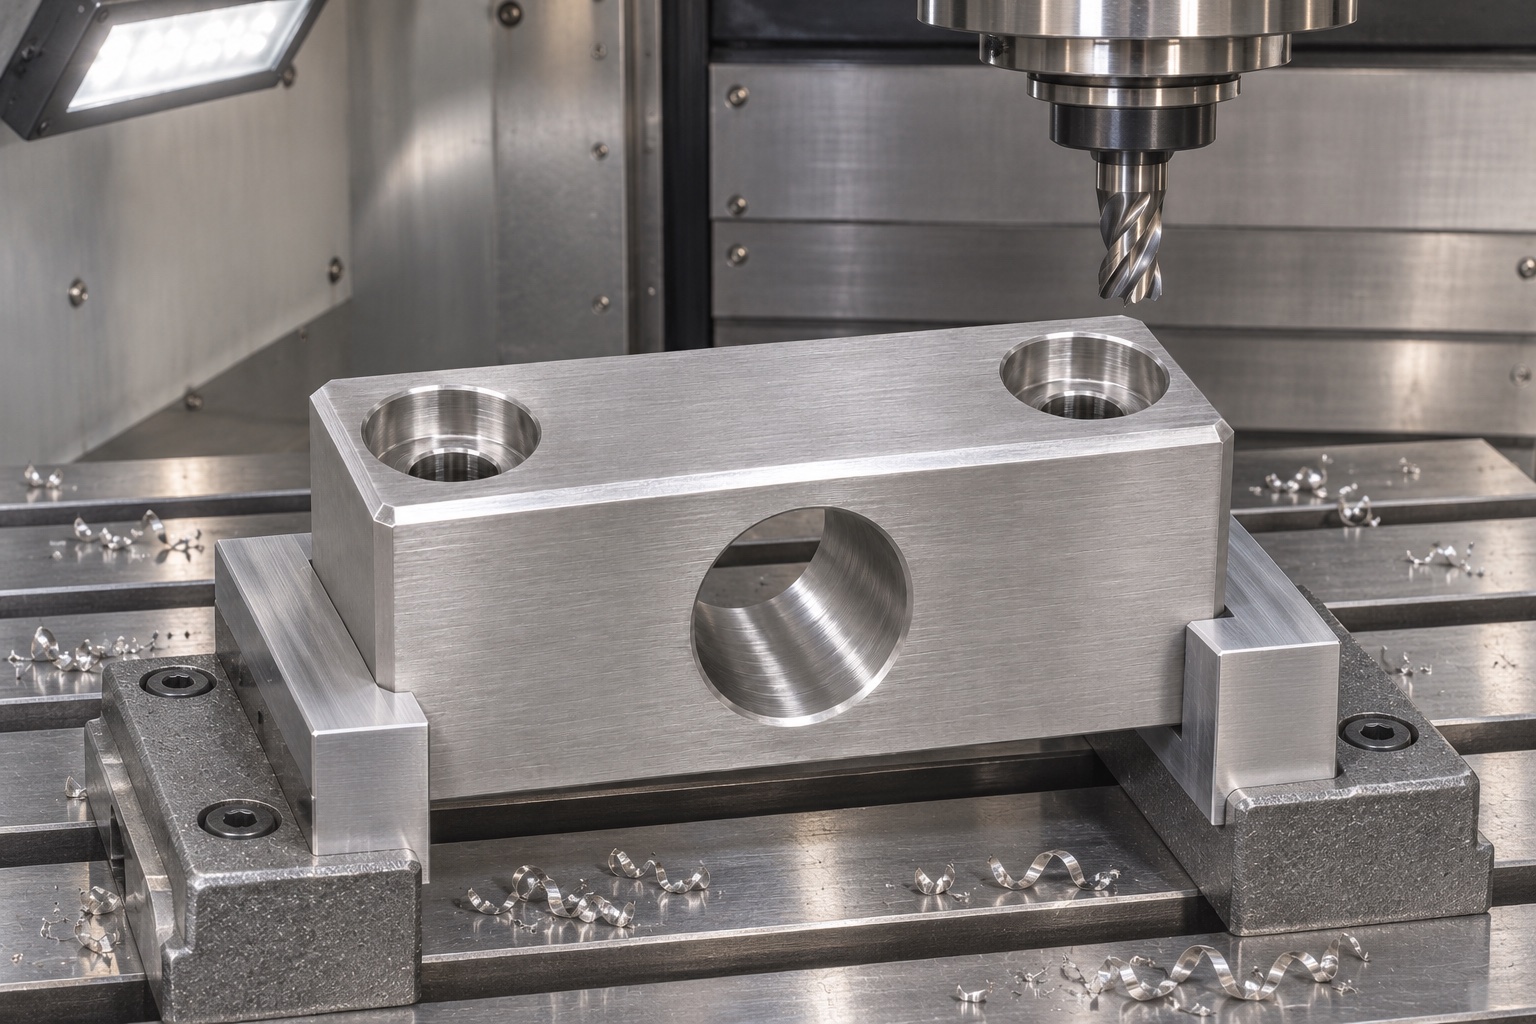
Utilizar la primera preparación (setup) para crear superficies de referencia útiles.
El primer fresado crearía referencias apoyadas y dejaría margen de acabado donde proceda. La sujeción no bloquearía el cortador ni dañaría caras funcionales. La hoja de preparación identificaría apoyo y orientación. Se revisarían longitudes, trayectorias y holguras antes de cortar. No se prescriben velocidades universales para 316L: dependen de máquina, herramienta y material reales. La repetibilidad se documentaría mediante el montaje aprobado, no se deduciría de la marca de la máquina.
Recuperar las mismas referencias para el alojamiento del pivote.
Una segunda orientación permitirá presentar el orificio transversal a la herramienta, manteniendo al mismo tiempo las referencias de montaje establecidas. El proceso podría incluir una operación de pre-taladrado (o taladrado guía) seguida de una operación de acabado adecuada, según los requisitos técnicos definidos. El diámetro del orificio, por sí solo, no constituye el criterio de aceptación completo; su ubicación y orientación respecto a la superficie de montaje deben considerarse elementos de inspección independientes. Cualquier modificación en el sistema de sujeción que altere la estrategia de referencia requerirá una revisión previa antes de continuar. Por tanto, este caso ilustrativo subraya la importancia de mantener una relación controlada entre las distintas preparaciones, en lugar de suponer que una única operación de mecanizado puede generar, por sí sola, todas las características requeridas en la interfaz final del pivote.
Tratar los rebajes y bordes de montaje como elementos (o características) definidos específicamente.
Los orificios de montaje y cualquier alojamiento cilíndrico para cabeza de tornillo aprobado se mecanizarán conforme a las especificaciones del plano. El hecho de que la cabeza de un tornillo parezca quedar a ras en una fotografía no constituye una verificación válida de la profundidad del alojamiento ni del espesor de pared restante. Las entradas y salidas de los orificios se someterán al tratamiento de bordes especificado, evitando el desbarbado manual incontrolado de las superficies de apoyo. El documento de seguimiento del proceso (hoja de ruta) incluirá una verificación para detectar virutas sueltas y defectos en los bordes que sean accesibles. Si un borde no puede inspeccionarse mediante el método propuesto, el plan deberá identificar una alternativa o solicitar una aclaración. Este enfoque permite cuantificar las tareas de acabado y evita que una instrucción genérica de «desbarbar» oculte modificaciones en una interfaz funcional.
Elaborar el informe de la primera pieza sin inventar resultados
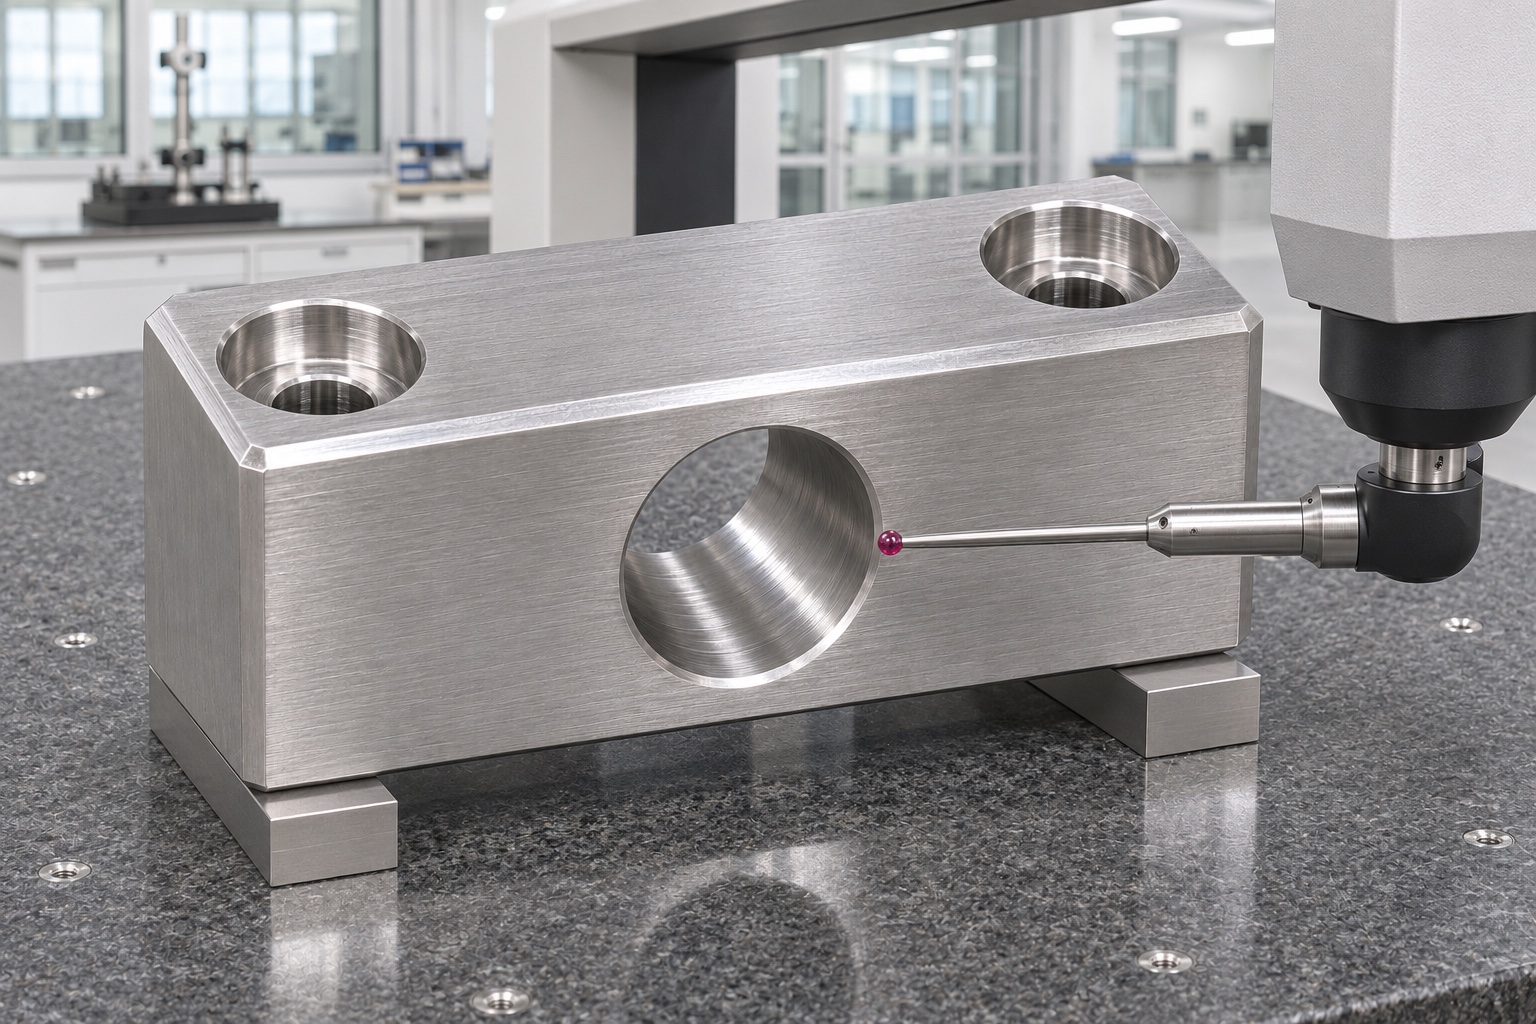
El informe de la primera pieza propuesto enumerará los requisitos críticos —tales como orificios, patrones de montaje y superficies de referencia— junto con los métodos de medición seleccionados. Se diferenciarán las dimensiones medidas directamente de las verificaciones visuales y las observaciones realizadas durante el montaje. No se incluyen resultados numéricos, porcentajes de rendimiento ni indicadores de capacidad del proceso, ya que no se trata de un lote de producción completo. Un informe real registraría las mediciones obtenidas, la identificación de los instrumentos utilizados y la revisión del plano aplicada. Si una característica no puede evaluarse de manera fiable, la aprobación del envío quedará pendiente hasta que se resuelva la situación. Este ejemplo ilustra cómo organizar la evidencia para un pedido de piezas de acero inoxidable mecanizadas con precisión, y no cómo sustituir los datos de inspección por valores nominales.
Utilizar una verificación de acoplamiento pasiva como evidencia complementaria
Se puede emplear un pasador de referencia extraíble y una placa de montaje (útil) sin accionamiento motorizado para realizar una verificación de ajuste en banco, posterior a la inspección dimensional. Esta verificación servirá para comprobar el correcto asentamiento y el acceso durante el montaje, sin que ello implique una validación de la capacidad de carga, la vida útil o la compatibilidad con un dispositivo en funcionamiento. El pasador no deberá forzarse en orificios que presenten dudas, y los elementos de fijación se instalarán siguiendo las instrucciones aprobadas para dicho útil. Cualquier observación se registrará como una «observación de ajuste en banco», de forma independiente al informe dimensional. Si el útil pudiera ocultar un error geométrico —debido a una deformación elástica o a una holgura excesiva—, dicha limitación deberá quedar documentada, en lugar de presentar un montaje exitoso como prueba universal de conformidad.
Definir explícitamente las condiciones de limpieza previas a la expedición
El pedido hipotético deberá especificar los procesos de limpieza y secado permitidos antes de la manipulación final. Se eliminarán los residuos sueltos derivados del mecanizado y se verificará que no queden virutas atrapadas en el orificio, empleando un método accesible acordado previamente. Esto no constituye una garantía de esterilidad, compatibilidad biológica ni un límite cuantificado de residuos. Dichas afirmaciones requerirían pruebas específicas adicionales y una evaluación adecuada. Si se solicitara un tratamiento superficial, también sería necesario aprobar su efecto sobre las interfaces acabadas, así como la secuencia de la inspección final. Es fundamental contar con instrucciones claras, especialmente en el caso de componentes pequeños destinados a equipos médicos, donde una limpieza final realizada de manera informal podría convertirse, sin quedar documentada, en un sustituto de un requisito de fabricación establecido.
Mantener el componente inspeccionado aislado durante el proceso de embalaje.
El embalaje propuesto debe proteger las entradas de los orificios y las referencias de montaje frente al rozamiento con otros componentes metálicos. Cada bloque debe estar envasado individualmente, indicando el número de pieza y la revisión en una zona distinta a las superficies de contacto. Los elementos de protección que se utilicen deben seleccionarse de modo que no desprendan partículas ni contaminen el interior del orificio. La documentación de inspección debe permanecer vinculada a la identificación del paquete, sin incluir en la etiqueta declaraciones sobre limpieza o certificaciones que no estén debidamente respaldadas. El procedimiento de embalaje descrito en este caso tiene como único fin la protección durante la manipulación; no constituye una barrera estéril validada, ni implica que el envío esté finalizado, ni responde a las especificaciones de embalaje de un cliente en particular. La inspección a la recepción deberá realizarse conforme a lo estipulado en la orden de compra correspondiente.
Definir los requisitos necesarios para tomar una decisión formal de liberación del producto.
Un pedido real cerraría dudas del plano, evidencia de material, inspección y embalaje antes de fabricar. La liberación requeriría mediciones reales y revisión, no copiar una ruta propuesta como resultados completados. Cualquier uso fuera del útil inerte volvería al responsable del diseño. La solicitud puede exigir piezas CNC 316L a medida y control entre orificio y montaje, sin implicar una aprobación médica que este ejemplo de fabricación no aporta.
FAQ
¿Se entregó este bloque a un cliente específico?
No. Se trata de un caso de planificación representativo; no existe un cliente asignado, ni registros de entrega, ni resultados de mediciones, ni certificaciones. Los pedidos reales requieren su propia documentación independiente.
¿Cuál es la relación funcional principal?
El orificio transversal para el pasador debe estar ubicado y orientado con respecto a las referencias de montaje definidas y a la configuración de los orificios de montaje, tal como se especifica en el plano aprobado.
¿El dispositivo de sujeción propuesto cuenta con algún sistema de accionamiento durante la verificación del ajuste?
No. El ejemplo utiliza únicamente un pasador de referencia pasivo y un dispositivo de sujeción sin accionamiento. No se hace ninguna afirmación sobre filtración, capacidad de succión u operación clínica.
¿Por qué no se incluyen resultados numéricos de inspección?
No se está informando sobre un lote de producción real. Un informe de validación de primer artículo (FAI) auténtico debe incluir mediciones reales y los métodos utilizados, en lugar de valores hipotéticos o inventados.
¿Puede la documentación del material 316L servir para aprobar la pieza terminada?
La documentación del material sirve para acreditar la identidad del mismo, pero no constituye, por sí sola, una aprobación de la geometría final, el estado de limpieza, el uso en el montaje o la compatibilidad con equipos médicos en funcionamiento.
¿Qué da inicio a una solicitud de cotización de fabricación real?
Se requiere un plano aprobado junto con su modelo correspondiente, cantidad, especificaciones de materiales, alcance del dispositivo (útil), interfaces críticas, entregables de inspección, proceso de limpieza e instrucciones para el embalaje de protección.
tanghangyun@oemach.com