
Umfang des mechanischen Prototyps
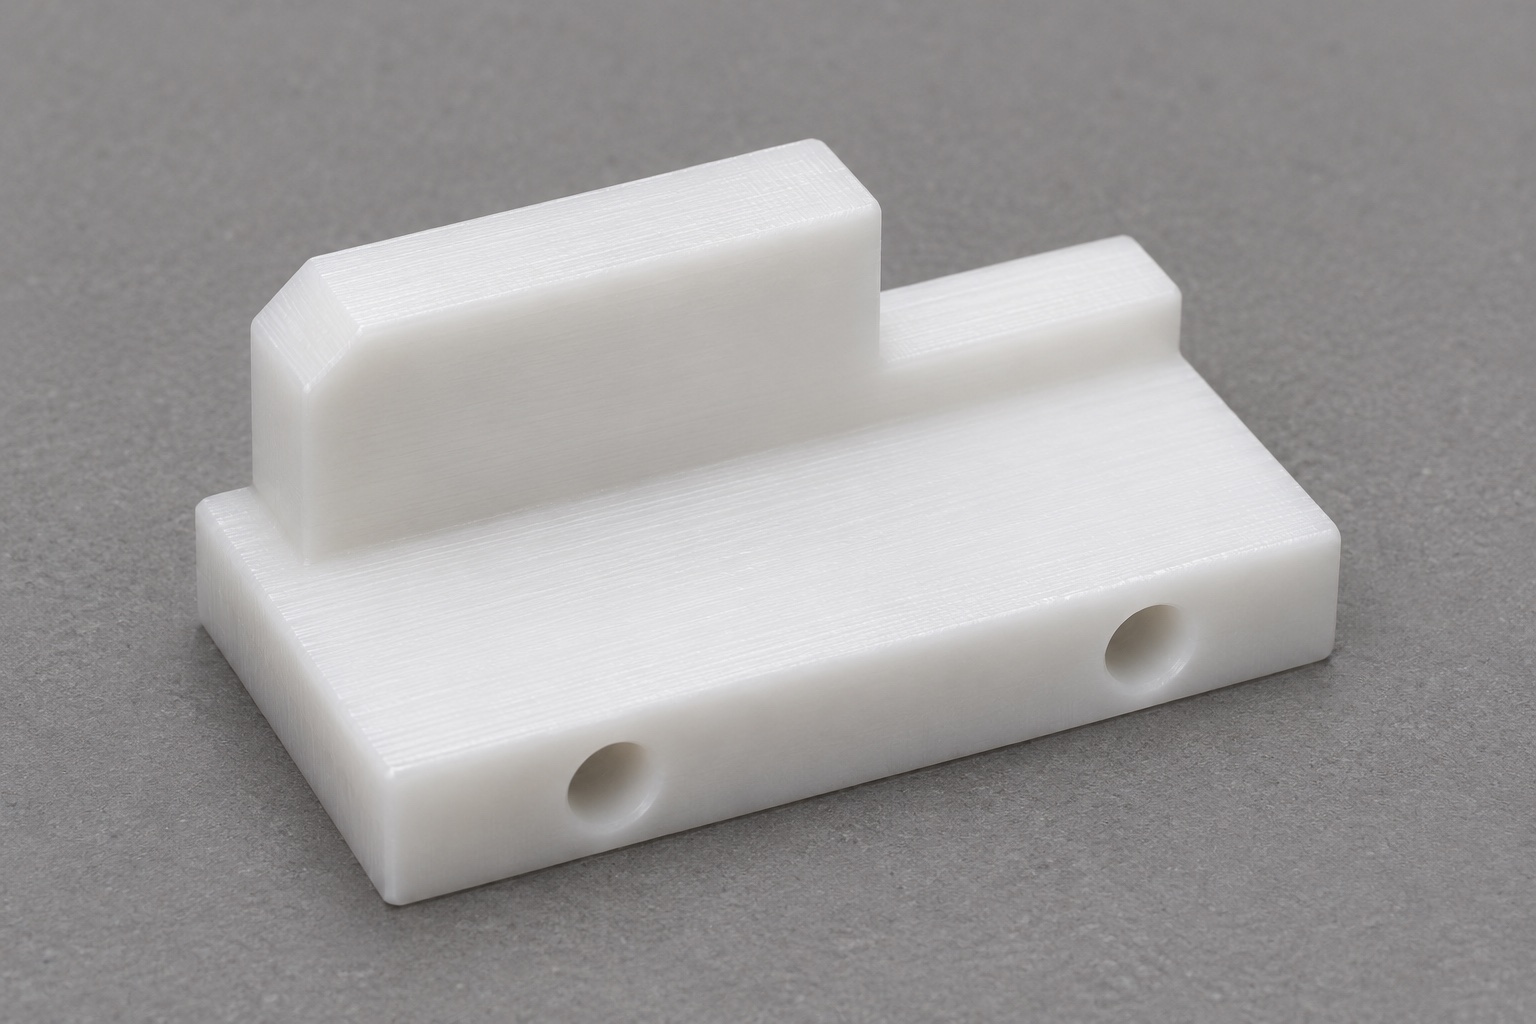
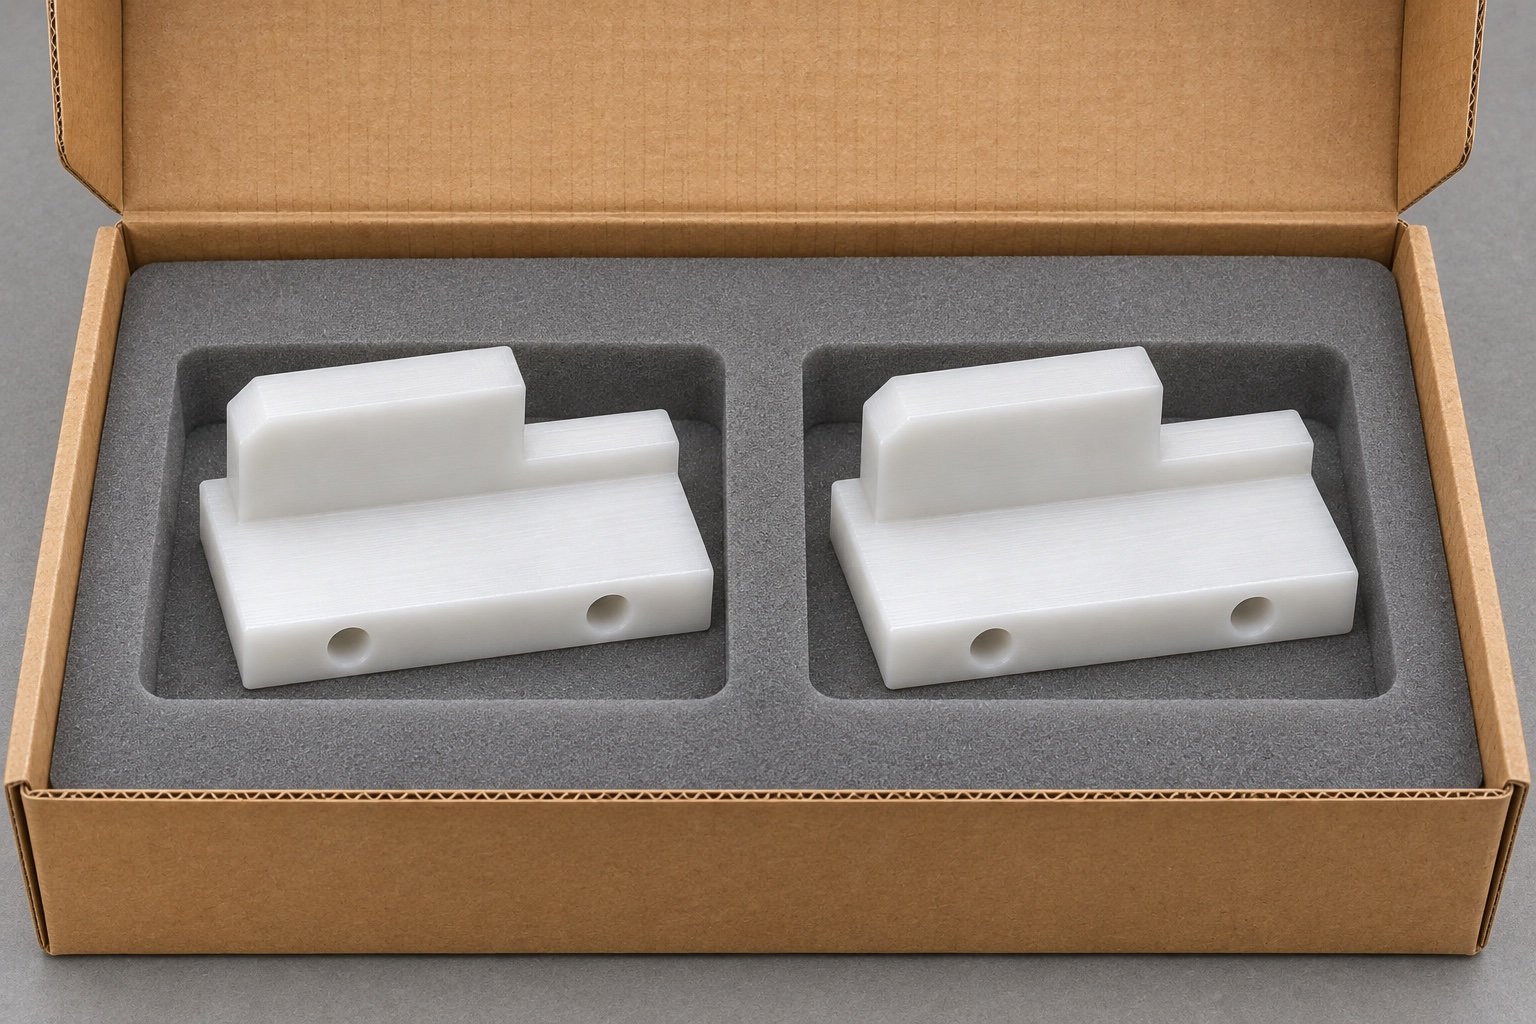
Dieser repräsentative Bearbeitungsfall betrifft einen POM-C-Ausrichtungsschlüssel für ein generisches automatisiertes Probenröhrchengestell. Es handelt sich nicht um eine Kundenbestellung, einen kommerziellen Austausch oder einen erfolgreichen Gerätetest. Das Teil hat eine flache rechteckige Basis, zwei Querlöcher und eine erhabene, abgestufte Zunge mit einer kurzen Fase an einem Ende. Eine zeichnungsgesteuerte Halterung trägt den Schlüssel. In der vorgesehenen Ausrichtung gibt das Röhrchengestell die Zunge frei; im umgekehrten Fall stört eine definierte Schulter vor dem vollständigen Sitzen. Der vorgeschlagene Prototypumfang umfasst die Herstellung und vereinbarte Komponentenprüfungen, nicht die automatisierte Probenidentifizierung oder Bewegungssteuerung.
Beide Einführrichtungen in der Zeichnung klären
Fordern Sie die Halterungs- und Rackumschläge an, einschließlich der Oberflächen, auf denen sich der Schlüssel befindet, und der Freiraummerkmale im Rack. Markieren Sie, welches Ende zuerst eintreten muss. Fügen Sie eine Schnittansicht oder eine Vorrichtungsskizze für den umgekehrten Versuch hinzu, um zu zeigen, welche Funktion die Bewegung blockieren soll und wie viel Sitzabstand verbleiben muss. Verwenden Sie keine geeignete Probe als einzige Quelle für Grenzwerte, es sei denn, sie wird als Maß akzeptiert und dokumentiert. Bei der Entwurfsprüfung sollte festgestellt werden, ob der Schlüssel während der Montage angepasst wird oder an festen Positionierungselementen anliegt. Diese Wahl wirkt sich darauf aus, wie die Querlöcher interpretiert werden.
Rückverfolgbare Rohlinge vorbereiten
Wählen Sie natürliches POM-C-Material, das der freigegebenen Spezifikation entspricht. Behalten Sie die Materialidentität mit den geschnittenen Zuschnitten bei und notieren Sie die verfügbare Dicke für die Basis und die Zunge. Untersuchen Sie den Rohling auf sichtbare Schäden in der Nähe der Arbeitsflächen. Die Farbe bestimmt nicht die Qualität, Konditionierung oder chemische Kompatibilität. Wenn die Zeichnung eine erforderliche Messtemperatur oder Stabilisierungsperiode aufweist, machen Sie sie zum Teil des Läufers. Verwenden Sie die ersten Rohlinge, um das Setup und das Kantenverhalten zu bewerten, bevor Sie eine Wiederholungscharge freigeben. Erfassen Sie Änderungen an der Materialquelle oder am Zustand, wenn sie sich auf die gemessene Geometrie auswirken können.
Eine stabile Auflagefläche herstellen
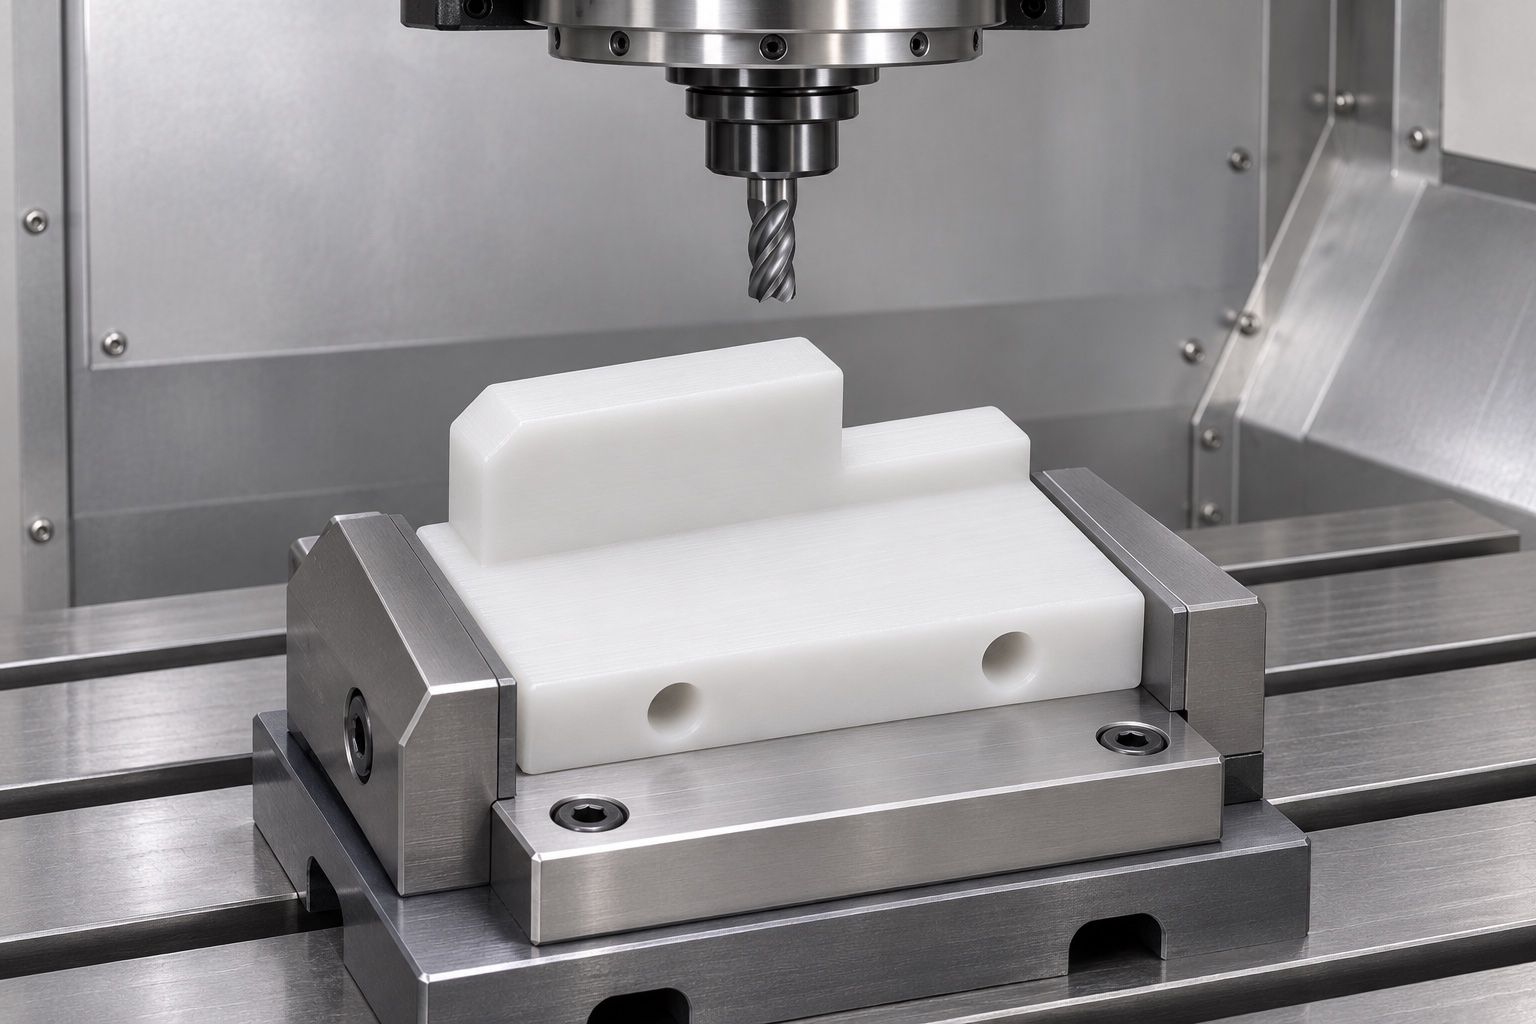
Schauen Sie auf die Unterseite und bearbeiten Sie eine Seitenreferenz, die für die spätere Zungenanordnung geeignet ist. Verwenden Sie eine breite, saubere Unterlage und eine leicht kontrollierte Klemmung, anstatt einen gebogenen Rohling flach zu drücken. Überprüfen Sie die Referenzflächen, nachdem Sie den ersten Rohling gelöst und wieder eingesetzt haben. Verhindern Sie, dass sich Späne darunter festsetzen. Wenn sich ein Rohling nach dem Schruppen bewegt, überprüfen Sie die Stützung, den Zustand des Rohteils und die Reihenfolge beim Entfernen, bevor Sie die Klemmkraft erhöhen. Legen Sie den Bearbeitungsursprung anhand der dokumentierten Positionierungsflächen und nicht anhand einer Rohkante fest. Die endgültige Prüfvorrichtung sollte das gleiche funktionale Referenzsystem wiederherstellen, ohne die Bearbeitungsbeschränkung aufzuerlegen.
Asymmetrisches Profil fräsen
Die oberen und unteren Abschnitte der Zunge mit einer stabilen Schlichtzugabe schruppen. Fertigen Sie die Arbeitsflanken und die definierte Blockschulter ausgehend von den Basis- und Seitenreferenzen aus. Überlassen Sie den Einlauf einem kontrollierten Vorgang, sodass Anfang und Ende bei der Erststückkontrolle sichtbar sind. Sorgen Sie für ausreichend Unterstützung unter der Basis, um ein Durchbiegen beim Schneiden in der Nähe der Stufe zu vermeiden. Überprüfen Sie die Kante und Oberfläche, nachdem das erste Teil freigegeben wurde. Wenn das Profil eine erhabene Lippe aufweist, stellen Sie fest, ob das Problem am Werkzeugzustand, der Spanabfuhr oder der Verformung liegt, anstatt es als Maßversatz zu betrachten.
Querbohrungen von übertragenen Bezügen aus herstellen
Richten Sie den Rohling in einer unterstützten Halterung für die beiden Seitenlöcher neu aus. Lokalisieren Sie es anhand derselben Basis- und Seitenreferenzen oder verwenden Sie eine dokumentierte Übertragung. Bestätigen Sie den Werkzeugabstand am Ausgang, damit eine verlorene Unterlage oder Vorrichtung nicht zu einem unbeabsichtigten Stopp wird. Überprüfen Sie Durchmesser und Position gemäß der Zeichnung und stellen Sie sicher, dass die Ausgänge frei von Graten sind, die den Sitz verhindern oder die Schrauben behindern könnten. Benutzen Sie die fertige Zunge nicht als Klemmunterlage. Notieren Sie die Ausrichtung der Vorrichtung, damit die beiden Löcher bei einem Wiederholungslos nicht versehentlich von der falschen Seite aus gebohrt werden können.
Stufe beim Entgraten erhalten
Entfernen Sie nur das in der Zeichnung zulässige Kantenmaterial. Überprüfen Sie den Übergang von der Einführfase zur Sperrfläche, wo eine übermäßige Verrundung dazu führen könnte, dass sich das umgekehrt eingeführte Röhrchengestell weiter als erwartet bewegt. Entfernen Sie Späne aus den Löchern, ohne die Arbeitsseiten der Zunge abzukratzen. Wenn visuelle Kriterien gelten, vereinbaren Sie Betrachtungsbedingungen und Beispielmängel. Wiederholen Sie die entsprechende Profilprüfung, wenn die Entgratung eine kontrollierte Oberfläche berührt. Wenn ein Grat nicht innerhalb der angegebenen Grenze entfernt werden kann, trennen Sie das Teil und fordern Sie eine Entsorgung an, anstatt die gesamte Stufe von Hand abzurunden.
Freie Geometrie und Montagebezüge prüfen
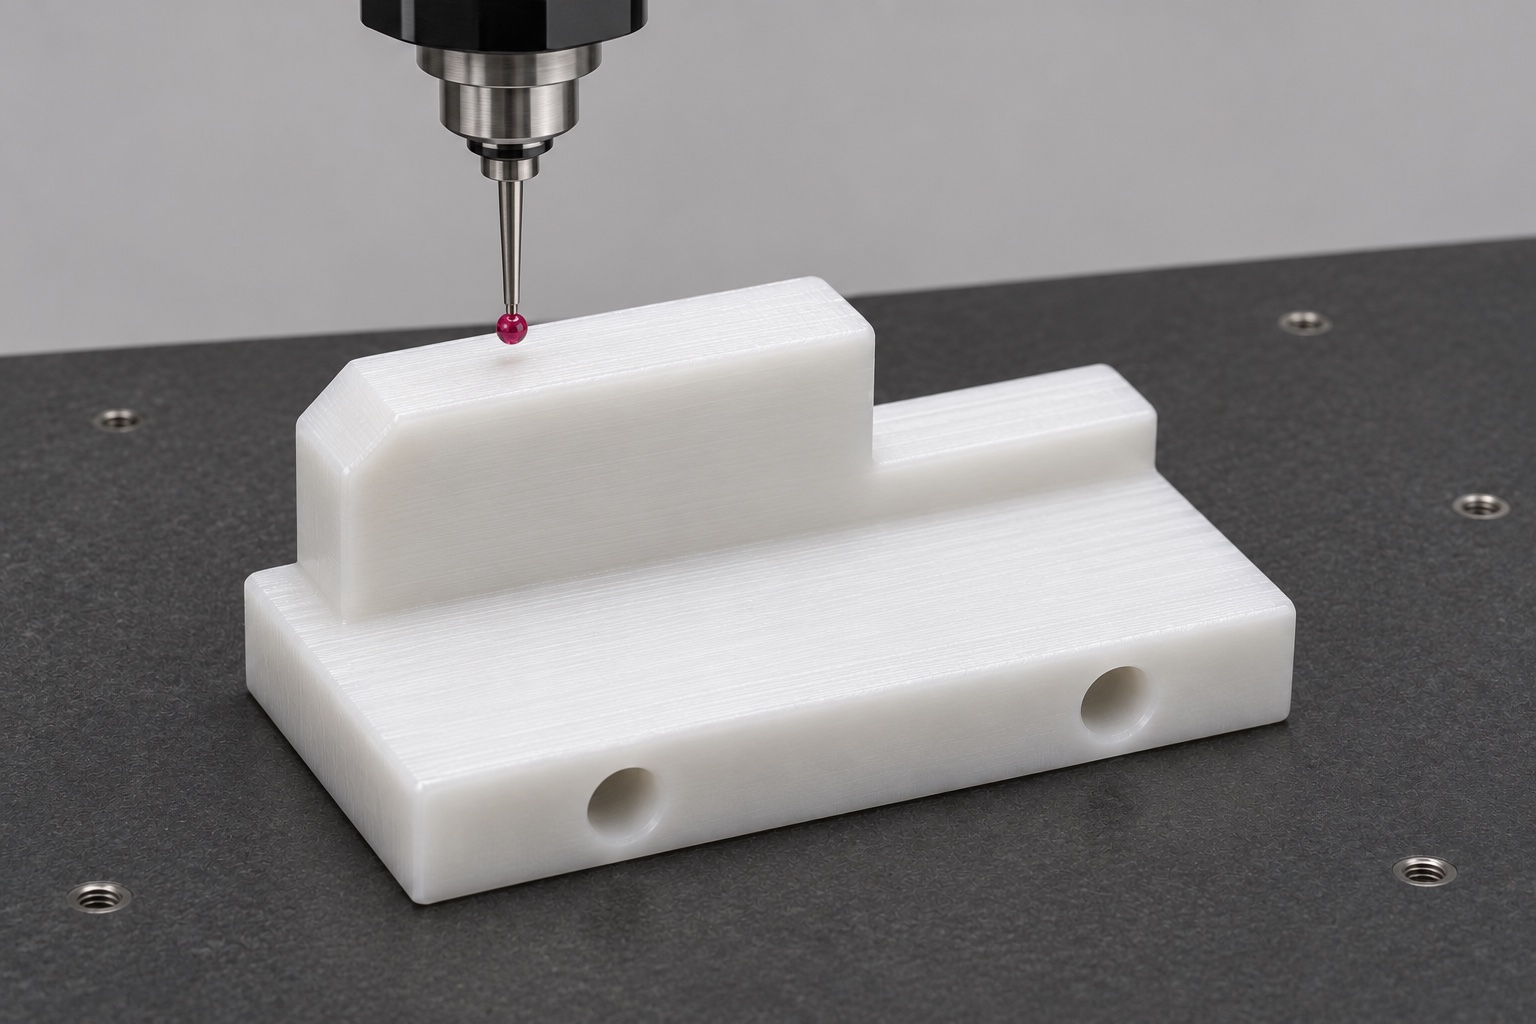
Nach dem Entladen messen Sie die Basis und die Zunge auf den vereinbarten Stützen. Überprüfen Sie die oberen und unteren Abschnitte, die Schulterposition und das Fasenprofil unabhängig voneinander. Ein Kontaktinstrument benötigt eine für den Kunststoff geeignete Antastkraft; Eine Sichtmethode benötigt einen ausreichenden Kontrast und einen definierten Rand. Überprüfen Sie die Abmessungen der Querbohrungen und melden Sie den verwendeten Aufbau. Erfassen Sie tatsächliche Messwerte, Materialidentität und Überarbeitung anstelle einer allgemeinen Abnahmeerklärung. Wenn sich die Maße nach dem erneuten Einsetzen unterscheiden, überprüfen Sie die Stütze und den ungespannten Zustand des Teils, bevor Sie die Offsets ändern. Der Bericht sollte alle Funktionen identifizieren, die das ausgewählte Instrument nicht erreicht.
Richtige und umgekehrte Lage am Prüfstand prüfen
Verwenden Sie einen sauberen Rack-Ersatz und eine Halterungsbefestigung, die der vereinbarten Geometrie entsprechen. Nähern Sie sich in der zulässigen Richtung dem Schlüssel und beobachten Sie, ob der Ersatz auf der definierten Fläche sitzt. Beobachten Sie umgekehrt, ob es vor Erreichen des Sitzes auf die vorgesehene Blockierschulter trifft, ohne die vereinbarte Versuchskraft zu überschreiten. Notieren Sie die Revision der Vorrichtung, den Ansatz und den ersten Kontakt. Eine erfolgreiche Beobachtung an einem Gerät lässt nicht das Verhalten für alle Rackvarianten oder automatisierten Betriebsbedingungen erkennen. Der verantwortliche Geräteeigentümer legt alle Instrumentenverriegelungen, Handhabungs- oder Rückverfolgbarkeitsüberprüfungen fest.
Fehlgeschlagene Passprobe untersuchen
Wenn beide Ausrichtungen klemmen, achten Sie auf eine Fehlausrichtung der Vorrichtung, eingeklemmte Späne oder einen unbeabsichtigten Kontakt an der Basis, bevor Sie die Zunge modifizieren. Wenn der Vorwärtseinstieg funktioniert, der umgekehrte Ersatz jedoch den Sitz erreicht, überprüfen Sie die Schrittposition und die Fase anhand der Zeichnung und stellen Sie sicher, dass bei der Probe die richtige Revision verwendet wird. Notieren Sie das Problem und trennen Sie die betroffenen Teile. Passen Sie das Design nur an oder akzeptieren Sie eine Abweichung über den vereinbarten Genehmigungsprozess. Dadurch wird verhindert, dass aus einer informellen Prototypenanpassung ein undokumentiertes Produktionsmerkmal wird, das beim nächsten Los nicht überprüft werden kann.
Dokumentation für Folgeaufträge
Stellen Sie wie vereinbart die aktuelle Zeichnung, die Rohmaterialkennzeichnung, den Erststücknachweis und separate Fit-Test-Notizen bereit. Identifizieren Sie, welche Prozessänderungen eine erneute Erstprüfung erfordern. Trennen Sie für ein Lieferantenangebot Schlüssel, Vorrichtung, Inspektion und Verpackung, damit der Umfang eindeutig ist. Bei einer Überarbeitung des Austauschgestells können sich die Abnahmeprüfungen ändern, selbst wenn die Schlüsselzeichnung unverändert bleibt. Überprüfen Sie beide Schnittstellen, bevor Sie die Bestellung wiederholen. Die vorgeschlagenen Bearbeitungsnachweise umfassen keine Angaben zur Lebensdauer, zu behördlichen Vorschriften oder zur Instrumentenleistung, und der Fall berichtet über keine gemessenen Ergebnisse aus einem tatsächlichen Produktionslauf.
Zunge beim Transport schützen
Verwenden Sie einzelne Taschen, die die Basis tragen und benachbarte Teile von der Stufe fernhalten. Vermeiden Sie den Druck eines Deckels oder einer Verpackung, der die dünne Zunge verbiegen könnte. Halten Sie loses Füllmaterial und Kleber von den Löchern und an der Einführfase fern. Markieren Sie das Paket mit Teileidentität, Revision und Charge und verknüpfen Sie es mit den Prüfdokumenten. Wenn Erstmuster separat transportiert werden, bewahren Sie deren Identität. Bei der vorgeschlagenen Verpackung handelt es sich um eine gewöhnliche Schutzverpackung, nicht um eine sterile Barriere. Kontrollierte Partikel- oder Reinigungsanforderungen müssen separat definiert und überprüft werden, sofern sie gelten.
FAQ
Handelt es sich hier um einen tatsächlichen Kundenfall?
Nein. Es handelt sich um einen repräsentativen Weg für einen zeichnungsgesteuerten Schlüssel, ohne einen Kunden, eine verifizierte Lieferung oder ein beanspruchtes Produktionsergebnis.
Warum die Löcher in einem zweiten Aufbau bohren?
Ihre Achse liegt quer zur Oberfräsrichtung. Eine unterstützte zweite Aufspannung kann den Zugriff ermöglichen und gleichzeitig die Referenzbeziehung durch kontrollierte Ortungsfunktionen beibehalten.
Welche Oberfläche weist das umgekehrt eingeführte Röhrchengestell zurück?
Die vorgegebene Blockierschulter, kein versehentlicher Grat oder die Schraubenköpfe. Bestätigen Sie den beabsichtigten Kontakt in der Zeichnung und verwenden Sie einen separaten Reverse-Fit-Test.
Kann die Fasenbegrenzung in der Zeichnung weggelassen werden?
Das würde ein wichtiges Merkmal für Interpretationen offen lassen. Begrenzen Sie die Einfahrt so, dass sie den Einstieg erleichtert, ohne dass die im Rückwärtsgang erforderliche Sperrfläche entfernt werden muss.
Verifiziert ein akzeptierter Schlüssel die Probenidentifikation?
Nein. Es geht um einen mechanischen Zustand. Identifizierung, Erfassung und automatisierte Handhabung bleiben Funktionen auf Systemebene, die eine eigene Überprüfung erfordern.
Was enthält das Prototypenpaket?
Die vereinbarte Zeichnung, Materialidentität, tatsächliche Inspektionsergebnisse, etwaige Vorrichtungsbeobachtungen und Chargenverpackungsaufzeichnungen. Dieses Beispiel beschreibt die vorgeschlagenen Beweise, nicht die Ergebnisse einer abgeschlossenen Charge.
tanghangyun@oemach.com