
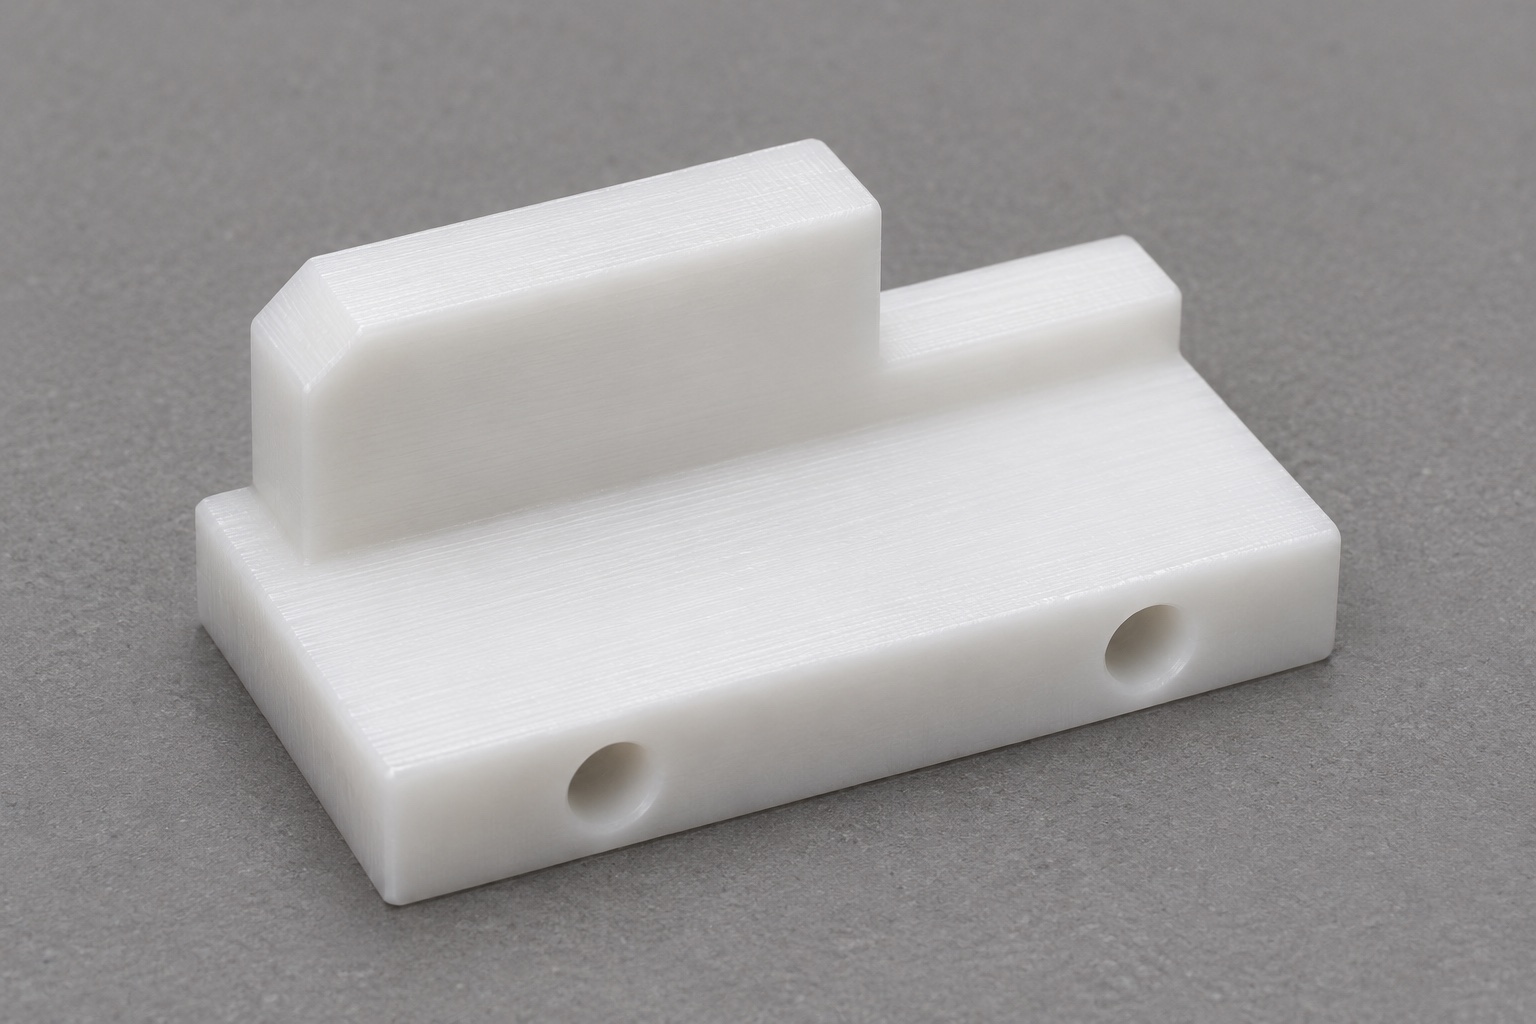
Definir la solicitud como un prototipo mecánico.
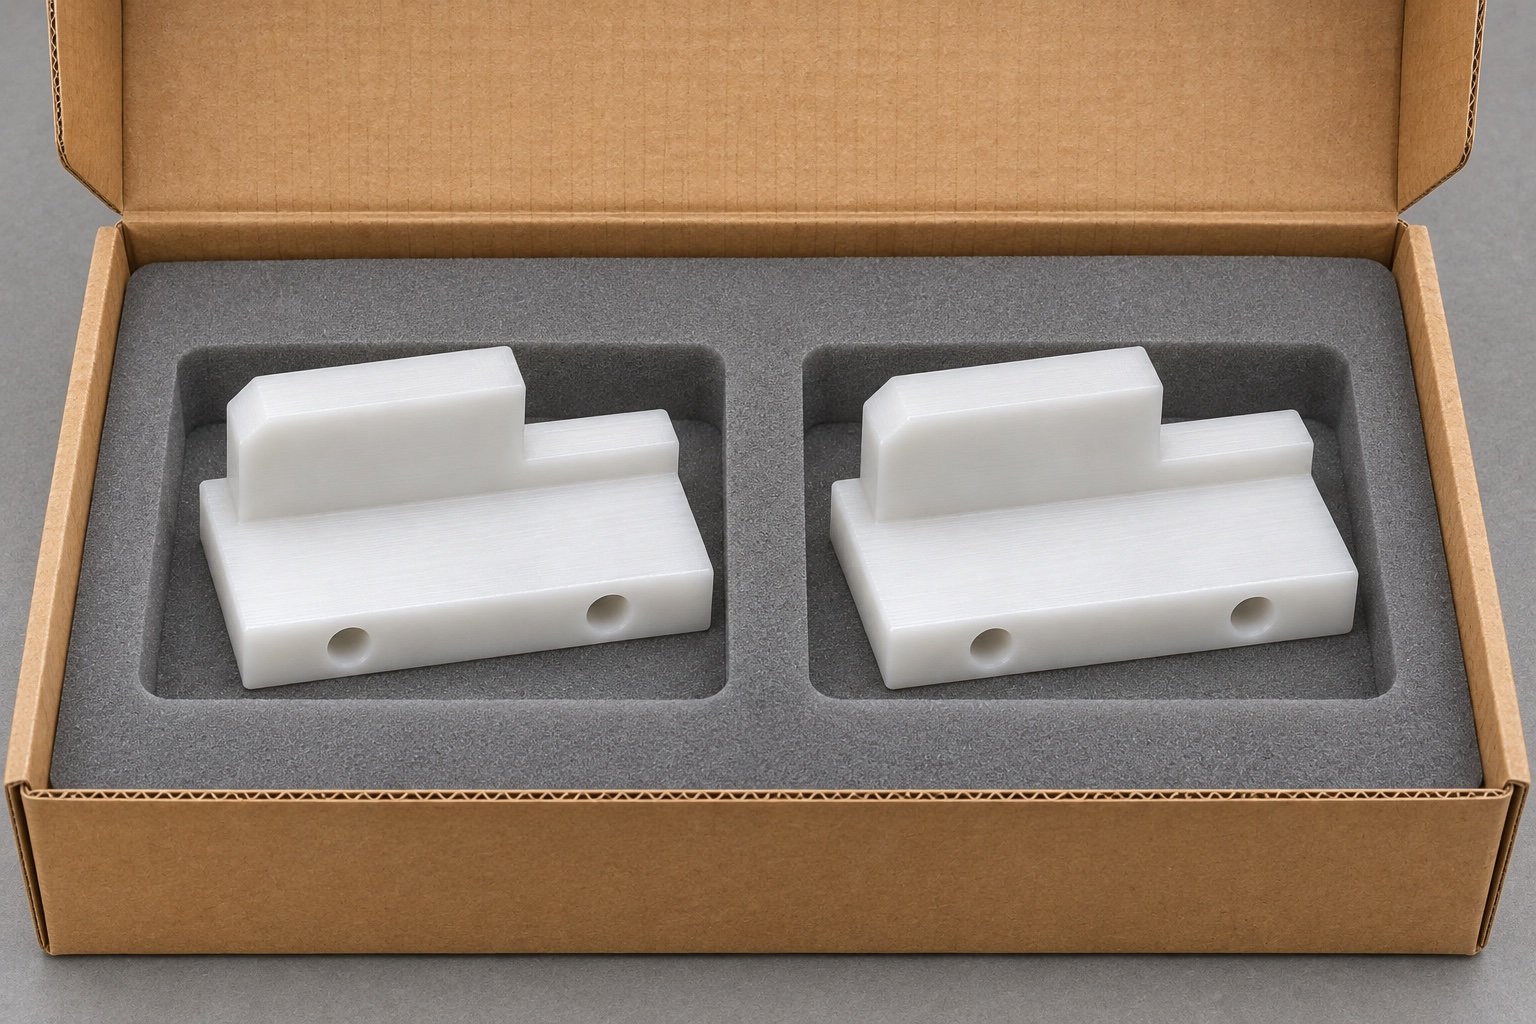
Este caso representativo de mecanizado trata sobre una pieza de orientación fabricada en POM-C para una gradilla automatizada genérica de tubos de muestra. No se refiere a un pedido de cliente, a un repuesto comercial ni a una prueba de instrumento finalizada con éxito. La pieza consta de una base rectangular plana, dos orificios transversales y una lengüeta escalonada elevada con un pequeño chaflán en uno de sus extremos. La pieza de orientación se aloja en un soporte definido mediante plano técnico. En la orientación correcta, la gradilla no interfiere con la lengüeta; en la orientación inversa, un tope específico impide que la pieza se asiente completamente. El alcance de este prototipo abarca la fabricación y las verificaciones acordadas para el componente, excluyendo la identificación automatizada de muestras o el control de movimiento.
Registrar ambas condiciones de inserción durante la revisión del plano.
Solicitar los modelos o dimensiones del soporte y de la gradilla, incluyendo las superficies que sirven de referencia para la pieza de orientación y los espacios libres (holguras) en la gradilla. Indicar qué extremo debe introducirse primero. Incluir una vista de sección o un esquema del dispositivo de sujeción para la prueba en posición inversa, mostrando qué elemento debe bloquear el avance y qué distancia de asentamiento debe quedar. No utilizar una muestra física como única referencia para los límites, a menos que haya sido aceptada y documentada formalmente como calibre de verificación. La revisión del diseño debe determinar si la pieza de orientación se ajusta durante el montaje o si se apoya contra elementos de posicionamiento fijos; esta decisión influye en la interpretación de los orificios transversales.
Preparar material base trazable y piezas en bruto para pruebas.
Seleccione material POM-C en estado natural que cumpla con las especificaciones publicadas. Mantenga la identificación del material junto con las piezas en bruto cortadas y registre el espesor disponible para la base y la lengüeta. Inspeccione la pieza en bruto en busca de daños visibles cerca de las superficies de trabajo. El color no determina el grado, el acondicionamiento ni la compatibilidad química del material. Si el plano especifica una temperatura de medición o un período de estabilización, incluya esta información en la hoja de ruta del proceso. Utilice las primeras piezas para evaluar la configuración y el comportamiento de los bordes antes de procesar un lote completo. Registre cualquier cambio en la procedencia o el estado del material que pueda afectar a la geometría final.
Establezca una base que no presente oscilaciones.
Planifique la cara inferior y mecanice una referencia lateral adecuada para la posterior configuración de la lengüeta. Utilice un soporte amplio y limpio, junto con una sujeción ligera y controlada; evite forzar una pieza deformada (arqueada) para que quede plana. Verifique las superficies de referencia después de liberar y volver a colocar la primera pieza. Asegúrese de que no queden virutas debajo de la pieza. Si la pieza se desplaza durante el desbaste, revise el soporte, el estado del material y la secuencia de eliminación de material antes de aumentar la fuerza de sujeción. Establezca el origen de mecanizado a partir de las superficies de referencia documentadas, no desde un borde bruto. El dispositivo de inspección final debe replicar el mismo sistema de referencia funcional, sin aplicar las mismas restricciones de sujeción utilizadas durante el mecanizado.
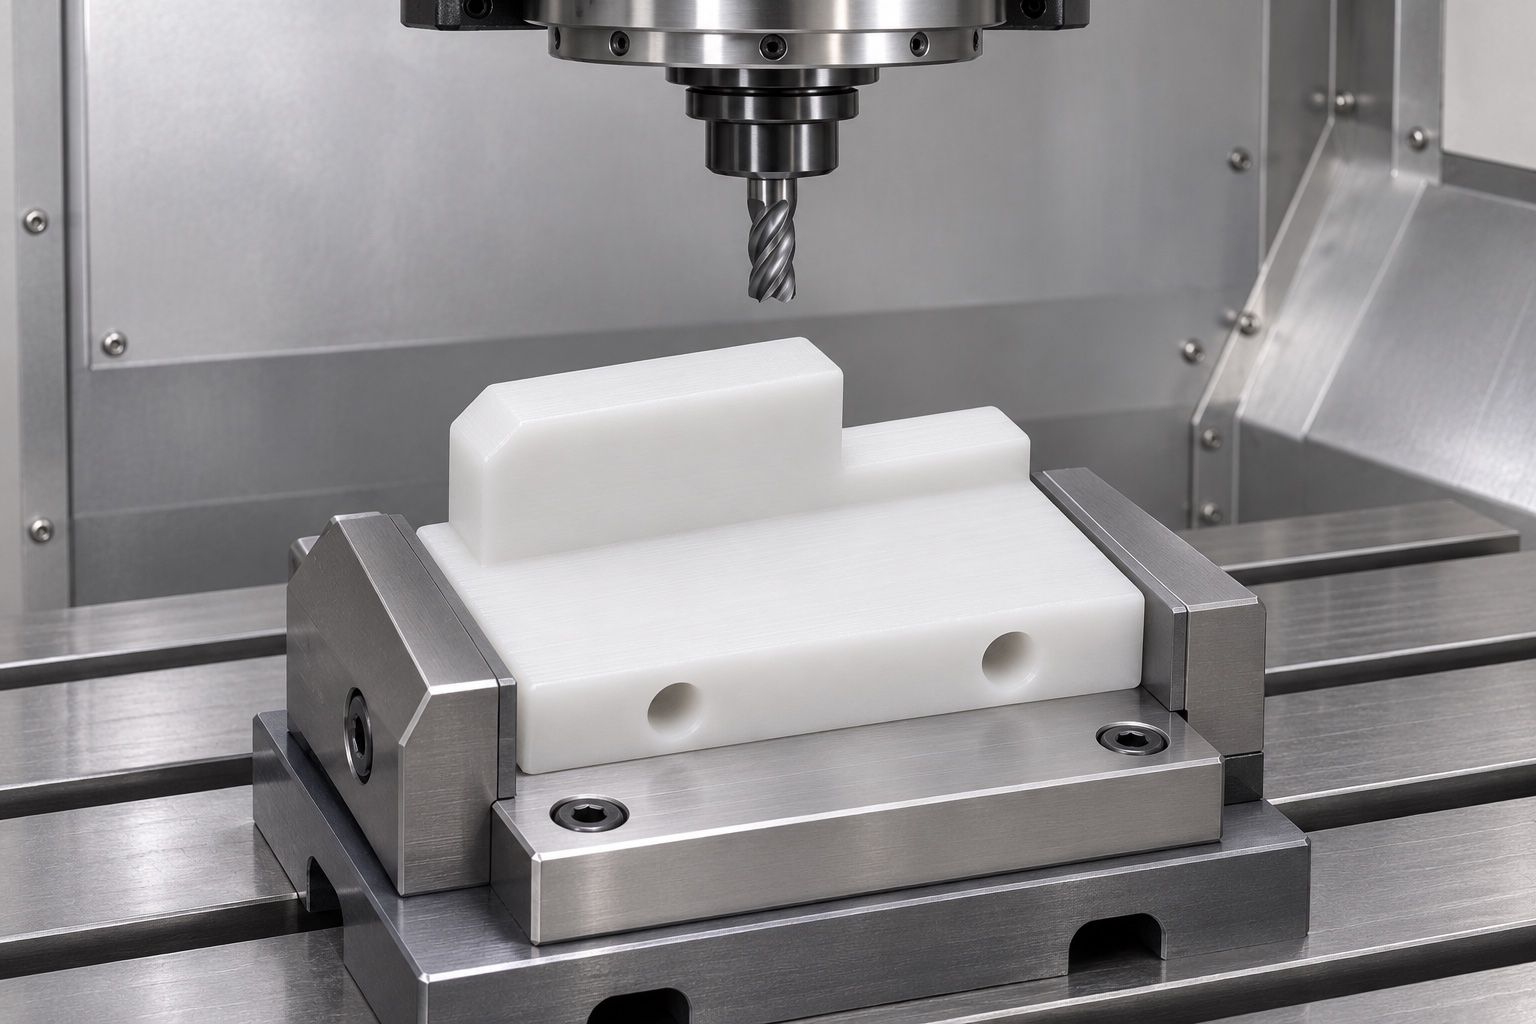
Fresado del perfil asimétrico mediante una configuración controlada.
Realice el desbaste de las secciones alta y baja de la lengüeta, dejando un sobrematerial constante para el acabado. Mecanice los flancos de trabajo y el escalón definido (hombro de tope) tomando como referencia la base y el lateral. Asegúrese de que la entrada de la herramienta esté controlada, de modo que su punto de inicio y final sean visibles durante la inspección de la primera pieza. Mantenga un soporte adecuado debajo de la base para evitar deflexiones al mecanizar cerca del escalón. Inspeccione el borde y la superficie tras retirar la primera pieza. Si aparece un reborde o labio elevado, determine si la causa es el estado de la herramienta, la evacuación de virutas o una deformación del material, en lugar de tratarlo simplemente como una desviación dimensional.
Taladrado transversal a partir de referencias trasladadas.
Reoriente la pieza en un dispositivo de sujeción adecuado para realizar los dos orificios laterales. Posiciónela utilizando las mismas referencias de base y lateral, o mediante un método de transferencia documentado. Verifique que la herramienta tenga espacio libre a la salida, asegurándose de que el material de sacrificio o el dispositivo de sujeción no actúen como un tope no deseado. Inspeccione el diámetro y la posición conforme al plano, y verifique que las salidas estén libres de rebabas que puedan impedir el asentamiento o interferir con los tornillos. No utilice la lengüeta terminada como superficie de sujeción. Registre la orientación del dispositivo de sujeción para evitar que, en lotes posteriores, los dos orificios se taladren accidentalmente desde la cara incorrecta.
Conserve el escalón durante el proceso de desbarbado.
Elimine únicamente el material de los bordes permitido según el plano. Inspeccione la transición entre la entrada y la cara de bloqueo; un suavizado excesivo podría permitir que la cremallera, en posición invertida, se desplace más de lo previsto. Retire las virutas de los orificios sin rayar las caras funcionales de la lengüeta. Cuando se apliquen criterios visuales, acuerde las condiciones de inspección y defina ejemplos de defectos. Repita la verificación del perfil correspondiente si el desbarbado afecta a una superficie sujeta a control. Si no es posible eliminar una rebaba dentro de los límites especificados, aparte la pieza y solicite una disposición técnica, en lugar de redondear manualmente todo el escalón.
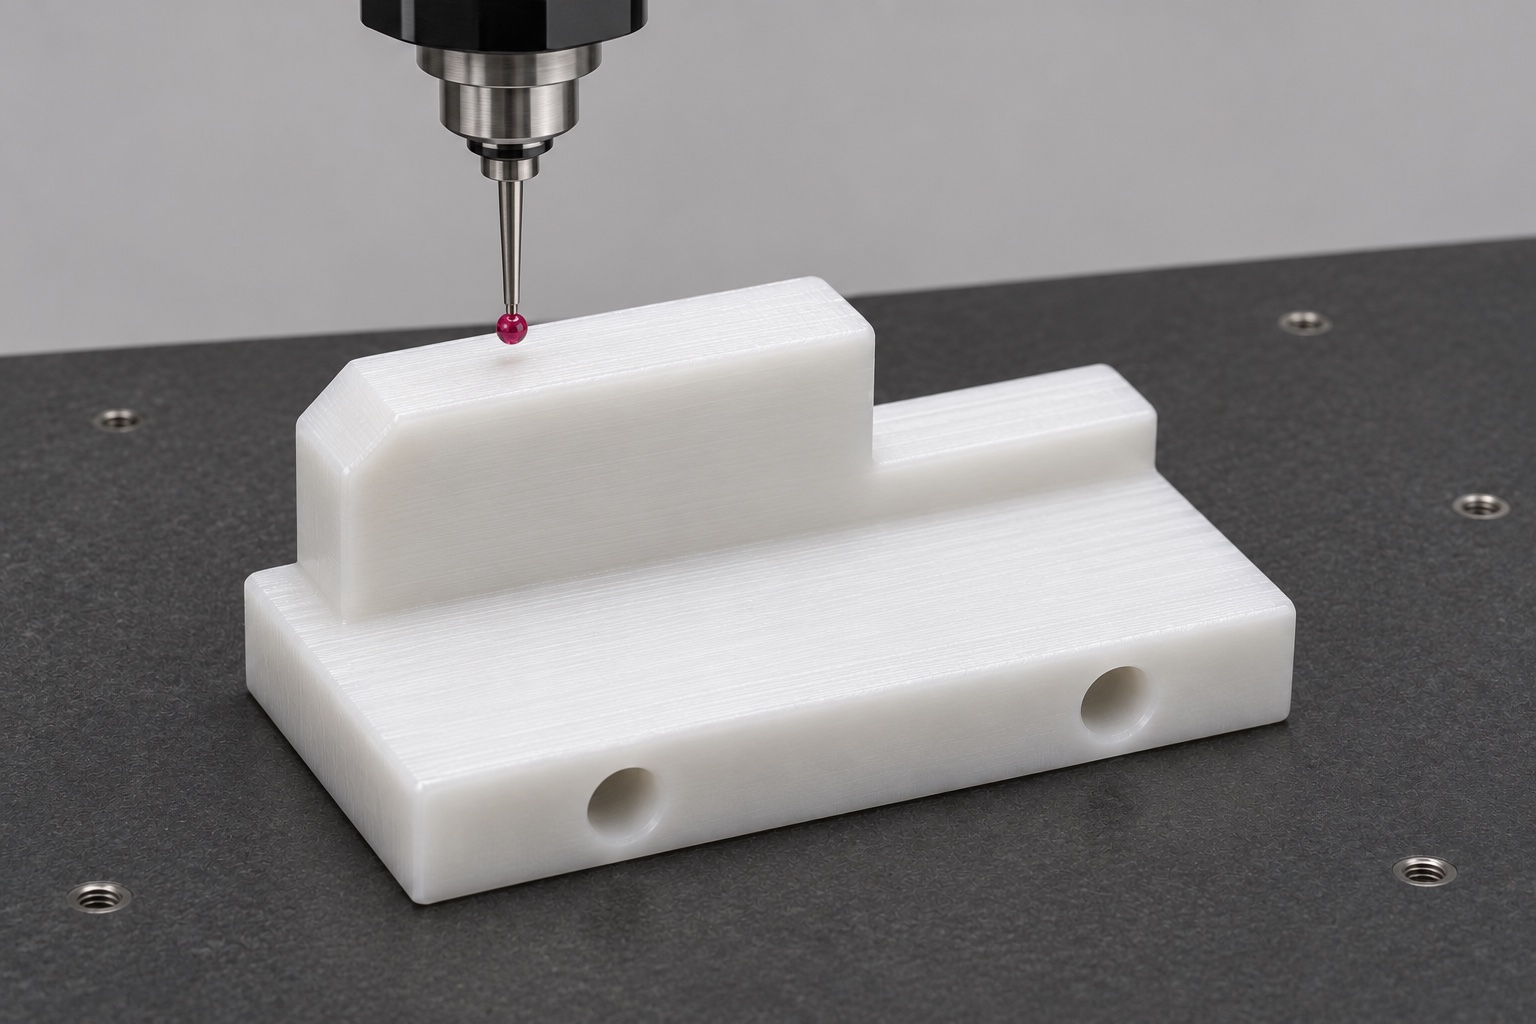
Verifique el perfil en estado libre y la geometría de montaje.
Tras retirar la pieza, mida la base y la lengüeta sobre los soportes acordados. Compruebe de forma independiente las zonas altas y bajas, la ubicación del resalte y el perfil del chaflán. Si utiliza un instrumento de contacto, asegúrese de que la fuerza de la sonda sea la adecuada para el material plástico; si emplea un método óptico, garantice un contraste suficiente y un borde bien definido. Inspeccione las dimensiones de los orificios transversales e indique la configuración utilizada. Registre los valores medidos, la identificación del material y la revisión del plano, en lugar de emitir una declaración genérica de conformidad. Si las mediciones varían tras volver a colocar la pieza, examine el soporte y el estado libre de la pieza antes de modificar los valores de compensación (offsets). El informe debe identificar cualquier característica que no haya podido ser medida con el instrumento seleccionado.
Verifique, sobre el banco de trabajo, la correcta inserción tanto en la posición normal como en la invertida.
Utilice un sustituto de cremallera limpio y un dispositivo de sujeción fabricados según la geometría acordada. En la dirección permitida, acerque la pieza (llave) y observe si el sustituto se asienta en la cara definida. En la dirección opuesta, observe si entra en contacto con el tope previsto antes de alcanzar el asiento, sin exceder la fuerza de prueba acordada. Registre la revisión del dispositivo, el acercamiento y el primer contacto. Un resultado satisfactorio en un dispositivo no garantiza el mismo comportamiento en todas las variantes de cremallera ni en todas las condiciones de funcionamiento automatizado. El propietario del equipo es responsable de definir cualquier enclavamiento de instrumentos, manipulación o verificación de trazabilidad.
Diagnostique el fallo de una prueba antes de modificar la forma.
Si la pieza se atasca en ambas orientaciones, verifique si existe una desalineación en el dispositivo, presencia de virutas atrapadas o un contacto no deseado en la base antes de modificar la lengüeta. Si la inserción en la dirección correcta funciona, pero al invertir la pieza esta llega hasta el asiento, examine la posición del escalón y el chaflán comparándolos con el plano, y verifique que la prueba se está realizando con la revisión correcta. Registre la incidencia y aparte las piezas afectadas. Cualquier modificación del diseño o aceptación de una desviación debe realizarse a través del proceso de aprobación acordado. Esto evita que un ajuste informal realizado en un prototipo se convierta en una característica de producción no documentada que no pueda ser inspeccionada en lotes posteriores.
Asegúrese de que la transferencia de información sea útil para futuros pedidos.
Proporcione el plano vigente, la identificación del material, la evidencia de la primera pieza y las notas de la prueba de ajuste, según lo acordado. Especifique qué cambios en el proceso requieren una nueva verificación de la primera pieza. Al solicitar un presupuesto a un proveedor, desglose los costes de la pieza, el dispositivo, la inspección y el embalaje para que el alcance quede claramente definido. Una nueva revisión de la cremallera puede alterar los criterios de aceptación, incluso si el plano de la pieza permanece sin cambios. Revise ambas interfaces antes de repetir el pedido. La evidencia de mecanizado presentada no incluye garantías sobre la vida útil, el cumplimiento normativo o el rendimiento del instrumento; asimismo, este caso no presenta resultados medidos provenientes de una serie de producción real.
Evite daños en la lengüeta durante el transporte.
Utilice alojamientos individuales que soporten la base y mantengan las piezas adyacentes alejadas del escalón. Evite ejercer presión mediante tapas o materiales de embalaje que puedan doblar la lengüeta (que es delgada). Asegúrese de que no queden restos de material de relleno o adhesivos en los orificios ni alrededor de la zona de entrada. Identifique el paquete indicando la referencia de la pieza, su revisión y el lote, y vincúlelo a los documentos de inspección. Si las muestras de la primera pieza se envían por separado, asegúrese de mantener su identificación. El embalaje propuesto es un empaquetado protector convencional, no una barrera estéril. Si procede, los requisitos relativos al control de partículas o a la limpieza deben definirse y verificarse por separado.
FAQ
¿Se trata de un caso real de un cliente?
No. Es un proceso representativo para una pieza tipo «llave» (key) definida mediante plano, sin un cliente específico, sin entrega verificada ni resultados de producción reales.
¿Por qué realizar el taladrado en una segunda preparación (o montaje)?
Su eje es transversal a la dirección de fresado superior. Una segunda preparación, con el soporte adecuado, permite el acceso a la pieza manteniendo la relación de referencia mediante elementos de posicionamiento controlados.
¿Qué superficie impide el montaje en posición invertida?
El escalón de tope especificado; no una rebaba accidental ni las cabezas de los tornillos. Verifique en el plano el punto de contacto previsto y realice una prueba específica de montaje invertido.
¿Puede el plano omitir el límite del chaflán?
Eso dejaría un elemento importante sujeto a interpretación. El chaflán de entrada debe limitarse de modo que facilite la inserción sin eliminar la superficie de tope necesaria para evitar el montaje invertido.
¿La validación de una pieza tipo «llave» confirma también su identificación?
No. La validación se refiere a una condición mecánica. La identificación, la detección y la manipulación automatizada son funciones a nivel de sistema que requieren su propia verificación.
¿Qué contiene el paquete del prototipo?
El plano acordado, la identificación del material, los resultados reales de la inspección, las observaciones sobre los dispositivos de sujeción (útiles) y los registros de embalaje del lote. Este ejemplo describe la documentación probatoria propuesta, no los resultados de un lote ya completado.
tanghangyun@oemach.com