
Umfang des repräsentativen Beispiels
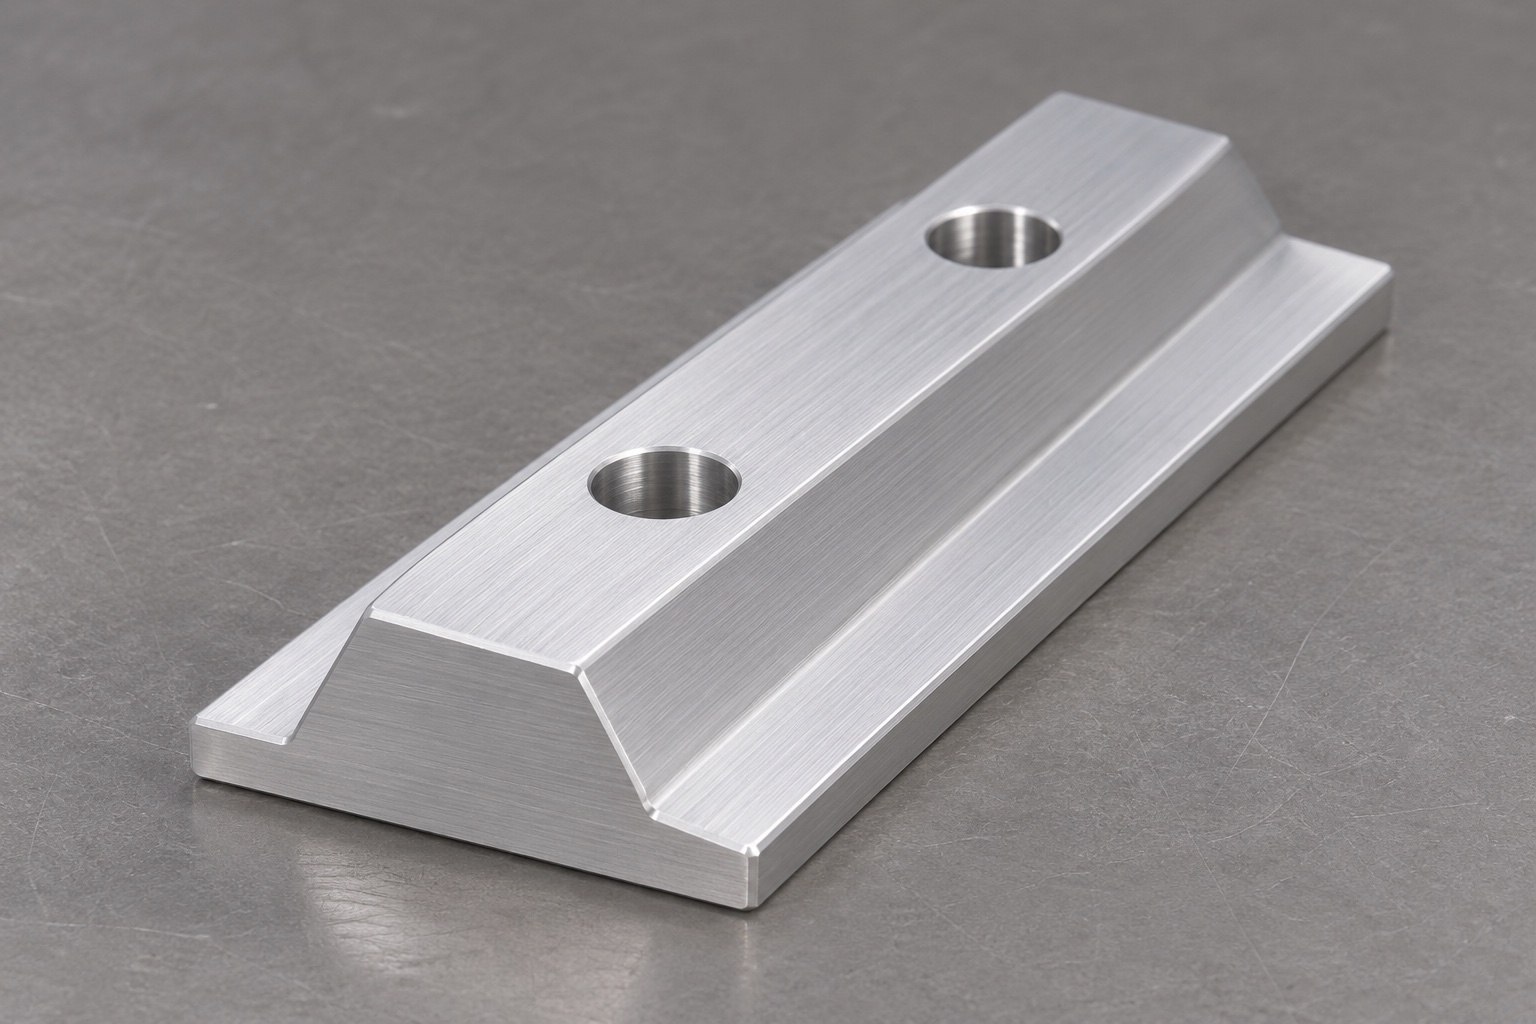
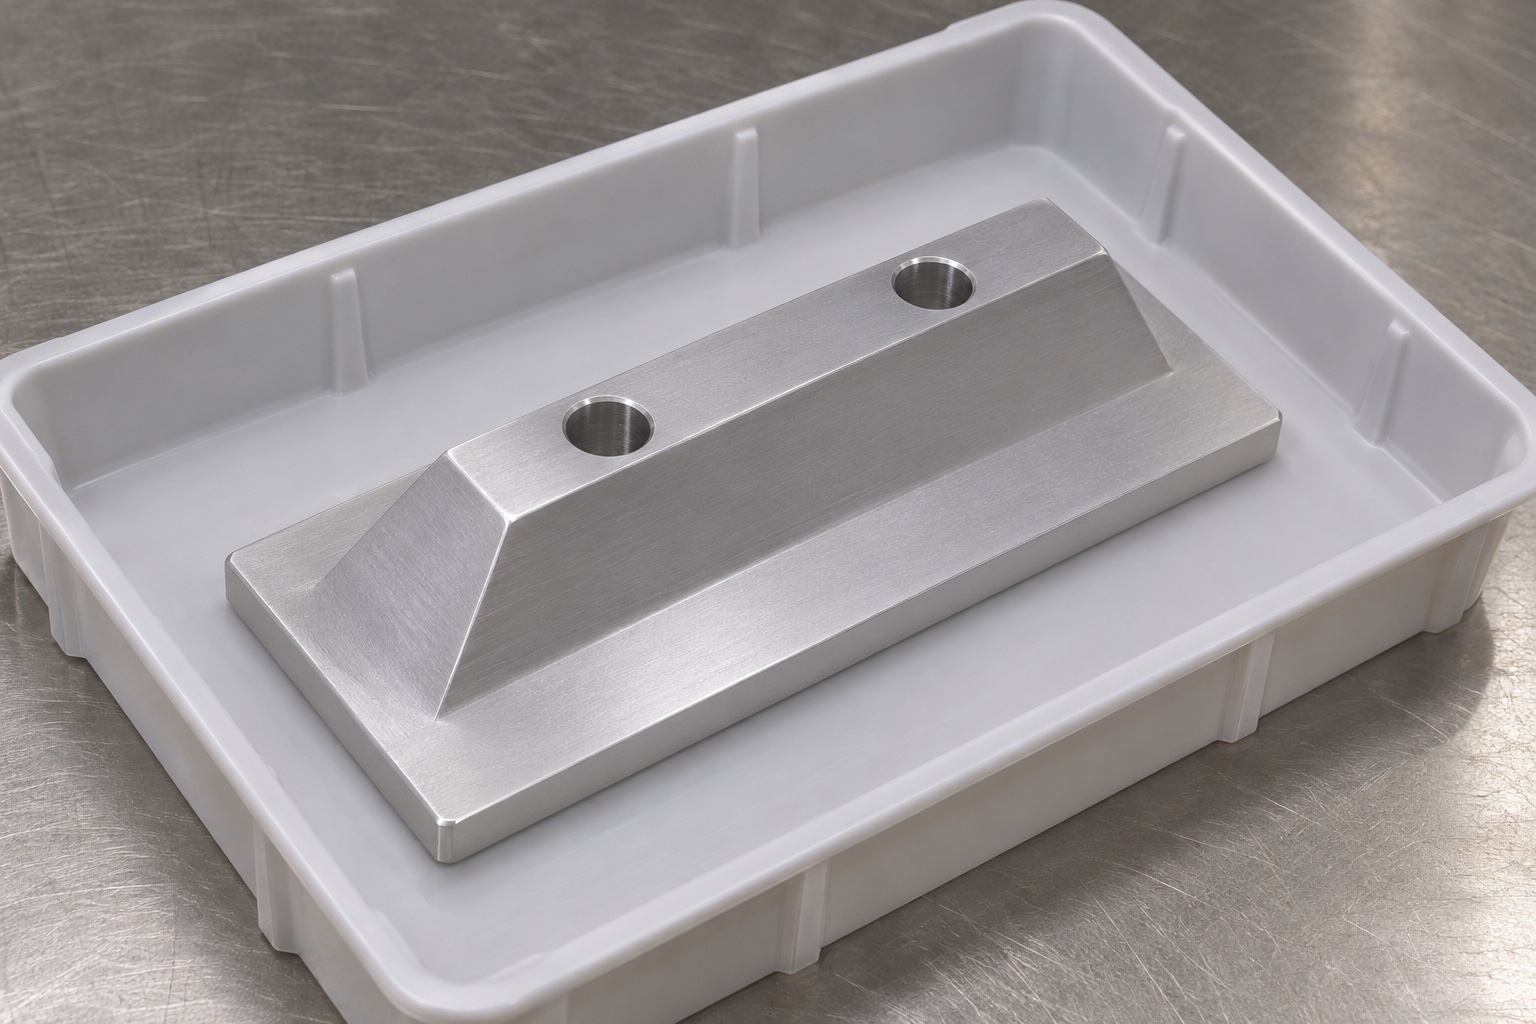
Dieses repräsentative Bearbeitungsbeispiel schlägt eine Positionierungsschiene aus 6061-Aluminium für ein abnehmbares internes medizinisches Analysemodul vor. Es handelt sich nicht um einen Bericht über eine Kundenbestellung, ein gefertigtes Muster oder geprüfte Montageergebnisse. Das Konzept besteht aus einer flachen rechteckigen Basis, einem erhabenen, nach oben schmaler werdenden Profilsteg und zwei einfachen vertikalen Löchern. Es enthält keine Hinterschnitte oder installierte Befestigungselemente. Das Beispiel beschreibt, wie ein Lieferant und Geräteentwickler eine Fertigungsüberprüfung organisieren könnte. Es werden keine erreichten Toleranzen, Positionierungswiederholgenauigkeit, Haltekapazität, Lebensdauer, sterile Lieferung oder Zertifizierung eines medizinischen Systems beansprucht.
Gegenbauteil und Haltekonzept prüfen
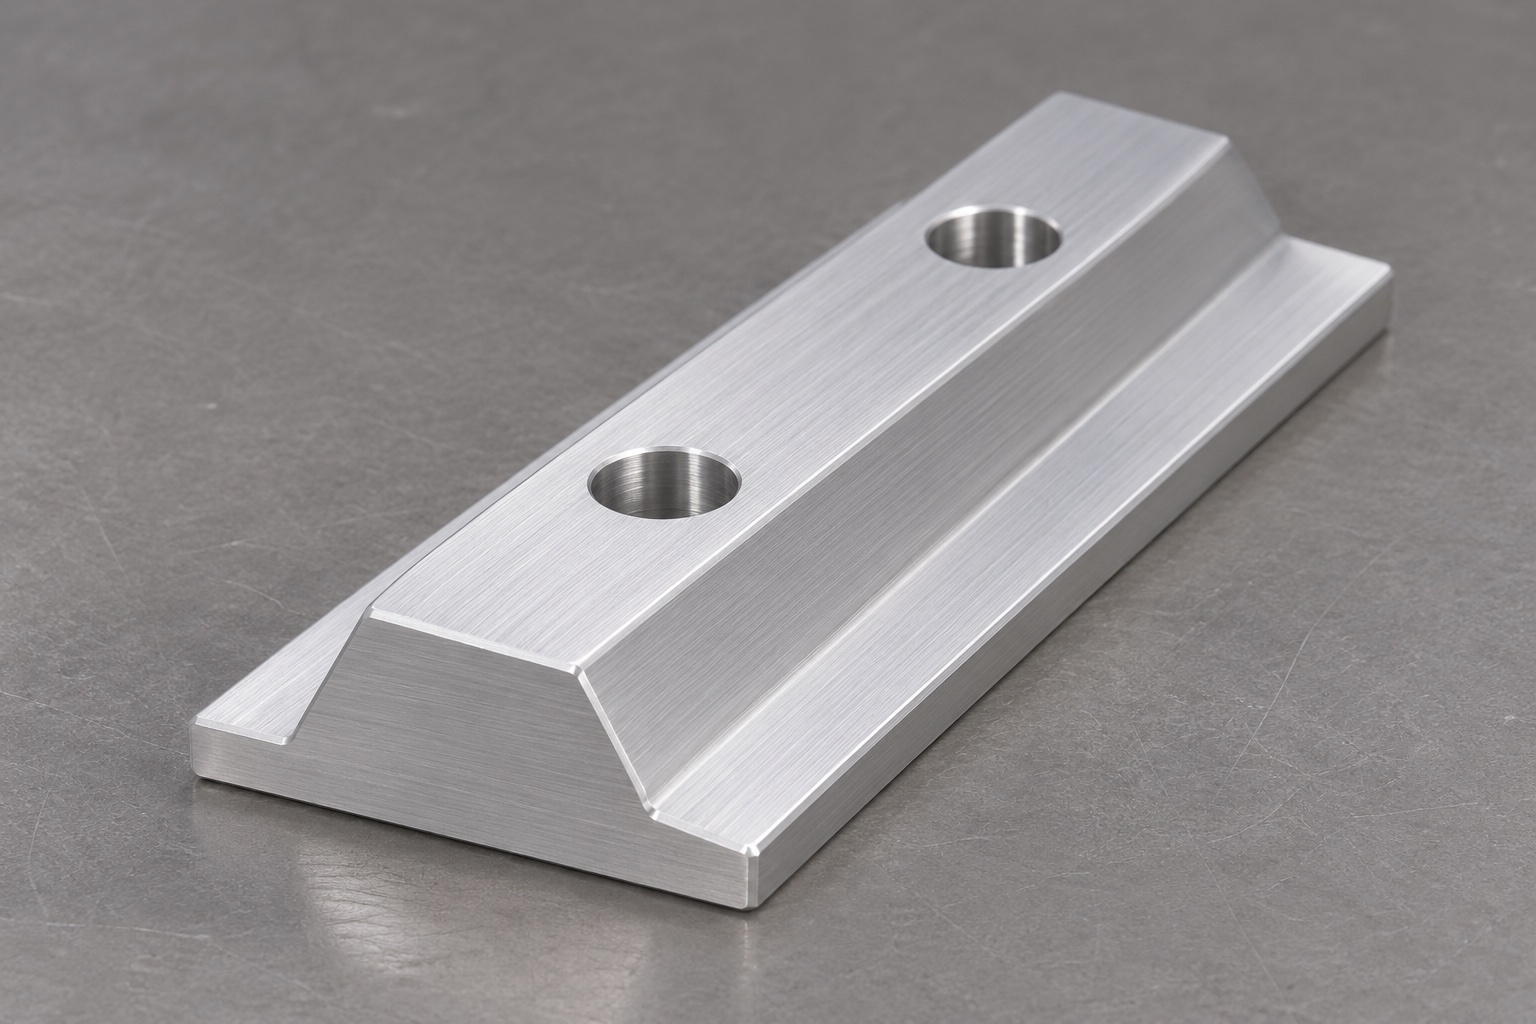
Der vorgeschlagene erste Schritt würde die kontrollierte Zeichnung, das Modell und die Definition des Gegenmoduls erfassen. Bei der Überprüfung würde festgestellt, wo das Modul die Schiene berührt, wie es gehalten wird und in welche Richtung es entfernt wird. Der Profilsteg würde nicht als gegen Abheben gesicherte Führung behandelt. Der Schraubenzugang, der Einführspielraum und etwaige Stoppfunktionen werden im Montagekonzept überprüft. Offene Fragen würden erfasst und nicht von einem Bediener an der Maschine beantwortet. Wenn eine separate Klemme erforderlich wäre, würde deren Verbindung zur Schiene vor der Freigabe eines Fertigungsplans genehmigt werden.
Werkstoff und Revision rückverfolgbar halten
In einer echten Bestellung würden die erforderlichen 6061-Werkstoff-, Zustands-, Halbzeugform- und Rückverfolgbarkeitsdokumente angegeben. Der vorgeschlagene Weg würde diese Identität durch Rohlingsvorbereitung, Bearbeitung und etwaige äußere Behandlung bewahren. Ähnlich aussehende Aluminiumreste würden nicht ersetzt, da sie zur Vorrichtung passen. Die Materialspezifikation würde von der Anwendungsbeurteilung hinsichtlich Korrosion, Reinigungsbelastung oder biologischer Eignung getrennt bleiben. Bei jeder Übergabe identifizierte die Fertigungsbegleitkarte die Überarbeitung der Zeichnung und die bestellte Ausführung. Dieses Beispiel beschreibt nur Dokumentationskontrollen und erfindet kein Materialzertifikat oder eine qualifizierte Lieferantengenehmigung.
Die Basis als Bearbeitungsbezug herstellen
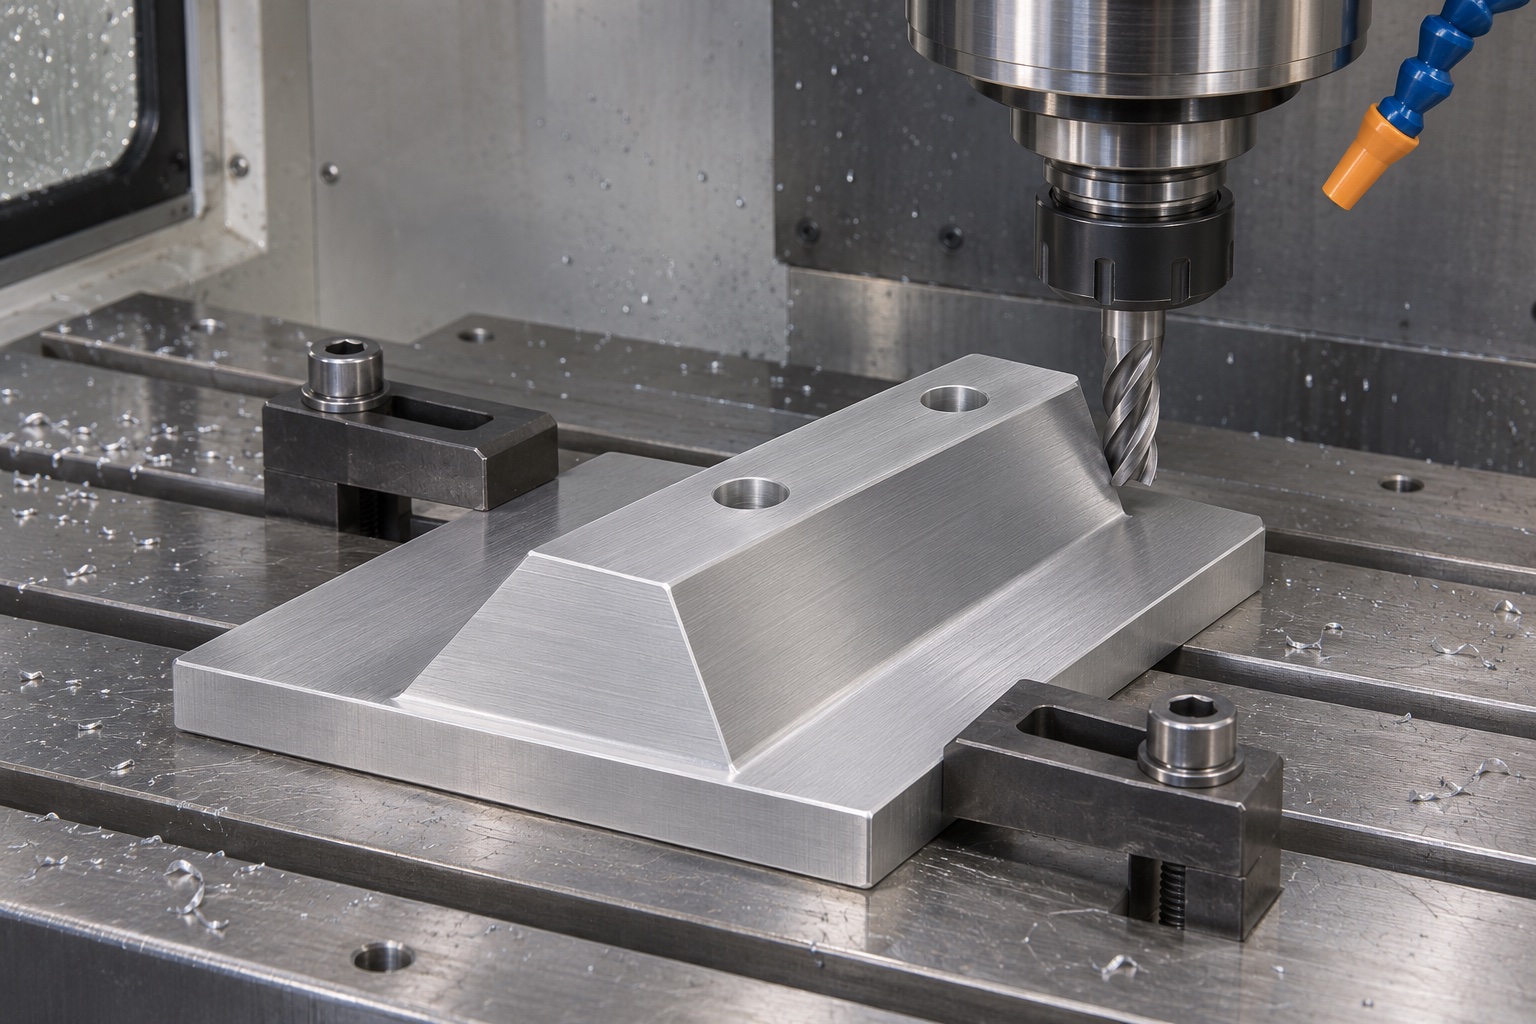
Die Rohlingsvorbereitung würde ausreichende Bearbeitungszugabe für die definierte Basis und den erhöhten Abschnitt bieten. Der Vorrichtungsvorschlag würde das Teil stützen, ohne den erforderlichen Fräseransatz zu verdecken. Die Basisebene würde wie in der Zeichnung und Prozessüberprüfung vereinbart erstellt und weitergeführt. Unterstützung und Klemmung würden für die tatsächlichen Abmessungen ausgewählt und nicht von einer Abbildung kopiert. Im Prüfplan würde angegeben, ob die Schiene frei von der Bearbeitungsvorrichtung oder in einem anderen ausdrücklich festgelegten Zustand bewertet wird. Eine vorübergehend eingespannte Form würde nicht als Beweis für die gelieferte Geometrie akzeptiert werden.
Den erhöhten Trapezsteg bearbeiten
Die vorgeschlagene Frässequenz würde die Profilsteghöhe, die obere Breite und zwei geneigte Flächen im Verhältnis zur genehmigten Basis festlegen. Der Programmierer würde die Winkelkonvention und die Werkzeugzugänglichkeit bestätigen, bevor er den endgültigen Pfad auswählt. Hier werden keine bestimmte Spindeldrehzahl, Vorschub oder Anzahl der Durchgänge beansprucht; Diese erfordern das reale Material, die Geometrie und die Ausrüstung. Das schmaler werdende Profil würde beibehalten und nicht durch eine standardmäßige Schwalbenschwanzform ersetzt. Wenn das passende Design einen anderen Abschnitt erfordern würde, würde dies eher eine Dokumentänderung als eine nicht aufgezeichnete Anpassung des Maschinenprogramms auslösen.
Bohrungen auf das Funktionsprofil beziehen
Die beiden einfachen Durchgangslöcher würden unter Verwendung der genehmigten Längs- und Querreferenzen hergestellt. Ihre Beziehung zum Funktionssteg würde über alle notwendigen Umspannungen hinweg beibehalten. Bei der Überprüfung würde ermittelt werden, wie sich Schraubenköpfe auf die Baugruppe auswirken und ob separate Teile für die Sitze sorgen. An der abgebildeten Schiene dürfen ohne Genehmigung keine Senkung, Senkung oder Gewinde angebracht werden. Der Werkzeugzugriff wird in der richtigen Montagephase berücksichtigt. Jeder Konflikt zwischen einem Loch, einer Arbeitsfläche und dem erforderlichen verbleibenden Abschnitt würde gelöst werden, bevor Material aus dem Rohling entfernt wird.
Übergänge und Freiräume erhalten
Die Verbindung zwischen Profilsteg und Sockel würde einem genehmigten Radius oder Reliefdetail folgen. Der Lieferant würde keinen perfekt scharfen internen Übergang versprechen, den der gewählte Herstellungsweg nicht bewirken kann. Kontaktzonen würden von kontaktfreien Freiraumbereichen unterschieden. Wenn das passende Modul mit einem zulässigen Fräserradius in Konflikt gerät, würde das Problem wieder in die Konstruktion fallen und nicht durch örtliche Ablage verdeckt werden. Auch an den Schienenenden und Locheingängen wäre eine Kantenbearbeitung vorgeschrieben. Diese Kontrollen würden die beabsichtigten Referenzen bewahren und verhindern, dass eine kosmetische Operation den Sitz des Moduls verändert.
Endbearbeitung und Lieferzustand kontrollieren
Wenn Eloxieren oder ein anderer Oberflächenprozess angeordnet wurde, würde der Vorschlag die enthaltenen Oberflächen, die Maskierung und den endgültigen Maßabnahmezustand angeben. Durch die Handhabung und den Transport zwischen den Einsätzen würden die Basis und die schrägen Kontakte geschont. Es würden keine Leistungsvorteile durch eine nicht spezifizierte Beschichtung geltend gemacht. Die Reinigung erfolgt nach dem vereinbarten Komponentenprozess und alle sichtbaren Rückstände oder Schäden werden über den dokumentierten Abnahmeweg abgewickelt. Eine glänzende Oberfläche ersetzt nicht die Materialidentität, den Dimensionsnachweis oder eine definierte Reinheitsanforderung. Der fertige Zustand wäre weiterhin auf die genehmigte Fertigungsrevision rückverfolgbar.
Die Funktionsschnittstellen prüfen
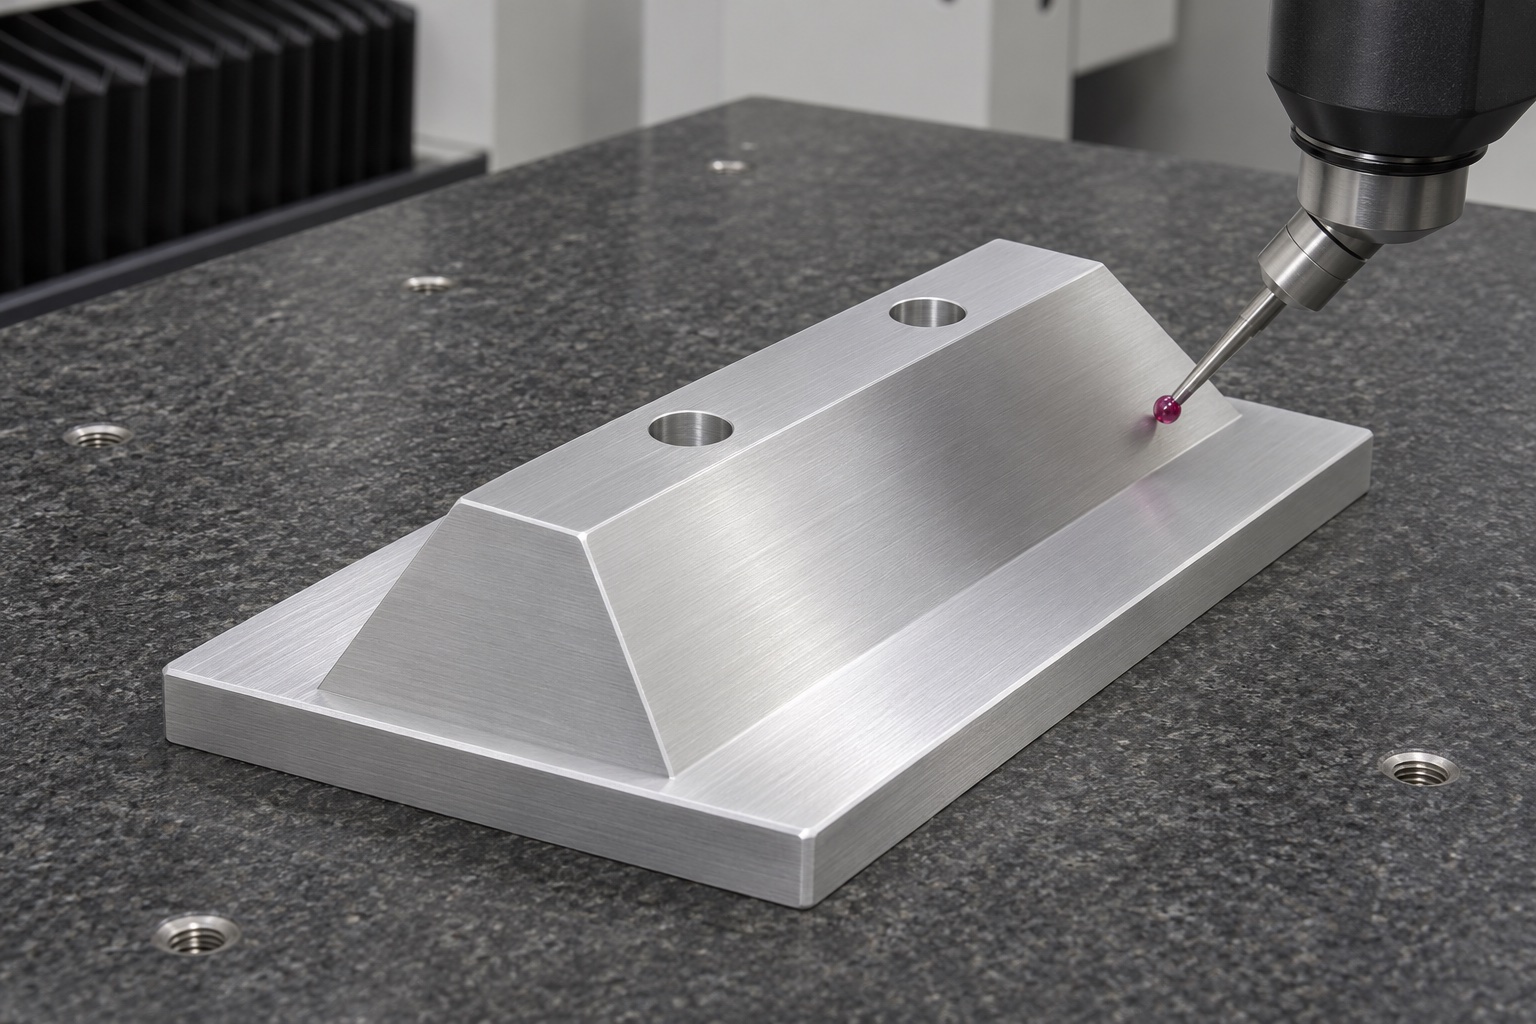
Das vorgeschlagene Inspektionsprotokoll würde die Basisreferenz, den Profilstegquerschnitt, die Schrägflächenbeziehungen und das Montagemuster gemäß der tatsächlichen Zeichnung abdecken. Die Methode würde für zugängliche Oberflächen und erforderliche Unsicherheit gewählt. Profilprobenentnahme und Teileunterstützung würden aufgezeichnet, damit ein anderer Prüfer verstehen kann, was gemessen wurde. Eine Überprüfung nur der Gesamtlänge und des Lochdurchmessers würde die Lokalisierungsschnittstelle nicht berücksichtigen. Das Beispiel liefert keine numerischen Ergebnisse, da keine Probe gemessen wurde. Jeder eventuelle Bericht würde tatsächliche Instrumente, Eigenschaften, Ergebnisse und Akzeptanzentscheidungen für die reale Komponente identifizieren.
Einen optionalen Montageversuch begrenzen
Eine optionale Beobachtung könnte die Ausrichtung, das Einsetzen, den Sitz und den Schraubenzugang anhand identifizierter passender Komponenten untersuchen. Es würde die relevanten Revisionen und Montageverfahren aufzeichnen. Ein günstiges Handanpassungsergebnis würde keine Wiederholbarkeit der Ausrichtung, Vibrationsfestigkeit oder Haltekapazität belegen. Unerwartetes Wackeln oder Festklemmen würde zu einer Überprüfung der Kontakte und der Geometrie führen, bevor eine Komponente geändert wird. Genehmigte Änderungen würden überarbeitete Zeichnungen und Prüfanweisungen umfassen. Ein von Hand angepasstes Demonstrationsteil bliebe als solches gekennzeichnet und würde nicht automatisch den Versand von Produktionskomponenten genehmigen oder ein medizinisches Analysegerät für den Betrieb freigeben.
Kontaktflächen einzeln verpacken
Die vorgeschlagene Verpackung würde verhindern, dass die schrägen Flächen und die Basis benachbarte Komponenten berühren. Die Kontaktstellen der Tabletts, Schutzhüllen oder andere Trennelemente werden ausgewählt, um eine Beschädigung der zugelassenen Oberfläche zu vermeiden. Das Paket würde die Teilenummer, die Revision und den Prüfstatus angeben. Es wäre nicht als steril gekennzeichnet und es wäre keine validierte Reinraum-Lieferbedingung impliziert. Wenn der Käufer ein bestimmtes Reinigungs- oder Verpackungsprotokoll benötigt, muss dieser Umfang vor der Herstellung vereinbart werden. Auch Verpackungsänderungen würden geprüft, wenn ein Klebstoff, Schaum oder eine Folie unerwünschte Rückstände auf einer Funktionsschnittstelle hinterlassen könnte.
Die Grundlage für Folgeaufträge erhalten
Ein Wiederholungsfertigungspaket würde den Schienenabschnitt, das Referenzsystem, die Befestigungslöcher, das Verbindungskonzept, den genehmigten Prozessumfang und die Prüfbedingungen beibehalten. Änderungen an einem Modul, einer Schraube oder einer Beschichtung würden auch dann bewertet, wenn die Schienensilhouette unverändert erscheint. Der Zweck des Beispiels besteht darin, ein Angebots- und Bewertungsgespräch so konkret zu gestalten, dass nachvollziehbare Entscheidungen unterstützt werden können. Es ersetzt nicht die Überprüfung des gesamten Lokalisierungs- und Haltesystems durch den Geräteentwickler. Es werden keine Kundenidentität, Lieferhistorie oder gemessene Verbesserungen beansprucht, und die zukünftige Akzeptanz hängt von den tatsächlich freigegebenen Dokumenten und Nachweisen ab.
Technischer Herstellerhinweis: www.carrlane.com.
FAQ
Beschreibt dieser Fall eine tatsächliche Kundenlieferung?
Nein. Es handelt sich um ein repräsentatives Fertigungsbeispiel, das eine vorgeschlagene Überprüfung und einen CNC-Arbeitsablauf erläutert. Kein Kunde, keine Produktionsmenge, keine Messtoleranz, kein Liefertermin oder kein Betriebsergebnis wird als Tatsache dargestellt. Ein reales Projekt würde eigene genehmigte Eingaben und Nachweise erfordern.
Warum wird das Profil nicht Schwalbenschwanz genannt?
Sein erhöhter Grat verjüngt sich nach oben und weist nicht die haltende Hinterschneidung einer eingefangenen Schwalbenschwanzschnittstelle auf. Bei dem abgebildeten Bauteil handelt es sich um eine abgewinkelte Aufnahmeschiene. Die Verbindungs- und Halteanordnung muss separat definiert werden und darf nicht aus dem Produktnamen abgeleitet werden.
Was würde die Geometrie der Montagelöcher steuern?
Die veröffentlichte Zeichnung würde die Löcher relativ zu den funktionalen Basis- und Profilstegreferenzen definieren. Das Konzept hat nur zwei einfache Löcher. Schraubensitze, Gewinde oder zusätzliche Haltefunktionen würden eine genehmigte Konstruktionsänderung und entsprechende Inspektionsanforderungen erfordern.
Werden numerische Bearbeitungstoleranzen versprochen?
Nein. Dieses Beispiel enthält keine gemessene Probe oder allgemeine Toleranzverpflichtung. Ein Lieferant würde die tatsächlichen Abmessungen, den Materialzustand, die Verarbeitung, die Prüfmethode und die erforderliche Unsicherheit überprüfen, bevor er eine herstellbare und überprüfbare Abnahmebasis vereinbart.
Würde ein manueller Dichtsitztest den Analysemechanismus qualifizieren?
Nein. Es könnte begrenzte Beobachtungen wie Orientierung und Zugang im Rahmen eines aufgezeichneten Verfahrens dokumentieren. Wiederholbarkeit, Retention, Umgebungsstabilität und sicherheitsrelevante Anforderungen erfordern eine Bewertung der gesamten realen Baugruppe durch das verantwortliche Geräteteam.
Was gehört in das Angebotspaket?
Berücksichtigen Sie kontrollierte Zeichnungs- und Modelldateien, das Gegenkontaktkonzept, die Halteanordnung, den Materialzustand, die Endbearbeitung, die Menge, den Inspektionsumfang und die Anforderungen an die Schutzverpackung. Identifizieren Sie ungelöste Schnittstellen vor der Herstellung, anstatt sich auf ein Foto oder ein nicht aufgezeichnetes, von Hand angepasstes Muster zu verlassen.
tanghangyun@oemach.com