
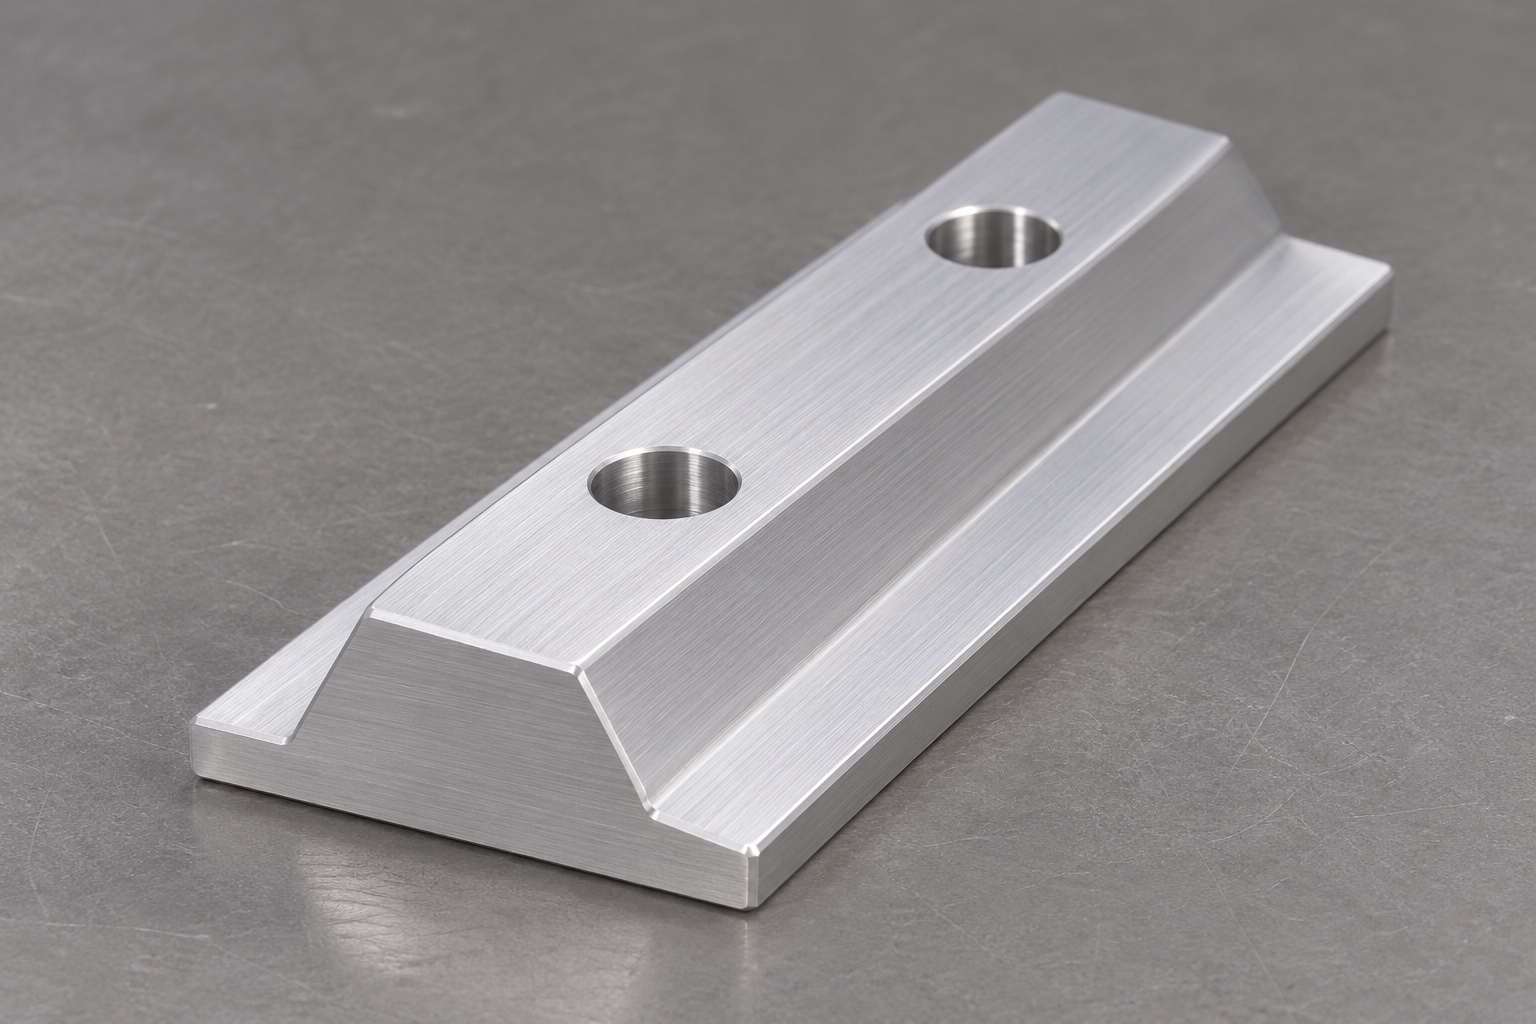
Alcance del ejemplo representativo
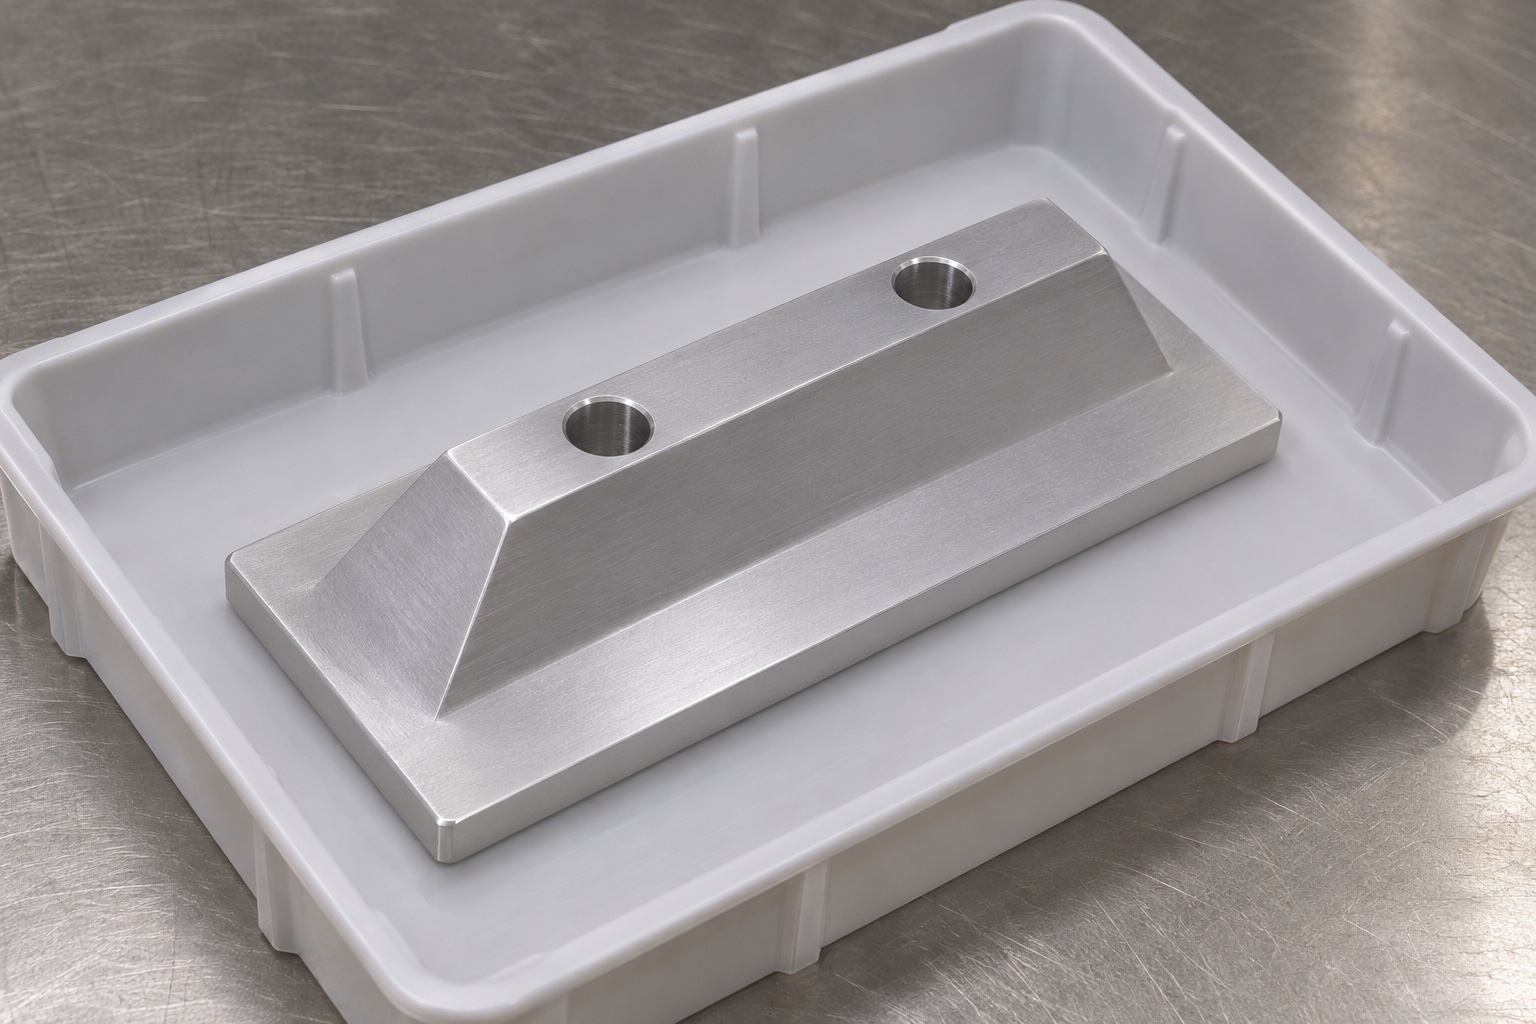
Este ejemplo representativo propone un riel 6061 para un módulo interno extraíble de un analizador médico. Tiene base plana, resalte que se estrecha hacia arriba y dos taladros lisos; no incluye socavado ni tornillos. No describe pedidos, muestras fabricadas o mediciones reales. Tampoco declara tolerancias alcanzadas, repetibilidad, retención, vida útil, esterilidad ni certificación. Se propone una ruta de fabricación, no un conjunto cualificado.
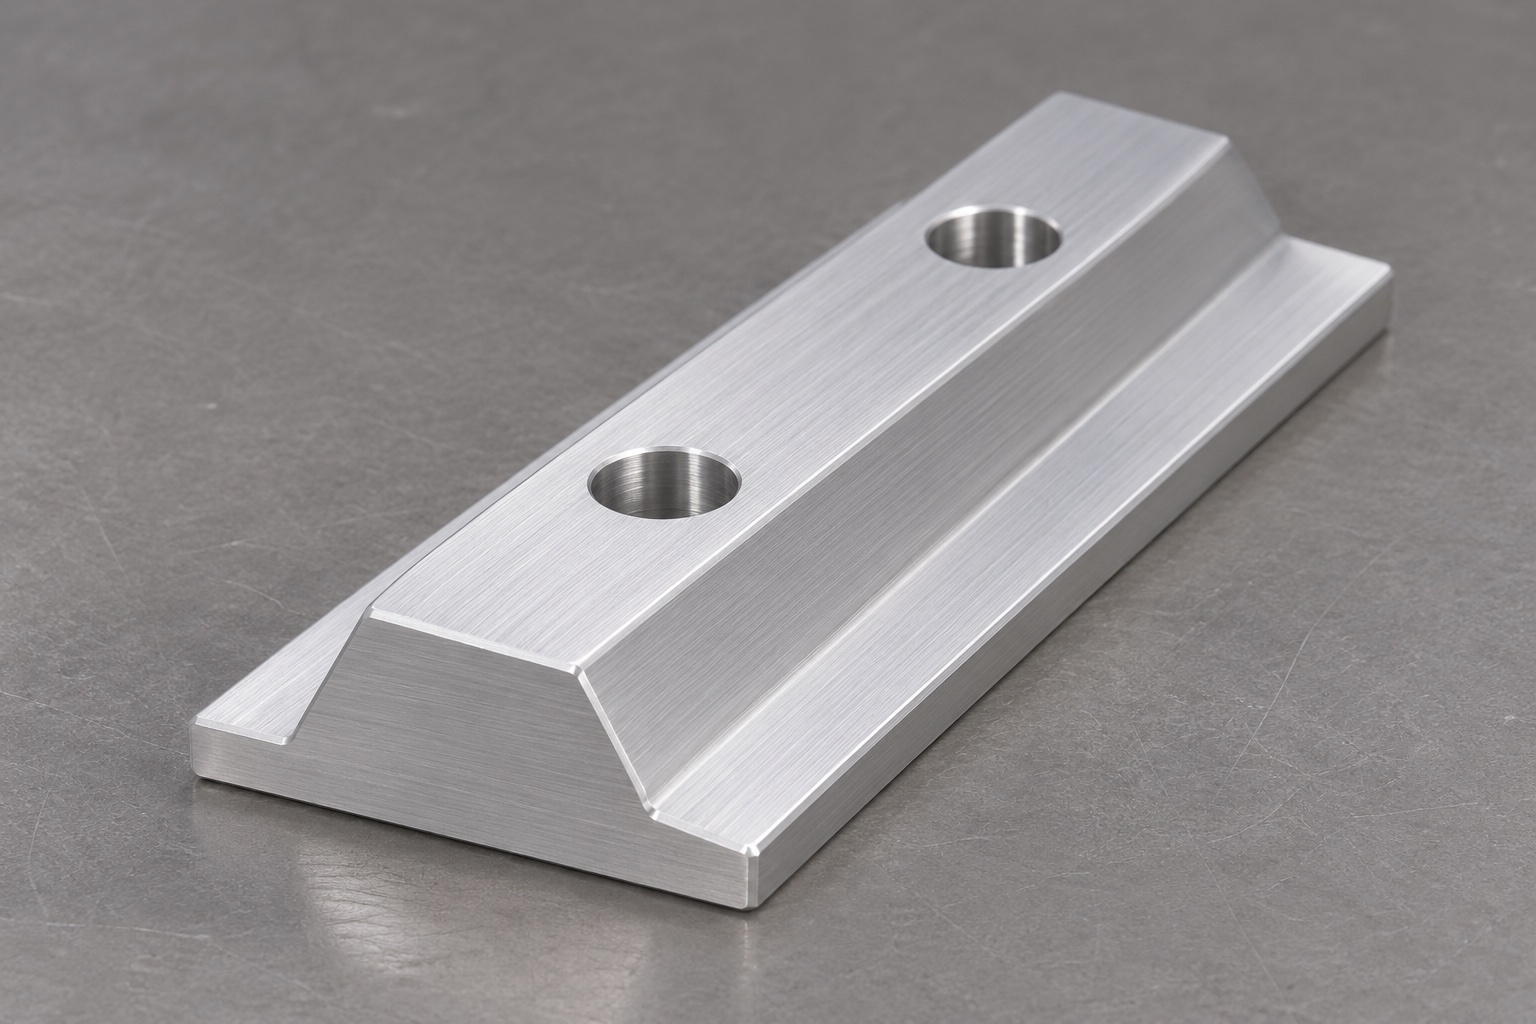
Revisar la configuración de acoplamiento antes de liberar la pieza en bruto
El primer paso propuesto consiste en recopilar el plano controlado, el modelo y la definición del módulo de acoplamiento. La revisión debe identificar los puntos de contacto entre el módulo y el riel, el método de retención y la dirección de extracción. La nervadura no debe considerarse como una guía de deslizamiento confinada. En el concepto de ensamblaje, se debe verificar el acceso para los tornillos, el espacio libre para la inserción y cualquier elemento de tope. Las dudas o cuestiones pendientes deben registrarse, en lugar de ser resueltas directamente por el operario en la máquina. Si fuera necesaria una abrazadera independiente, su relación con el riel debe aprobarse antes de autorizar el plan de fabricación.
Mantener la identidad del material y la revisión
Un pedido real especificaría el grado de aluminio 6061 requerido, su temple, el formato del material de partida y la documentación de trazabilidad. El proceso propuesto debe preservar dicha identidad durante la preparación de la pieza en bruto, el mecanizado y cualquier tratamiento externo. No deben utilizarse recortes de aluminio de apariencia similar, aunque encajen en el dispositivo de sujeción. La especificación del material debe mantenerse independiente de la evaluación de la aplicación en cuanto a corrosión, exposición a procesos de limpieza o compatibilidad biológica. En cada etapa de transferencia, la hoja de ruta (o documento de seguimiento) debe indicar la revisión del plano y el acabado solicitado. Este ejemplo se limita a describir los controles de documentación; no implica la creación de certificados de material ni la aprobación formal de un proveedor.
Establecer la base como referencia de mecanizado acordada
La preparación de la pieza en bruto debe contemplar un margen suficiente para la base definida y la sección elevada. El dispositivo de sujeción propuesto debe sostener la pieza sin obstaculizar el acceso necesario para la herramienta de corte. El plano de base debe establecerse y mantenerse conforme a lo acordado en el plano y en la revisión del proceso. Los elementos de soporte y sujeción deben seleccionarse en función de las dimensiones reales, en lugar de copiarse de una ilustración. El plan de inspección debe especificar si el riel se evalúa fuera del dispositivo de mecanizado o bajo otra condición definida explícitamente. No se aceptará una configuración sujeta temporalmente como prueba de la geometría final entregada.
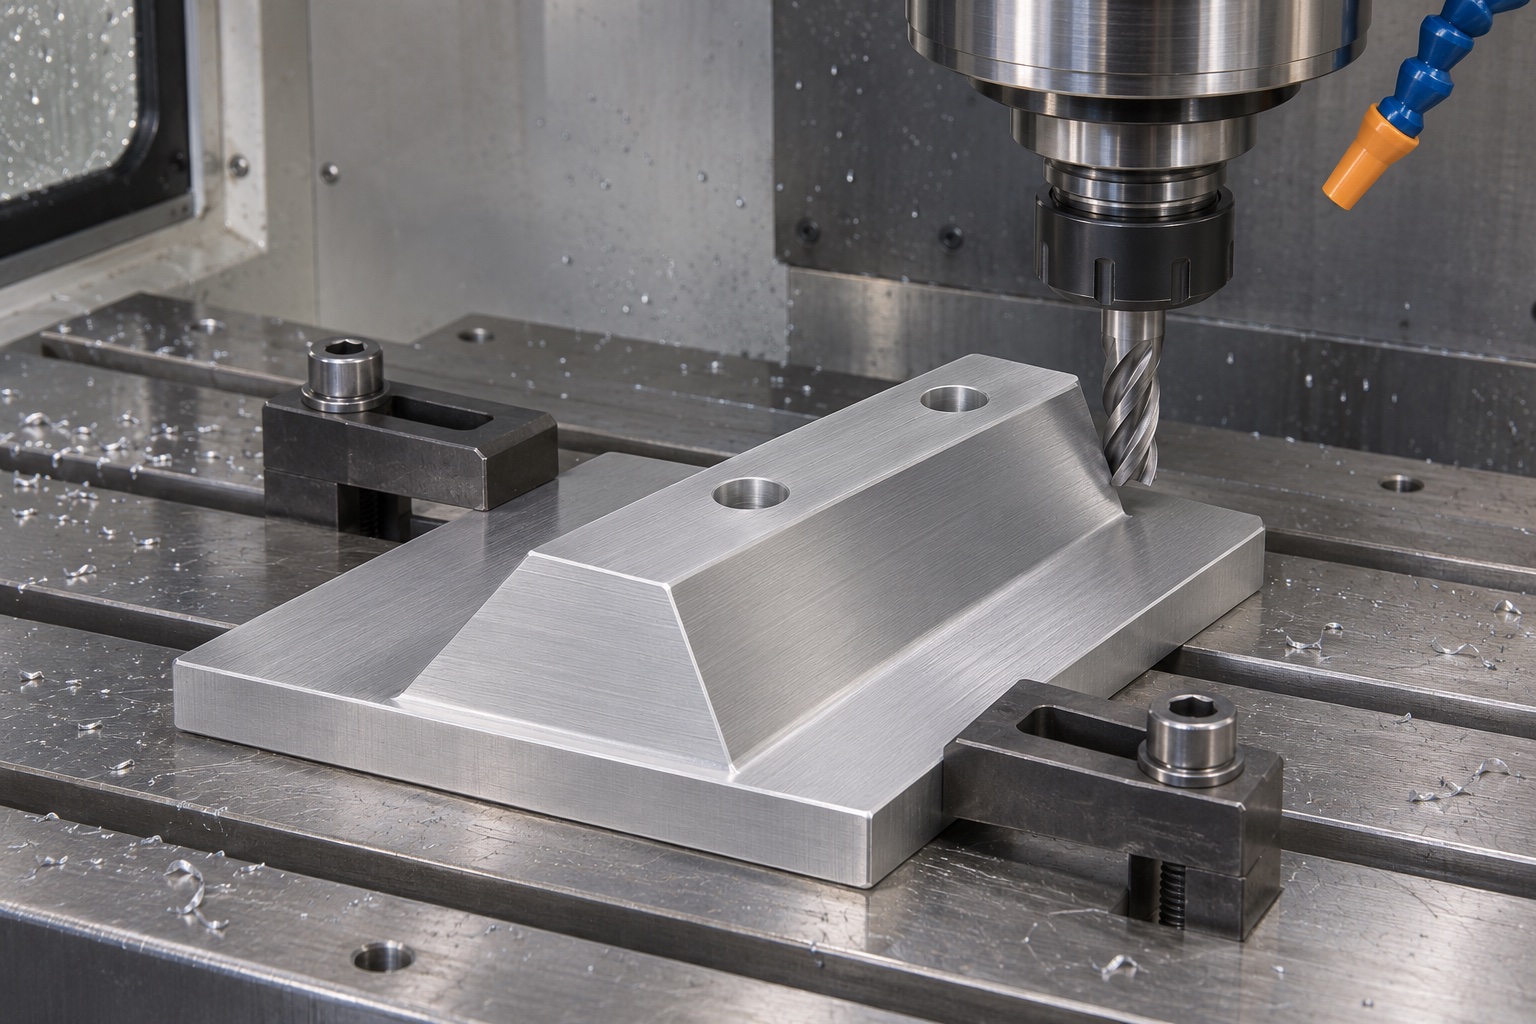
Generar el resalte trapezoidal.
La secuencia de fresado propuesta debe definir la altura del resalte, el ancho superior y las dos caras inclinadas con respecto a la base aprobada. El programador debe confirmar la convención de ángulos y la accesibilidad de la herramienta antes de determinar la trayectoria final. No se especifica aquí ninguna velocidad de husillo, avance o número de pasadas en particular; estos parámetros dependen del material real, la geometría y el equipo utilizado. El perfil convergente debe conservarse, sin sustituirlo por una forma de cola de milano estándar. Si el diseño de la pieza acoplada requiriera una sección diferente, esto deberá gestionarse mediante una modificación documental, en lugar de realizar un ajuste no registrado en el programa de la máquina.
Vincular los orificios de montaje con el perfil funcional.
Los dos taladros lisos se fabricarían según las referencias aprobadas, conservando su relación con el perfil funcional. Se revisaría cómo apoyan las cabezas de los tornillos y qué componentes proporcionan sus asientos. No se añadirían avellanados, cajeados cilíndricos ni roscas sin autorización. El acceso se evaluaría en la etapa de montaje pertinente y cualquier conflicto de sección se resolvería antes de mecanizar.
Preservar los detalles de transición y holgura.
La unión entre el resalte y la base debe seguir un radio o un detalle de alivio previamente aprobado. El proveedor no debe garantizar una transición interna perfectamente viva (ángulo recto sin radio) si el proceso de fabricación seleccionado no permite obtenerla. Se deben diferenciar las zonas de contacto de las áreas de holgura donde no existe contacto. Si el módulo de acoplamiento interfiriera con un radio de corte permitido, el problema se remitiría al departamento de ingeniería en lugar de ocultarse mediante un limado local. Asimismo, se especificaría el tratamiento de los bordes en los extremos de los rieles y en las entradas de los orificios. Estos controles preservarían las referencias previstas y evitarían que una operación de acabado estético altere la forma en que se asienta el módulo.
Controlar el acabado y el estado final del componente entregado
En los casos en que se solicite anodizado u otro tratamiento superficial, la propuesta deberá especificar qué superficies se incluyen, el enmascaramiento necesario y los criterios de aceptación dimensional final. La manipulación y el transporte entre operaciones deberán garantizar la protección de la base y de las superficies de contacto inclinadas. No se podrá alegar ninguna mejora en el rendimiento derivada de un recubrimiento no especificado. La limpieza se realizará conforme al proceso acordado para el componente; cualquier residuo visible o daño detectado se gestionará a través del procedimiento de aceptación documentado. Un acabado brillante no sustituye a la identificación del material, a la verificación dimensional ni al cumplimiento de los requisitos de limpieza definidos. El estado final del componente deberá ser trazable respecto a la revisión de fabricación aprobada.
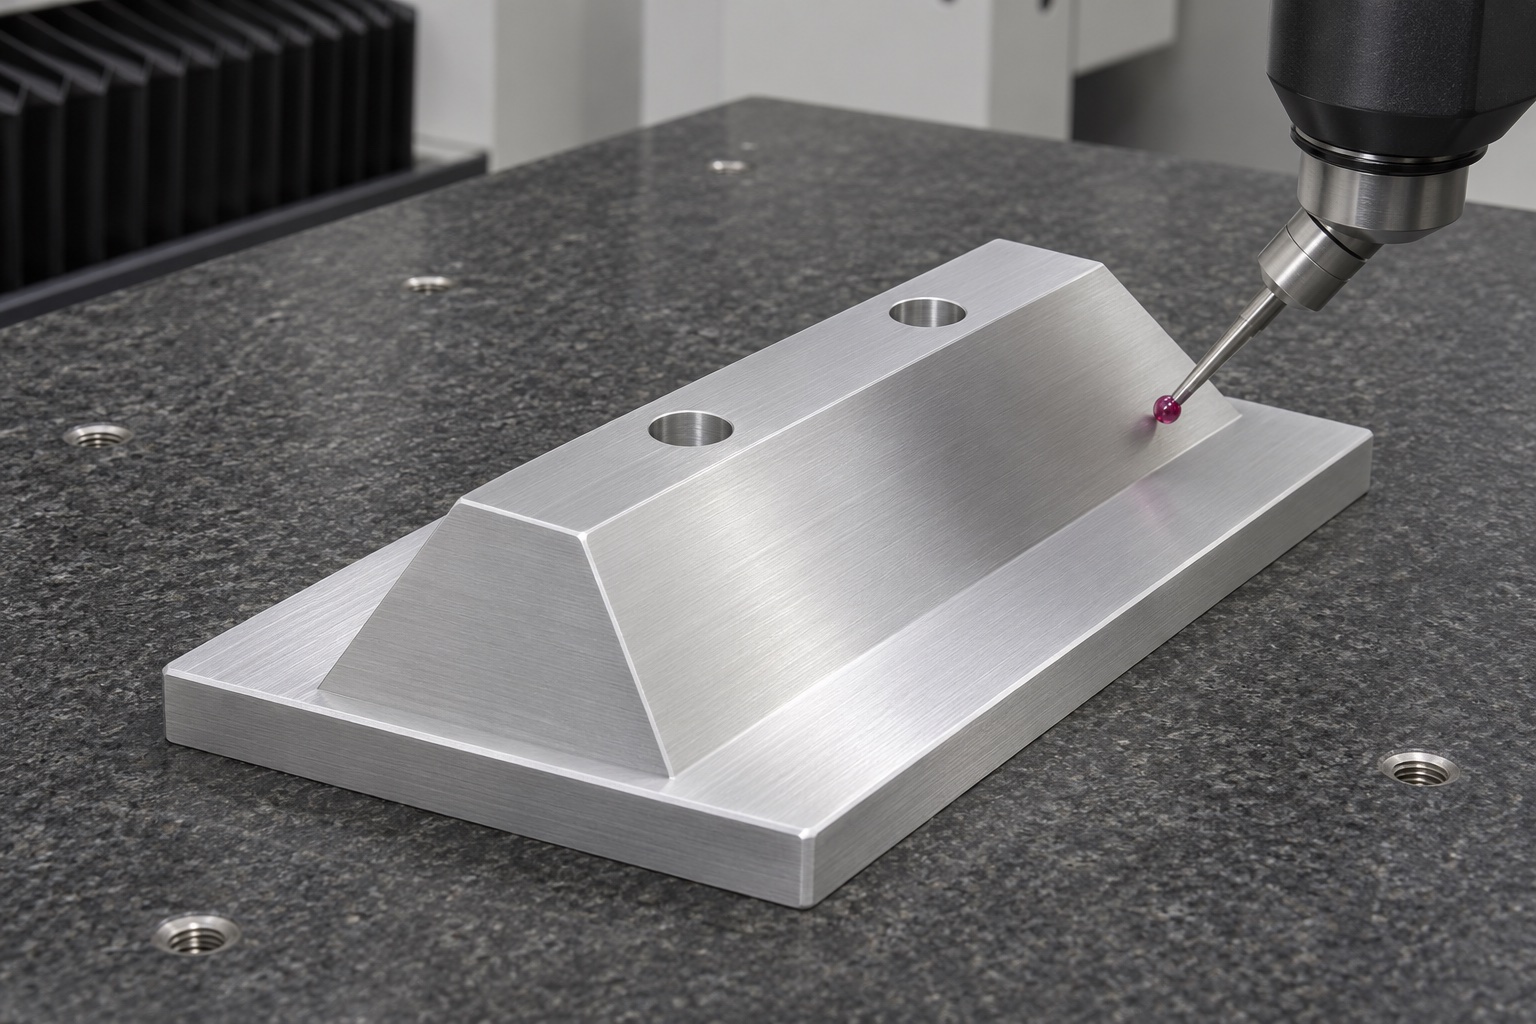
Elaborar un plan de inspección centrado en las interfaces
El plan de inspección propuesto abarcará la referencia base, la sección de la cresta, las relaciones entre las caras inclinadas y el patrón de montaje, de acuerdo con el plano correspondiente. El método de inspección se seleccionará en función de la accesibilidad de las superficies y del nivel de incertidumbre requerido. Se registrarán tanto el muestreo del perfil como el sistema de sujeción de la pieza, de modo que cualquier otro evaluador pueda comprender qué se ha medido. Limitar la inspección únicamente a la longitud total y al diámetro de los orificios no permite verificar la interfaz de posicionamiento. El ejemplo no incluye resultados numéricos, ya que no se ha medido ninguna muestra. Cualquier informe final deberá especificar los instrumentos utilizados, las características evaluadas, los resultados obtenidos y las decisiones de aceptación para el componente real.
Definir el alcance de una prueba de montaje opcional
Una observación opcional examinaría orientación, inserción, asiento y acceso con componentes y procedimientos identificados. Un ajuste manual favorable no demostraría repetibilidad, vibración o capacidad de retención. Revise los contactos antes de modificar geometrías y documente los cambios aprobados. La muestra de desarrollo seguiría identificada y no autorizaría por sí sola la entrega de producción ni la puesta en servicio del analizador.
Embalar las superficies funcionales de forma individual.
El embalaje propuesto evitará que las caras inclinadas y la base entren en contacto con otros componentes cercanos. Se seleccionarán puntos de contacto en la bandeja, fundas protectoras u otros elementos separadores para evitar daños en el acabado aprobado. El embalaje incluirá la identificación del número de pieza, la revisión y el estado de inspección. No llevará una etiqueta de «estéril», ni implica condiciones de entrega validadas para entornos de sala blanca. Si el comprador requiere un protocolo específico de limpieza o embalaje, dicho alcance deberá acordarse antes de iniciar la fabricación. Asimismo, se revisarán los cambios en el embalaje en aquellos casos en los que un adhesivo, espuma o película pueda dejar residuos no deseados en una interfaz funcional.
Definir qué elementos se mantienen en un pedido recurrente.
La documentación de repetición conservaría perfil, referencias, taladros, concepto de montaje, procesos e inspección. Cambiar módulo, tornillo o acabado exigiría revisión aunque la silueta pareciera igual. Este ejemplo facilita una consulta trazable al proveedor, pero no sustituye la verificación del sistema completo. No inventa clientes, entregas ni mejoras medidas; la aceptación real depende de documentos aprobados y evidencia pertinente.
Referencia técnica del fabricante: www.carrlane.com.
FAQ
¿Describe este caso una entrega real a un cliente?
No. Se trata de un ejemplo representativo de fabricación que ilustra un proceso de revisión y un flujo de trabajo mediante CNC. No se presenta como un hecho real ningún dato relativo a clientes, cantidades de producción, tolerancias medidas, fechas de entrega o resultados operativos. Un proyecto real requeriría sus propios datos de entrada aprobados y la documentación de respaldo correspondiente.
¿Por qué el perfil no se denomina «cola de milano»?
Su nervio elevado se estrecha hacia arriba y carece del rebaje de retención propio de una unión de tipo «cola de milano» encajada. El componente ilustrado es un riel de posicionamiento en ángulo. Su sistema de acoplamiento y retención debe definirse por separado, en lugar de deducirse a partir del nombre del producto.
¿Qué determinaría la geometría de los orificios de montaje?
El plano técnico aprobado definiría los orificios en relación con la base funcional y las referencias del nervio. El concepto solo contempla dos orificios simples. La inclusión de alojamientos para tornillos, roscas u otros elementos de retención requeriría un cambio de diseño autorizado y la definición de los requisitos de inspección pertinentes.
¿Se garantizan tolerancias numéricas de mecanizado?
No. Este ejemplo no incluye ninguna muestra medida ni establece tolerancias universales. El proveedor deberá analizar las dimensiones reales, el estado del material, el acabado, el método de inspección y la incertidumbre requerida antes de acordar unos criterios de aceptación que permitan la fabricación y verificación del componente.
¿Bastaría con una prueba de ajuste manual para validar el mecanismo del analizador?
No. Mediante un procedimiento documentado, solo se podrían registrar observaciones limitadas, como la orientación y el acceso. Aspectos como la repetibilidad, la retención, la estabilidad ambiental y los requisitos de seguridad exigen una evaluación del conjunto real completo, realizada por el equipo responsable del equipo técnico.
¿Qué debe incluirse en la documentación para la solicitud de presupuesto?
Se deben incluir los planos y modelos 3D controlados, el concepto de contacto para el acoplamiento, el sistema de retención, el estado del material, el acabado final, la cantidad, el alcance de la inspección y los requisitos de embalaje protector. Es necesario identificar cualquier interfaz no resuelta antes de iniciar la fabricación, en lugar de basarse únicamente en una fotografía o en una muestra ajustada manualmente sin registro técnico.
tanghangyun@oemach.com