
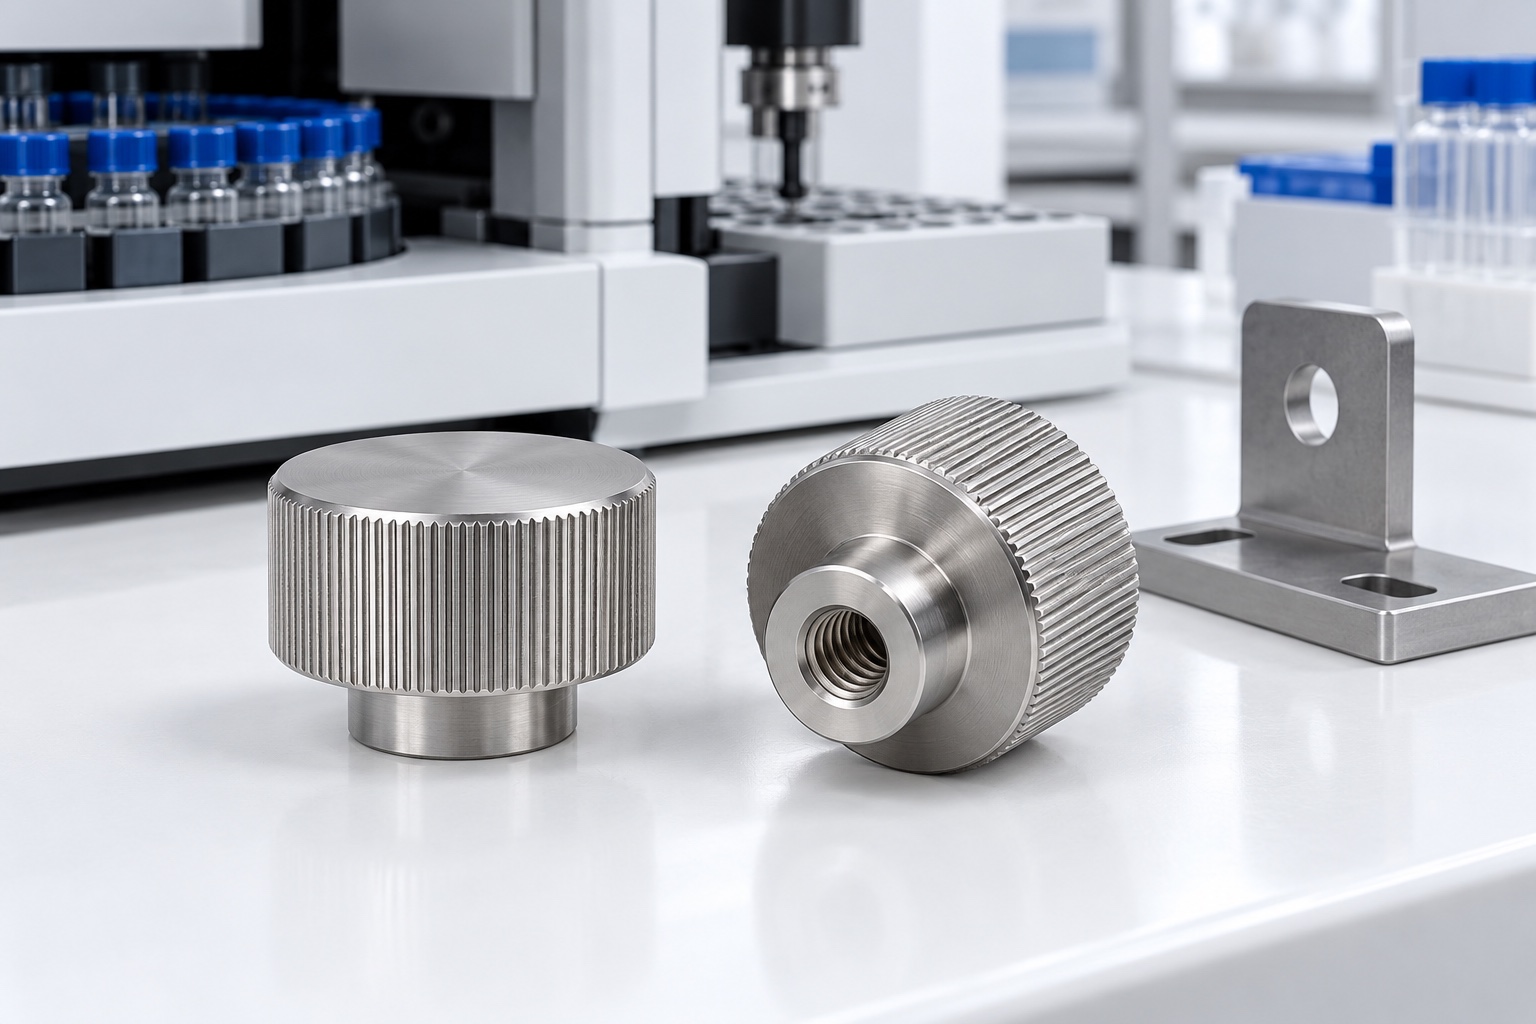
Repräsentativer vorgeschlagener Stellknopf
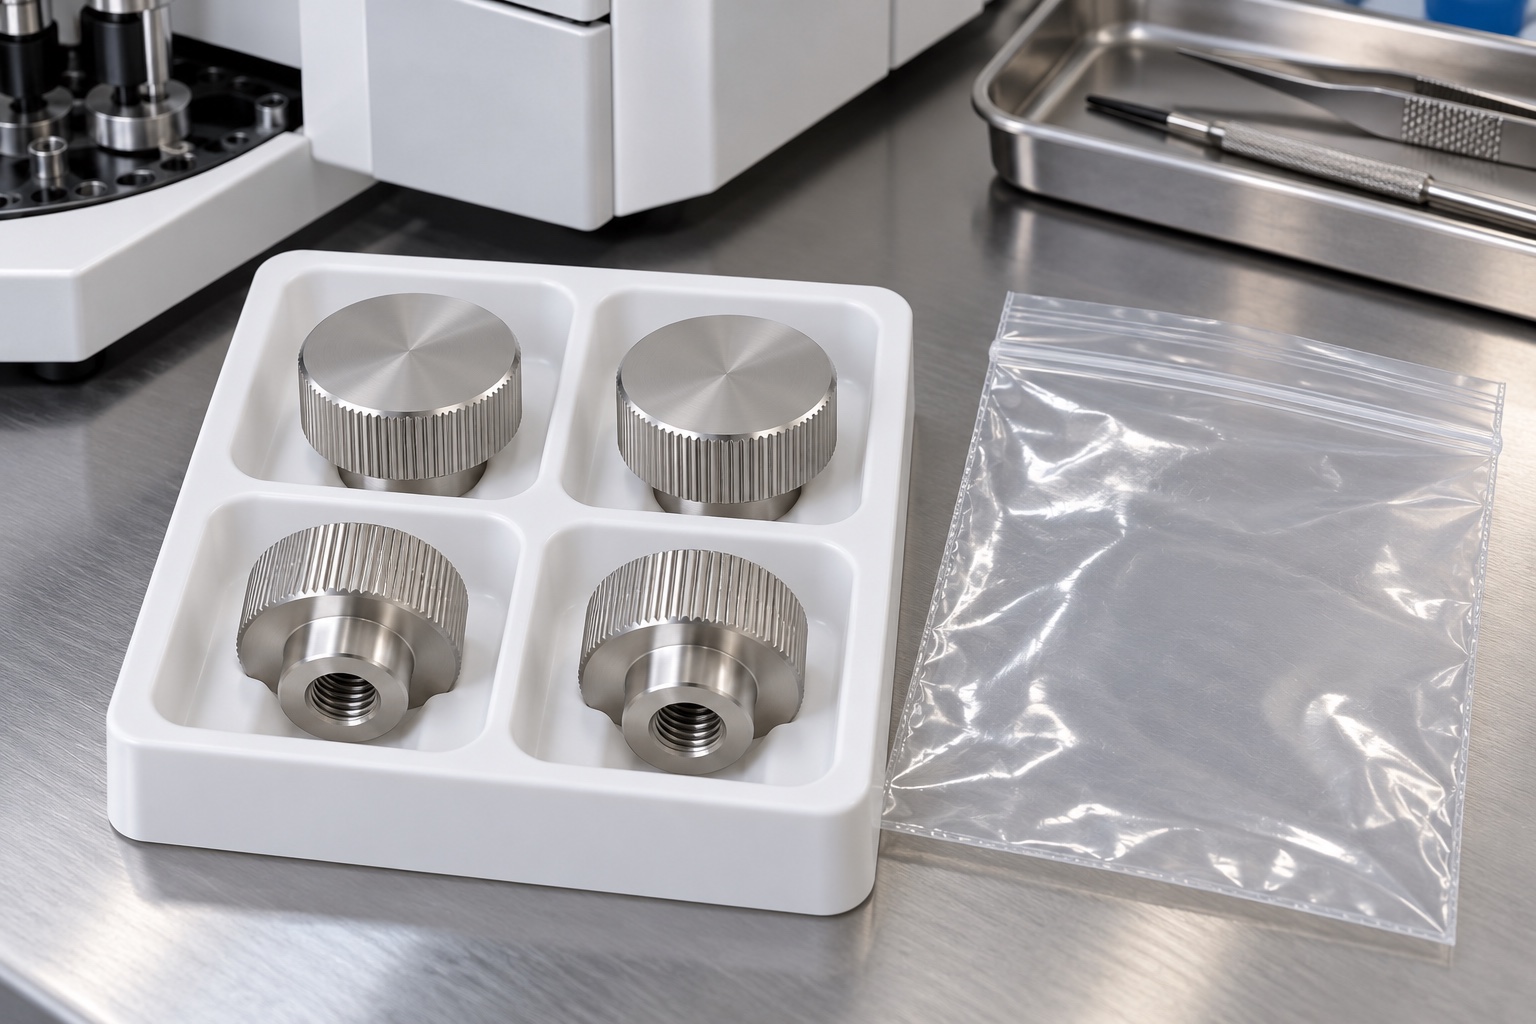
In diesem Beispiel wird ein vorgeschlagener einteiliger Handknopf aus 316L-Edelstahl mit einem kurzen zylindrischen Rändelkopf, einer glatten Oberseite, einem kleineren Bund und einer Sacklochbohrung mit Innengewinde von der Unterseite betrachtet. Es veranschaulicht einen möglichen Fertigungsablauf, nicht eine tatsächliche Lieferung an den Kunden oder einen qualifizierten Anpassungsmechanismus. Die Bilder zeigen Komponentenkonzepte und keine Messergebnisse oder Drehmomenttests. Genehmigte Projektdokumente würden das endgültige Gewinde, die Kontakte, den Griff, das Material und die Abnahmeanforderungen definieren. Für diese vorgeschlagene Komponente werden keine erreichten Toleranzen, Klemmkräfte, Kalibrierungsgenauigkeiten, Zykluslebensdauern, Zertifizierungen oder Sicherheitsergebnisse für medizinische Geräte beansprucht.
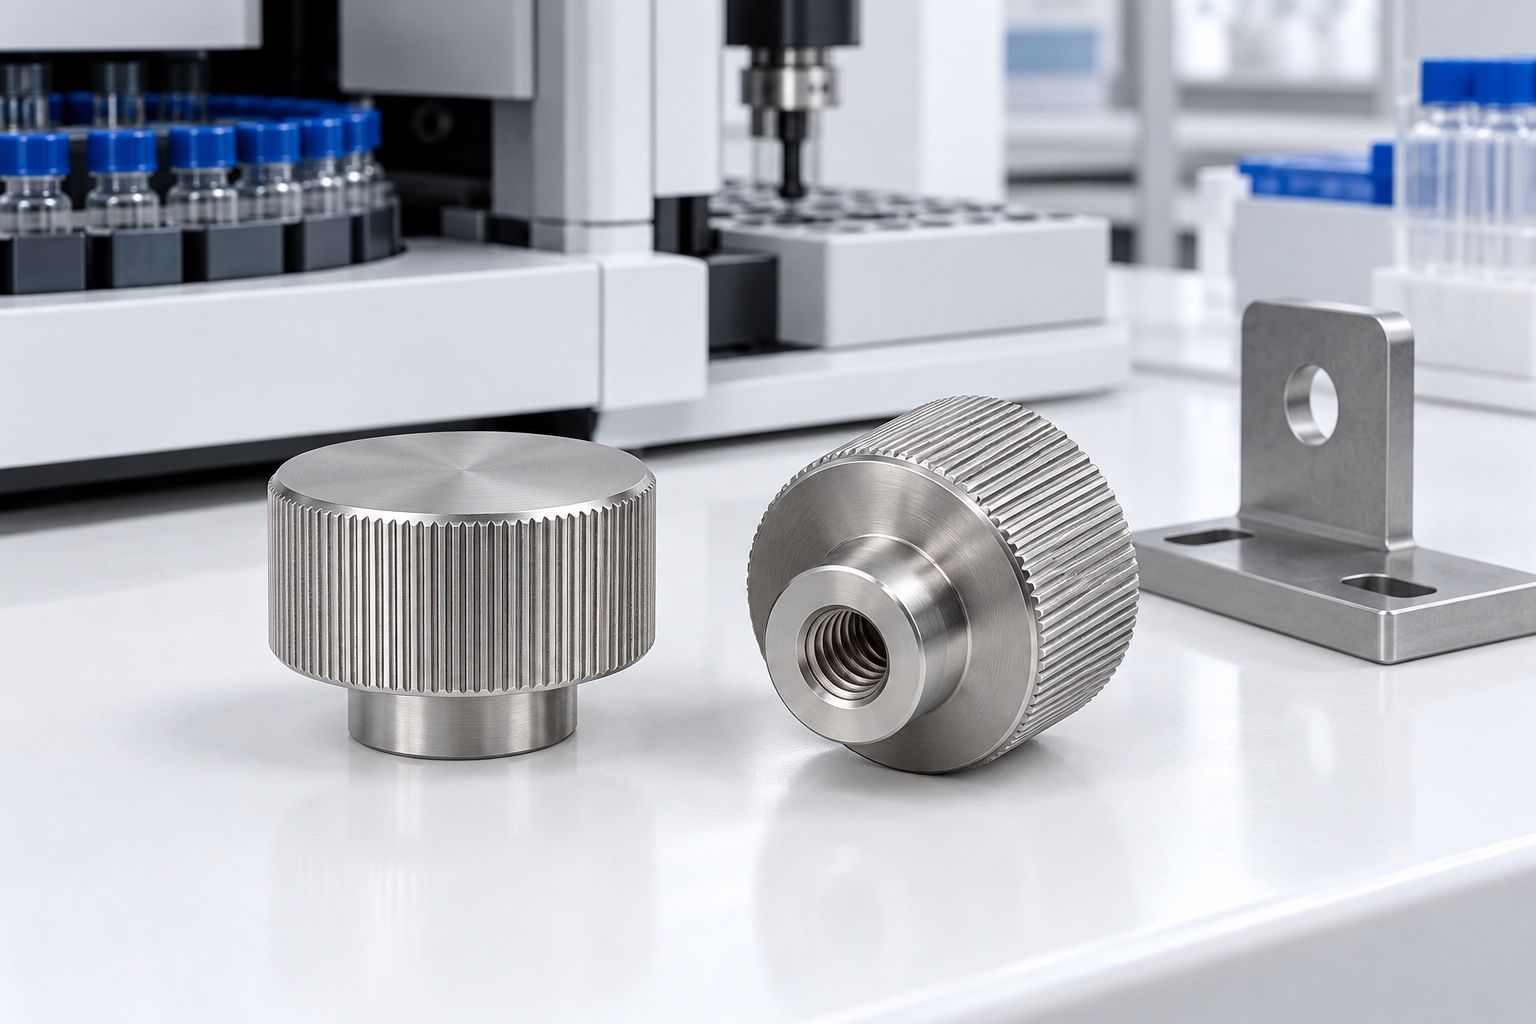
Vollständige Gegenschnittstelle
Der vorgeschlagene Auftrag würde mit kontrollierten Zeichnungen und Modellen, Angaben zur freigegebenen Gegenschraube, der vorgesehenen Kontaktanordnung und den Prüfanforderungen beginnen. Die Prüfung würde nutzbares Gewinde, Anschnitt, Sacklochtiefe und die als Sitz vorgesehene Bund- oder Schulterfläche unterscheiden. Fehlende Angaben zur Gewinderichtung, Passung oder Kontaktlage wären vor Kalkulation und Fertigung zu klären. Ein loses Schraubenmuster würde nicht den vollständigen Mechanismus definieren. Der Auftragsumfang würde die Fertigung des Drehteils, einen optionalen Montageversuch und separate Bewertungen von Kraft, Halteverhalten, Lebensdauer oder Gerätesicherheit unter Verantwortung des Geräteentwicklungsprogramms voneinander abgrenzen.
Identität des freigegebenen Edelstahls
In der Materialbestellung würden der genehmigte 316L-Zustand, die Rohmaterialform und die erforderlichen Dokumente angegeben. Die Chargenidentität bleibt mit den geschnittenen Rohlingen durch Drehen, Herstellung der Griffstruktur, Endbearbeitung und Versand verbunden. Ein optisch ähnlicher Edelstahlstab würde nicht automatisch als gleichwertig angesehen. Der Lieferant berücksichtigt die Bearbeitungszugabe und die Halteflächen für Kopf und Bund. Der vorgeschlagene Ersatz würde vor der Verwendung eine Genehmigung erfordern. Materialnachweise würden die Komponentenspezifikation stützen und nicht zu einer allgemeinen Aussage über Korrosionsbeständigkeit, Reinigungskompatibilität, Gewindereibung oder Zertifizierung des gesamten Einstellmechanismus werden.
Funktionale Drehbezüge
Durch das anfängliche Drehen würden die Zylinder- und Flächenreferenzen erstellt, die für die Zuordnung von Bund, Kopf und Innengewinde erforderlich sind. Durch die Werkstückspannung würden diese Beziehungen aufrechterhalten, ohne akzeptierte Kontakte zu beschädigen oder die Komponente in einen künstlichen Zustand zu versetzen. Späne an den Vorrichtungsoberflächen würden vor der Setup-Übertragung kontrolliert. Der Lieferant würde prüfen, wie sich die verbleibenden Vorgänge auf die ausgewählten Referenzen auswirken. Zwischenkontrollen könnten den Weg unterstützen, würden aber die Endabnahme nicht ersetzen. Das angestrebte Ergebnis wäre eine wiederholbare freigegebene Geometrie und kein Knopf, der nur dann ausgerichtet zu sein schien, wenn während der Inspektion weiterhin übermäßige Haltekraft ausgeübt wurde.
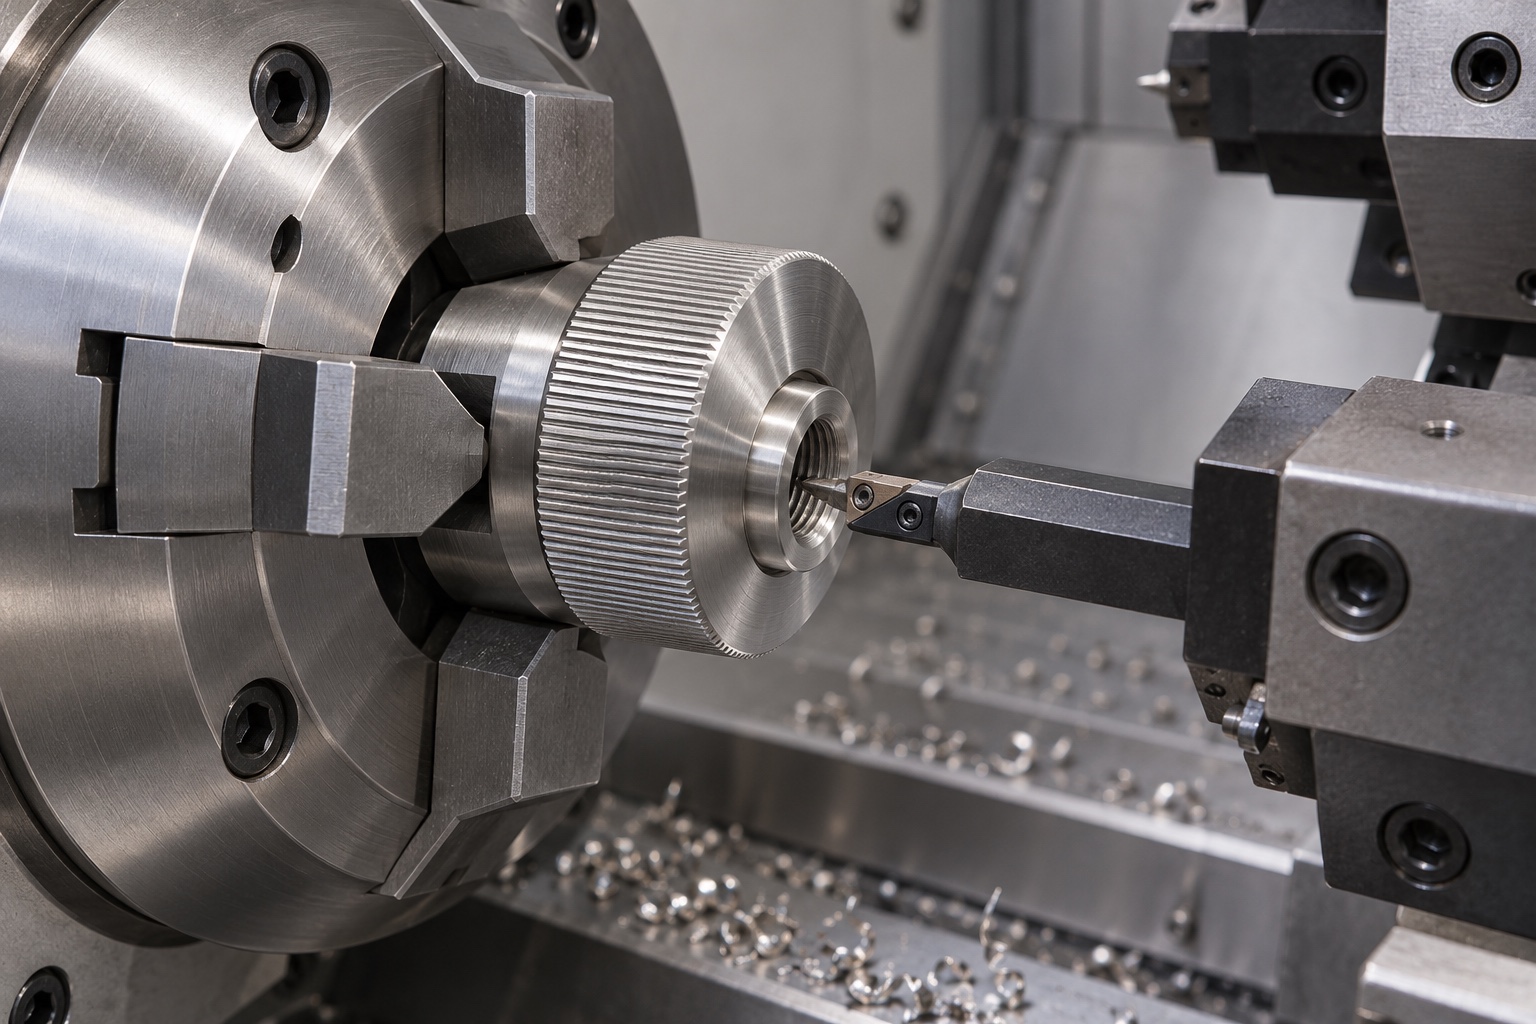
Sackbohrung und Innengewinde
Bohrung und Gewinde entsprechen den genehmigten Anforderungen an Form, Steigung, Gewinderichtung, Passung und Tiefe. Die Route würde den nutzbaren Eingriff vom Einlauf und dem unvollständigen Gewinde in der Nähe des blinden Endes unterscheiden. Der Werkzeugzugang, die Spanentfernung und alle erforderlichen Entlastungen würden vor der Produktion überprüft; Für eine vorgeschlagene Geometrieänderung wäre eine Entwurfsgenehmigung erforderlich. Der Lieferant vertiefte die Bohrung erst, wenn eine nicht identifizierte Schraube sich fest anfühlte. Genehmigte Änderungen würden in die kontrollierten Geometrie- und Prüfdokumente einfließen, so dass der beabsichtigte Stirnsitz nicht mit versehentlichem Gewinde- oder Schraubenaufsitzen verwechselt werden kann.
Freigegebene Griffstruktur
Der gerändelte Kopf würde den genehmigten Muster-, Umfangs-, Hüll- und Kantenanforderungen entsprechen. Sein Form- oder Schneidvorgang würde mit Halten und anschließender Endbearbeitung geplant und nicht als kosmetischer nachträglicher Einfall behandelt. Angehängtes Material am Anfang oder Ende des Musters wird untersucht. Der Lieferant würde keinen anderen Griff ersetzen, nur weil dieser einfacher herzustellen sei. Jede akzeptierte Änderung wird aufgezeichnet. Ein optisch ansprechendes Muster würde nicht die Eignung für Handkraft, die kalibrierte Einstellung oder die Beibehaltung einer Einstellung im tatsächlichen Mechanismus des medizinischen Instruments belegen.
Bund und Kontaktflächen erhalten
Der kleinere Bund und die vorgesehene Sitzfläche würden im Verhältnis zu den genehmigten internen und externen Referenzen fertiggestellt. Eine praktische Außenfläche würde die funktionale Grundlage der Zeichnung nicht ersetzen. Der Prozess würde alle spezifizierten Kontaktflächen und umgebenden Freiräume beibehalten. Abweichungen zwischen Modell und Zeichnung würden vor Produktionsentscheidungen geklärt und nicht durch das Polieren eines Prototyps gelöst, bis er zu funktionieren schien. Jede genehmigte Änderung der Bundhöhe oder Kontaktposition wird bei der Inspektion berücksichtigt. Eine in die Bohrung eingedrungene Schraube würde die fertigen Flächenverhältnisse nicht unabhängig überprüfen.
Kanten und endgültiger Oberflächenzustand
Die Endbearbeitungssequenz würde den Gewindeeingang, die Bundübergänge, die Oberseite und die Griffgrenzen auf anhaftendes Material und unerwünschte scharfe Kanten prüfen. Durch die Entfernung würden die genehmigte Eingriffs- und Kontaktgeometrie erhalten bleiben. Die Reinigung erfolgt nach dem erworbenen Umfang, einschließlich des Zugangs zur Blindöffnung, ohne dass eine sterile Versorgung erforderlich ist. Jede Passivierung oder andere Behandlung würde eine genehmigte Dokumentation und Endzustandsprüfungen erfordern. Nicht zugelassene Schmiermittel oder Beschichtungen würden nicht hinzugefügt, um einen Versuch zu verbessern. Eine helle Oberfläche bleibt eher eine optische Beobachtung als ein Beweis für gemessene Reibung, Korrosionsleistung oder Eignung für jede Reinigungsumgebung.
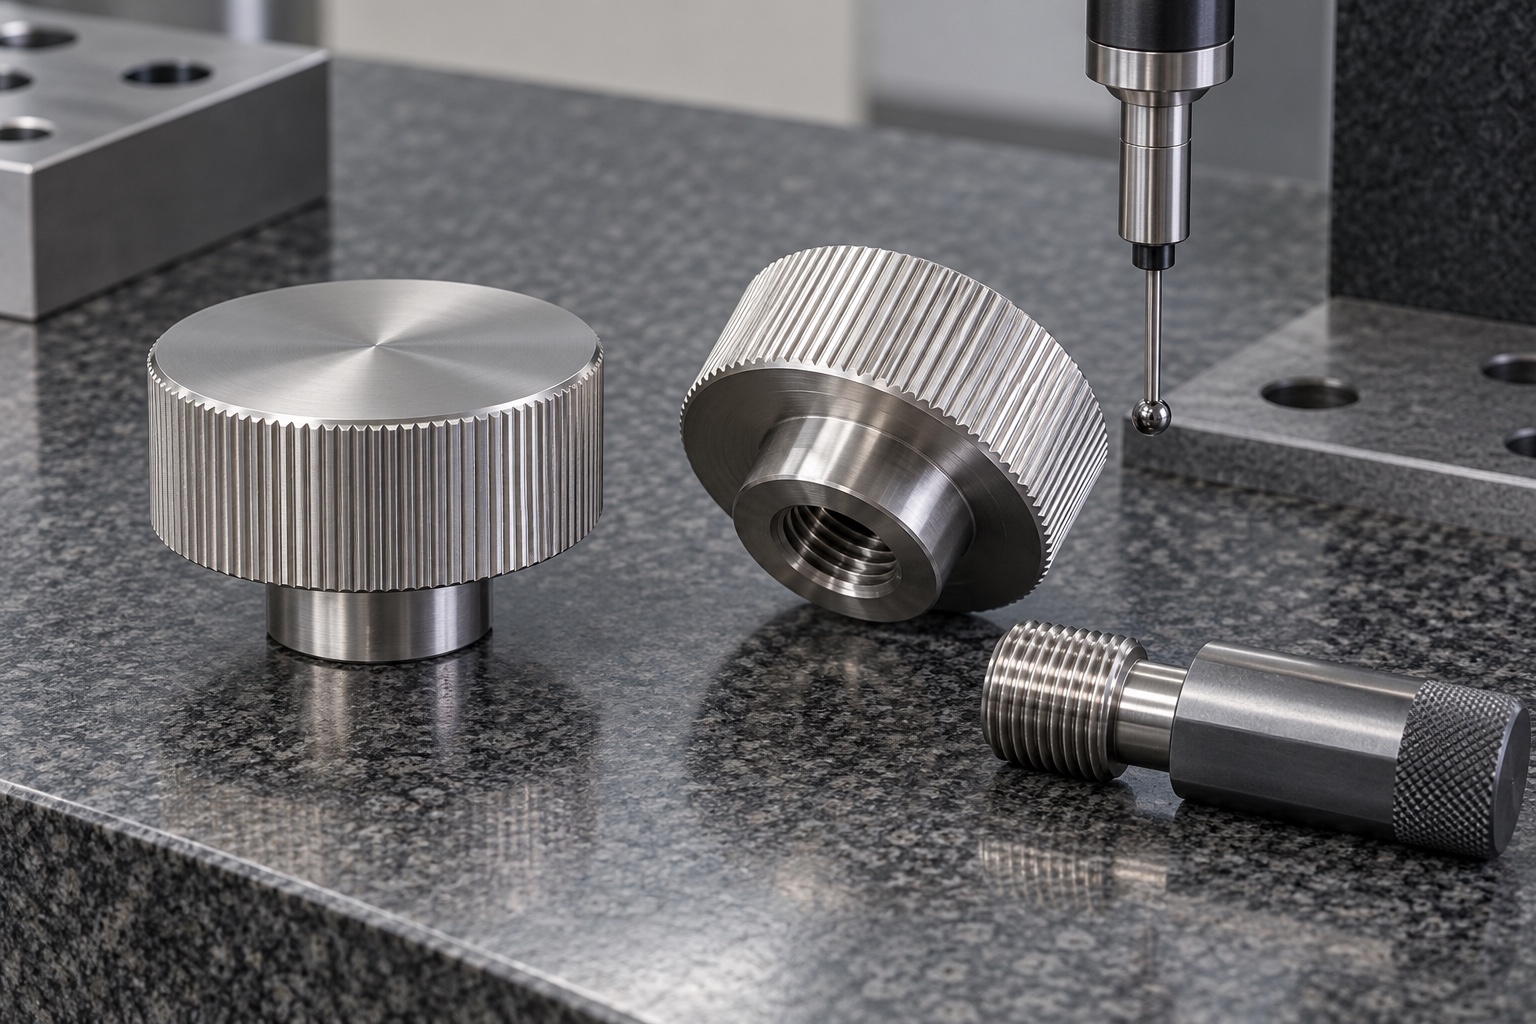
Zeichnungsbezogene Erstmusterunterlagen
Der Bericht würde die genehmigte Revision, das Materiallos und die nummerierten Anforderungen mit geeigneten Inspektionsmethoden identifizieren. Es würde Gewindeaufnahme, nutzbaren Eingriff, Tiefe und Bundflächengeometrie unterscheiden, anstatt nur den Außendurchmesser als vollständiges Ergebnis darzustellen. Es werden keine numerischen Werte angegeben, da für dieses repräsentative Beispiel keine hergestellten Muster oder Prüfprotokolle vorliegen. Unzugängliche oder mehrdeutige Funktionen würden vor der Produktion behoben. Material- und Maßnachweise unterstützen nur den Umfang der gekauften Komponenten und belegen nicht den kalibrierten Hub, die Klemmkraft, die Anti-Lockerungsleistung oder die Sicherheit des gesamten Mechanismus des medizinischen Geräts.
Optionale Montagedemonstration
Bei einer vereinbarten Demonstration könnten der Gewindeeintritt, der spezifizierte Hub, die vorgesehene Sitzfläche und der Bedienerzugang mit identifizierten zugelassenen Gegenstücken überprüft werden. Die Aufzeichnung würde Revisionen, Installationsbedingungen und alle autorisierten Oberflächenbehandlungen identifizieren. Unerwartetes Festklemmen oder Kontakt würde dokumentiert, bevor der Knopf oder die Schraube geändert wird. Eine erfolgreiche Demonstration würde ohne eine gesonderte, genehmigte Bewertung die Kraft, den Halt, die Lebensdauer oder die Gerätesicherheit nicht beurteilen. Der Probeknopf bliebe rückverfolgbar und würde nicht stillschweigend zum Produktionsstandard oder einer universellen Lehre für Bauteile mit einem anderen Gewinde oder einer anderen Kontaktanordnung werden.
Verpackung ohne Gewinde- oder Griffschäden
Fertige Knöpfe würden einzeln getrennt, sodass gerändelte Ränder nicht an benachbarte Flächen stoßen und lose Schrauben die Gewindeeingänge nicht beschädigen könnten. Die Verpackung hält innerhalb des vereinbarten Reinigungsumfangs unzulässige Rückstände oder Klebstoffe von Sacklöchern fern. Transporttaschen würden nicht als Sterilbarrieren dargestellt. Materialqualität, Charge, Ausführung und Revisionsidentifikation würden bei der Lieferung verbleiben. Jede Demonstrationsschraube wird separat gekennzeichnet. Das Empfangspersonal wäre in der Lage, gelöste Knöpfe von Prototypen oder ähnlichen Varianten mit unterschiedlichem Eingriff, Bundhöhe oder Griffmerkmalen zu unterscheiden, bevor sie sie installieren.
Konfigurationsbezogene Wiederholungsunterlagen
Die vorgeschlagene Aufzeichnung würde die kontrollierte Geometrie, Materialnachweise, Bearbeitungsroute, Griffdefinition, Endbehandlung, Inspektionsanforderungen und genehmigte Änderungen bewahren. Bei einer erneuten Bestellung würden Unterschiede bei Gewinde, Gegenschraube, Bundkontakten, Verarbeitung, Schmierung und Reinigungsbedingungen überprüft, bevor man sich auf frühere Beobachtungen verlässt. Die Dimensionsakzeptanz würde von der Mechanismusqualifizierung getrennt bleiben. Dieser repräsentative Fall zeigt, wie ein CNC-Lieferant eine definierte Handkomponente mit Gewinde dokumentieren konnte, ohne ein geliefertes Kundenprojekt, eine erreichte Drehmomentgenauigkeit, ein Lebensdauerergebnis oder eine medizinische Zertifizierung für einen beispielhaften Edelstahl-Einstellknopf zu erfinden.
Technischer Herstellerhinweis: www.elesa-ganter.com.
FAQ
Ist dies ein gelieferter, kalibrierter Stellknopf?
Nein. Es handelt sich um ein repräsentatives vorgeschlagenes Drehbeispiel ohne Kundenlieferung, Herstellungsmuster oder Kalibrierungsprotokoll. Als tatsächliches Ergebnis wird keine erreichte Toleranz, Spannkraft, Drehmomentgenauigkeit, Lebensdauer oder Gerätezertifizierung beansprucht.
Was definiert das Innengewinde im Sackloch?
Die genehmigte Zeichnungs- und Gegenschnittstelle definiert Form, Steigung, Gewinderichtung, Passform, nutzbaren Eingriff und relevante Tiefe. Diese Anforderungen müssen zusammen mit der beabsichtigten Flächenauflage überprüft werden und dürfen nicht aus dem Aussehen einer Schraubenprobe abgeleitet werden.
Warum ist der Bund separat zu prüfen?
Die Gewindepassung allein bestimmt nicht die Bundhöhe, das Kontaktflächenverhältnis oder die installierte Sitzanordnung. Ordnen Sie jedes kontrollierte Merkmal einer geeigneten Methode zu und unterscheiden Sie den beabsichtigten Kontakt vom unbeabsichtigten Aufsetzen am Ende der Blindöffnung.
Darf eine andere Rändelung eingesetzt werden?
Nur innerhalb der genehmigten Spezifikation oder nach Genehmigung. Griffmuster, Umfang und Hüllkurve können sich auf Herstellung und Betrieb auswirken, daher sollte eine attraktive Alternative nicht stillschweigend das freigegebene Design ersetzen oder Ansprüche von einem anderen Knopf übernehmen.
Kann die Gegenschraube Teil eines Passversuchs sein?
Ja, wenn Schraube, Revisionen, Zustände und genaue Kontrollen vereinbart und protokolliert werden. Eine solche Demonstration ersetzt nicht jede vorgeschriebene Messung und stellt ohne gesondert definierte Bewertung weder Kraft, Haltekraft, Zyklenlebensdauer noch die Sicherheit medizinischer Geräte fest.
Was ist für die Wiederholungsfertigung zu prüfen?
Überprüfen Sie die kontrollierte Gewinde- und Kontaktgeometrie, das Material, den Griff, den Endprozess, die passenden Teile und alle zulässigen Schmier- oder Reinigungsbedingungen. Behalten Sie Änderungen in freigegebenen Dokumenten bei, anstatt dass die Produktion ein undokumentiertes, von Hand angepasstes Demonstrationsmuster neu erstellen muss.
tanghangyun@oemach.com