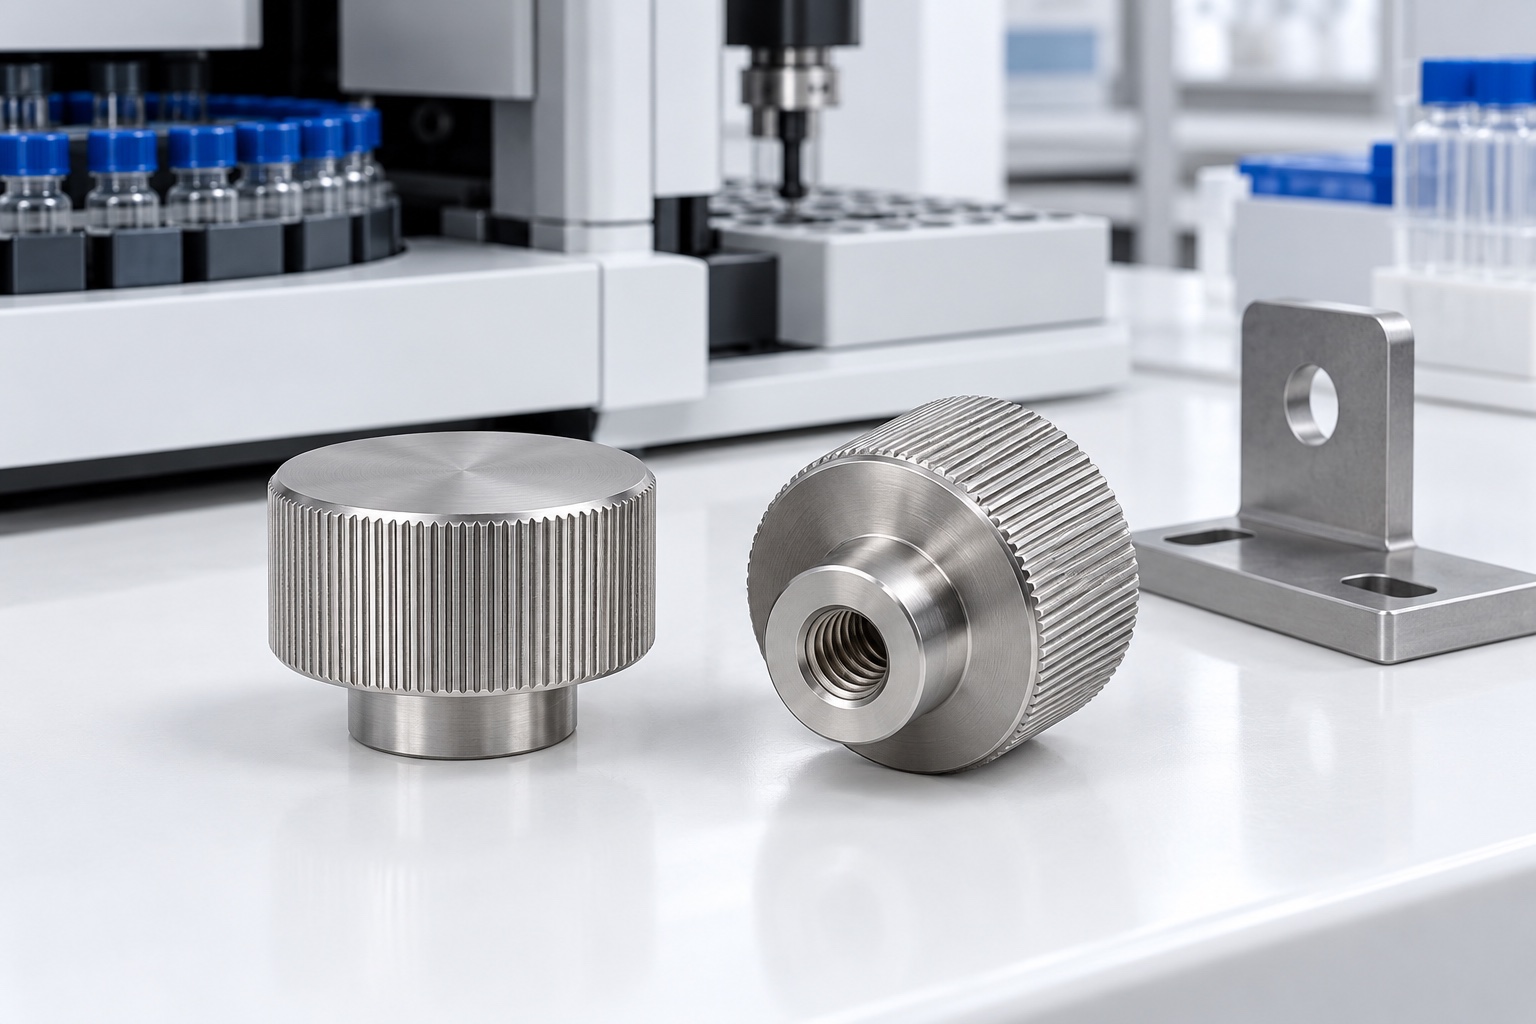
Ejemplo representativo de un pomo de ajuste
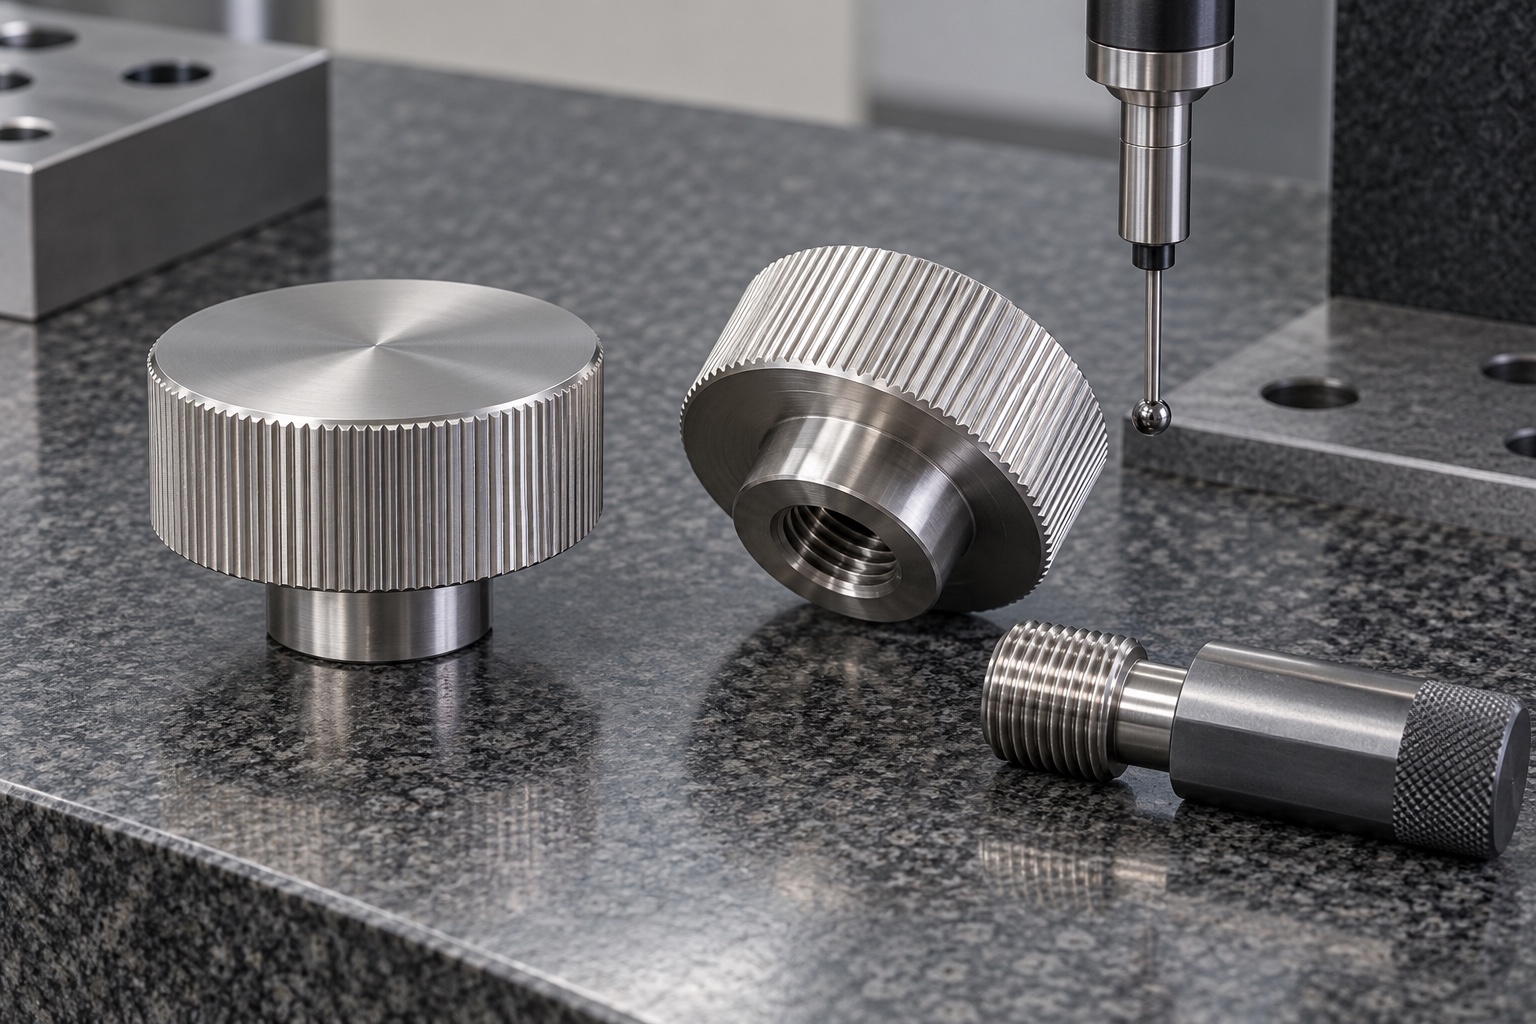
Este ejemplo considera un pomo manual propuesto de una sola pieza de acero inoxidable 316L con una cabeza moleteada cilíndrica corta, parte superior lisa, un resalte más pequeño y una abertura ciega con rosca hembra desde la parte inferior. Ilustra un posible flujo de trabajo de fabricación, no una entrega real al cliente o un mecanismo de ajuste calificado. Las imágenes muestran conceptos de componentes en lugar de resultados medidos o pruebas de torsión. Los documentos de proyecto aprobados definirían la rosca final, los contactos, el agarre, el material y los requisitos de aceptación. No se afirma ningún resultado de tolerancia, fuerza de sujeción, precisión de calibración, ciclo de vida, certificación o seguridad del equipo médico alcanzado para este componente propuesto.
Interfaz de acoplamiento completa
El pedido propuesto comenzaría con dibujos y modelos controlados, información de tornillos de acoplamiento aprobados, disposición de contactos prevista y requisitos de inspección. La revisión distinguiría la rosca utilizable, la entrada, la profundidad del orificio ciego y el resalte o hombro que debía asentarse. La falta de definición del sentido de la rosca, los requisitos de ajuste o las referencias de contacto se aclararían antes del cálculo de costos y la producción. Una muestra de tornillo suelta no definiría todo el mecanismo. El alcance adquirido separaría la fabricación de componentes torneados, la demostración de ensamblaje opcional y las evaluaciones independientes de fuerza, retención, resistencia o nivel de dispositivo asignadas al programa de diseño de equipos responsable.
Identidad del acero inoxidable
El pedido de material indicaría la condición aprobada del 316L, el formato del material en bruto y los documentos requeridos. La identidad del lote permanecería asociada con las piezas en bruto cortadas hasta el torneado, la fabricación de agarre, el tratamiento final y el envío. Una barra de acero inoxidable visualmente similar no se aceptaría automáticamente como equivalente. El proveedor consideraría sobrematerial y superficies de sujeción para la cabeza y el resalte. La sustitución propuesta requeriría aprobación antes de su uso. La evidencia material respaldaría la especificación del componente en lugar de convertirse en una afirmación general sobre la resistencia a la corrosión, la compatibilidad con la limpieza, la fricción de la rosca o la certificación del mecanismo de ajuste completo.
Referencias funcionales de torneado
El torneado inicial establecería las referencias cilíndricas y de cara necesarias para relacionar el resalte, la cabeza y la rosca interna. La sujeción de la pieza mantendría esas relaciones sin dañar los contactos aceptados ni forzar el componente a una condición artificial. Las virutas en las superficies de los accesorios se controlarían antes de las transferencias de configuración. El proveedor revisaría cómo las operaciones restantes afectaban a las referencias seleccionadas. Los controles intermedios podrían respaldar la ruta, pero no sustituirían la aceptación final. El resultado deseado sería una geometría liberada repetible, no un pomo que parecía alineado solo mientras se aplicaba una fuerza de sujeción excesiva durante la inspección.
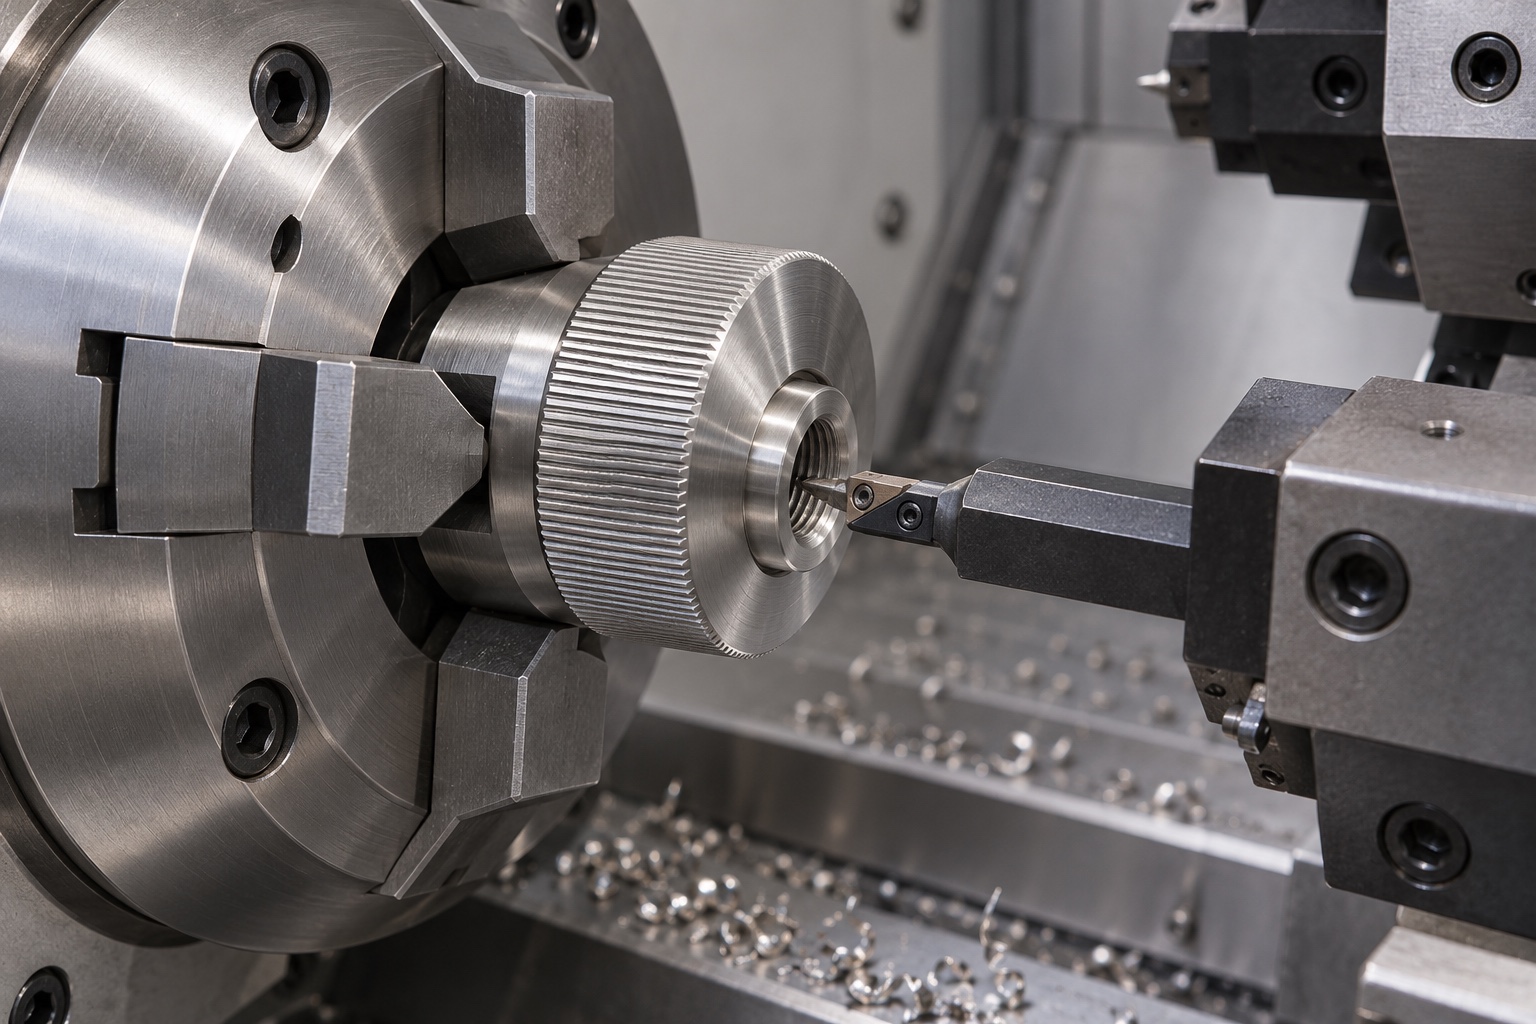
Orificio ciego y rosca interna
El diámetro interior y la rosca seguirían los requisitos aprobados de forma, paso, orientación, ajuste y profundidad. La ruta distinguiría el acoplamiento utilizable del rosca de entrada y del rosca incompleto cerca del extremo ciego. El acceso a las herramientas, la extracción de virutas y cualquier alivio necesario se revisarían antes de la producción;un cambio de geometría propuesto necesitaría autorización de diseño. El proveedor no profundizaría el orificio hasta que un tornillo no identificado se sintiera apretado. Los cambios aprobados entrarían en los documentos de inspección y geometría controlada, de modo que el asiento frontal previsto no pueda confundirse con una rosca o un tornillo accidental.
Patrón de agarre aprobado
La cabeza moleteada seguiría los requisitos aprobados de patrón, extensión, envoltura y borde. Su operación de conformado o corte se planificaría con sujeción y acabado posterior en lugar de tratarse como una ocurrencia cosmética de último momento. Se examinará el material adjunto al principio o al final del patrón. El proveedor no sustituiría el mango por otro simplemente porque fuera más fácil de fabricar. Cualquier cambio aceptado quedaría registrado. Un patrón visualmente atractivo no establecería la idoneidad de la fuerza manual, el ajuste calibrado o la retención de una configuración en el mecanismo del instrumento médico real.
Resalte y caras de contacto
El resalte más pequeño y la cara de asiento prevista tendrían un acabado en relación con las referencias internas y externas aprobadas. Una superficie exterior cómoda no sustituiría la base funcional del dibujo. El proceso preservaría cualquier área de contacto especificada y espacio libre circundante. Las discrepancias entre modelos y dibujos se aclararían antes de tomar decisiones de producción en lugar de resolverse puliendo un prototipo hasta que pareciera funcionar. Cualquier cambio autorizado en la altura del resalte o la posición de contacto se reflejaría en la inspección. Un tornillo que entrara en el orificio no verificaría de forma independiente las relaciones de las caras terminadas.
Bordes y estado superficial final
La secuencia de acabado inspeccionaría la entrada del rosca, las transiciones del resalte, la cara superior y los límites de agarre en busca de material adherido y bordes afilados no deseados. La eliminación preservaría el acoplamiento roscado y la geometría de contacto aprobados. La limpieza seguiría el alcance adquirido, incluido el acceso a la abertura ciega, sin que implique suministro estéril. Cualquier pasivación u otro tratamiento requeriría documentación aprobada y verificaciones de condiciones finales. No se agregaría lubricante o recubrimiento no aprobado para mejorar una prueba. Una superficie brillante seguiría siendo una observación de la apariencia en lugar de una evidencia de fricción medida, comportamiento contra la corrosión o idoneidad para cada entorno de limpieza.
Evidencia trazable de primera pieza
El informe identificaría la revisión aprobada, el lote de material y los requisitos numerados con métodos de inspección adecuados. Distinguiría la aceptación de la rosca, el acoplamiento utilizable, la profundidad y la geometría de la cara del resalte en lugar de presentar solo el diámetro exterior como resultado completo. No se proporcionan valores numéricos porque este ejemplo representativo no tiene muestra fabricada ni registro de inspección. Las características inaccesibles o ambiguas se resolverían antes de la producción. La evidencia material y dimensional respaldaría únicamente el alcance del componente comprado, no establecería el recorrido calibrado, la fuerza de sujeción, el rendimiento antiaflojamiento o la seguridad del mecanismo completo del equipo médico.
Demostración opcional de montaje
Una demostración acordada podría verificar la entrada de la rosca, el recorrido especificado, el asiento frontal previsto y el acceso del operador con piezas de acoplamiento aprobadas e identificadas. El registro identificaría revisiones, condiciones de instalación y cualquier tratamiento de superficie autorizado. Se documentará cualquier adherencia o contacto inesperado antes de modificar el pomo o el tornillo. Una demostración exitosa no calificaría la fuerza, la retención, el ciclo de vida o la seguridad del equipo sin una evaluación aprobada por separado. El pomo de prueba seguiría siendo rastreable y no se convertiría silenciosamente en el estándar de producción o en un calibre universal para componentes con una rosca o disposición de contacto diferente.
Embalaje sin dañar roscas ni agarre
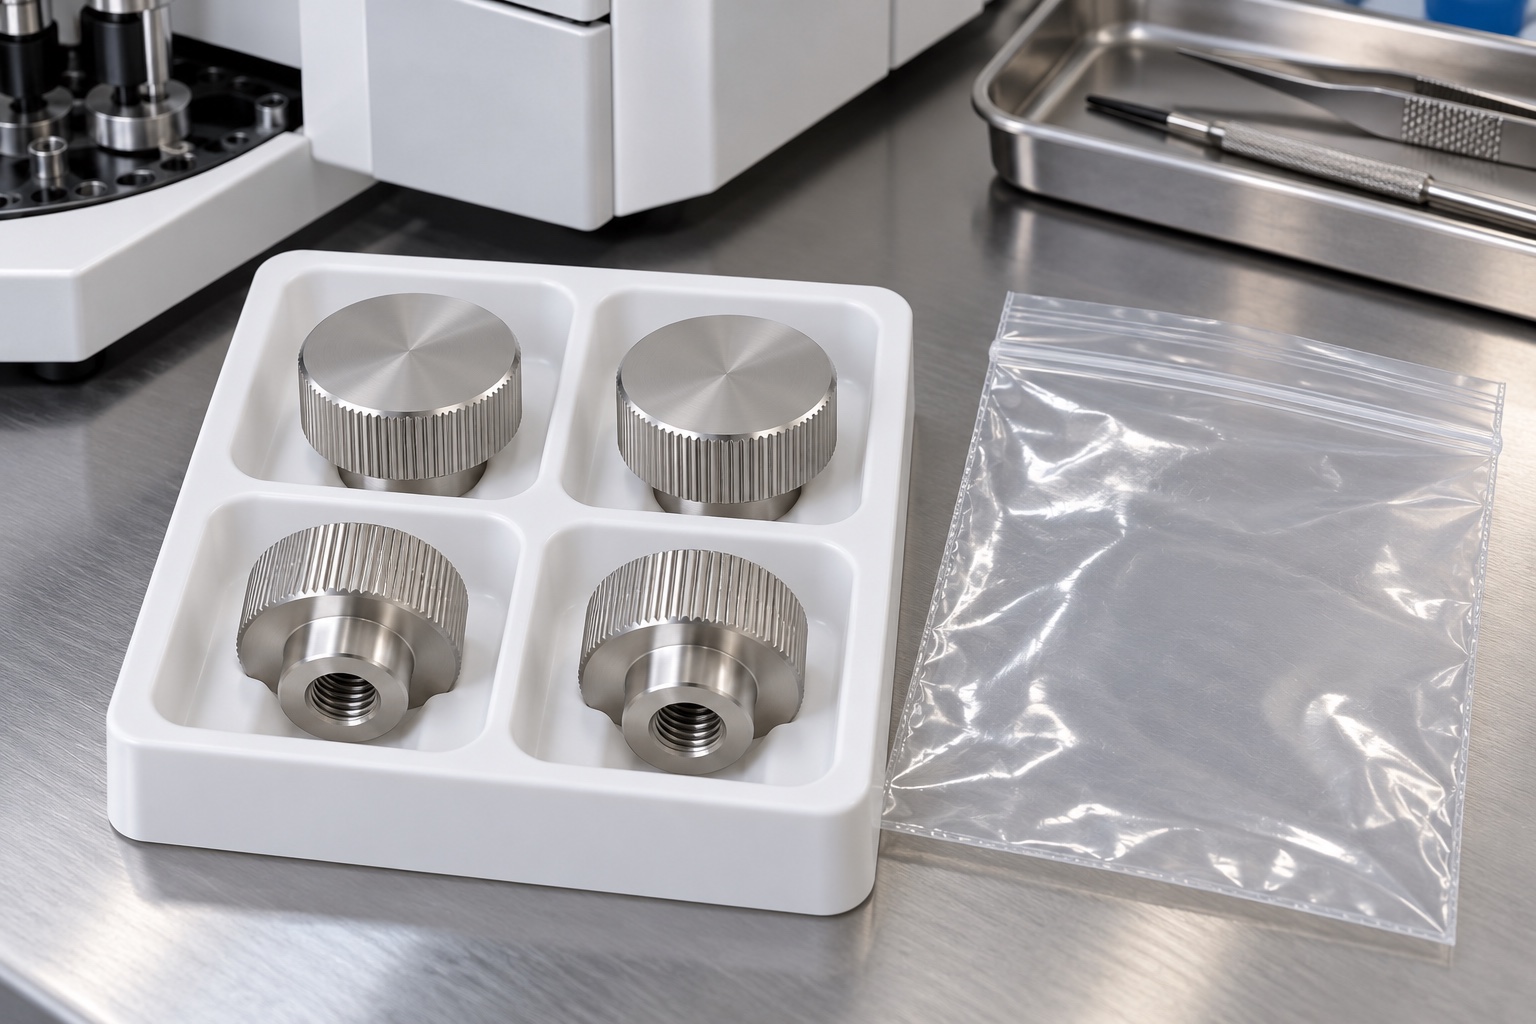
Los pomos terminados se separarían individualmente para que los bordes moleteados no pudieran golpear las caras vecinas y los tornillos sueltos no pudieran dañar las entradas de las roscas. El embalaje mantendría residuos o adhesivos no aprobados fuera de los orificios ciegos dentro del alcance de limpieza acordado. Las bolsas de transporte no se presentarían como barreras estériles. La identificación del grado del material, lote, acabado y revisión permanecería con el envío. Cualquier tornillo de demostración se identificaría por separado. El personal de recepción podría distinguir los pomos liberados de los prototipos o variantes similares con diferentes características de enganche, altura del resalte o agarre antes de instalarlas.
Registro de configuración para pedidos repetidos
El registro propuesto preservaría la geometría controlada, la evidencia del material, la ruta de mecanizado, la definición de agarre, el tratamiento final, los requisitos de inspección y los cambios autorizados. Una orden repetida revisaría las diferencias en la rosca, el tornillo de acoplamiento, los contactos del resalte, el acabado, la lubricación y las condiciones de limpieza antes de confiar en observaciones anteriores. La aceptación dimensional permanecería separada de la calificación del mecanismo. Este caso representativo muestra cómo un proveedor de CNC podría documentar un componente manual roscado definido sin inventar un proyecto entregado al cliente, lograr precisión de torque, resultado de vida útil o certificación médica para un pomo de ajuste de acero inoxidable ilustrativo.
Referencia técnica del fabricante: www.elesa-ganter.com.
FAQ
¿Es un pomo entregado con ajuste calibrado?
No. Es un ejemplo de torneado propuesto representativo sin entrega al cliente, muestra fabricada o registro de calibración. No se afirma como resultado real ninguna tolerancia alcanzada, fuerza de sujeción, precisión de torsión, vida útil o certificación del equipo.
¿Qué define la rosca ciega hembra?
El dibujo aprobado y la interfaz de acoplamiento definen la forma, el paso, el sentido de la rosca, el ajuste, el acoplamiento roscado utilizable y la profundidad relevante. Estos requisitos deben revisarse junto con el asiento frontal previsto en lugar de inferirse de la apariencia de una muestra de tornillo.
¿Por qué inspeccionar el resalte por separado?
El ajuste de la rosca por sí solo no establece la altura del resalte, la relación de la cara de contacto ni la disposición de los asientos instalados. Asigne cada característica controlada a un método adecuado y distinga el contacto intencionado del fondo no intencionado al final de la abertura ciega.
¿Puede sustituirse el patrón de moleteado?
Sólo dentro de la especificación aprobada o después de la autorización. El patrón, la extensión y la envolvente del agarre pueden afectar la fabricación y el funcionamiento, por lo que una alternativa atractiva no debería reemplazar silenciosamente el diseño lanzado ni heredar las afirmaciones de otro pomo.
¿Puede una demostración incluir el tornillo de acoplamiento?
Sí, si se acuerdan y registran el tornillo, las revisiones, las condiciones y los controles exactos. Dicha demostración no reemplaza cada medición especificada ni establece la fuerza, la retención, el ciclo de vida o la seguridad del equipo médico sin una evaluación definida por separado.
¿Qué debe revisarse para repetir la fabricación?
Revise la geometría de contacto y rosca controlada, el material, el agarre, el proceso final, las piezas acopladas y cualquier condición autorizada de lubricación o limpieza. Preserve los cambios en los documentos publicados en lugar de requerir que la producción recree una muestra de demostración ajustada a mano y no documentada.
tanghangyun@oemach.com