
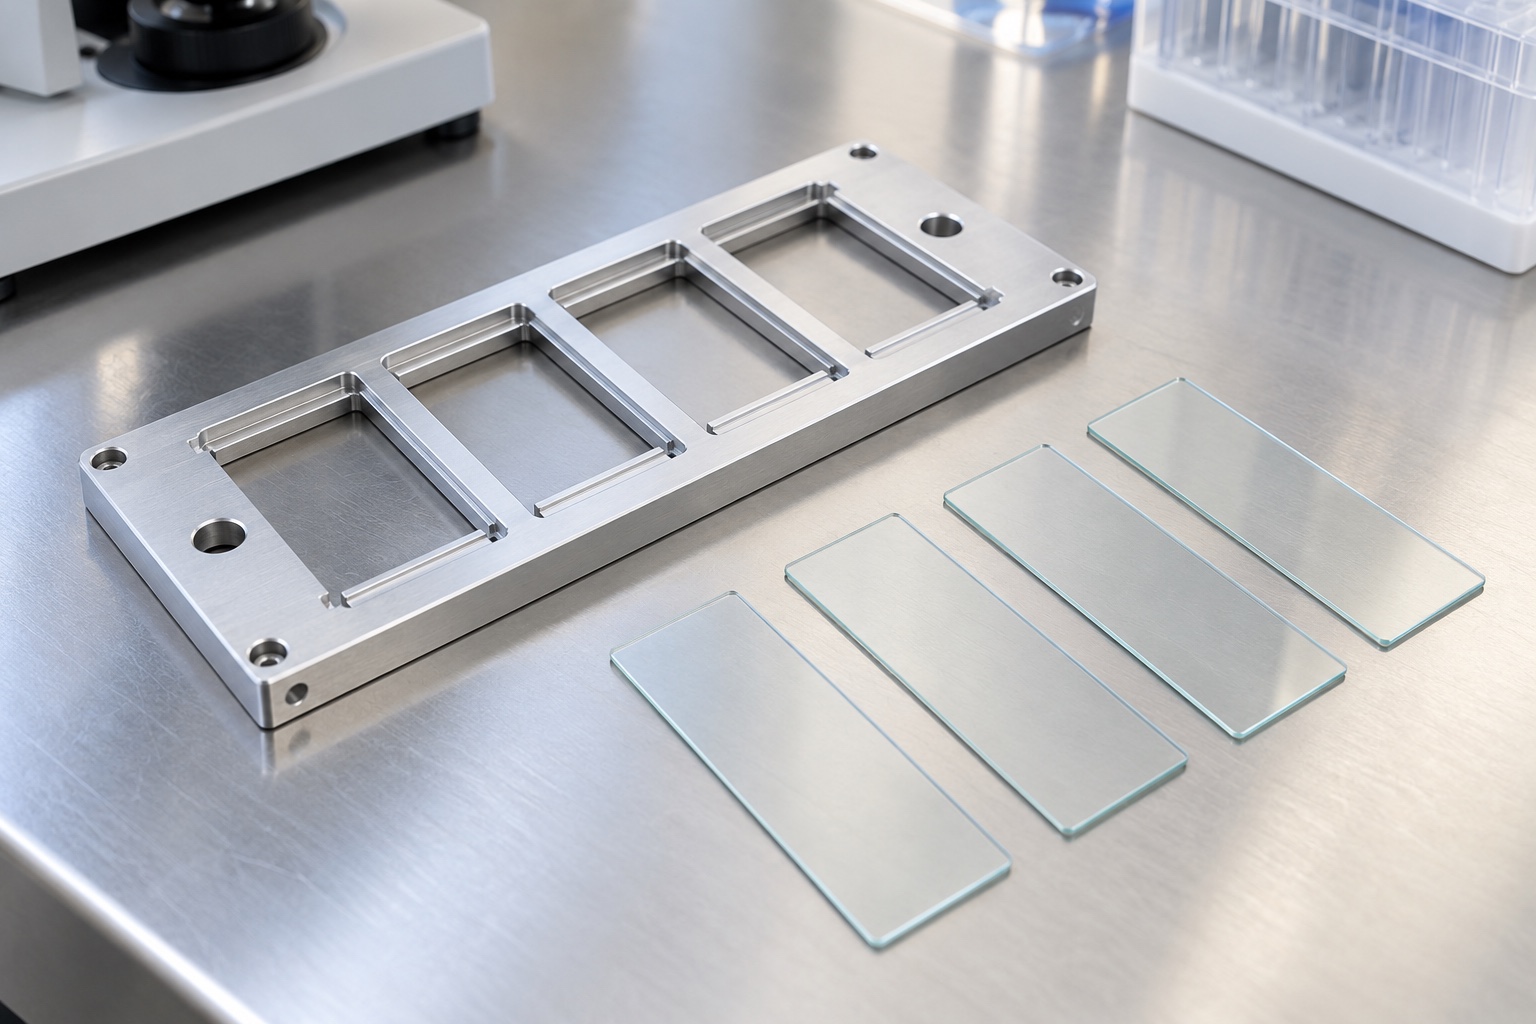
Eine beispielhafte geräteseitige Komponente
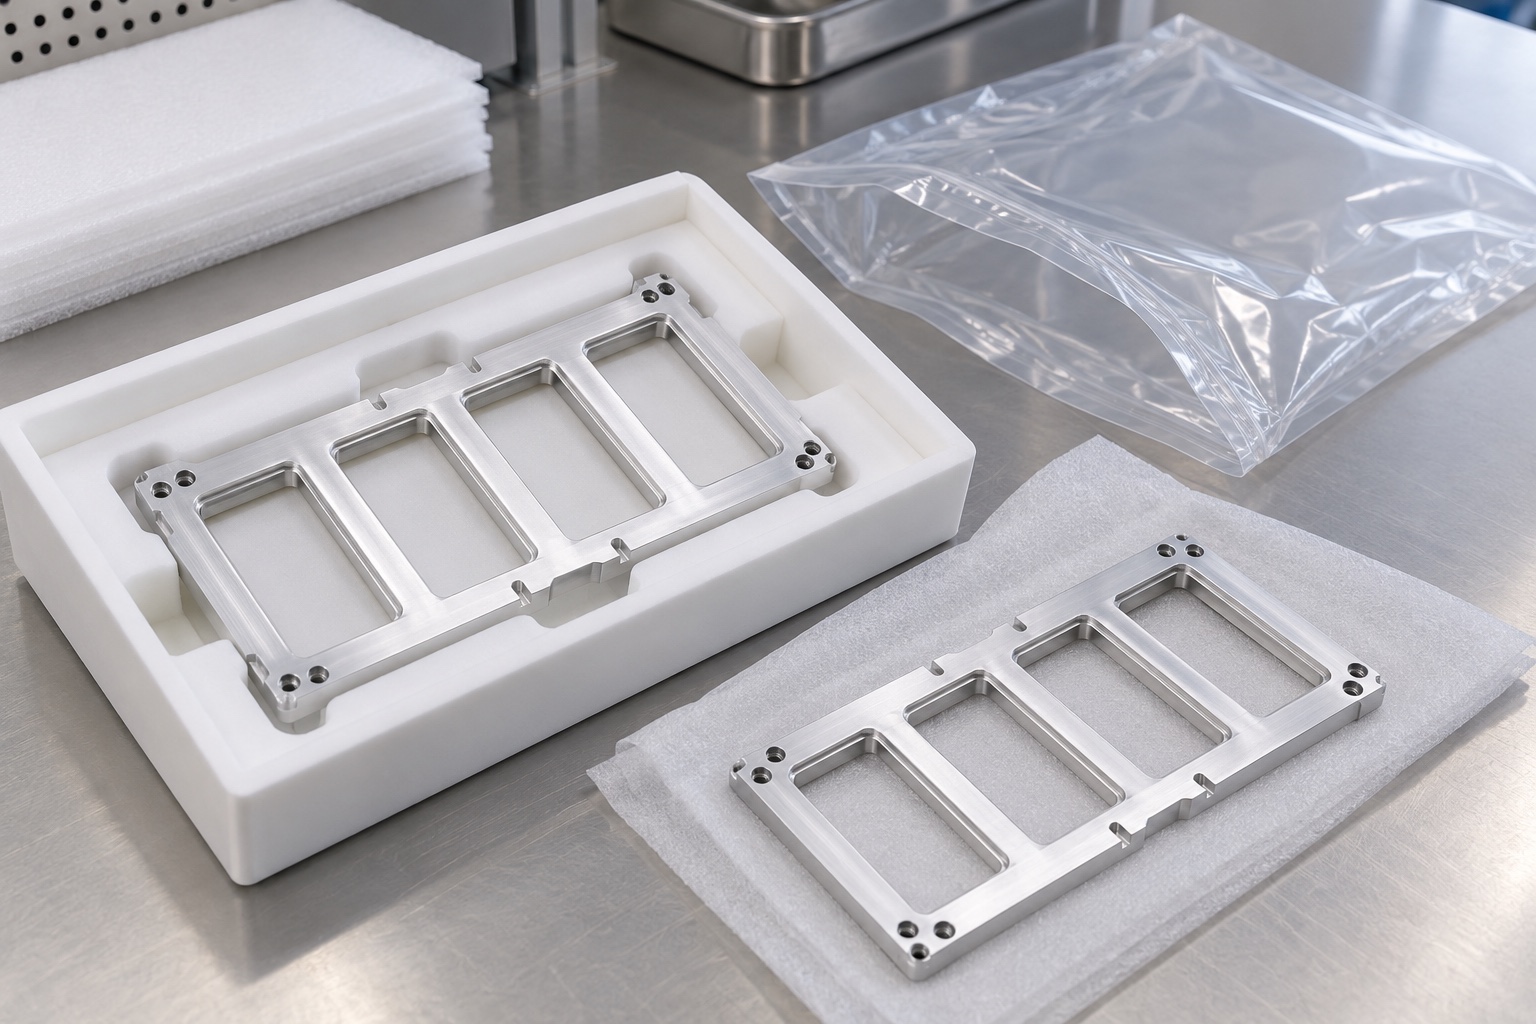
In diesem Herstellungsbeispiel wird ein vorgeschlagener Träger aus 6061-Aluminium mit mehreren rechteckigen Sichtfenstern, schmalen Stützleisten aus Glas, Positionierungsmerkmalen und Befestigungslöchern betrachtet. Es zeigt, wie ein Lieferant die CNC-Produktion für Labor-Bildgebungsgeräte organisieren könnte. Es handelt sich nicht um einen Bericht über ein geliefertes Kundenprojekt, ein zugelassenes Scannerzubehör oder ein validiertes medizinisches Gerät. Bei den Bildern handelt es sich um illustrative Konzepte, nicht um Inspektionsnachweise. Die endgültige Geometrie, der Materialzustand und die Abnahmekriterien würden vor der Herstellung durch die vom Gerätebesitzer genehmigte Konstruktionszeichnung festgelegt, und es wird keine Kompatibilität mit Katalogscannern angenommen.
Zuerst die Schnittstellenunterlagen prüfen
Der vorgeschlagene Auftrag würde mit dem Modell, der kontrollierten Zeichnung und der vorgesehenen Ladeanordnung beginnen. Bei der Überprüfung würde ermittelt werden, wo jede Folie ruht, wie der Träger in die Ausrüstung gelangt und welche Oberflächen frei bleiben müssen. Glasdicke, Etiketten und Deckglas-Außenkontur würden gegebenenfalls als Designeingaben einbezogen. Ein Musterträger allein würde nicht alle Anforderungen erfüllen, insbesondere wenn er abgenutzte Kanten oder nicht dokumentierte Modifikationen aufweist. Offene Fragen würden zur schriftlichen Klärung zurückgesendet, bevor ein Kostenvoranschlag oder eine Produktionsroute festgelegt wurde, wodurch ein implizites Versprechen, einen unbekannten Montagezustand zu reproduzieren, vermieden wird.
Die Werkstoffidentität erhalten
Die Einkaufsspezifikation würde 6061 zusammen mit dem erforderlichen Materialzustand und der erforderlichen Dokumentation identifizieren. Eine Aluminiumbezeichnung allein definiert nicht alle Eigenschaften, die für einen dünnen Rahmen relevant sind. Die Identität des Rohmaterials bleibt beim Schneiden und Verarbeiten der Rohlinge mit der Produktionscharge verknüpft. Jeder Ersatz würde eine Genehmigung erfordern und nicht als optisch gleichwertig behandelt werden. Bei der vorgeschlagenen Komponente handelt es sich um ein Geräteunterstützungsteil; Die Auswahl einer bekannten technischen Legierung würde weder die biologische Eignung noch die Reinigungskompatibilität noch die Gerätezertifizierung belegen. Für diese Entscheidungen sind die tatsächlichen Antragsvoraussetzungen und entsprechende Nachweise erforderlich.
Das Schruppen mit geeigneter Abstützung planen
Der frühe Bearbeitungsweg würde genügend Material und Kontaktfläche bewahren, um den Rahmen zu stützen, während die Sichtfenster geöffnet waren. Die Werkstückhalterung würde auf Zugänglichkeit, Druckverteilung und das Risiko überprüft, dass Späne unter den Referenzflächen hängen bleiben. Das Schruppen würde nicht als Abkürzung zur endgültigen Geometrie akzeptiert, nur weil die Außenmaße korrekt erschienen. Nach erheblichem Materialabtrag konnte der Träger im freigegebenen Zustand überprüft werden, bevor die Endbearbeitungssequenz bestätigt wurde. Das Ziel wäre ein kontrollierbarer Prozess und nicht ein dünnes Teil, das durch eine leistungsstarke Vorrichtung in seine Form gezwungen wird.
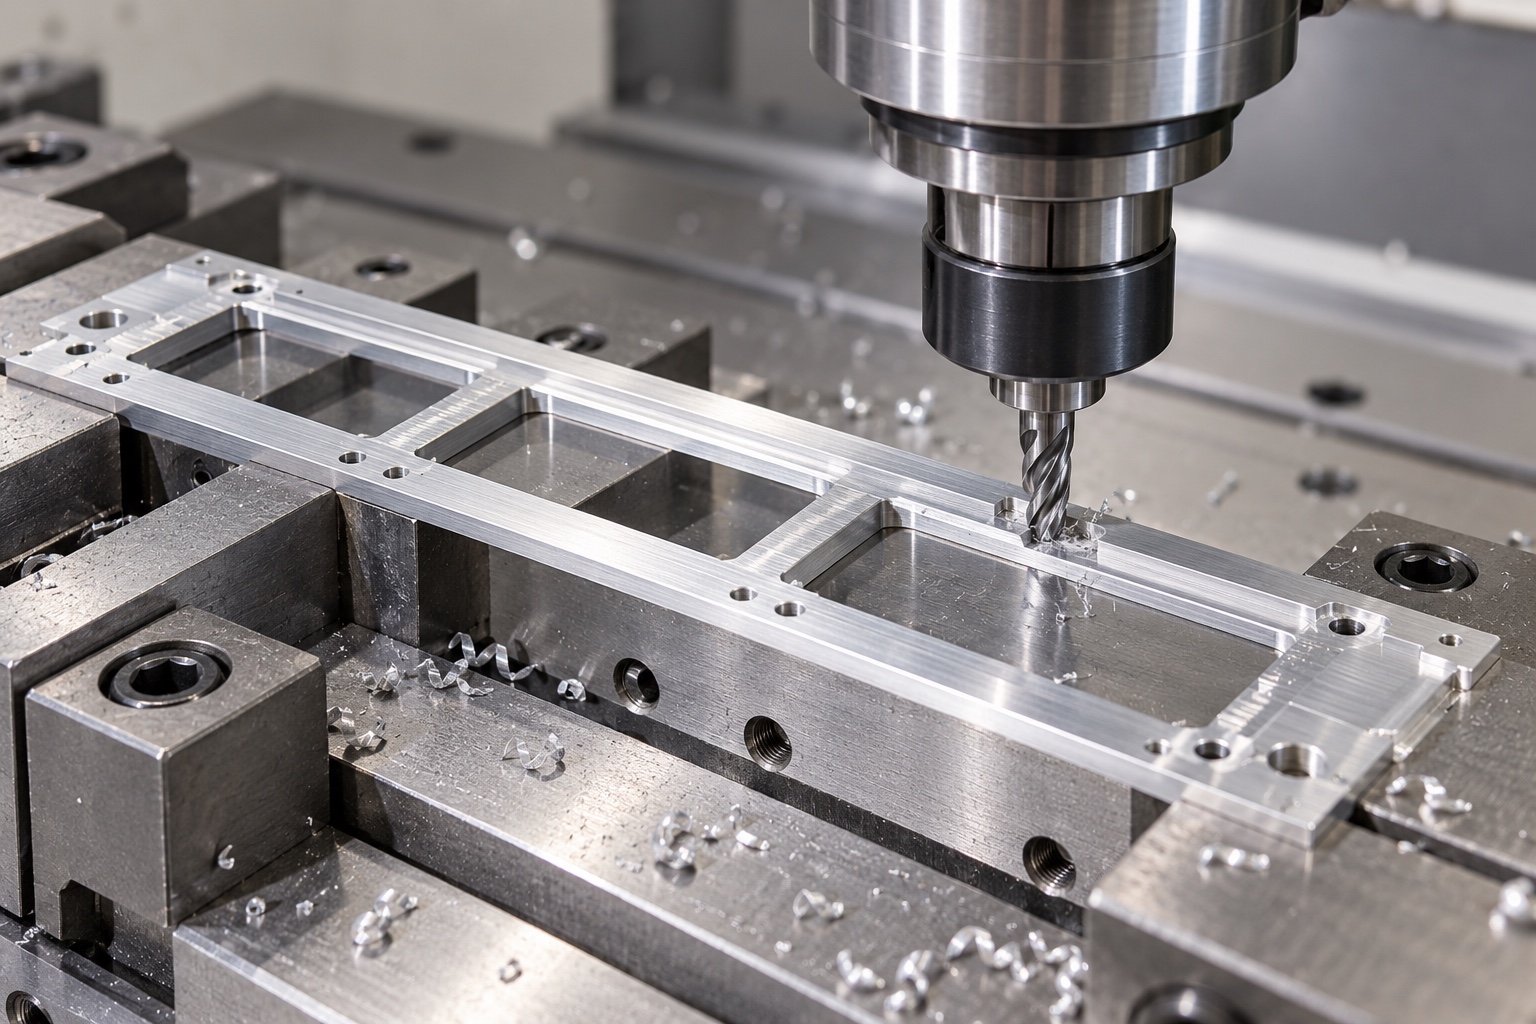
Bezüge kontrolliert übertragen
Die Montageebene und die ausgewählten Positionierungsmerkmale würden das anhand der Zeichnung vereinbarte Fertigungsreferenzschema definieren. Übertragungen zwischen Bearbeitungsaufbauten würden dokumentiert, sodass die Glasauflagen und das Montagemuster mit der gleichen funktionalen Geometrie verknüpft blieben. Eine praktische Sägekante würde nicht stillschweigend zur endgültigen Referenz werden. Wenn sich mehrere Träger eine Vorrichtung teilen, bräuchte jede Position entsprechende Unterstützung und Freiraum. Der Weg würde eine Rüstkontrolle von einer Endabnahme unterscheiden, denn eine korrekte Vorrichtungsposition beweist nicht, dass jeder fertige Träger den genehmigten Anforderungen entspricht.
Die Glasauflagen fertigbearbeiten
Bei der Fensterbearbeitung würden die genehmigte Leistenbreite und Inneneckengeometrie verbleiben. Der Werkzeugweg würde um schmale Stützbereiche herum überprüft, wo durch eine kleine Änderung nützliche Kontaktflächen entfernt werden können. Durch die Endbearbeitung würden sowohl die Leiste als auch die angrenzenden Kanten bearbeitet, ohne dass ein unkontrollierter abgerundeter Übergang entsteht. Wenn separate Leisten eine gemeinsame Stützbedingung herstellen müssen, würde diese Beziehung direkt gemessen. Ein glatt aussehender Taschenboden würde nicht ausreichen. Jede Konstruktionsänderung, die für den Werkzeugzugriff erforderlich ist, würde vor der Bearbeitung genehmigt und nicht in einer Entscheidung in der Werkstatt verborgen bleiben.
Bohrungen und Kantenbearbeitung abschließen
Die Lokalisierung von Löchern, Befestigungslöchern und allen angegebenen Schraubengewinden würde in einer Reihenfolge durchgeführt, die den Zugang und die Referenzkontrolle gewährleistet. Locheingänge und -ausgänge werden auf Grate untersucht, die die Montage oder die Glasbelastung beeinträchtigen könnten. Eine allgemeine Anweisung zum Brechen aller Kanten würde nur innerhalb der genehmigten Zeichnungsanforderungen interpretiert werden. Das Verfahren würde empfindliche Anschlagkanten und dünne Leisten identifizieren, die nicht wahllos abgerundet werden dürfen. Lose Partikel würden mit einem geeigneten Verfahren entfernt und die Reinigung würde nicht dazu dienen, eine beschädigte Funktionsoberfläche zu kaschieren.
Den endgültigen Oberflächenzustand bestätigen
Wenn die genehmigte Konfiguration eine Eloxierung erfordert, koordiniert der Lieferant die Maskierungs- und Messanforderungen vor der Behandlung. Kritische Pass- und Stützmerkmale würden im spezifizierten Endzustand überprüft. Farbe und Aussehen konnten getrennt von der Funktionsabnahme dokumentiert werden. Das Beispiel weist nicht für jede Reinigungschemikalie eine universelle Schichtdicke zu und behauptet auch nicht, dass sie beständig ist. Behandlungsaufzeichnungen bleiben mit der Charge verknüpft und eine geänderte Endbearbeitungsquelle würde auf ihre Auswirkung auf die akzeptierte Konfiguration überprüft und nicht als automatischer gleichwertiger Ersatz betrachtet.
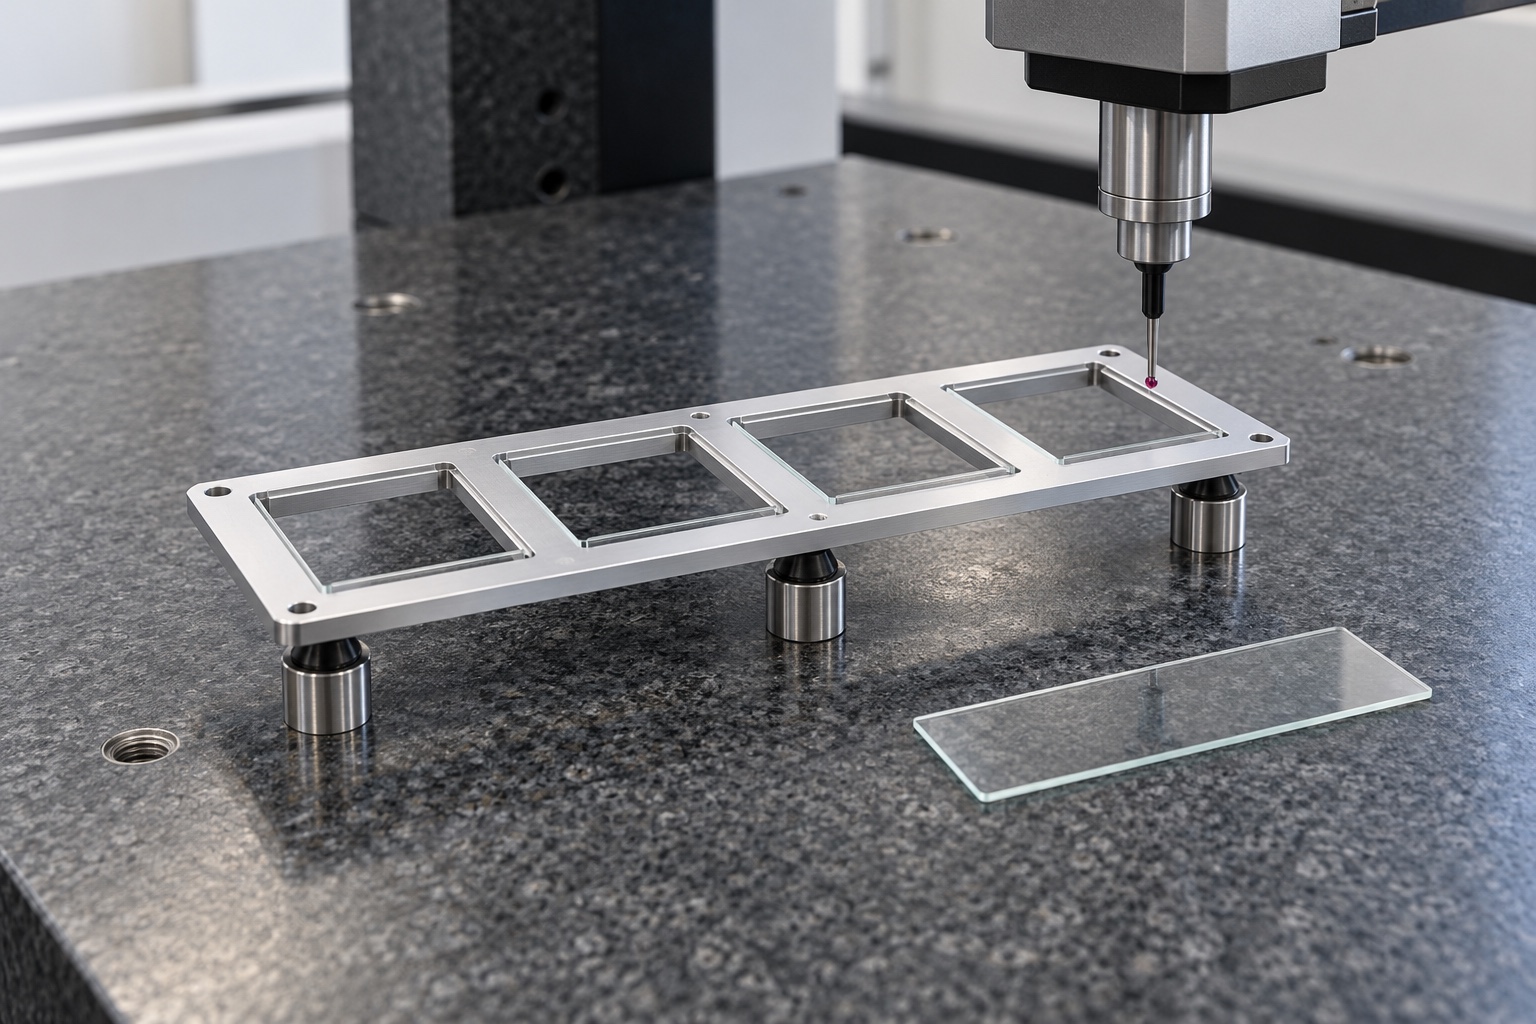
Einen merkmalsbezogenen Erstmusterbericht erstellen
Der erste Teilbericht würde die Trägerrevision identifizieren und die Ergebnisse nummerierten Zeichnungsmerkmalen zuordnen. Die Messungen umfassen relevante Montagebeziehungen, Stützgeometrie und Fensterfreiheit und nicht nur die Außenlänge und -breite. Der Bericht würde die während der Messung verwendete Unterstützungsbedingung angeben. Wenn die Zeichnung eine Überprüfung des montierten Zustands erfordert, werden die Methode und die Montageanordnung angegeben. Es werden hier keine numerischen Ergebnisse beansprucht, da keine hergestellten Proben oder Messprotokolle geliefert werden. Das Beispiel beschreibt ein vorgeschlagenes Nachweispaket, keinen abgeschlossenen Abnahmebericht.
Den Versuch mit Ersatzobjektträgern vereinbaren
Bei einem optionalen Montageversuch könnten vom Gerätebesitzer genehmigte leere Objektträger und eine definierte Verbindungsschnittstelle verwendet werden. Das schriftliche Verfahren umfasst das Laden, Einsetzen, Entfernen und vereinbarte Kollisionsprüfungen, wobei die Komponentenrevision und der Probensatz aufgezeichnet werden. Ein solcher Versuch würde von der optischen Kalibrierung und der Scannerqualifizierung getrennt bleiben. Es würde nicht belegen, dass klinische Proben sicher verarbeitet werden können oder dass Bilder den diagnostischen Anforderungen genügen. Wenn es zu Störungen kam, dokumentierte das Team die Kontaktstelle und bemühte sich um eine genehmigte Änderung, bevor es Simse, Fenster oder Beibehaltungsmerkmale änderte.
Den Rahmen ohne Verformung verpacken
Die vorgeschlagene Verpackung würde die Träger in schützenden Hohlräumen oder gleichwertigen Halterungen trennen, die ein Verbiegen des Rahmens und ein Scheuern der Glasauflagen verhindern. Saubere Schutzbeutel könnten, wenn vereinbart, die Kontamination beim Transport verringern, würden aber keine Sterilität bedeuten. Bei der Verpackungsüberprüfung würde berücksichtigt, wie der Empfänger das Teil entfernt, ohne dünne Merkmale zu erkennen. Identifikations- und Revisionsinformationen würden der Sendung beiliegen und nicht ohne Genehmigung auf einer empfindlichen Kontaktoberfläche angebracht werden. Eine vereinbarte Sauberkeitsspezifikation würde bei Bedarf eine eigene Überprüfungsmethode definieren, anstatt sich auf ein Foto einer aufgeräumten Bank zu verlassen.
Die Wiederholkonfiguration kontrollieren
Vor der erneuten Produktion würde der Geräteeigentümer die Überarbeitung der Zeichnung, den Prüfplan und alle dokumentierten Prototypänderungen genehmigen. Der Lieferant würde die Route, den Arbeitshalteansatz, die Materialspezifikation und die Endbearbeitungsanforderungen beibehalten, die für diese Konfiguration relevant sind. Eine spätere Änderung der Handhabung von Glaskuverts oder Scannern würde eine Überprüfung der Schnittstelle auslösen und nicht in die alte Auftragsbeschreibung aufgenommen werden. Dieses repräsentative Beispiel zeigt einen strukturierten Weg zum Kauf eines CNC-Trägers: Definieren Sie die Schnittstelle, fertigen Sie sie konsistent und liefern Sie vereinbarte Nachweise, während Sie die Validierung des Medizinprodukts dem verantwortlichen Geräteprogramm überlassen.
Technischer Herstellerhinweis: nanozoomer.hamamatsu.com.
FAQ
Ist dies eine tatsächliche Kundenlieferung?
Nein. Es handelt sich um ein repräsentatives Herstellungsbeispiel. Es wird kein Anspruch auf Kunden-, Versand-, gemessene Toleranzerfüllung, Zertifizierung oder validierte Scannerleistung erhoben. Der endgültige Produktionsumfang würde eine genehmigte Projektdokumentation erfordern.
Warum mehr als den Legierungsnamen angeben?
Die erforderlichen Materialbeschaffenheits- und Rückverfolgbarkeitsdokumente sind Teil der Einkaufsspezifikation. Die optische Ähnlichkeit mit einem anderen Aluminiumrohling stellt keinen zugelassenen Ersatz für ein kontrolliertes Trägerdesign dar.
Was wird nach der Fensterbearbeitung geprüft?
Der Plan würde die Geometrie im ausgespannten Zustand, die Stützleisten und ihre Beziehung zu den Montagereferenzen überprüfen. Die genauen Merkmale und Abnahmebedingungen ergeben sich aus der genehmigten Zeichnung, nicht aus einer allgemeingültigen Trägertoleranz.
Kann nach der Prototypenfreigabe Eloxieren ergänzt werden?
Nur durch eine überprüfte Änderung. Maskierung, endgültige Abmessungen und Kontaktbedingungen müssen möglicherweise neu bewertet werden. Ein zuvor akzeptierter unbehandelter Prototyp genehmigt nicht automatisch eine behandelte Produktionskonfiguration.
Kann ein Versuch mit leeren Objektträgern vereinbart werden?
Ja, als separat definierter Service mit genehmigten leeren Ersatzobjektträgern und einem dokumentierten Verfahren. Dabei werden nur die vereinbarten mechanischen Prüfungen überprüft, nicht jedoch die optische oder diagnostische Leistung des Scanners.
Was verhindert unbeabsichtigte Änderungen bei Nachbestellungen?
Behalten Sie die genehmigte Revision, den Materialzustand, die Endbearbeitungsanforderungen, die Inspektionsmethode und die genehmigten Änderungen bei. Jede veränderte Glas-Außenkontur oder Anschlussschnittstelle sollte vor der nächsten Produktionscharge überprüft werden.
tanghangyun@oemach.com