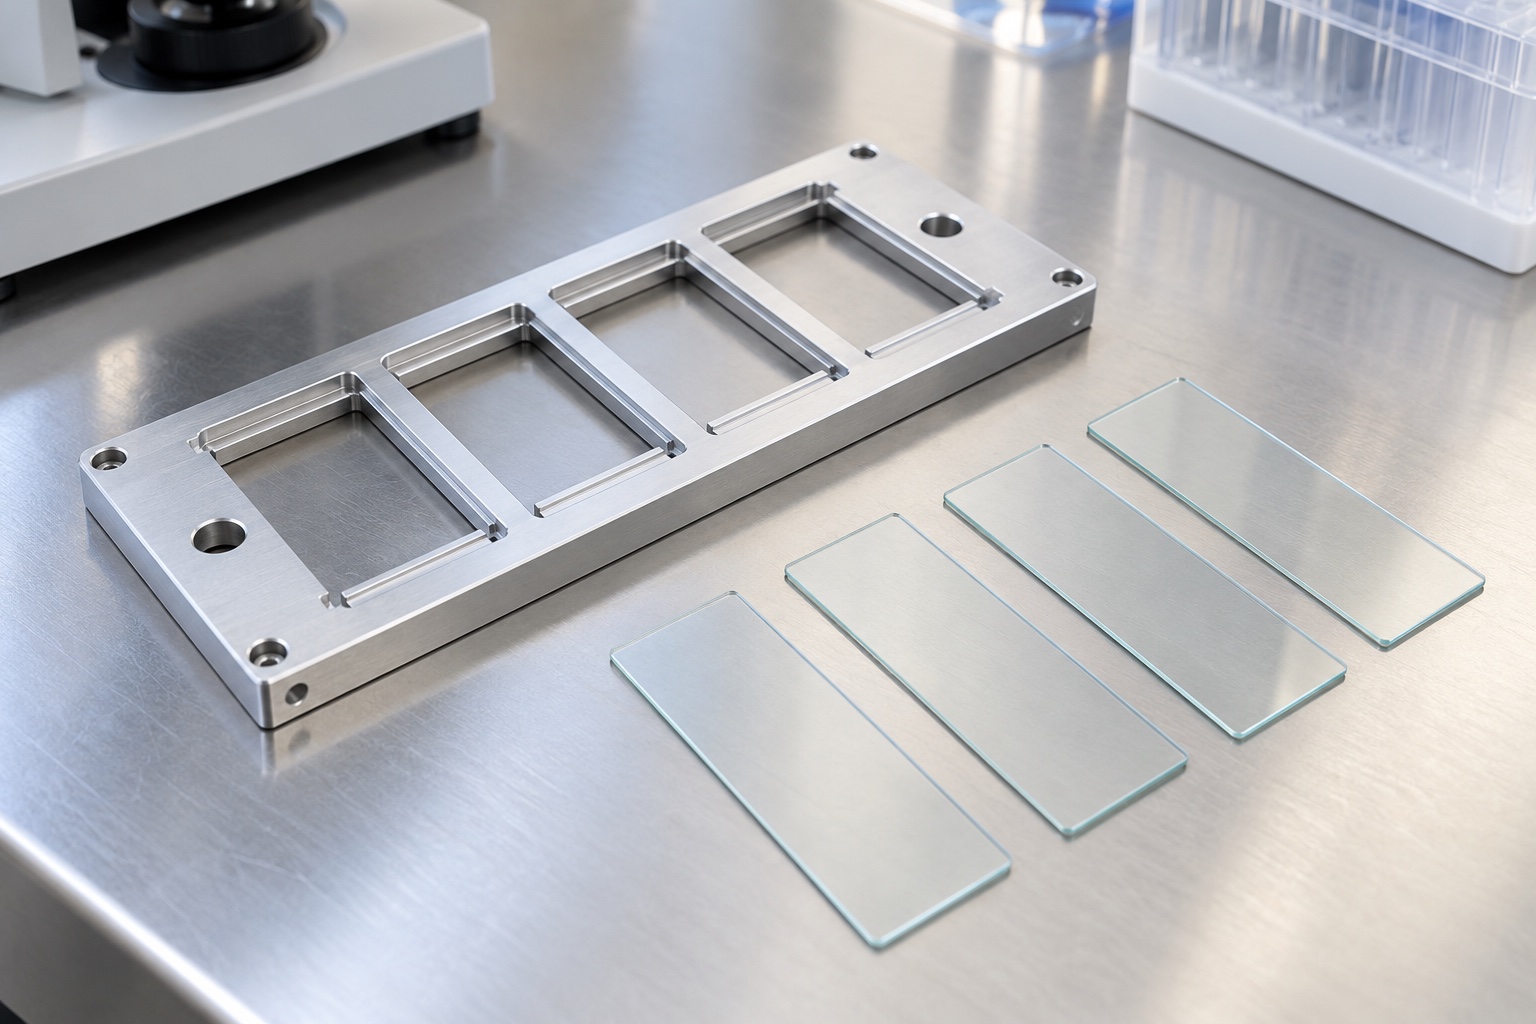
Un componente representativo del lado del equipo
Este ejemplo de fabricación considera un soporte de aluminio 6061 propuesto con varias ventanas de visualización rectangulares, repisas de soporte de vidrio estrechas, elementos de posicionamiento y orificios de montaje. Ilustra cómo un proveedor podría organizar la producción CNC para equipos de imágenes de laboratorio. No es un informe de un proyecto entregado por el cliente, un accesorio de escáner aprobado o un dispositivo médico validado. Las imágenes son conceptos ilustrativos, no evidencia de inspección. La geometría final, la condición del material y los criterios de aceptación se establecerán mediante el plano técnico aprobado por el propietario del equipo antes de la fabricación, y no se asume compatibilidad con el escáner del catálogo.
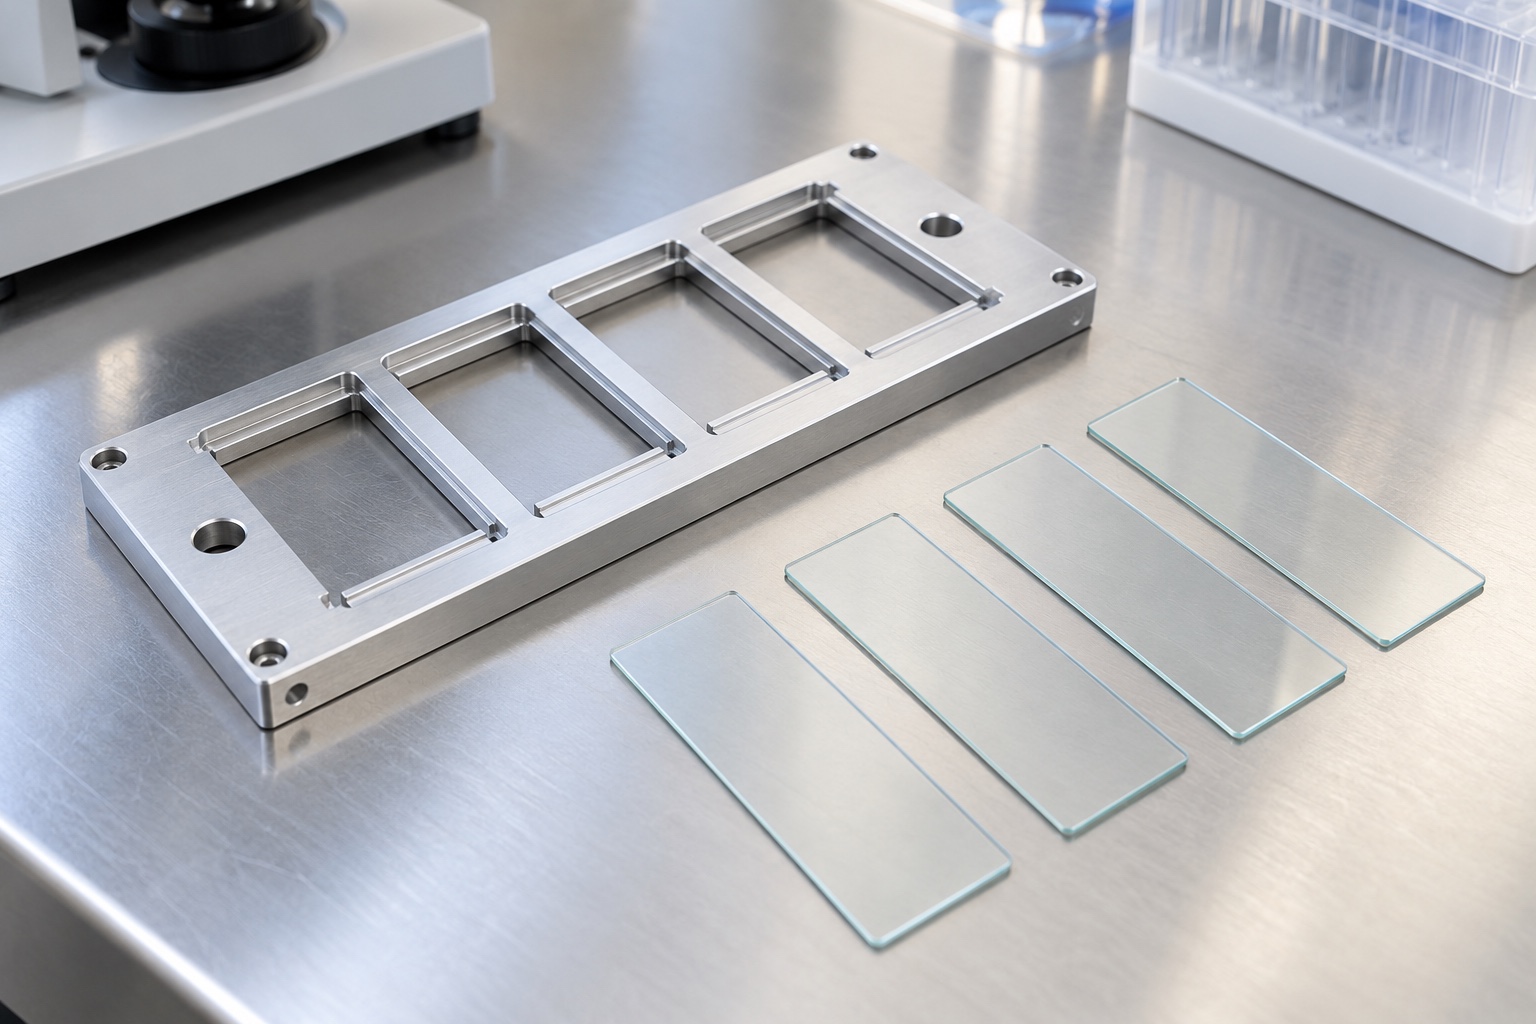
Revisar primero la documentación de interfaz
El pedido propuesto comenzaría con el modelo, el plano controlado y la disposición de carga prevista. La revisión identificaría dónde descansa cada portaobjetos, cómo ingresa el soporte al equipo y qué superficies deben permanecer despejadas. El espesor del vidrio, las etiquetas y el envolvente del cubreobjetos se incluirían como aportaciones de diseño cuando corresponda. Un portamuestras por sí solo no cumpliría todos los requisitos, especialmente si tuviera bordes desgastados o modificaciones no documentadas. Las preguntas abiertas se devolverían para una aclaración por escrito antes de finalizar una estimación de costos o una ruta de producción, evitando una promesa implícita de reproducir una condición de ensamblaje desconocida.
Conservar la identidad del material
La especificación de compra identificaría el 6061 junto con el estado del material y la documentación requeridos. Una designación de aluminio por sí sola no define todas las propiedades relevantes de un marco delgado. La identidad de la materia prima permanecería vinculada al lote de producción a medida que se cortaban y procesaban los piezas en bruto. Cualquier sustitución requeriría aprobación en lugar de ser tratada como visualmente equivalente. El componente propuesto es una pieza de soporte de equipos; La selección de una aleación de ingeniería familiar no establecería la idoneidad biológica, la compatibilidad de limpieza ni la certificación del dispositivo. Esas decisiones requieren los requisitos reales de la solicitud y pruebas de respaldo.
Planificar el desbaste con apoyo adecuado
La ruta de mecanizado inicial preservaría suficiente material y área de contacto para soportar el marco mientras se abrían las ventanas de visualización. Se revisaría la sujeción de piezas para determinar el acceso, la distribución de la presión y el riesgo de atrapar virutas debajo de las superficies de referencia. El desbaste no se aceptaría como un atajo hacia la geometría final simplemente porque las dimensiones exteriores parecieran correctas. Después de una eliminación sustancial de material, se comprobaría el soporte sin sujeción antes de confirmar la secuencia de acabado. El objetivo sería un proceso controlable, no una pieza delgada forzada a tomar forma por un dispositivo poderoso.
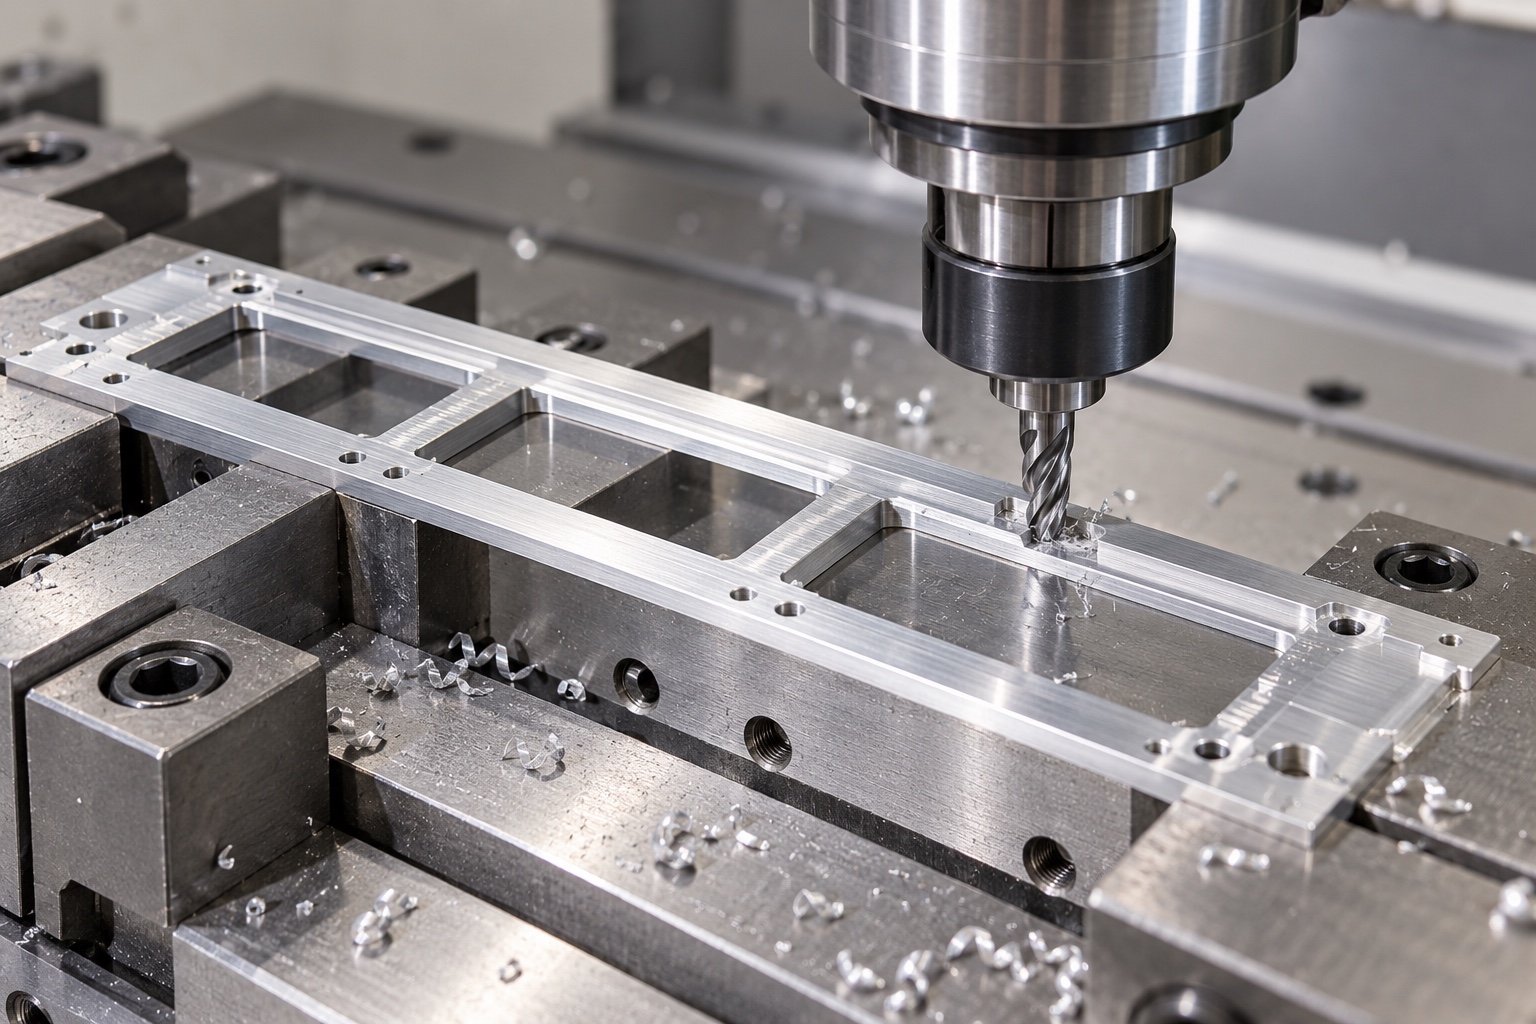
Transferir las referencias de forma controlada
El plano de montaje y las elementos de posicionamiento seleccionadas definirían el esquema de referencia de fabricación acordado en el plano. Las transferencias entre configuraciones de mecanizado se documentarían para que las repisas de vidrio y el patrón de montaje siguieran relacionados con la misma geometría funcional. Un cómodo borde cortado con sierra no se convertiría silenciosamente en la referencia final. Cuando varios soportes compartieran un utillaje, cada posición necesitaría apoyo y holgura adecuados. Esta ruta distinguiría una verificación de instalación de una aceptación final, porque una posición correcta del dispositivo no prueba que cada soporte terminado cumpla con los requisitos aprobados.
Acabar los apoyos del vidrio
El mecanizado de ventanas dejaría el ancho de repisa y la geometría de esquina interna aprobados. La trayectoria de la herramienta se revisaría alrededor de áreas de soporte estrechas donde un pequeño cambio puede eliminar una superficie de contacto útil. El acabado abordaría tanto la repisa como los bordes adyacentes sin crear una transición redondeada incontrolada. Si repisas separadas deben establecer una condición de soporte común, esa relación se mediría directamente. Un fondo de cavidad de aspecto liso no sería suficiente. Cualquier cambio de diseño necesario para el acceso a las herramientas se aprobaría antes del mecanizado en lugar de quedar oculto en una decisión del taller.
Completar agujeros y tratamiento de bordes
Los orificios de ubicación, los orificios de montaje y cualquier rosca de tornillo especificada se completarían en una secuencia que preservara el acceso y el control de referencia. Las entradas y salidas de los orificios se examinarían en busca de rebabas que pudieran afectar el montaje o la carga del vidrio. Una instrucción genérica para romper todos los bordes se interpretaría únicamente dentro de los requisitos del plano aprobados. De este modo se identificarían cantos de localización sensibles y salientes finos que no deben redondearse indiscriminadamente. Las partículas sueltas se eliminarían con un método adecuado y la limpieza no se utilizaría para ocultar una superficie funcional dañada.
Confirmar el estado superficial final
Si la configuración aprobada requiriera anodizado, el proveedor coordinaría los requisitos de enmascaramiento y medición antes del tratamiento. Las características críticas de ajuste y soporte se comprobarían en el estado final especificado. El color y la apariencia podrían documentarse por separado de la aceptación funcional. El ejemplo no asigna un espesor de recubrimiento universal ni afirma la resistencia de cada producto químico de limpieza. Los registros de tratamiento permanecerían asociados con el lote, y una fuente de acabado modificada se revisaría para determinar su efecto en la configuración aceptada en lugar de considerarse como un reemplazo automático similar.
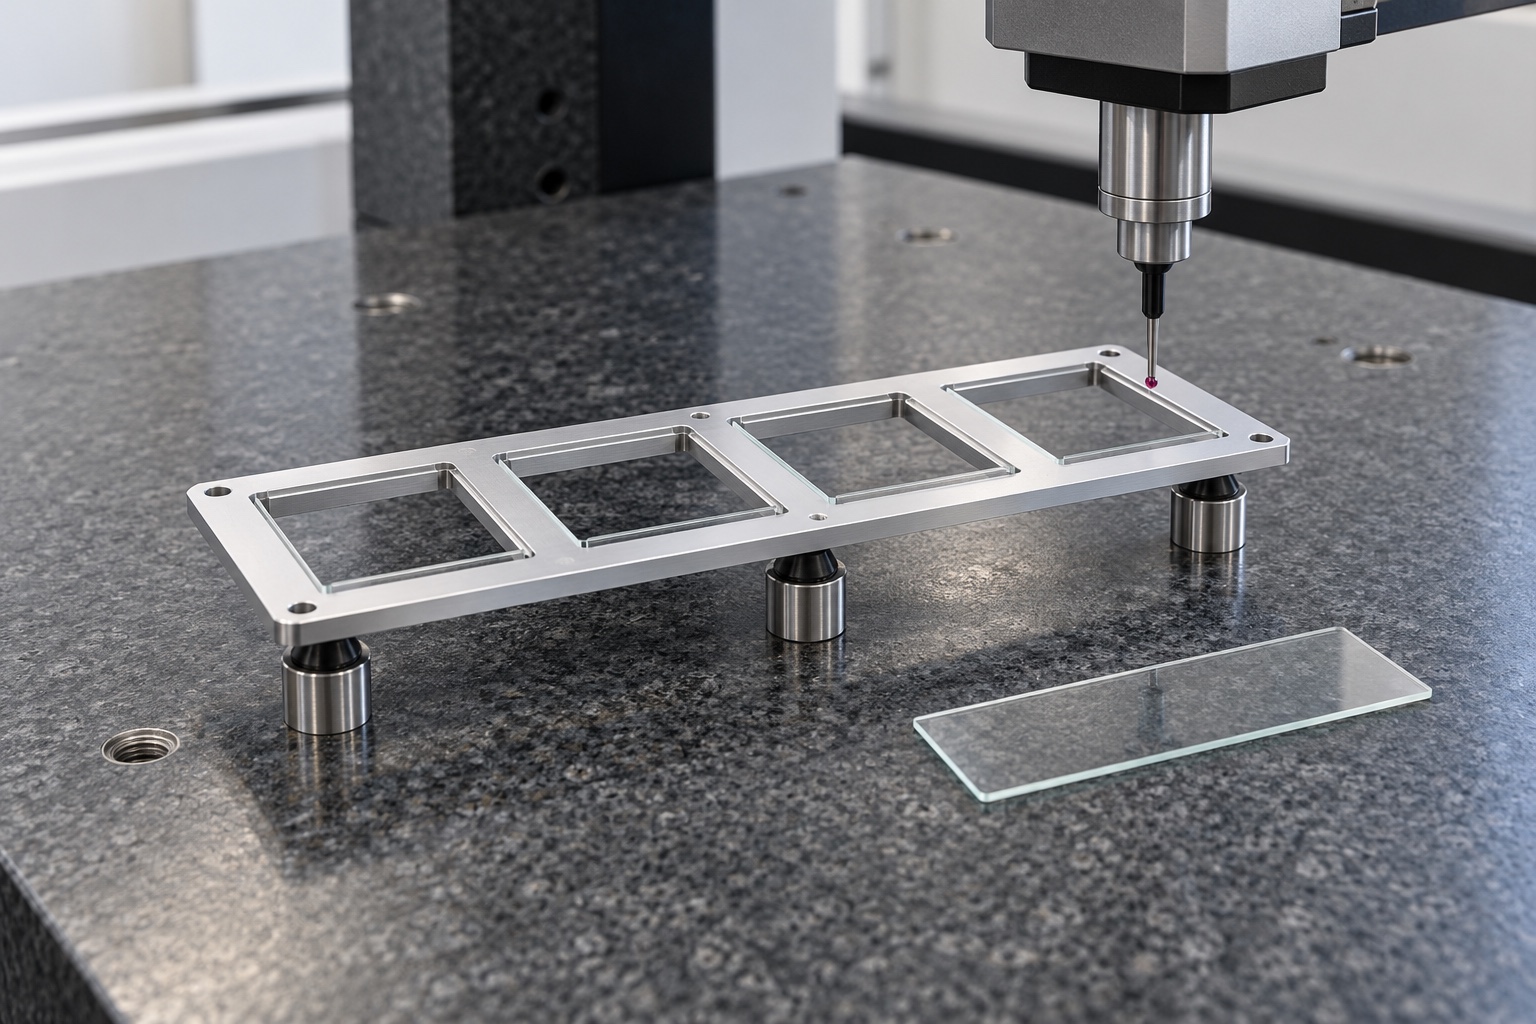
Preparar un informe de primera pieza
El informe de la primera pieza identificaría la revisión del soporte y asignaría los resultados a características de plano numeradas. Las mediciones incluirían relaciones de montaje relevantes, geometría de soporte y espacio libre para ventanas en lugar de solo la longitud y el ancho externos. El informe indicaría la condición de soporte utilizada durante la medición. Si el plano requiriera una verificación de la condición de montaje, se especificaría el método y la disposición de montaje. Aquí no se reclaman resultados numéricos porque no se proporciona ninguna muestra fabricada ni registro de medición. El ejemplo describe un conjunto propuesto de documentos de verificación, no un informe de aceptación completo.
Acordar el ensayo con portaobjetos sustitutos
Una prueba de ensamblaje opcional podría utilizar portaobjetos en blanco aprobadas por el propietario del equipo y una interfaz de acoplamiento definida. El procedimiento escrito cubriría la carga, el asentamiento, el retiro y las verificaciones de interferencias acordadas, con la revisión de los componentes y el conjunto de muestras registrados. Una prueba de este tipo permanecería separada de la calibración óptica y la calificación del escáner. No establecería que las muestras clínicas puedan procesarse de forma segura ni que las imágenes cumplan con los requisitos de diagnóstico. Si apareciera interferencia, el equipo documentaría la ubicación del contacto y buscaría un cambio aprobado antes de modificar repisas, ventanas o elementos de retención.
Embalar sin deformar el marco
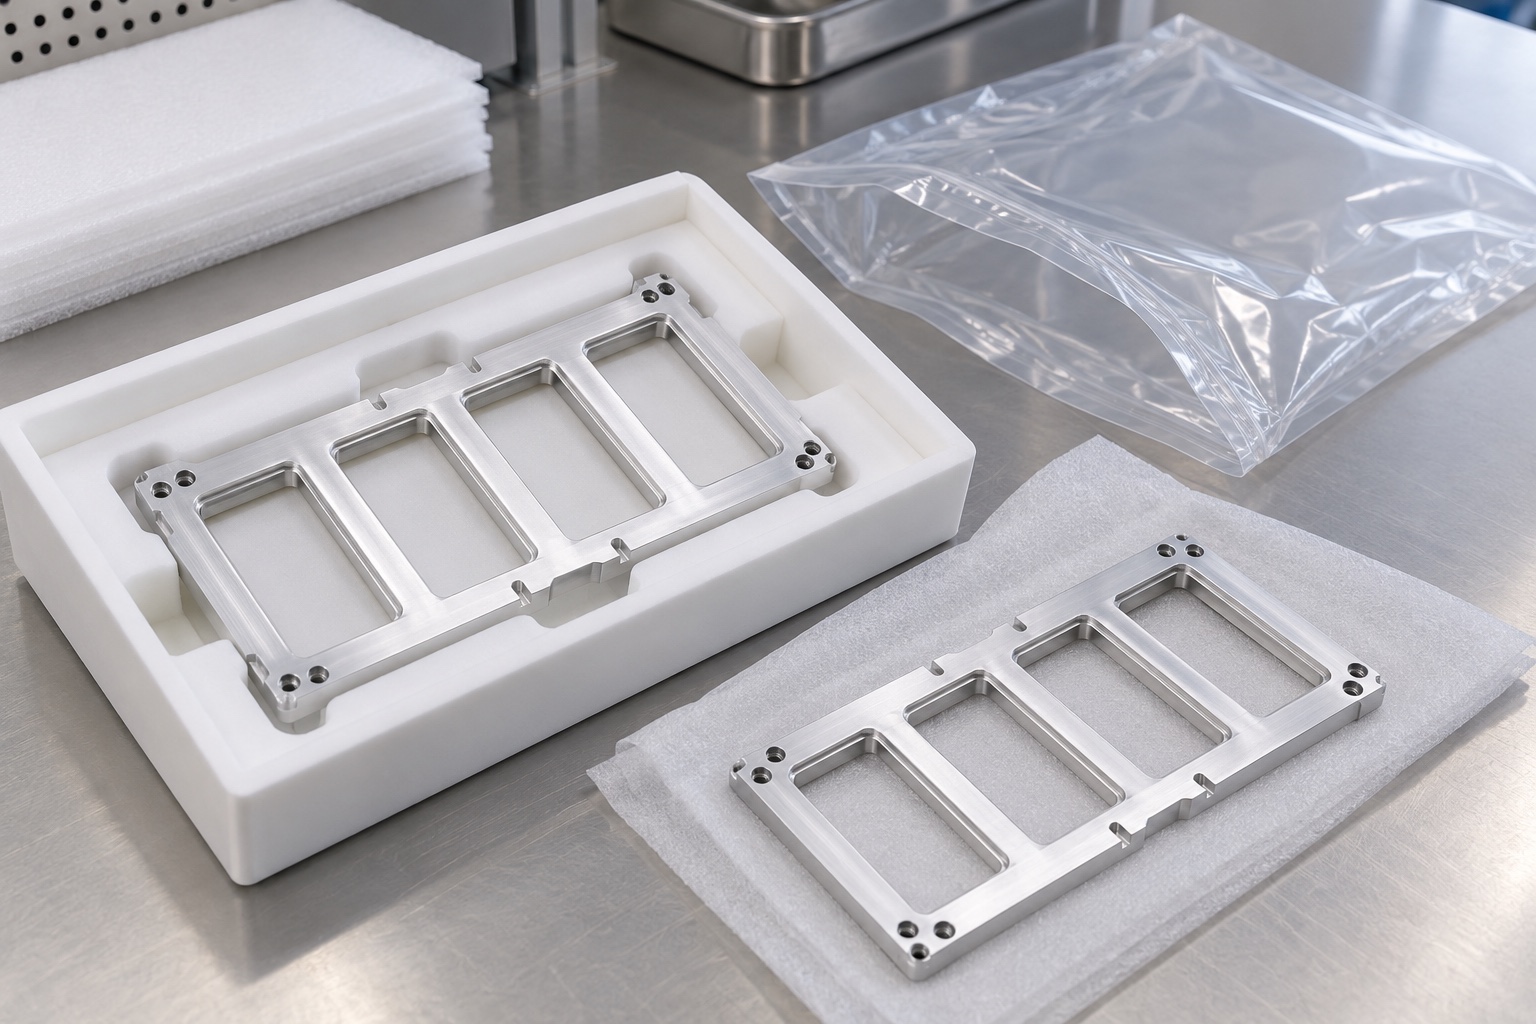
El embalaje propuesto separaría los soportes en cavidades protectoras o soportes equivalentes que eviten doblar el marco y rozar las repisas de vidrio. Las bolsas protectoras limpias podrían reducir la contaminación del transporte cuando se acuerde, pero no implicarían esterilidad. La revisión del embalaje consideraría cómo el destinatario retira la pieza sin enganchar elementos delgados. La información de identificación y revisión acompañaría al envío en lugar de aplicarse a una superficie de contacto sensible sin permiso. Si fuera necesario, una especificación de limpieza acordada definiría su propio método de verificación en lugar de depender de una fotografía de un banco ordenado.
Controlar la configuración de producción repetida
Antes de repetir la producción, el propietario del equipo aprobaría la revisión del plano, el plan de inspección y cualquier cambio documentado del prototipo. El proveedor conservaría la ruta, el enfoque de sujeción, la especificación del material y los requisitos de acabado relevantes para esa configuración. Un cambio posterior en el manejo del envolvente del vidrio o del escáner desencadenaría una revisión de la interfaz en lugar de ser absorbido por la descripción del pedido anterior. Este ejemplo representativo demuestra una forma estructurada de comprar un soporte CNC: definir la interfaz, fabricarla de manera consistente y proporcionar evidencia acordada, dejando la validación del dispositivo médico en manos del programa de equipo responsable.
Referencia técnica del fabricante: nanozoomer.hamamatsu.com.
FAQ
¿Es una entrega real a un cliente?
No. Es un ejemplo de fabricación representativo. No se reclama ningún cliente, envío, logro de tolerancia medida, certificación o rendimiento validado del escáner. El alcance de la producción final requeriría documentación del proyecto aprobada.
¿Por qué especificar más que el nombre de la aleación?
Los documentos requeridos sobre el estado del material y la trazabilidad forman parte de la especificación de compra. La similitud visual con otra pieza en bruto de aluminio no establece una sustitución aprobada para un diseño de soporte controlado.
¿Qué se comprueba después de mecanizar las ventanas?
El plan verificaría la geometría sin sujeción, los salientes de soporte y su relación con las referencias de montaje. Las características exactas y las condiciones de aceptación provienen del plano aprobado, no de la tolerancia universal del soporte.
¿Puede añadirse anodizado después de aprobar el prototipo?
Sólo a través de un cambio revisado. Es posible que sea necesario reevaluar el enmascaramiento, las dimensiones finales y las condiciones de contacto. Un prototipo no tratado previamente aceptado no aprueba automáticamente una configuración de producción tratada.
¿Puede incluirse un ensayo con portaobjetos sin muestras?
Sí, como un servicio definido por separado que utiliza portaobjetos sustitutas aprobadas y un procedimiento documentado. Verifica únicamente las comprobaciones mecánicas acordadas, no el rendimiento óptico o de diagnóstico del escáner.
¿Qué evita cambios involuntarios en un pedido repetido?
Conservar la revisión aprobada, la condición del material, los requisitos de acabado, el método de inspección y los cambios autorizados. Cualquier envolvente del vidrio o interfaz de acoplamiento alterada debe dar lugar a una revisión antes del siguiente lote de producción.
tanghangyun@oemach.com