
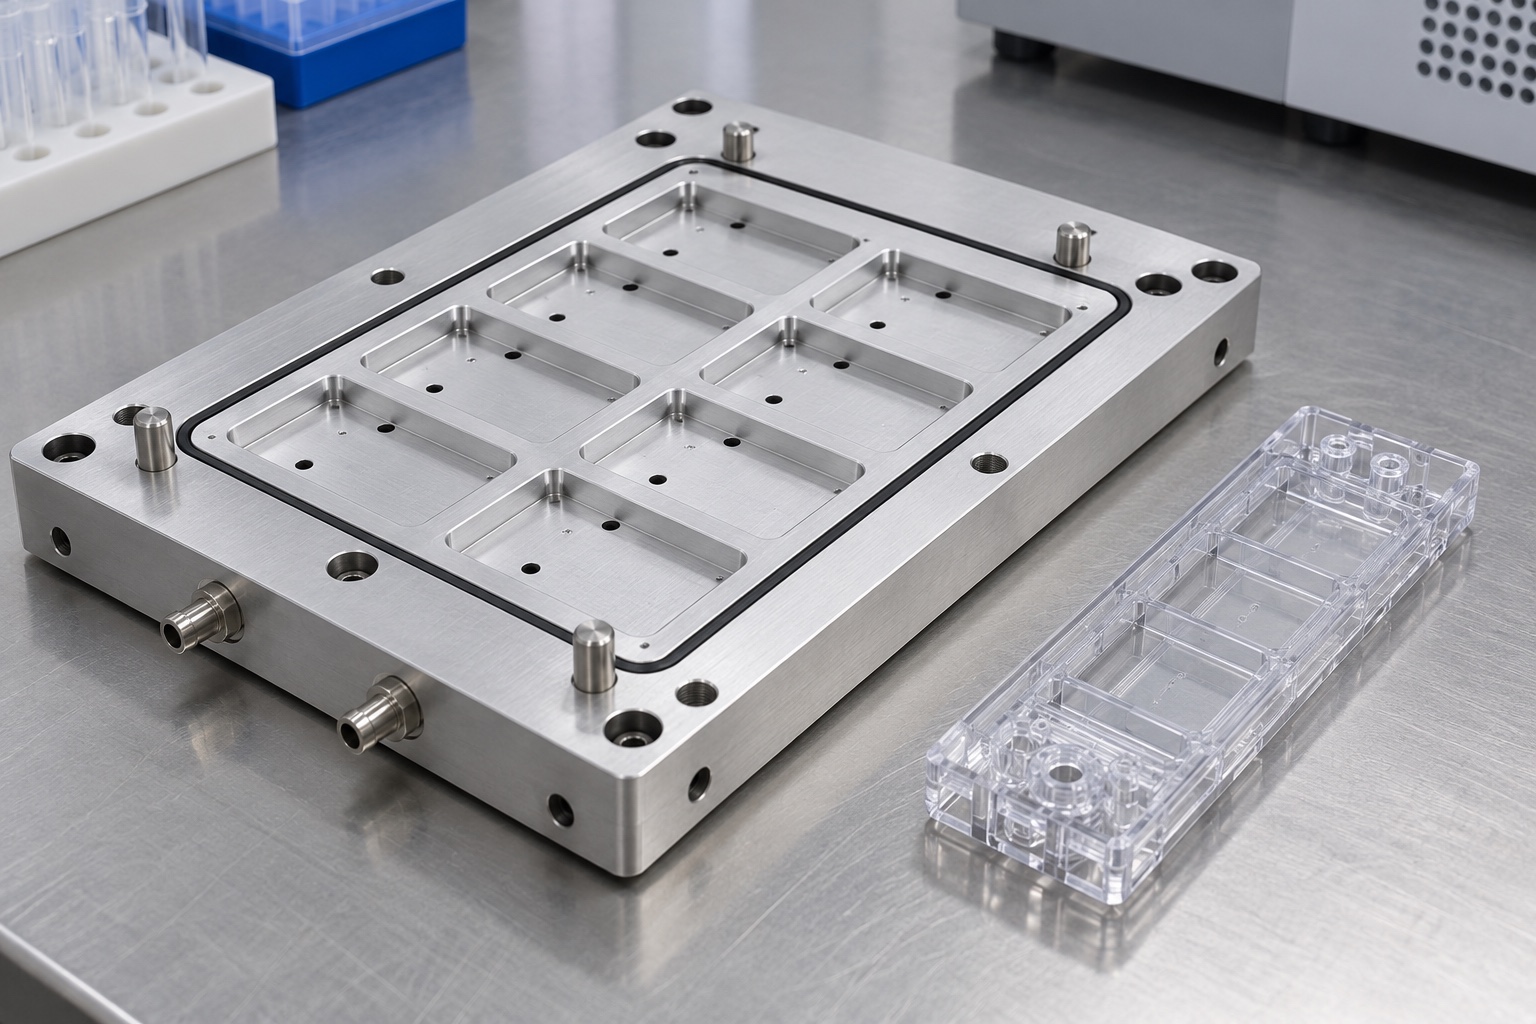
Eine beispielhafte Vorrichtungskomponente
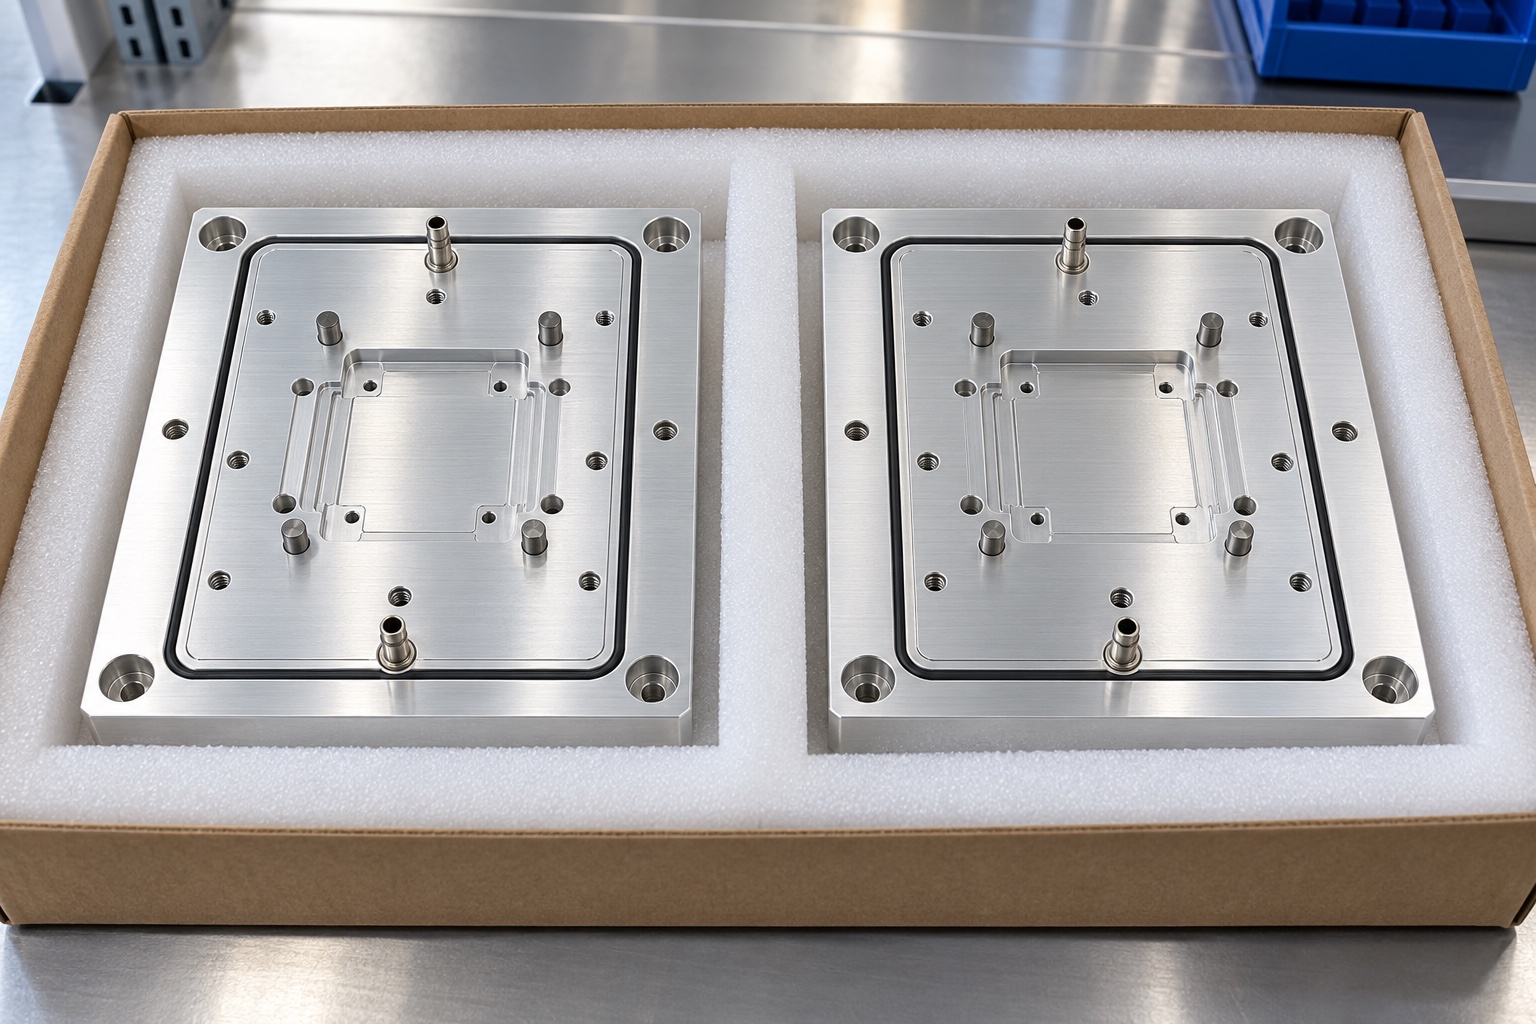
In diesem Fall wird ein vorgeschlagener Herstellungsweg für eine Vakuumplatte aus 6061-Aluminium beschrieben, die auf der Geräteseite einer Diagnosekartuschen-Inspektionsstation verwendet wird. Es handelt sich um ein repräsentatives technisches Beispiel, nicht um einen benannten Kundenauftrag oder einen Bericht über die gelieferte Leistung. Das Konzept umfasst einen rechteckigen Montagekörper, erhöhte Kartuschenstützbereiche, Positionierungslöcher, flache Dichtungsnuten und einen Anschluss an einen Vakuumdurchgang. Das Geräteteam definiert die tatsächliche Kartuschenschnittstelle und die Betriebsbedingungen. Die Verantwortung des Bearbeitungslieferanten besteht darin, die freigegebene Bauteilgeometrie zu reproduzieren und die vereinbarten Nachweise für dieses Bauteil zu erbringen.
Freigegebene Schnittstellenunterlagen prüfen
Beginnen Sie mit einer passenden Zeichnung und einem dreidimensionalen Modell. Identifizieren Sie die Installationsfläche, die Stützhöhe, die Positionierungslöcher, den Dichtungspfad und den Vakuumanschluss. Markieren Sie, welche Bereiche die Kartusche berühren und welche für Freiraum sorgen. Fragen Sie nach der genehmigten Dichtungsdefinition, anstatt sie aus einer Darstellung abzuleiten. Wenn Sie ein Muster liefern, notieren Sie dessen Identität und Zweck: Eine Referenz für einen Montageversuch ist kein automatischer Ersatz für fehlende Abmessungen. Alle widersprüchlichen Nuttiefen, Lochpositionen oder Oberflächenanforderungen sollten vor der Annahme der Route und des Angebots dokumentiert werden.
Werkstoffzustand und Charge erhalten
Im Beispiel wird 6061-Aluminium in dem in der endgültigen Bestellung angegebenen Zustand verwendet. Bestätigen Sie vor dem Kauf von Lagerbeständen den angeforderten Materialzustand, das Blankoformular und die Zertifikatsanforderungen. Lassen Sie ausreichend Spielraum für die Montage- und Arbeitsflächen und berücksichtigen Sie dabei den Materialabtrag durch Taschen und Durchgänge. Behalten Sie die Chargenidentifikation nach dem Schneiden des Rohlings bei, damit die fertige Platte mit ihren Aufzeichnungen verknüpft werden kann. Weder der Name der Legierung noch ihr Aussehen beweisen die Eignung für jedes medizinische Umfeld. Reinigungschemie, Kontaktklassifizierung und etwaige erforderliche spezielle Dokumentation bleiben separate Anforderungen, die der Geräteentwickler definieren muss.
Schruppen ohne erzwungene Endform planen
Eine mögliche Route schruppt den Hauptumriss und die Reliefs und behält dabei unterstützte Referenzflächen für nachfolgende Vorgänge bei. Prüfen Sie, ob vor der Endbearbeitung beidseitig Material entfernt werden soll. Das Ziel besteht nicht darin, eine universelle Stressmanagementsequenz vorzuschreiben, sondern zu ermitteln, wohin sich die vorgeschlagene Platte bewegen kann, wenn Material- oder Vorrichtungslasten freigegeben werden. Vermeiden Sie es, die stärkste Klemmkraft auf einen schmalen Dichtsteg auszuüben. Überprüfen Sie das freigegebene Teil an einem sinnvollen Zwischenpunkt und protokollieren Sie alle genehmigten Prozessänderungen. Ein von der Maschinenvorrichtung flach gehaltenes Teil weist noch nicht seinen Auslieferungszustand auf.
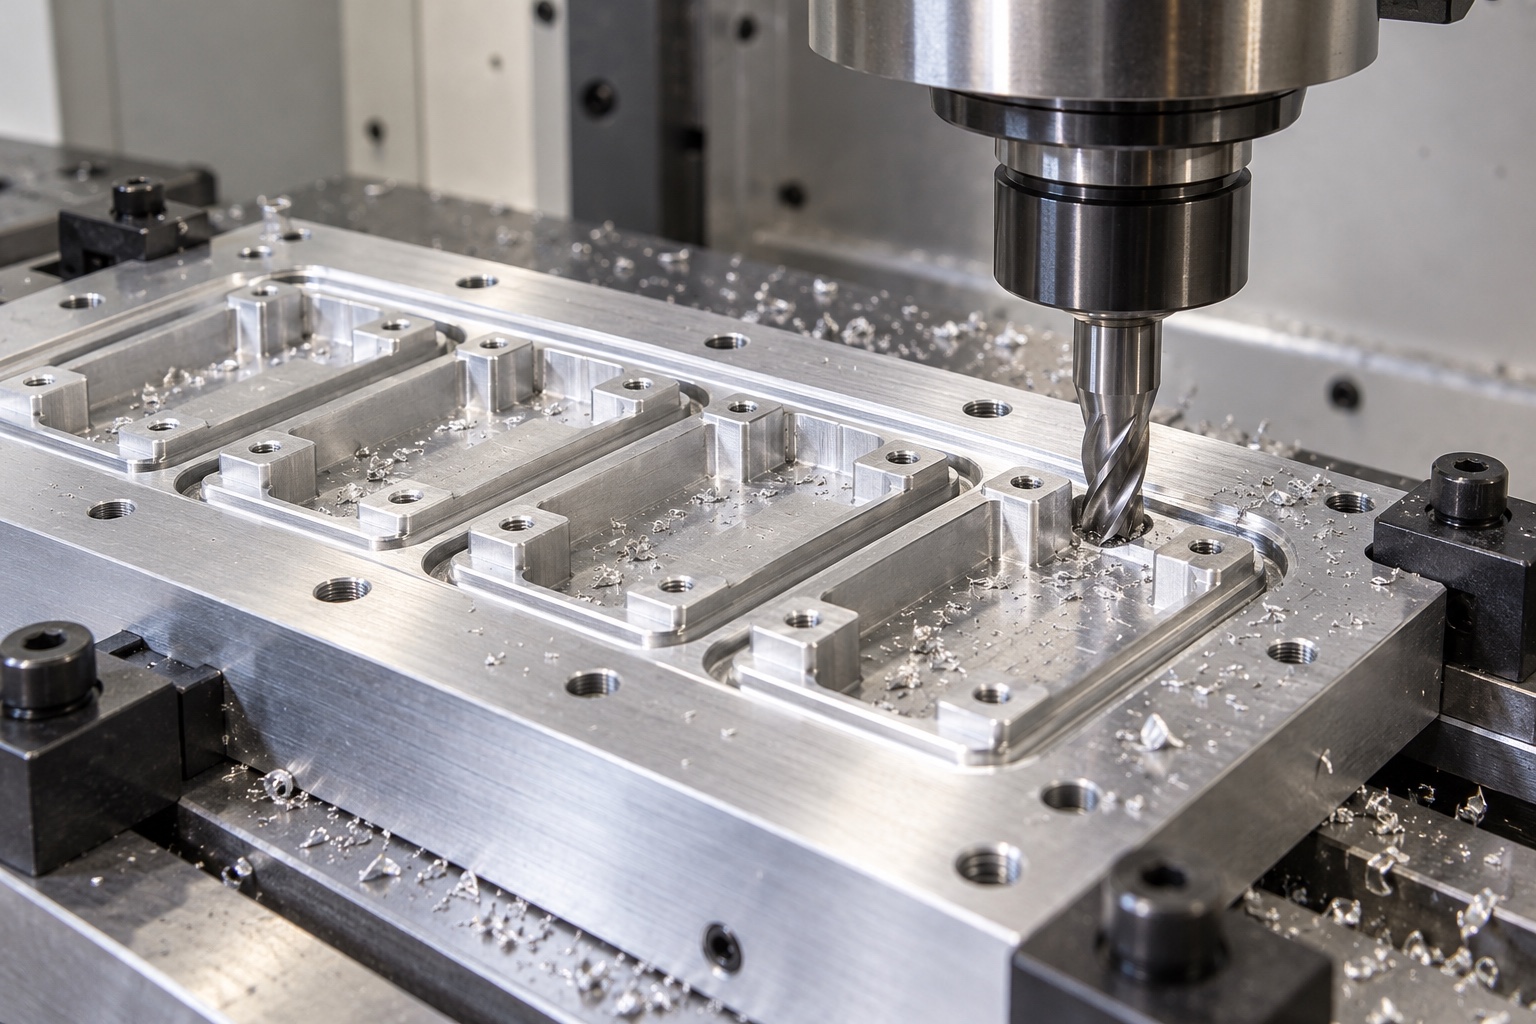
Bezüge auf die Auflagen übertragen
Stellen Sie die Montageschnittstelle fertig und stellen Sie die Referenzen her, die zum Lokalisieren der Kartuschenhalterungen, Passlöcher und Nutmerkmale erforderlich sind. Wenn das Teil seinen Aufbau ändert, ermitteln Sie, wo es sich befindet und was es lediglich festhält. Überprüfen Sie die übertragene Beziehung, anstatt davon auszugehen, dass eine wiederholbare Maschinenkoordinate die Beziehung auf der physischen Platte beweist. Für Stützpolster sind möglicherweise eigene kollektive Geometrieanforderungen erforderlich und nicht ein allgemeiner Endbearbeitungshinweis für die gesamte Oberfläche. Die Zeichnung bestimmt diese Unterscheidung. Behalten Sie den Zugriff auf Werkzeuge und Sonden im Hinterkopf, damit die geplanten Beweise tatsächlich erlangt werden können.
Dichtnut und Anschlüsse fräsen
Die flache Dichtungsnut wird mit Werkzeugen und Einführungen bearbeitet, die an ihre Breite, Tiefe und Eckengeometrie angepasst sind. Vergleichen Sie vor der Auswahl des Fräsers dessen erreichbare Eckform mit dem freigegebenen Modell. Überprüfen Sie nahegelegene Befestigungslöcher und Ortungsmerkmale auf unerwartete Kreuzungen. Der Vakuumanschluss kann gebohrt und über einen zugänglichen Weg mit jedem in der Bestellung definierten Stecker oder Anschlussstück verbunden werden. Notieren Sie die bereitgestellte Konfiguration. Eine Zeichnung, die eine scharfe Innenecke oder einen nicht inspizierbaren Schnittpunkt erfordert, muss möglicherweise geklärt werden. Die Werkstatt sollte keines der Merkmale stillschweigend ändern, um die von ihnen bevorzugte Werkzeugausrüstung passend zu machen.
Kontrollierte Kantenbearbeitung abschließen
Planen Sie nach den entsprechenden Schneidvorgängen eine bewusste Kantenbearbeitung ein. Die Nutränder, Anschlusseingänge und Durchgangskreuzungen können andere Akzeptanzanforderungen als der Außenumfang haben. Entfernen Sie loses Metall, ohne eine Nut zu vergrößern, eine Kartuschenpositionierung abzurunden oder ein Stützpolster zu verkleinern. Überprüfen Sie das Ergebnis mit einer für die Funktion und ihren Zugriff geeigneten Methode. Das Polieren der sichtbaren Fläche zeigt nicht den Zustand eines inneren Durchgangs an. Wenn bei einem Endbearbeitungsvorgang eine zuvor verborgene Kante freigelegt wird, beziehen Sie diese Kante in die Überprüfung ein, anstatt sich auf die frühere Entgratungsaufzeichnung zu verlassen.
Den fertigen Oberflächenzustand prüfen
Eine Bestellung kann eine Eloxierung, ein anderes Finish oder keine zusätzliche Behandlung vorsehen. In diesem Fall wird nicht davon ausgegangen, dass eine Wahl allgemein erforderlich ist. Wenn eine Behandlung angeordnet wird, bestätigen Sie die Maskierung, die Erscheinungsgrenzen und die anschließend geltenden Abmessungen. Überprüfen Sie die Stützbereiche, Lokalisierungsschnittstellen und Dichtungsnuten erneut, wenn deren Akzeptanz beeinträchtigt sein könnte. Pflegen Sie die Verknüpfung zwischen Teilelos und Behandlungsdokumentation. Ein Abschlusszeugnis beschreibt den beauftragten Prozess; Es ist kein unabhängiger Nachweis der chemischen Kompatibilität im Labor, eines sterilen Zustands oder der Funktion einer zusammengebauten Vakuumstation.
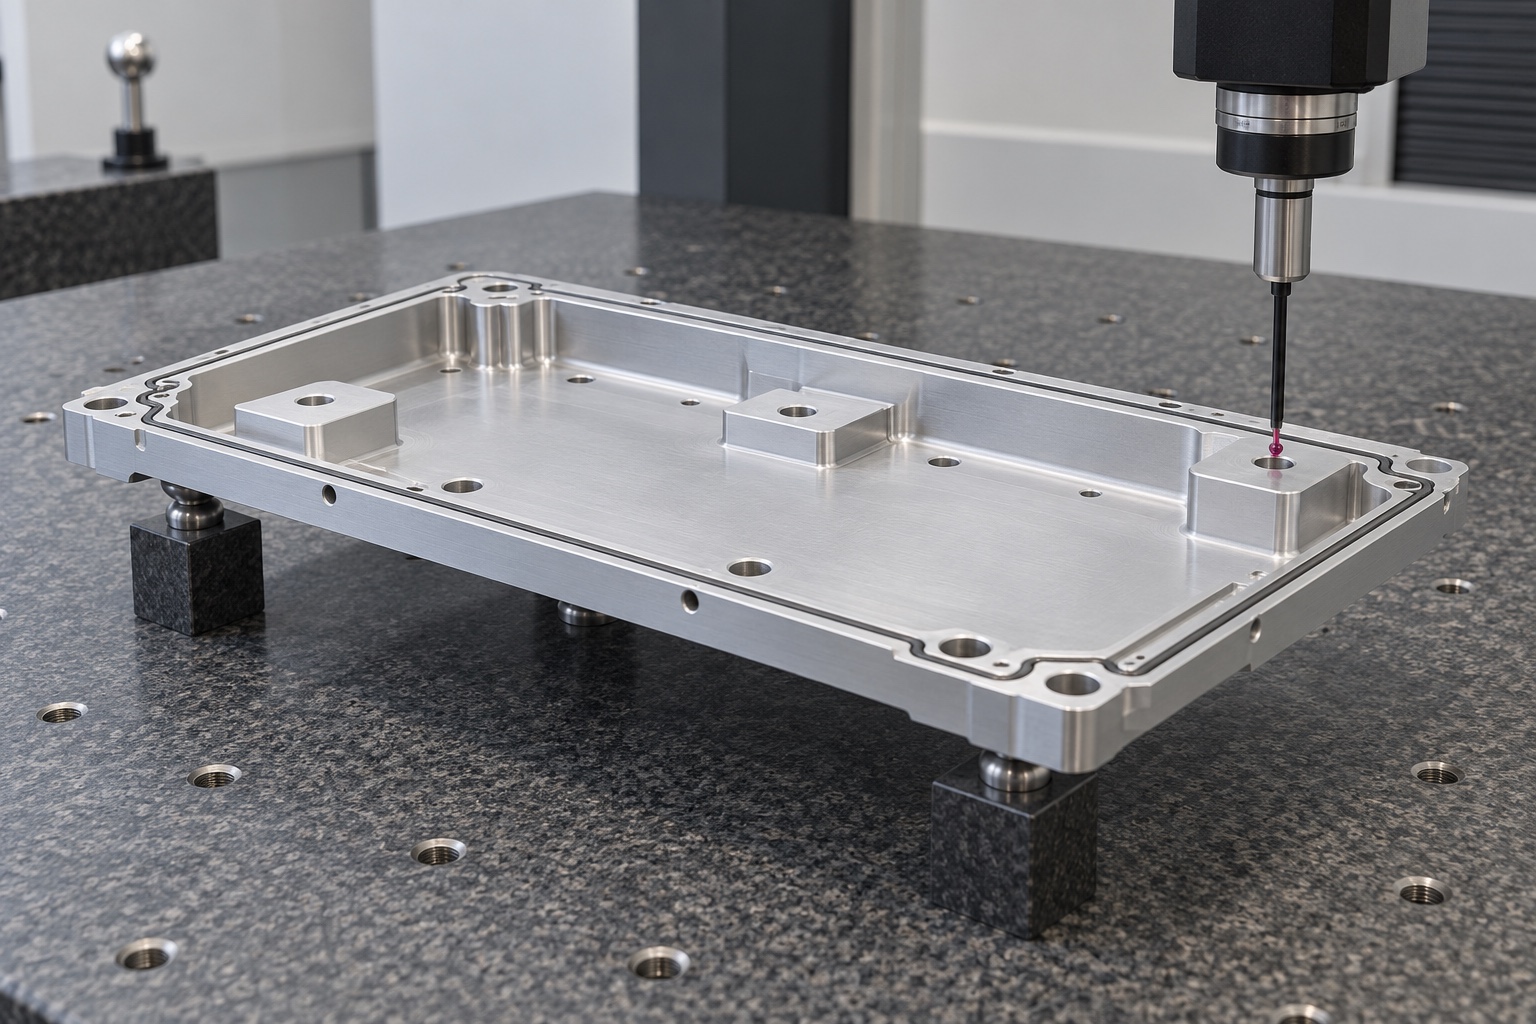
Den Erstmusterbericht vorbereiten
Der vorgeschlagene Bericht identifiziert die Zeichnungsrevision und das Materiallos und zeichnet dann die vereinbarten Montagemerkmale, die Stützgeometrie, die Positionierungslöcher, die Nuteigenschaften und die Anschlusskonfiguration auf. Geben Sie an, wie die Platte während der Messung gestützt wurde. Wenn das Verhalten im entspannten Zustand von Bedeutung ist, ersetzen Sie es nicht durch Messwerte, die unter starker Klemmung durchgeführt wurden. Unterscheiden Sie direkt gemessene Ergebnisse von Berechnungen oder Montagebeobachtungen. Nummerierte Zeichnungsmerkmale erleichtern das Auflösen einer Abweichung oder den Vergleich von Nachbestellungen. Das Beispiel liefert keine erfundene Maßtabelle: Die tatsächlich akzeptierten Werte müssen aus dem hergestellten Teil, der genehmigten Methode und der freigegebenen Zeichnung stammen.
Den Montageversuch als definierte Leistung kalkulieren
Auf Wunsch kann ein separater Vorrichtungstest mit der zugelassenen Kartusche oder dem zugelassenen Ersatz, der Dichtung, den Anschlüssen und dem Vakuumkreislauf durchgeführt werden. Vereinbaren Sie vor der Fertigung die Beobachtungs-, Ausrüstungs- und Abnahmeregel. Eine Haltedemonstration, eine Leckagemessung und eine wiederholte Belastungsstudie sind nicht dieselbe Dienstleistung. Identifizieren Sie, wer Verbrauchsmaterialien bereitstellt und wer die Testaufzeichnung genehmigt. Dieser repräsentative Fall beansprucht keine gemessene Leckage, Haltekraft oder Wiederholbarkeit der Prüfstation. Wenn ein Versuch fehlschlägt, dokumentieren Sie seine Konfiguration, bevor Sie entscheiden, ob eine bearbeitete Abmessung, eine Dichtung, eine Kartuschenreferenz oder ein anderes Element außerhalb der mitgelieferten Platte geändert werden soll.
Arbeitsflaechen beim Reinigen und Verpacken schützen
Schützen Sie nach dem vereinbarten Reinigungs- und Trocknungsvorgang die Kartuschenauflagebereiche und Dichtungsnuten vor Kontakt mit angrenzenden Teilen. Befestigen Sie die Klebeetiketten auf der Verpackung, nicht auf der Funktionsfläche. Jede Anschlussabdeckung sollte mit dem Durchgang kompatibel sein und keine Rückstände hineinschleudern. Nutzen Sie die individuelle Trennung und identifizieren Sie Teilenummer, Revision, Menge und Charge. Das Lieferprotokoll sollte die tatsächlich durchgeführte Reinigung und Inspektion beschreiben. Ein Schutzbeutel oder eine Schutzschale stellt keine sterile Barriere dar und eine sauber aussehende Oberfläche ist kein Beweis für einen bestimmten Partikel- oder Rückstandsgrenzwert.
Die Wiederholkonfiguration freigeben
Bei einem Wiederholungsbau sollten die akzeptierte Zeichnung, das Modell, der Materialzustand, die Ausführung, der Inspektionsplan und alle genehmigten Abweichungen erhalten bleiben. Überprüfen Sie Änderungen an Dichtungsreferenzen, Kartuschenmustern, Spannmethoden oder dem Behandlungsweg auf ihre Auswirkungen auf zuvor akzeptierte Merkmale. Halten Sie die Erstmustergenehmigung getrennt von der Genehmigung der gesamten Station. Eine nützliche Anfrage gibt auch Prototypen- und Wiederholungsmengen, Verpackung, Nachweisanforderungen und die Verantwortung für die Montageprüfung an. Dieses Beispiel verspricht keine universelle Toleranzfähigkeit, Preis oder Lieferzeit. Diese Verpflichtungen erfordern eine Überprüfung der tatsächlich kontrollierten Geometrie und die zu ihrer Verifizierung erforderliche Arbeit.
Technischer Herstellerhinweis: www.schmalz.com.
FAQ
Ist dies ein ausgelieferter Kundenauftrag?
Nein. Es handelt sich um ein repräsentatives Herstellungsbeispiel ohne benannten Kunden, Lieferung oder gemessenes Vakuumergebnis. Ein realer Auftrag benötigt eine eigene freigegebene Geometrie, vereinbarte Abnahmekriterien, Prüfprotokolle und Liefernachweise.
Warum wird im Beispiel Aluminium verwendet?
6061 Aluminium ist das spezifizierte Konzeptmaterial und wird nicht für jede Diagnosevorrichtung empfohlen. Der Konstrukteur muss den Materialzustand, die Steifigkeit, die Verarbeitung, die Reinigungsverträglichkeit und die Anforderungen der tatsächlichen Geräteumgebung bestätigen.
Was wird nach dem Ausspannen geprueft?
Überprüfen Sie die Zeichnungsmerkmale, deren Akzeptanz vom Freigabezustand abhängt, einschließlich der angegebenen Stützgeometrie und Montagebeziehungen. Eine Fläche, die während der Bearbeitung gegen eine Vorrichtung gedrückt wird, stellt möglicherweise nicht die gelieferte Platte dar.
Aendert Eloxieren den Prüfumfang?
Ja. In der Bestellung sollten die Abmessungen der Maskierung und des fertigen Zustands angegeben werden. Überprüfen Sie gegebenenfalls nach der Behandlung die Lokalisierungsschnittstellen, Stützbereiche und Nutmerkmale und bewahren Sie die bestellte Prozessdokumentation zusammen mit der Teilecharge auf.
Kann ein Vakuumversuch vereinbart werden?
Sie kann anhand der definierten Kartuschen-, Dichtungs-, Schaltungs-, Verfahrens- und Abnahmebedingungen gesondert vereinbart werden. Dieses Beispiel legt diese Werte nicht fest und gibt auch keinen Anspruch auf ein erreichtes Ergebnis für eine nicht gebaute Vorrichtung.
Was definiert die Nachbestellung?
Verwenden Sie die akzeptierten Zeichnungs- und Modellrevisionen, Materialien und Oberflächen, die Erstmusterdisposition, den Prüfplan, die genehmigten Paarungsreferenzen und die Verpackungsanforderungen. Überprüfen Sie eine Änderung an der Kartusche oder Dichtung, anstatt davon auszugehen, dass sie sich nicht auf die Vorrichtung auswirken kann.
tanghangyun@oemach.com