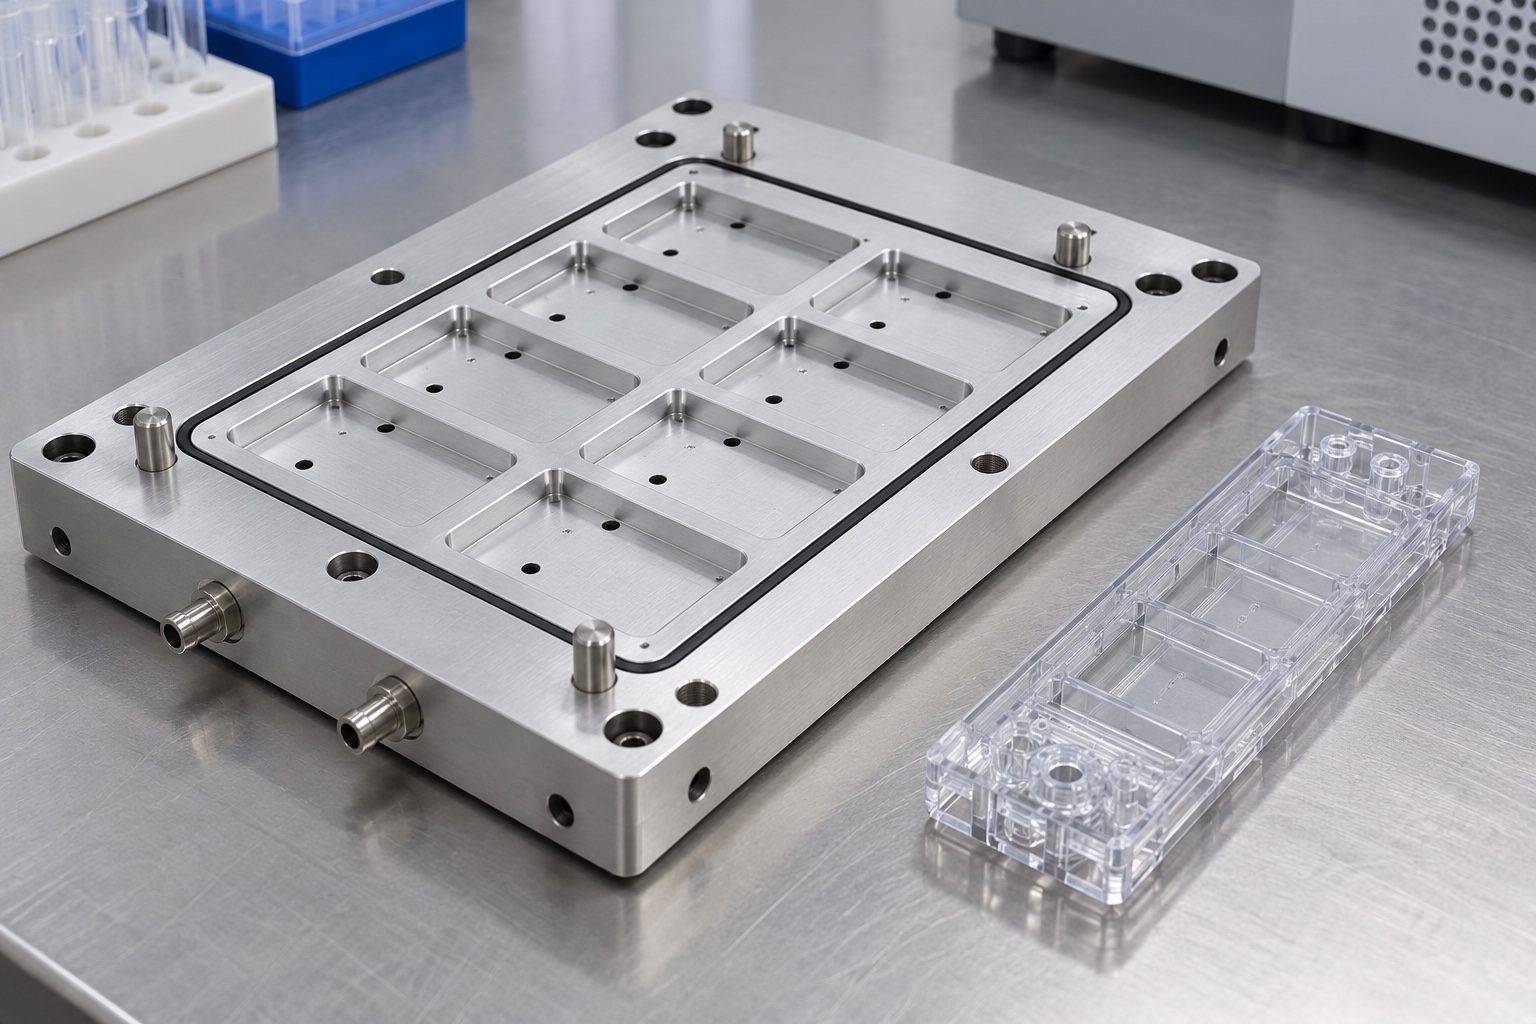
Un componente representativo de utillaje
Este caso describe una ruta de fabricación propuesta para una placa de vacío de aluminio 6061 utilizada en el lado del equipo de una estación de inspección de cartuchos de diagnóstico. Es un ejemplo de ingeniería representativo, no un pedido de un cliente determinado ni un informe del rendimiento entregado. El concepto tiene un cuerpo de montaje rectangular, regiones elevadas de soporte del cartucho, orificios de ubicación, ranuras de sellado poco profundas y una conexión a un conducto de vacío. El equipo del dispositivo define la interfaz real del cartucho y las condiciones de funcionamiento. La responsabilidad del proveedor de mecanizado es reproducir la geometría del componente aprobado y proporcionar la evidencia acordada para ese componente.
Revisar la documentacion de las interfaces
Comience con un dibujo y un modelo tridimensional coincidentes. Identifique la cara de instalación, la altura del soporte, los orificios de ubicación, la ruta del sello y la conexión de vacío. Marque qué regiones entran en contacto con el cartucho y cuáles proporcionan espacio libre. Solicite la definición de junta aprobada en lugar de inferirla de un renderizado. Cuando se suministra una muestra, registre su identidad y propósito: una referencia para una prueba de ensamblaje no es un reemplazo automático de las dimensiones faltantes. Cualquier conflicto con la profundidad de la ranura, la posición del orificio o el requisito de superficie debe recibir una disposición documentada antes de aceptar la ruta y la cotización.
Conservar estado del material e identidad del lote
El ejemplo utiliza aluminio 6061 en las condiciones especificadas en el pedido final. Confirme la condición del material solicitado, el forma del material en bruto y los requisitos del certificado antes de comprar acciones. Deje suficiente margen para las caras de montaje y de trabajo teniendo en cuenta el material eliminado por las bolsas y pasajes. Mantenga la identificación del lote después de cortar el material en bruto para que la placa terminada pueda conectarse a sus registros. Ni el nombre de la aleación ni su apariencia demuestran su idoneidad para todos los entornos médicos. La química de limpieza, la clasificación de los contactos y cualquier documentación especial requerida siguen siendo requisitos separados que el diseñador del equipo debe definir.
Planificar el desbaste sin forzar la geometría
Una posible ruta desbasta el contorno principal y los relieves conservando al mismo tiempo las superficies de referencia soportadas para operaciones posteriores. Revise si se debe quitar material de ambos lados antes del acabado final. El objetivo no es prescribir una secuencia universal de manejo de tensiones, sino identificar dónde puede moverse la placa propuesta cuando se liberan cargas de material o accesorios. Evite aplicar la fuerza de sujeción más fuerte en una superficie de sellado estrecha. Verifique la pieza liberada en un punto intermedio útil y registre cualquier cambio de proceso aprobado. Una pieza sujetada plana por el soporte de la máquina aún no ha demostrado su estado de entrega.
Transferir las referencias a los apoyos
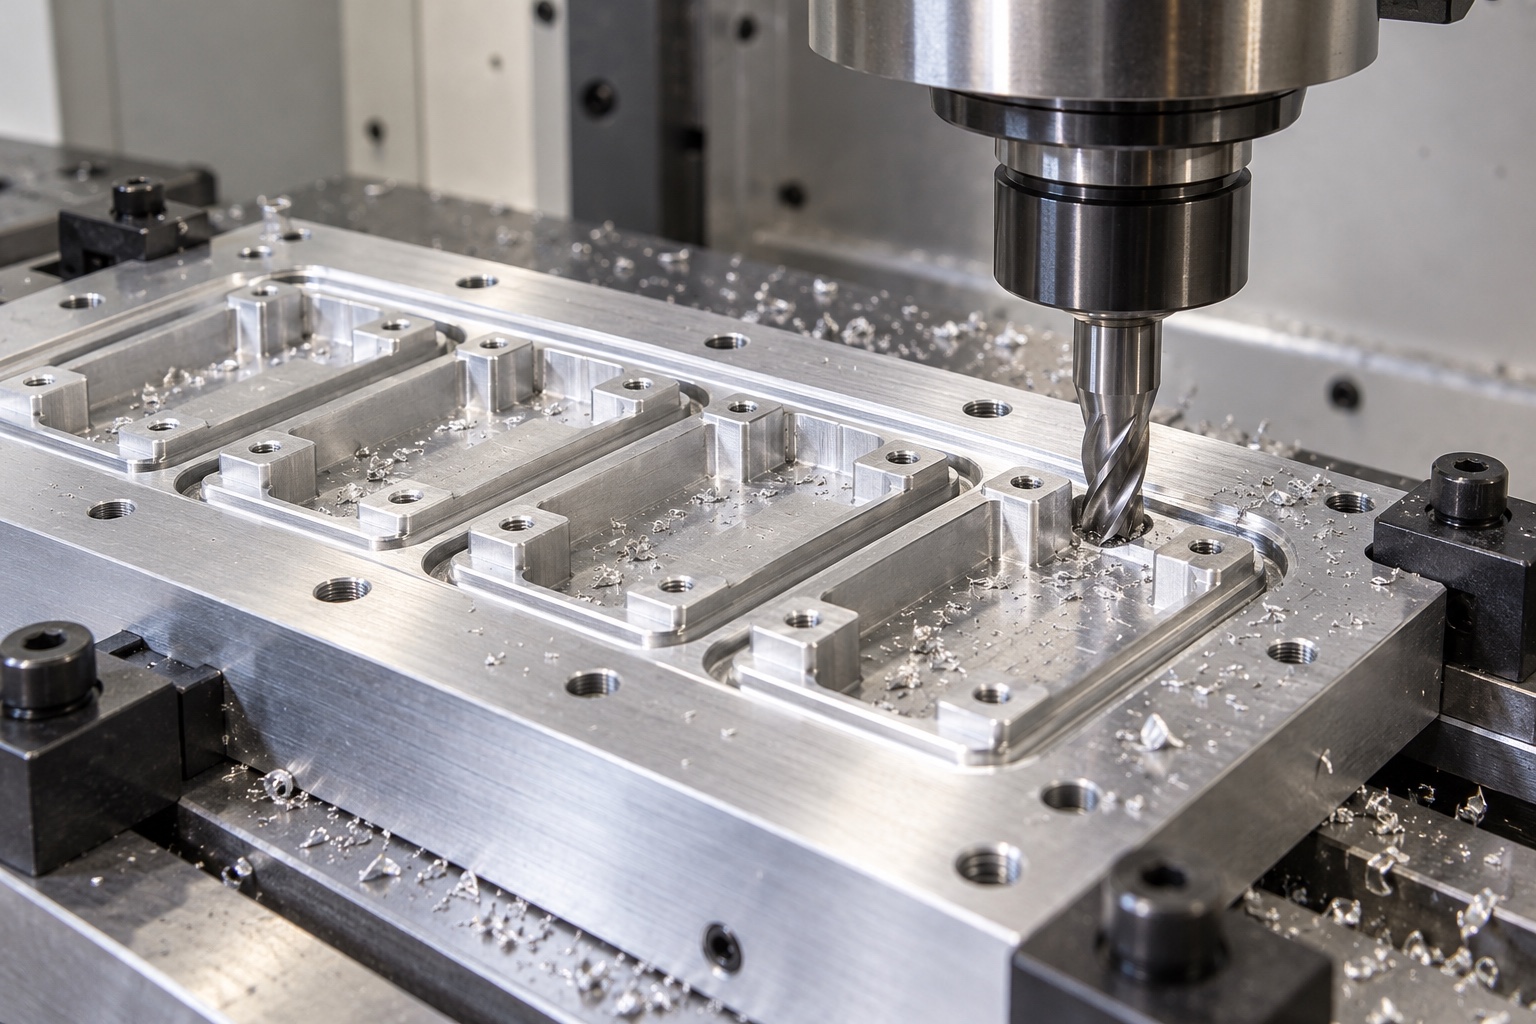
Termine la interfaz de montaje y establezca las referencias necesarias para ubicar los soportes del cartucho, los orificios para las clavijas y las características de las ranuras. Cuando la pieza cambia de configuración, identifique qué la ubica y qué simplemente la mantiene presionada. Inspeccione la relación transferida en lugar de asumir que una coordenada de máquina repetible prueba la relación en la placa física. Las almohadillas de soporte pueden requerir su propio requisito de geometría colectiva en lugar de una nota de acabado general para toda la superficie superior. El dibujo determina esa distinción. Tenga en cuenta el acceso a las herramientas y a la sonda para que realmente se pueda obtener la evidencia planificada.
Fresar la ranura de junta y las conexiones
La ranura de sellado poco profunda se mecaniza utilizando herramientas y entradas adecuadas a su ancho, profundidad y geometría de esquina. Antes de seleccionar el cortador, compare la forma de esquina alcanzable con el modelo lanzado. Revise los orificios de montaje cercanos y las características de ubicación para detectar intersecciones inesperadas. El puerto de vacío podrá perforarse y conectarse mediante vía accesible, con cualquier tapón o racor definido en el pedido. Registre la configuración suministrada. Un dibujo que requiera una esquina interna afilada o una intersección no inspeccionable puede necesitar aclaración; el taller no debe alterar silenciosamente ninguna de las características para adaptar su herramienta preferida.
Completar el acabado controlado de bordes
Planificar un proceso de canto deliberado después de las operaciones de corte pertinentes. Los labios de las ranuras, las entradas de los puertos y las intersecciones de los pasos pueden tener requisitos de aceptación diferentes del perímetro externo. Retire el metal suelto sin agrandar una ranura, redondear un localizador de cartucho o reducir una almohadilla de soporte. Inspeccione el resultado utilizando un método apropiado para la función y su acceso. Pulir la cara visible no demuestra la condición de un pasaje interno. Si una operación de acabado expone un borde previamente oculto, incluya ese borde en la revisión en lugar de confiar en el registro de desbarbado anterior.
Revisar el estado superficial final
Un pedido puede especificar anodizado, un acabado diferente o ningún tratamiento adicional. Este caso no supone que una elección sea universalmente necesaria. Cuando se ordene un tratamiento, confirme el enmascaramiento, los límites de apariencia y las dimensiones que se aplican posteriormente. Vuelva a verificar las regiones de soporte, ubicando las interfaces y las ranuras del sello si su aceptación puede verse afectada. Mantener el vínculo entre el lote de piezas y la documentación del tratamiento. Un certificado de finalización describe el proceso solicitado; no demuestra de forma independiente la compatibilidad química del laboratorio, una condición estéril o la función de una estación de vacío ensamblada.
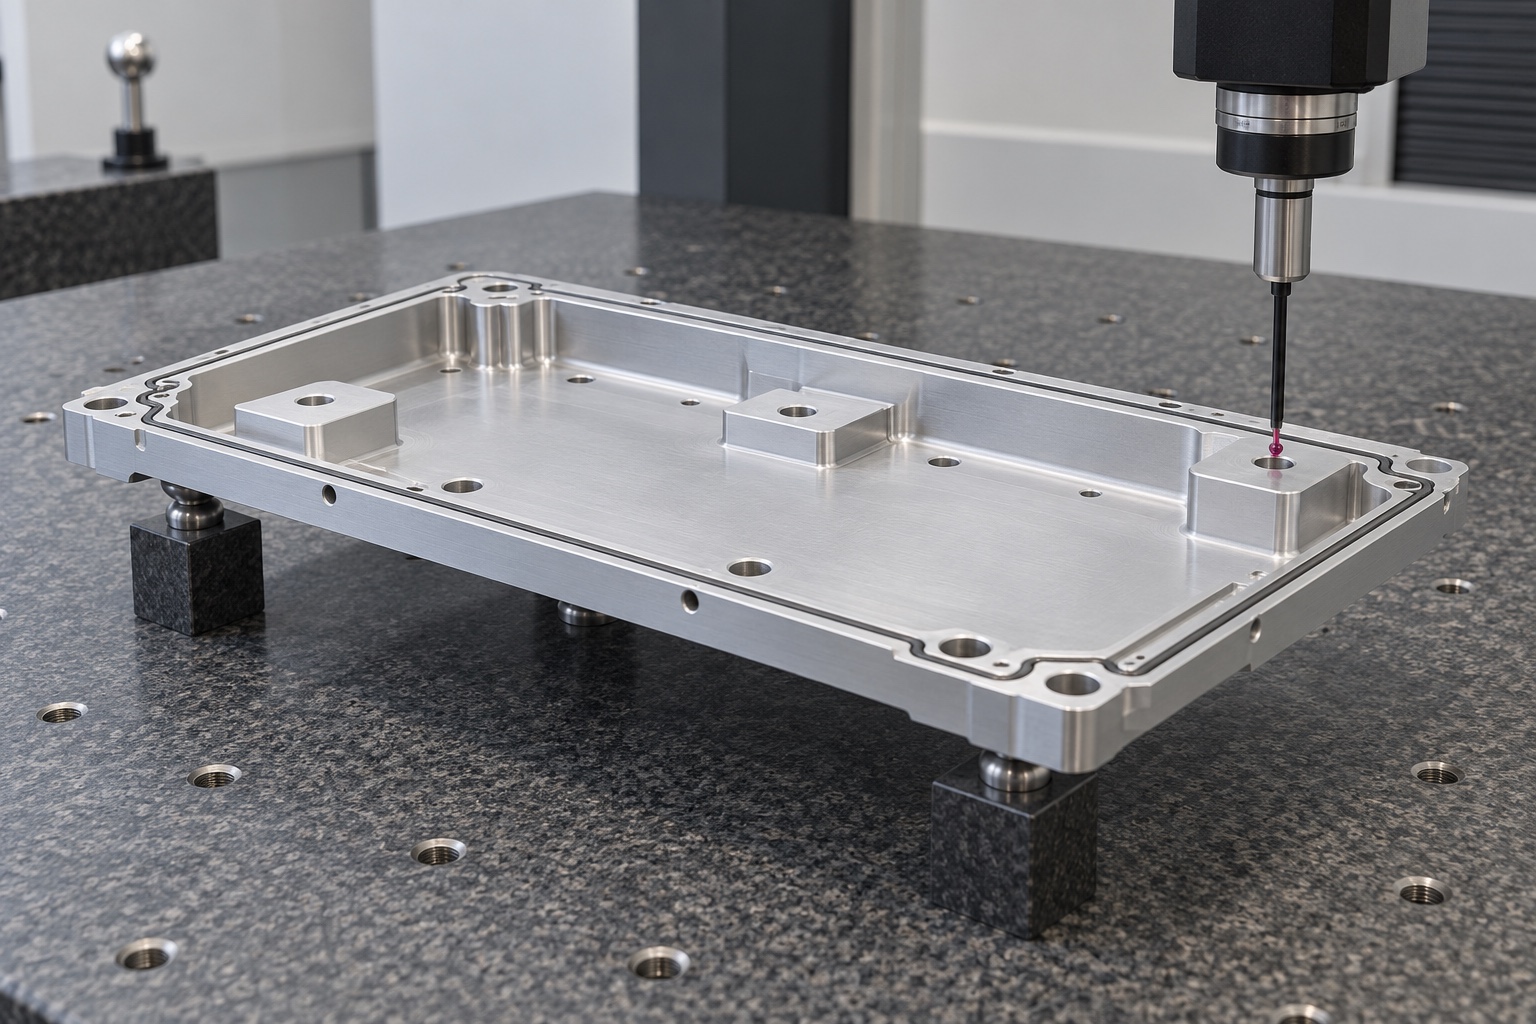
Preparar el informe de primera pieza
El informe propuesto identifica la revisión del dibujo y el lote de material, luego registra las características de montaje acordadas, la geometría del soporte, la ubicación de los orificios, las características de las ranuras y la configuración del puerto. Indique cómo se apoyó la placa durante la medición. Cuando el comportamiento del estado liberado sea importante, no sustituya las lecturas tomadas bajo fuertes restricciones. Distinga los resultados medidos directamente de los cálculos u observaciones de ensamblaje. Las características de dibujo numeradas facilitan la resolución de una desviación o la comparación de pedidos repetidos. El ejemplo no proporciona ninguna tabla de medidas inventada: los valores reales aceptados deben provenir de la pieza fabricada, del método aprobado y del dibujo autorizado.
Cotizar el ensayo de montaje como trabajo definido
Si se solicita, una prueba de dispositivo separada puede utilizar el cartucho o sustituto aprobado, la junta, los accesorios y el circuito de vacío. Acordar la norma de observación, equipamiento y aceptación antes de la fabricación. Una demostración de retención, una medición de fugas y un estudio de carga repetida no son el mismo servicio. Identifique quién proporciona los consumibles y quién aprueba el registro de prueba. Este caso representativo afirma que no se han medido fugas, fuerza de retención ni repetibilidad en la estación de inspección. Si una prueba falla, documente su configuración antes de decidir si modifica una dimensión mecanizada, un sello, una referencia de cartucho u otro elemento fuera de la placa suministrada.
Limpiar y embalar sin dañar la cara funcional
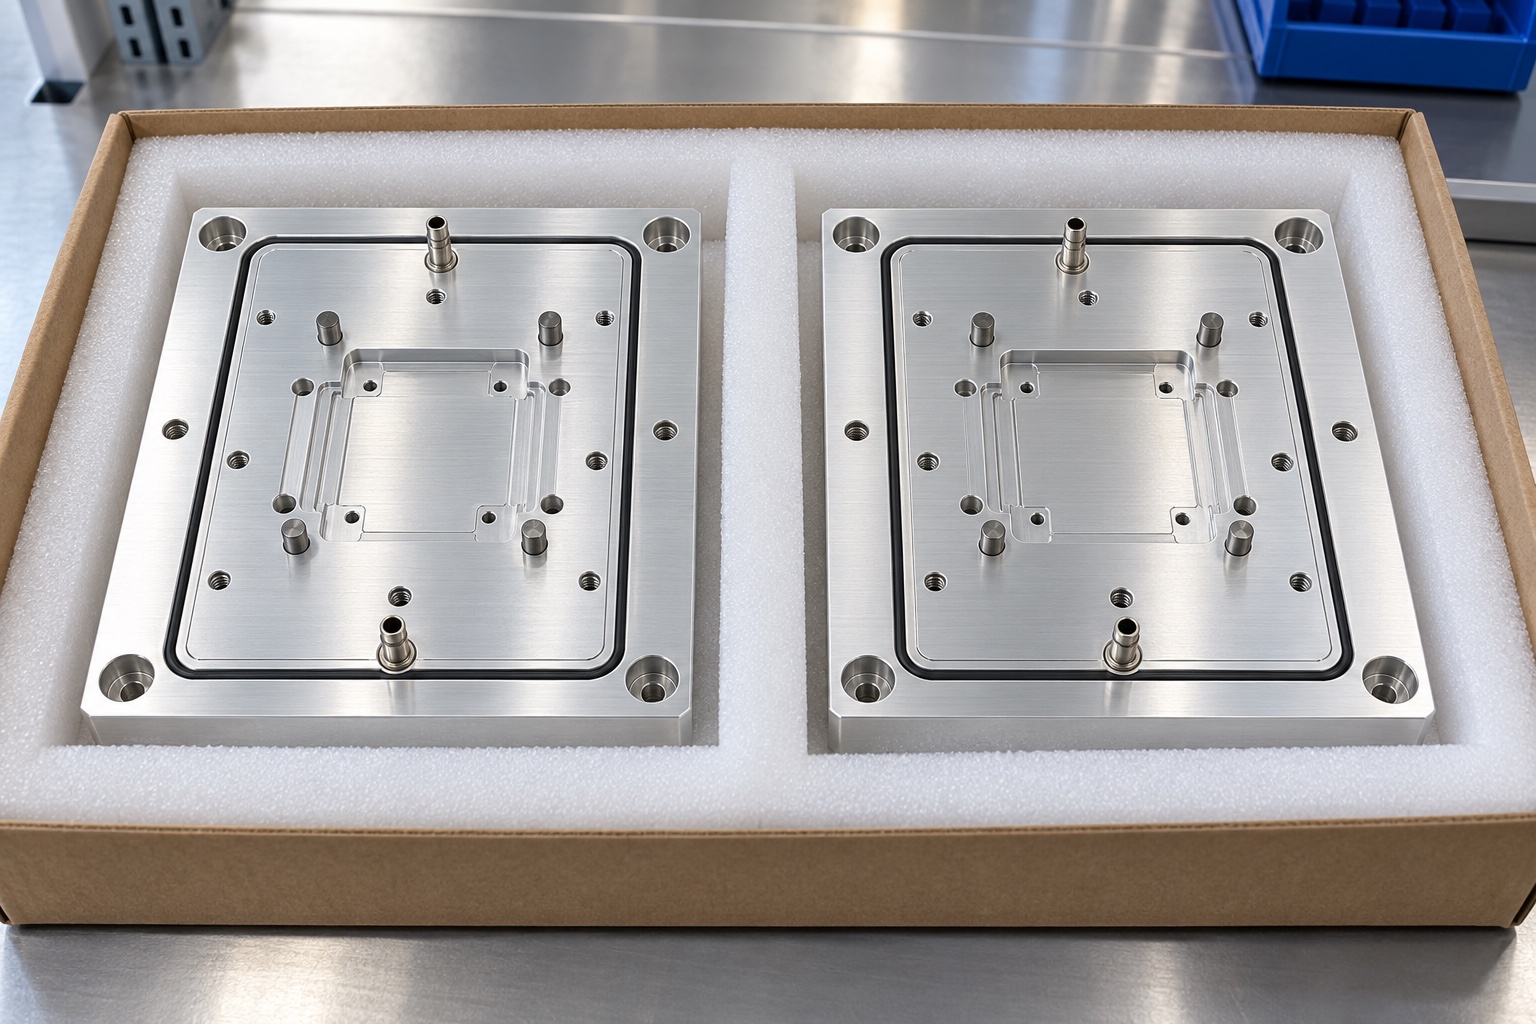
Después de la ruta de limpieza y secado acordada, proteja las regiones de soporte del cartucho y las ranuras del sello del contacto con piezas adyacentes. Mantenga las etiquetas adhesivas en el embalaje, no en la cara funcional. Cualquier cubierta de puerto debe ser compatible con el pasaje y no debe arrojar residuos en él. Utilice separación individual e identifique el número de pieza, revisión, cantidad y lote. El registro de entrega debe describir la limpieza e inspección real realizadas. Una bolsa o bandeja protectora no es una barrera estéril y una superficie de apariencia limpia no es prueba de un límite específico de partículas o residuos.
Aprobar una configuración repetible
Una construcción repetida debe preservar el dibujo, modelo, condición del material, acabado, plan de inspección aceptados y cualquier desviación autorizada. Revise los cambios en las referencias de juntas, muestras de cartuchos, métodos de sujeción o la ruta de tratamiento para determinar su efecto en las características previamente aceptadas. Mantenga la aprobación del primer artículo separada de la aprobación de la estación completa. Una consulta útil también indica las cantidades de prototipos y repeticiones, el embalaje, los requisitos de evidencia y la responsabilidad de las pruebas de ensamblaje. Este ejemplo no promete capacidad de tolerancia, precio o plazo de entrega universales. Esos compromisos requieren una revisión de la geometría controlada real y el trabajo necesario para verificarla.
Referencia técnica del fabricante: www.schmalz.com.
FAQ
¿Es un proyecto real entregado a un cliente?
No. Es un ejemplo de fabricación representativo sin nombre de cliente, envío o resultado de vacío medido. Un pedido real necesita su propia geometría autorizada, criterios de aceptación acordados, registros de inspección y evidencia de entrega.
¿Por qué se utiliza aluminio en el ejemplo?
El aluminio 6061 es el material conceptual especificado, no una recomendación para todos los dispositivos de diagnóstico. El diseñador debe confirmar la condición del material, la rigidez, el acabado, la compatibilidad de limpieza y los requisitos del entorno real del equipo.
¿Qué se verifica después de soltar la sujecion?
Verifique las características del dibujo cuya aceptación depende de la condición liberada, incluida la geometría de soporte especificada y las relaciones de montaje. Una superficie forzada contra un dispositivo durante el mecanizado puede no representar la placa entregada.
¿El anodizado cambia el plan de inspección?
Sí. La orden debe identificar las dimensiones de enmascaramiento y de condición de acabado. Revise la ubicación de las interfaces, las regiones de soporte y las características de las ranuras después del tratamiento, cuando sea relevante, y conserve la documentación del proceso solicitada con el lote de piezas.
¿Se puede incluir un ensayo de vacío?
Se puede acordar por separado utilizando el cartucho, junta, circuito, procedimiento y condiciones de aceptación definidos. Este ejemplo no establece esos valores ni afirma un resultado logrado para un accesorio no construido.
¿Qué define la configuración de repetición?
Utilice los planos y revisiones de modelos aceptados, el material y el acabado, la disposición del primer artículo, el plan de inspección, las referencias de acoplamiento aprobadas y los requisitos de embalaje. Revise un cambio en el cartucho o la junta en lugar de asumir que no puede afectar el accesorio.
tanghangyun@oemach.com