
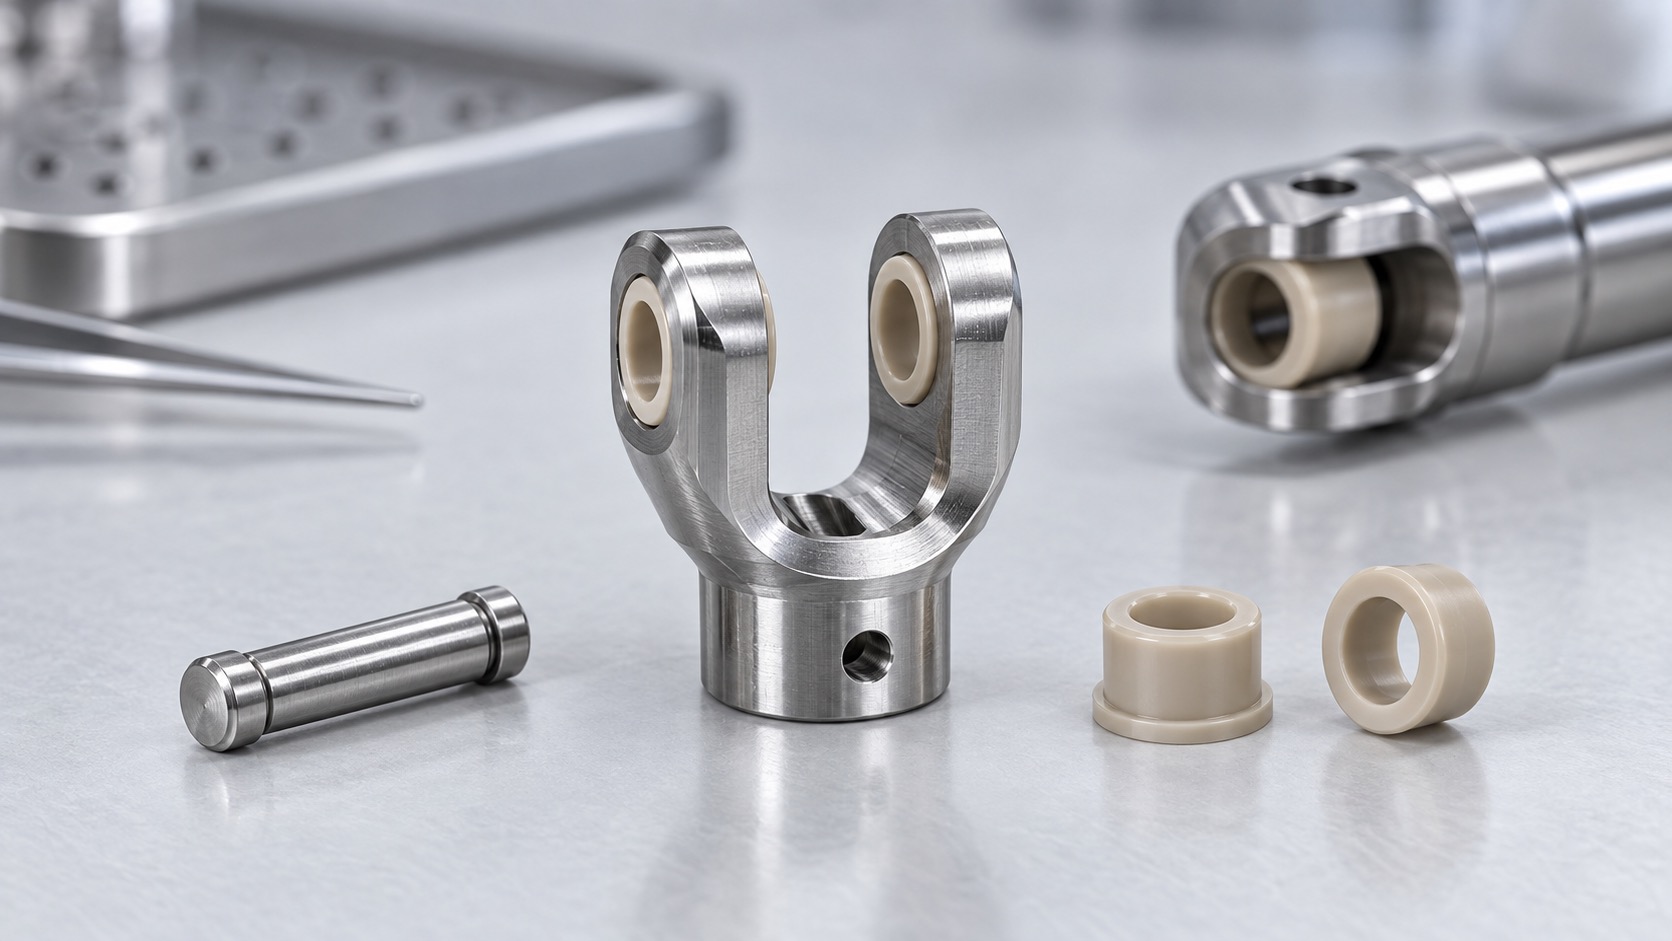
316L-Endoskopgabel: Präzisions-CNC-Fertigungsfall
Beispielhafte Anwendung
Dieser Fall beschreibt eine 316L-Endoskopgabel zur Positionierung eines kleinen Rohrs, Stifts oder Gelenkteils in einem medizinischen Visualisierungsinstrument. Sie enthält dünne Arme, Mittelsattel, Miniaturbohrungen, Bezugsflächen und saubere Verpackung. Es ist ein Fertigungsbeispiel; Validierung bleibt beim Gerätehersteller.
Paketprüfung
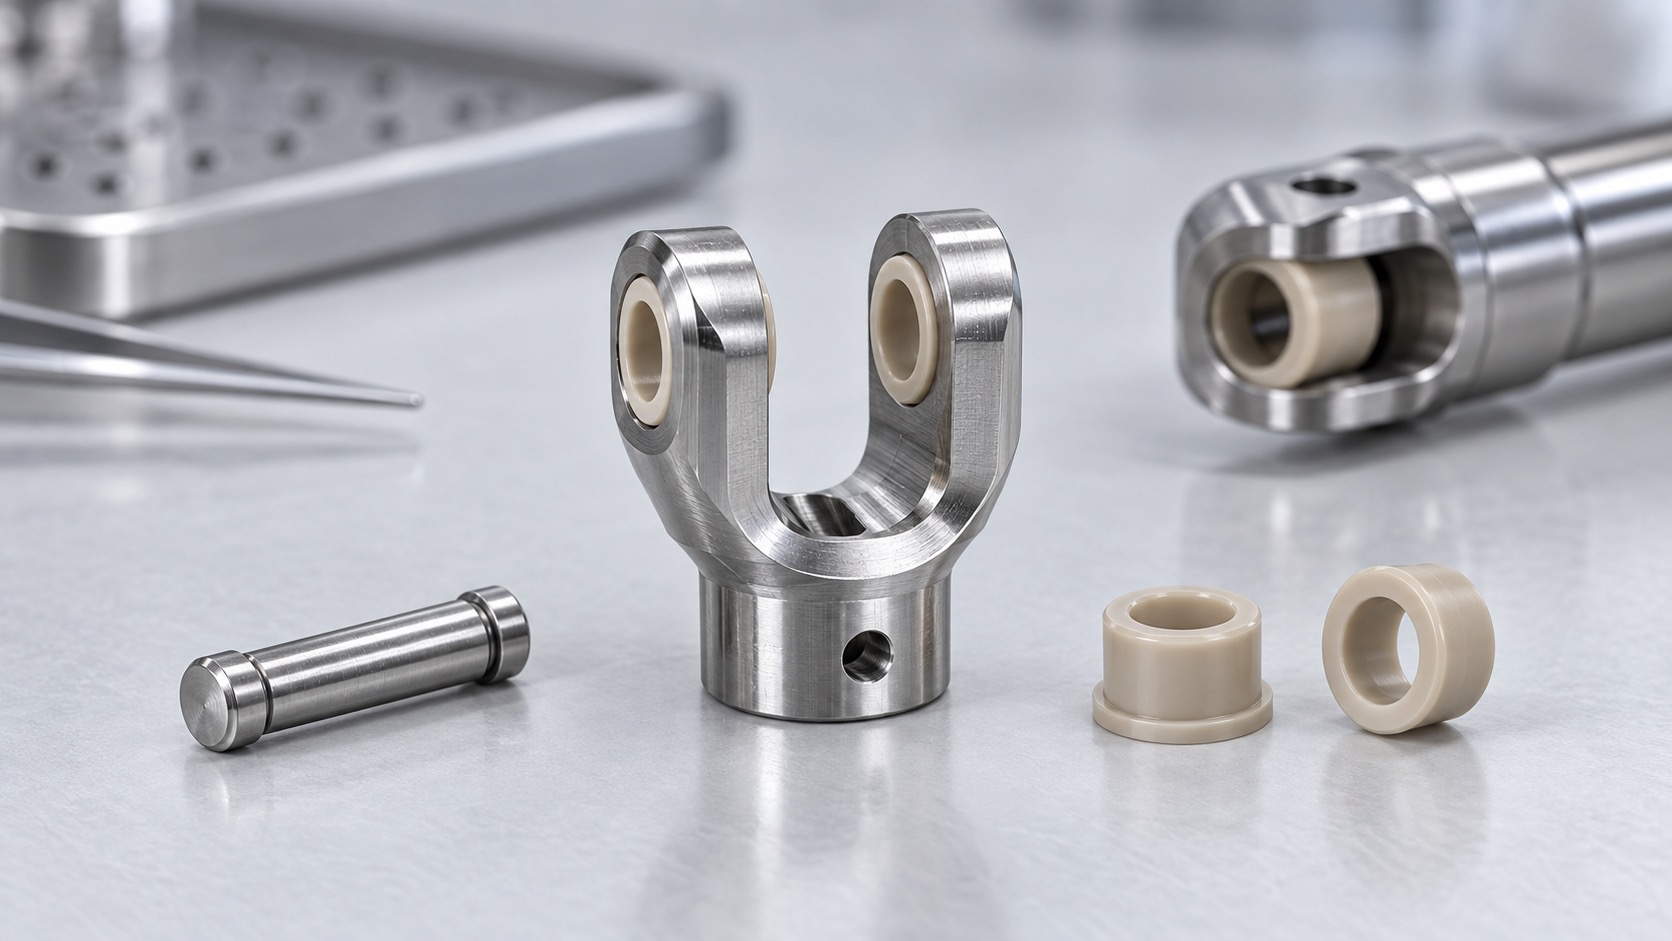
Das gelenkte Paket umfasst 2D-Zeichnung, 3D-Modell, Revision, Werkstoff, Passivierung und kritische Merkmale. Vor dem Angebot werden Werkzeugzugang, Mindestwand, Bohrungsausrichtung, Entgratzugang, Prüfmethode und Maßzustand vor oder nach Passivierung geprüft.
Materialvorbereitung
Zertifizierter 316L-Rohling erhält Aufmaß für stabile Bearbeitung der dünnen Geometrie. Die Charge bleibt rückverfolgbar. Der Rohling wird so gespannt, dass Arme nicht gebogen werden; Aufmaß bleibt an Bohrungen und Bezugsflächen. Werkzeuge vermeiden Aufhärtung und Kantenrisse.
CNC-Prozess
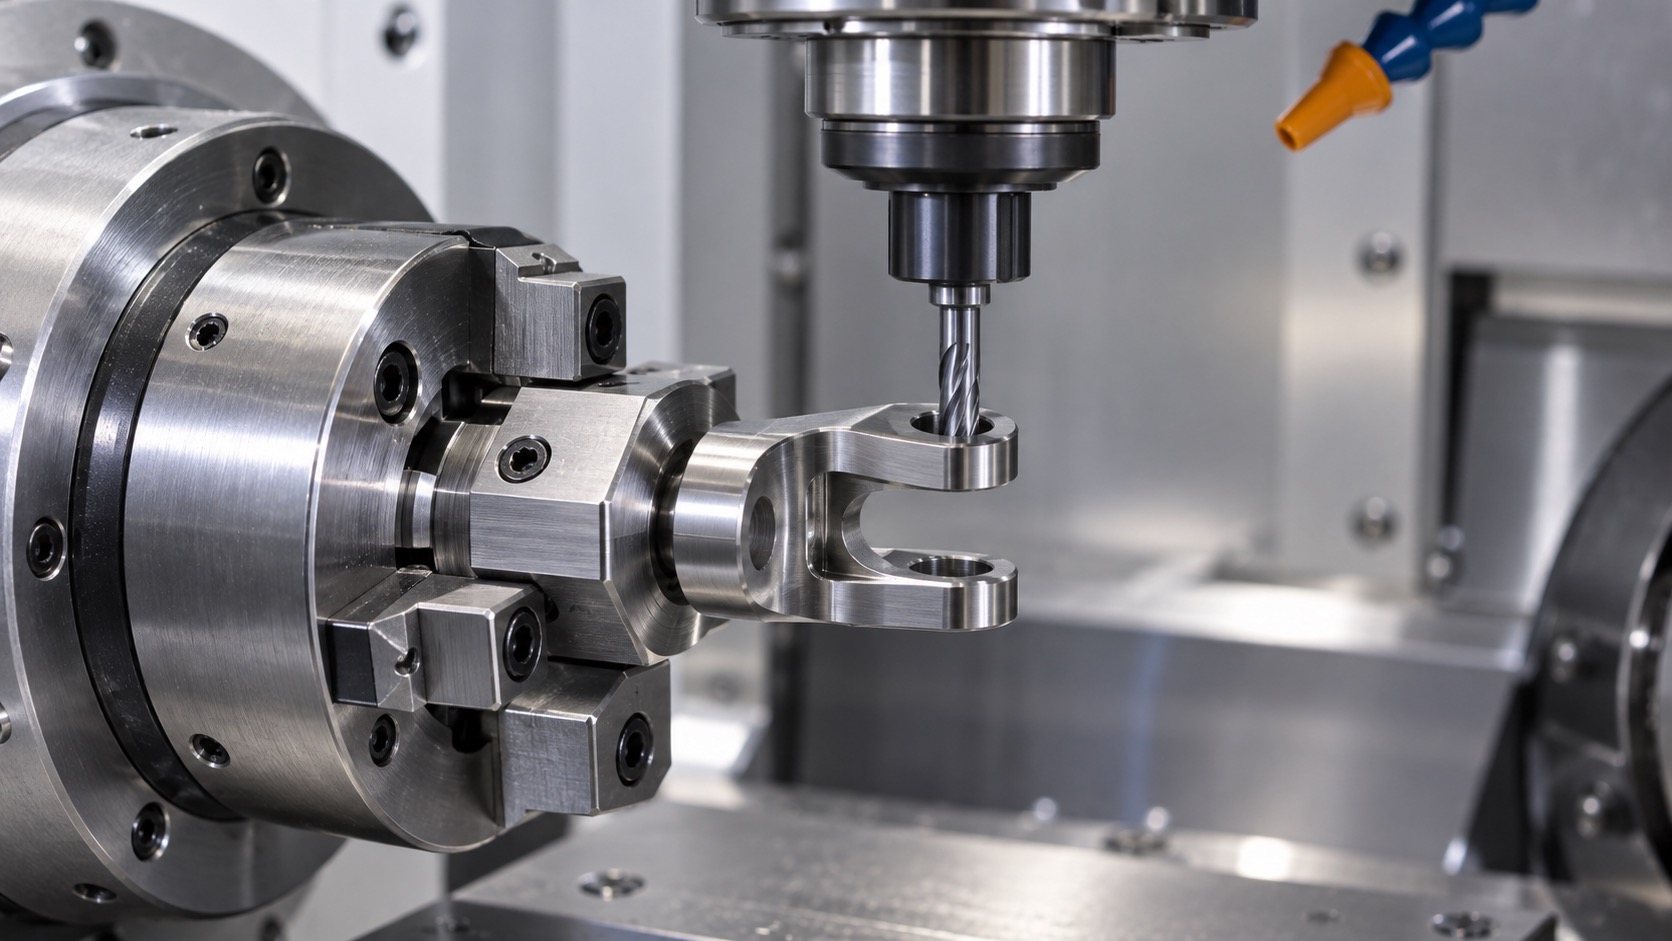
Zuerst entstehen stabile Bezüge, danach Außenprofil und Mittelsattel. Miniaturbohrungen und Armflächen werden aus kontrollierten Aufspannungen fertiggestellt. Kleine Bohrer, Reibahlen und Fräser werden überwacht. Nach dem Ausspannen werden freie Geometrie und Parallelität geprüft.
Kanten und Oberfläche
Die Gabel braucht definierte Kantenbrüche an Handhabungskanten, während Funktionsanschläge und Bohrungseingänge erhalten bleiben. Pauschales Gleitschleifen kann Bezüge verrunden. Gezieltes Entgraten und vergrößerte Prüfung sichern metallfreie Bohrungen und Arme.
Prüfpaket
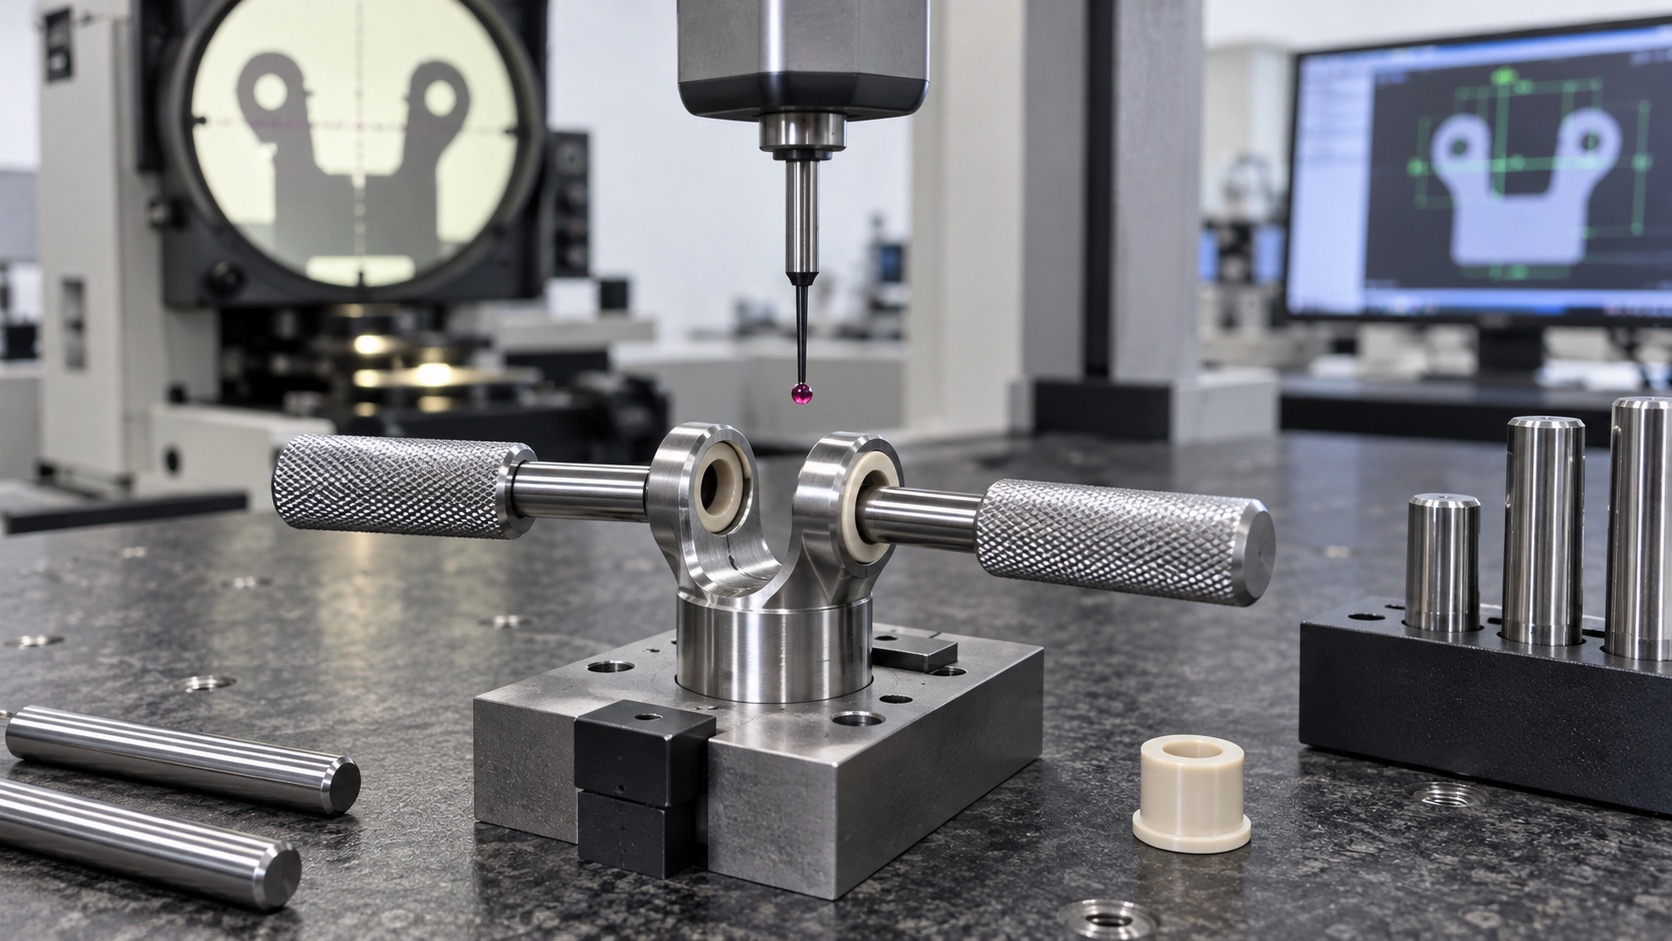
Der Erstmusterbericht kann Bohrungsdurchmesser, Lage, Armparallelität, Sattelbreite, Bezugsflächen, Profil und Oberfläche enthalten. Optik misst dünne Bereiche; KMG oder Vorrichtung prüft Beziehungen. Stiftlehren unterstützen Passung, ersetzen aber keinen Maßnachweis.
Reinigung und Handling
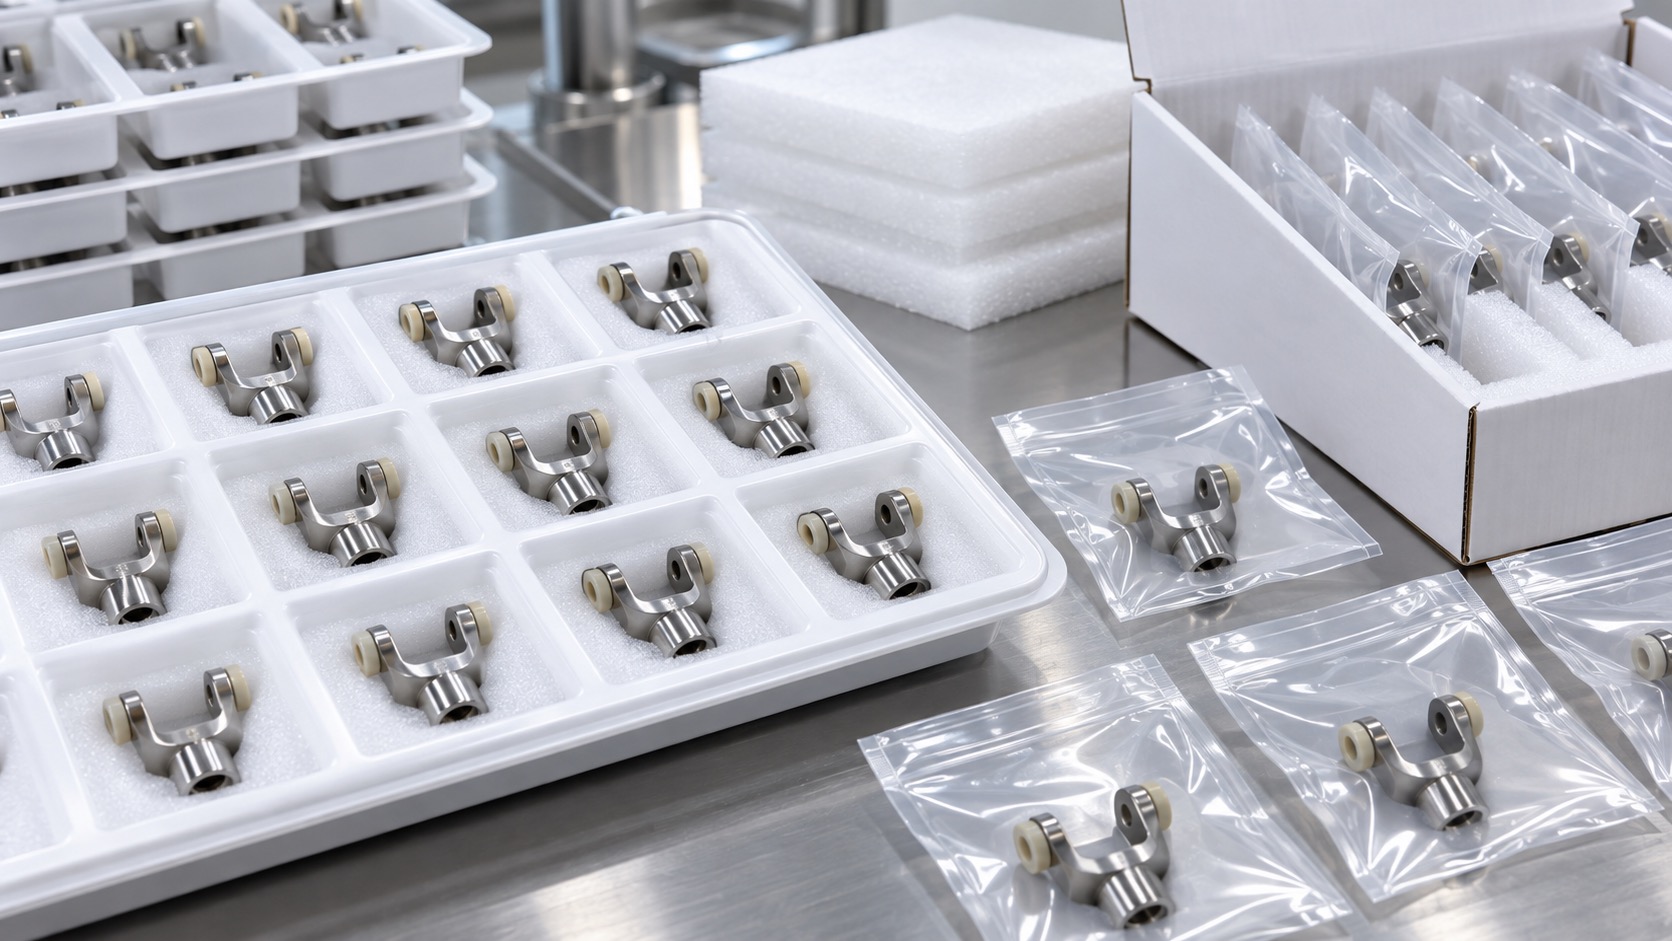
Jede Gabel wird von Kühlschmierstoff, Spänen, Abrieb und Passivierungsrückständen gereinigt. Teile werden getrennt verpackt, damit Arme nicht haken oder reiben. Trays oder Einzelbeutel schützen Bohrungen und Bezüge mit Revisions-, Chargen- und Prüfkennzeichnung.
Serienkontrolle
Für Wiederholchargen werden Programm, Vorrichtung, Standzeit, Entgratung, Prüfung, Reinigung und Verpackung gelenkt. Trends bei Bohrung, Armabstand und Sattelbreite zeigen Drift früh. Änderungen an Stift, Rohr, Passivierung oder Reinigung lösen Prüfung aus.
Kundenübergabe
Die Übergabe definiert freigegebene Erstmuster, Menge, Dokumentation und kundenseitigen Montagetest. Eine klare Prognose reserviert Material und Finishkapazität; das Revisionspaket verhindert veraltete Geometrie in der Fertigung.
FAQ
Ist dies ein zertifiziertes Endoskopteil?
Es ist ein beispielhafter Fertigungsfall. Zertifizierung und klinische Validierung liegen beim Hersteller.
Warum 316L?
316L kann Korrosionsverhalten und Reinigbarkeit bieten; der Entwickler gibt den Werkstoff frei.
Welche Merkmale bestimmen die Passung?
Bohrungsgröße und Lage, Armabstand, Sattelbreite, Bezugsflächen und Kantenbedingungen.
Wie wird Passivierung behandelt?
Die Zeichnung definiert die Anforderung; betroffene Merkmale werden bei Bedarf nach Finish geprüft.
Wie werden dünne Arme geschützt?
Durch Vorrichtungsunterstützung, vorsichtiges Handling und getrennte Verpackung gegen Biegen und Reiben.
Welche Unterlagen sind möglich?
Werkstoffzeugnisse, Erstmuster, Maßprüfung, Finishnachweise, Rückverfolgung und vereinbarte Fotos.