PEEK-Lokalisierblock für MRT-Spulen: Präzisions-CNC-Fertigungsfall
Beispielhafte Anwendung
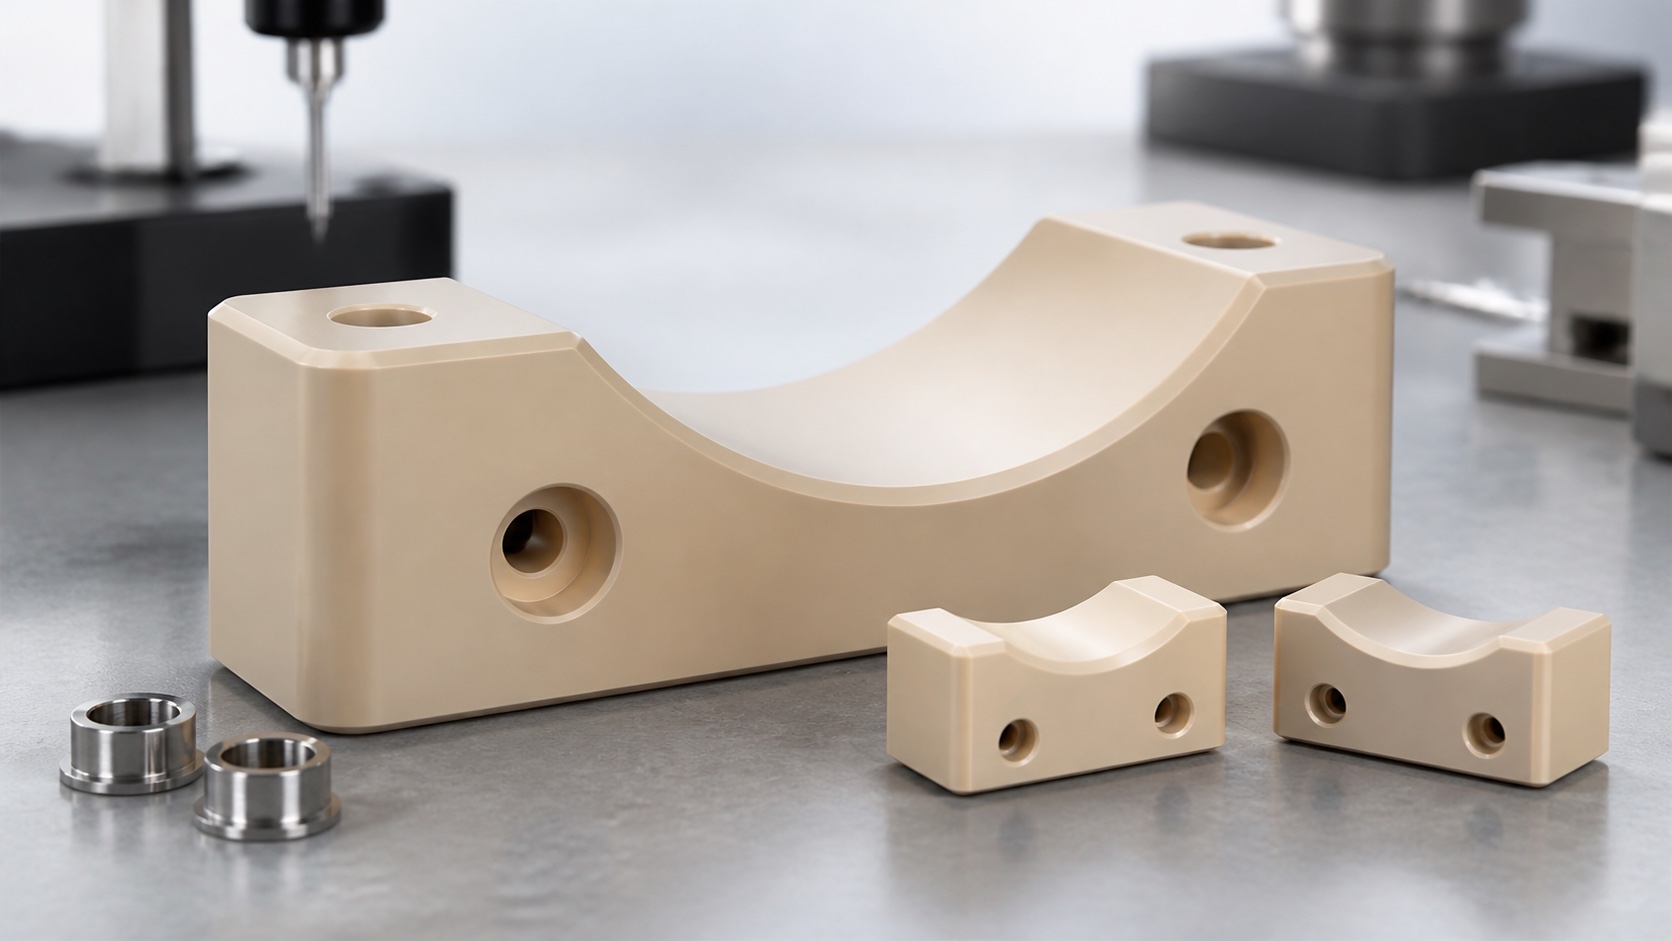
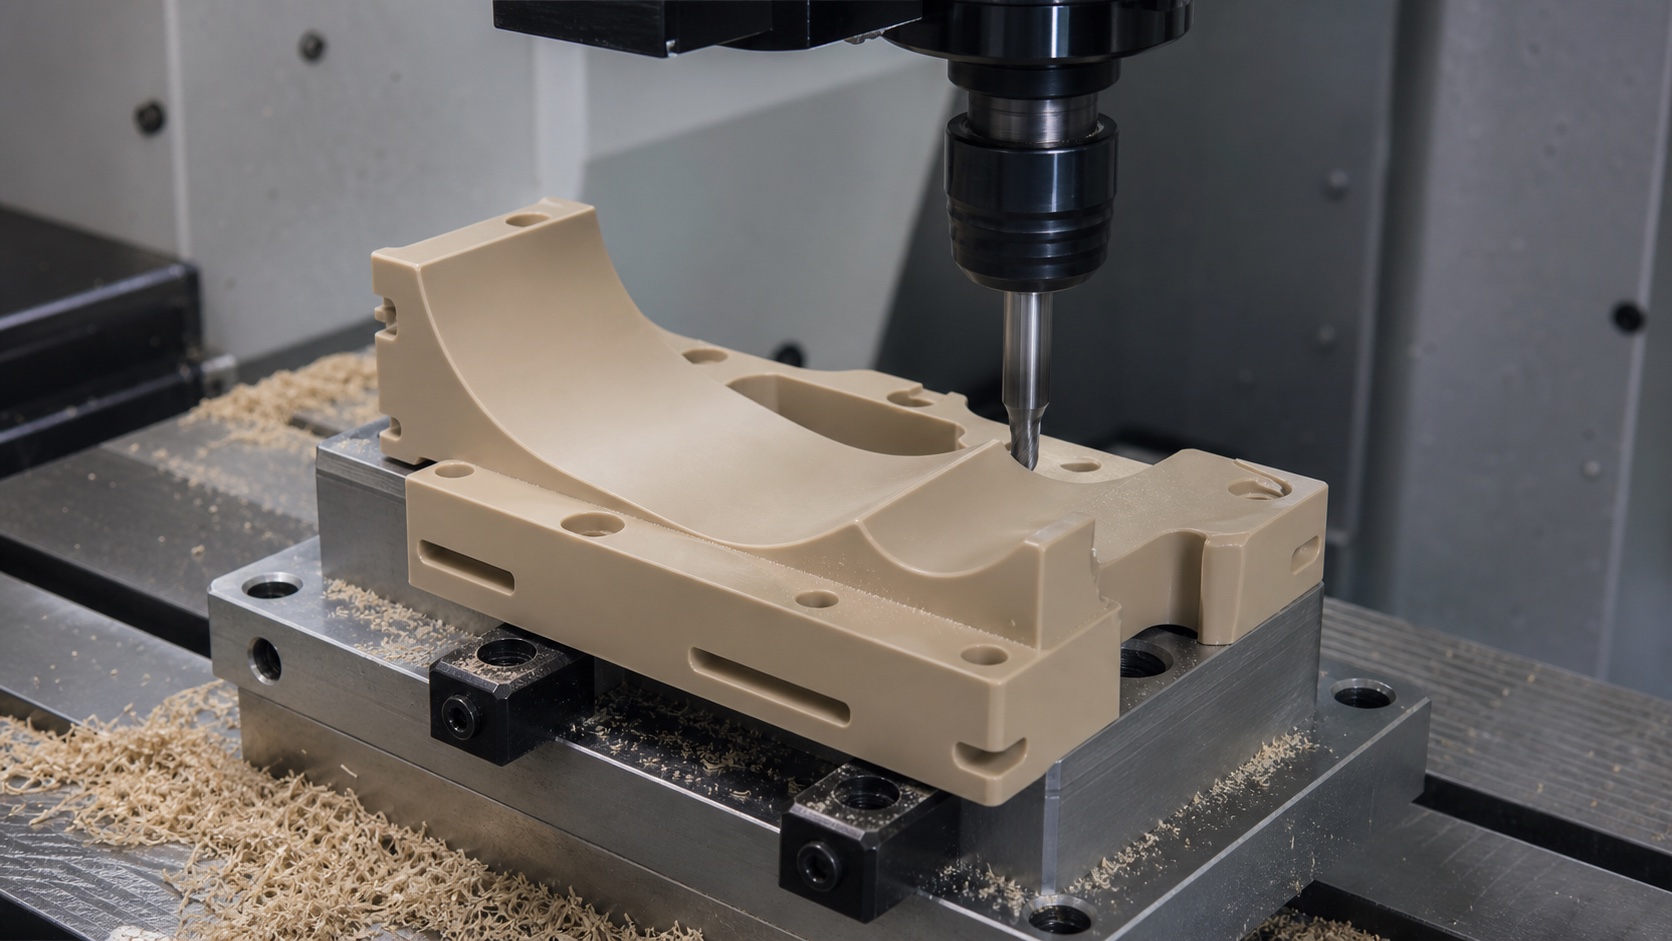
Dieser Fall beschreibt einen PEEK-Block, der eine Zubehörspulenhalterung in einer Bildgebungsvorrichtung positioniert. Er kombiniert Montagefläche, zwei präzise Passbohrungen, codierte Nut und gekrümmte Auflage. Es ist ein Fertigungsbeispiel, keine Aussage zu einem zertifizierten Gerät. Der Gerätehersteller verantwortet MRT-Sicherheit, Bildvalidierung, Patientenkontakt und Kennzeichnung. Der Fertiger kontrolliert Geometrie, Werkstoffidentität und Nachweise.
Freigegebene Eingangsdaten
Das Paket enthält gelenkte Zeichnung, 3D-Modell und Revision. Primärfläche, Sekundäranschlag, Bohrungsbild, Auflagenprofil, Einsätze und Sichtzonen sind markiert. Der Kunde liefert PEEK-Sorte, Stiftmaß, Klemmkraft, Reiniger und Berichtsformat. Vor dem Angebot werden Wanddicke, Werkzeugzugang, Radien und Messbarkeit nach Einsatzmontage geprüft.
Werkstoffvorbereitung
Freigegebenes ungefülltes PEEK kommt mit Chargennachweis und Bearbeitungszugabe. Die Identität bleibt am Laufzettel. Wegen Temperatur- und Spannungsreaktion wird möglichst symmetrisch vorgeschruppt. Eine Stabilisierungsphase vor dem Finish reduziert Bewegung. Eine andere Sorte oder gefülltes Polymer darf ohne Freigabe nicht eingesetzt werden, da sich Steifigkeit, Werkzeugverschleiß, Optik und Bildverhalten ändern können.
Spannung und CNC-Strategie
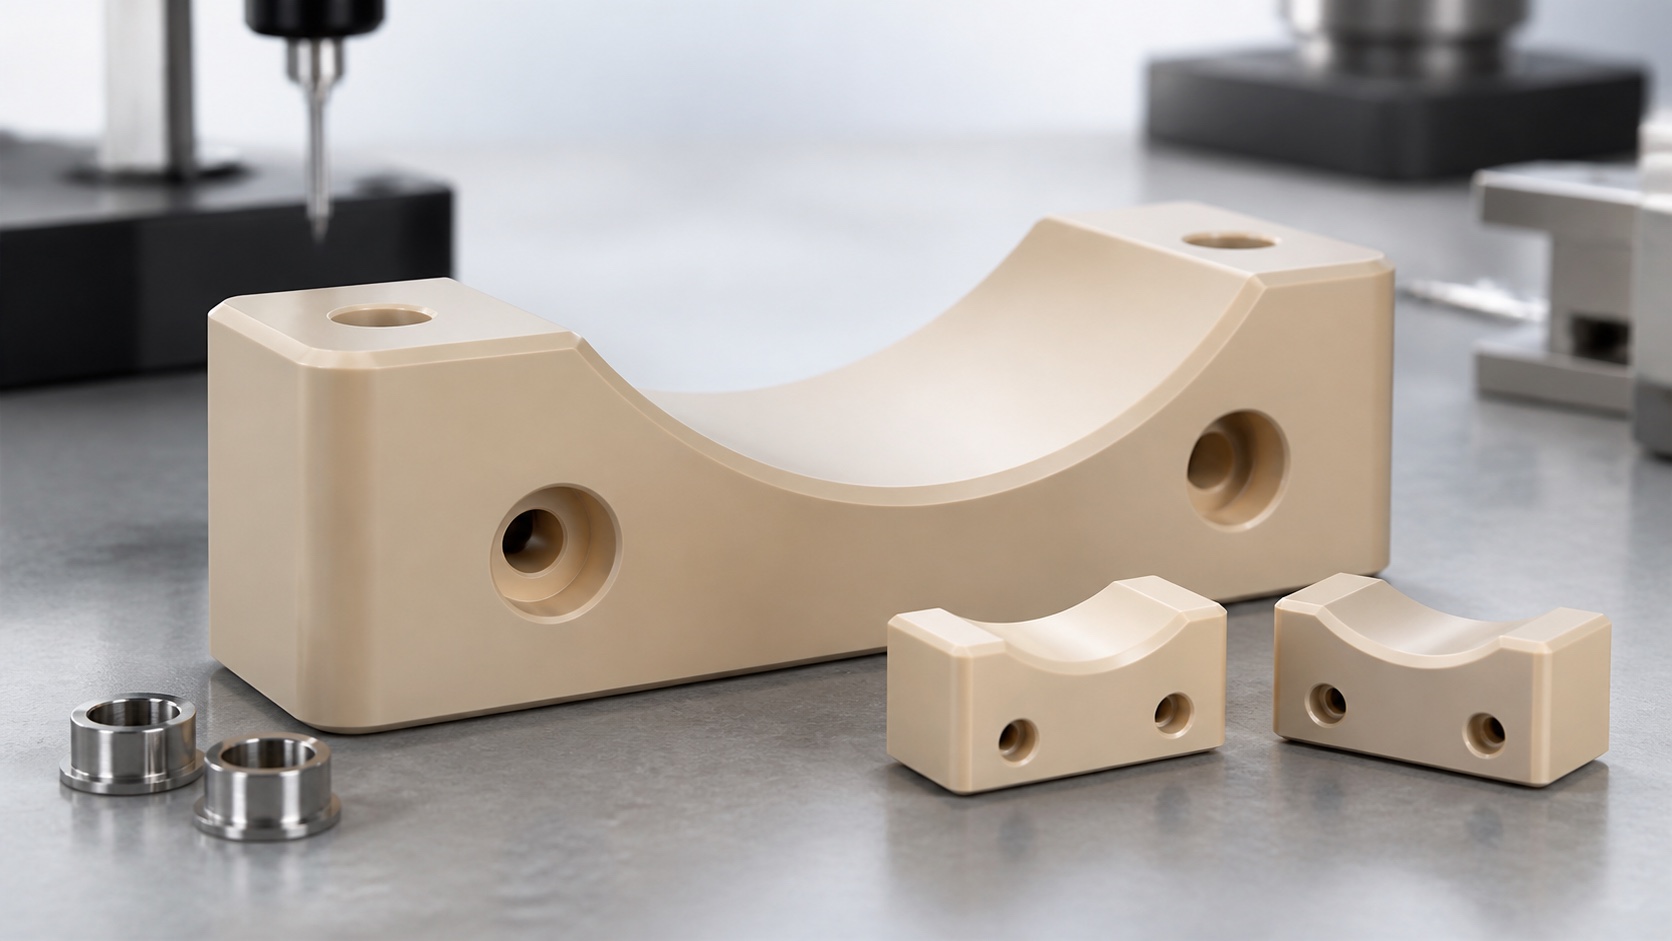
Weiche Backen stützen Montagefläche und Seitenwände ohne Quetschen. Die erste Operation erzeugt Bezüge und schruppt das Profil. Die zweite fertigt Bohrungen, Nut und gekrümmte Auflage aus dem gemeinsamen System. Scharfe Werkzeuge und geringe Wärme verringern Schmieren und Fasergrate. Werkzeugwege vermeiden harte Austritte an dünnen Wänden; der Endschnitt verhindert Stufen auf den Positionierflächen.
Bohrungs-, Nut- und Kantenkontrolle
Die beiden Bohrungen bestimmen die Wiederholbarkeit; Durchmesser, Abstand und Rechtwinkligkeit werden als Muster geprüft. Die Nut verhindert falsche Montage und erhält einen realistischen Innenradius. Zugängliche Kanten bekommen den Zeichnungsradius, Bezugsflächen werden nicht übermäßig entgratet. Sacktaschen werden auf Späne geprüft. Vor der Einsatzmontage kontrolliert man Pilotmaß und Domwand.
Einsatzmontage
Freigegebene nichtferromagnetische Einsätze werden mit definiertem Werkzeug und Tiefenanschlag montiert. Kraft und Orientierung werden kontrolliert, damit der PEEK-Dom nicht reißt oder sich verzieht. Klebstoff wird nur nach freigegebenem Prozess mit Chargen- und Aushärtedaten genutzt. Kritische Maße werden anschließend erneut geprüft. Die MRT-Bewertung der Baugruppe bleibt beim Kunden.
Prüfplan
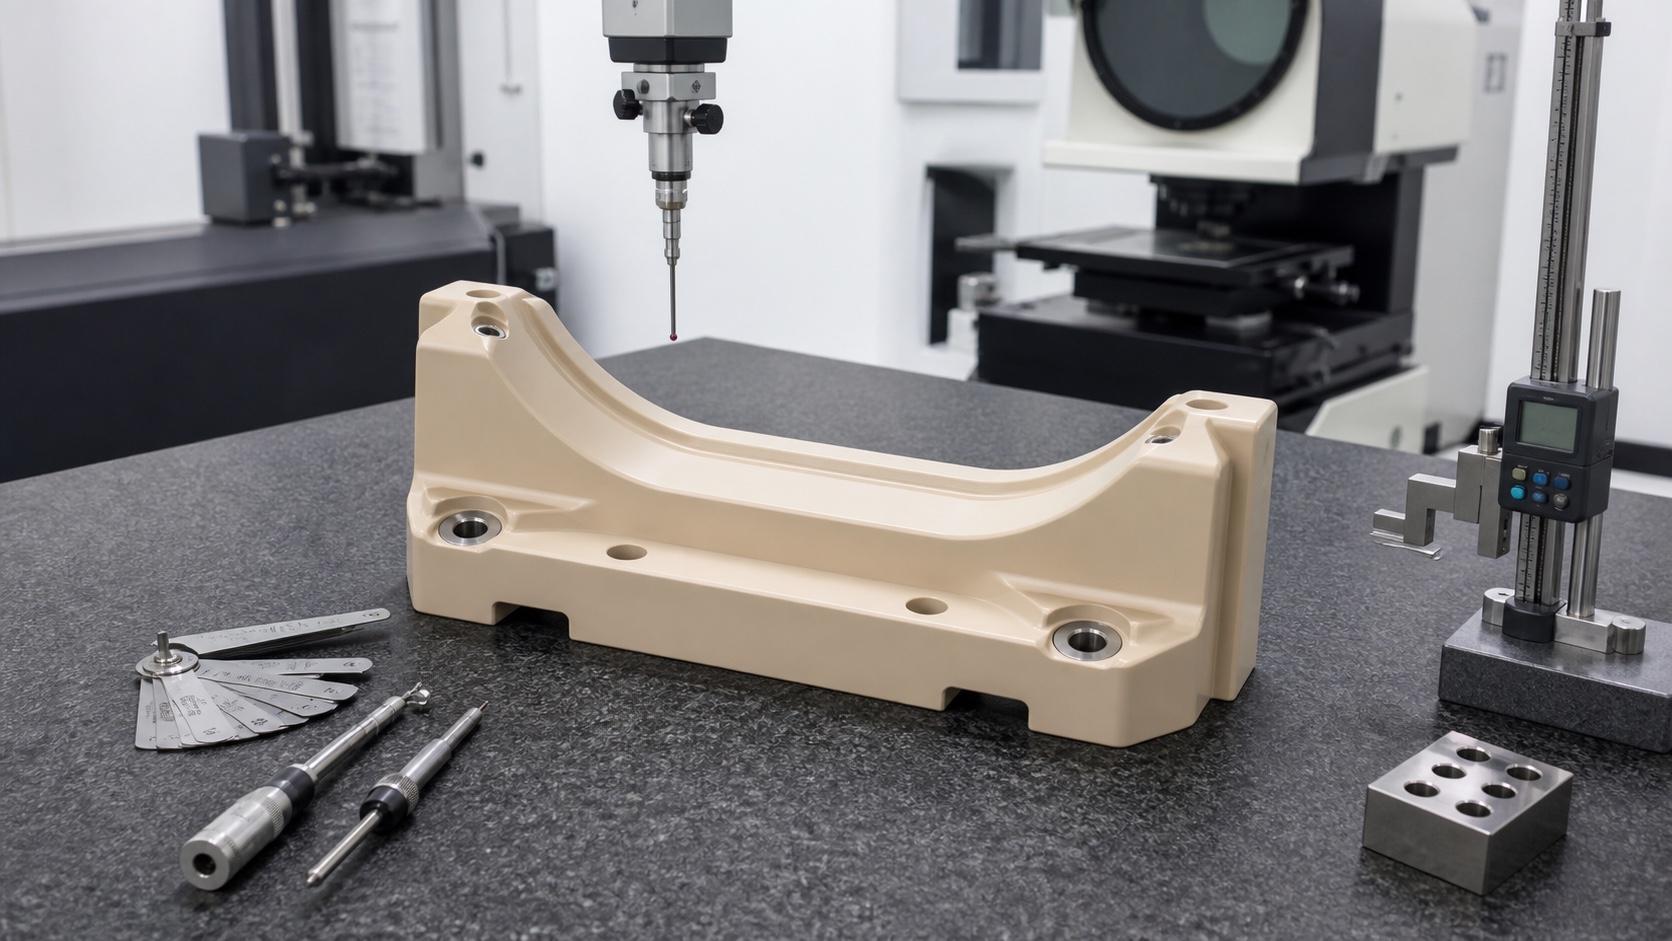
Die Erstbemusterung umfasst Werkstoff, Ebenheit, Rechtwinkligkeit, Bohrungsmaß und -lage, Nutbreite, Profilabweichung, Einsatzhöhe und Kanten. CMM bestimmt Beziehungen, eine freigegebene Lehre bestätigt die Paarung. Bericht nennt Temperatur und Spannung. In Serie werden verschleiß- und bewegungsempfindliche Merkmale überwacht; Abweichungen bleiben gesperrt und dokumentiert.
Reinigung und Lieferung
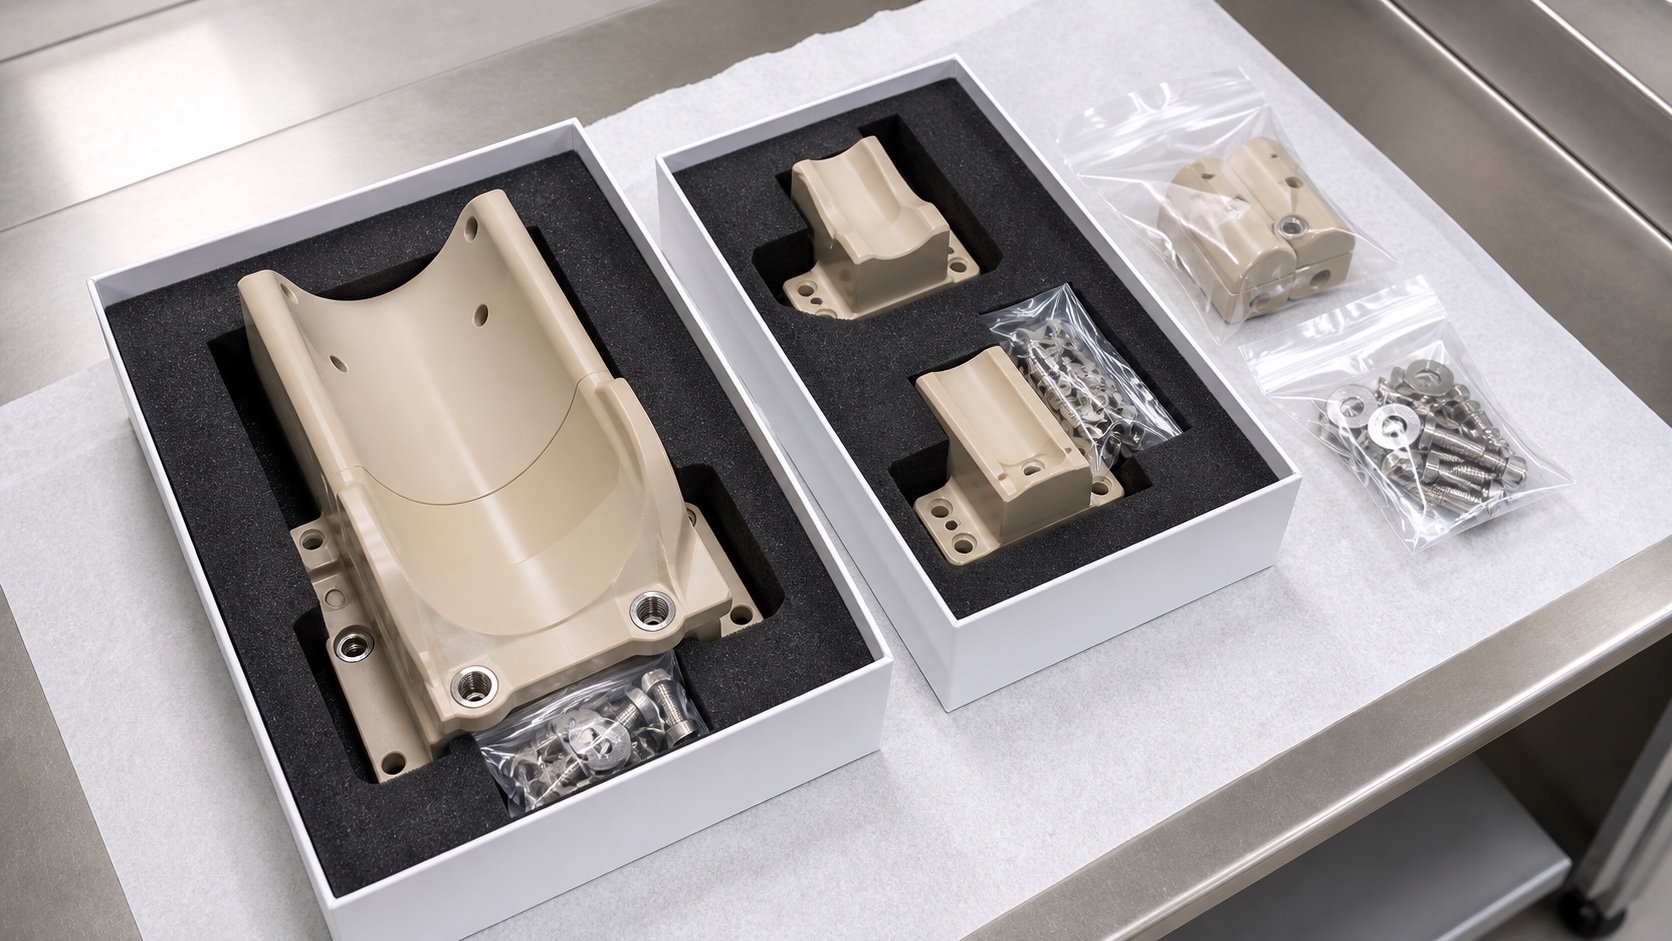
Nach Bearbeitung und Prüfung werden Späne, Kühlschmierstoffspuren und lose Rückstände entfernt. Jeder Block liegt getrennt, damit Profil, Bohrungen und Einsätze geschützt sind. Die Verpackung zeigt Teilenummer, Revision, Charge, Menge und Prüfstatus. Sie ist sauber und schützend, nicht steril. Lieferunterlagen können Zeugnisse, Erstbemusterung, Prüfungen, Einsatzdaten und freigegebene Abweichungen enthalten.
Vom Prototyp zur Wiederholung
Prototypen bestätigen Zugang, Unterstützung, Passung und Messung. Für Wiederholaufträge werden Programm, Vorrichtungsrevision, Lehrenstatus und Freigabemuster gelenkt. Forecast und Losgröße unterstützen Material- und Prüfplanung. Änderungen an PEEK, Stiften, Einsätzen, Reinigung oder Last lösen eine dokumentierte Neubewertung aus, weil sie Stabilität und Einsatzverhalten beeinflussen.
FAQ
Ist der Block ein fertiges MR-Safe-Gerät?
Nein. Er ist ein beispielhaftes Bauteil; der Gerätehersteller bewertet und kennzeichnet die vollständige Baugruppe.
Warum ungefülltes PEEK?
Es kann Festigkeit, Isolation und gleichmäßige Bearbeitung bieten; die genaue Sorte wird vom Kunden freigegeben.
Wie werden die Passbohrungen kontrolliert?
Durchmesser, Abstand und Rechtwinkligkeit werden aus gemeinsamen Bezügen gefertigt und zusammen gemessen.
Warum nach Einsatzmontage messen?
Die Einpresskraft kann den Dom oder benachbarte Maße verändern, daher folgt eine Nachprüfung.
Ist die Verpackung steril?
Nein. Sie ist sauber und schützend, sofern kein separat validierter Sterilprozess bestellt wurde.
Welche Nachweise sind möglich?
Werkstoffzeugnis, Rückverfolgbarkeit, Erstbemusterung, Prüfergebnisse, Einsatzdaten und Abweichungsfreigaben.