316L-Ventilverteiler für medizinische Fluidsteuerung: CNC-Fertigungsfall
Beispielhafte Anwendung
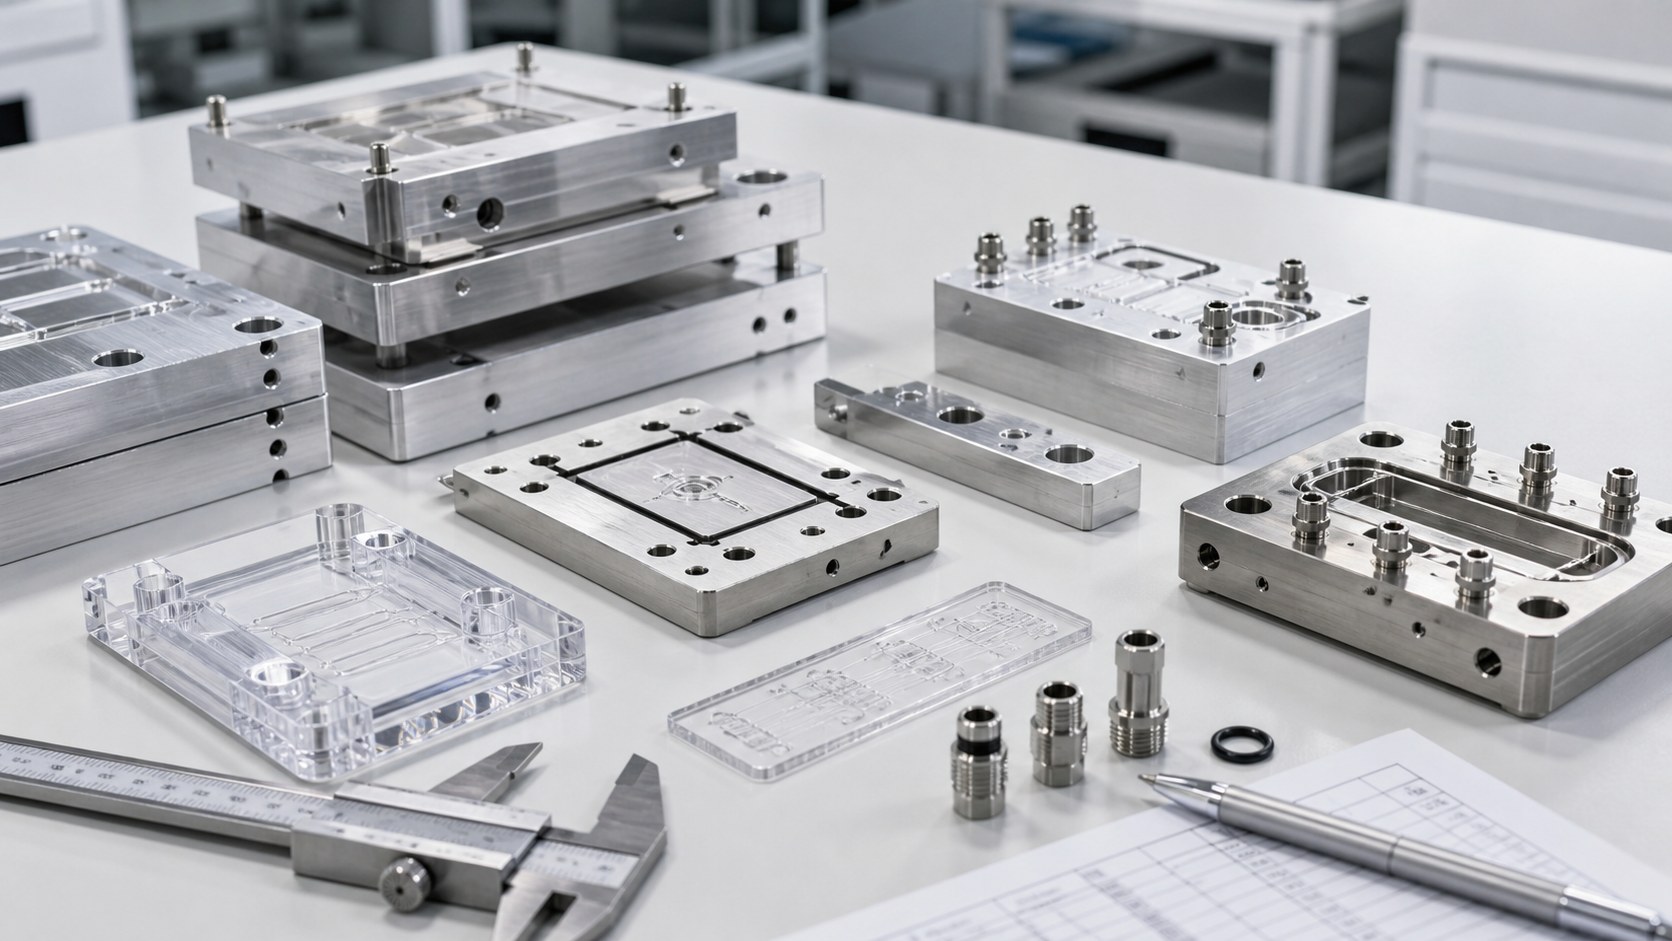
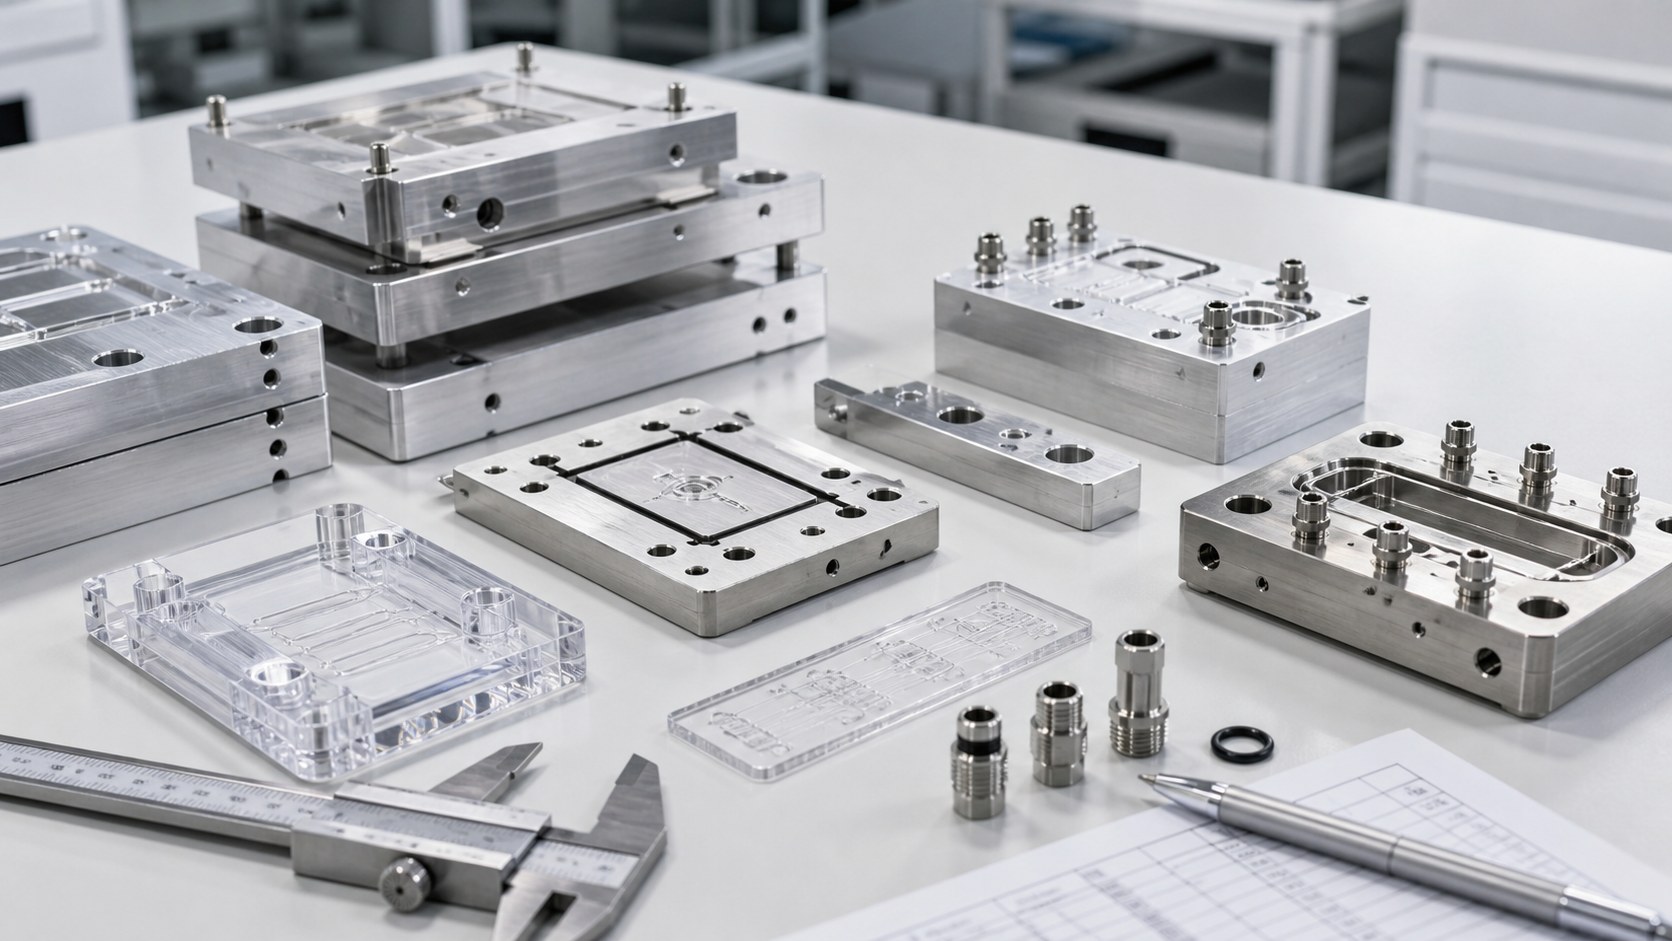
Dieser Fall beschreibt einen 316L-Ventilverteiler für ein medizinisches Fluidsteuerungssystem. Es handelt sich um ein Konstruktions- und Fertigungsbeispiel, nicht um die Behauptung einer konkreten Kundenlieferung oder Gerätezertifizierung. Der kompakte Block verbindet Einlass, Ventilschnittstelle und zwei Ausgänge; eine Deckeldichtung und Schrauben ergänzen die Baugruppe. Der Gerätehersteller verantwortet Fluidweg, Dichtwerkstoff, Prüfplan und Validierung. Die Fertigung stellt reproduzierbare mechanische Schnittstellen und passende Nachweise bereit.
Zeichnung und Eingangsdaten
Benötigt werden eine freigegebene 2D-Zeichnung, ein dazu passendes 3D-Modell und die Revisionshistorie. Grundfläche, Seitenbezug, Ventilsitz, Anschlussachsen und Dichtland sind gekennzeichnet. Vor dem Angebot Gewinde, Bohrtiefe, Wandstärke zwischen Kanälen und Entgratzugang prüfen. Werkstoffsorte und Oberflächenzustand müssen eindeutig sein. Fehlende Leckgrenzen oder Sauberkeitswerte sind mit dem Konstruktionsteam zu klären, nicht aus Bildern abzuleiten.
Werkstoff und Rohteil
316L kann Korrosionsbeständigkeit und Steifigkeit für kleine Gewinde bieten, sofern die Verträglichkeit mit dem endgültigen Medium bestätigt wird. Das Rohteil braucht Bearbeitungszugabe; seine Chargenkennung bleibt auf dem Laufzettel. Beim Schruppen Material an der Deckelfläche stehen lassen, damit der Dichtbezug nach der Hauptzerspanung fertig bearbeitet werden kann. Bei Plattenmaterial Zustand und Orientierung vor der Aufspannung prüfen. Zeugnisse und Rückverfolgbarkeit vor dem ersten Teil vereinbaren.
Merkmale im Zusammenhang
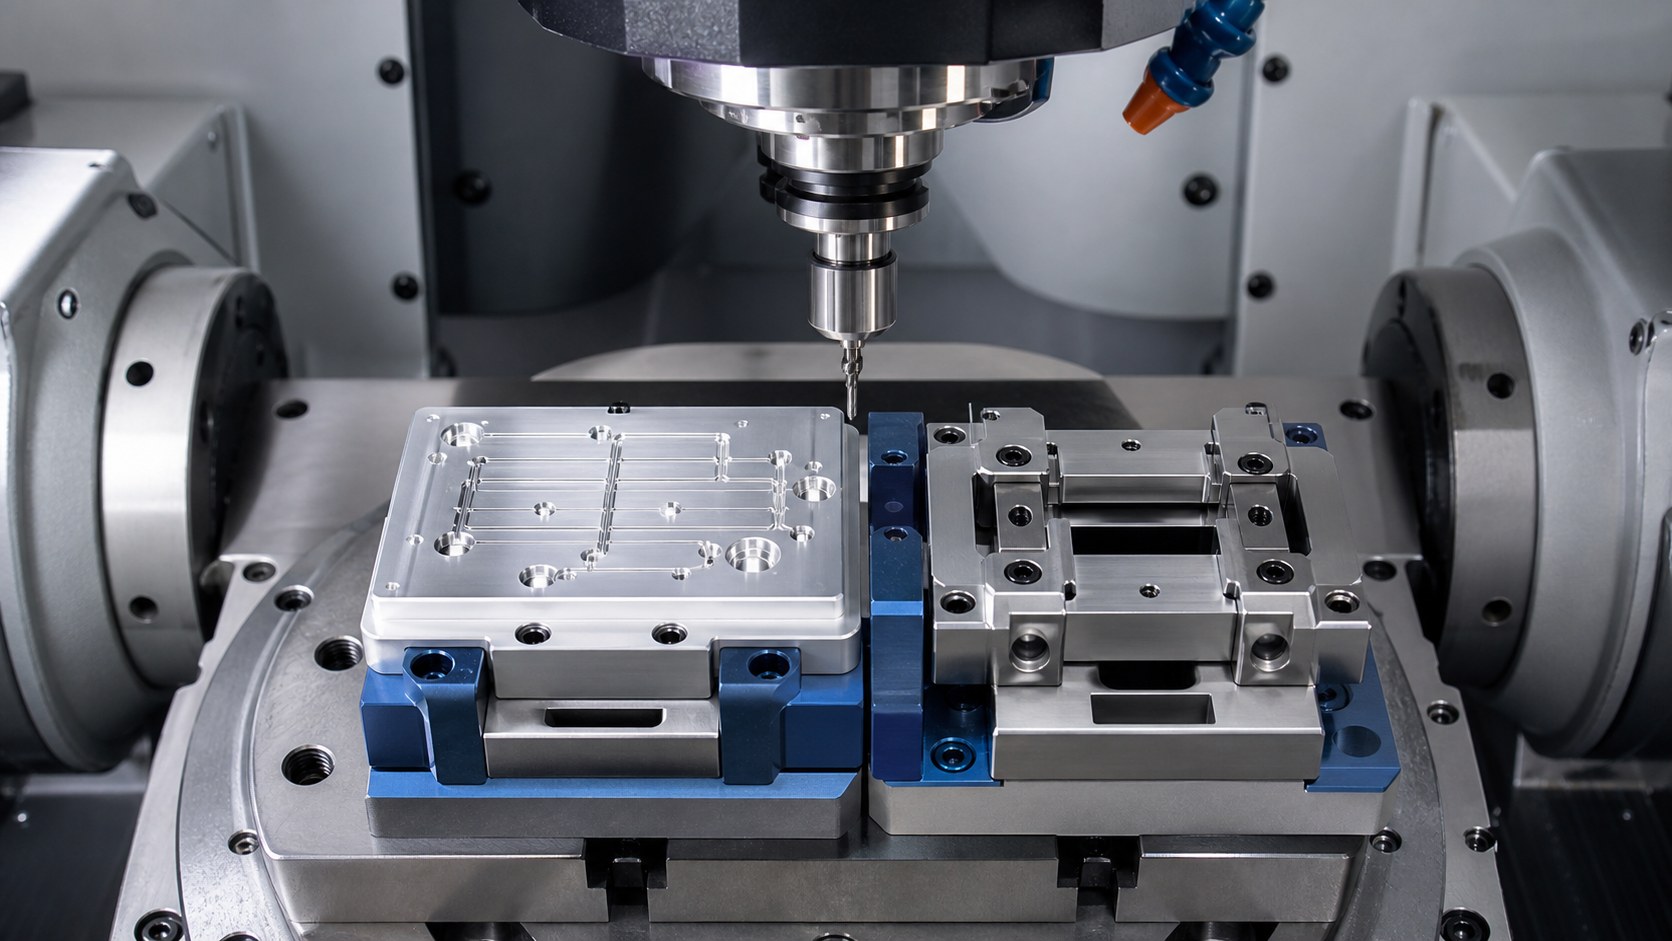
Querbohrungen, Gewindeanschlüsse, flache Dichtnut und gefräster Sitz beeinflussen einander. Ein versetzter Anschluss kann die Wandstärke verringern oder seinen Durchbruch unter den O-Ring legen. Die CAM-Prüfung betrachtet Bohrerspitze, Gewindelänge und Nutgeometrie gemeinsam. Zugängliche Außenflächen dienen als Bezüge für Fertigung und Messung. Das Schraubenbild des Deckels wird wegen der Verteilung der Dichtkraft ebenfalls geprüft.
Bearbeitungsfolge
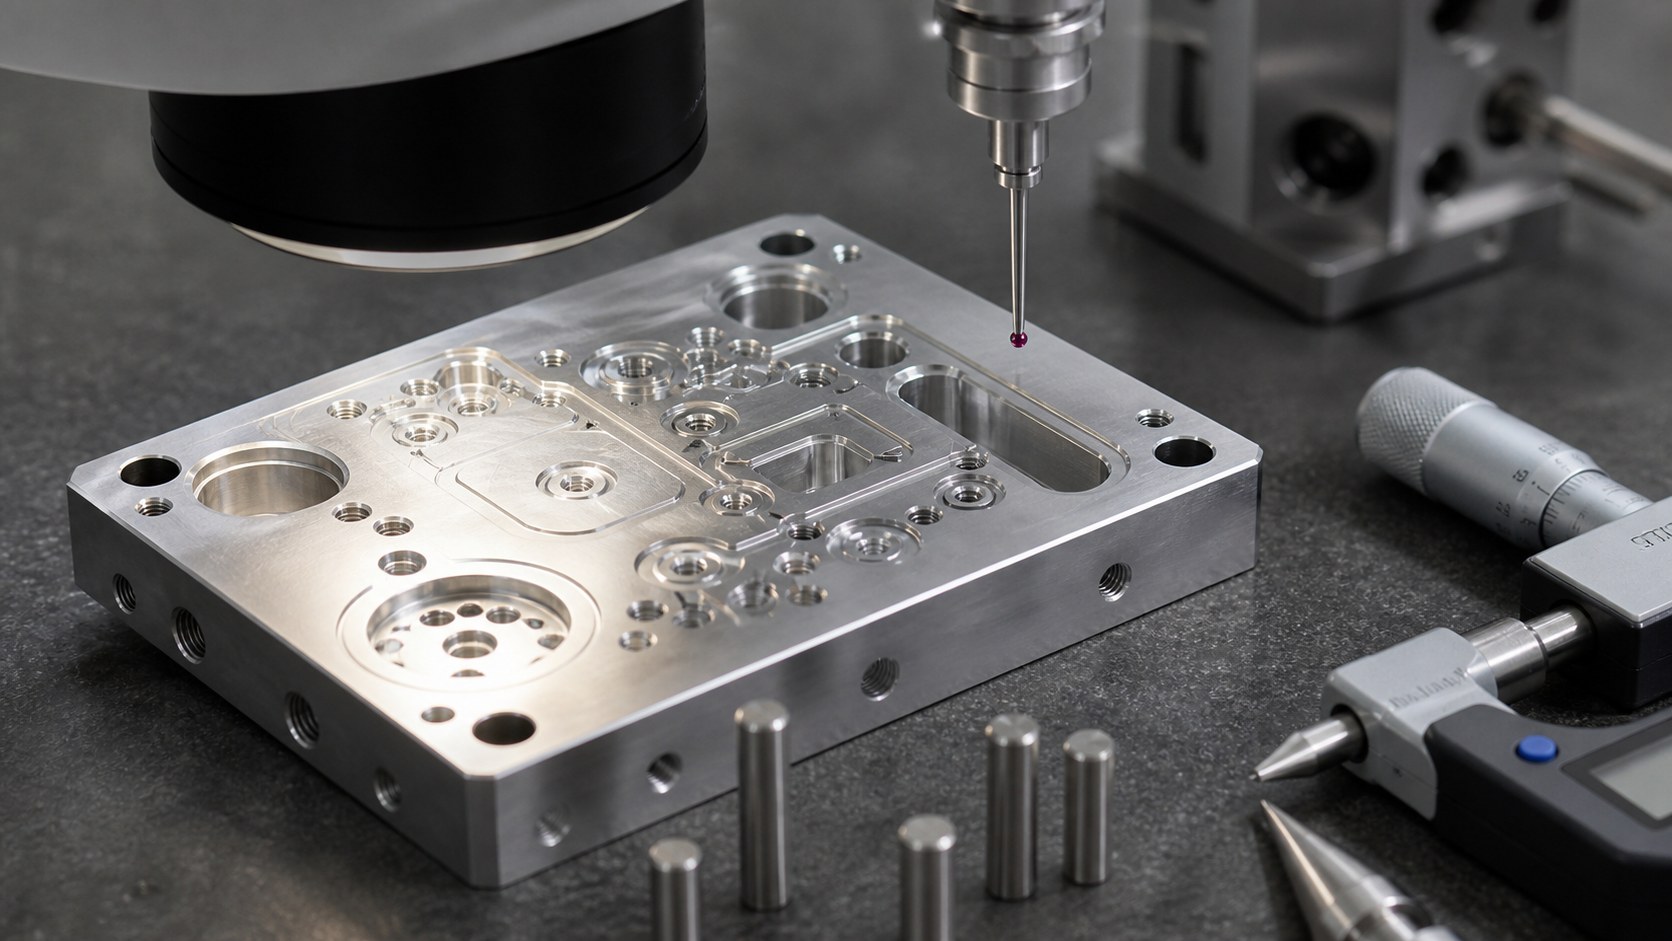
Zunächst Grund- und Seitenbezug schaffen, dann Block schruppen und große Anschlüsse herstellen. Kleine Kanäle und Ventilschnittstelle in kontrollierter Aufspannung fertig bearbeiten. Nut und Dichtland folgen mit einem stabilen Endschnitt. Die Vorrichtung muss halten, ohne das Bauteil zu verziehen oder die Prüffläche abzudecken. Für 316L Werkzeugverschleiß überwachen und Späne aus Sack- und Querbohrungen entfernen. Programm- und Vorrichtungsänderungen für die Erstbemusterung dokumentieren.
Grat- und Oberflächenkontrolle
Bohrungskreuzungen und Gewindeausgänge erhalten eine gezielte Kantenbearbeitung. Lose Metallreste sollen verschwinden, ohne den Ventilsitz zu verändern. Schon ein kleiner Kratzer im Dichtland kann trotz maßhaltigem Block einen Leckpfad schaffen. Nut optisch vergrößert prüfen, Fläche auf Handhabungsschäden untersuchen und Gewindeeingänge kontrollieren. Ist Passivierung vorgegeben, relevante Flächen anschließend erneut prüfen.
Maß- und Funktionsprüfung
Eine Erstbemusterung kann Werkstoffidentität, Maßbericht, Nut- und Anschlussmessungen, Oberflächenprüfung und Fotos schwer zugänglicher Kreuzungen enthalten. Die Prüfung nutzt Zeichnungsbezüge und dokumentiert den Spannzustand. Für eine Dichtheitsprüfung müssen Prüfmedium, Druck, Dauer, Verschlussplan und Grenzwert vom Geräteteam kommen. Die Prüfung des nackten Blocks unterscheidet sich von der montierten Ventilbaugruppe; der Abnahmeplan benennt den geforderten Zustand.
Reinigung und Lieferung
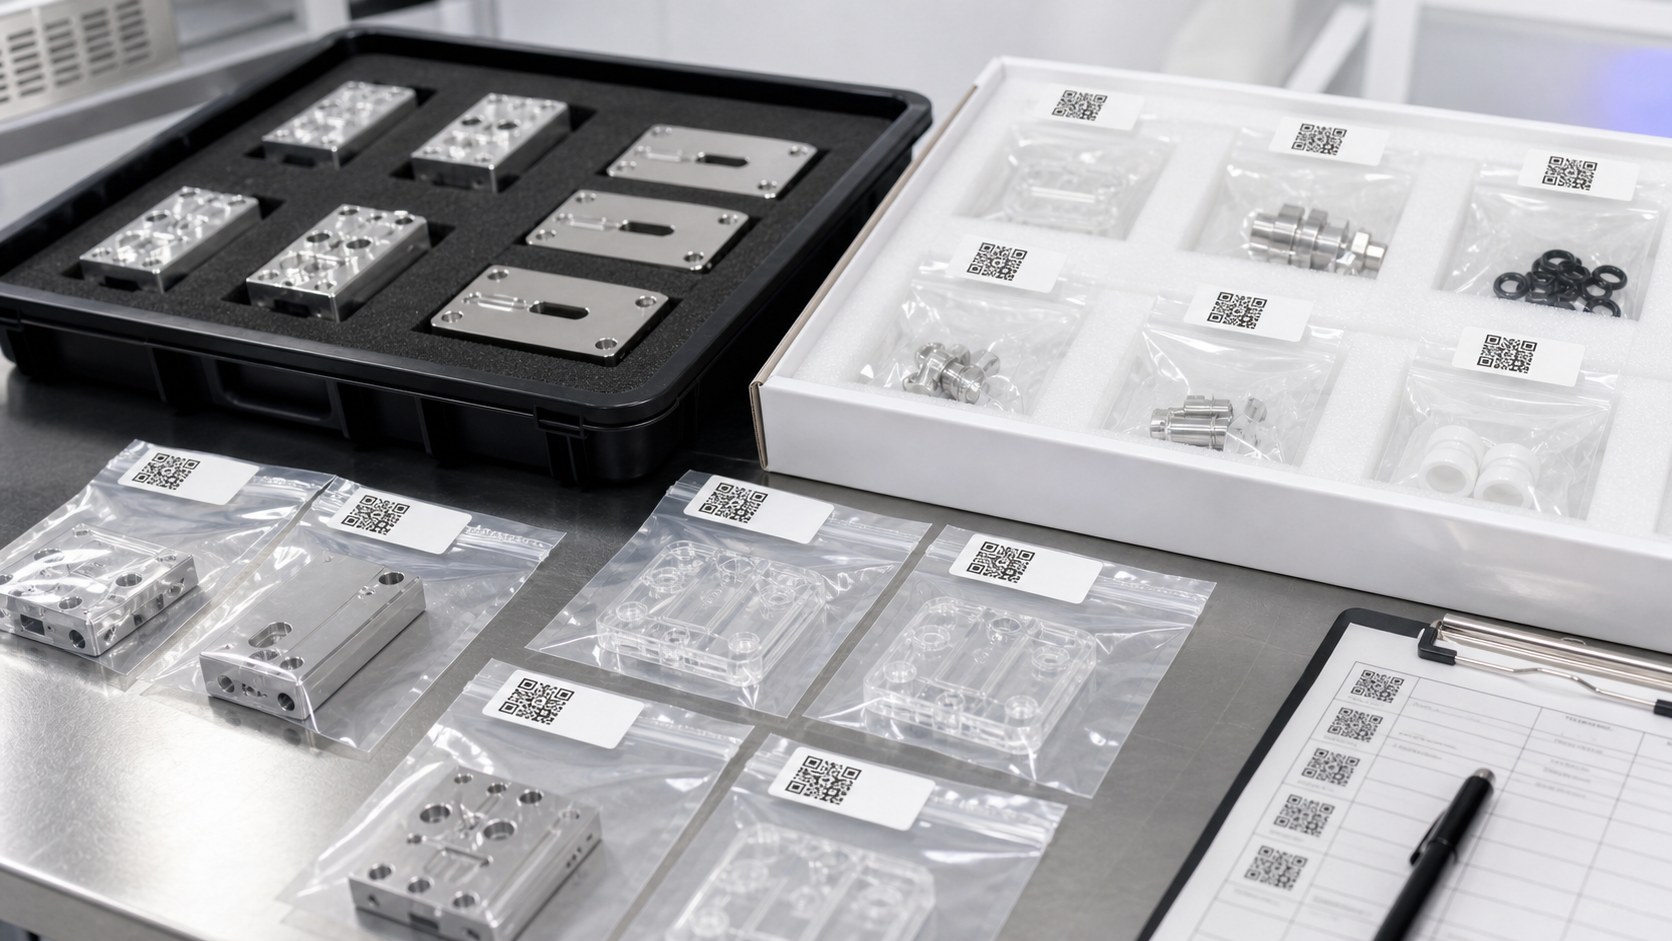
Gekreuzte Kanäle mit einem zum Werkstoff und geforderten Reinheitsgrad passenden Verfahren reinigen; auf Späne und sichtbare Rückstände kontrollieren. Offene Anschlüsse, Gewinde und Dichtland vor Beschädigung schützen. Teile getrennt in Trays oder Einzelverpackungen mit Charge und Revision kennzeichnen. Die Bilder sind beispielhaft und belegen keine Sterilität. Je nach Auftrag gehören Werkstoffzeugnis, Messbericht, Abweichungsfreigaben und vereinbarte Prüfergebnisse zur Lieferung.
RFQ und Serienübergabe
Für wiederkehrende Bestellungen helfen ein gelenktes Zeichnungspaket, eine freigegebene Erstbemusterung und eine Liste der zu überwachenden Merkmale. Prototypen- und Serienmengen getrennt angeben, Jahresbedarf nennen und Verfügbarkeit von Dichtungen und Anschlüssen für Montageversuche klären. Reinigung, Rückverfolgbarkeit und Lecktest bereits in der Anfrage festhalten. So lassen sich Zerspanung, Messung, Vorrichtung und Dokumentation nachvollziehbar kalkulieren.
FAQ
Ist dies ein zertifiziertes Medizinprodukt?
Nein, es ist ein beispielhafter Fertigungsfall. Zertifizierung und Validierung des Geräts liegen beim Gerätehersteller.
Warum kommt 316L infrage?
Es kann korrosionsbeständig sein und kleine Merkmale stabil halten; Medien- und Prozessverträglichkeit muss der Entwickler bestätigen.
Welche Maße bestimmen die Abdichtung?
Nuttiefe und -breite, Ebenheit, Anschlusslage, Schraubenbild und Sitzgeometrie sind typische funktionsrelevante Merkmale.
Wie werden Querbohrungen entgratet?
Durch kontrollierte Bearbeitung und Nacharbeit mit optischer oder endoskopischer Prüfung schwer zugänglicher Bereiche.
Welche Angaben braucht die Dichtheitsprüfung?
Medium, Druck, Haltezeit, verschlossene Anschlüsse, Montagezustand und Grenzwert vom Gerätehersteller.
Welche Unterlagen begleiten die Teile?
Auftragsabhängig Werkstoffzeugnisse, Chargen- und Revisionsdaten, Erstbemusterung, Prüfberichte und vereinbarte Testergebnisse.