Colector de válvulas médicas en acero 316L: caso de mecanizado e inspección
Aplicación representativa
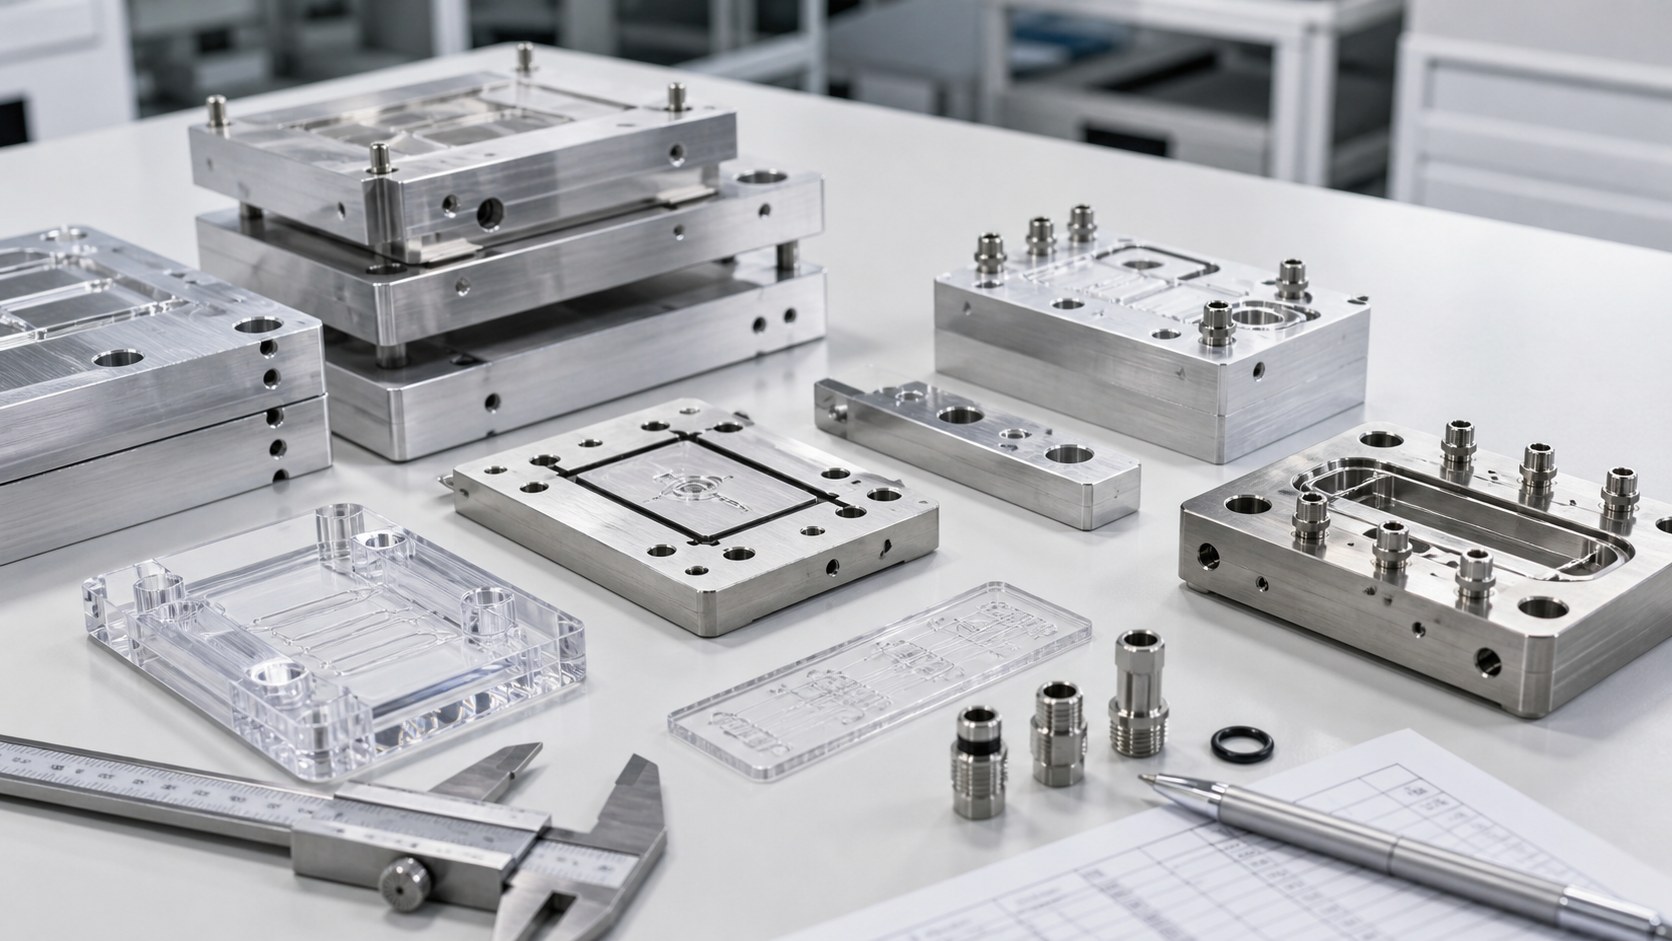
Este caso describe un colector 316L para un subsistema médico de control de fluidos. Es un ejemplo de diseño y fabricación, no la descripción de una entrega concreta ni de un dispositivo certificado. El bloque compacto comunica una entrada, una interfaz de válvula y dos salidas, y aloja una junta de tapa y tornillos. El fabricante del dispositivo define la ruta final, los materiales de sellado, el protocolo de prueba y la validación. El taller debe crear una interfaz mecánica repetible y aportar evidencias de fabricación.
Datos de partida
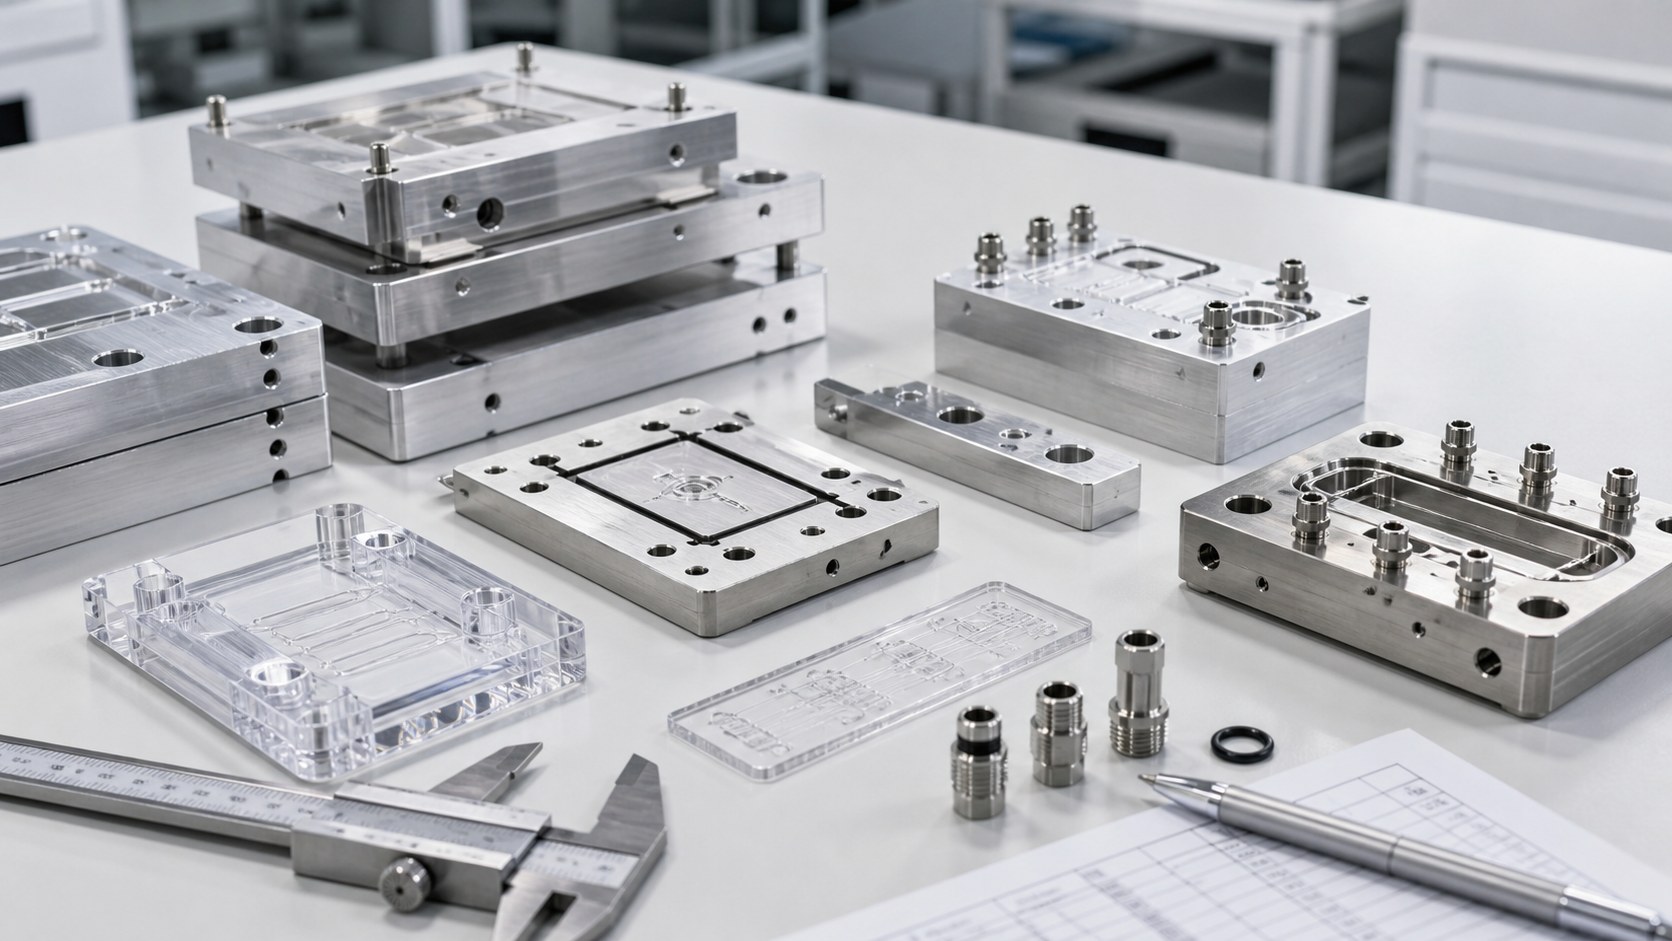
El paquete debe contener un plano 2D aprobado, modelo 3D coincidente e historial de revisión. Se señalan cara de montaje, referencia lateral, asiento de válvula, ejes de puerto y zona de sellado. Antes de cotizar hay que revisar roscas, profundidad de taladro, pared entre conductos y acceso para desbarbar. El grado de material y el estado superficial también deben quedar claros. Los límites de fugas o limpieza que falten se consultan al dueño del diseño; no se deducen de una fotografía.
Material y bruto
El 316L puede ofrecer resistencia a la corrosión y rigidez para roscas pequeñas, sujeto a la compatibilidad del fluido final. Empezar con material que permita suficiente sobremetal y mantener la identificación del lote en la hoja de proceso. El desbaste deja margen en la cara de tapa para terminar la referencia de sellado una vez retirado el volumen principal. Si se corta de placa, comprobar estado y orientación antes de escoger la fijación. Certificados y trazabilidad deben acordarse antes de fabricar la primera pieza.
Relación entre características
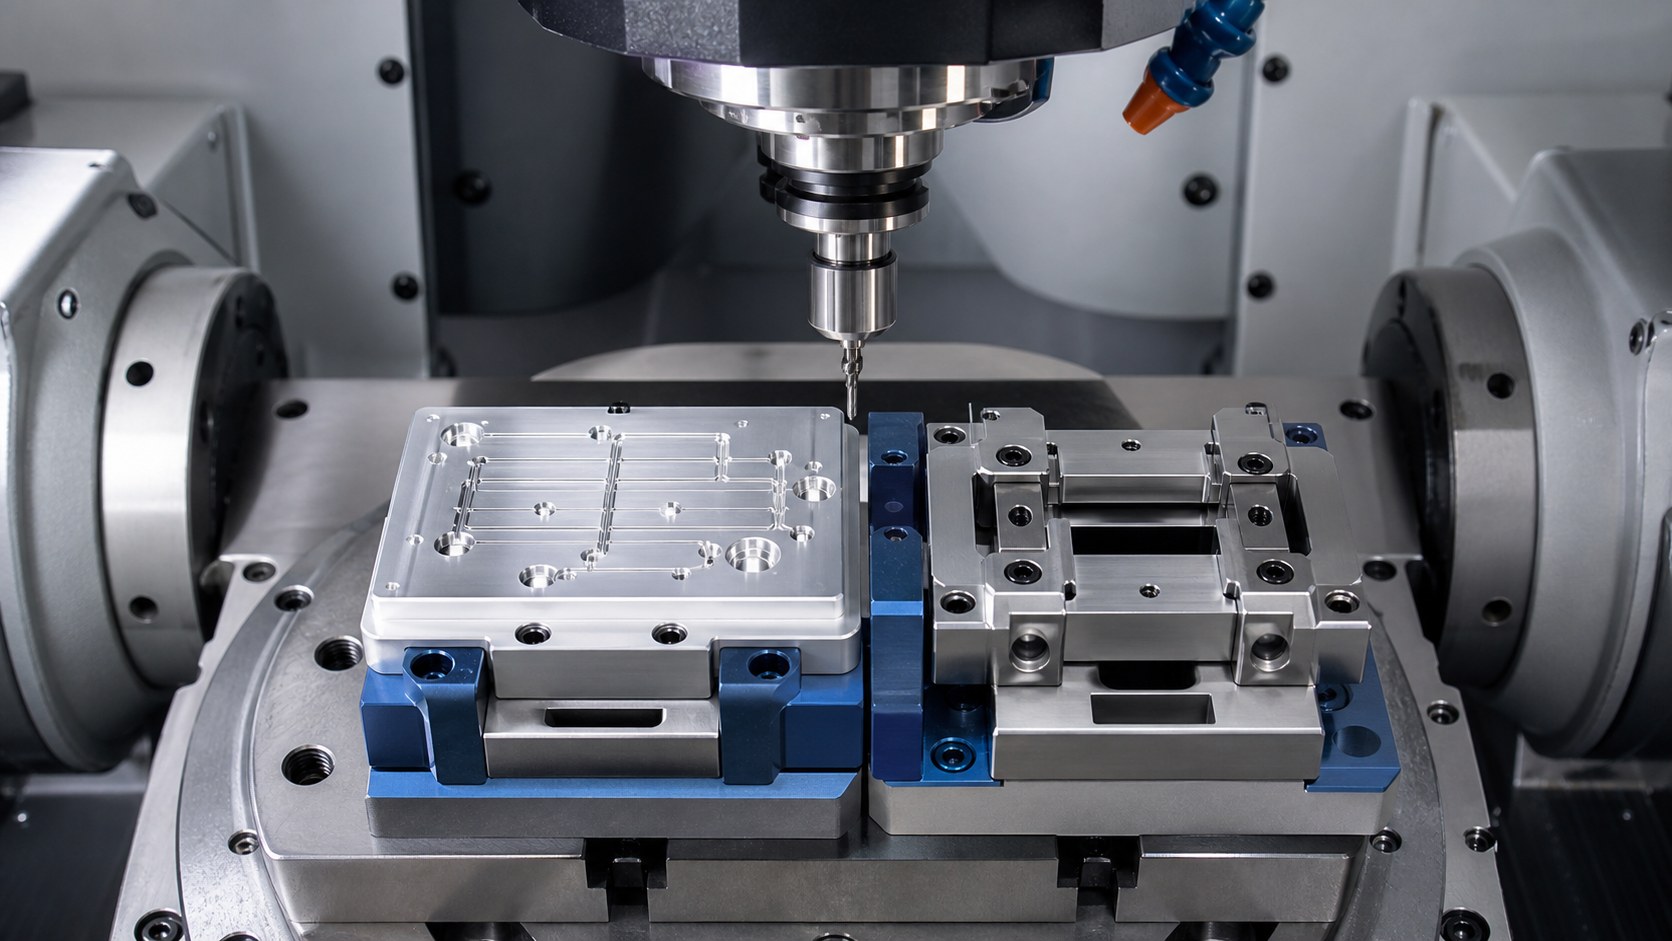
Los taladros cruzados, conexiones roscadas, ranura poco profunda y asiento fresado interactúan. Mover un puerto puede reducir la pared o situar el borde bajo la junta. La revisión CAM comprueba punta de broca, longitud de rosca y geometría de ranura. Un sistema de referencias basado en caras externas accesibles permite que mecanizado y metrología compartan coordenadas. También se revisa el patrón de tornillos de la tapa para repartir la carga sobre el sellado.
Secuencia de mecanizado
Primero se crean las referencias principal y lateral; después se desbasta el bloque y se hacen los puertos mayores. Los conductos pequeños y la interfaz de válvula se terminan en una fijación controlada. La ranura y la zona de apoyo se mecanizan en una pasada final estable. El útil debe sujetar sin deformar ni tapar la superficie crítica. En 316L conviene controlar desgaste de herramienta y evacuar viruta de conductos ciegos. Registrar cambios de programa y fijación para relacionarlos con el primer artículo.
Rebabas y superficies
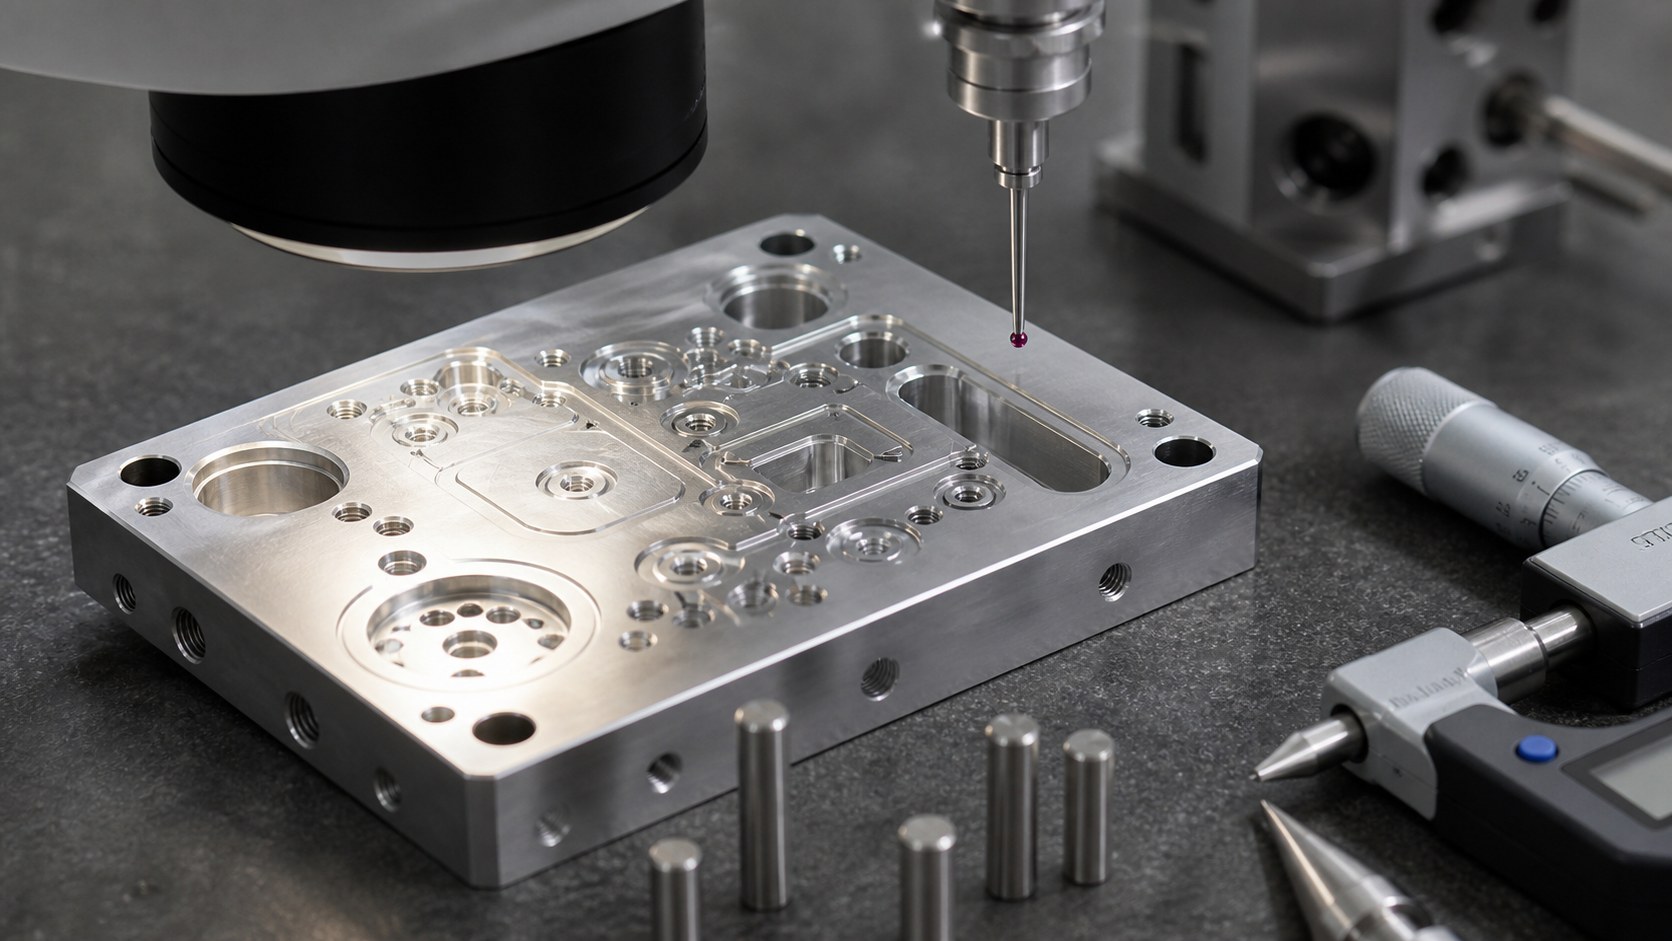
Las intersecciones y salidas de rosca reciben un tratamiento de borde controlado. El objetivo es retirar metal suelto sin alterar el asiento. Una pequeña marca en la zona de junta puede abrir una vía de fuga aunque otras cotas sean correctas. Inspeccionar la ranura con aumento, la cara contra daños de manipulación y las entradas de rosca contra aristas que corten un racor. Si se especifica pasivado, volver a revisar superficies relevantes después del tratamiento.
Inspección y prueba
El informe de primer artículo puede incluir identificación de material, cotas, medición de ranura y puertos, comprobación superficial e imágenes de intersecciones. La inspección usa las referencias del plano y registra el estado de fijación. Una prueba de fugas exige que el equipo del dispositivo entregue medio, presión, tiempo, configuración de tapones y criterio de aceptación. Probar el bloque desnudo y la válvula montada son operaciones distintas; el documento debe indicar cuál corresponde.
Limpieza y entrega
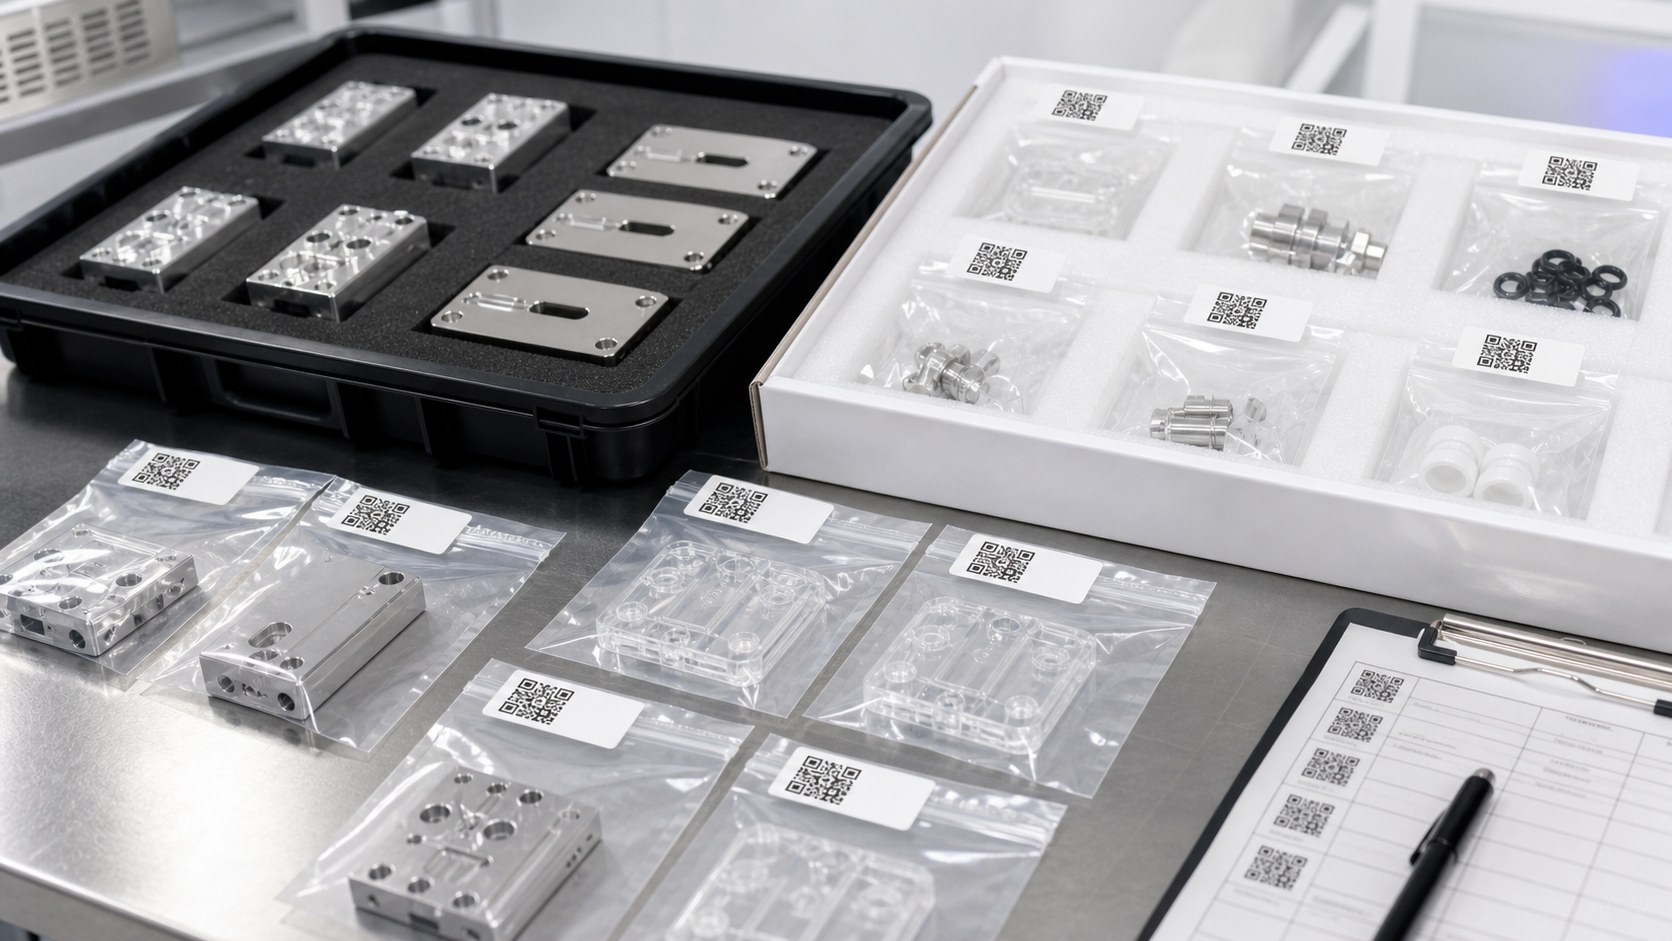
Limpiar conductos cruzados con un proceso compatible con el material y el nivel requerido; comprobar ausencia de virutas y residuos visibles. Proteger puertos, roscas y la zona de junta. Separar piezas en bandejas o embalajes individuales e identificar lote y revisión. Las imágenes son ilustrativas y no implican esterilidad. Los registros de entrega pueden incluir certificado de material, mediciones, autorizaciones de desviación y resultados de prueba acordados.
Solicitud de oferta y repetición
Para pedidos repetidos se necesita un plano controlado, primer artículo aprobado y una lista de características a vigilar. Separar cantidades de prototipo y serie, indicar demanda anual y disponibilidad de juntas y racores para el montaje de prueba. Comunicar limpieza, trazabilidad y protocolo de fugas en la solicitud de oferta. Así el taller puede estimar mecanizado, inspección, utillaje y documentación con supuestos visibles.
FAQ
¿Es un dispositivo médico certificado?
Es un caso representativo de mecanizado. La certificación y validación del dispositivo corresponden a su fabricante.
¿Por qué se considera 316L?
Puede ofrecer resistencia a la corrosión y detalles pequeños robustos, siempre que el diseñador confirme compatibilidad con fluidos y procesos.
¿Qué cotas afectan al sellado?
Profundidad y anchura de ranura, planitud, posición de puertos, patrón de tornillos y geometría del asiento.
¿Cómo se eliminan rebabas en cruces?
Mediante una secuencia controlada de mecanizado y desbarbado, seguida de inspección óptica o boroscopio cuando haga falta.
¿Qué datos se necesitan para la prueba de fugas?
Medio, presión, tiempo, puertos taponados, estado de montaje y límite admisible definidos por el fabricante del dispositivo.
¿Qué documentos pueden acompañar las piezas?
Según pedido: certificados de material, trazabilidad, mediciones de primer artículo, registros de inspección y resultados de prueba acordados.