
Repräsentativer Umfang und Nachweisgrenzen
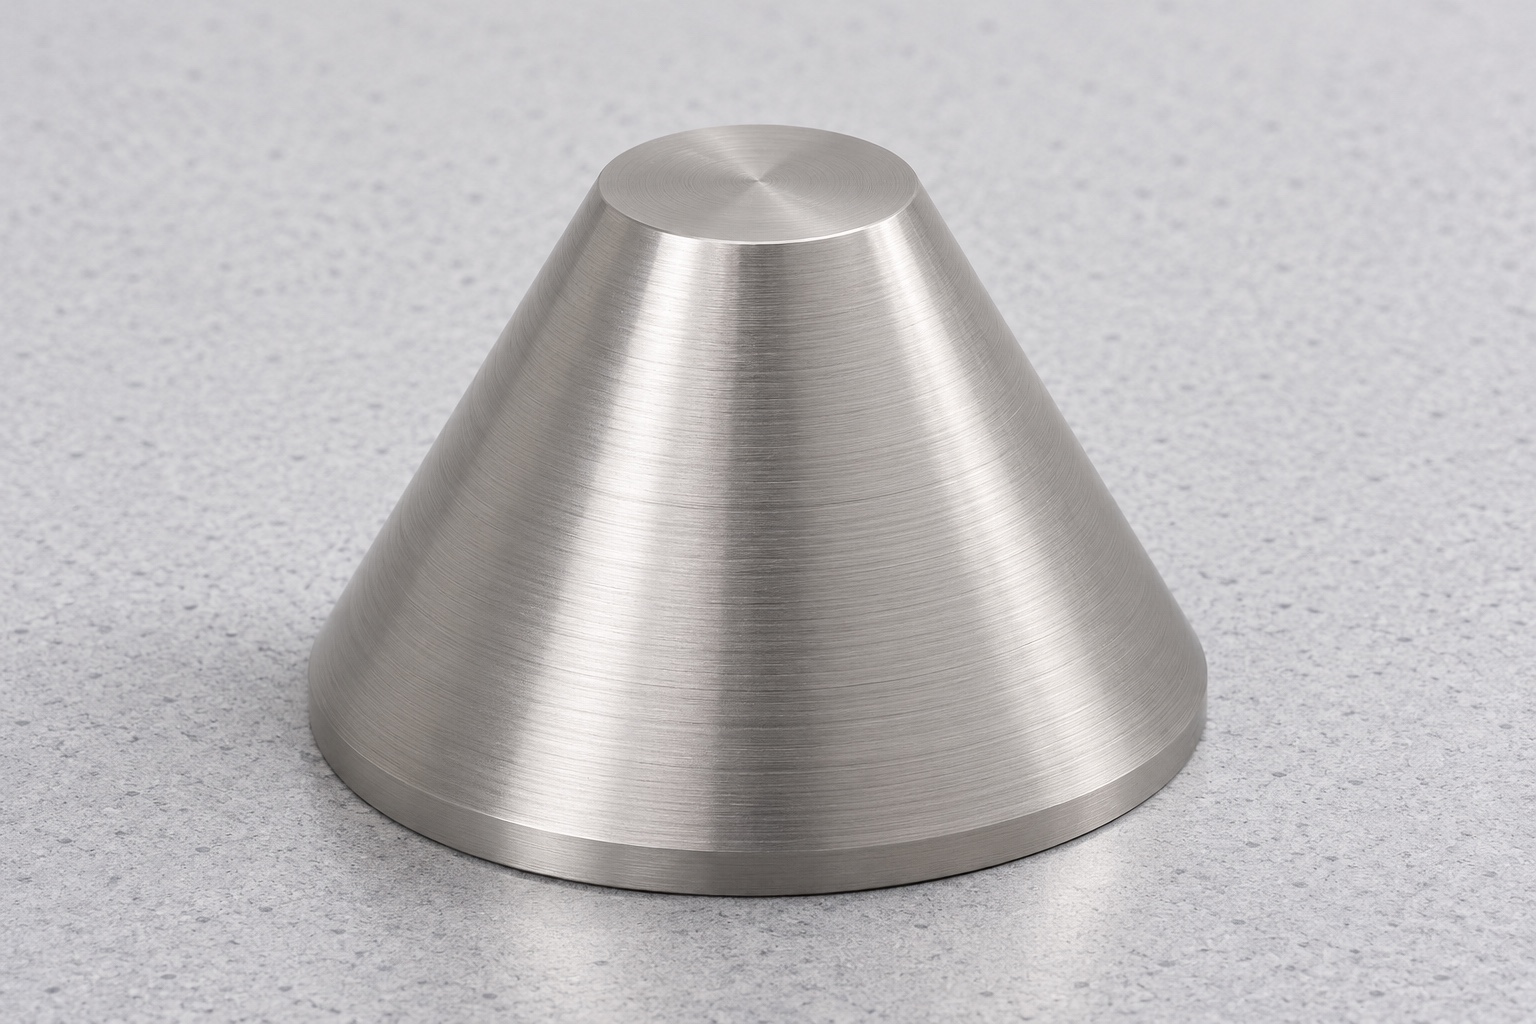
Dieser repräsentative CNC-Drehfall berücksichtigt einen soliden konischen Kegelpositionierer aus 316L für eine inerte Inspektionsvorrichtung für chirurgische Instrumente. Es handelt sich um ein Fertigungsplanungsbeispiel, nicht um eine identifizierte Kundenlieferung oder einen Bericht über erzielte Produktionsergebnisse. Es wird kein Anspruch auf Zertifizierung, gemessene Toleranz, Positionierungswiederholbarkeit, Haltekraft oder klinische Leistung erhoben. Der Zweck besteht darin, Fragen zu organisieren, die ein Zeichnungseigentümer und ein Bearbeitungslieferant klären würden, bevor er eine tatsächliche Bestellung annimmt. Die Komponentenkonformität bleibt getrennt von der Validierung der gesamten Vorrichtung und der damit bewerteten Instrumente. Bei den dem Beispiel beigefügten Fotos handelt es sich nicht um Materialzertifikate, Inspektionsprotokolle oder Belege dafür, dass ein Kundenprojekt abgeschlossen wurde.
Vorgeschlagene Geometrie und ausgeschlossene Merkmale
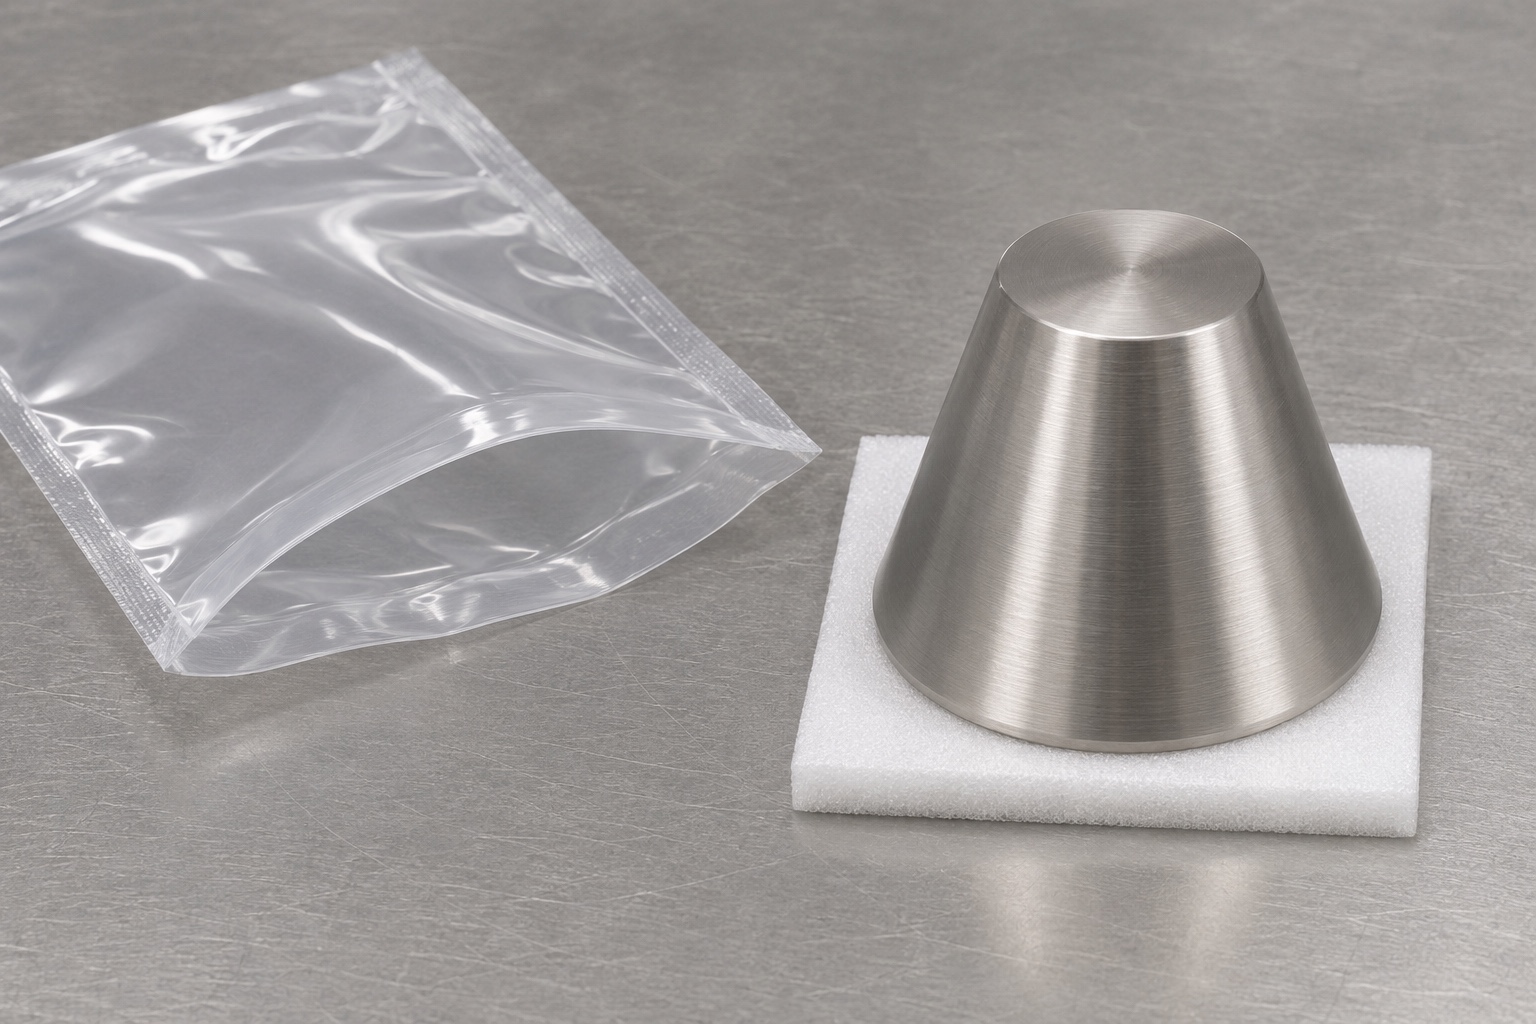
Die Komponente ist ein einzelner kreisförmiger Kegelstumpf mit einer breiten flachen Unterseite, einer kleineren flachen Oberseite und einer geraden, sich verjüngenden Seite. Es ist durchgehend massiv und weist keine axiale Bohrung, kein Gewinde, keine Wellenverlängerung, keinen vorstehenden Flansch oder kein angebrachtes Befestigungselement auf. Außerhalb des nutzbaren Verjüngungsbereichs würden kleine zulässige Kantenbearbeitungen identifiziert. Die Zeichnung und nicht ein Foto würde die Abmessungen und Akzeptanzkriterien festlegen. Diese Hülle sollte nicht mit einem Gewindekegeladapter oder einem Positionierungsstift mit zusätzlichem Schaft verwechselt werden. Jede Befestigungs- oder Halteanordnung gehört zur separat definierten Vorrichtungsschnittstelle und kann nicht aus dem einfachen Äußeren der Komponente erfunden werden.
Gegenkontakt vor der Toleranzfestlegung definieren
Der Vorrichtungskonstrukteur würde identifizieren, welcher Teil des Konus die passende Referenz berührt und welche Oberfläche den axialen Sitz herstellt. Die Unterseite könnte an einer Stütze anliegen, ihre Rolle bedarf jedoch einer ausdrücklichen Bestätigung. Der Abstand an der schmaleren Oberseite und der breiten Kante würde ebenfalls überprüft. Ein Kontaktbereich lässt sich nicht zuverlässig dadurch definieren, dass der Kegel passen soll. Bei der Überprüfung würden Maßanforderungen für den Kegelpositionierer von Kraft-, Stabilitäts- oder Wiederholbarkeitsanforderungen für die Baugruppe unterschieden. Eine optionale Prüfung der inerten Platzierung hätte einen angegebenen Umfang und eine Referenzrevision und würde nicht als undokumentierter Ersatz für die Zeichnungsabnahme fungieren.
Winkelkonvention bei der Anfrage klären
Eine echte Anfrage würde angeben, ob der Winkelwert ein Halbwinkel oder ein eingeschlossener Winkel ist, und die gesteuerte axiale Länge definieren. Durchmesserwerte gelten für benannte Ebenen oder Abstände von der angegebenen Referenz. Die Überprüfung würde die Toleranzen für Winkel, Länge und Durchmesser in Einklang bringen, anstatt davon auszugehen, dass sie unabhängig sind. Kantenbrüche würden vom Arbeitsbereich getrennt. Eine nominale geometrische Beziehung kann helfen, den beabsichtigten Kegel zu erklären, legt jedoch nicht die endgültige Oberflächenform fest. Jede Nichtübereinstimmung zwischen Modell und Zeichnung wird zur Klärung zurückgesandt und unter der richtigen Revision erfasst, bevor ein Produktionsweg vorbereitet wird.
Materialidentität durch die Vorbereitung erhalten
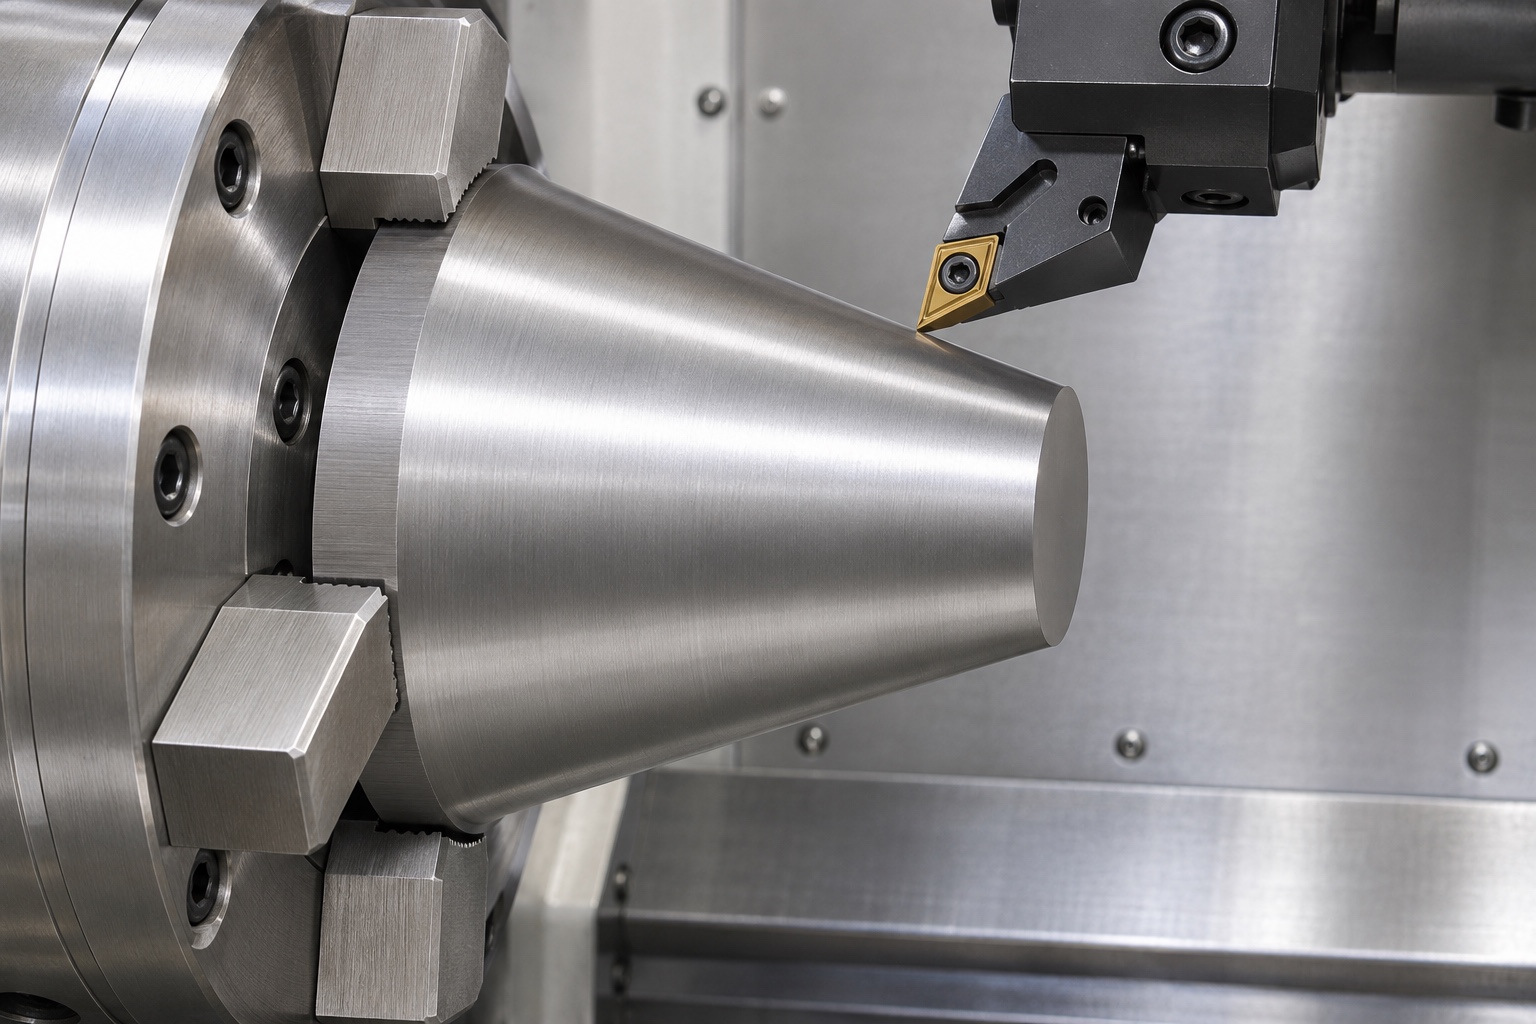
Identifizierter 316L-Rohmaterial würde mit der angeforderten Quelldokumentation verknüpft. Bei der Rohlingsvorbereitung würde Material für die Verjüngung, die Endflächen und die erforderliche vorübergehende Spannzugabe übrig bleiben, ohne dass dem fertigen Design stillschweigend ein Merkmal hinzugefügt würde. Der Materialdatensatz würde das Teil durch die Bearbeitung und genehmigte Behandlungen verfolgen. Wenn das Markieren einer Kontaktfläche verboten wäre, würde eine kontrollierte Behälter- und Herstellungsaufzeichnung die Identifizierung gewährleisten. Dieser Fall liefert kein tatsächliches Materialzertifikat oder Passivierungsergebnis. Es erklärt, was eine realer Auftrag erfordern würde, und vermeidet gleichzeitig die Annahme, dass das rostfreie Aussehen die Legierung, die Oberflächenbehandlung, die Reinigungsqualität oder die Eignung für eine bestimmte medizinische Belastung beweist.
Drehfolge und Umspannen planen
Der Kandidatenprozess würde die Endflächenvorbereitung und das Außenkegeldrehen mit der verfügbaren Werkstückhalterung und dem verfügbaren Zugang koordinieren. Wenn für die Fertigstellung des Bodens ein weiterer Aufbau erforderlich wäre, würde der Plan beschreiben, wie die beabsichtigte geometrische Beziehung wiederhergestellt wird. Eine Futterkontaktfläche würde nicht automatisch zur Zeichnungsreferenz werden. Die vorübergehende Spannzugabe würde bei Bedarf entfernt werden, ohne das Arbeitsband zu beschädigen. Werkzeuge und Parameter würden entsprechend der tatsächlichen Geometrie und dem tatsächlichen Material ausgewählt. Das Beispiel gibt keinen Anspruch auf einen qualifizierten Zyklus, eine Produktionszeit oder eine erreichte Toleranz. Stattdessen wird gefragt, wie die gewählte Reihenfolge die Beziehungen beibehält, die bei der Endprüfung bewertet werden müssen.
Übergänge und Endoberfläche kontrollieren
Die Zeichnung würde die zulässige Behandlung der kleinen Oberkante und der breiten Unterkante, einschließlich aller ausgeschlossenen Messzonen, identifizieren. Durch das Entgraten würde unerwünschtes Material entfernt, ohne dass im Kontaktbereich eine breite Verrundung entsteht. Wenn das Polieren vorgeschlagen würde, würden dessen Zweck und Wirkung auf die Konizität überprüft und nicht als automatische Verbesserung akzeptiert. Anforderungen an die Oberflächenbeschaffenheit würden vom kosmetischen Erscheinungsbild getrennt gehalten. Werkzeuge, Stützen und Handhabung würden die fertige Seite vor vereinzelten erhabenen Markierungen schützen. Änderungen an Freistellungen oder der nutzbaren Kontaktlänge erfordern eine Genehmigung und entsprechende Inspektionsaktualisierungen und keine informelle Anpassung zur Vereinfachung der Endbearbeitung.
Prüfmethoden den Merkmalen zuordnen
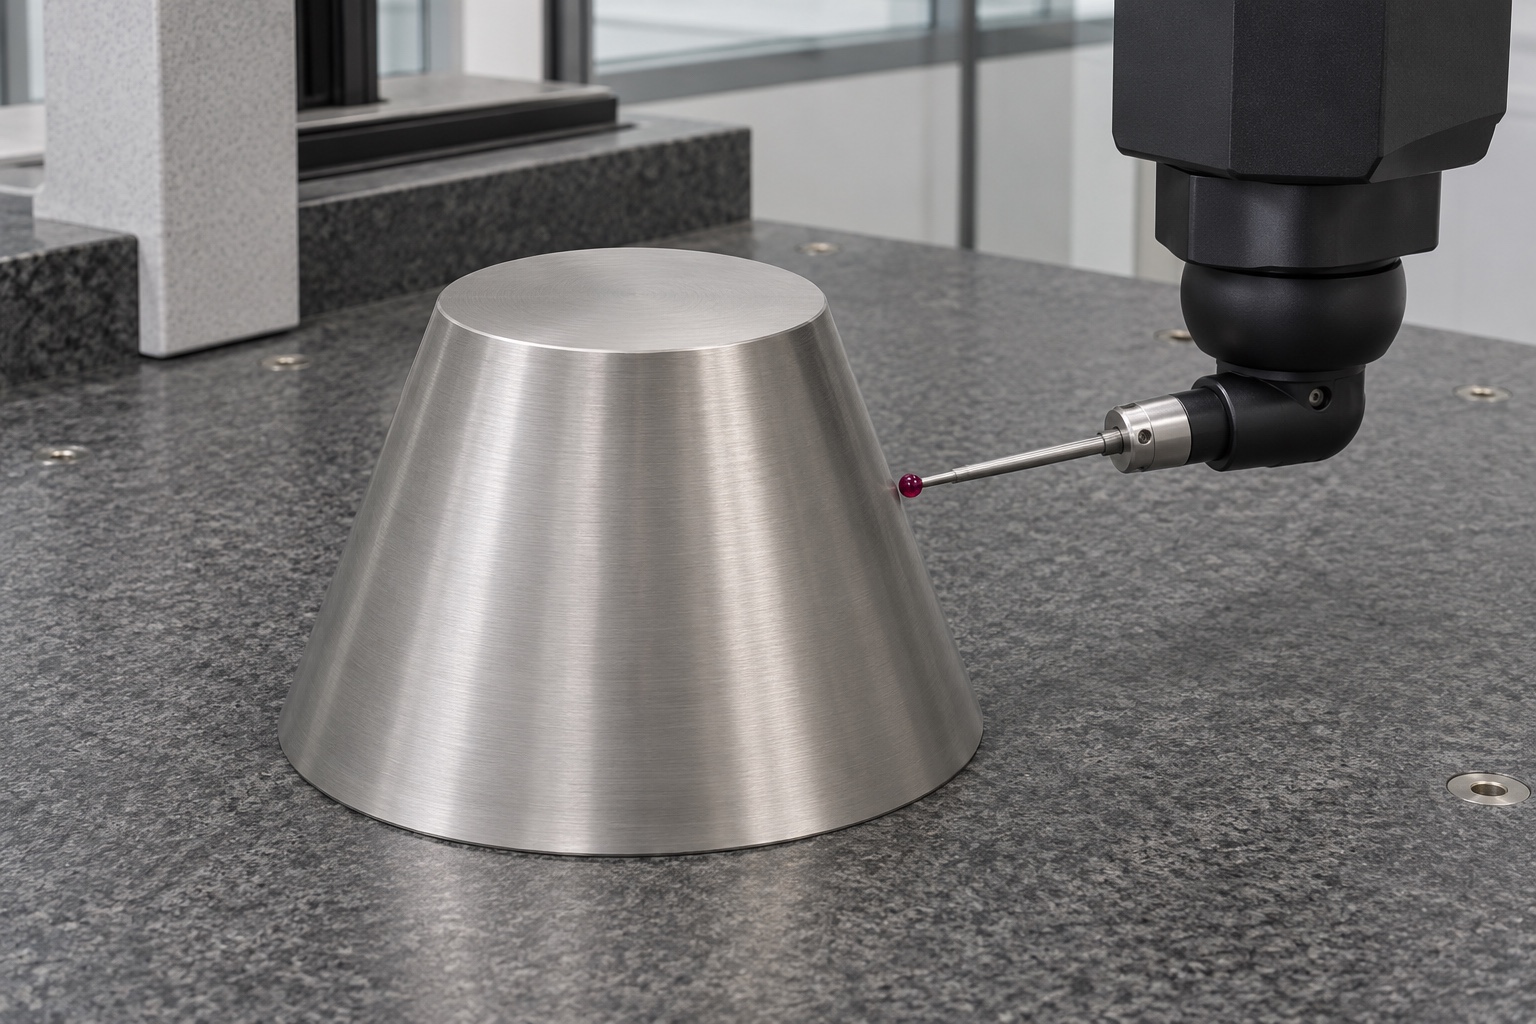
Der vorgeschlagene Prüfplan würde Durchmesser an definierten Ebenen, Winkelkonvention, Länge, relevante Flächenbeziehungen und Oberflächenanforderungen mit geeigneten Methoden bewerten. Ein Ausgleichsprofil oder verteilte Koordinatenmessungen wären nach Prüfung von Fähigkeit und Zugang denkbar. Bezugssituation und Ausschluss der Kantenübergänge müssten dokumentiert werden. Eine einzelne Durchmessermessung würde den Kegel nicht vollständig zur Abnahme qualifizieren. Auch eine optisch plausible Kontaktmarke ersetzt keinen Formnachweis. Mangels verifizierter Lieferdaten nennt dieses Beispiel keine numerischen Ergebnisse. Ein tatsächlicher Erstmusterbericht müsste Beobachtungen an fertigen Teilen enthalten und abgeleitete Werte eindeutig kennzeichnen.
Nachvollziehbaren Erstmusterbericht erstellen
Der vorgeschlagene Datensatz würde Zeichnungsüberarbeitung, genehmigte Klarstellungen, Rohmaterialidentifikation, Endverarbeitungszustand und Ergebnisse auf Merkmalsebene verknüpfen. Es würde zwischen Nominalwerten, gemessenen Beobachtungen und berechneten Merkmalen unterscheiden. Messungen, die vor einem späteren Arbeitsgang durchgeführt werden, könnten die Prozesskontrolle unterstützen, würden aber nicht stillschweigend die endgültige Oberfläche nach diesem Arbeitsgang darstellen. Wenn der Zugang oder die Unsicherheit eine Methode einschränkt, wird die Einschränkung vor der Akzeptanz behoben. Nichtkonformitäten würden dem autorisierten Dispositionsprozess des Käufers folgen. Ein echtes Erstmusterpaket würde also dokumentieren, was tatsächlich bewertet wurde, und nicht nur ein Maschinenfoto präsentieren oder diesen repräsentativen Weg wiederholen, als wäre es ein erzieltes Fertigungsergebnis.
Inerte Platzierung nur ergänzend bewerten
Wenn vereinbart, könnte eine kontrollierte inerte Referenzvorrichtung verwendet werden, um offensichtliche Interferenzen oder den vorgesehenen Sitzbereich zu beobachten. In der Aufzeichnung würden sowohl Revisionen als auch die Beobachtungsbedingungen aufgeführt. Es würde weder die Kontaktkraft noch die Wiederholgenauigkeit der Positionierung, die Verschleißdauer oder die Genauigkeit eines Inspektionssystems für chirurgische Instrumente ermitteln. Eine ungünstige Beobachtung könnte entweder die Gegenkomponente oder deren Stützanordnung betreffen und würde eine Untersuchung erfordern. Eine günstige optische Passform würde eine nicht erfüllte Maßanforderung nicht außer Kraft setzen. Dieser Fall beansprucht keinen abgeschlossenen Montageversuch; Es trennt diese mögliche Aktivität von den Herstellungs- und Inspektionsnachweisen, die für das Kegelpositionierer selbst erforderlich sind.
Schutzverpackung ohne weitergehende Behauptungen definieren
Die vorgeschlagene Ausgangsbedingung würde sich mit Rückständen, Kontaktoberflächenschutz und Identifizierung befassen. Separate Kegelpositionierer dürfen keine konischen Bänder oder Kanten aneinander reiben. Der Verpackungsdatensatz würde Material- und Revisionsverknüpfungen bewahren, ohne eingeschränkte Oberflächen zu markieren. Jeder spezifische Rückstandsgrenzwert würde eine vereinbarte Reinigungs- und Überprüfungsmethode erfordern. Eine schützende Unterlage und ein gewöhnlicher Beutel würden keine sterile Verpackung, validierte Reinigung oder qualifizierte Versandleistung belegen. Es wird kein tatsächlicher Versand geltend gemacht. Die Lieferbeschreibung würde sich auf das beschränken, was der Lieferant dokumentieren kann, wobei jede zusätzliche Reinigungs-, Transport- oder Anwendungsqualifikation als separate Anforderung angegeben wird.
Freigabeweg für einen realen Auftrag festlegen
Vor der Produktion würden die Parteien Geometrie, Konuskonvention, axiale Referenzen, Material, Oberflächenzustand, Inspektion und Verpackung genehmigen. Die DFM-Überprüfung würde sich auf die Werkstückspannung, den Transfer, den Kontaktschutz und den Messzugang konzentrieren. Tatsächliche Nachweise des Erstmusters und autorisierte Änderungen würden dann jede wiederholte Kleinserienbestellung stützen. Der Lieferant würde einen definierten 316L-CNC-Drehumfang angeben, anstatt ein Vorrichtungsergebnis basierend auf einer einfachen Kegelform zu garantieren. Dieser repräsentative Fall bietet eine praktische Struktur für diese Diskussion, ohne Kundenerfolge, Zertifizierungen oder medizinische Leistungen zu erfinden, die durch die Komponentenfertigung allein nicht erreicht werden können.
FAQ
Handelt es sich um eine dokumentierte Kundenlieferung?
Nein. Dies ist ein repräsentatives Fertigungsbeispiel ohne tatsächliche Kundenlieferung, Liefermenge, erreichte Toleranz, Zertifizierung oder Positionierungsergebnis. Ein realer Auftrag benötigt eigene kontrollierte Nachweise und Freigabeunterlagen.
Besitzt der Kegelpositionierer eine Bohrung oder einen Schaft?
Nein. Es ist ein massiver Kegelstumpf mit flachen kreisförmigen Enden und einer geraden, sich verjüngenden Seite. In dieser vorgeschlagenen Geometrie sind keine Bohrungen, Gewinde, Wellenverlängerungen, hervorstehenden Flansche oder montierten Befestigungselemente enthalten.
Welche Konizitätsinformationen müssen vor der Angebotserstellung geklärt werden?
Definieren Sie die Winkelkonvention, den axialen Bezug, die kontrollierte Länge, die Durchmesserauswertungsebenen und den nutzbaren Kontaktbereich. Gleichen Sie entsprechende Toleranzen ab und ermitteln Sie, wie Kantenübergänge behandelt werden, bevor der Lieferant einen Prozess auswählt.
Kann ein Foto den Erstmusterbericht ersetzen?
Nein. Ein Bericht erfordert nachvollziehbare Teilbeobachtungen, geeignete Methoden und eine Bewertung anhand kontrollierter Anforderungen. Ein Foto stellt keine materielle Identität, keinen Winkel, keine Oberflächenform oder ein erzieltes dimensionales Ergebnis fest.
Würde eine Sitzbeobachtung die Genauigkeit der Vorrichtung beweisen?
Nein. Es würde nur die vereinbarte Beobachtung mit einer kontrollierten Referenz unterstützen. Genauigkeit, Kraft, Wiederholbarkeit und Lebensdauer der Vorrichtungen erfordern separat konzipierte Bewertungen der relevanten Montage- und Betriebsbedingungen.
Was spricht für einen wiederholten Kleinserienkauf?
Verwenden Sie genehmigte Zeichnungen, Materialaufzeichnungen, Endkontrollnachweise, genehmigte Änderungen und vereinbarte Verpackungsanforderungen. Behandeln Sie diesen vorgeschlagenen Prozess oder seine Bilder nicht als abgeschlossene Produktionsqualifikation oder tatsächliche Lieferergebnisse.
tanghangyun@oemach.com