
Alcance representativo y límites de la evidencia
Este caso representativo propone un localizador cónico macizo de 316L para un útil inerte de inspección de instrumental quirúrgico. Es planificación de fabricación, no una entrega documentada. No atribuye cliente, certificación, tolerancia alcanzada, fuerza ni repetibilidad verificadas. Organiza decisiones previas a un pedido real y separa la conformidad de la pieza de la validación del conjunto. Las imágenes no sustituyen certificados ni informes de inspección.
Geometría propuesta para la pieza y características excluidas
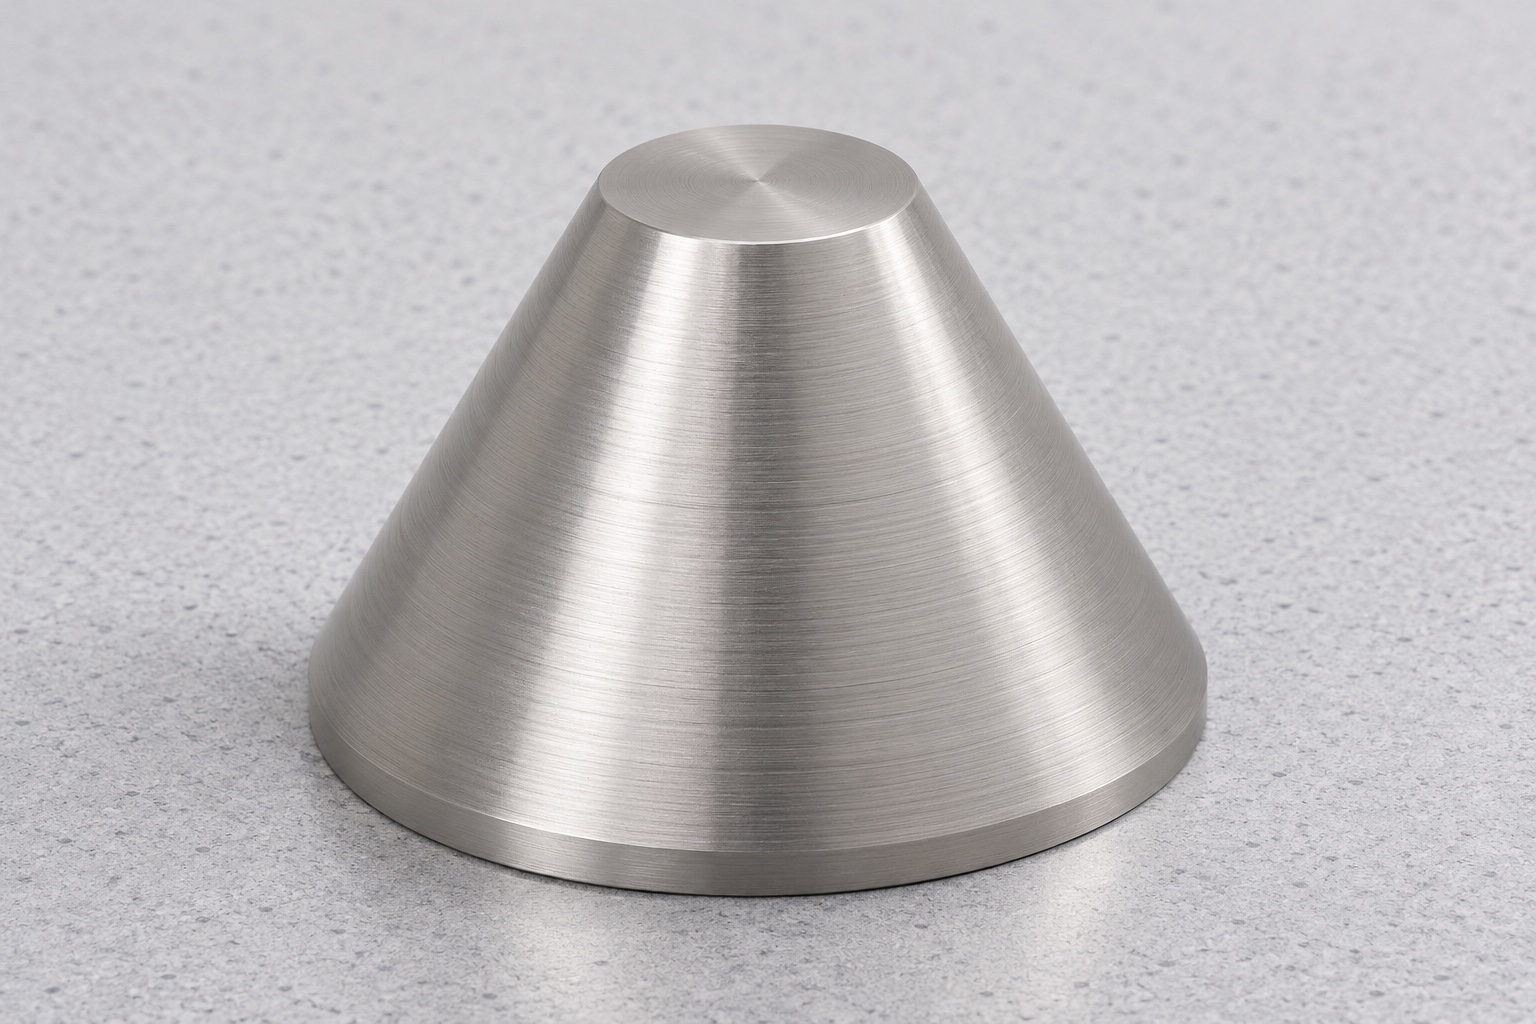
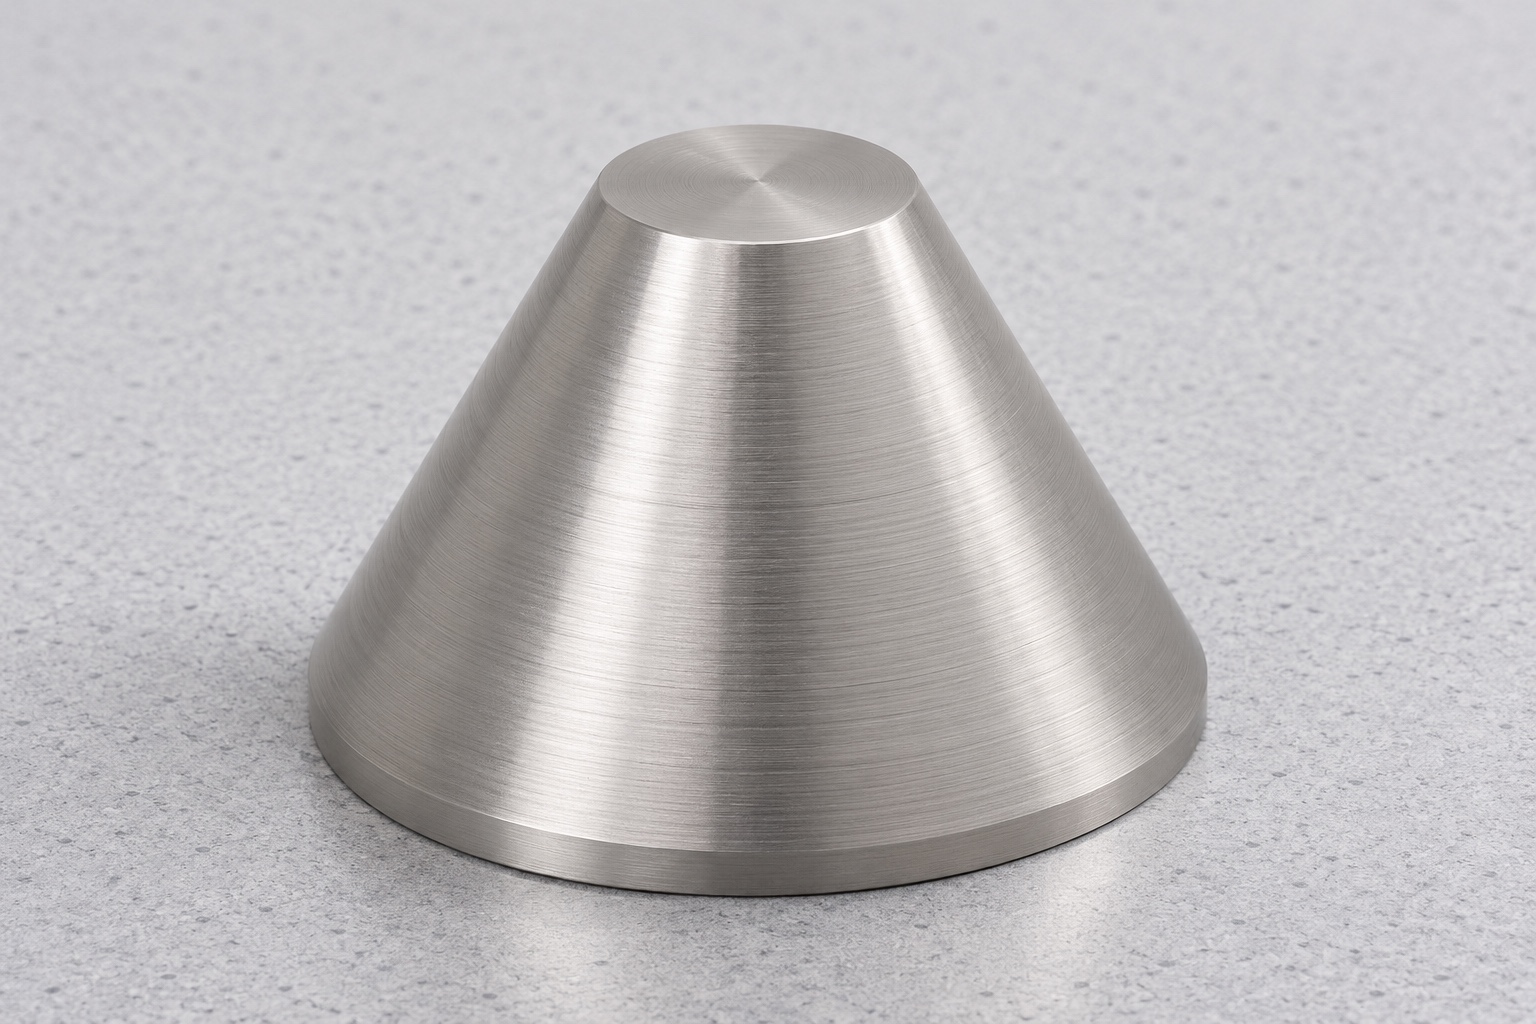
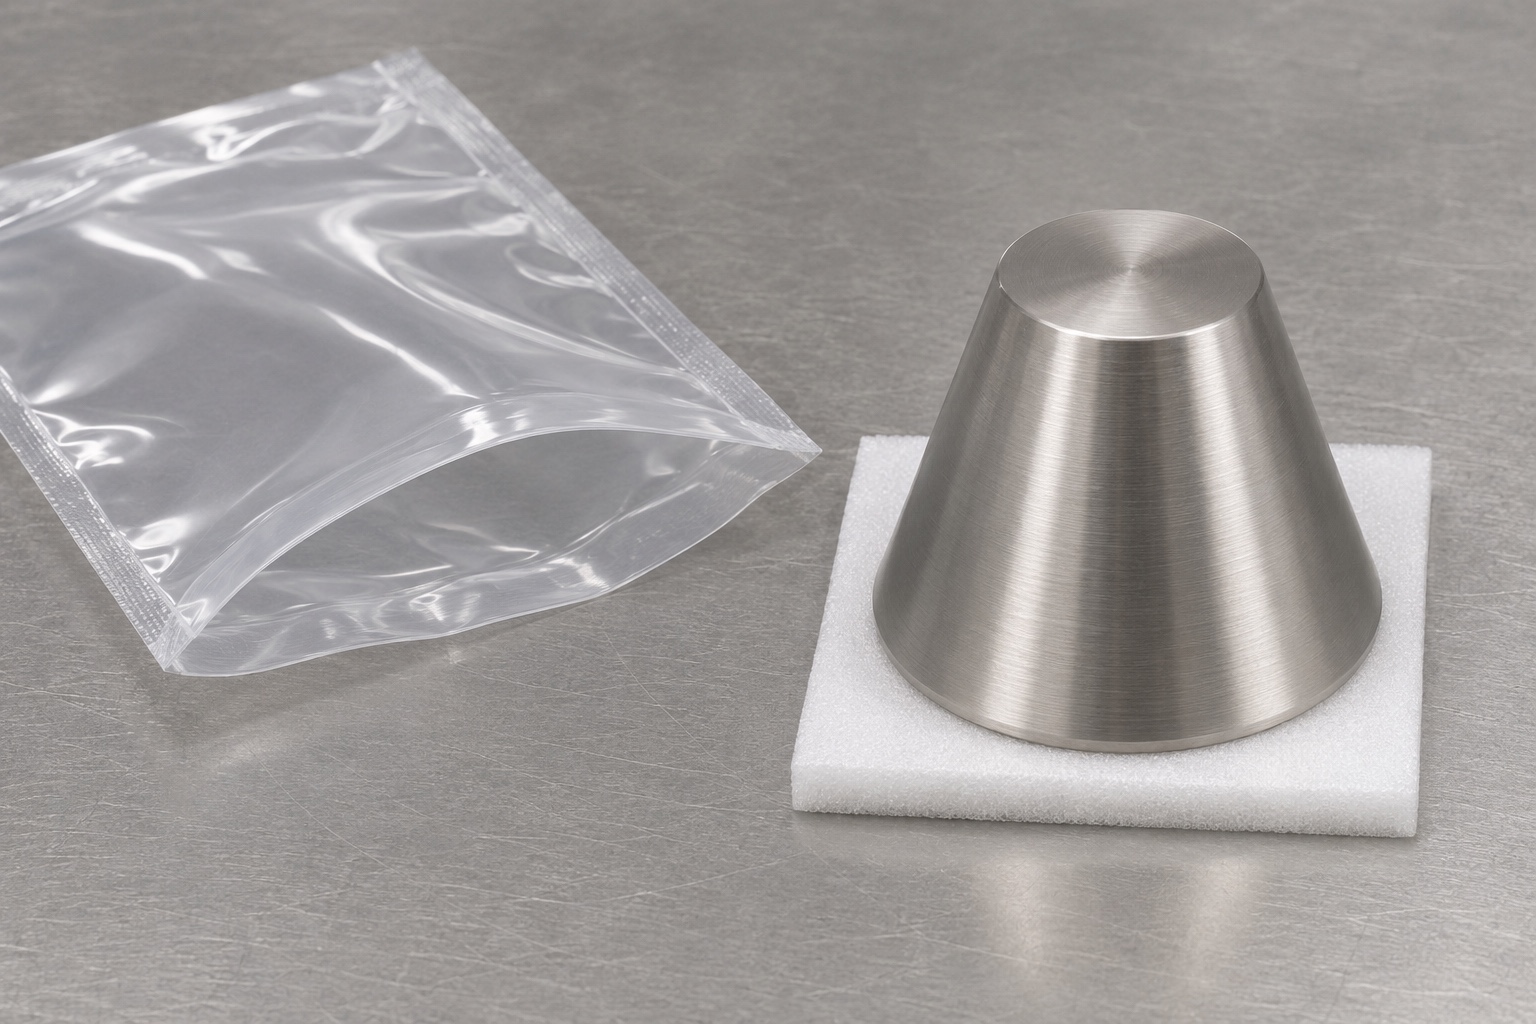
El componente consiste en un cono circular truncado: presenta una base plana amplia, una parte superior plana más pequeña y una superficie lateral cónica recta. Es una pieza maciza en su totalidad; carece de orificios axiales, roscas, prolongaciones en forma de eje, bridas salientes o elementos de fijación integrados. Cualquier tratamiento menor en los bordes se aplicaría fuera de la zona cónica funcional. Las dimensiones y los criterios de aceptación se definen exclusivamente mediante el plano técnico, no a través de fotografías. Esta configuración no debe confundirse con un adaptador cónico roscado ni con un pasador de posicionamiento que incluya un vástago adicional. Cualquier mecanismo de montaje o retención forma parte de la interfaz del dispositivo ,definida por separado, y no puede deducirse a partir de la sencilla geometría exterior del componente.
Definición de la superficie de contacto antes de asignar tolerancias
El diseñador definiría la parte del cono en contacto con la referencia complementaria y la superficie que establece el asiento axial. También revisaría holguras en ambos extremos. Decir que debe encajar no determina una zona de contacto ni una tolerancia. El análisis distinguiría requisitos dimensionales y exigencias de fuerza o estabilidad del conjunto. Cualquier colocación inerte tendría alcance y referencias controlados, sin sustituir la aceptación según plano.
Definir la convención de conicidad en la solicitud de cotización (RFQ)
En una solicitud real, se especificaría si el valor angular corresponde a un semiángulo o a un ángulo incluido, y se definiría la longitud axial controlada. Los valores de diámetro se aplicarían en planos específicos o a distancias determinadas respecto a una referencia dada. El análisis debería conciliar las tolerancias de ángulo, longitud y diámetros, en lugar de asumir que son independientes entre sí. Los chaflanes o redondeos de aristas deben tratarse por separado de la zona funcional. Una relación geométrica nominal puede ayudar a describir la forma cónica deseada, pero no define la geometría final de la superficie. Cualquier discrepancia entre el modelo y el plano se devolvería para su aclaración y se registraría bajo la revisión correcta antes de establecer el proceso de fabricación.
Mantener la identificación del material durante la preparación
El material 316L identificado permanecería vinculado a su documentación durante preparación, torneado y tratamientos aprobados. El sobrematerial necesario para sujetar se retiraría sin incorporar una característica no autorizada al diseño final. Si no se permite marcar contactos, registros y recipientes preservarían identidad y revisión. Este ejemplo no aporta un certificado o resultado de pasivado real: explica qué documentación requeriría una orden auténtica.
Proponer una secuencia de torneado considerando los cambios de amarre (transferencia de sujeción)
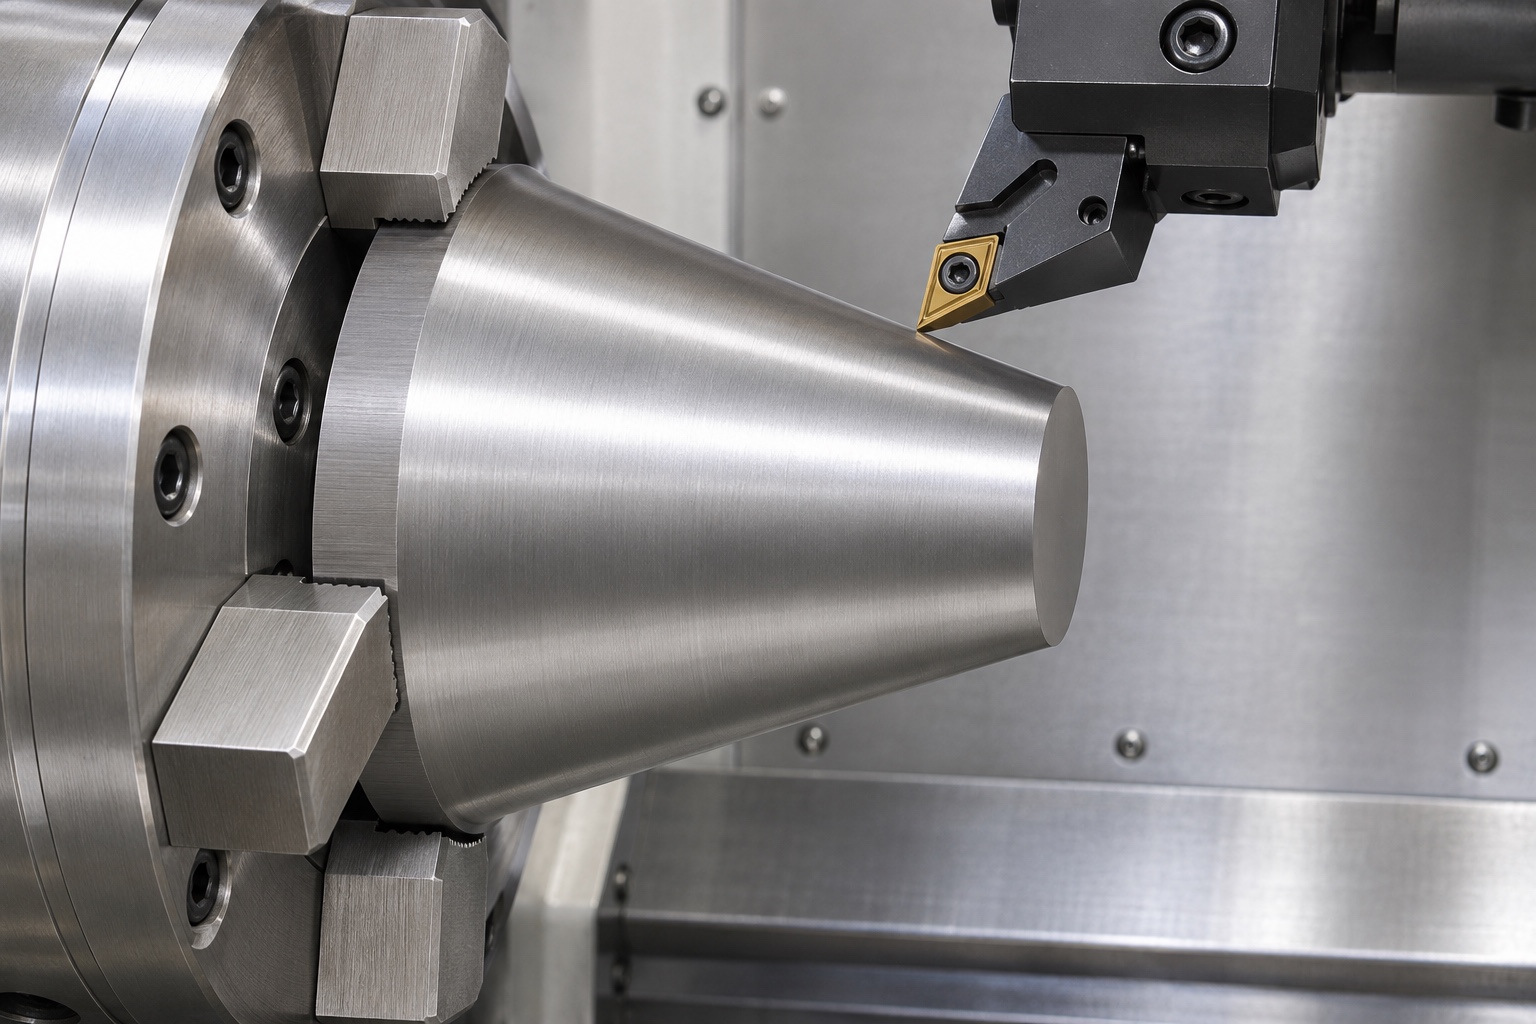
La ruta candidata coordinaría preparación de caras y torneado exterior con sujeción y acceso adecuados. Si completar la base exige otro montaje, documentaría la transferencia geométrica. Los parámetros dependerían del material y dimensiones reales. Eliminaría las zonas temporales de agarre sin dañar el contacto útil. Se trata de una secuencia propuesta, no de un ciclo cualificado, tiempo de producción o precisión alcanzada en una entrega.
Control de transiciones y manipulación de las superficies finales
El plano definiría bordes permitidos y zonas excluidas de medición. El desbarbado conservaría el contacto cónico sin crear redondeos amplios. Si se propone pulido, se revisaría su finalidad y efecto, separando aspecto y textura especificada. Apoyos y manipulación protegerían la superficie acabada. Cualquier modificación de alivio o longitud útil necesitaría aprobación e inspección correspondiente, no una adaptación informal para facilitar el acabado.
Selección de métodos de inspección según las características específicas
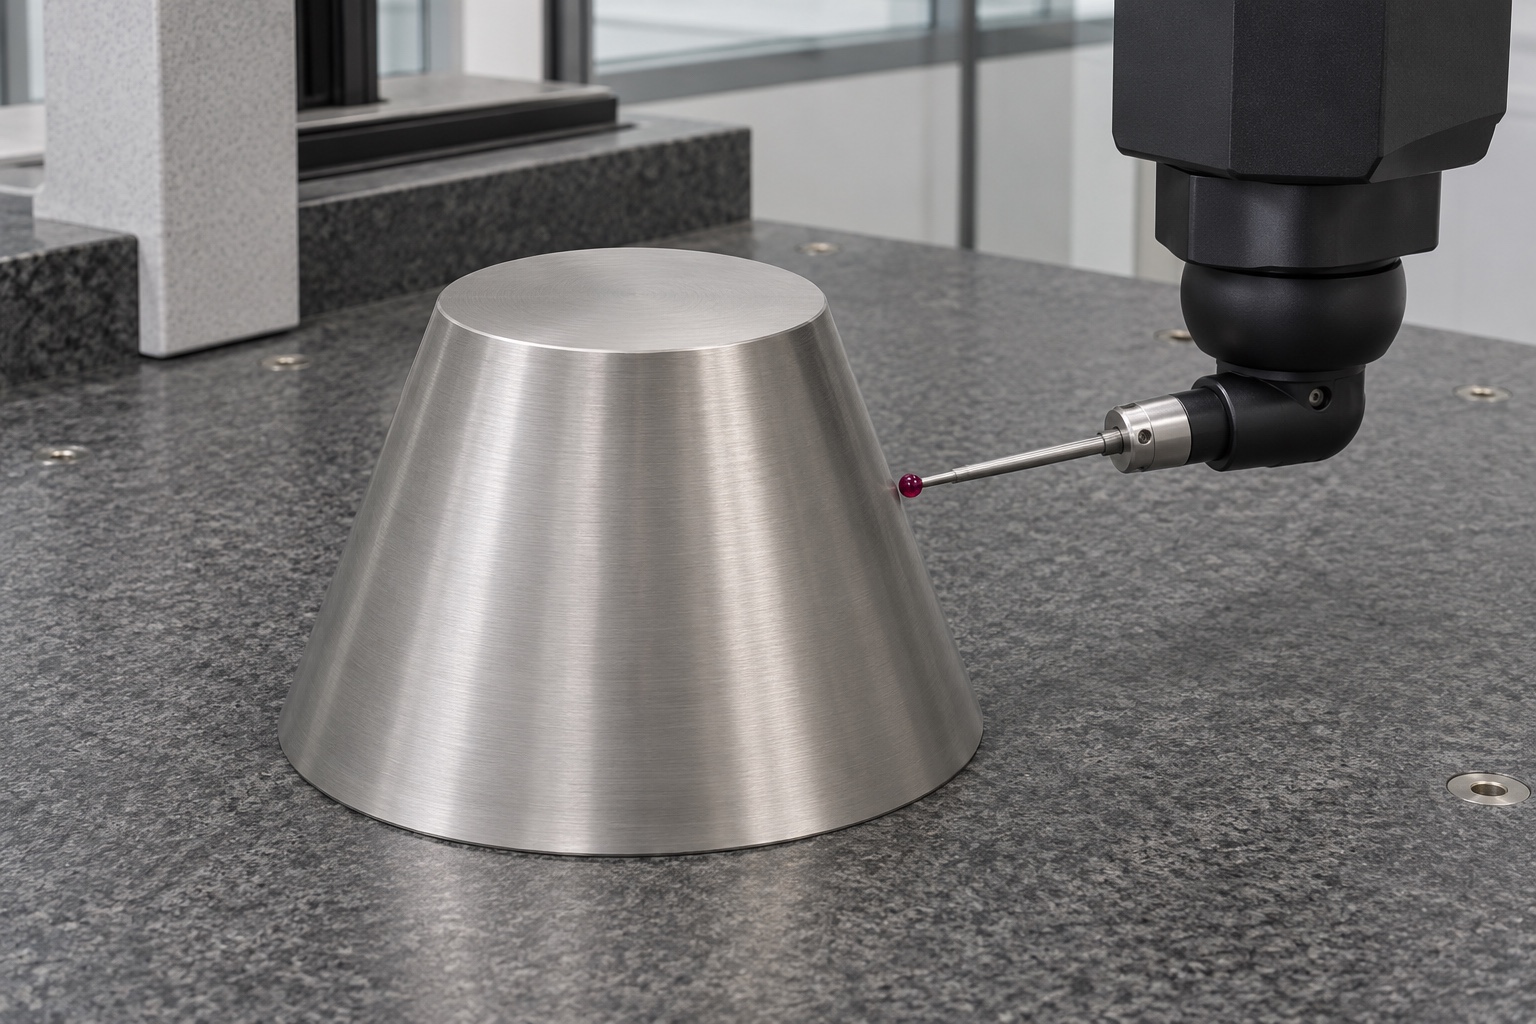
El plan de inspección propuesto evaluará los planos de diámetro definidos, la convención angular, la longitud, las relaciones entre caras y los requisitos superficiales mediante métodos adecuados. Dependiendo de la capacidad técnica y el acceso, podría emplearse un perfil ajustado o mediciones de coordenadas distribuidas. El plan debe definir la condición de referencia y excluir las transiciones en los bordes. Una simple medición de diámetro no es suficiente para validar el cono, y una marca de contacto que parezca correcta a simple vista no sustituye a la evidencia técnica sobre la forma de la superficie. En este caso, no se presenta ningún resultado numérico de inspección, ya que no existen datos reales derivados de una pieza fabricada. Un informe de inspección de primera pieza (FAI, por sus siglas en inglés) incluiría observaciones sobre las piezas terminadas, identificando claramente cualquier valor derivado.
Elaboración de un registro trazable de la primera pieza
Un informe real relacionaría revisión, aclaraciones, material, estado final y resultados por característica. Distinguiría nominales, observaciones y cálculos. Las mediciones intermedias no representarían silenciosamente una superficie modificada después. Resuelva limitaciones de capacidad o acceso y gestione no conformidades mediante autorización. Este caso propone una estructura documental; no afirma que una inspección se haya completado ni presenta la ruta descrita como resultado real de producción.
Considerar la colocación en el dispositivo de sujeción (fixture) como información complementaria.
Si se acuerda, se puede utilizar una referencia de dispositivo inerte y controlada para observar posibles interferencias evidentes o verificar la zona de asiento prevista. El registro deberá indicar tanto las revisiones correspondientes como las condiciones en las que se realizó la observación. Esto no constituye una validación de la fuerza de contacto, la repetibilidad del posicionamiento, la vida útil (desgaste) o la precisión de un sistema de inspección de instrumentos quirúrgicos. Una observación desfavorable ,ya sea respecto a un componente que encaja o a su sistema de soporte, requerirá una investigación. Un ajuste visual correcto no invalida el incumplimiento de un requisito dimensional. Este supuesto no implica la realización de una prueba de ensamblaje completo; se separa dicha actividad de las evidencias de fabricación e inspección necesarias para el propio elemento de posicionamiento.
Definir el embalaje protector sin ampliar el alcance de las especificaciones declaradas.
El suministro protegería caras y bandas cónicas frente a residuos y contacto entre piezas. La identificación acompañaría al embalaje sin marcar superficies restringidas. Los límites de residuos exigirían un método de limpieza y verificación acordado. Una bolsa protectora no demostraría esterilidad, limpieza validada o cualificación de transporte. No se afirma un envío real; cualquier proceso adicional quedaría especificado con evidencia y responsabilidades propias.
Establecer un proceso de liberación definido para un pedido real.
Antes de un lote real, apruebe geometría, convención del cono, referencias, material, acabado, inspección y embalaje. La revisión DFM resolvería apoyos, transferencias y acceso. Resultados auténticos de primera pieza y cambios autorizados respaldarían compras posteriores. El proveedor cotizaría un alcance medible de torneado CNC, sin garantizar resultados del útil a partir de una forma cónica ni inventar logros de cliente o prestaciones médicas.
FAQ
¿Se trata de una entrega documentada para un cliente?
No. Es un ejemplo representativo de fabricación. No implica la existencia de un cliente real, una cantidad de entrega específica, una tolerancia alcanzada, una certificación, un resultado de posicionamiento concreto ni un uso clínico. Un pedido real requeriría sus propios registros de control y de liberación.
¿El elemento de posicionamiento propuesto cuenta con un orificio o un eje?
No. Se trata de un cono truncado macizo, con extremos circulares planos y una superficie lateral cónica recta. La geometría propuesta no incluye orificios, roscas, extensiones tipo eje, bridas salientes ni elementos de fijación ensamblados.
¿Qué información sobre la conicidad debe aclararse antes de presentar una cotización?
Es necesario definir la convención angular, la referencia axial, la longitud controlada, los planos de evaluación del diámetro y la zona de contacto utilizable. Asimismo, se deben conciliar las tolerancias relacionadas y determinar cómo se tratarán las transiciones en los bordes, antes de que el proveedor seleccione el proceso de fabricación.
¿Puede una fotografía sustituir al informe de la primera pieza (FAI, por sus siglas en inglés)?
No. Un informe requiere observaciones trazables de la pieza, métodos adecuados y una evaluación frente a requisitos controlados. Una fotografía no establece la identidad del material, el ángulo, la forma de la superficie ni ningún resultado dimensional obtenido.
¿Podría una observación del asentamiento demostrar la precisión de un dispositivo de sujeción?
No. Solo serviría para respaldar la observación acordada con respecto a una referencia controlada. La precisión, la fuerza, la repetibilidad y la vida útil de un dispositivo de sujeción requieren evaluaciones diseñadas específicamente para las condiciones de montaje y funcionamiento pertinentes.
¿Qué respalda un pedido recurrente de lotes pequeños?
Utilice planos aprobados, registros de materiales, evidencias de la inspección final, cambios autorizados y los requisitos de embalaje acordados. No considere este proceso propuesto, ni las imágenes que lo acompañan, como una cualificación de producción completada ni como resultados de entrega reales.
tanghangyun@oemach.com