
La carcasa superior de un robot es a la vez una cubierta estructural y una pieza visible. Sus cavidades largas, abertura central, agujeros y acabado negro mate deben funcionar juntos sin deformar la estructura fina.
Para este proyecto en 6061-T6, OEMach integró desbaste, liberación de tensiones, referencias, acabado, anodizado e inspección en una sola cadena. El objetivo fue entregar una carcasa estable en estado libre y lista para montar.
Resumen del proyecto
| Elemento | Detalle del proyecto |
|---|---|
| Aplicación | Carcasa superior estructural y estética para un módulo robótico |
| Material y acabado | Aluminio 6061-T6 con anodizado negro mate |
| Características | Carcasa baja, dos cavidades largas, abertura central, grupos de agujeros y chaflanes |
| Control | Deformación libre, posición de agujeros, profundidad, caras de montaje, rebabas y aspecto anodizado |
Empezar Por El Sistema De Referencias Funcional
El plano de montaje, la abertura central y los grupos de agujeros determinan la localización sobre el módulo. Si se mecanizan en montajes sin relación, el error acumulado puede forzar el ensamblaje o crear holguras desiguales.
OEMach revisa la estructura de acoplamiento antes de programar y mantiene agujeros, cavidades y elementos de localización en un sistema de coordenadas común siempre que sea posible.
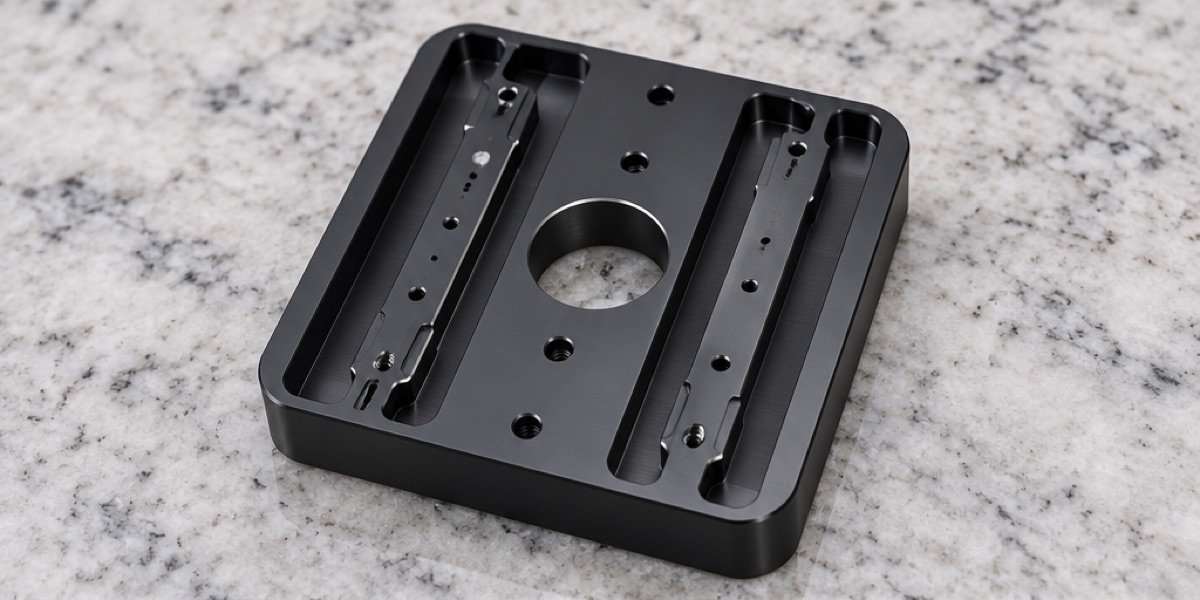
La carcasa de perfil bajo combina dos cavidades largas, una abertura central y varios agujeros; por ello, rigidez y referencias deben controlarse conjuntamente.
Las Cavidades Grandes Reducen La Rigidez
El vaciado de las dos cavidades convierte el bruto en una estructura abierta y poco rígida. Un desbaste intenso de un solo lado o una sujeción excesiva puede almacenar tensión y mover la pieza al liberarla.
El apoyo estable y el desbaste simétrico distribuyen la carga. Se deja sobrematerial, se libera la pieza, se deja reposar y se vuelve a medir antes del acabado. En las raíces de las ranuras se conserva material hasta operaciones posteriores.
Acabar Las Zonas Críticas Después De Estabilizar
Después del desbaste y la relajación se terminan el plano de acoplamiento, la abertura, las profundidades, los agujeros de localización y sus grupos desde la cadena de referencias controlada. Los chaflanes no deben ampliar aberturas funcionales.
Se vigilan desgaste de herramienta y repetibilidad del útil porque una pequeña deriva puede afectar varios agujeros. Las roscas se verifican con calibres PASA/NO PASA y el desbarbado se controla para no cambiar bordes ni apariencia.
El Anodizado Exige Controles Antes Y Después
Antes del anodizado se desbarba, limpia y clasifica la carcasa por nivel estético. Ajustes, roscas o contactos eléctricos se protegen cuando el plano exige enmascarado o compensación de recubrimiento.
Después del anodizado negro mate se revisan color, agujeros, caras, residuos y defectos estéticos por separado de la aceptación dimensional. Si el proyecto exige niebla salina neutra de 72 horas, se acuerdan método, criterio y trazabilidad del lote antes de producir.
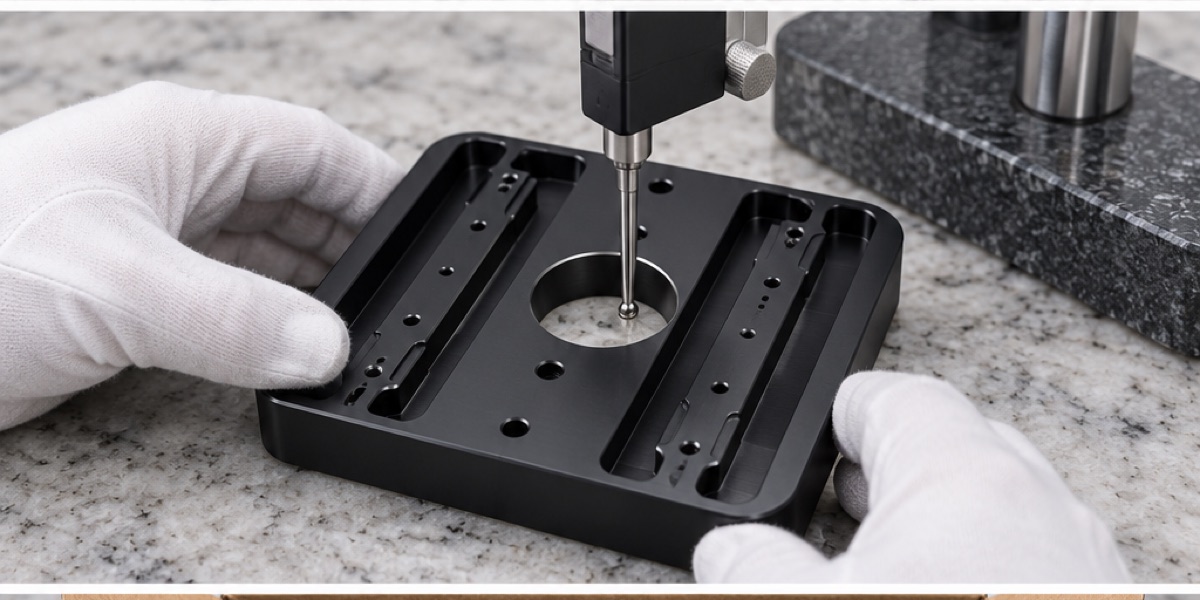
La inspección verifica el plano principal, las cavidades, la abertura y los grupos de agujeros en estado libre después del mecanizado y el anodizado.
Inspección Y Embalaje Conservan El Estado Final
La inspección cubre plano principal, profundidad de cavidades, abertura central, posición de agujeros, calibres de rosca y planitud en estado libre. La pieza se mide sin forzarla contra un útil que oculte la deformación.
Como referencia, los prototipos requieren de 6 a 9 días laborables y los lotes pequeños de 9 a 14. Cada carcasa se separa con espuma perfilada para evitar roce y cargas puntuales.
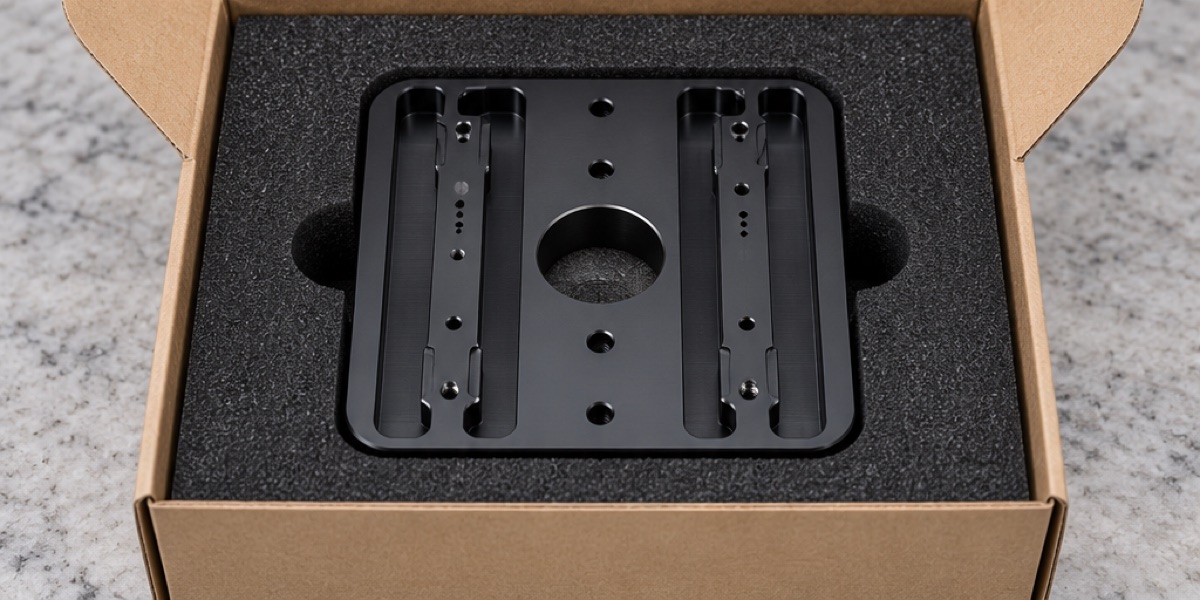
La espuma perfilada separa las superficies negras mate y sostiene la carcasa fina sin crear puntos de presión durante el transporte.
Resumen del caso
Una carcasa superior fiable exige gestionar rigidez, referencias comunes, relajación tras el desbaste, compensación del anodizado e inspección libre como un solo sistema. Así se protegen el montaje y el acabado negro visible.
FAQ
¿Por qué se deforma la carcasa al quitar la sujeción?
Las cavidades reducen la rigidez y el mecanizado asimétrico o la presión pueden dejar tensiones. El desbaste simétrico, el apoyo controlado y una nueva medición reducen el riesgo.
¿Qué elementos deben compartir referencias?
El plano de montaje, la abertura central, los elementos de localización y los agujeros críticos deben relacionarse con la referencia de ensamblaje. El plano y la pieza compañera confirman el esquema.
¿Se vuelven a medir las dimensiones después del anodizado?
Sí. Se revisan agujeros, ajustes, caras y limpieza porque el recubrimiento y los residuos pueden afectar el estado final de montaje.
¿Cómo se protege la superficie negra durante el envío?
Las carcasas se separan con espuma perfilada, sin contacto duro ni rozamiento. El apoyo se distribuye para no deformar la pared fina.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.