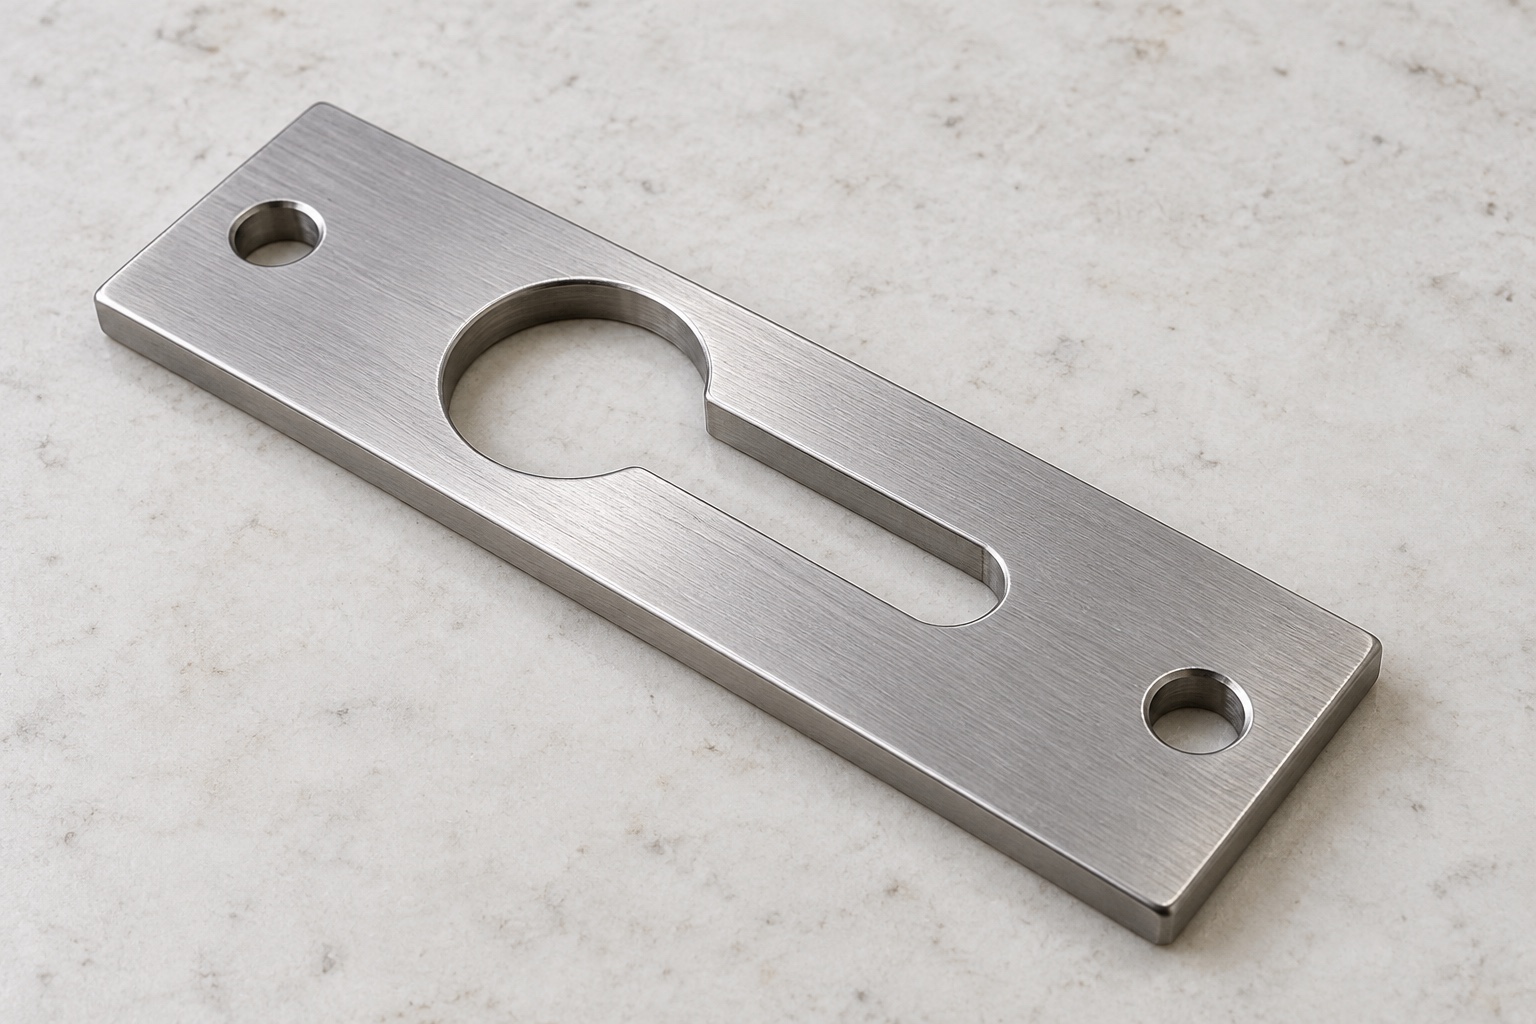
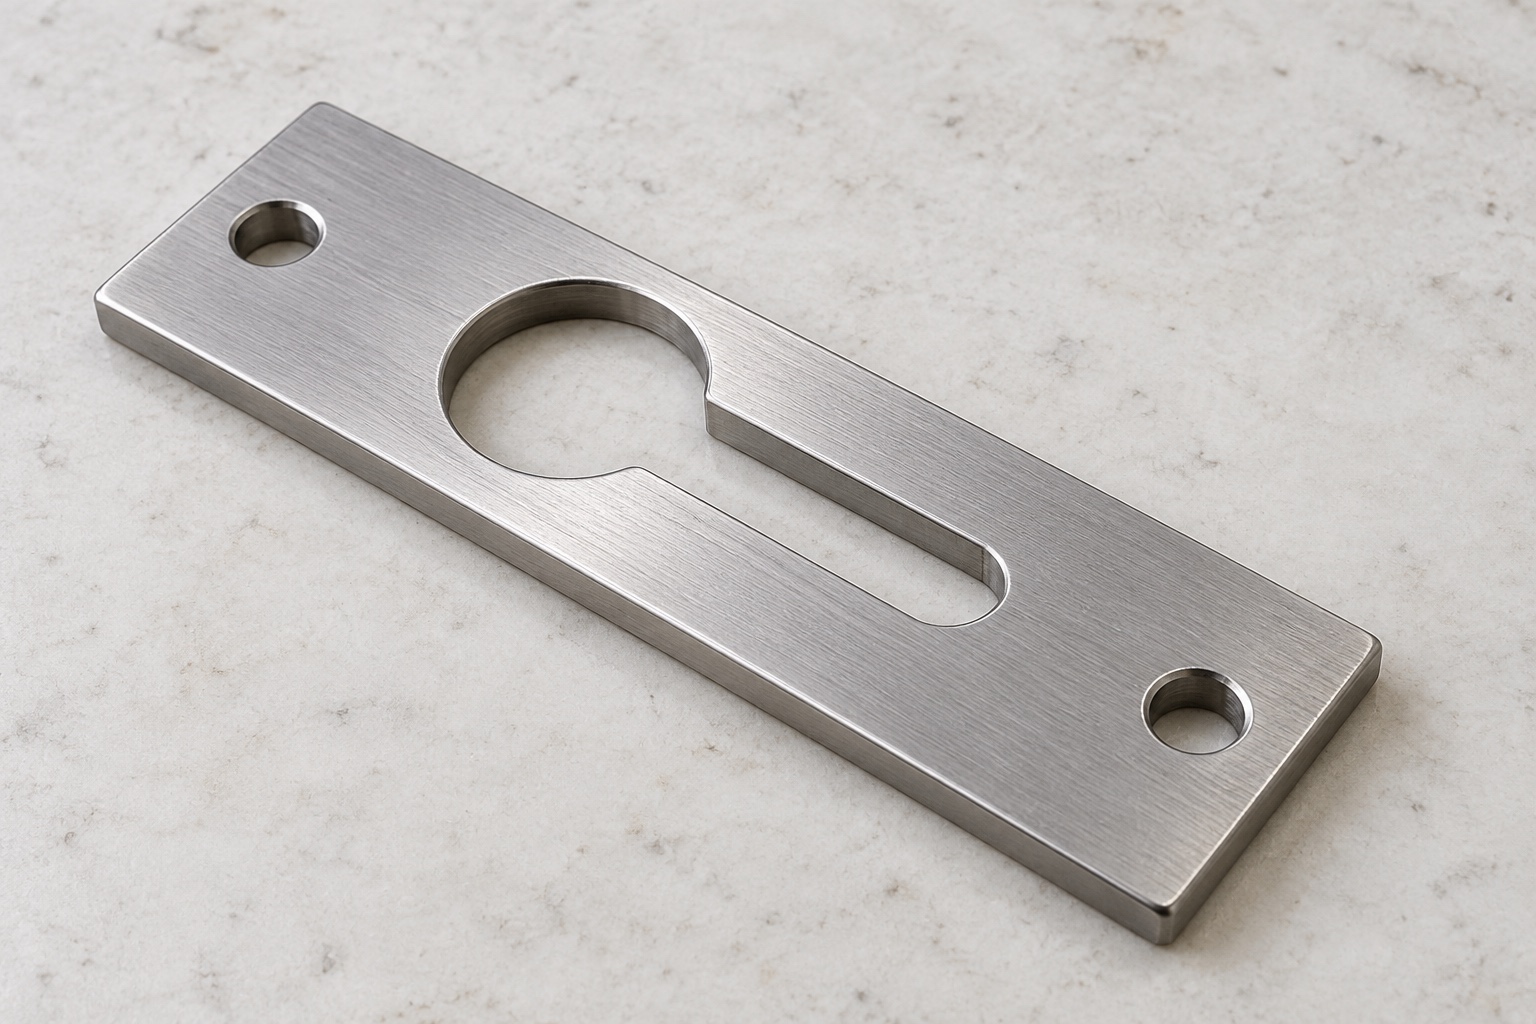
Ejemplo representativo de placa
Se propone una placa monobloque 316L para fijación de tapa de equipo médico: rectángulo estrecho, dos orificios extremos y entrada circular central conectada a ranura estrecha cerrada. Contactos y retención seguirían documentos aprobados. Es un ejemplo representativo CNC, no entrega o cierre medido. No se afirman tolerancias, capacidad, fuerza de liberación, vibración, esterilidad, certificación o seguridad validada como resultados reales.
Paquete real de tapa y fijaciones
La investigación propuesta comenzaría con el uso de modelos y dibujos controlados, la identificación precisa de los herrajes, la geometría de la cabeza y el vástago, los puntos de contacto entre la cubierta y el marco, la secuencia de instalación y los entregables de inspección. El análisis diferenciaría la holgura de inserción del contacto efectivo en el cuello, e identificaría cualquier mecanismo de retención independiente. Cualquier carencia en los herrajes o en los requisitos de liberación deberá aclararse antes de iniciar la fabricación. El mecanizado de los componentes y las posibles demostraciones de montaje se mantendrán al margen de las evaluaciones de retención, vibración y seguridad; estas últimas serán responsabilidad del equipo de equipamiento médico, que analizará el conjunto completo de la cubierta bajo sus condiciones operativas y de servicio previstas.
Identidad inoxidable especificada
El pedido identificaría estado 316L, formato y evidencia aprobados. La trazabilidad acompañaría las piezas hasta envío. Otra placa o cierre de catálogo no serían equivalentes automáticamente. El proveedor revisaría sobrematerial y apoyo; las sustituciones exigirían autorización. La documentación identificaría el componente, no transferiría capacidad, liberación, corrosión o idoneidad de otro producto a cualquier tapa y fijación médicas.
Caras y referencias de montaje
El mecanizado inicial definirá la cara aprobada y las referencias de sujeción necesarias para establecer la relación entre la entrada, el cuello y los dos orificios de montaje en los extremos. Se revisarán la eliminación de material y los cambios de posición durante el proceso, asegurando que la placa no sea aceptada únicamente cuando se mantiene forzada contra un dispositivo de sujeción. Se controlará la presencia de virutas en los puntos de contacto de referencia antes de cualquier reorientación de la pieza. El proveedor deberá preservar el espesor útil y las zonas de contacto durante las operaciones posteriores. Si bien pueden realizarse verificaciones intermedias, la aceptación final dependerá del soporte del componente acordado y del estado superficial definitivo tras completar el mecanizado y los tratamientos externos correspondientes.
Entrada grande y transición
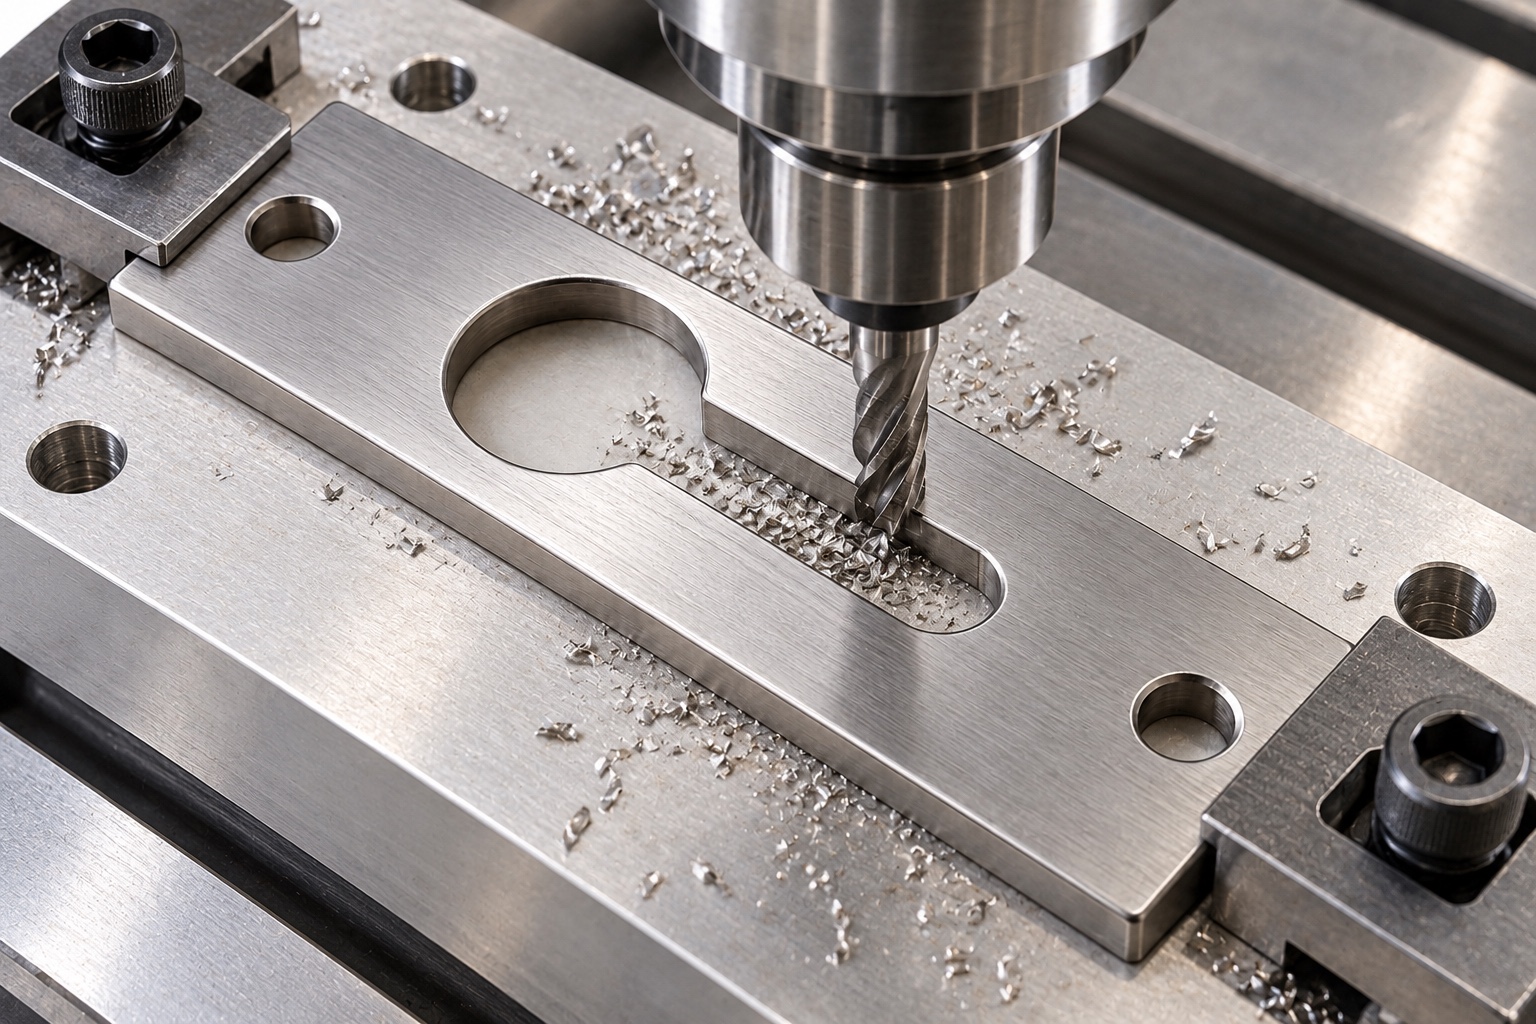
La entrada seguiría tamaño, posición y bordes aprobados respecto a fijaciones y montaje. Se revisarían acceso y transición interna antes de producir. El proveedor no ampliaría la abertura para introducir un tornillo no identificado. Las modificaciones autorizadas entrarían en documentos de geometría e inspección. La entrada seguiría siendo parte del recorrido, no prueba de retención contra liberación, vibración o cargas de servicio en una instalación médica no especificada.
Zona estrecha de extremo cerrado
El ancho del cuello, la longitud útil, la forma del extremo y su relación con la entrada deberán ajustarse al plano aprobado y a la definición del hardware. El proveedor deberá distinguir entre el espacio libre (holgura) y el contacto útil bajo la cabeza del tornillo, sin asumir que existe una función de bloqueo. No se deberán realizar modificaciones como extender ranuras, alterar el vástago o añadir arandelas adicionales para corregir un ajuste holgado durante las pruebas. Cualquier discrepancia entre el modelo y el plano deberá resolverse antes de tomar decisiones sobre el mecanizado. Los cambios aceptados deberán ser trazables, de modo que los pedidos futuros no dependan de una muestra de tornillo específica, de un grosor de cubierta modificado o de ajustes no documentados que oculten los requisitos reales de contacto y liberación tras la instalación.
Acabado que preserve contactos
La secuencia de acabado deberá incluir la inspección de los límites de la entrada y el cuello, las salidas de los orificios de montaje y los bordes exteriores, con el fin de detectar restos de material o aristas afiladas no deseadas. La eliminación de estos elementos deberá realizarse preservando el contacto útil bajo la cabeza del tornillo y el ancho de deslizamiento definido. La limpieza y cualquier proceso final deberán ajustarse al alcance de compra, incluyendo las verificaciones pertinentes del estado final. Una superficie brillante no garantiza la resistencia a la corrosión, el nivel de limpieza requerido, la aptitud para entrega en condiciones estériles ni una función de bloqueo validada. El pulido sin control no debe utilizarse para ocultar defectos geométricos ni para modificar el cuello con el fin de adaptarlo a una muestra específica antes de haber registrado las observaciones dimensionales y de montaje acordadas.
Entrada y cuello por separado
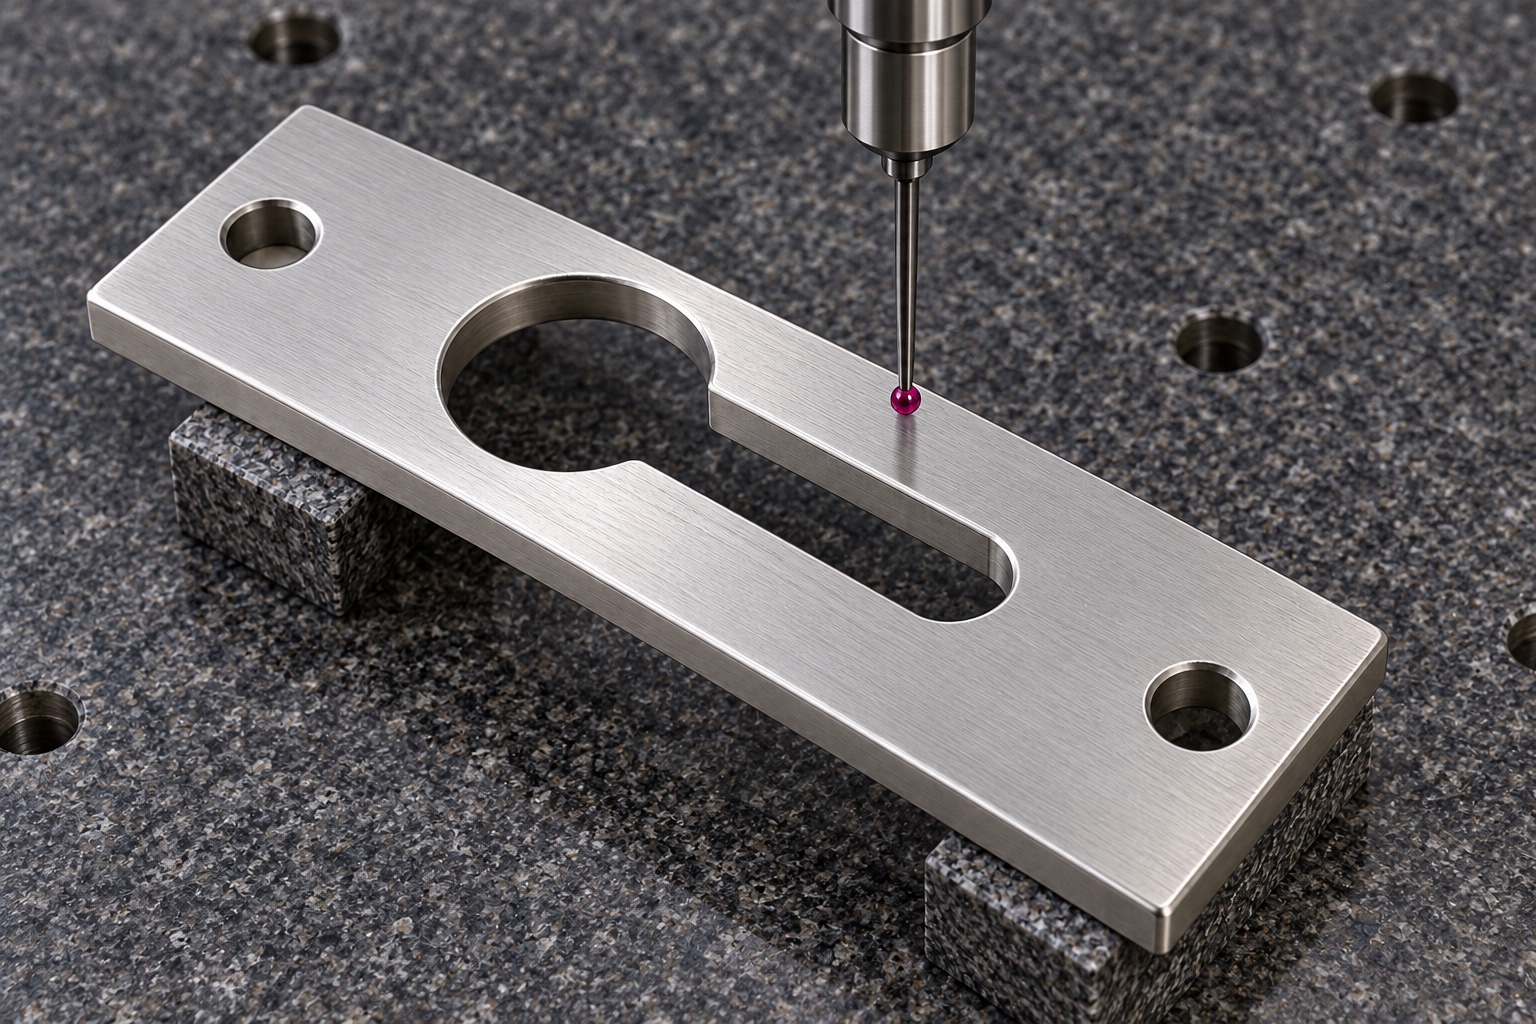
El plan de inspección propuesto definiría métodos para evaluar aspectos como el tamaño de la entrada, la transición, el ancho del cuello, el recorrido útil, el espesor y las relaciones de montaje. Se registrarían los detalles sobre el soporte y el tratamiento final. El simple hecho de pasar un tornillo a través de la abertura no permitiría verificar todas las características, y basarse únicamente en un rectángulo exterior resultaría insuficiente. Los requisitos ambiguos o inaccesibles deberán aclararse antes de iniciar la producción, en lugar de sustituirse por una demostración favorable mediante una cubierta. El informe especificará qué aspectos evalúa cada método; por tanto, la aceptación de un componente no implica que se haya medido su capacidad de retención, su fuerza de liberación, ni que se haya realizado una evaluación completa de la seguridad del equipo médico en el conjunto instalado.
Primera pieza sin datos inventados
El informe propuesto identificará la revisión del plano, el lote de material, las características numeradas y los métodos de medición acordados. No se incluyen resultados numéricos, ya que este ejemplo representativo no cuenta con una muestra fabricada ni con registros de medición. La evidencia dimensional y de materiales se limita exclusivamente al componente adquirido; no demuestra la capacidad de retención, la resistencia a las vibraciones, la vida útil frente al desgaste ni la seguridad del equipo. Las no conformidades y los cambios aprobados deberán permanecer trazables. El hecho de que una placa pueda ensamblarse con una cubierta no autoriza a omitir un requisito controlado relativo al cuello, ni justifica describir la instalación completa como un sistema de bloqueo médico verificado mediante pruebas.
Demostración limitada de tapa
Una prueba acordada podría comprobar inserción, deslizamiento, asiento y recorrido con fijaciones, tapa, bastidor y placa identificados. Se registrarían instalación y retención adicional aprobada. Las interferencias se resolverían antes de modificar o añadir piezas. Montar a mano no cualificaría capacidad, fuerza de liberación, vibración, uso indebido o seguridad. Las piezas de prueba seguirían separadas y sus cambios quedarían documentados.
Protección de ranura y zonas delgadas
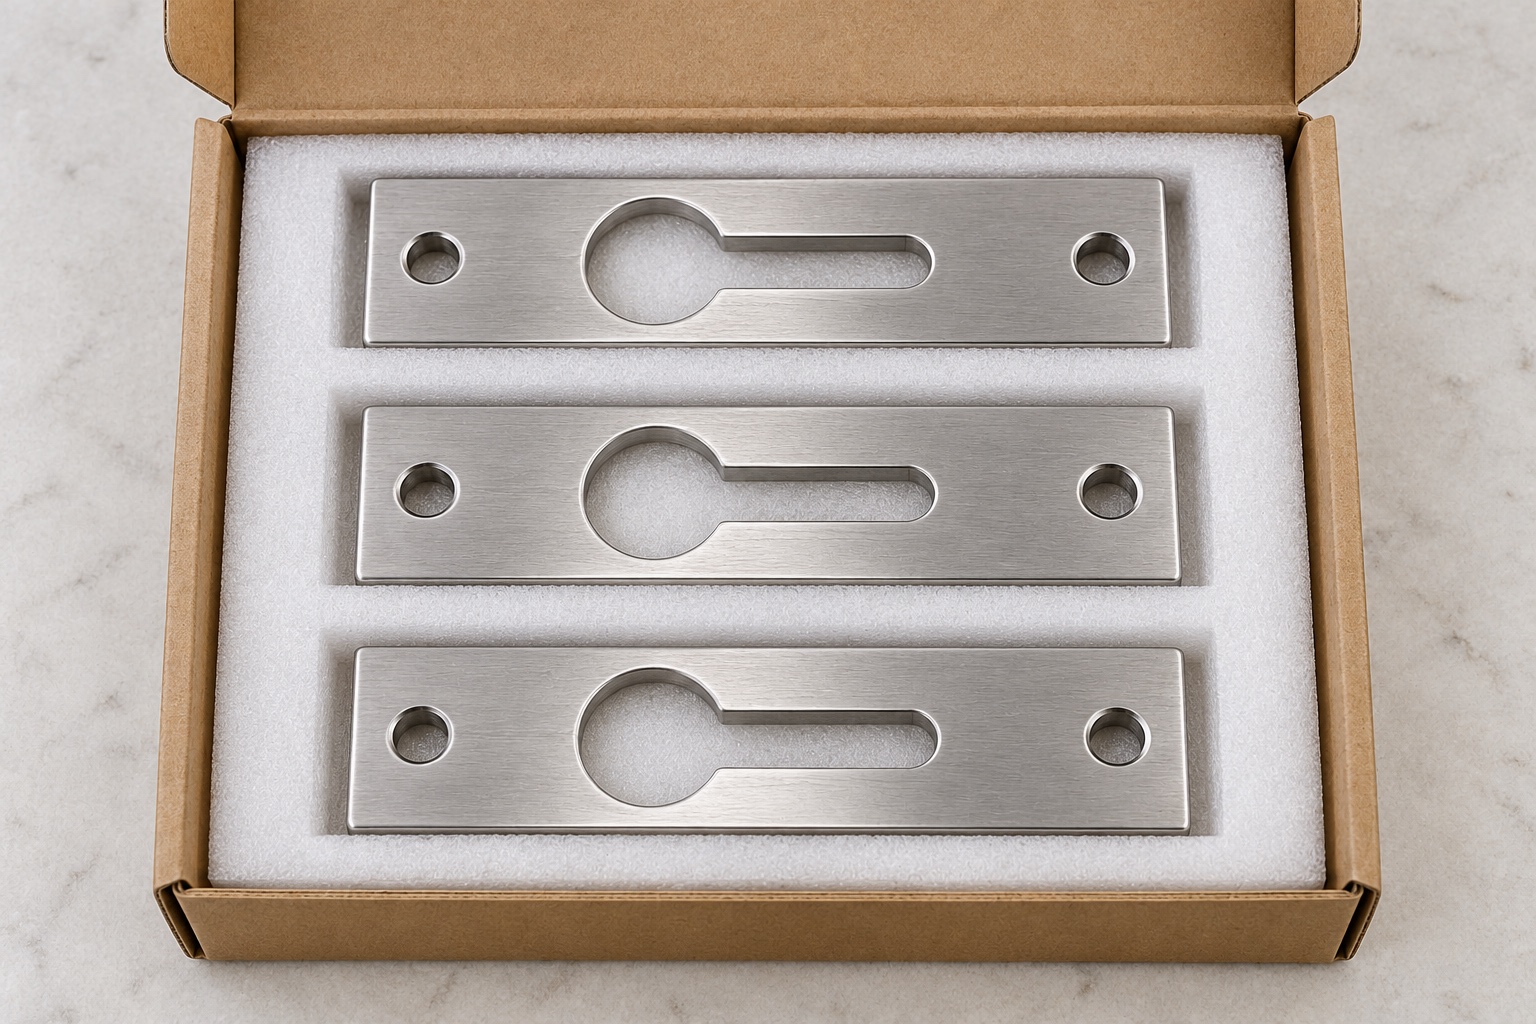
Las placas terminadas deben mantenerse separadas individualmente para evitar que los pernos, los bordes adyacentes o los residuos del embalaje golpeen el cuello o la transición de entrada. El soporte utilizado debe evitar presiones de flexión innecesarias. Los materiales de protección se ajustarán al alcance de limpieza acordado, sin que ello implique un suministro estéril. El envío irá acompañado de información sobre el grado, el lote de material, el proceso final, la variante de espesor, la revisión y el estado de inspección. El personal de recepción podrá distinguir las piezas aprobadas de las placas de prueba modificadas y de los elementos de retención visualmente similares antes de incorporarlos al montaje o al inventario de servicio; de este modo, se preserva la base de referencia controlada para la instalación, así como las evaluaciones de retención o de equipo definidas por separado.
Referencia específica de pedidos repetidos
La referencia conservaría geometría, fijaciones, contactos, liberación, material, secuencia, tratamiento e inspección. Otro pedido exigiría revisar cabezas, espesores, retención y mantenimiento antes de reutilizar observaciones. La aceptación del componente seguiría separada de cualificación del conjunto. Este caso no inventa clientes, tolerancias, capacidad nominal, vibración o certificaciones para una placa 316L ilustrativa y una tapa médica no especificada.
Referencia técnica del fabricante: www.dranetz.com.
FAQ
¿Se trata de un mecanismo de cierre para cubiertas de equipos médicos que ha sido sometido a pruebas?
No. Se trata de un ejemplo representativo de mecanizado, sin que exista una entrega real ni una muestra medida. No se presenta ninguna tolerancia alcanzada, capacidad de retención, fuerza de liberación, resultado de vibración o certificación médica como dato real para la placa de retención ilustrada.
¿Qué define la abertura en forma de «ojo de cerradura»?
El plano aprobado y los elementos de fijación (herrajes) específicos definen la zona de entrada, la transición, el cuello estrecho y el recorrido útil. La ilustración no establece una función de bloqueo, una compatibilidad universal de los tornillos, ni autoriza cambios en la apertura hasta que un prototipo se deslice con facilidad.
¿Puede un tornillo similar sustituir a los elementos de fijación aprobados?
No de forma automática. La geometría de la cabeza y del vástago, el espacio libre bajo la cabeza y la acumulación de espesores en los puntos de contacto pueden variar. El diseñador responsable debe aprobar cualquier sustitución; un ajuste holgado que parezca adecuado no implica compatibilidad, ni justifica realizar modificaciones no documentadas en el mecanizado de las placas de retención posteriores.
¿Qué determinaría la inspección de la primera pieza?
Documentaría las características acordadas de los componentes, incluyendo la revisión, el material, los métodos y el estado final. Sin embargo, no determinaría por sí sola la retención, la resistencia a las vibraciones, la fuerza de liberación, la vida útil frente al desgaste, ni la seguridad del conjunto formado por la cubierta del equipo médico y sus elementos de fijación.
¿Es posible demostrar la inserción y la liberación?
Sí, siempre que se hayan acordado los elementos de fijación, la cubierta, el bastidor, las revisiones, el procedimiento y las verificaciones específicas. Es necesario mantener las observaciones mecánicas separadas de los aspectos de retención y cualificación del equipo; además, cualquier contacto imprevisto debe resolverse antes de autorizar modificaciones o añadir piezas al conjunto controlado.
¿Qué aspectos deben revisarse en un nuevo lote de producción?
Se deben revisar los elementos de fijación, la geometría de la entrada y del cuello, la acumulación de espesores, el recorrido de liberación, los mecanismos de retención adicionales, el material y el tratamiento aplicado. Es fundamental mantener las revisiones controladas, en lugar de recrear placas ajustadas manualmente o aplicar a este componente los valores de capacidad nominal, resistencia a las vibraciones o especificaciones de seguridad correspondientes a otro dispositivo.
tanghangyun@oemach.com