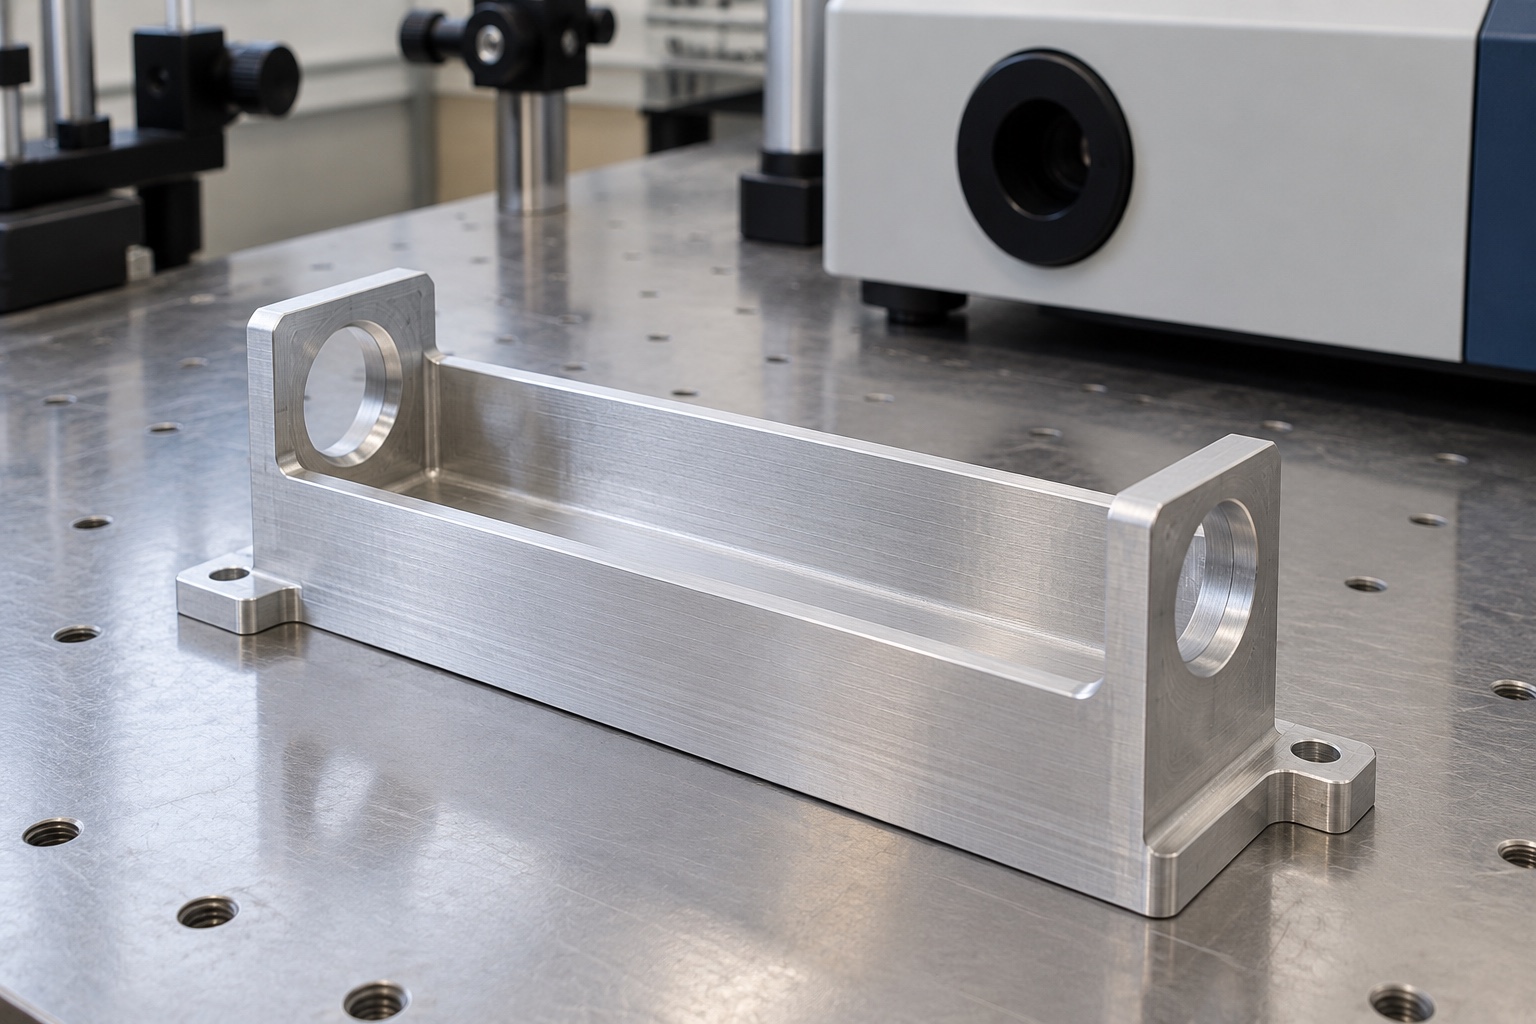
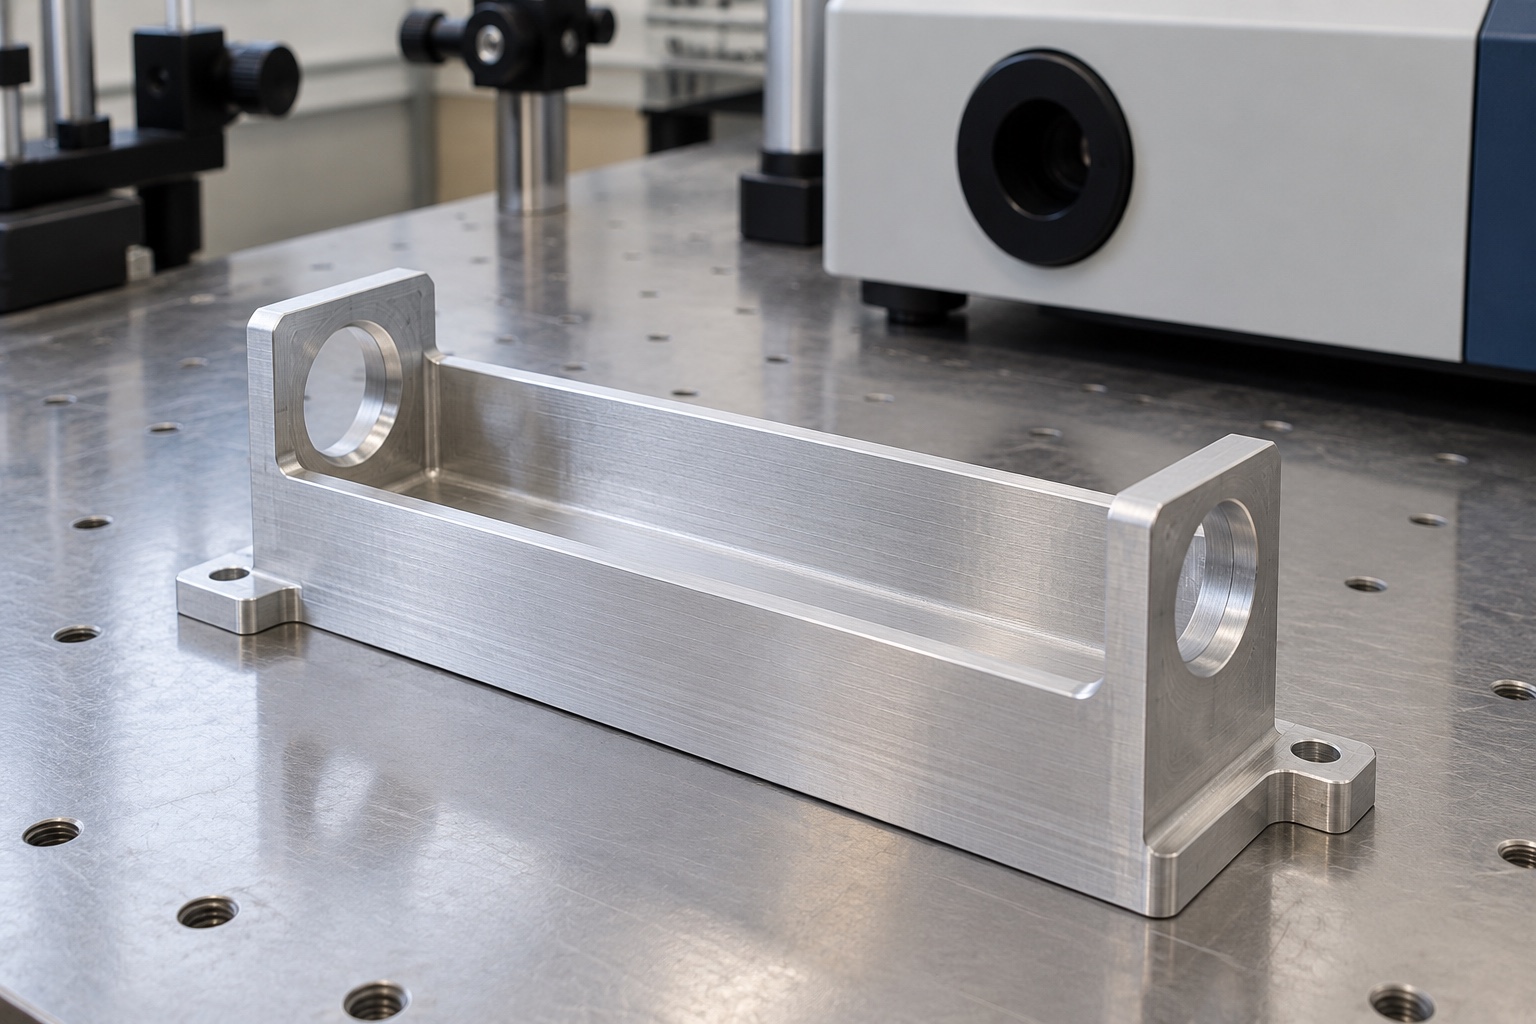
Ejemplo representativo de una carcasa óptica
Este ejemplo considera un cuerpo de apantallamiento óptico de aluminio 6061 de una sola pieza propuesto con una parte superior abierta, un canal interno, aberturas circulares en los extremos y características de montaje externo para equipos de diagnóstico. Ilustra un posible flujo de trabajo de fabricación, no una entrega real al cliente o un sistema óptico validado. Las imágenes muestran conceptos de geometría en lugar de dimensiones logradas o resultados de rendimiento. La geometría interna final, la condición del material, las interfaces de la cubierta y el proceso de la superficie necesitarían documentos de proyecto aprobados. No se afirma ningún rechazo de luz parásita, precisión del detector, tolerancia alcanzada, certificación o rendimiento validado del dispositivo médico para el componente propuesto.
Documentos de aberturas y montaje
El pedido propuesto comenzaría con dibujos y modelos de componentes controlados, referencias de apertura aprobadas, información de ópticas acopladas y la disposición real de la cubierta. El proveedor distinguiría las aberturas funcionales de las zonas de acceso a montaje y cosméticas. La información faltante sobre las esquinas internas, el espacio libre de la cubierta o el acceso a las mediciones se devolvería para una aclaración por escrito antes de finalizar el cálculo de costos y la ruta. Una muestra óptica separada no reemplazaría el paquete de interfaz completo. El alcance de la compra distinguiría la fabricación dimensional, las pruebas de ensamblaje opcionales y cualquier evaluación óptica o de nivel de equipo separada asignada al programa de diseño responsable.
Aluminio y estado del material
La orden de existencias identificaría el material, la condición, la forma y la documentación 6061 aprobados. La identidad del lote de material se mantendría en las piezas en bruto durante el mecanizado, el tratamiento final y el embalaje. Una pieza de aluminio de apariencia similar no establecería equivalencia. El proveedor revisaría los márgenes de mecanizado y las necesidades de soporte para la cavidad abierta alargada. Cualquier propuesta de sustitución o cambio de existencias requeriría autorización antes de la producción. La designación del material seguiría siendo una aportación de diseño en lugar de una afirmación general de idoneidad óptica, compatibilidad de limpieza, rendimiento contra la corrosión o certificación médica para el instrumento de diagnóstico completo.
Referencias funcionales estables
El mecanizado temprano establecería el plano de montaje y ubicaría las referencias necesarias para operaciones posteriores de cavidades y aperturas. La sujeción de piezas proporcionaría un soporte amplio sin forzar las paredes delgadas a una posición aparentemente correcta. Las virutas en los contactos del dispositivo se controlarían antes de cada transferencia de referencia. La ruta consideraría cómo la eliminación de material interno cambia la rigidez de la pieza. Los controles intermedios podrían confirmar la secuencia pero no sustituirían la aceptación final. El resultado deseado sería una geometría repetible en la condición especificada, no una sola muestra de apariencia correcta mantenida en forma por una carga excesiva del accesorio.
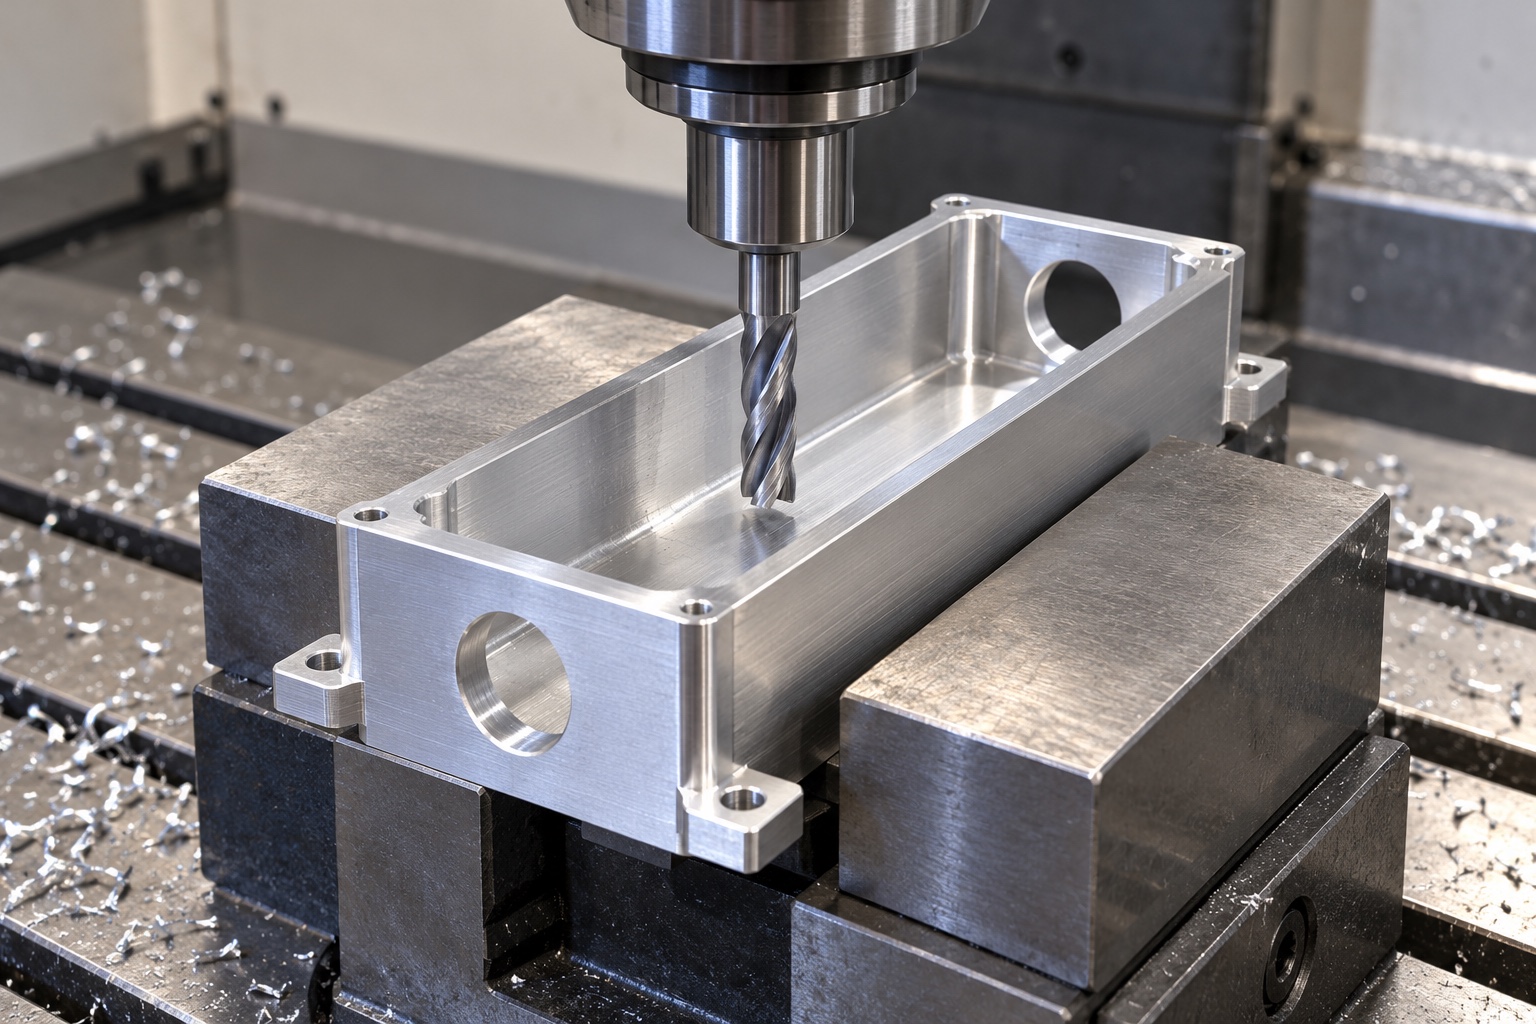
Canal y transiciones aprobadas
La cavidad abierta se produciría contra la geometría controlada, incluidas las relaciones de pared especificadas y las transiciones internas. El acceso al cortador y los radios de las esquinas se revisarían antes de la fabricación para que no se convirtieran en desviaciones no documentadas. Un alivio propuesto necesitaría aprobación de diseño si cambiara la envoltura interna. El proveedor no retiraría material de manera informal para adaptarlo a una muestra óptica no aprobada. Cualquier revisión aceptada entraría en el modelo, dibujo y plan de inspección, preservando la diferencia entre un consejo de fabricación y un cambio autorizado en la interfaz óptica y mecánica del instrumento de diagnóstico.
Aberturas desde referencias de instalación
Las aberturas de los extremos estarían relacionadas con las referencias de montaje y entre sí como se define en el dibujo. El proceso preservaría esas relaciones mediante las configuraciones requeridas en lugar de inspeccionar solo dos diámetros convenientes. El proveedor no inferirá una alineación aceptable a partir de una fotografía del haz de luz o de una pieza suelta insertada a mano. La selección del método dependerá de la geometría real, el acceso y los requisitos aprobados. Un informe dimensional abordaría la configuración de apertura completa, mientras que cualquier evaluación óptica seguiría siendo una actividad definida por separado con su propio montaje, condiciones y criterios de aceptación.
Interfaces de cubierta y fijación
Las pestañas de montaje, los contactos de la cubierta y cualquier característica de fijación especificada seguirán la disposición de montaje aprobada. La revisión incluiría el acceso a las herramientas, el asiento de las cabezas de los tornillos y los espacios libres para los componentes vecinos. Las discrepancias entre modelos y dibujos se resolverían antes de tomar decisiones de producción. El proveedor examinaría las salidas de los orificios y las regiones de contacto ocultas en lugar de solo las superficies exteriores visibles. Una alteración del prototipo aceptada se documentaría antes de repetir la fabricación. Una instrucción del operador para raspar una cubierta o forzar una pieza para colocarla en su lugar no constituiría una interfaz de producción controlada ni un registro de aceptación adecuado.
Condición superficial aprobada
Si el diseño requiriera un acabado oscuro u otro tratamiento, se acordaría de antemano el enmascaramiento, la documentación y las comprobaciones del estado final. Las ilustraciones del metal desnudo no especifican el recubrimiento óptico final. Las superficies de contacto o aberturas no recibirían un tratamiento no aprobado simplemente para crear una apariencia uniforme. El acabado de los bordes preservaría la geometría requerida. El ejemplo no afirma que el color demuestre absorción óptica, limpieza o compatibilidad química. Un proceso modificado se revisaría con la configuración aceptada en lugar de ser absorbido por una preferencia del proveedor que podría alterar la interfaz del componente o la evidencia de respaldo.
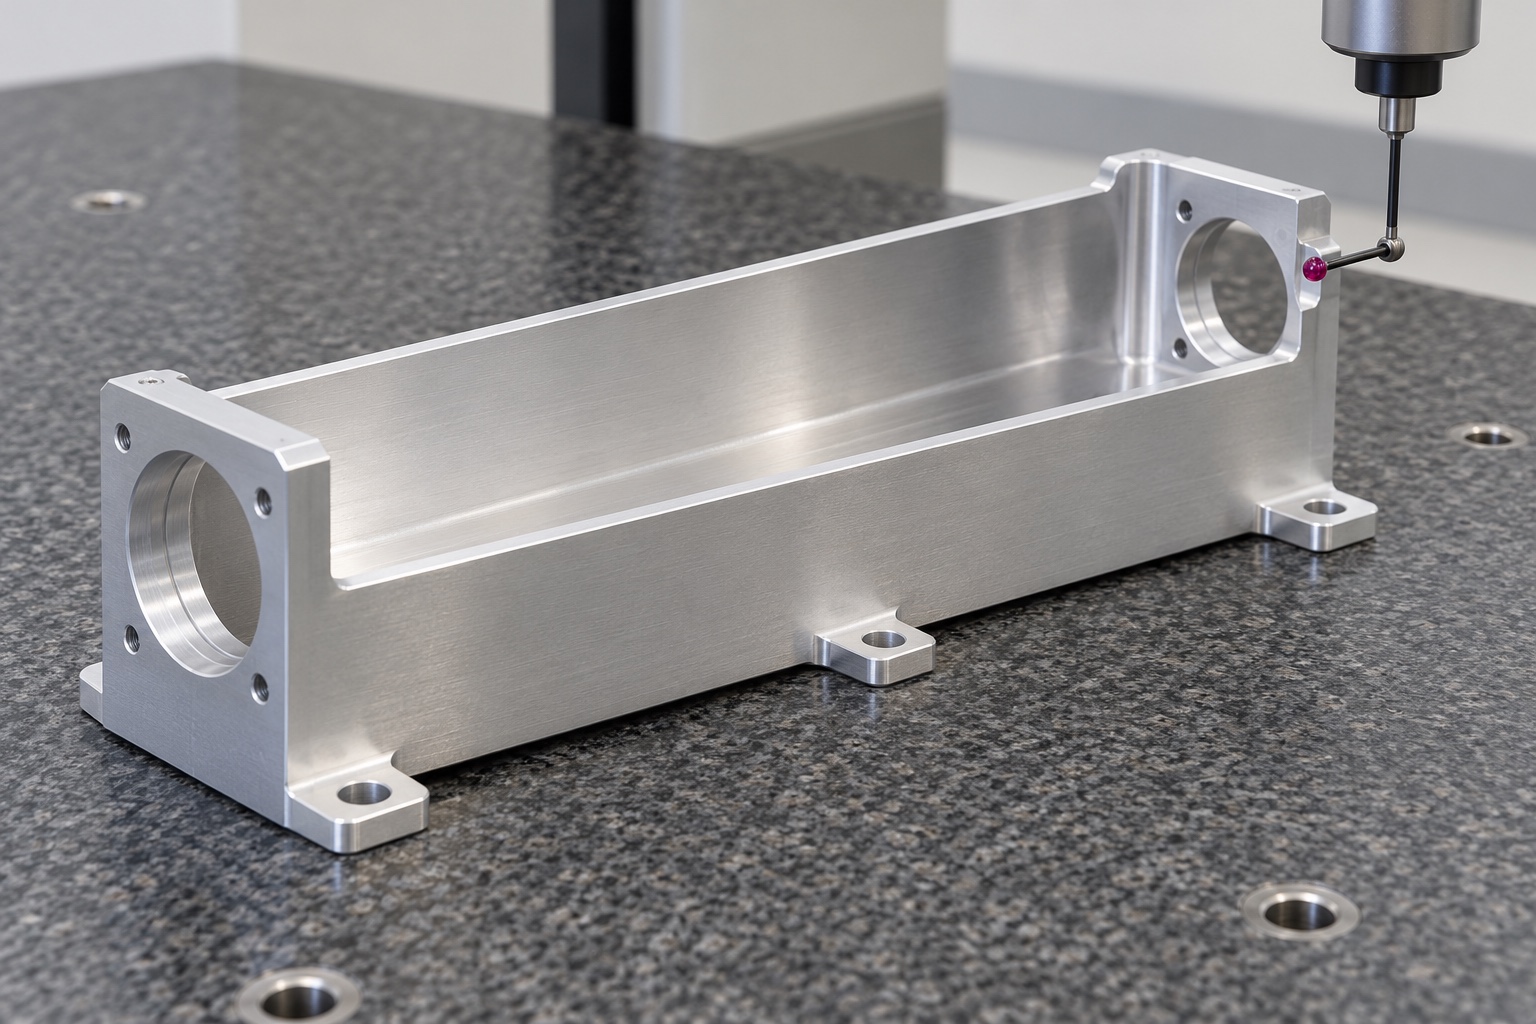
Evidencia trazable de primera pieza
El informe identificaría la revisión del dibujo, el lote de material y los requisitos numerados, incluidas las aberturas relevantes, la geometría de la cavidad y las relaciones de montaje. Registraría los métodos de inspección, las condiciones de soporte y el estado del tratamiento final. No se proporcionan resultados numéricos porque este ejemplo representativo no tiene muestra fabricada ni registro de inspección. La evidencia material y dimensional podría respaldar la aceptación dentro del alcance del componente adquirido. No establecería el rechazo de la luz, la precisión fotométrica o la idoneidad clínica sin la evaluación separada del programa responsable de la configuración óptica instalada completa y sus condiciones operativas.
Demostración de montaje opcional
Una prueba limitada podría verificar la inserción, el asiento de la cubierta y el acceso o espacios acordados con componentes aprobados identificados. El procedimiento registraría las revisiones del cuerpo, la cubierta y el acoplamiento. No se describiría como calificación óptica a menos que esa evaluación se definiera y realizara de forma independiente. El contacto inesperado se documentará antes de cambiar la cavidad, la abertura o la cubierta. Una muestra hecha a mano no se convertiría en el estándar de producción sin los documentos aprobados y la inspección correspondiente. Los resultados no se aplicarían automáticamente a otro recubrimiento, detector o disposición de iluminación que utilizara un contorno de carcasa similar.
Protección de aberturas y canal
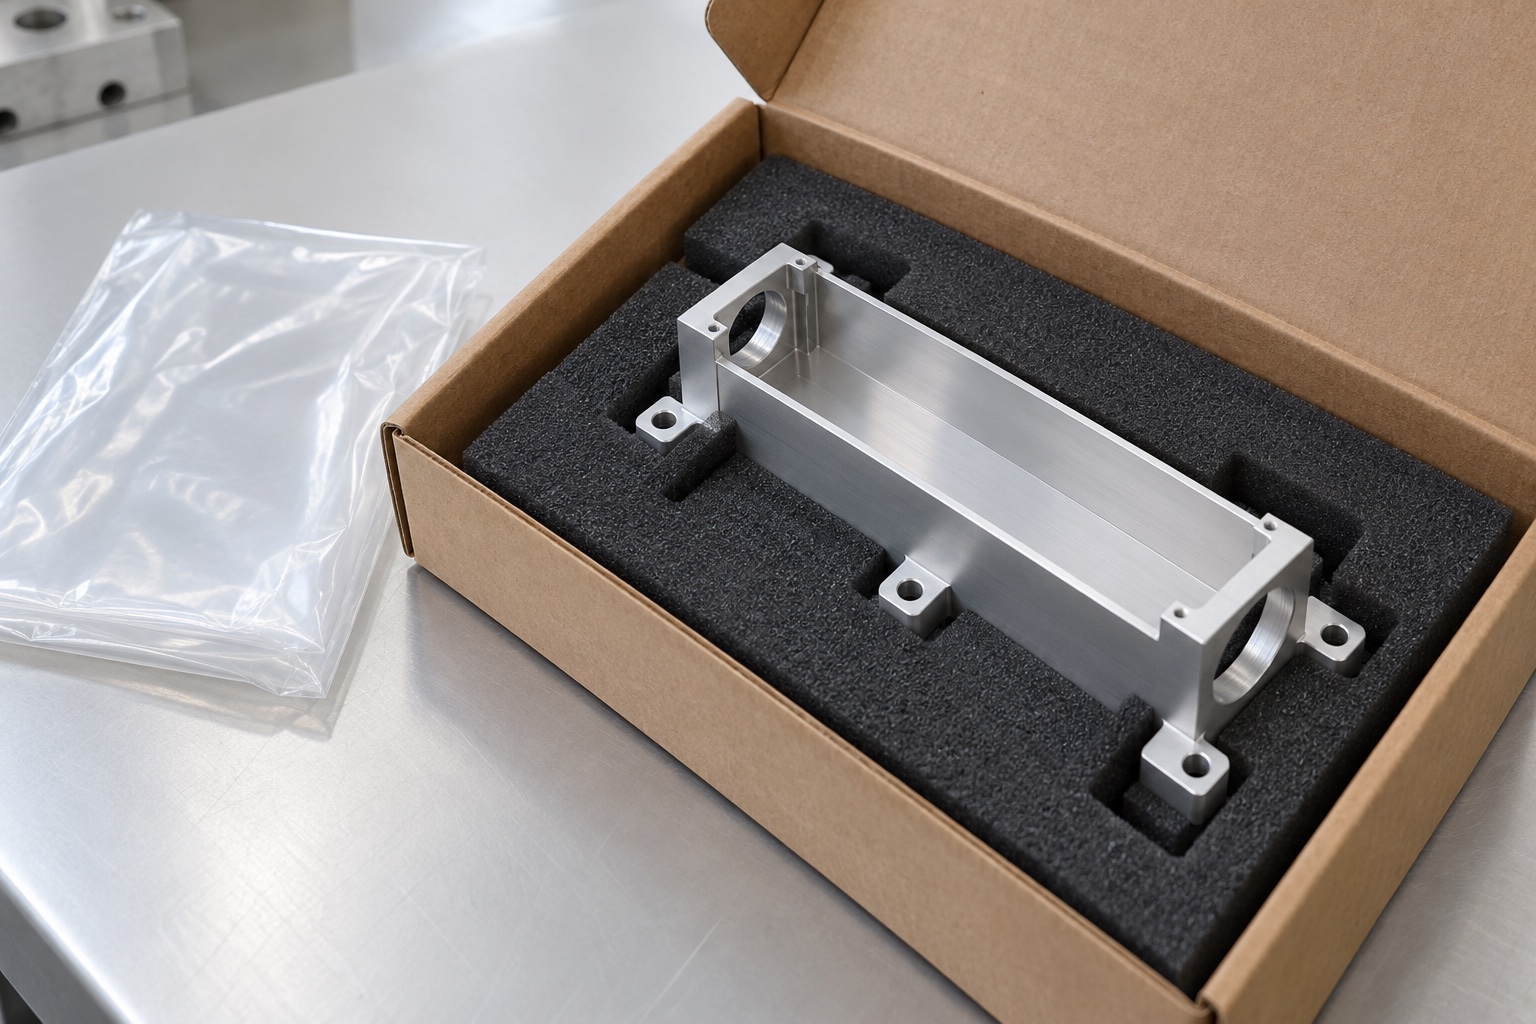
Los soportes de transporte ubicarían la base y las regiones de montaje sin cargar paredes delgadas. Los compartimentos separados evitarían impactos y roces en las aberturas, los contactos de la cubierta y las superficies de las cavidades. Los materiales de embalaje se adaptarían al alcance de limpieza acordado y evitarían residuos no autorizados. Las bolsas protectoras ordinarias no indicarían un suministro estéril ni una limpieza óptica cuantificada. Cualquier criterio de limpieza específico tendría un método de verificación acordado. Los registros de lote de material, acabado y revisión acompañarían al envío para que el destinatario pudiera conservar la configuración aceptada y distinguirla de un prototipo, muestra de prueba o revisión interna anterior.
Diseño aprobado para pedidos repetidos
El paquete de pedido repetido preservaría la revisión del dibujo, la condición del material, los documentos de apertura y cubierta, el proceso de superficie, el método de inspección y el alcance del empaque. Los cambios de prototipo autorizados se incorporarían explícitamente. El propietario del equipo revisaría los cambios en la óptica, los recubrimientos o las condiciones de instalación antes de reutilizar observaciones anteriores. Este ejemplo representativo proporciona un marco de compra estructurado para un cuerpo óptico de diagnóstico: defina las interfaces internas, mantenga el apoyo de la geometría durante el mecanizado y proporcione evidencia rastreable. Mantiene el rendimiento óptico, la precisión de las mediciones y la validación completa de los dispositivos médicos separados de las afirmaciones no respaldadas sobre un componente de aluminio mecanizado individualmente.
Referencia técnica del fabricante: www.thorlabs.com.
FAQ
¿Es un proyecto entregado y validado ópticamente?
No. Es un ejemplo representativo de fabricación CNC para una carcasa propuesta. No se afirma ningún envío real del cliente, tolerancia alcanzada, resultado de rechazo de luz, precisión del detector, certificación o validación completa del dispositivo médico, y las imágenes son conceptos ilustrativos.
¿Qué define los requisitos de las aberturas?
Los documentos de interfaz ópticos y mecánicos aprobados definen la geometría, las referencias de montaje y las relaciones relevantes. Una muestra suelta, un diámetro aislado o una fotografía de un haz no proporcionan una especificación de producción completa ni establecen la disposición óptica final.
¿Qué demostraría el informe de primera pieza?
Documentaría las características de dibujo acordadas, la identidad del material, los métodos de inspección y las referencias de condición final. Por sí solo no establecería el rechazo de la luz parásita, la precisión fotométrica, la limpieza óptica o el rendimiento del dispositivo médico del instrumento de diagnóstico ensamblado.
¿La superficie plateada ilustrada define el acabado final?
No. Las imágenes ilustran la geometría. Cualquier recubrimiento, enmascaramiento, documentación e inspección de condición final requeridos deben aprobarse por separado. El color o la apariencia no demuestran una respuesta óptica específica o compatibilidad con el entorno de operación y limpieza real.
¿Puede comprobarse el asiento de la cubierta antes de entregar?
Sí, utilizando piezas identificadas, un procedimiento escrito y controles de asientos, acceso o holgura explícitamente acordados. La prueba permanece separada de la calificación a nivel óptico y de dispositivo a menos que esas actividades se especifiquen, autoricen y documenten de forma independiente para la configuración completa.
¿Qué cambios deben revisarse para repetir la producción?
Revise la geometría de la apertura, las transiciones de las cavidades, la cubierta, la óptica, el material, el proceso final y las condiciones de montaje. Conserve las revisiones y pruebas aprobadas en lugar de transferir automáticamente conclusiones ópticas o de ensamblaje anteriores a una configuración de diagnóstico modificada.
tanghangyun@oemach.com