
Este artículo desmonta con éxito el prototipo en materiales, equipos, herramientas, procedimientos, herramientas, condiciones de subcontratación y medición reproducibles, y proporciona el primer mecanismo de activación de cambios y liberación de lotes.
La transferencia de producción en masa no consiste en copiar el programa de muestra a otra máquina herramienta; es necesario congelar las versiones del producto y del proceso, utilizar recursos formales para completar el primer artículo y la verificación de lotes pequeños, y luego aumentar el volumen en función de los datos. El proceso específico aún debe combinarse con dibujos y listas de materiales congelados, materiales y fuentes de subcontratación, programas de herramientas y versiones de herramientas, planes de inspección, evidencia del primer artículo, control de ajuste inicial y confirmación de aprobación de cambios.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| La muestra está calificada pero el primer lote fluctúa mucho. | Los materiales formales, equipos, herramientas, herramientas o subcontratación son diferentes de la etapa de prototipo. | Complete la validación del lanzamiento seguro del primer artículo y de lotes pequeños utilizando recursos de producción en volumen | Inventario de recursos, primeros informes de artículos y primeros datos de tendencias. |
| Procedimientos/dibujos antiguos todavía utilizados en el sitio | La distribución de versiones, el reciclaje de versiones antiguas y la confirmación de cambios no son ciclos cerrados. | Establecer una base de versión única y un mecanismo de aprobación electrónico/in situ | Registros de versión, verificación de programas y aprobación de cambios. |
| Las anomalías sólo pueden ser recordadas por el viejo maestro. | El conocimiento del proceso y la base de liberación no han formado un paquete de transferencia. | Rutas de curado, configuraciones, herramientas, ventanas de parámetros y planes de reacción. | Tarjeta de proceso, plan de control, capacitación y circuito cerrado anormal. |
Primero congele la línea base del producto y luego discuta la entrega.
Los modelos, dibujos 2D, listas de materiales, materiales, tratamiento térmico, preparación de superficies y especificaciones de aceptación deben tener versiones consistentes y rastreables. Las flexibilizaciones temporales durante la fase de montaje de prueba, las reparaciones manuales y la aceptación de desviaciones se convierten en requisitos formales o se cierran antes de la producción en serie. Si el diseño aún cambia con frecuencia, se debe aclarar la eliminación del trabajo en progreso y las condiciones de reproducción del primer artículo, y no se pueden mezclar varias versiones en el primer lote.
Divida el proceso de muestra en recursos reproducibles.
Los prototipos pueden depender de operadores experimentados, alineaciones múltiples, pinzas blandas universales o subcontratación temporal. El paquete de entrega debe especificar el material en bruto y el proveedor, las capacidades del equipo, los planos de las herramientas, la dirección de sujeción, los valores de verificación del programa, la lista y la vida útil de las herramientas, la ventana de parámetros, la limpieza, el embalaje y las rutas de subcontratación. Cualquier sesión de “ajuste” debe traducirse en pasos, límites y un plan de respuesta.
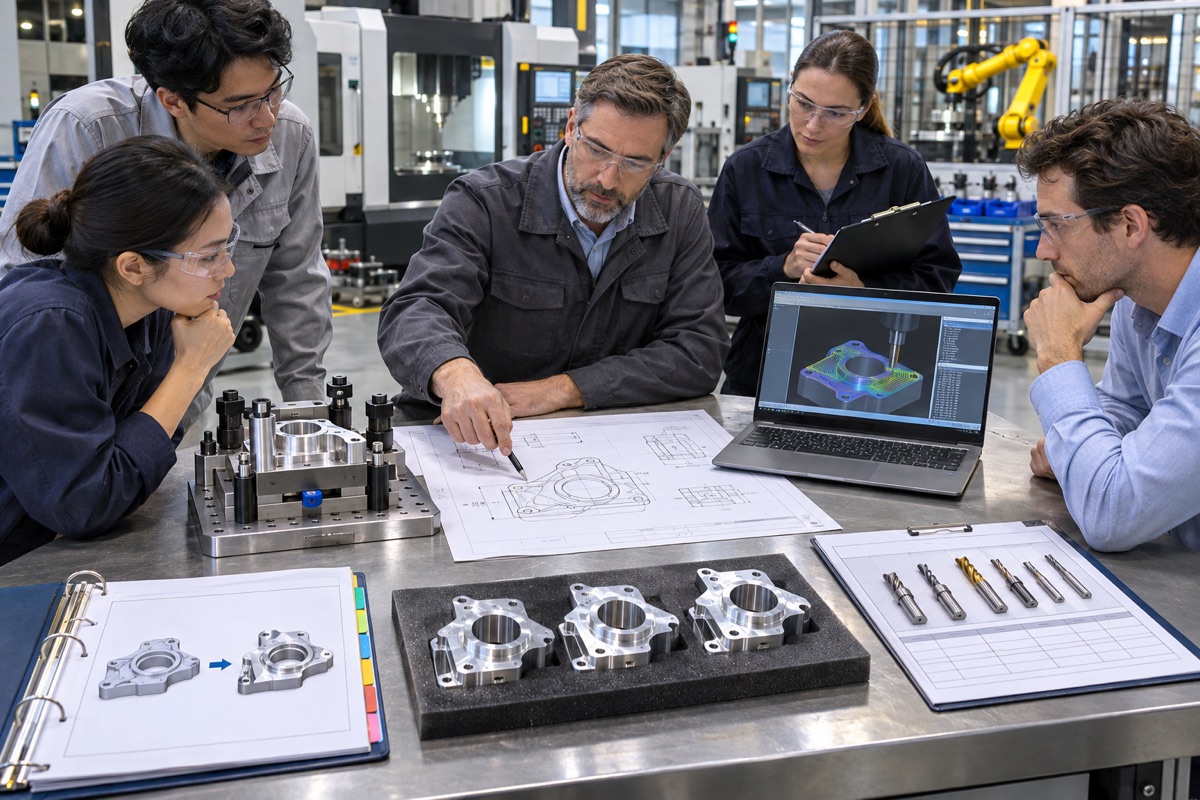
El paquete de transferencia debería congelar productos, procesos, recursos y versiones de prueba.
El plan de inspección debe corresponder al proceso de producción.
Las características del dibujo deben asignarse a los procesos y métodos de inspección, especialmente las características que no se pueden volver a medir en el estado intermedio. Se deben controlar las versiones de los procedimientos de medición, accesorios, temperaturas, calibraciones de calibres y plantillas de informes. La orientación de ISO sobre información documentada enfatiza el uso de documentación adecuada para respaldar el proceso y preservar la evidencia de los resultados; el formato puede ser flexible, pero no pueden faltar responsabilidades, entradas, salidas y registros.
El primer artículo a verificar es el proceso de producción formal.
La primera pieza no se selecciona de muestras para volver a analizarlas, sino que se fabrica y verifica utilizando materiales, equipos, herramientas, procedimientos, herramientas, personal y rutas de subcontratación planificadas para la producción en masa. Aunque SAE AS9102 está orientada a la aviación, su idea central tiene valor de referencia: la primera se utiliza para demostrar que se comprende el proceso de implementación del producto y que se pueden producir productos que cumplan con el diseño. Otras industrias deberían establecer métodos aplicables basados en los clientes y sus propios sistemas de calidad.
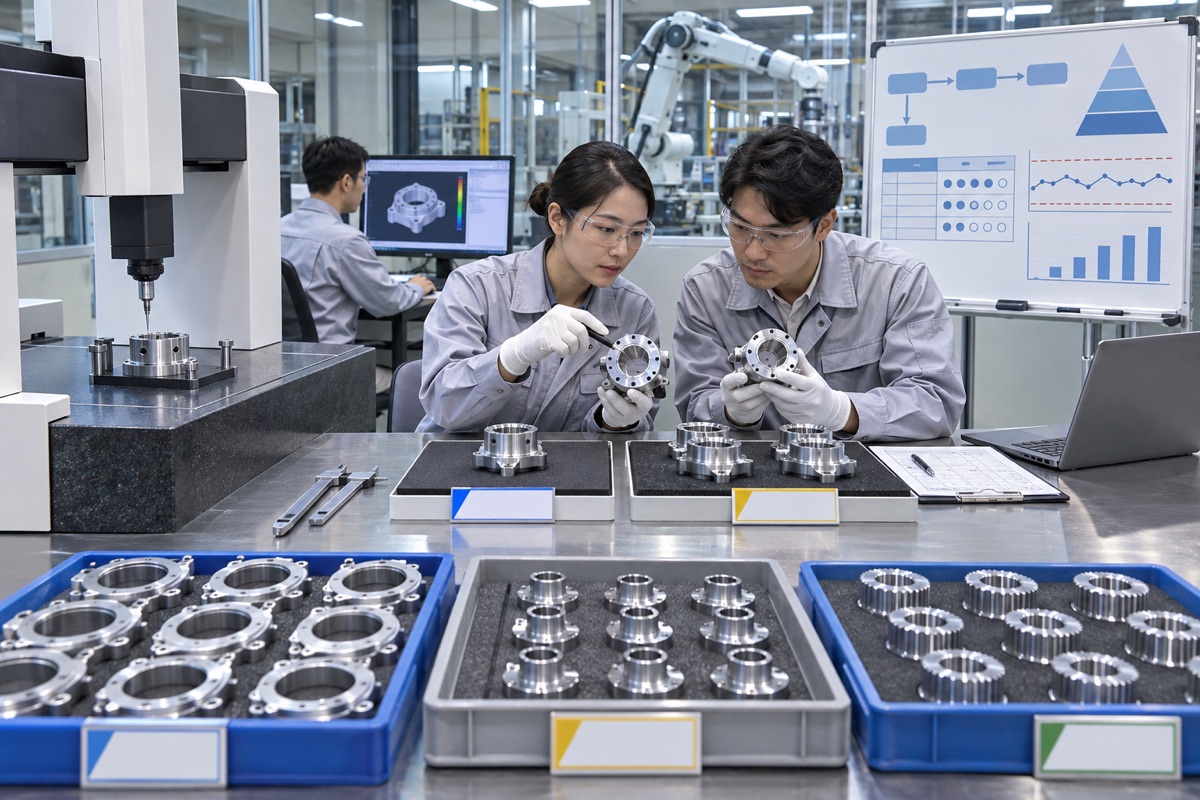
Utilice recursos de producción en masa para completar el primer artículo y lotes pequeños y superviselos estrictamente antes de lanzar el producto.
El primer lote debe ser supervisado estrictamente en lugar de liberarse inmediatamente.
Desde el primer artículo hasta el lote estable, se puede configurar una etapa de inicio de seguridad de lotes pequeños: aumentar la frecuencia de detección de características clave, monitorear la vida útil de la herramienta, el estado térmico de la máquina herramienta, la repetibilidad de las herramientas y las fluctuaciones subcontratadas, y correlacionar los datos de las piezas con el rendimiento de la máquina instalada. El plan de control debe especificar la activación de excepciones, el aislamiento, la revisión y la autorización de liberación, y no puede limitarse a indicar "reelaboración más allá de la tolerancia".
El cambio desencadena una nueva aprobación y una revisión continua
Los cambios en el diseño, materiales, proveedores, equipos, herramientas, procedimientos, herramientas, mediciones o subcontratación pueden invalidar la base del primer artículo. El sistema de calidad debe definir cuándo se requieren primeros artículos parciales o completos. Los problemas en las primeras etapas de la producción en masa deben reescribirse en dibujos, listas de riesgos/PFMEA, tarjetas de proceso y planes de control para que el siguiente lote utilice la misma base de conocimientos en lugar de depender de la memoria personal.
Resumen
La transferencia de producción en masa no consiste en copiar el programa de muestra a otra máquina herramienta; es necesario congelar las versiones del producto y del proceso, utilizar recursos formales para completar el primer artículo y la verificación de lotes pequeños, y luego aumentar el volumen en función de los datos. El proceso específico aún debe combinarse con dibujos y listas de materiales congelados, materiales y fuentes de subcontratación, programas de herramientas y versiones de herramientas, planes de inspección, evidencia del primer artículo, control de ajuste inicial y confirmación de aprobación de cambios.
FAQ
¿Puedo realizar un pedido grande directamente después de que se califique la muestra?
No recomendado. Primero se deben confirmar los recursos y procesos formales, y se debe completar la verificación de la estabilidad del primer artículo y de los lotes pequeños.
¿El primer artículo requiere sólo un informe completo?
Las dimensiones completas son una parte importante, así como la prueba de que los materiales, la mano de obra, la subcontratación y los registros se realizan según la versión aprobada.
¿Es necesario sustituir la máquina por una nueva?
Determinado por el riesgo, el cliente y el sistema de calidad; como mínimo, se debe evaluar el impacto de los cambios de equipo en las características críticas y documentar la aprobación.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.