
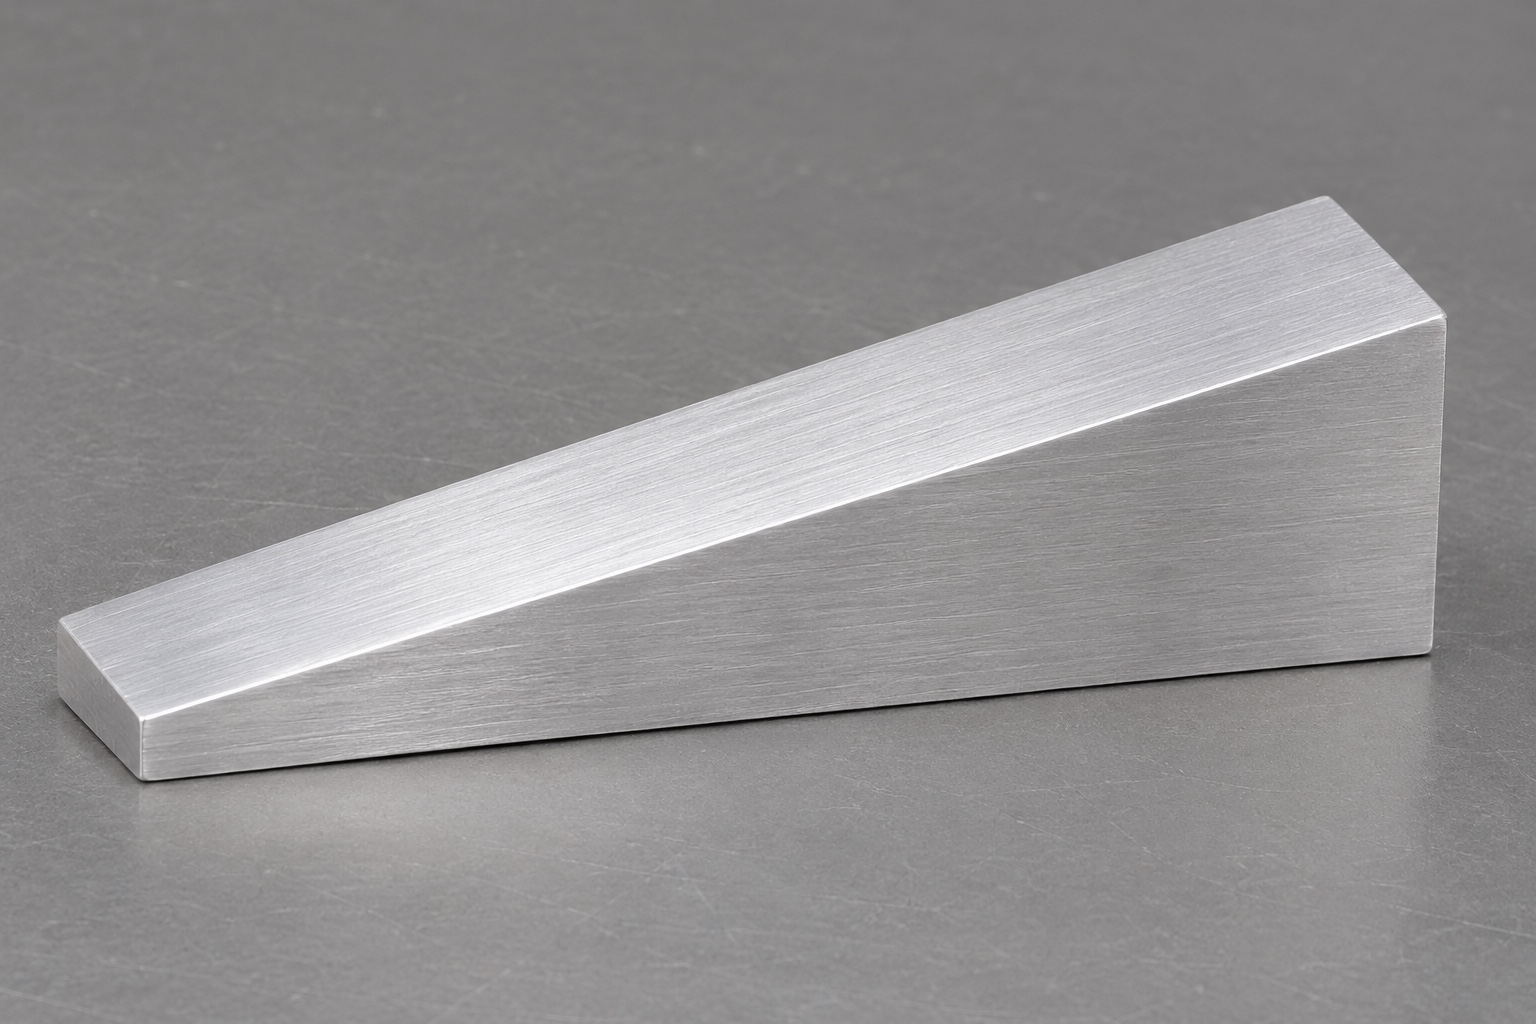
Definieren Sie die Keilunterlage als Vorrichtungskomponente
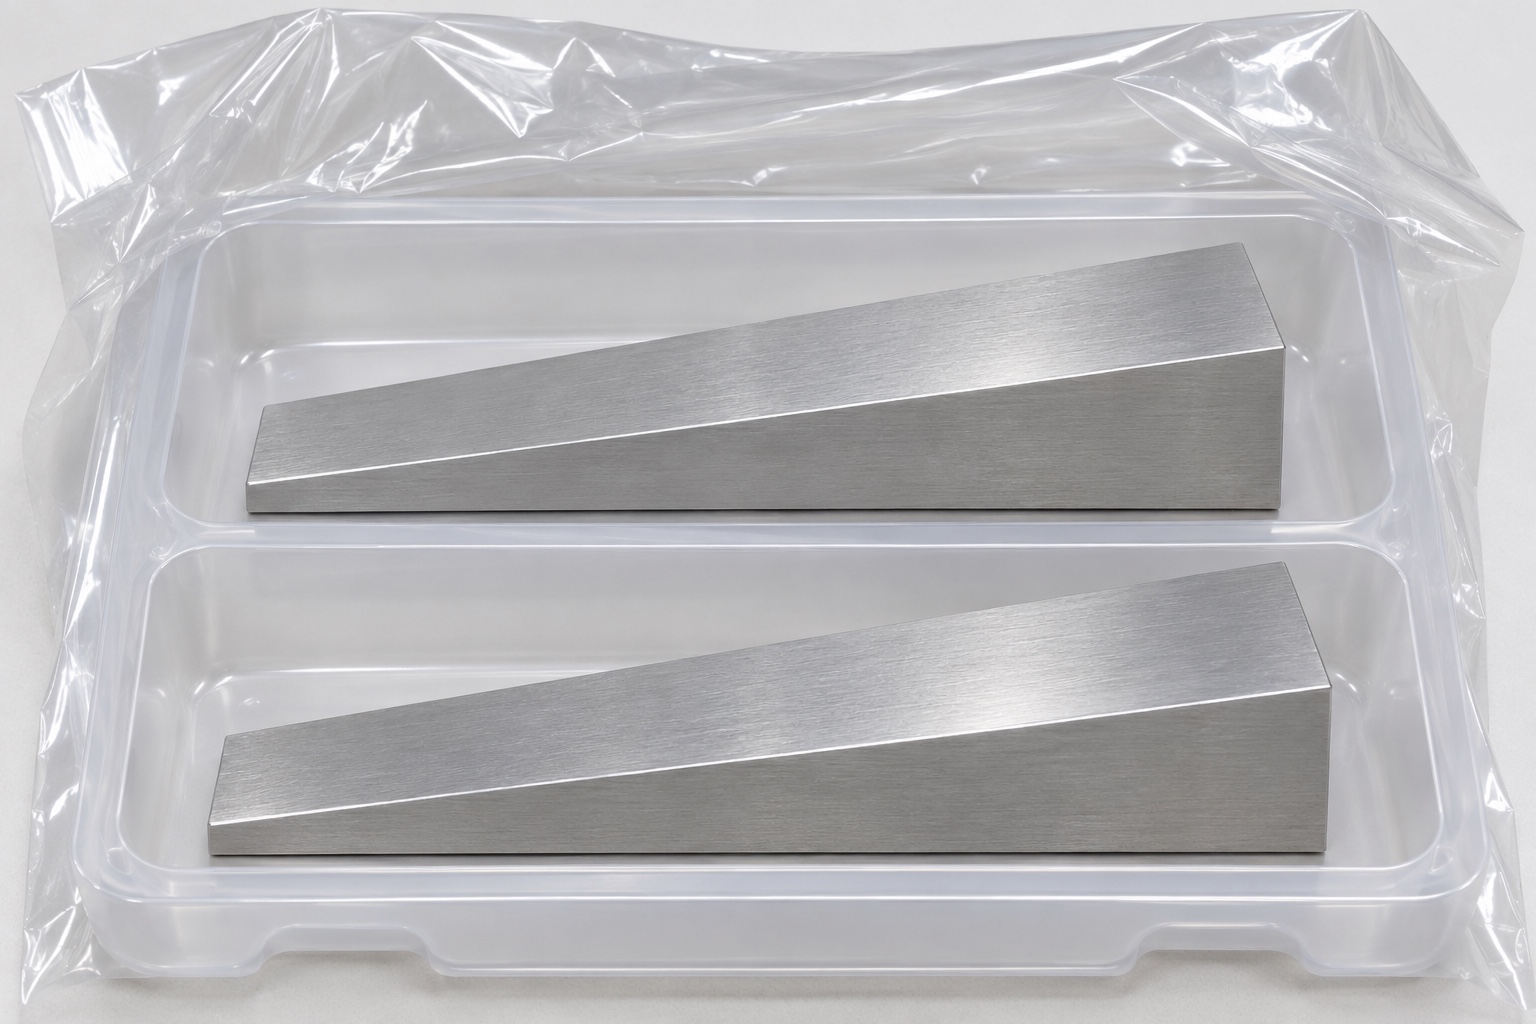
Eine Keilunterlage kann einen geometrischen Versatz in einer stromlosen Servicevorrichtung im Umfeld von Audiometern herstellen. Dieser Leitfaden betrifft das gefräste Stützteil, nicht die Kalibrierung oder klinische Anwendung des Audiometers. Vorgesehen sind eine rechteckige Grundfläche, eine ebene Unterseite, eine geneigte ebene Oberseite und zwei trapezförmige Seiten. Das dünne Ende behält eine festgelegte positive Dicke. Bohrungen, Gewinde, Nuten und bewegliche Elemente fehlen. Vor dem Präzisionsfräsen muss die Zeichnung dennoch festlegen, welche Flächen das Teil positionieren und wie die Gegenkonstruktion eine unbeabsichtigte Bewegung verhindert.
Verwenden Sie die Bodenfläche als definierten Bezugspunkt
Eine geneigte Oberseite kann ohne Referenz nicht sinnvoll untersucht werden. Eine Zeichnung kann den Boden als primären Bezugspunkt angeben, wobei eine Seite und ein Ende ein Koordinatensystem vervollständigen, aber das tatsächliche Bezugsschema muss der beabsichtigten Baugruppe folgen. Ein Bezugsetikett allein gibt nicht an, wie ein flexibles oder unvollständiges Teil während der Messung gestützt wird. Der Inspektionsplan sollte den Auflagebereich, den Sitzzustand und etwaige Rückhaltesysteme beschreiben. Vermeiden Sie bei einem kleinen Aluminiumkeil die Verwendung einer Klemmanordnung, die den Boden flach zwingt und dann den eingespannten Zustand als Geometrie im ausgespannten Zustand meldet. Notieren Sie die vereinbarte Messbedingung mit den Ergebnissen.
Separate Winkel-, Ebenheits- und Endpunkthöhen
Winkel, Oberflächenebenheit und Endpunkthöhen beschreiben unterschiedliche Eigenschaften. Eine einzelne Höhenmessung am dicken Ende kann nicht die Ausrichtung oder Ebenheit der gesamten oberen Ebene bestimmen. Ebenso schließt eine akzeptable durchschnittliche Neigung lokale Hochpunkte nicht aus, die das Sitzen behindern. Wählen Sie Kontrollen aus, die den tatsächlichen Kontaktbedarf widerspiegeln, und vermeiden Sie redundante Dimensionen, die zu widersprüchlichen Akzeptanzregeln führen. Wenn sowohl Endhöhen als auch ein Winkel angezeigt werden, legen Sie fest, welche Merkmale die Akzeptanz bestimmen und welche Maße Referenzinformationen sind. Ein CNC-Bearbeitungsangebot sollte alle ungelösten Konflikte markieren, bevor das Material geschnitten wird, anstatt jede Zeichnungsnummer als unabhängiges Ziel zu behandeln.
Behalten Sie eine endliche Dicke am unteren Ende bei
Das dünne Ende ist bewusst keine Messerschneide. Seine positive Dicke sollte an einer definierten Stelle angegeben und auf den Bodenbezug bezogen werden. Ohne diese Position kann ein Kantenbruch oder eine Erweiterung der oberen Ebene die Interpretation der Bemaßung durch zwei Prüfer ändern. Ein Mindestmaterialbedarf kann für die Handhabung wichtig sein, aber der Konstrukteur muss den Wert anhand der Anforderungen der Vorrichtung und nicht anhand eines generischen Bearbeitungsbeispiels auswählen. Klären Sie, wie die Vorderkante gebrochen wird und ob diese Behandlung aus der Messzone ausgeschlossen ist. Ein optisch scharf wirkendes Rendering ist keine Anweisung, das gesamte Material am unteren Ende zu entfernen.
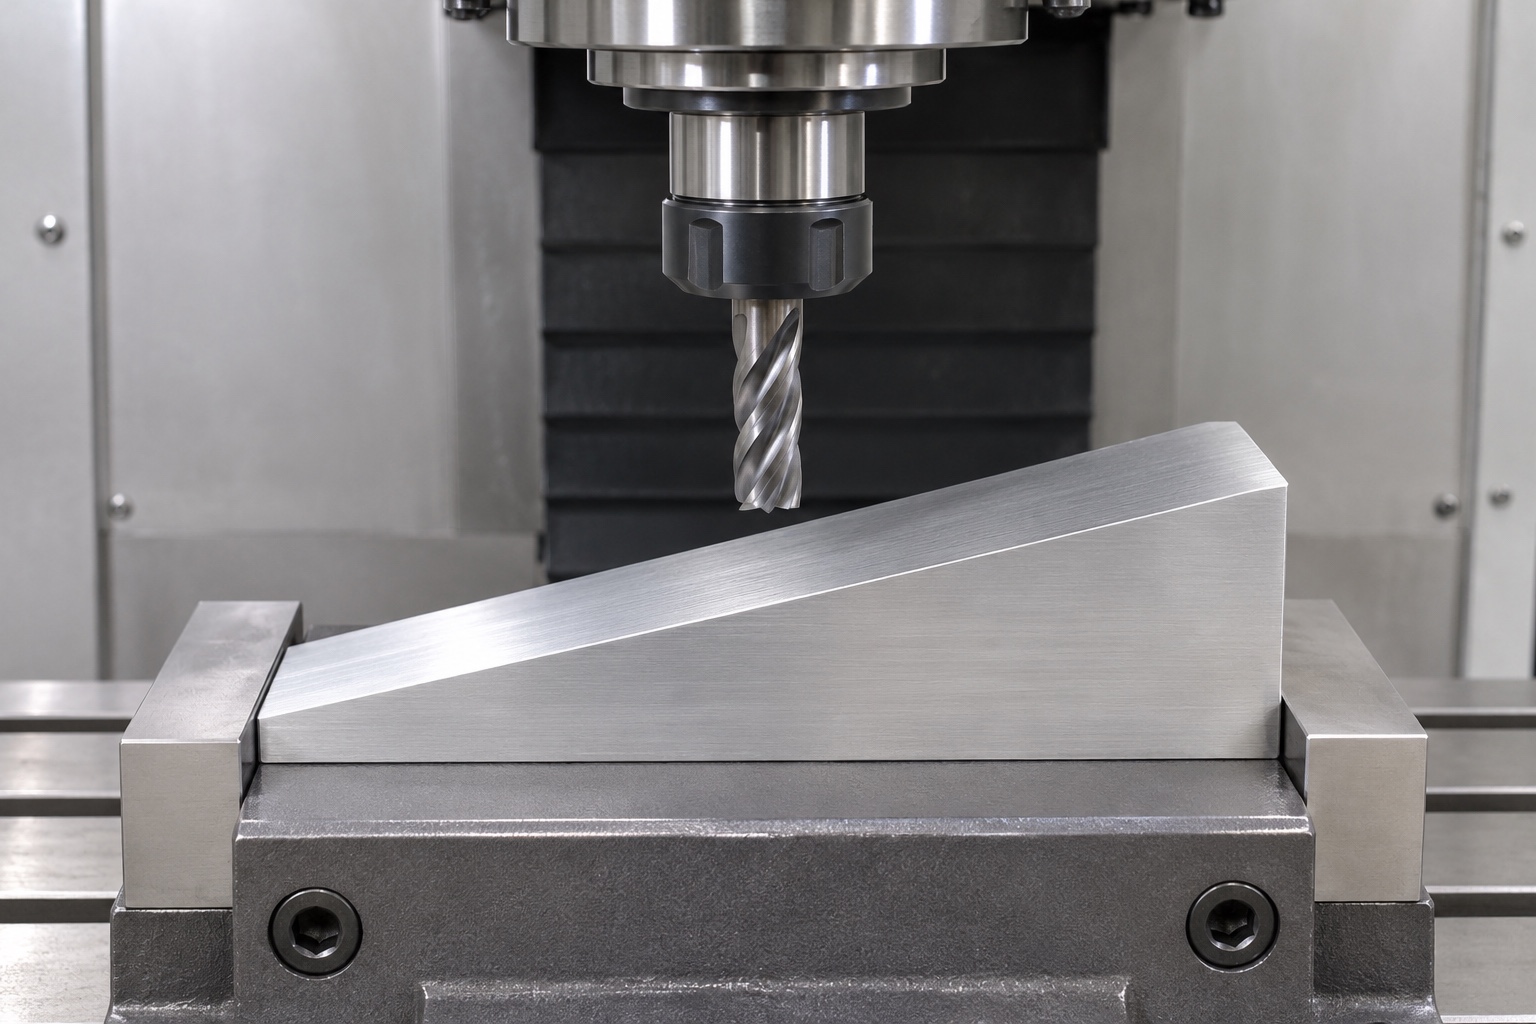
Geben Sie 6061 Aluminium und seinen Zustand an
Die Bezeichnung 6061 kennzeichnet eine Aluminiumlegierung, keine vollständige Kauf- oder Freigabespezifikation. Die Materialaufzeichnung sollte den angeforderten Zustand, die Quelldokumentation und alle zusätzlichen Anforderungen enthalten, die tatsächlich für das Projekt benötigt werden. Schließen Sie nicht aus einem Archivfoto oder einem früheren Angebot auf eine Wärmebehandlungsbedingung ab. Die Rohteilabmessungen sollten ausreichend Spielraum für die vorgesehene Bearbeitungsroute lassen. Wenn eine Oberflächenbearbeitung erforderlich ist, prüfen Sie deren Auswirkung auf die Kontaktflächen und die Prüfreihenfolge. Ein eloxierter oder anderweitig bearbeiteter Keil sollte nicht allein deshalb als steril, elektrisch qualifiziert oder akustisch validiert bezeichnet werden, weil sein Material und sein Aussehen dokumentiert sind.
Wählen Sie eine Fräsroute um die Kontaktflächen
Eine einfache Keilunterlage erfordert nicht automatisch eine Fünf-Achsen-Bearbeitung. Eine geeignete CNC-Fräsroute kann die Unter- und Referenzkanten festlegen, den Rohling in einer kontrollierten Einrichtung stützen und die schiefe Ebene mit einer geeigneten Ausrichtung oder einem geeigneten Werkzeugweg bearbeiten. Die Auswahl hängt vom Zugang, der Menge, den verfügbaren Vorrichtungen und der erforderlichen Geometrie ab. Was zählt, ist die Beibehaltung der Beziehung zwischen der oberen Ebene und ihren Referenzen über alle Setups hinweg. Bitten Sie den Lieferanten, zu erklären, wo diese Referenzen erstellt werden und wie sie übertragen werden. Eine Prozessbeschreibung ist sinnvoller als die Auflistung von Maschinenachsen ohne Bezug zu den tatsächlichen Anforderungen des Teils.
Verwalten Sie die Unterstützung sowohl in dicken als auch in dünnen Bereichen
Dickes und dünnes Ende reagieren nicht zwangsläufig gleich auf Bearbeitung und Einspannung. Prüfen Sie Auflage, Spannstellen und die Reihenfolge beim Ausspannen. Übermäßiger Zwang kann Formänderungen bis zum Lösen verdecken; unzureichende Abstützung kann eine optisch glatte, aber geometrisch unzulässige Fläche hinterlassen. Dies sind Planungsrisiken, keine gemessenen Verformungswerte. Zusätzliche Maßnahmen zum Umgang mit Eigenspannungen oder Zwischenprüfungen müssen durch Rohmaterial, Geometrie und Erprobung begründet werden. Dokumentieren Sie die konkrete Entscheidung, statt sie als allgemeine Vorgabe für sämtliche Bauteile aus Aluminium 6061 darzustellen.
Halten Sie die Kantenbearbeitung außerhalb der Funktionsebene
Durch das Entgraten sollten unbeabsichtigte scharfe Merkmale entfernt werden, ohne die definierte Kontakthülle zu verändern. Geben Sie die Kantenbehandlung am unteren Ende, an den seitlichen Schnittpunkten und am oberen Ende separat an, wenn sich ihre Funktionen unterscheiden. Ein breiter handpolierter Übergang kann die effektive Kontaktfläche verändern oder den scheinbaren Endpunkt der Neigung verschieben. Das Aussehen der Oberfläche unterscheidet sich auch von der Oberflächenrauheit: Eine reflektierende Oberfläche kann immer noch Wellen oder einzelne Schäden aufweisen. Geben Sie die Anforderungen an die Endbearbeitung nur bei Bedarf mit einer vereinbarten Inspektionsmethode an. Verwenden Sie eine generische kosmetische Zulassung nicht, um eine definierte geometrische oder Oberflächenstrukturanforderung an eine funktionelle Trägeroberfläche zu ersetzen.
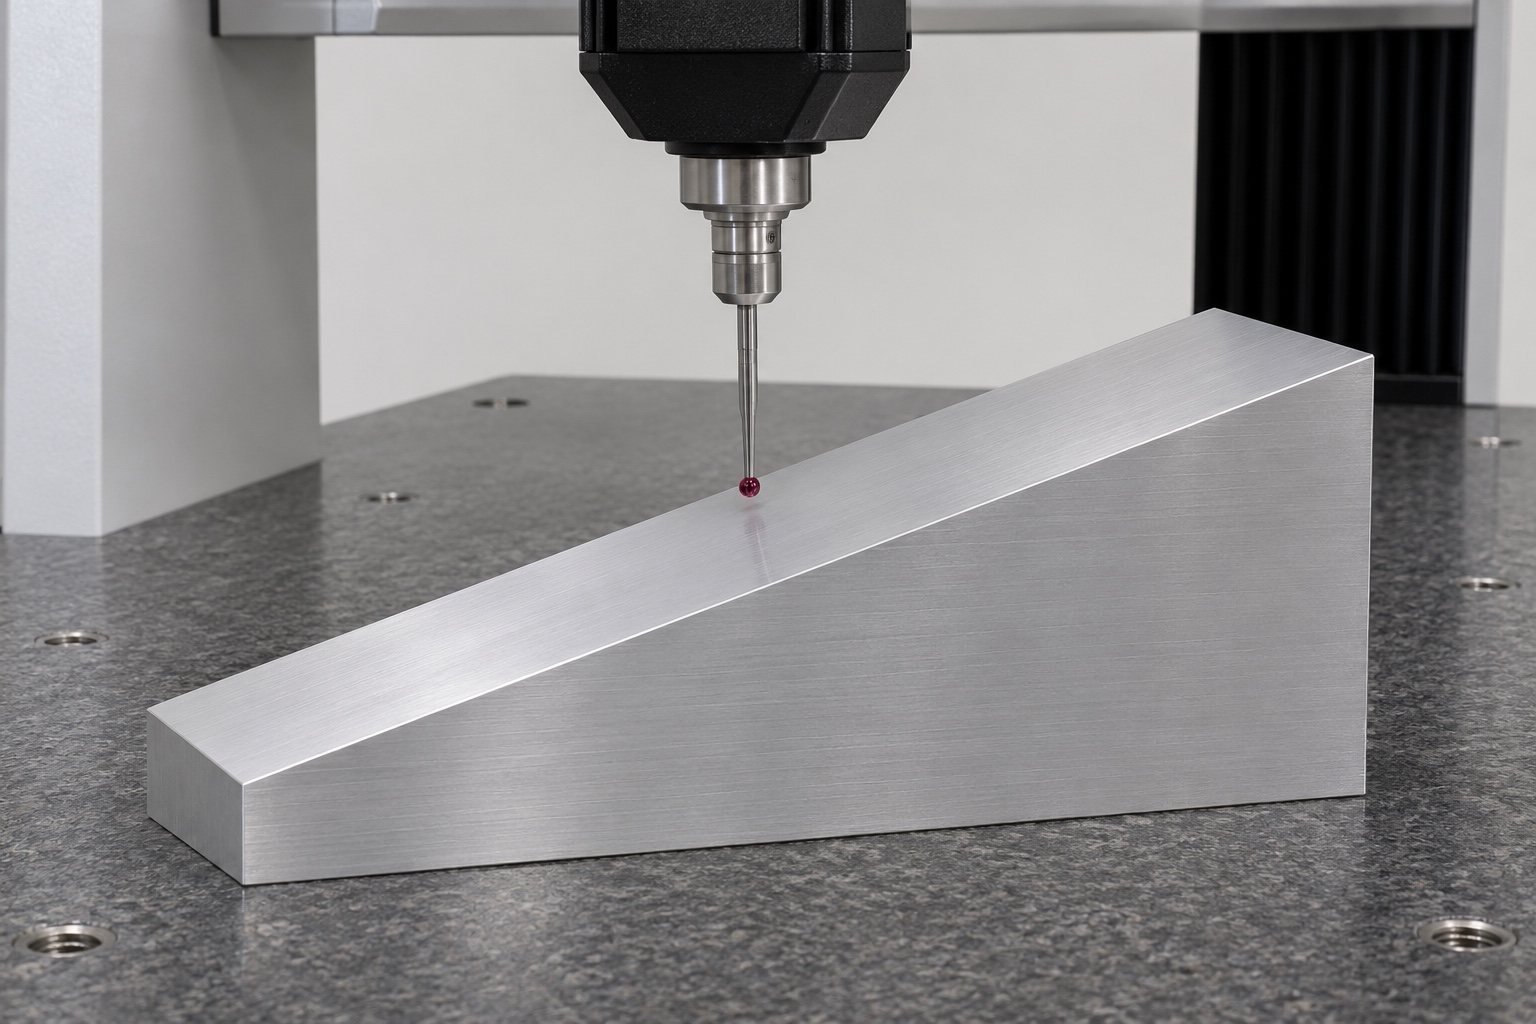
Überprüfen Sie die Ebene mit einem räumlichen Messplan
Eine Koordinatenmessstrategie kann die geneigte Oberseite an verteilten Positionen abtasten und dabei auf das etablierte Bezugssystem verweisen. Der Plan sollte den nutzbaren Messbereich, die Behandlung von Kantenbrüchen und die Methode zur Bewertung der relevanten Geometrie angeben. Die Leistungsfähigkeit, Zugänglichkeit und Unsicherheit des Instruments müssen der geforderten Toleranz entsprechen. Nicht jeder Keil erfordert die gleiche Ausrüstung und ein Foto einer Sonde in der Nähe einer Oberfläche ist kein Messbericht. Unterscheiden Sie die Rohbeobachtungen von der Ausgleichsebene und der Akzeptanzcharakteristik. Wenn eine kontaktbasierte Alternative vorgeschlagen wird, bestätigen Sie, dass sie den erforderlichen Winkel, die Höhe oder die Ebenheit separat auflösen kann, anstatt sie in einer Beobachtung zusammenzufassen.
Halten Sie die Merkmale des Erstmusterbeweises spezifisch
Das Paket des Erstmusters sollte jedes kontrollierte Merkmal mit einer Zeichnungsrevision, einer Messmethode und einem Ergebnis verbinden. Berücksichtigen Sie die untere Referenz, die Anforderungen an die geneigte Ebene, die Grundfläche, die positive untere Dicke und alle angegebenen Oberflächenbedingungen. Wenn eine Bemaßung aus gemessener Geometrie berechnet wird, identifizieren Sie die Berechnung und ihre Eingaben. Unsicherheiten oder Interpretationsprobleme sollten vor der Konformitätserklärung geklärt werden. Bei der Wiederholungsproduktion kann dann ein vereinbarter Kontrollplan verwendet werden, der die gefährdeten Funktionen überprüft, ohne dass jede Entwicklungsaktivität unnötig wiederholt werden muss. Eine Leistungserklärung des Lieferanten oder ein ansprechendes Bearbeitungsbild können die Prüfprotokolle der tatsächlich abgenommenen Teile nicht ersetzen.
Schützen Sie die fertigen Kontaktflächen bei der Handhabung
Verpacken Sie den Keil so, dass die obere Ebene und die untere Referenz nicht an losen Metallteilen reiben können. Die Trennung ist besonders nützlich, wenn sich mehrere kleine Keile einen Behälter teilen, da ein Kratzer oder ein erhöhter Kontaktpunkt den Sitz einer Vorrichtung verändern kann. Identifizieren Sie das Teil und die Revision anhand des Verpackungsprotokolls, anstatt auf eine kontrollierte Fläche zu schreiben. Reinigungs- und Verpackungsanweisungen sollten mit dem vorgesehenen Lieferzustand und den verfügbaren Nachweisen übereinstimmen. Ein gewöhnlicher Schutzbeutel ist kein Beweis für eine sterile Barriere und ein sauberes Aussehen ist kein Beweis für einen validierten Reinigungsprozess. Halten Sie diese Ansprüche außerhalb einer reinen Bearbeitungsversion, sofern sie nicht separat unterstützt werden.
Bereiten Sie eine Angebotsanfrage vor, die die Geometriefragen beantwortet
Geben Sie für kundenspezifische CNC-Aluminiumteile Zeichnungsstand, Modell, Menge, Werkstoffzustand und tatsächliche Abnahmekriterien an. Benennen Sie Gegenauflage, Kontaktbereiche, Unterseitenbezug, Neigung, positive Dicke am dünnen Ende und Einschränkungen der Endbearbeitung. Klären Sie, ob vor oder nach einer Oberflächenbehandlung und im ausgespannten Zustand gemessen wird. Verpackung und Rückverfolgbarkeit gehören ebenfalls in die Anfrage. Erfinden Sie keine akustischen oder elektrischen Prüfungen für den Keil. Die Fertigung einer 6061-Keilunterlage bleibt von Audiometerkalibrierung, Vorrichtungsvalidierung und Eignung für den Endgebrauch getrennt.
FAQ
Kalibriert eine Keilunterlage ein Audiometer?
Nein. Dieser Leitfaden befasst sich mit der Geometrie einer inerten Servicevorrichtungskomponente. Die akustische Kalibrierung des Audiometers, elektrische Prüfungen und die klinische Eignung erfordern separate Verfahren und Nachweise. sie können nicht aus einer bearbeiteten Neigung abgeleitet werden.
Kann eine einzelne Höhe am dicken Ende den Neigungswinkel nachweisen?
Nein. Eine Höhe begründet keine dreidimensionale Ebene oder deren lokale Form. Der Prüfplan muss verteilte Messungen mit dem definierten Bezugssystem in Beziehung setzen und die spezifischen Zeichnungsmerkmale bewerten.
Sollte das untere Ende bei einer Dicke von Null enden?
Nicht für diese definierte Geometrie. Es behält an einer vereinbarten Stelle eine positive Dicke. In der Zeichnung sollte diese Anforderung dargelegt und klargestellt werden, wie sich die Kantenbehandlung auf die Messzone auswirkt.
Ist für jeden Keil ein 5-Achsen-Fräsen erforderlich?
Nein. Die Route hängt von der Geometrie, dem Zugang, der Werkstückhalterung und den Akzeptanzanforderungen ab. Ein einfacherer Aufbau kann geeignet sein, wenn er die schiefe Ebene relativ zum Boden und andere Referenzen steuert.
Gibt die Bezeichnung 6061 das Material vollständig an?
Nein. Bestätigen Sie den erforderlichen Materialzustand, die Kaufanforderungen und die Quelldokumentation. Die Oberflächenveredelung und etwaige zusätzliche Qualifikationen müssen separat angegeben werden und dürfen nicht aus der Legierungsbezeichnung abgeleitet werden.
Welche Informationen verbessern ein Angebot für Keilunterlagen?
Geben Sie die Zeichnungsrevision, das Modell, die Menge, den Materialzustand, die Kontaktflächen, das Bezugsschema, die Neigungskontrollen, die positive untere Dicke, den Prüfzustand und die Verpackungsanforderungen an. Identifizieren Sie ungelöste Konflikte zwischen Winkel- und Endpunktabmessungen vor der Freigabe.
tanghangyun@oemach.com