
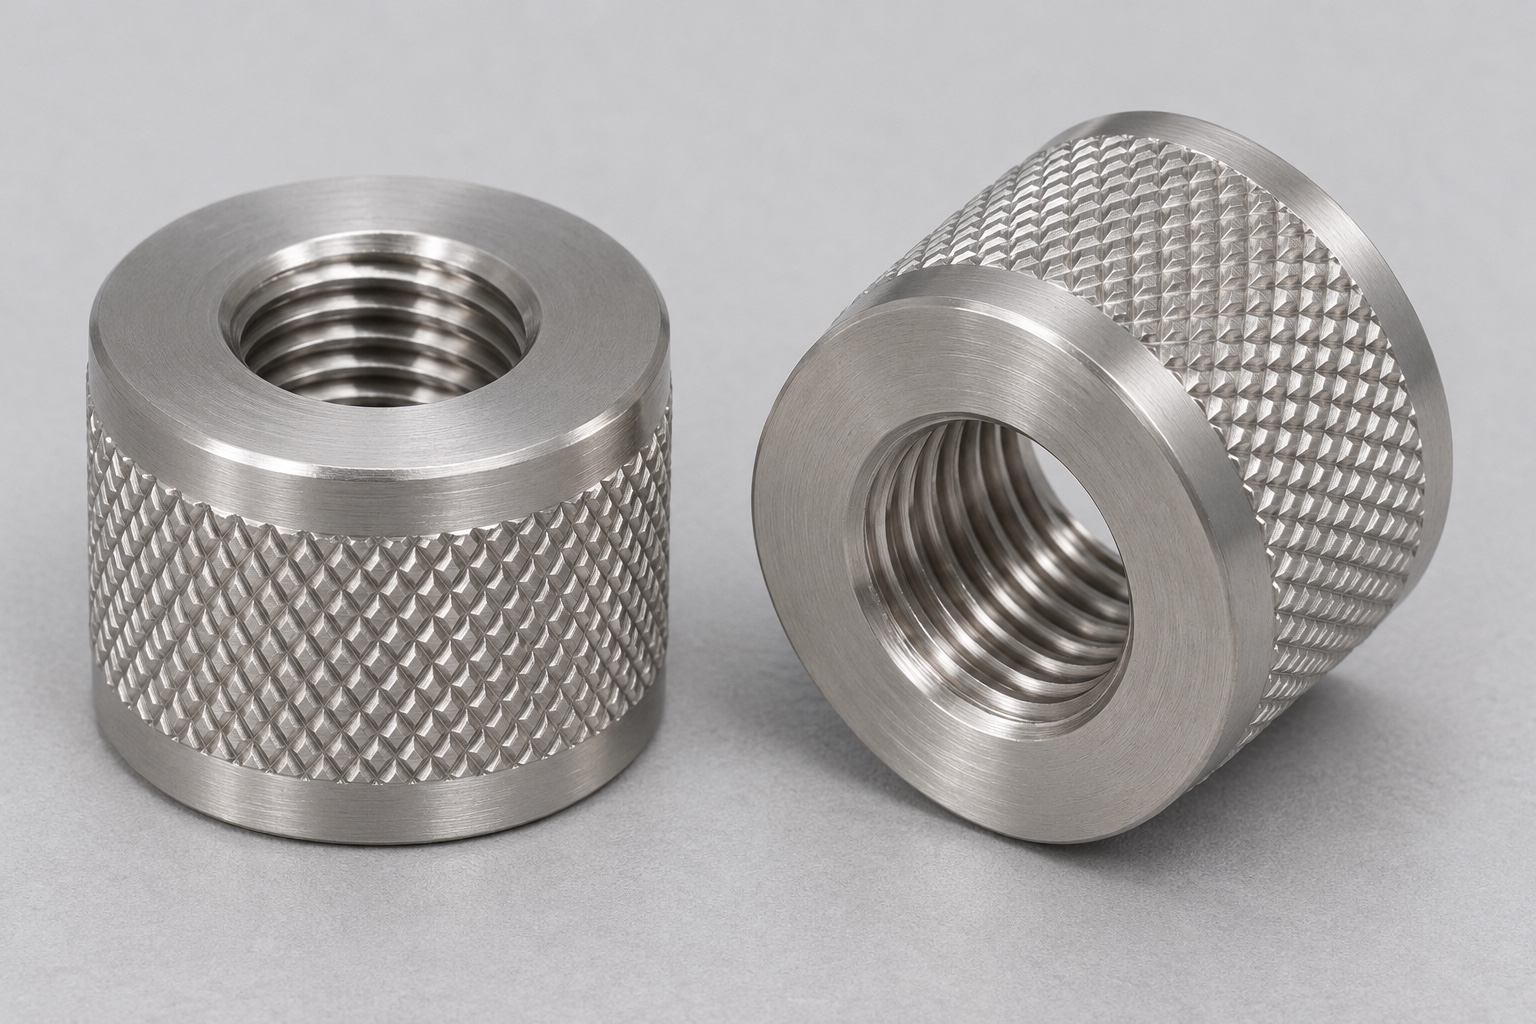
Definieren Sie die Rändelmutter, bevor Sie eine Grifffunktion zuweisen
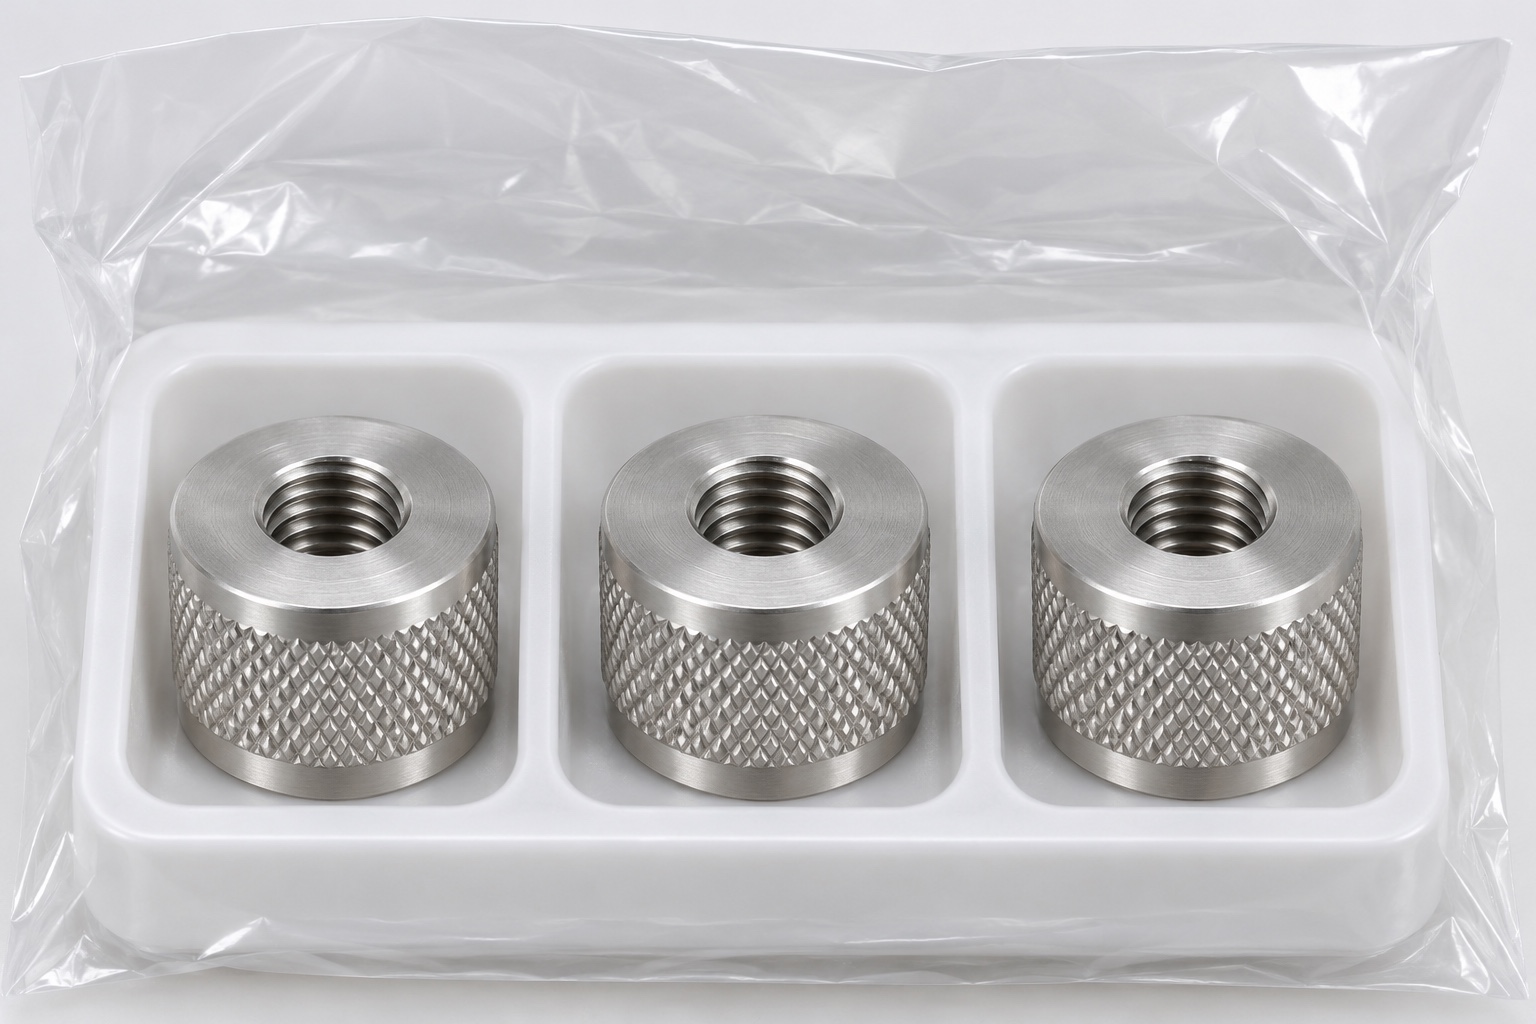
Die vorgeschlagene Rändelmutter ist ein kurzer Zylinder aus 316L für eine inerte Positioniervorrichtung medizinischer Trays. Sie besitzt eine mittlere Kreuzrändelung, schmale glatte Endbänder, ebene Ringflächen und eine zentrierte axiale Durchgangsbohrung mit Innengewinde. Flansch, Außenwelle, Seitenbohrung, Schlitz und Einsätze sind nicht vorgesehen. Dieser Leitfaden behandelt CNC-Drehen, Rändeln und Prüfung. Er belegt weder Spannkraft noch Griffigkeit, Losdrehsicherheit oder die Eignung eines betriebenen medizinischen Tray-Systems. Die konkrete Verbindung und ihre Anforderungen müssen aus der freigegebenen Zeichnung hervorgehen.
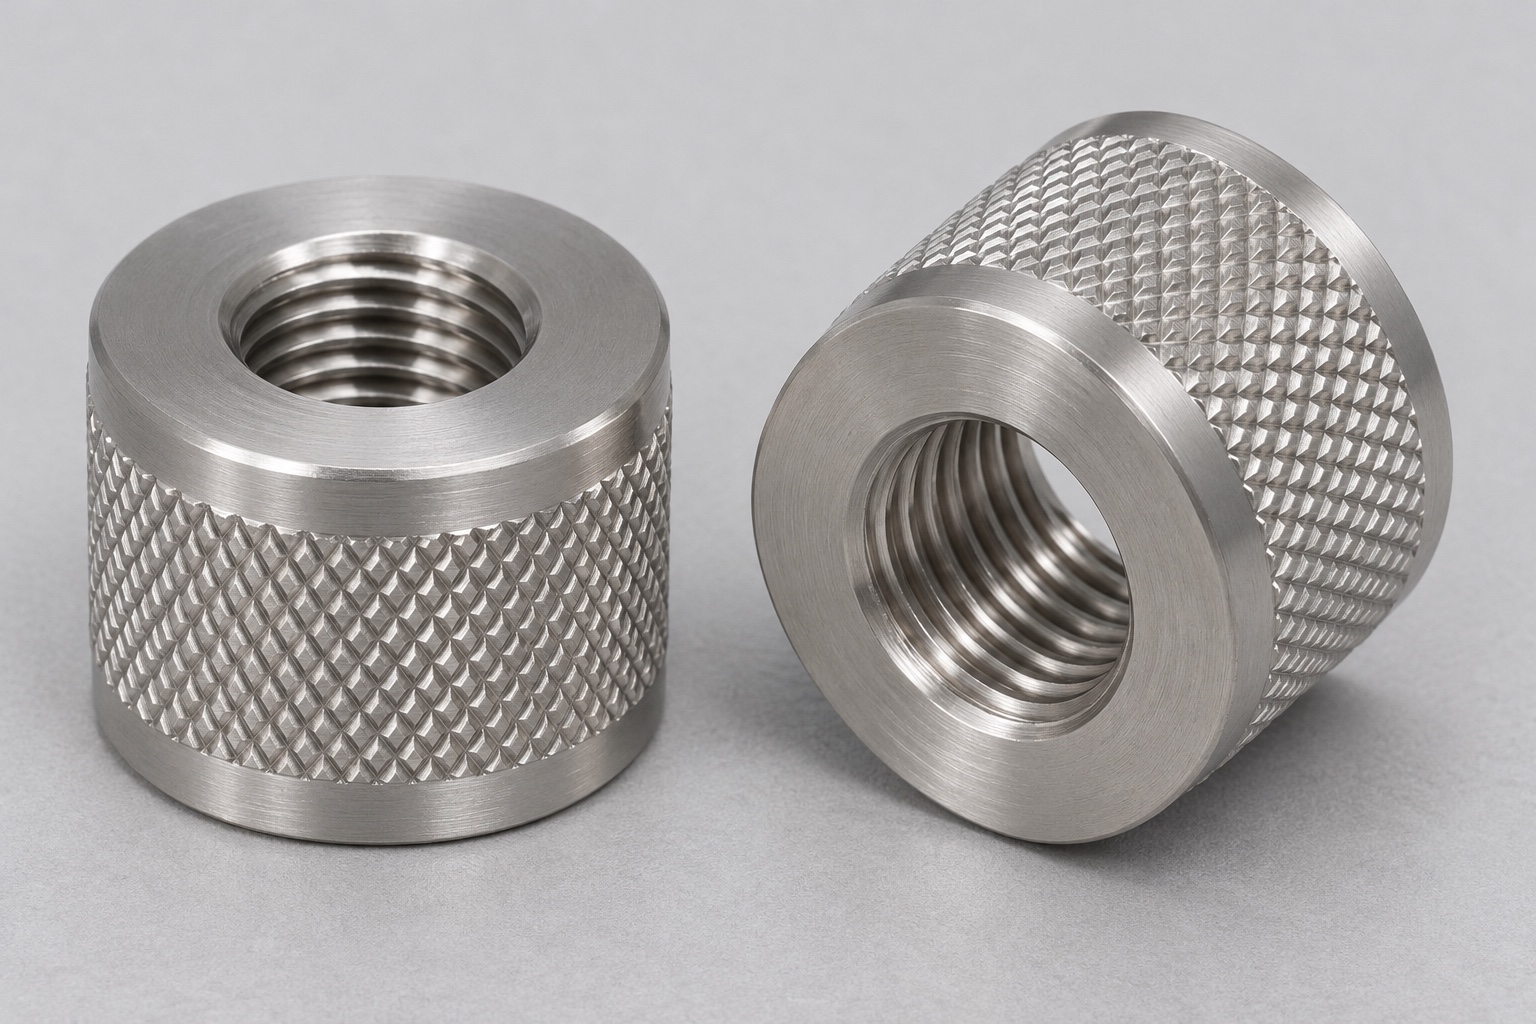
Geben Sie das Innengewinde als vollständige Verbindung an
Geben Sie das Gewindesystem, das Nennmaß, die Steigung, die Gewinderichtung, die Toleranzbezeichnung und den erforderlichen nutzbaren Eingriff an. Ein Bohrungsdurchmesser und das Wort „Gewinde“ sind keine vollständige Schnittstellenspezifikation. Die Einlauffasen und unvollständigen Endwindungen sind von der Länge zu unterscheiden, die das erforderliche Gewindeprofil enthält. Identifizieren Sie die passende Referenz und den erforderlichen Abstand über die Mutter hinaus. Das Einschrauben einer verfügbaren Schraube ersetzt keine Gewindeabnahme. Überprüfen Sie den Zugang zum Messgerät vom vorgesehenen Ende und legen Sie fest, ob eine andere Anforderung die Beziehung der Bohrung zu einer Endfläche oder den Außenflächen betrifft.
Definieren Sie das Rändelmuster und die Flächen außerhalb davon
Beschreiben Sie das erforderliche Rautenmuster, seine Ausdehnung und den Übergang zu jedem glatten Band. Wenn eine Profilbezeichnung oder Steigung erforderlich ist, vermerken Sie dies auf der Zeichnung, anstatt die Werkstatt mit der Reproduktion eines Fotos zu beauftragen. Identifizieren Sie die endgültige Außenkontur und alle wichtigen visuellen oder Kantenkriterien. Die glatten Bänder und Ringflächen sollten nicht versehentlich strukturiert werden. Ein regelmäßig aussehendes Muster ist kein Beweis für guten Halt, sichere Handhabung oder Maßhaltigkeit. Trennen Sie die Geometrie- und Oberflächenanforderungen, die überprüft werden können, von allen späteren Benutzerfreundlichkeits- oder Systemebenenbewertungen, die das Design benötigt.
Unterscheiden Sie zwischen Formrändeln und spanendes Rändeln
Beim Formrändeln wird Material unter Druck umgeformt; beim spanenden Rändeln wird Material zur Erzeugung des Profils abgetragen. Diese Verfahren sind keine austauschbaren Bezeichnungen für ein gleiches Erscheinungsbild. Die Auswahl beeinflusst Rohteilvorbereitung, Prozessbelastung und endgültige Außenkontur. Der vorgedrehte Durchmesser darf nicht ohne Prüfung als fertiger Rändelaußendurchmesser angesetzt werden. Werkzeuge und Ablauf müssen zur tatsächlichen Geometrie und zum Werkstoff passen. Vorgeschlagene Alternativen benötigen eine technische Bewertung. Dieser Leitfaden gibt weder allgemeine Kräfte, Teilungen oder Vorschübe noch ein universelles Fertigungsrezept vor; die Bilder belegen keinen real ausgeführten Prozess.
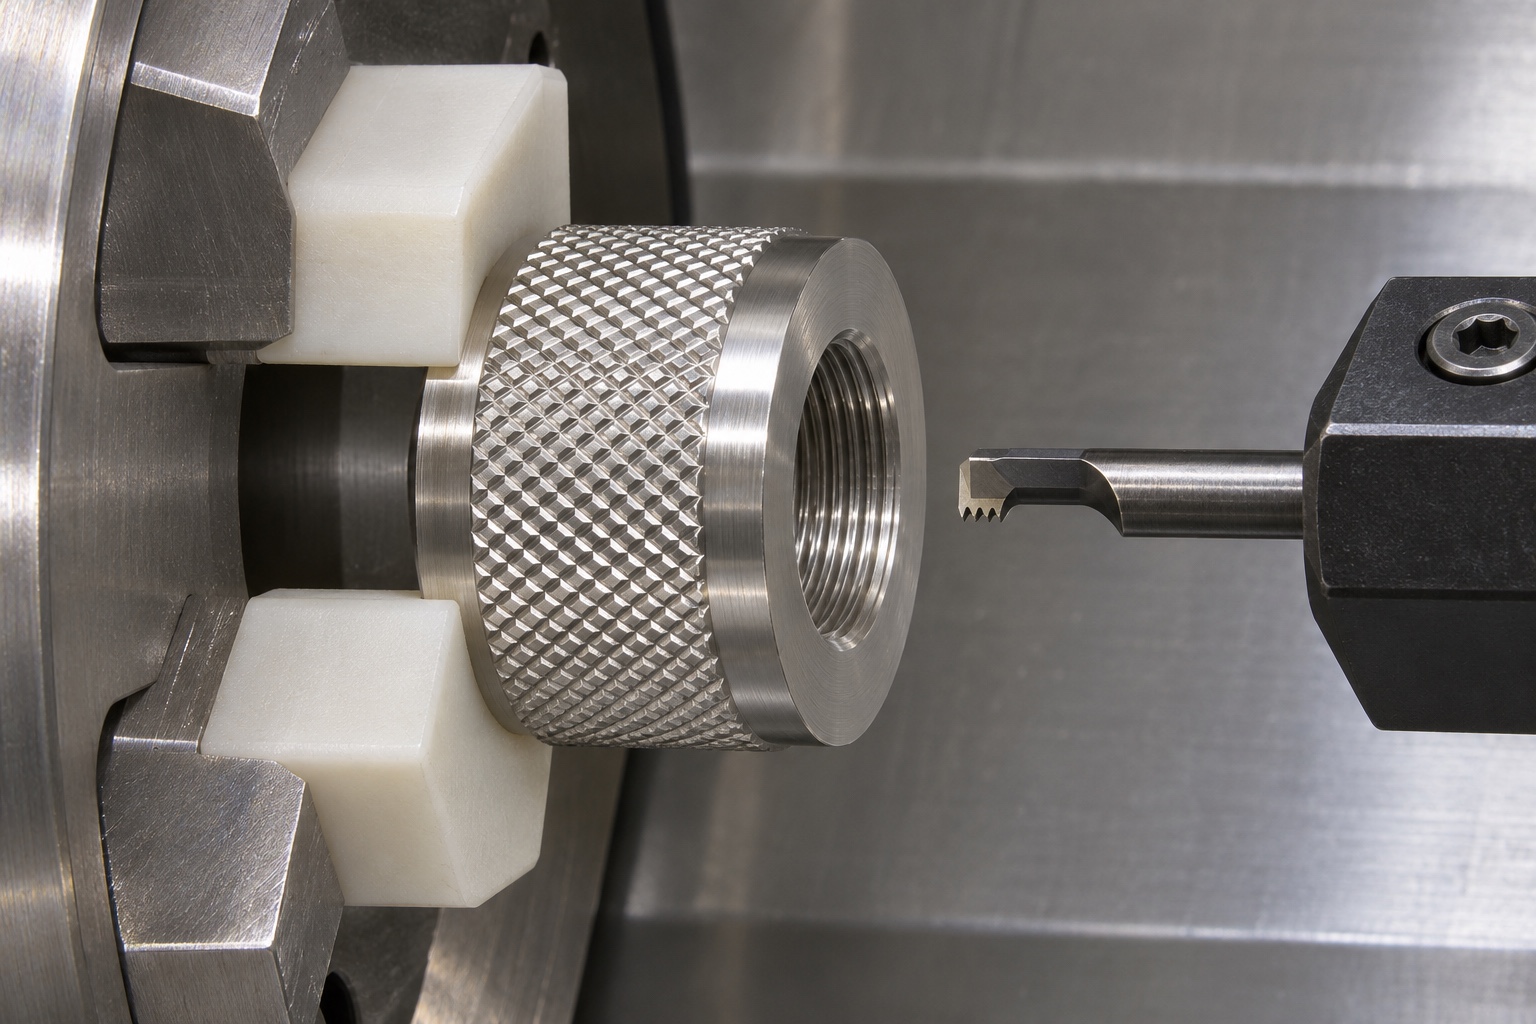
Führen Sie die Dokumentation des 316L-Materials und des Oberflächenzustands
Definieren Sie das erforderliche Material, die Halbzeugform und die unterstützende Dokumentation. Bewahren Sie die mit dem Werkstück verbundene Materialidentität durch Drehen, Gewindeschneiden, Oberflächenstrukturieren, Reinigen und jede genehmigte Behandlung. Ein satiniertes Aussehen ist kein Beweis für die Legierungsidentität, Passivierung oder einen validierten Reinigungsprozess. Wenn das Markieren einer Funktionsfläche verboten ist, verwenden Sie einen kontrollierten Fertigungsbegleitschein und Behälter, anstatt eine nicht genehmigte Markierung anzubringen. Ein Materialzertifikat belegt nicht jedes fertige Maß. Reinigungschemie, Korrosionseinwirkung und Sterilisationskompatibilität bedürfen einer gesonderten Prüfung hinsichtlich der tatsächlichen Qualität, Oberfläche und Ausrüstungsanforderungen, nicht aufgrund von Annahmen aus dem Namen Edelstahl.
Drehen, Gewindeschneiden und Rändeln koordinieren
Der Prozessplan muss festlegen, welche Merkmale vor und nach dem Rändeln fertiggestellt werden, wie die Mutter abgestützt wird und welche Flächen gespannt werden dürfen. Dabei sind Restwand um das Innengewinde und Belastung des gewählten Rändelverfahrens zu berücksichtigen. Schutzbacken allein sichern weder Bohrungsform noch Flächenausrichtung. Bei einem Umspannen müssen die vorgesehenen Bezüge wiederhergestellt werden, ohne das Profil zu beschädigen. Die Endprüfung muss den Lieferzustand nach allen merkmalbeeinflussenden Operationen bewerten. Ein früherer Messwert darf nicht ungeprüft als Nachweis für das fertig bearbeitete Teil übernommen werden.
Endflächen, Gewindeeingänge und Rändelgrenzen bleiben erhalten
Sowohl ringförmige Enden als auch Gewindeeingänge erfordern explizite Kantenanforderungen. Entfernen Sie Grate, ohne die nutzbare Gewindelänge zu verkürzen, das Funktionsprofil abzuflachen oder einen erforderlichen Sitzbereich abzurunden. Überprüfen Sie die Rändelgrenzen auf unerwünschte erhabene Kanten oder loses Material, ohne ein genehmigtes Muster durch wahlloses Polieren in eine andere Oberflächenstruktur umzuwandeln. Neben dem Entgraten sollten auch Zugang und Reinigung berücksichtigt werden. Wenn für eine Operation ein neues Relief oder ein breiteres glattes Band erforderlich ist, holen Sie vor der Änderung der Zeichnung eine Genehmigung ein. Eine ansprechende Oberfläche ist kein unabhängiger Beweis für die sichere Handhabung oder die vollständige Übereinstimmung der Verbindung.
Trennen Sie die Gewindeprüfung von der Prüfung des Außendurchmessers
Ein geeigneter Gewindegrenzlehrdorn bewertet die von seiner Bezeichnung und seinem Verfahren abgedeckten Gewindegrenzen. Es werden weder Rändeldurchmesser, Mutternhöhe, Endflächenzustand noch alle erforderlichen Beziehungen festgelegt. Bestätigen Sie die Identität, den Zustand, den Zugang und die genehmigte Methode des Messgeräts. Führen Sie es nicht mit Gewalt in einen beschädigten Eingang ein. Messen Sie die Außenkontur mit einer Methode, die für die strukturierte Oberfläche und die tatsächlichen Akzeptanzanforderungen geeignet ist, und nicht unter der Annahme, dass der Kontakt auf willkürlichen Spitzen alle Bedingungen darstellt. Im Inspektionsprotokoll sollte genau angegeben sein, was bewertet wurde. Ein Lehrenfoto und eine Musterschraube stellen keinen vollständigen Maßbericht dar.
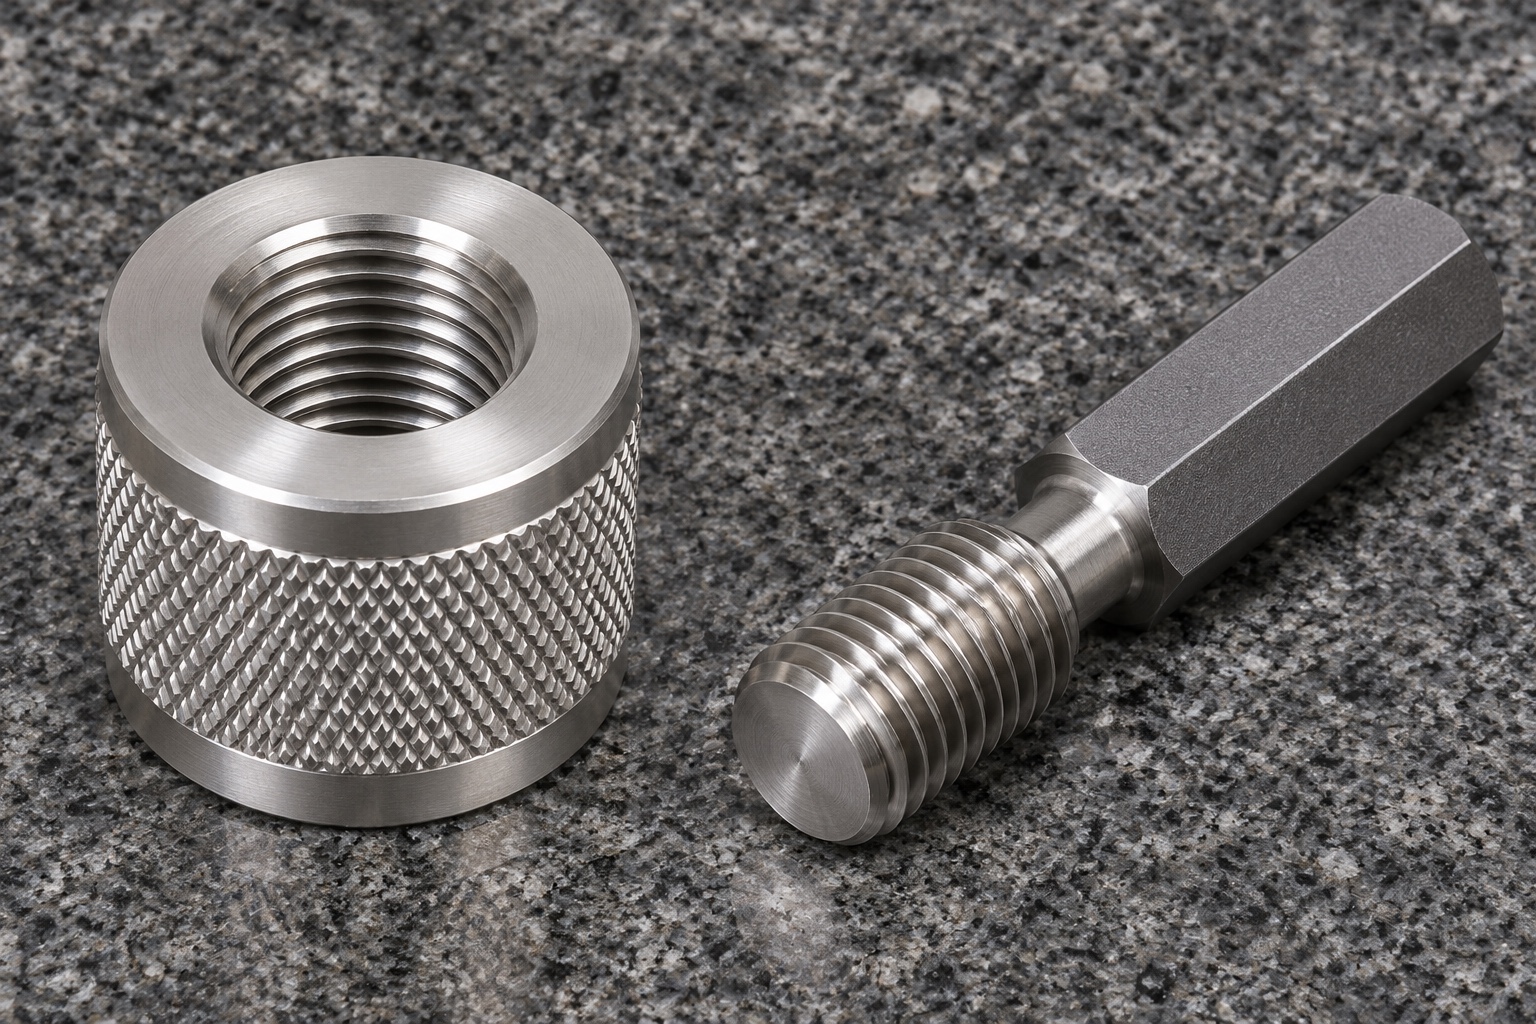
Erstellen Sie ein merkmalsbezogenes Nachweispaket für den Erstmuster
Zeichnen Sie Revision, Material, Endzustand, Bezüge, Methoden und tatsächliche Ergebnisse für Gesamthöhe, Gewinde, Eingriff, glatte Bänder, Rändelhülle, Endflächen und spezifizierte Beziehungen auf. Identifizieren Sie alle genehmigten visuellen Kriterien getrennt von den Maßangaben. Wählen Sie den Messbereich und die Ausrichtung aus, bevor Sie das Teil herstellen, insbesondere dort, wo die Oberflächenstruktur den Kontakt erschwert. Nominale CAD-Werte definieren Anforderungen und sollten nicht in Ergebnisfelder kopiert werden. Wenn eine Methode eine Funktion nicht auswerten kann, deklarieren Sie die Einschränkung vor der Veröffentlichung. Ein Erstmusterplan ist nützlich, weil er jede Anforderung mit Beweisen verknüpft und nicht, weil er ein beeindruckendes Instrument benennt.
Beschränken Sie Beobachtungen inaktiver Baugruppen auf das, was sie zeigen
Eine kontrollierte Schraubenreferenz kann dabei helfen, den Gewindeanfang, den Zugang und ob eine vorgesehene Endfläche eine Vorrichtungsoberfläche erreicht, zu beobachten. Identifizieren Sie die Referenzrevision und den Montagezustand. Bei der Handmontage können Klemmkraft, Anzugsdrehmomentgrenzen, Vibrationsfestigkeit, Griffverwendbarkeit, Verschleißlebensdauer oder Tablettsicherheit nicht ermittelt werden. Das Ergebnis hängt auch vom Gegenstück und dessen Zustand ab. Machen Sie solche Beobachtungen ergänzend zur Zeichnungsabnahme und legen Sie alle weiteren Qualifikationen unabhängig fest. Die Tatsache, dass sich eine strukturierte Mutter leicht drehen lässt, macht aus einer Untersuchung inerter Vorrichtungen keinen Beweis für die zuverlässige Leistung medizinischer Geräte.
Struktur reinigen und Gewinde bei der Handhabung schützen
Die Rändeltäler, Übergangsbänder und das Innengewinde müssen für die vereinbarte Ausgangsreinigung und -prüfung zugänglich sein. Legen Sie bei Bedarf Rückstandsgrenzen fest, anstatt ein helles Foto als Beweis für die Sauberkeit zu betrachten. Trennen Sie die Muttern, damit die Rändel beim Verpacken keine benachbarten Flächen oder Gewinde beschädigen. Bewahren Sie die Identifikation außerhalb von Funktionsflächen. Eine Schutzschale oder ein offener Beutel ist keine sterile Barriere, kein validiertes Transportsystem oder ein Beweis für die Reinigungswirksamkeit. Wenn Eingangskontrollen oder Sonderlagerungen erforderlich sind, geben Sie die Methoden und Verantwortlichkeiten vor der Produktion an und unterscheiden Sie diese von der durchgeführten Maßprüfung der tatsächlichen Teile.
Bereiten Sie eine Angebotsanfrage für kundenspezifische Rändelmuttern für medizinische Vorrichtungen vor
Für eine Angebotsanfrage sind Zeichnung, Modell, Mengen, genaue 316L-Spezifikation, vollständige Gewindebezeichnung, Rändelprofil, endgültige Außenkontur, Stirnflächenanforderungen und Lieferzustand erforderlich. Benennen Sie notwendige Prüfungen und Beziehungen zwischen Bohrung und Sitzflächen. Eine DFM-Prüfung sollte Prozessbelastung, geschütztes Spannen, Arbeitsfolge und Lehrenzugang behandeln. Prototypen und spätere Kleinserien müssen nicht denselben Aufwand erfordern. Definieren Sie inerte Montagebeobachtungen und Systemprüfungen als separate Aufgaben. So bleibt der Fertigungsumfang messbar, ohne eine Standardpassung, ein Kundenergebnis oder eine nicht nachgewiesene Grifffunktion zu erfinden.
FAQ
Weist eine gerändelte Oberfläche eine bestimmte Griff- oder Klemmkraft nach?
Nein. Es definiert eine Oberflächenstruktur, kein verifiziertes Kraft- oder Benutzerfreundlichkeitsergebnis. Griffigkeit, Anzugsverhalten und Klemmleistung hängen von der gesamten Schnittstelle und den Bedingungen ab und bedürfen einer gesonderten entsprechenden Bewertung.
Sind Formrändeln und spanendes Rändeln derselbe Prozess?
Nein. Formrändeln verdrängt Material unter Druck; spanendes Rändeln trägt Material ab. Rohteilabmessungen, Prozessbelastung und Kontrolle der Endkontur sind für das gewählte Verfahren zu prüfen und nicht als austauschbar anzusetzen.
Ist der vorgedrehte Außendurchmesser der endgültige Rändeldurchmesser?
Nicht automatisch. Definieren Sie den akzeptierten endgültigen Außenkontur und die Messmethode. Der Oberflächenstrukturprozess kann die Art und Weise verändern, wie die Außenseite erzeugt wird und wie Kontaktmessungen interpretiert werden sollten.
Kann ein Gewindegrenzlehrdorn die komplette Mutter prüfen?
Nein. Ein geeigneter Gewindegrenzlehrdorn bewertet nur die festgelegten Gewindegrenzen nach dem zugelassenen Verfahren. Höhe, Stirnflächen, Rändelung, glatte Bänder und weitere geometrische Beziehungen benötigen eigene geeignete Prüfungen mit dokumentierten Methoden.
Kann eine Musterschraube die genehmigte Gewindeprüfung ersetzen?
Nicht automatisch. Es kann eine begrenzte Montagebeobachtung unterstützen, wenn sein Zustand kontrolliert wird. Verwenden Sie für die Abnahme das zugelassene Messgerät oder Messverfahren und protokollieren Sie die Beobachtung separat.
Was sollte eine Kleinserienanfrage beinhalten?
Berücksichtigen Sie die kontrollierte Zeichnung, das genaue Material, die Mengen, die vollständige Gewindespezifikation, den nützlichen Eingriff, das Rändelmuster und -maß, den endgültigen Außenumfang, den Oberflächenzustand und den Inspektionsumfang. Definieren Sie Funktionstests separat.
tanghangyun@oemach.com