
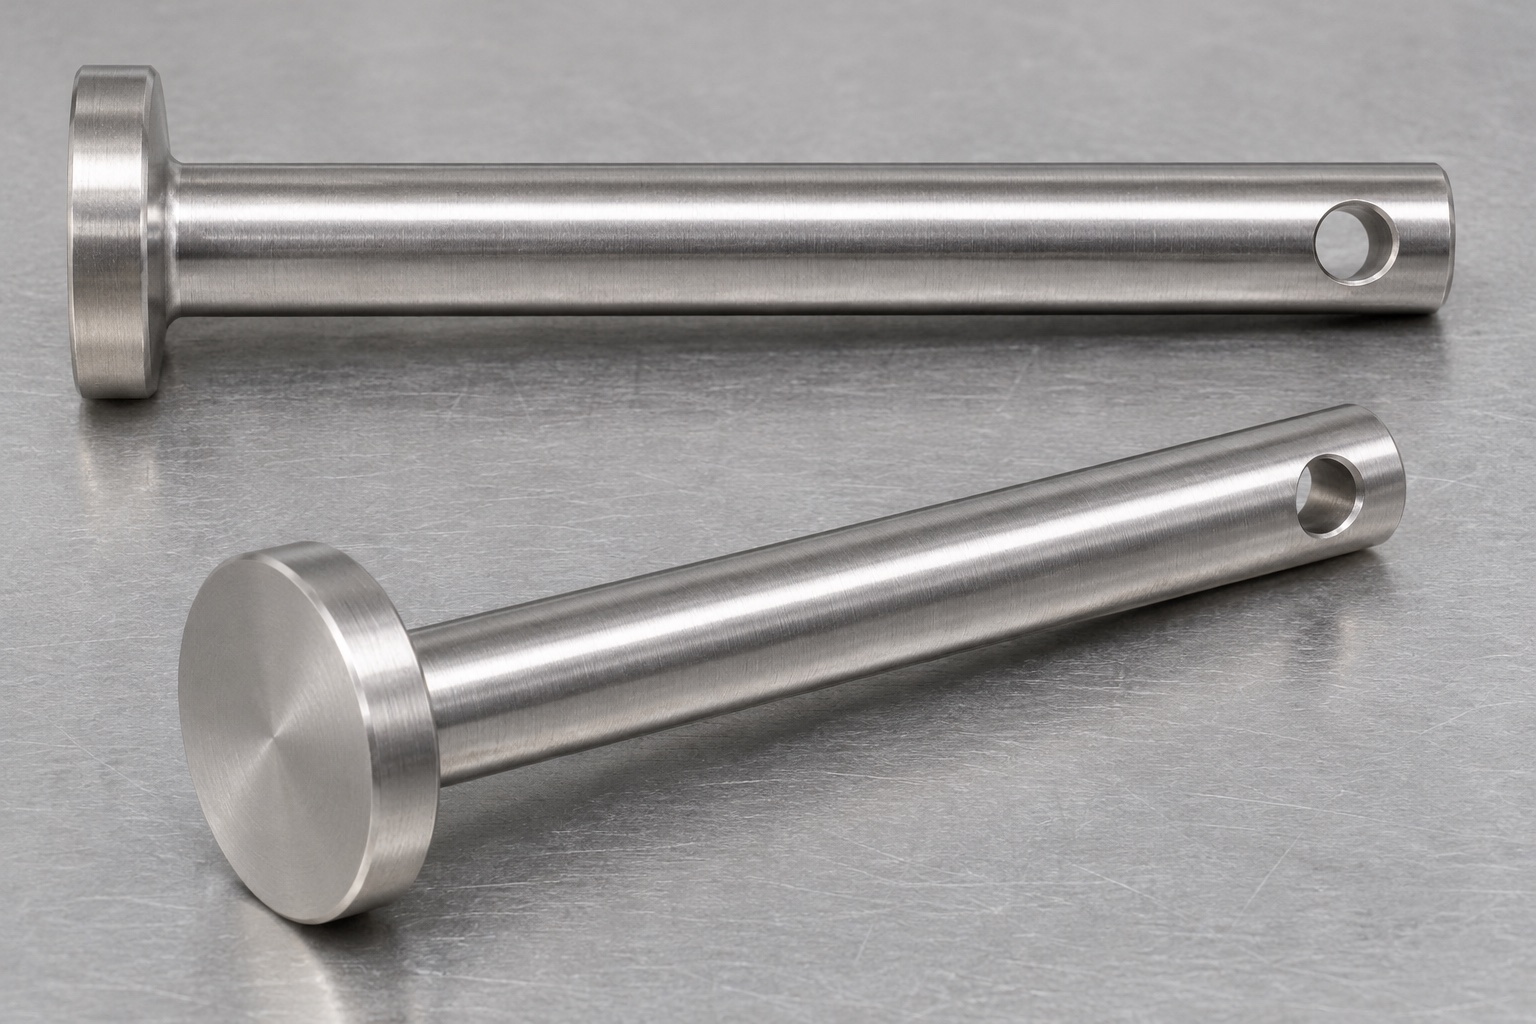
Stift vor der Drehfolge vollständig definieren
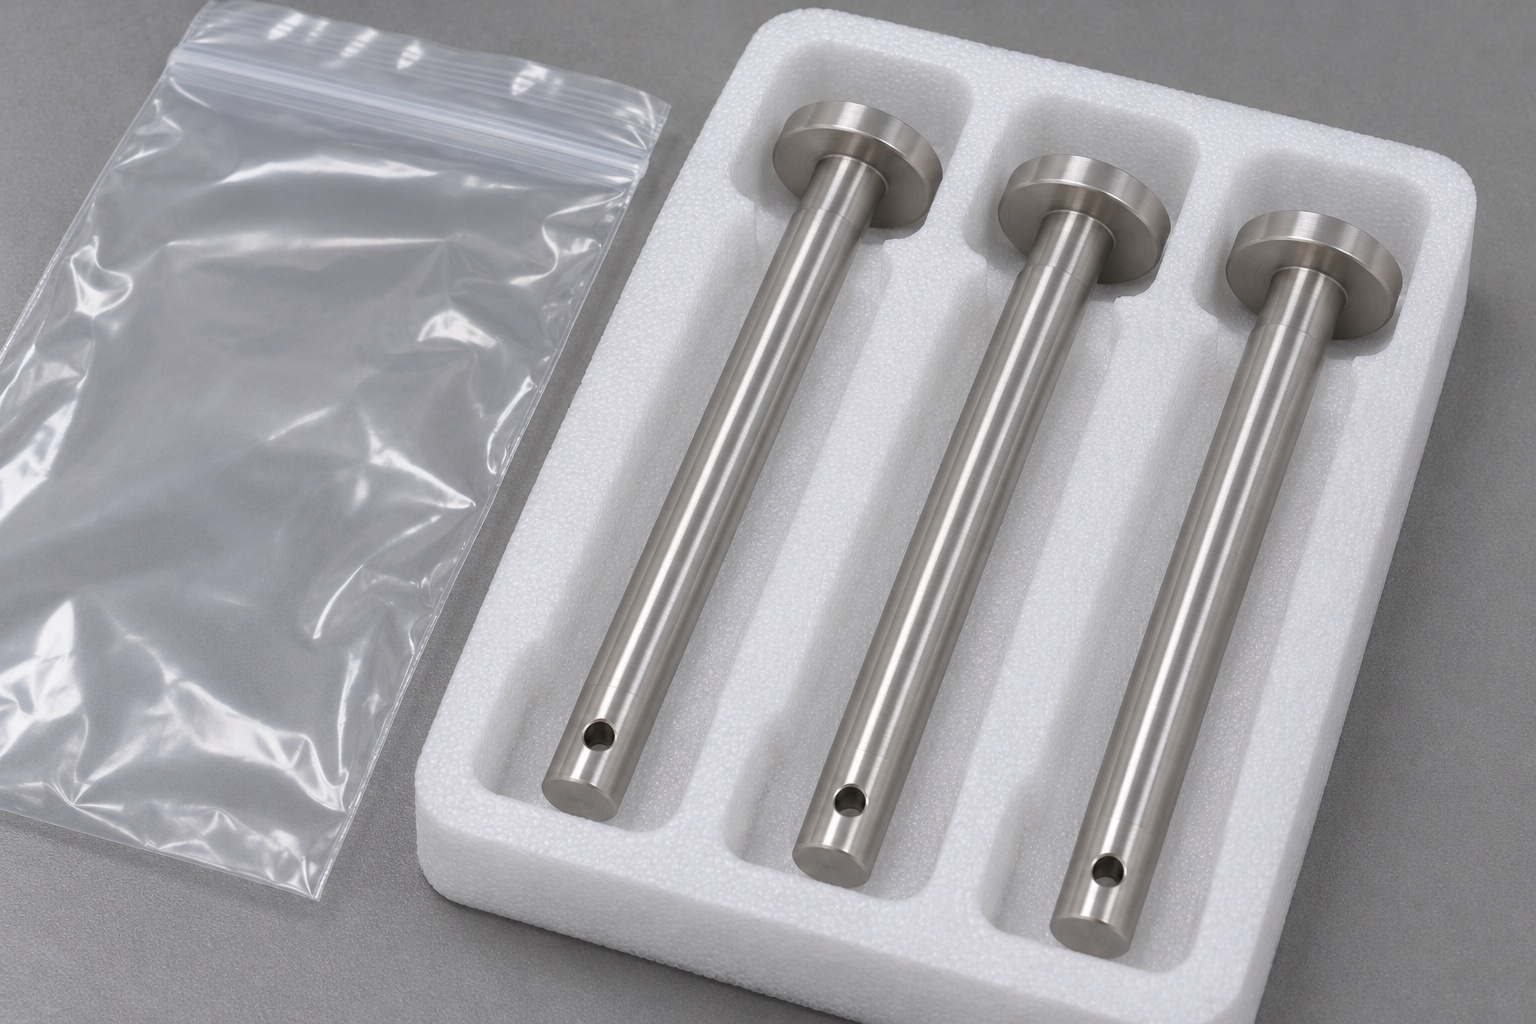
Ein Stift mit Kopf für die Verriegelungsvorrichtung eines inerten medizinischen Wagens weist mehrere Schnittstellen auf, die nicht in einer allgemeinen Durchmesseranforderung zusammengefasst werden sollten. Die repräsentative Geometrie ist ein gerader zylindrischer Schaft, ein integrierter breiterer flacher kreisförmiger Kopf und ein quer verlaufendes Durchgangsloch nahe dem gegenüberliegenden Ende. Es gibt keine Gewinde, Axialbohrungen oder Haltenuten. Der Schaft positioniert die Vorrichtung oder stellt Freiraum bereit, der Kopf bietet einen Anschlag und das Querloch kann eine separat definierte Haltereferenz aufnehmen. Dieser Leitfaden betrifft die Herstellung und Inspektion von Komponenten. Es legt weder die Belastbarkeit des Wagens noch einen sicheren Verriegelungsmechanismus noch die Eignung für die Verwendung in der Nähe eines Patienten fest.
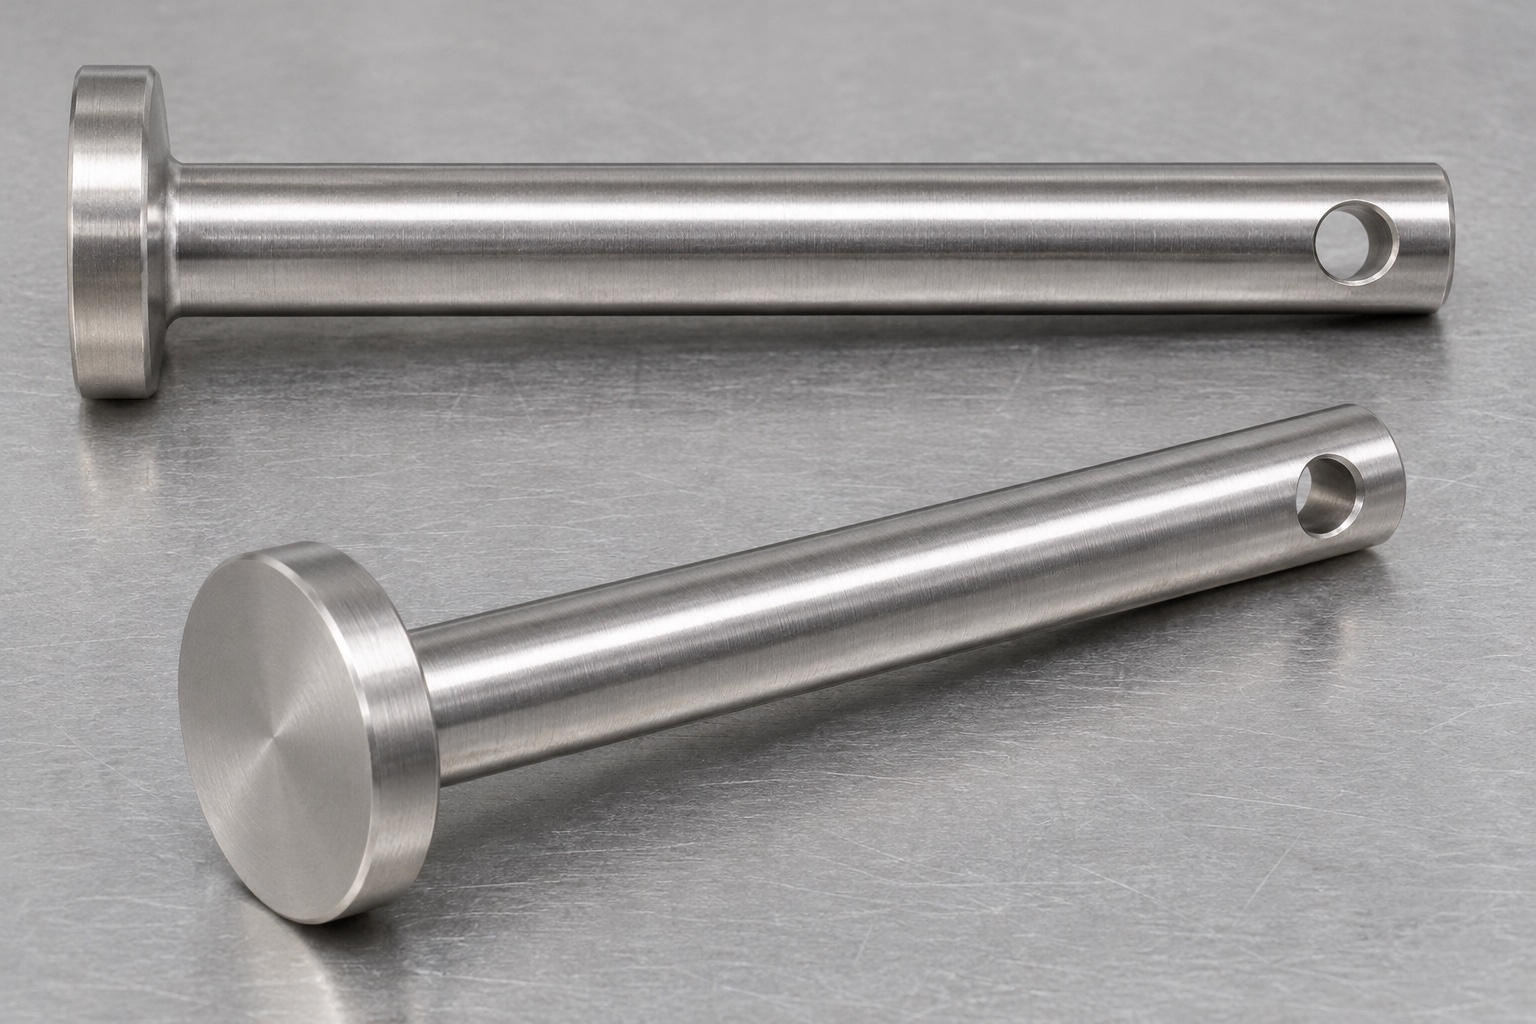
Kopfschulter als funktionalen Bezug prüfen
Entscheiden Sie, welche Seite des Kopfes die Halterung berührt. Für den vorgeschlagenen Stift mit Kopf ist die untere Schulter der natürliche Kandidat für die Einbauüberstand, aber die tatsächliche Zeichnung muss ihre Rolle bestätigen. Unterscheiden Sie die Gesamtlänge von der Entfernung, die von dieser Schulter bis zur freien Spitze gemessen wird. Die Querlochposition sollte die für die Baugruppe erforderliche Referenz und nicht ein beliebiges geeignetes Ende verwenden. Wenn auch die Kopfdicke wichtig ist, geben Sie sie unabhängig an. Das Messen der Gesamtlänge und das Abziehen einer nominalen Kopfdicke ist nicht gleichbedeutend mit der direkten Bewertung der erforderlichen Schulter-zu-Loch-Beziehung, wenn die Zeichnung diese Beziehung als separates Merkmal steuert.
Schaftgröße von Form und Montagefreiheit trennen
Geben Sie den erforderlichen Schaftdurchmesser, die nutzbare Länge und etwaige Form- oder Ausrichtungskontrollen an. Ein Stift, der durch eine Dummy-Öffnung geführt wird, hat nur eine begrenzte Montagebeobachtung gezeigt, nicht alle Zeichnungsanforderungen. Überprüfen Sie die Eintrittskante an der freien Spitze und den Schulterübergang unter dem Kopf. Eine große Fase kann die nutzbare Eingriffslänge verringern, während ein nicht genehmigter Radius unter dem Kopf den vollständigen Sitz an der Vorrichtung verhindern kann. Bei der Definition der Schnittstelle müssen Aufnahmebohrung und Stift gemeinsam betrachtet werden. Lösen Sie eine schwierige Passung nicht durch Polieren der Welle, bis eine Referenz sie akzeptiert, ohne vorher die genehmigte Größe und Geometrie zu überprüfen.
316L-Identität bei kurzen Werkstücken erhalten
Geben Sie im Angebotspaket die Edelstahlbezeichnung, die Rohmaterialform, den Lieferzustand und die erforderlichen Aufzeichnungen an. Eine optisch ähnliche Edelstahlsorte ist kein automatischer Ersatz. Verknüpfen Sie geschnittene Rohlinge und in Bearbeitung befindliche Tabletts mit der Materialidentität und der Zeichnungsrevision, insbesondere wenn sich mehrere Stifttypen denselben Fertigungsbereich teilen. Legen Sie fest, ob eine Direktmarkierung auf Funktionsflächen zulässig ist oder ob die Kennzeichnung auf dem Behälter verbleiben muss. Die Materialaufzeichnung unterstützt die Rückverfolgbarkeit, beweist jedoch nicht unabhängig die Korrosionsbeständigkeit, die Reinigungskompatibilität oder die Leistung bei abgeschlossener Verriegelung. Jeder Ersatz oder jede zusätzliche Oberflächenbehandlung sollte überprüft werden, bevor sie den genehmigten Herstellungsweg oder die Ausgangskontrollbedingungen ändert.
Schaft und Kopf mit wiederherstellbaren Bezügen drehen
Planen Sie Plandrehen, Schaftdrehen, Kopfformung und Abstechen vom Rohteil entsprechend den tatsächlichen Teileabmessungen, Werkzeugausstattung und Werkstückhalterung. Entscheiden Sie, wie die Kopfschulter und die Schaftachse für spätere Querbohrungen wiederhergestellt werden sollen. Halten Sie Schruppaufmaße und endgültige Kontaktflächen im Prozessplan klar voneinander ab. Eine Operation, die für sich genommen effizient erscheint, kann eine unbequeme oder mehrdeutige Referenz für die nächste Einrichtung darstellen. Der Fertigungsingenieur sollte die Schnittbedingungen für das spezifische Material und die Maschine auswählen und überprüfen, anstatt sich auf ein universelles Rezept für 316L-Stifte zu verlassen. Tatsächliche Komponentenmessungen sind erforderlich, bevor eine Aussage zur erreichten Genauigkeit oder Wiederholbarkeit gerechtfertigt ist.
Verdrehen beim Querbohren verhindern
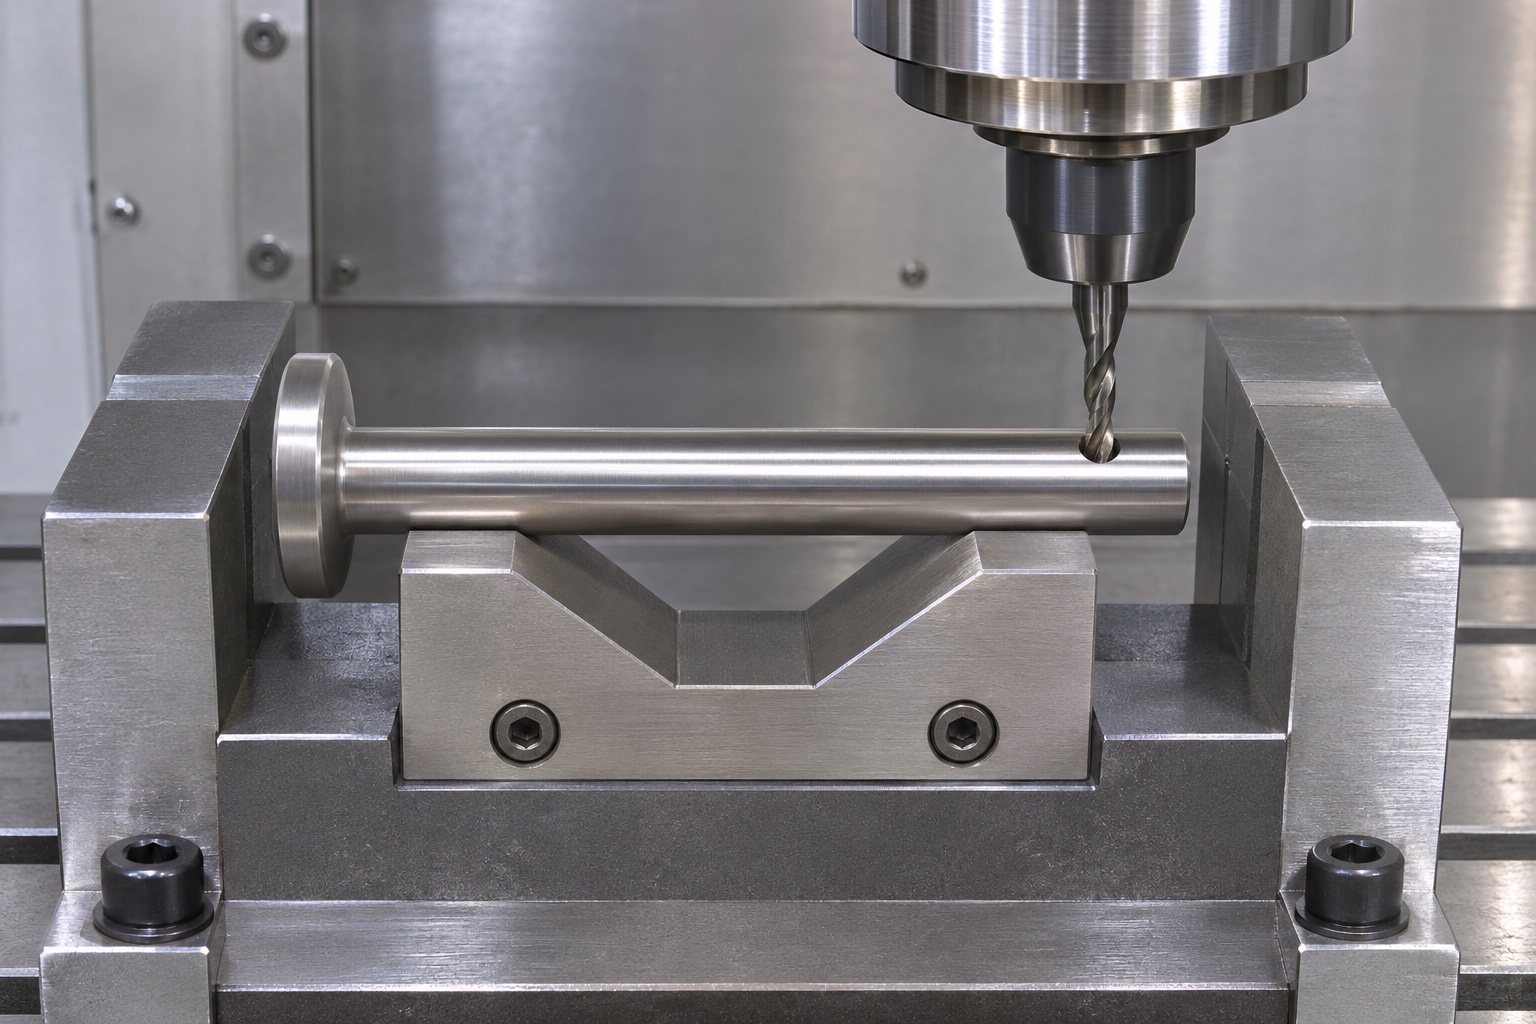
Das Querloch erfordert eine Einrichtung, die die Schaftachse lokalisiert, die erforderliche axiale Position steuert und verhindert, dass sich der Stift unter dem Bohrer dreht. Überprüfen Sie die Stützkontakte, die Klemmstellen und den Freiraum unter dem Ausgang. Ein V-Block oder ein spezielles Nest kann geeignet sein, aber seine Geometrie und Kontaktbedingung müssen zum tatsächlichen Stift passen. Vermeiden Sie es, gegen lose Späne zu klemmen oder die fertige Welle zu beschädigen. Das Loch ist das einzige winkelmäßig ausgeprägte Merkmal dieses rotationssymmetrischen Teils. Erfinden Sie daher keine Orientierungsbezüge, die für die Konstruktion nicht erforderlich sind. Wenn eine andere Baugruppenfunktion die Winkelausrichtung funktionsfähig macht, fügen Sie diese Anforderung explizit zur kontrollierten Zeichnung hinzu.
Gekrümmten Eintritt und Austritt beim Bohren berücksichtigen
Der Bohrer trifft am Eintritt auf eine gekrümmte Schaftoberfläche und verlässt eine andere gekrümmte Oberfläche. Überprüfen Sie die Stabilität, den Werkzeugansatz und den Übergang zum Durchbruch für das tatsächliche Werkzeug und das Rohmaterial. Hierbei handelt es sich um Fragen zur Prozessplanung, nicht um die Erlaubnis, eine Abflachung hinzuzufügen oder das Schaftprofil ohne Genehmigung zu ändern. Definieren Sie vor der Fertigung in der Zeichnung alle zulässigen lokalen Kantenbehandlungen oder vorbereiteten Oberflächen. Transplantieren Sie keine Schnittwerte aus einer unabhängigen Werkzeugempfehlung als garantiertes Rezept in eine Ausschreibung. Die vorgeschlagene Reihenfolge sollte dafür sorgen, dass der Ausgang für Inspektionen zugänglich bleibt und eine praktische Methode zum Entfernen von inakzeptablem anhaftendem Material bleibt, ohne die Queröffnung über ihre Anforderungen hinaus zu verändern.
Entgraten von Bohrungsvergrößerung unterscheiden
Überprüfen Sie beide Querlochmündungen und den zugänglichen inneren Durchgang, nachdem lose Späne entfernt wurden. Durch den gekrümmten Schnittpunkt ist es wichtig, einen anhaftenden Grat von einem absichtlichen Kantenbruch zu unterscheiden. Definieren Sie die zulässige Fasen- oder Kantenbehandlung dort, wo sie sich auf die separat genehmigte Retentionsreferenz auswirkt. Eine aggressive Handbearbeitung kann die nutzbare Lochgrenze verändern oder das umgebende Material reduzieren. Ein durchdrückbarer Sicherungsgegenstand ist kein Beweis dafür, dass das Loch die richtige Größe hat oder frei von inakzeptablen Schäden ist. Wählen Sie bei Bedarf einen Entgratungs- und Sichtprüfungsansatz mit geeignetem Zugang und Vergrößerung und legen Sie alle Bereiche offen, die nicht glaubwürdig bewertet werden können.
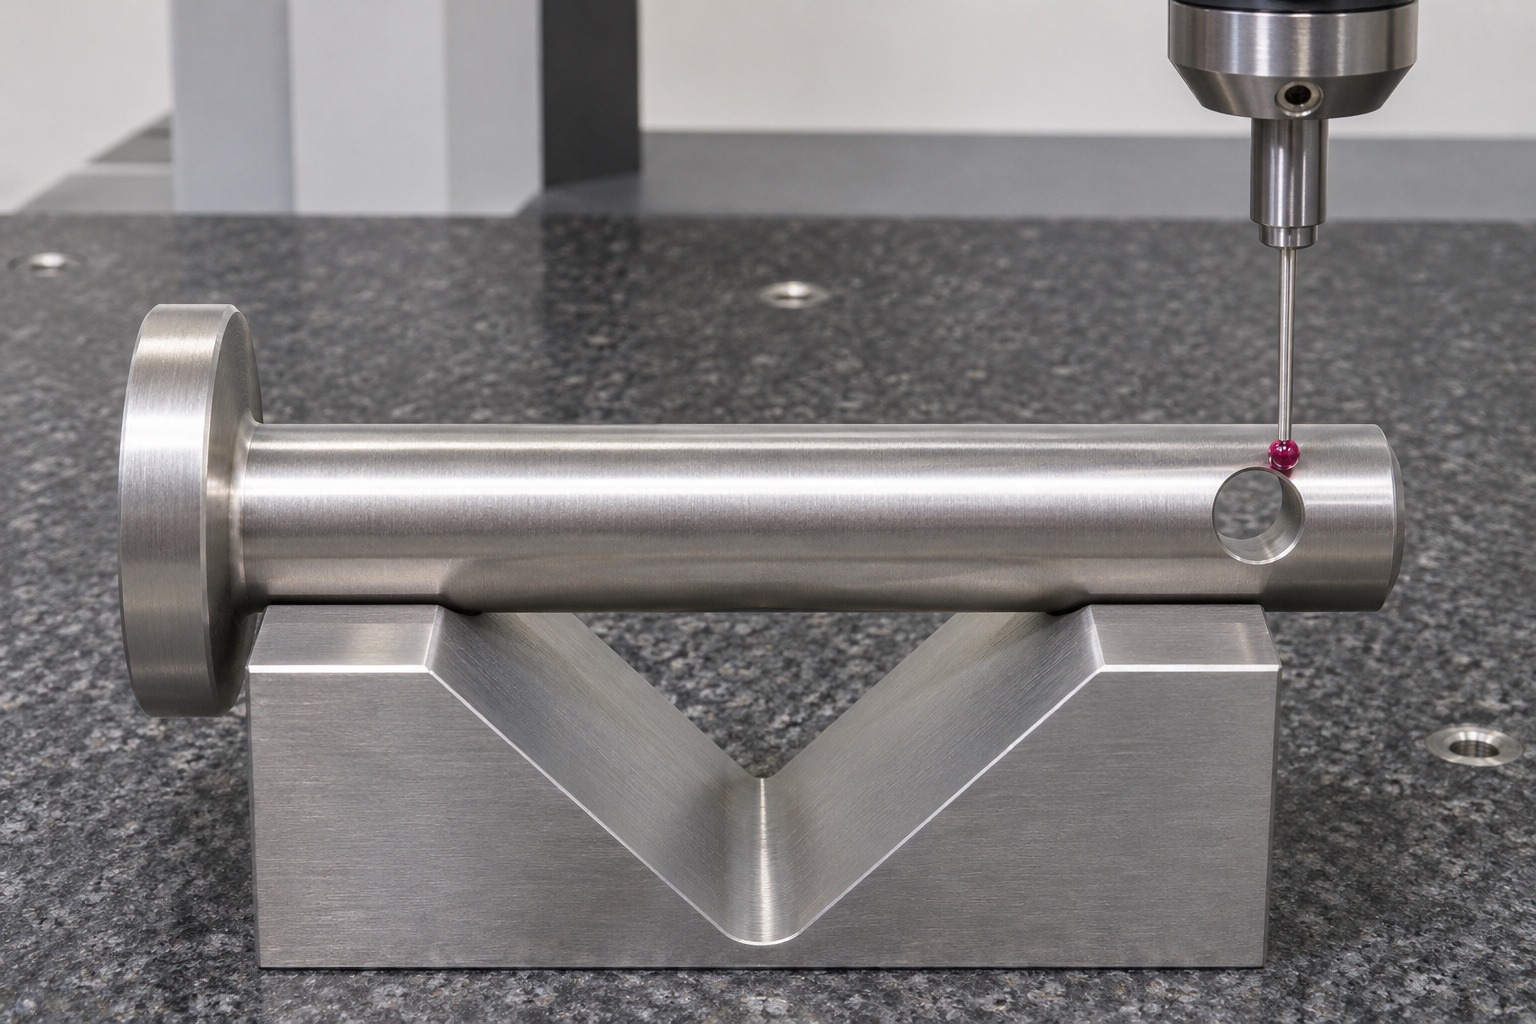
Merkmalsbezogenen Erstmusterbericht erstellen
Ordnen Sie Schaftgröße und -form, Kopfdicke, Schulterzustand, Gesamtlänge, Lochgröße und Lochposition den geeigneten Methoden zu. Identifizieren Sie den Zustand des Teils, die Stützen und die Referenzausrichtung. Eine Koordinatensonde in der Nähe des Querlochs kann einen möglichen Aufbau veranschaulichen, das Foto enthält jedoch keinen Messwert. Der Bericht muss tatsächliche Messwerte eines hergestellten Stifts anstelle von CAD-Sollwerten verwenden. Wenn eine Methode nur einen Teil der Lochgrenze auswertet, geben Sie deren Umfang an, anstatt eine vollständige Abdeckung anzunehmen. Eine bestandene Durchmesserprüfung kann die Schulter-zu-Loch-Position nicht ermitteln; Für jede Abnahmeanforderung sind Nachweise erforderlich, die mit der Zeichnung verknüpft sind, und nicht eine generische Liste der verfügbaren Instrumente.
Ergänzende Passprobe auf inerte Baugruppe begrenzen
Eine zugelassene Dummy-Wagenhalterung und Haltereferenz können unter einer definierten Bedingung den Einführzugang, den sichtbaren Sitz und die Behinderung anzeigen. Notieren Sie ihre Revisionen und das Beobachtungsverfahren. Rechnen Sie nicht vom Einführen mit der Hand auf Haltekraft, Vibrationsfestigkeit, Lebensdauer des Schlosses oder sichere Geräteunterstützung. Für diese Ansprüche sind gesondert genehmigte Systemanforderungen und Tests erforderlich. Wenn der Kopf erst nach Krafteinwirkung einrastet, untersuchen Sie die gemessenen Schnittstellen, bevor Sie den Stift nacharbeiten. Der Komponentenlieferant und der Eigentümer des Vorrichtungsdesigns sollten vereinbaren, wie eine beobachtete Diskrepanz überprüft wird, damit eine informelle Anpassung in der Werkstatt nicht stillschweigend zu einer Änderung des freigegebenen Verriegelungsdesigns wird.
Schaft und Querbohrung bei der Übergabe schützen
Geben Sie vor dem Versand die Anforderungen an Reinigungsmittel, Trocknung und Ausgangshandhabung an. Entfernen Sie lose Rückstände aus dem Querloch und schützen Sie Schaft und Kopfschulter vor Reibung während der Lagerung. Trennen Sie Stifte, bei denen ein Metall-zu-Metall-Kontakt die definierten Schnittstellen beschädigen könnte. Die Verpackung darf keine unzulässigen Fasern oder Partikel in der kleinen Öffnung zurücklassen. Beschriften Sie Pakete mit Teile- und Zeichnungsrevisionen, die mit den erforderlichen Material- und Prüfaufzeichnungen verknüpft sind. Eine Schutzverpackung stellt keine sterile Barriere dar, und durch die normale Reinigung wird kein numerischer Rückstandsgrenzwert festgelegt. Bei der Eingangskontrolle sollten die tatsächlichen Kaufspezifikationen herangezogen werden, anstatt eine glänzende Oberfläche und einen versiegelten Beutel als vollständigen Konformitätsbeweis zu betrachten.
Zeichnungsbasiertes Angebot für kundenspezifische Stifte
Geben Sie die freigegebene Zeichnung und das freigegebene Modell, die 316L-Anforderungen, die Menge, die Ausführung und die Dokumentationserwartungen an. Markieren Sie die Schulterreferenz, die Schaftschnittstelle, die Querlochdefinition und die zulässige Kantenbehandlung. Beziehen Sie die Dummy-Fit-Beobachtung nur ein, wenn dies angefordert wird, mit einem definierten Umfang, der von der Maßabnahme getrennt ist. Bitten Sie den Lieferanten, beim DFM Querbohr-, Entgratungs- und Messbeschränkungen zu ermitteln. Bewahren Sie genehmigte Setups und tatsächliche Erstmusteraufzeichnungen für die wiederholte CNC-Fertigung in kleinen Stückzahlen auf. Mit einer klaren Ausschreibung können Lieferanten ein Angebot für die gleiche begrenzte Bearbeitungsaufgabe erstellen, ohne Belastbarkeit, medizinische Genehmigung, abgeschlossene Kundenlieferung oder einen universellen Präzisionsanspruch, der nicht durch das Originalteil und Prüfnachweise gestützt wird, zu erfinden.
FAQ
Qualifiziert diese Anleitung einen Wagenverriegelungsmechanismus?
Nein. Es handelt sich um einen inerten Befestigungsstift. Beladung, Halterung, Vibration und Betriebssicherheit von Wagen erfordern gesonderte Systemanforderungen, Beurteilungen und Nachweise.
Enthält der Stift eine axiale Bohrung?
Nein. Es hat einen geraden Schaft, einen integrierten flachen runden Kopf und ein quer verlaufendes Durchgangsloch nahe dem freien Ende, ohne Gewinde oder Rillen.
Welche Referenz soll das Querloch lokalisieren?
Verwenden Sie die für die zugelassene Baugruppe erforderliche Referenz, z. B. die Schulter an der Kopfunterseite. Ersetzen Sie eine direkte Positionsanforderung nicht durch nominale Arithmetik aus unabhängigen Dimensionen.
Belegt ein passendes Halteelement die Bohrungskonformität?
Nein. Dies ist nur eine ergänzende Beobachtung. Größe, Position, Kanten und geforderte geometrische Beziehungen brauchen geeignete Prüfungen anhand der Zeichnung.
Darf zum leichteren Bohren eine Fläche ergänzt werden?
Nur nach Konstruktionsfreigabe. Der Werkzeugzugang an gekrümmten Oberflächen erlaubt keine zusätzliche Abflachung oder andere Änderung des Schaftprofils.
Was gehört in Nachbestellungsunterlagen?
Bewahren Sie Zeichnung, Modell, Materialidentität, Dreh- und Bohrreferenzen, Entgratungsmethode, tatsächliche Inspektionsergebnisse, akzeptierte Änderungen und Anforderungen an die Schutzverpackung auf.
tanghangyun@oemach.com