
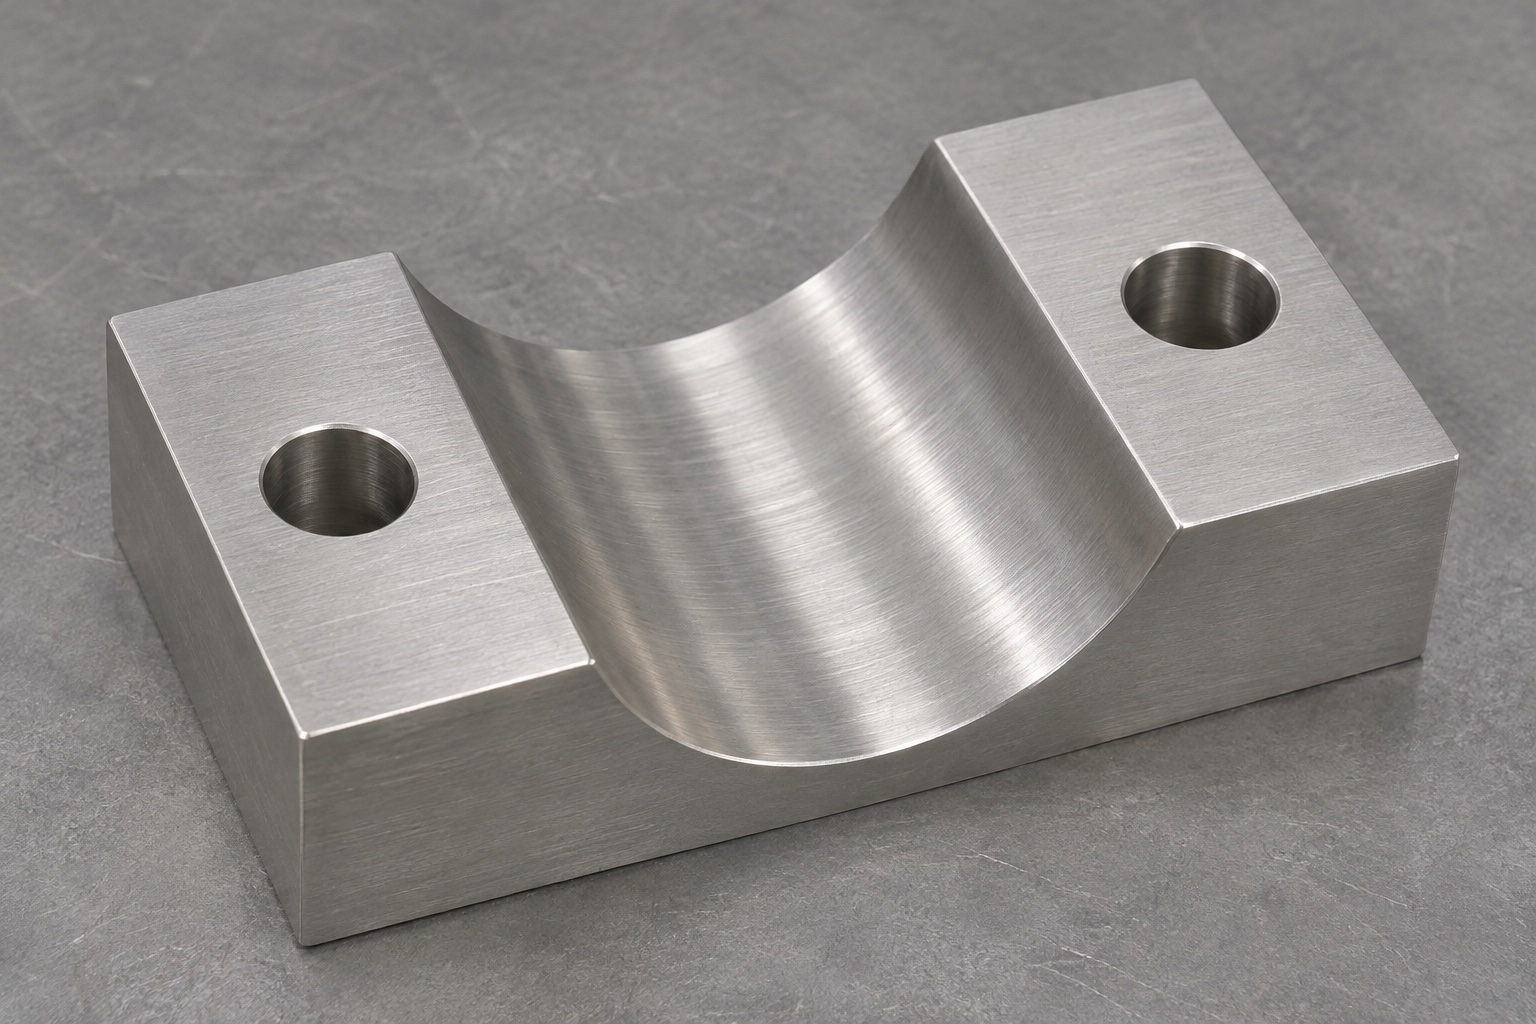
Schellenhälfte und vollständige Baugruppe unterscheiden
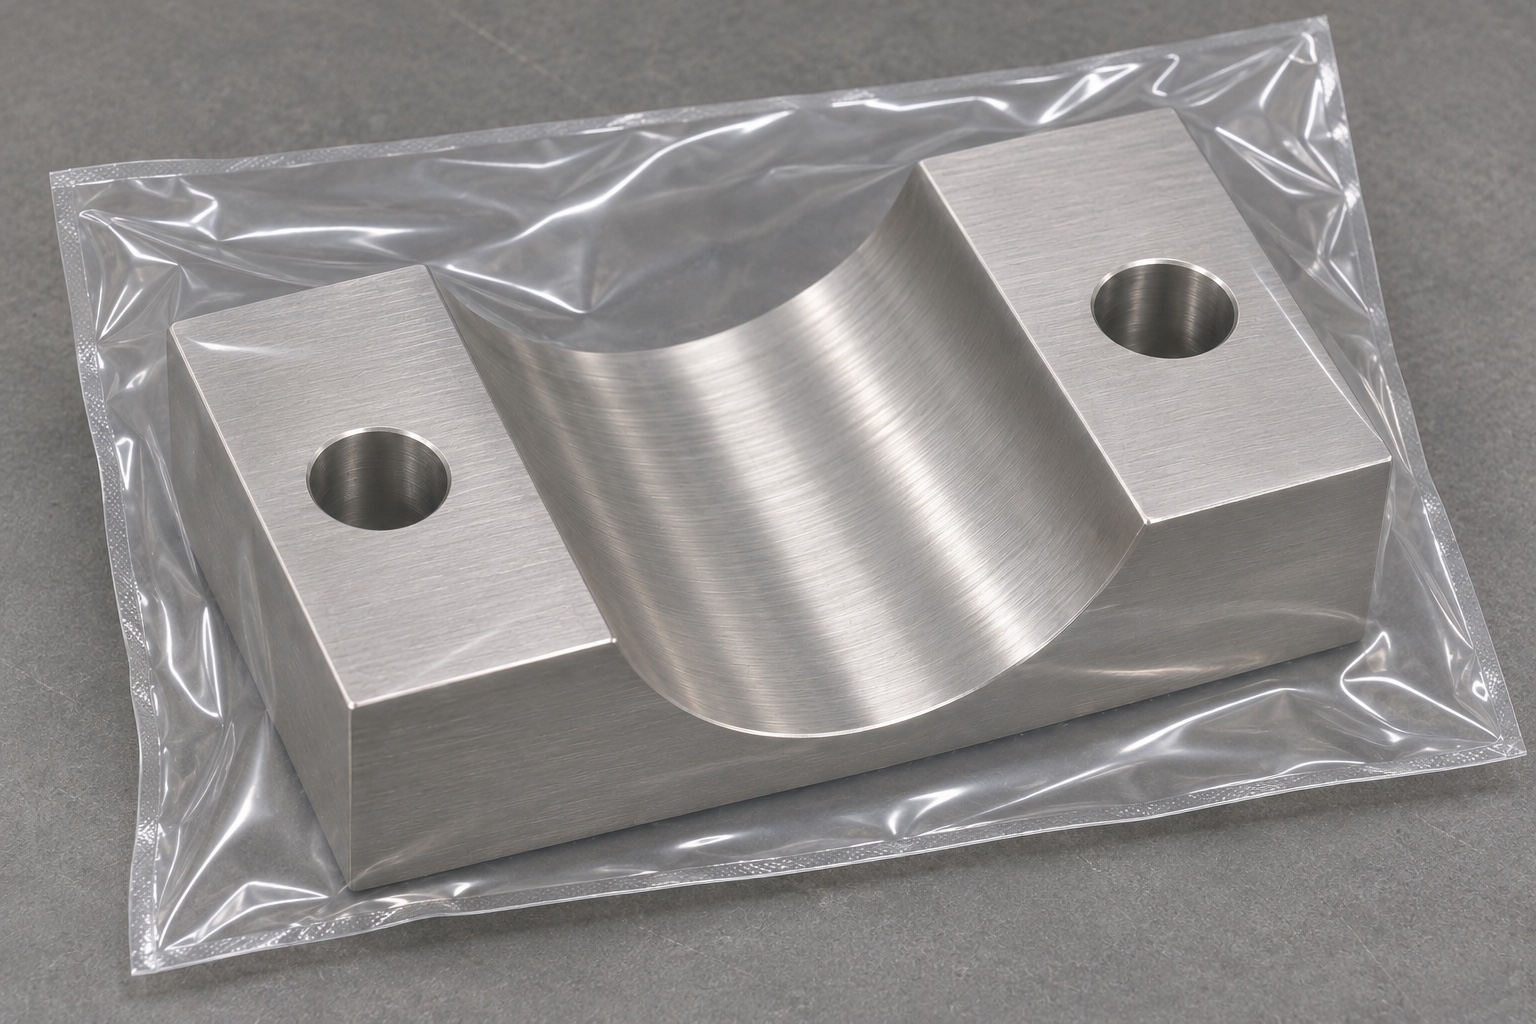
Eine Stangenschellenhälfte ist nur ein mechanischer Teil einer Zubehörbefestigung. Das repräsentative 316L-Bauteil besitzt einen rechteckigen Körper, eine offene halbzylindrische Nut und zwei ebene Befestigungslaschen mit je einer Durchgangsbohrung. Gegenhälfte und Schrauben werden gesondert spezifiziert. Beim Präzisions-CNC-Fräsen muss feststehen, welche Flächen aufliegen, positionieren und befestigen. Dieser Leitfaden behandelt eine unbelastete Prüfvorrichtung mit einem inerten Stangenreferenzkörper, nicht ein betriebsbereites Absaugsystem. Er legt weder Haltekraft noch zulässige Last, Transportsicherheit oder Eignung zur patientennahen Gerätebefestigung fest. Solche Anforderungen und Nachweise gehören zur vollständigen Konstruktion und Qualifizierung durch die verantwortliche Organisation.
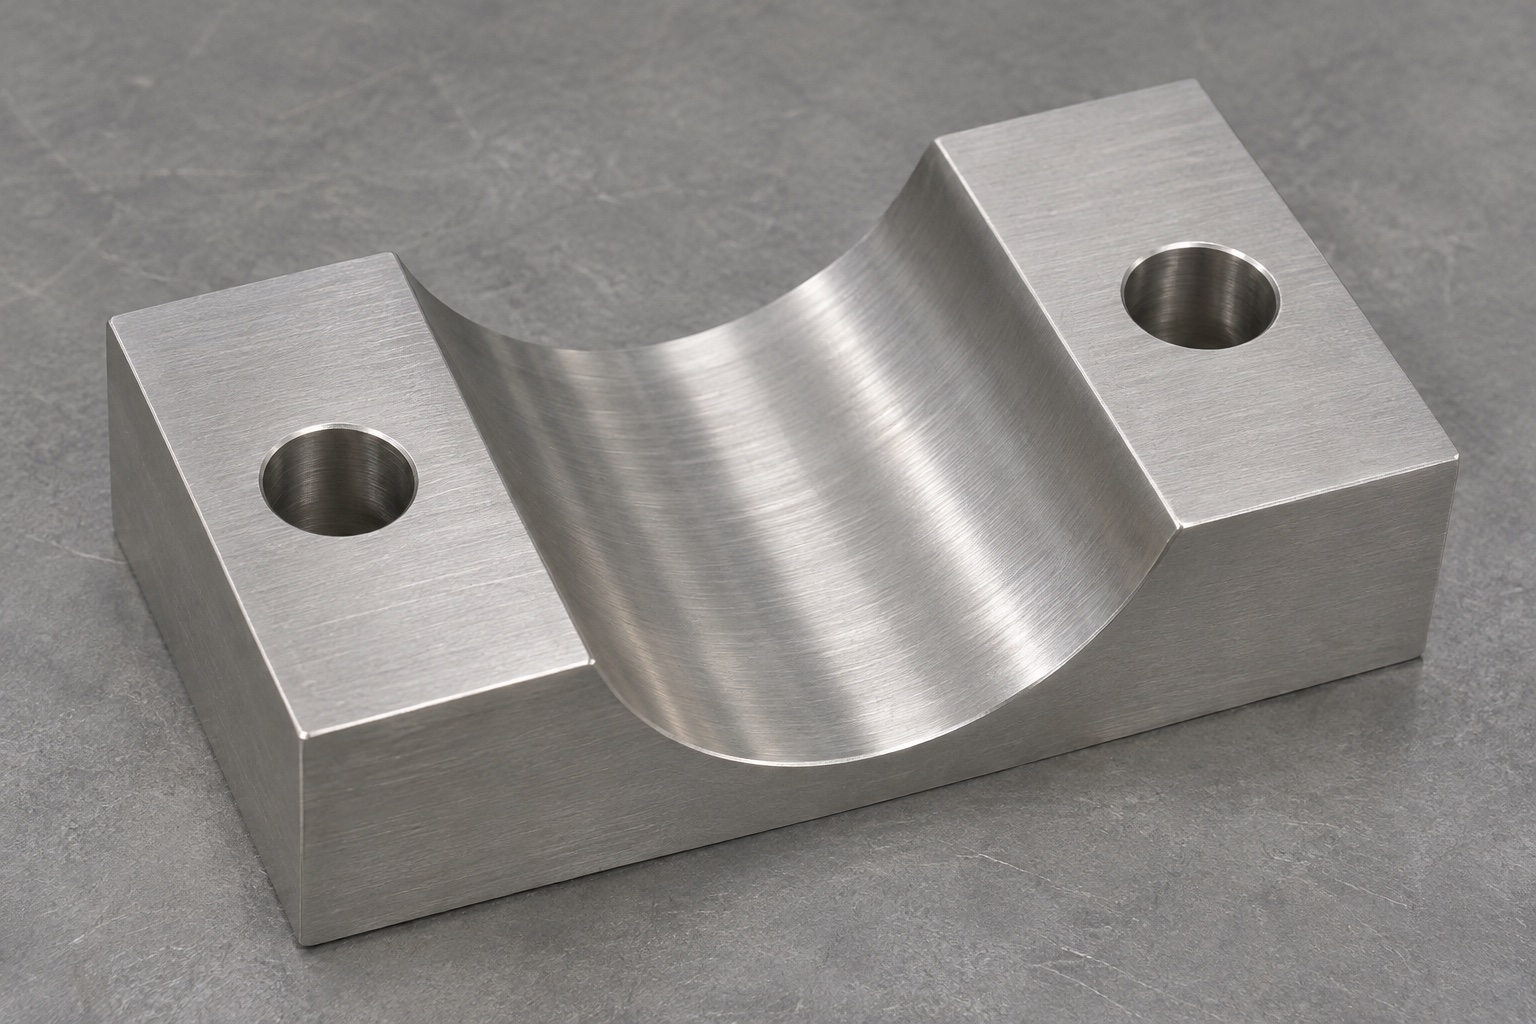
Stangenkontur und Kontaktabsicht definieren
Fordern Sie den zugelassenen Stangendurchmesserbereich, Informationen zur Geradheit und den Oberflächenzustand an, die für die vorgeschlagene mechanische Schnittstelle relevant sind. Die Nut soll möglicherweise über einen definierten Bereich in Kontakt sein, anstatt überall mit einem Nennzylinder übereinzustimmen. Geben Sie an, wie sich die Gegenhälfte schließt und ob zwischen den Befestigungslaschen ein vorgesehener Spalt bleiben muss. Eine lose Zylinderprobe kann den zulässigen Durchmesserbereich nicht ermitteln. Entfernen Sie das Material nicht von beiden Hälften, bis sie sich berühren, wenn die Zeichnung eine Lücke erfordert. Der Designer muss das vorgesehene Kontakt- und Haltesystem definieren; Der Bearbeitungslieferant sollte keine Drehmomenteinstellungen oder Lastgrenzen erfinden, um fehlende Montageinformationen zu kompensieren.
Nutlage auf die Befestigungslaschen beziehen
Die Rillenachse und die Laschenoberflächen definieren unterschiedliche geometrische Beziehungen. Richten Sie ein Referenzsystem ein, das der Unterstützung der Hälfte während der Inspektion und Montage entspricht. Eine Rück- oder Unterseite kann die primäre Ebene bilden, wobei eine definierte Kante die seitliche Position vervollständigt. Geben Sie anhand dieser Referenzen die Höhe, Ausrichtung und das Profil der Nutmitte an. Das Ohrlochmuster sollte unabhängig vom kosmetischen Umfang dort platziert werden, wo es die Baugruppe erfordert. Ein korrekter Radius allein ist kein Beweis für den richtigen Sitz. Die Nut kann verschoben, geneigt oder lokal verzerrt sein, während an einem kurzen Abschnitt noch eine Durchmesserlehre zu passen scheint.
Rückverfolgbares 316L-Rohmaterial wählen
Identifizieren Sie die angegebene 316L-Sorte, die Produktform und den Lieferzustand und behalten Sie die mit dem Arbeitsauftrag verknüpfte Materialcharge bei. Ein Lieferant sollte einen unbekannten Edelstahlrest nicht durch eine optisch ähnliche Legierung ersetzen. Sorgen Sie für genügend Bearbeitungszugabe, um stabile Montagereferenzen ohne unnötigen Materialabtrag herzustellen. Überprüfen Sie, ob die Rohform nach dem Öffnen der Nut steif bleibt. Die Identität der Legierung bestimmt nicht die Reinigungskompatibilität, die Korrosionsleistung in einer bestimmten Umgebung oder die Gerätezertifizierung. Alle zusätzlichen Dokumentations- oder Oberflächenbehandlungsanforderungen gehören in den Auftrag. Lösen Sie diese Anforderungen, bevor Sie kundenspezifische Klammerteile aus Edelstahl anbieten, anstatt nach der Bearbeitung Annahmen hinzuzufügen.
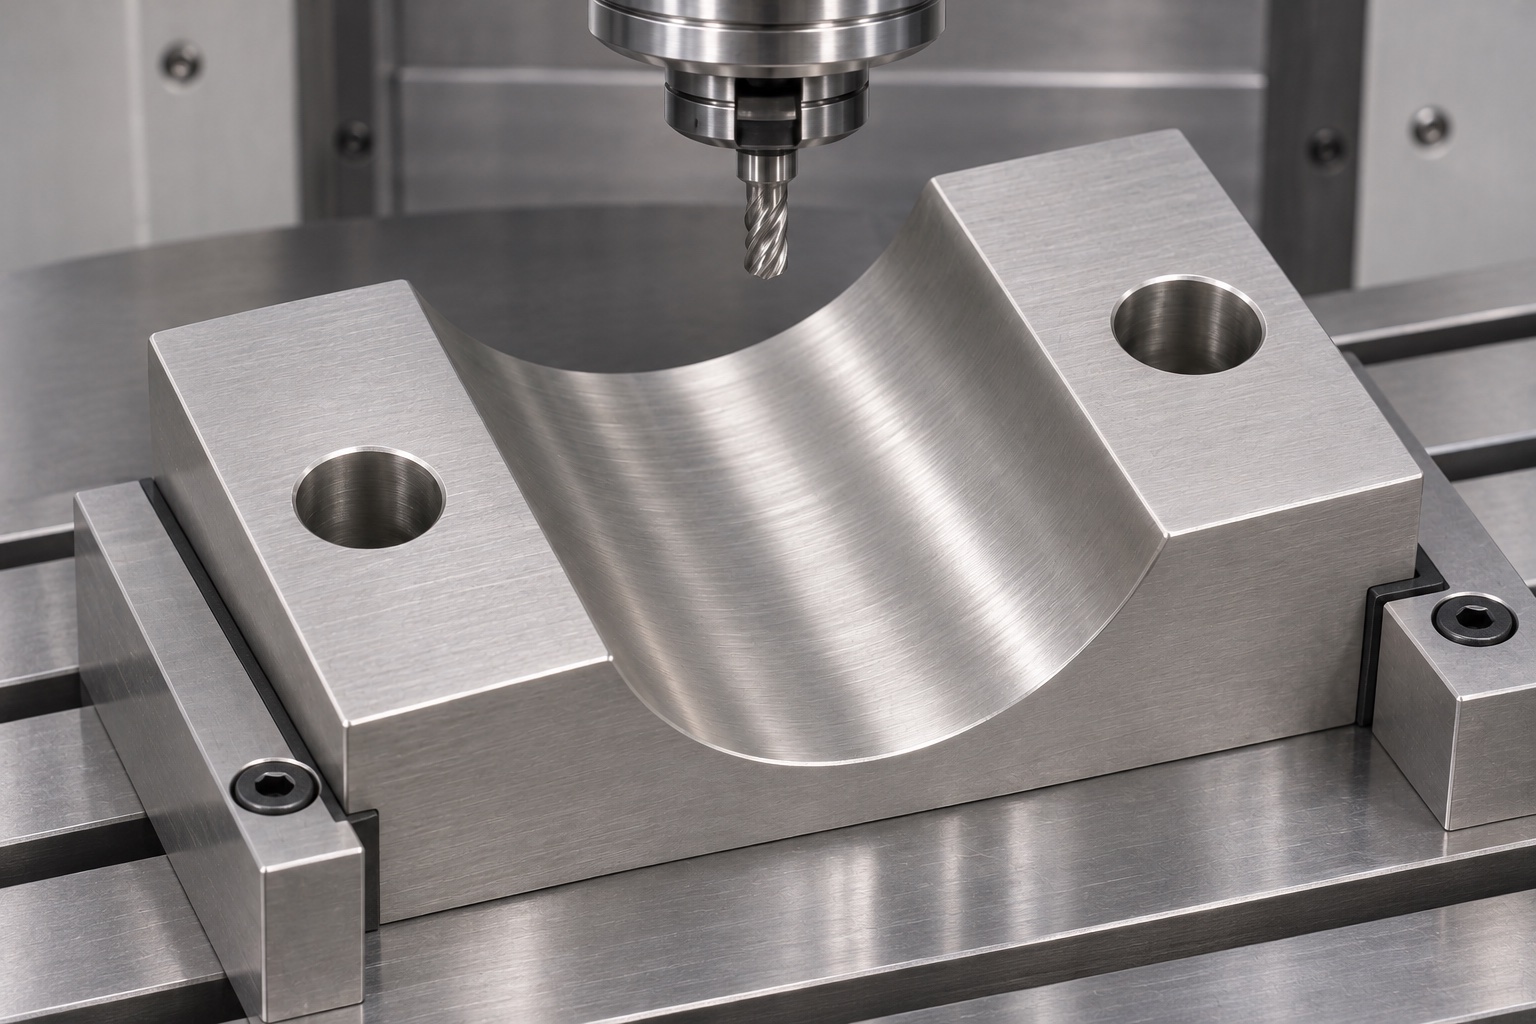
Gekrümmten Sitz abgestützt schruppen
Legen Sie die Referenzflächen fest und schruppen Sie die Nut in einer Reihenfolge auf, die den Halt unter dem verbleibenden Abschnitt gewährleistet. Die Wahl des Werkzeugs hängt vom zugelassenen Radius, der Nutlänge und dem Zugang von den offenen Enden ab. Ein Kugelfräser, ein Formwerkzeug oder ein anderes geeignetes Verfahren kann in Betracht gezogen werden, aber keines sollte allein deshalb ausgewählt werden, weil es der endgültigen Kurve ähnelt. Überprüfen Sie den Schnitteingriff, die Werkzeugreichweite und den Spanabstand. Vermeiden Sie es, mit einer abgenutzten Kante zu reiben oder eingeschlossene Edelstahlspäne nachzuschneiden. Lassen Sie eine kontrollierte Nachbearbeitungszugabe und überprüfen Sie den freigegebenen Zustand, bevor Sie mit dem letzten Arbeitsgang beginnen, insbesondere wenn die beiden Befestigungslaschen relativ dünn sind.
Zylinderprofil ohne lokale Erhöhungen schlichten
Eine Fräsrille oder ein lokaler Grat kann einen ersten Kontakt an einer unbeabsichtigten Stelle herstellen. Definieren Sie die Anforderungen an die Oberflächenstruktur und das Profil im tatsächlichen Sitzbereich und wählen Sie einen Endbearbeitungspfad aus, der überprüft werden kann. Der Werkzeugbahnabstand und die Fräserform beeinflussen die Restfläche, ein optischer Glanz ist jedoch kein Beweis für die Formgenauigkeit. Überprüfen Sie den Übergang an jedem offenen Ende und die Verschmelzung in der Nähe der Befestigungslaschen. Polieren Sie den Sitz nicht von Hand, bis eine einzelne Stangenprobe angenehm erscheint. Dieser Ansatz kann die Rille lokal vergrößern und ihren Bezug zur Zeichnung zerstören. Änderungen an der Kontaktgeometrie erfordern eine genehmigte Anordnung und eine wiederholbare Messmethode.
Zwei einfache Durchgangsbohrungen beibehalten
Diese repräsentative Hälfte hat zwei einfache Durchgangslöcher, weder Gewinde noch Kegel- oder Zylindersenkungen. Die passende Baugruppe sorgt für die angegebene Befestigungsanordnung. Bestätigen Sie Lochdurchmesser, Mittenabstand und Ausrichtung anhand der genehmigten Referenzen. Ein Montageohr sollte nicht durch Anziehen eines inkompatiblen Schraubenmusters in Position gezogen werden. Stützen Sie die Austrittsfläche beim Bohren soweit möglich ab und prüfen Sie beide Austritte auf Grate. Wenn für die Konstruktion Positionierungsdübel oder ein anderer Schraubensitz erforderlich sind, handelt es sich dabei eher um eine Zeichnungsänderung als um eine fertigungstechnische Erleichterung. Behalten Sie die Unterscheidung zwischen Abstand zur Befestigung und Merkmalen bei, die die Komponente tatsächlich positionieren.
Entgraten ohne Änderung der Kontaktzone
Lose Grate an den Nutenden, Laschenkanten und Lochausgängen kontrolliert entfernen. Schützen Sie den spezifizierten zylindrischen Sitzbereich vor unkontrolliertem Verrunden oder abrasivem Mischen. Ein kleiner Grat kann das Teil auf einer Prüfunterlage anheben oder eine inaktive Stangenreferenz zerkratzen, während ein zu großer Kantenbruch dazu führen kann, dass nützliche Kontaktflächen entfernt werden. Bei geeigneter Beleuchtung und Vergrößerung prüfen. Getrennte Randabnahme vom vereinbarten Reinigungszustand. Entfernen Sie eingeschlossene Späne und Prozessrückstände, ohne einen validierten medizinischen Wiederaufbereitungszyklus in Anspruch nehmen zu müssen. Wenn eine Passivierung oder eine andere Behandlung vorgeschrieben ist, legen Sie fest, welche Abmessungen und Oberflächen nach dieser Behandlung akzeptiert werden.
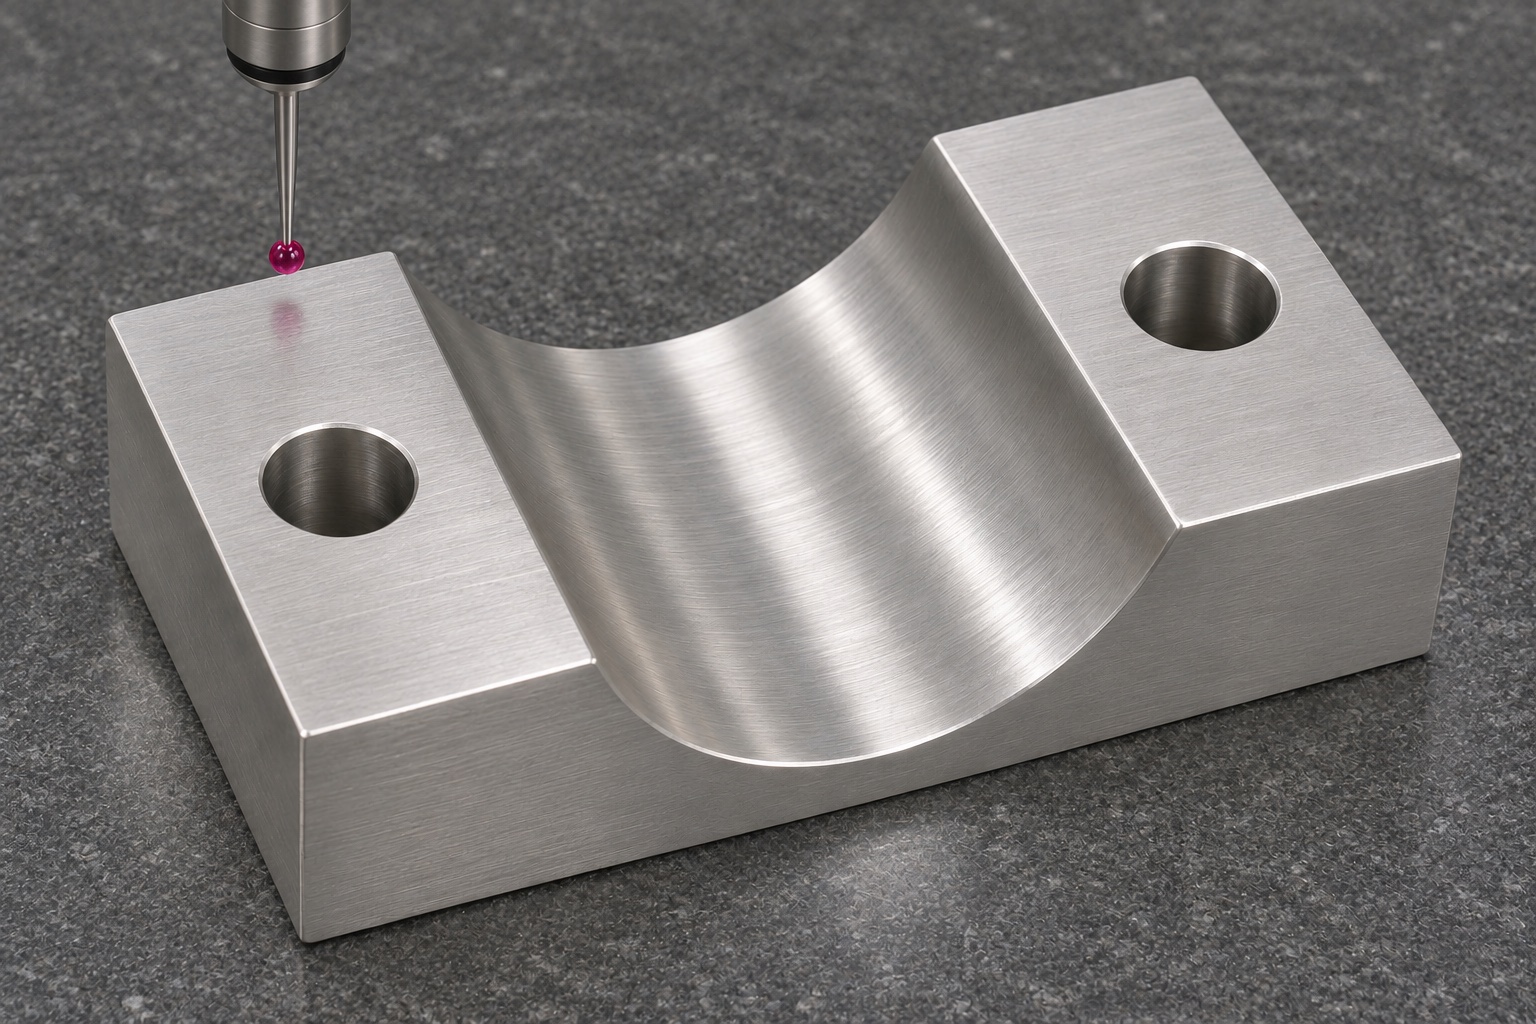
Profil an mehreren Querschnitten messen
Durch ein geeignetes Koordinaten-, optisches oder Formmessverfahren können Nutabschnitte mit dem vorgegebenen Zylinderprofil verglichen werden. Berücksichtigen Sie Stationen entlang der Nutlänge, damit eine lokale Größenprüfung keine Verjüngungen oder Verdrehungen verbirgt. Geben Sie im Bericht die Bezugsausrichtung, den Auflagezustand und den Sondenzugriff an. Überprüfen Sie die Laschenflächen und Lochpositionen separat, wenn die Zeichnung dies erfordert. Ein Polcoupon kann diese Prüfungen ergänzen, jedoch nicht jeden geometrischen Fehler erkennen. Wenn die Messergebnisse nicht übereinstimmen, vergleichen Sie den Referenzaufbau und die Kontaktkraft, bevor Sie das Teil austauschen. Die Inspektion sollte nachvollziehbare Beweise liefern, die sich auf tatsächliche Merkmale beziehen, und nicht eine einzige ungeklärte Aussage über den Erfolg.
Unbelastete Montage mit inertem Referenzkörper prüfen
Montieren Sie die zugelassenen Hälften um eine identifizierte inerte Stangenreferenz unter Verwendung der dokumentierten Hardware- und Prüfstandbedingungen. Notieren Sie die Revisionen, die Ausrichtung und die beobachtete Kontaktreihenfolge. Bei dieser Prüfung können Interferenzen an den Enden der Nut, nicht übereinstimmende Laschenabstände oder eine unerwartete Änderung während der Befestigung aufgedeckt werden. Es werden weder die Klemmfestigkeit, die Stabilität der Ausrüstung noch die Widerstandsfähigkeit gegenüber Transportlasten nachgewiesen. Erhöhen Sie das Drehmoment nicht und wenden Sie keine Betriebslasten an, um einen unsicheren Sitz akzeptabel erscheinen zu lassen. Wenn die Baugruppe ungleichmäßig schließt, überprüfen Sie die Gegenhälfte, die Befestigungsgeometrie und die Stangenreferenz sowie die bearbeitete Nut. Der erste Eingriff sollte die Untersuchung leiten.
Schnittstelle vor dem Aufweiten untersuchen
Wenn sich die Stange nur an einem Ende berührt, überprüfen Sie die Ausrichtung der Nutachse, die Geradheit der Stange und die Ausrichtung der Vorrichtung. Wenn die Befestigungslaschen auf der Prüfauflage wackeln, überprüfen Sie ihre Referenzflächen und die zurückgebliebenen Grate. Wenn sich die Baugruppe nach der Befestigung ändert, stellen Sie fest, ob die Hardware die Hälften verschiebt oder ob sich die Stangenprobe außerhalb ihres genehmigten Bereichs befindet. Eine Vergrößerung des Rillenradius kann einen Positionsfehler verbergen und gleichzeitig den beabsichtigten Kontakt verringern. Dokumentieren Sie den beobachteten Zustand, die gemessene Geometrie und die genehmigten Korrekturmaßnahmen. Überprüfen Sie die betroffenen Funktionen nach jeder autorisierten Nacharbeit erneut. Ein nützlicher Versuch unterscheidet die Teilekonformität von einer ungelösten Baugruppenkonstruktionsfrage.
Angebot mit messbaren Lieferumfängen anfragen
Stellen Sie die kontrollierte Zeichnung und CAD-Überarbeitung, Materialspezifikation, Informationen zur Gegenhälfte, Stangenkontur, Anforderungen an Befestigungselemente, Menge, Oberflächenzustand und Inspektionsergebnisse bereit. Stellen Sie fest, ob eine separate Tischbefestigung enthalten ist und wer die Referenz für den inerten Pol bereitstellt. Bieten Sie Sonderwerkzeuge und Erstmusterberichte gegebenenfalls separat an. Die Schutzverpackung sollte den Körper stützen und gleichzeitig die Nut- und Laschenflächen von losen Teilen und anderen Teilen fernhalten. Markieren Sie Verpackungen mit Revision und Materialidentität, anstatt funktionale Oberflächen zu beschädigen. Dadurch wird ein überprüfbarer Umfang für die Bearbeitung medizinischer Gerätevorrichtungen definiert, während die komplette Konstruktion und Qualifizierung der Baugruppe dem verantwortlichen Geräteteam überlassen bleibt.
FAQ
Beweist ein korrekter Nutradius, dass eine vollständige Klemme sicher ist?
Nein. Die Rillengröße ist ein Merkmal. Haltekraft, Verbindungselemente, Passgeometrie und Montagequalifikation erfordern gesonderte Anforderungen und Nachweise des verantwortlichen Konstrukteurs.
Sollten sich beide Klemmösen beim Festziehen treffen?
Nur wenn das genehmigte Design diese Bedingung vorsieht. Einige Schnittstellen erfordern eine kontrollierte Lücke. Bei der Bearbeitung sollte es nicht entfernt werden, um eine andere Baugruppe zu imitieren.
Können die beiden Löcher mit einem Gewinde versehen werden, ohne die Zeichnung zu ändern?
Nein. In diesem Beispiel werden einfache Durchgangslöcher verwendet. Gewinde oder unterschiedliche Schraubensitze verändern die Schnittstelle und bedürfen einer Genehmigung vor der Herstellung.
Warum mehrere Abschnitte entlang der Sitzfläche messen?
Mehrere Abschnitte helfen dabei, Konizitäts-, Verdrehungs- und lokale Formfehler aufzudecken, die eine einzelne Radius- oder Durchmesserprüfung möglicherweise nicht erkennen kann.
Stellt 316L eine Kompatibilität mit Reinigungschemikalien her?
Nein. Das genaue Material, die Oberflächenbeschaffenheit und die Reinigungsumgebung müssen separat beurteilt werden. Der Legierungsname allein stellt keinen zugelassenen Prozess dar.
Was zeigt die unbelastete Passprobe mit einer inerten Stange?
Nur der beobachtete mechanische Sitz im identifizierten unbelasteten Aufbau. Es stellt keine Belastbarkeit, Transportstabilität oder Eignung für den klinischen Betrieb dar.
tanghangyun@oemach.com