
Kontaktspitze als mechanisches Bauteil definieren
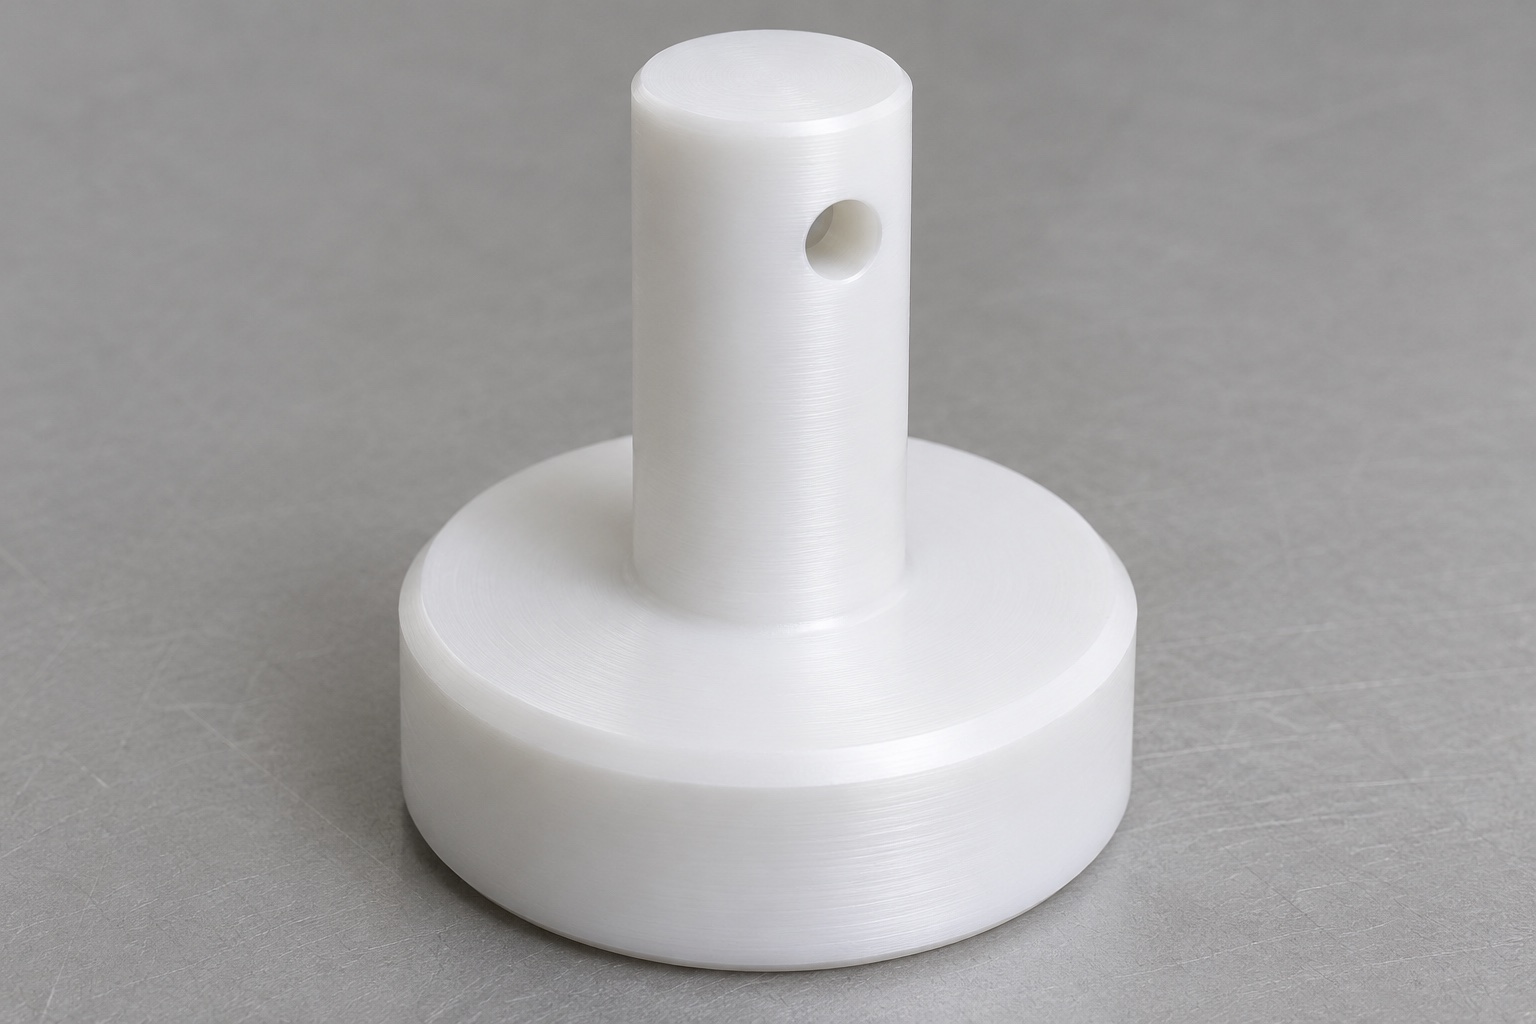
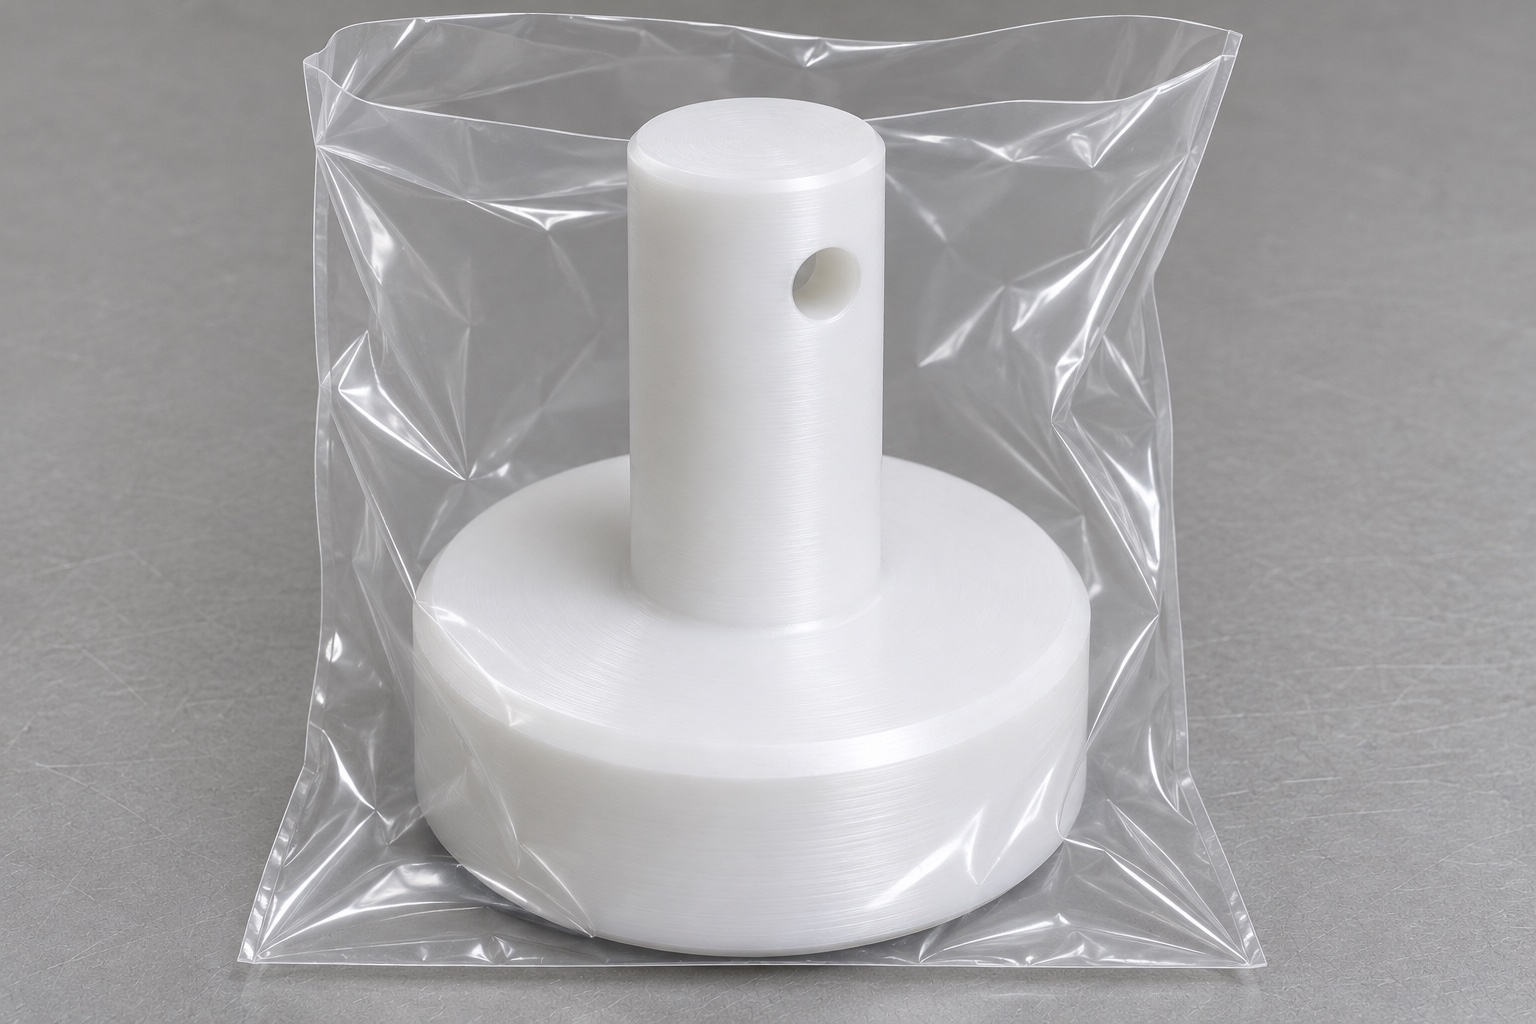
Bei einem Prüfstand zur Untersuchung der Betätigung von Inhalatoren kann eine austauschbare Kontaktspitze zwischen der beweglichen Vorrichtung und der Oberfläche eines Testgeräts (Dummys) zum Einsatz kommen. Die hier beschriebene Kontaktspitze wird aus weißem, ungefülltem POM-C (Acetal) gefertigt. Sie besteht aus einer breiten, massiven kreisförmigen Kontaktfläche, einem kleineren zylindrischen Befestigungsschaft sowie einer Querbohrung nahe dem Schaftende. Im Rahmen der CNC-Präzisionsbearbeitung von Kunststoffen müssen diese mechanischen Schnittstellen definiert werden, bevor der Fertigungsprozess (Drehstrategie) festgelegt wird. Die Betrachtung beschränkt sich auf den Aufbau des Prüfstands in Verbindung mit einem Testgerät (Dummy). Aspekte wie die Medikamentenabgabe, Betätigungskraft, Zeitabläufe, Aerosoleigenschaften oder validierte Testmethoden für Inhalatoren sind nicht Gegenstand dieser Beschreibung; es werden zudem keinerlei klinische Aussagen getroffen.
Kontaktfläche auf die Schaftachse beziehen
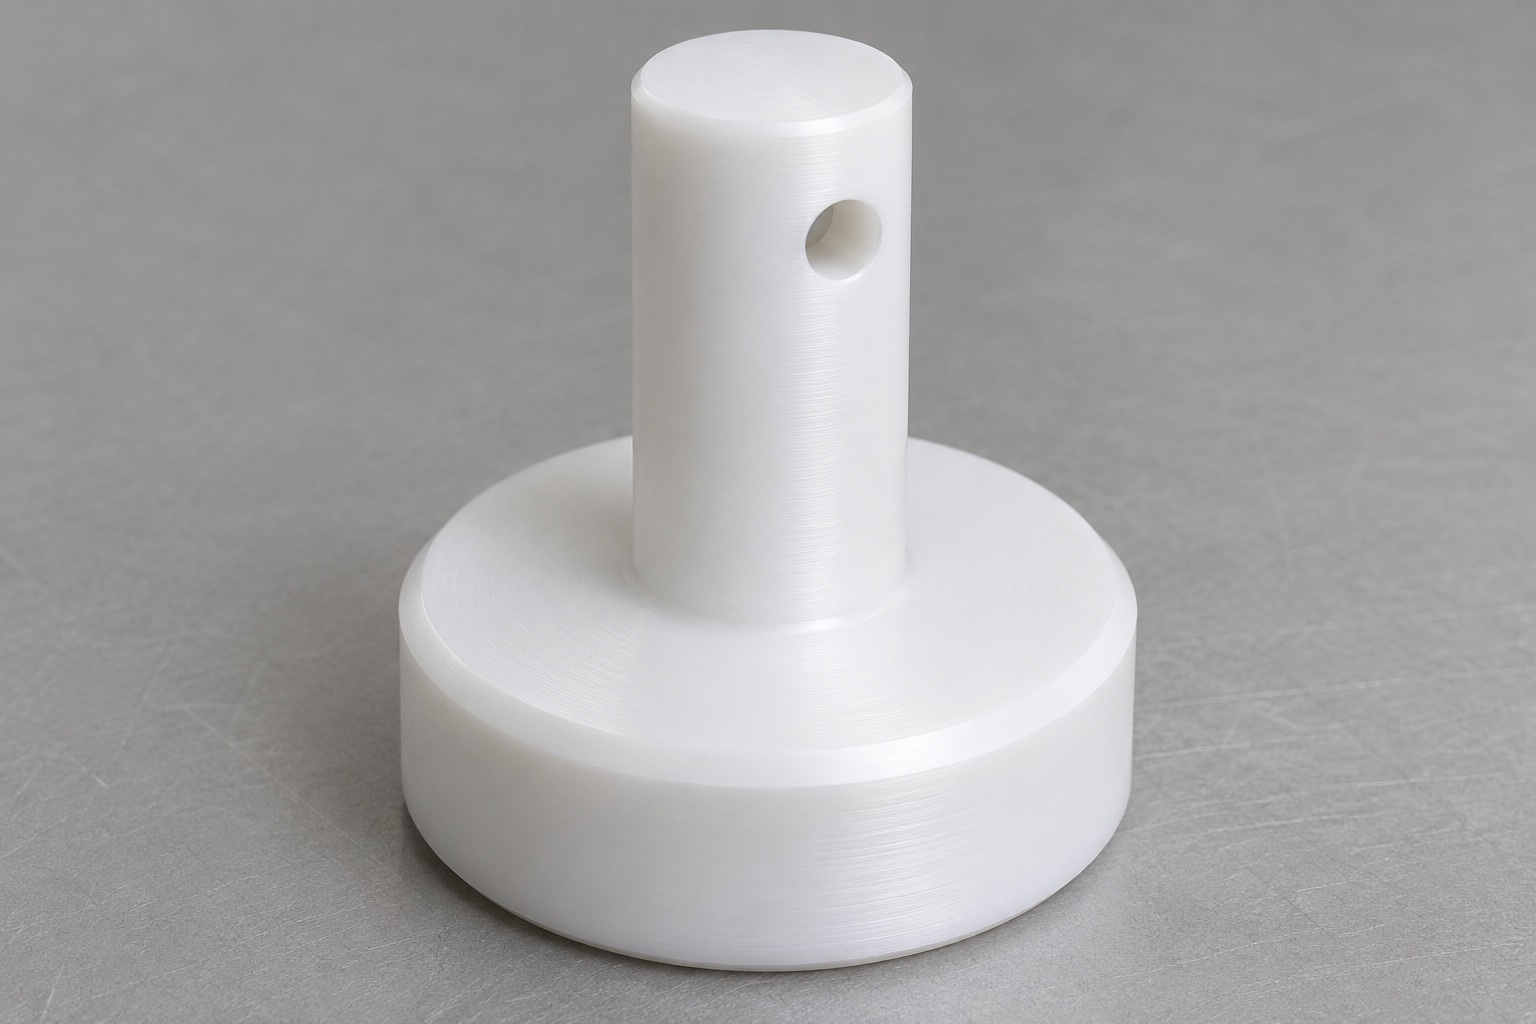
Die breite Kontaktfläche liegt an der entsprechenden Oberfläche des Testgeräts (Dummys) an, während der Schaft die Spitze in einer Halterung positioniert. Das Verhältnis dieser beiden Elemente zueinander ist wichtiger als ein rein äußerer Gesamtdurchmesser. In der technischen Zeichnung sollten die Ebenheit der Kontaktfläche, deren Ausrichtung zur Schaftachse sowie gegebenenfalls erforderliche Konzentrizitäts- oder Rundlauftoleranzen mittels geeigneter geometrischer Spezifikationen festgelegt werden. Ein Schaft, der zwar in die Halterung passt, kann dennoch zu einer schief stehenden Kontaktfläche führen. Umgekehrt garantiert eine optisch einwandfreie gedrehte Kontaktfläche noch keine präzise Ausrichtung in der Halterung. Es ist daher erforderlich, den Montagebezug sowie die Messbedingungen genau zu definieren, damit sowohl Lieferant als auch Abnehmer dieselbe Geometrie bewerten und nicht unterschiedliche Flächen als Referenzpunkt (Bezugselement) heranziehen.
Eindeutig spezifizierte POM-C-Sorte wählen
POM-C beschreibt eine Materialfamilie, keine vollständige Beschaffungsspezifikation. Geben Sie die Herstellerqualität oder ein zugelassenes Äquivalent, die Farbe, den Füllstoffzustand und die Form an. Dieses Beispiel geht von weißem, ungefülltem Acetal-Copolymer aus, nicht von glasfaserverstärktem Kunststoff oder einer optisch ähnlichen Alternative. Die Materialkennzeichnung muss beim Schneiden erhalten bleiben, und nicht identifizierte Reste dürfen nicht in eine Charge eingemischt werden. Zusätzliche Anforderungen an Chemikalien, Reinheit oder regulatorische Vorgaben müssen separat anhand der tatsächlichen Lieferantennachweise geprüft werden. Die Verwendung von Acetal in einer Prüfvorrichtung begründet nicht automatisch die Eignung für den Kontakt mit Arzneimitteln, Patienten oder für wiederholte Desinfektion. Für diese Anwendungen sind ein definierter Anwendungsbereich und eine separate Materialverträglichkeitsprüfung erforderlich.
Temperatur und elastisches Verhalten berücksichtigen
Kunststoffabmessungen reagieren stärker auf Temperatur und Messkräfte als vergleichbare Metallteile. Definieren Sie die Konditionierungsumgebung und die Messmethode, anstatt einer instabilen Anordnung willkürlich enge Toleranzen aufzuzwingen. Lassen Sie frisch bearbeitete Teile vor der Abnahme den vereinbarten Prüfzustand erreichen. Eine hohe Kraft des Mikrometers kann einen kleinen Schaft komprimieren und zu einem irreführenden Messwert führen. Ebenso kann sich ein direkt nach dem Schneiden geprüftes, noch warmes Werkstück während des Ausgleichs verändern. Beim Präzisions-CNC-Drehen von POM-C sollten daher Bearbeitungswärme, Lagerung und Prüfung gemeinsam berücksichtigt werden. Der Zeichnungsinhaber sollte Toleranzen festlegen, die sowohl funktional begründet als auch für das gewählte Material realistisch überprüfbar sind.
Schaft und Kontaktkörper mit gemeinsamem Bezug drehen
Ein Drehplan kann Schaft, Auflageflächenaußendurchmesser und Schulter in einer gemeinsamen Aufspannung herstellen, sofern dies durch die Material- und Werkzeugzugänglichkeit möglich ist. Die breite Auflagefläche kann je nach Werkstückspannung einen separaten Plandrehvorgang erfordern. Ermitteln Sie, welcher Arbeitsgang die endgültige Schaftachse festlegt und welche Fläche die nächste Aufspannung aufnimmt. Scharfe, geeignete Werkzeuge und eine kontrollierte Späneabfuhr helfen, Reibung, Ausrisse und Wärmestau zu vermeiden. Dieses Beispiel impliziert keine universellen Schnittparameter. Die Prozessauswahl sollte die tatsächliche Werkstoffgüte, die Werkzeuggeometrie und das Maschinenverhalten berücksichtigen. Eine Probeprüfung sollte bestätigen, dass die vorgeschlagene Sequenz nach dem Entspannen die spezifizierte Geometrie erzeugt.
Schaft ohne Quetschung oder Druckstellen spannen
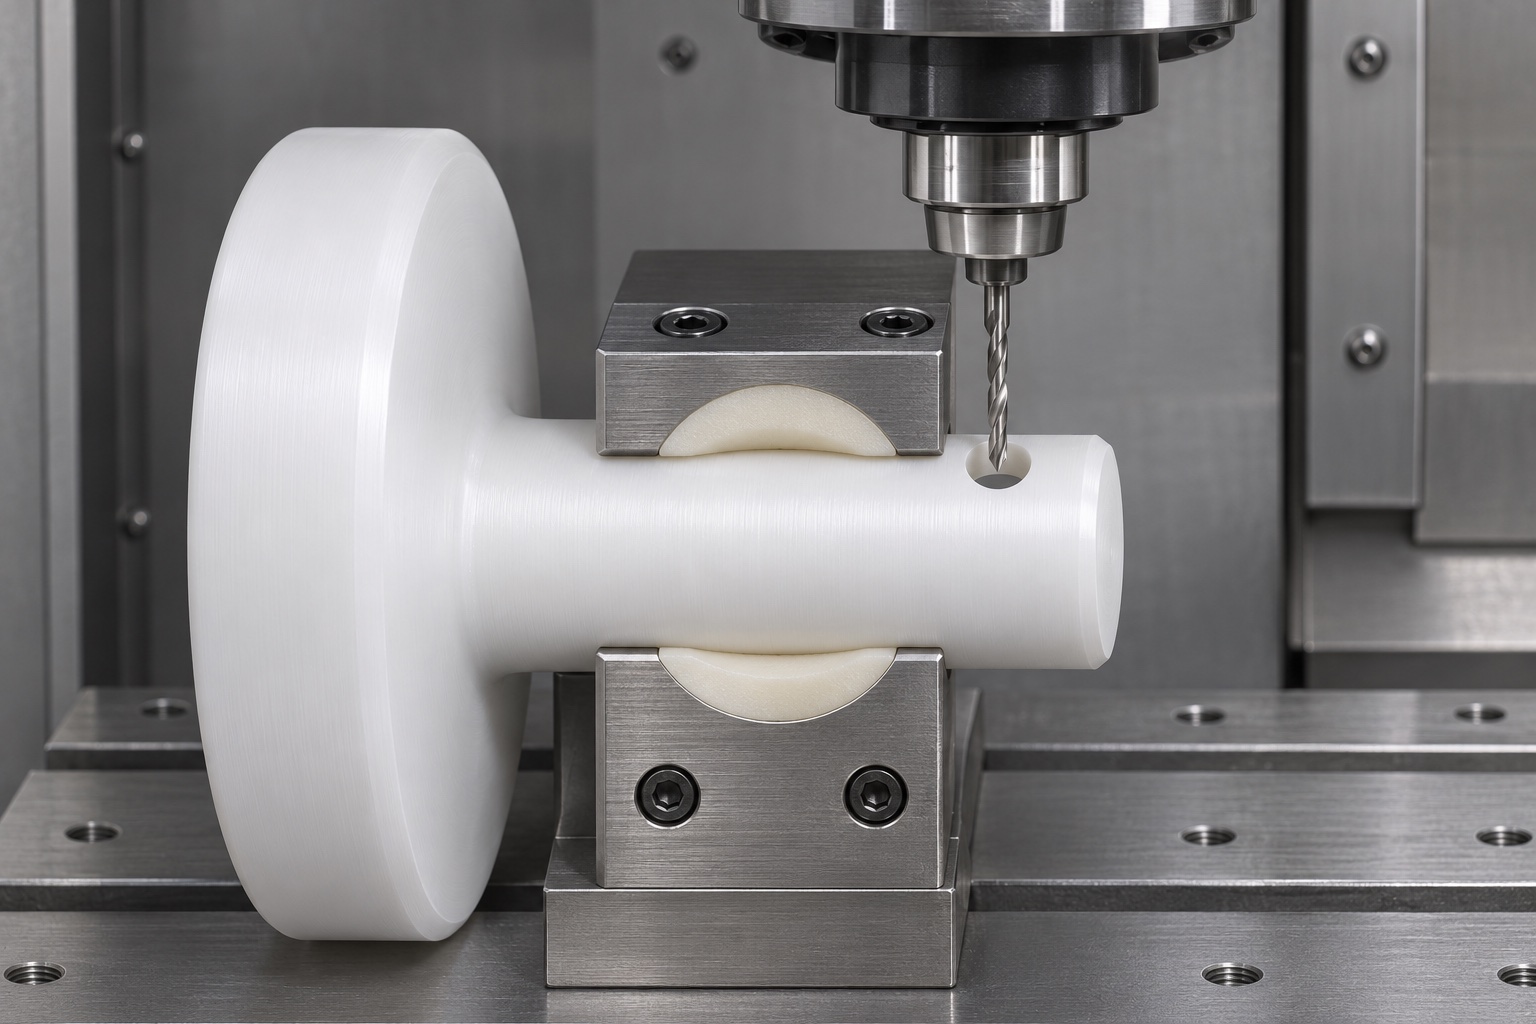
Weiche Spannzangen, geteilte Buchsen oder andere Vorrichtungen mit verteiltem Kontakt können einen kleinen Kunststoffschaft stützen, ohne den Spanndruck auf wenige Punkte zu konzentrieren. Die Werkstückspannung muss dennoch ausreichend Halt für sicheres Schneiden gewährleisten. Überprüfen Sie vor der Auswahl einer Vorrichtung die Kontaktlänge, den Spanabfluss und die Zugänglichkeit der Kontaktfläche. Zu hohe Kraft kann den Schaft während der Bearbeitung verformen, während zu geringe Kraft zu Bewegungen oder zum Auswerfen führen kann. Bewerten Sie das freigelegte Teil, anstatt es nur innerhalb der Vorrichtung zu messen. Bei der Bearbeitung von kundenspezifischen Acetal-Kontaktflächen sollten Markierungen der Vorrichtung auf einer Montagefläche anhand der Zeichnung und der Montageanforderungen beurteilt und nicht einfach aufgrund des Kunststoffmaterials ignoriert werden.
Eine einzelne Querbohrung für den Haltestift herstellen
Der Beispielschaft besitzt eine einzelne Querbohrung, deren Achse senkrecht zur Schaftachse verläuft. Es handelt sich nicht um eine axiale Bohrung, einen Fluidkanal oder ein Gewinde. Definieren Sie die Bohrungsgröße, die Position von der Schulter oder dem Schaftende sowie alle Winkelverhältnisse, die für die Montage erforderlich sind. Stützen Sie den Schaft beim Bohren ab und planen Sie, wie Sie Austrittsgrate kontrollieren können, ohne das Bohrloch zu vergrößern. Eine grobe Stiftprüfung kann die Inspektion ergänzen, sollte aber keine spezifizierte Bohrlochmessung oder Positionsprüfung ersetzen. Falls die Halterung eine andere Haltemethode erfordert, überarbeiten Sie die Schnittstellenzeichnung, anstatt als informelle Anpassung ein zusätzliches Loch einzufügen.
Funktionsfläche bei der Kantenbearbeitung schützen
Der Rand des Kontaktkörpers benötigt gegebenenfalls einen kontrollierten Kantenbruch, um eine empfindliche, scharfe Kante zu entfernen. Diese Bearbeitung darf die definierte Kontaktfläche nicht beeinträchtigen oder eine unkontrollierte Wölbung erzeugen. Auch das Schaftende und die Austrittsöffnungen der Stiftbohrung erfordern besondere Aufmerksamkeit, insbesondere dort, wo lose Kunststofffasern haften bleiben können. Verwenden Sie eine geeignete Vergrößerung und ein Verfahren, das kein Material in die Bohrung einbringt. Ein großflächiger Poliergang ersetzt nicht den spezifizierten Oberflächenzustand. Legen Sie fest, ob eine gedrehte Textur akzeptabel ist und welche Fehler unzulässig sind. Das Oberflächenbild allein kann weder das Kontaktverhalten unter Last noch den für ein Prüfverfahren erforderlichen Reinheitsgrad bestimmen.
Vereinbarten Schutz- und Reinigungszustand herstellen
Entfernen Sie Bearbeitungsspäne und Prozessrückstände mit Materialien, die mit der spezifizierten Acetal-Sorte kompatibel sind. Prüfen Sie die Querbohrung, da sich dort kleine, von außen nicht erkennbare Fragmente befinden können. Wählen Sie Handhabungsmethoden, die Kratzer auf der Padoberfläche oder das Einbringen von Fasern vermeiden. Falls für die Bestellung ein quantifizierter Reinheitsgrad erforderlich ist, legen Sie das Probenahme- und Abnahmeverfahren vor Produktionsbeginn fest. Die übliche Reinigung in der Werkstatt und die Verpackung in Schutzbeuteln dürfen nicht als Sterilgutaufbereitung oder validierte medizinische Reinigung bezeichnet werden. Der Lieferant kann den vereinbarten Vorbereitungszustand dokumentieren, während das zuständige Labor oder Geräteteam weiterhin für alle zusätzlichen Vorbereitungen verantwortlich ist, die im Rahmen seines kontrollierten Prüfablaufs erforderlich sind.
Geometrische Beziehungen statt nur Einzelmaße prüfen
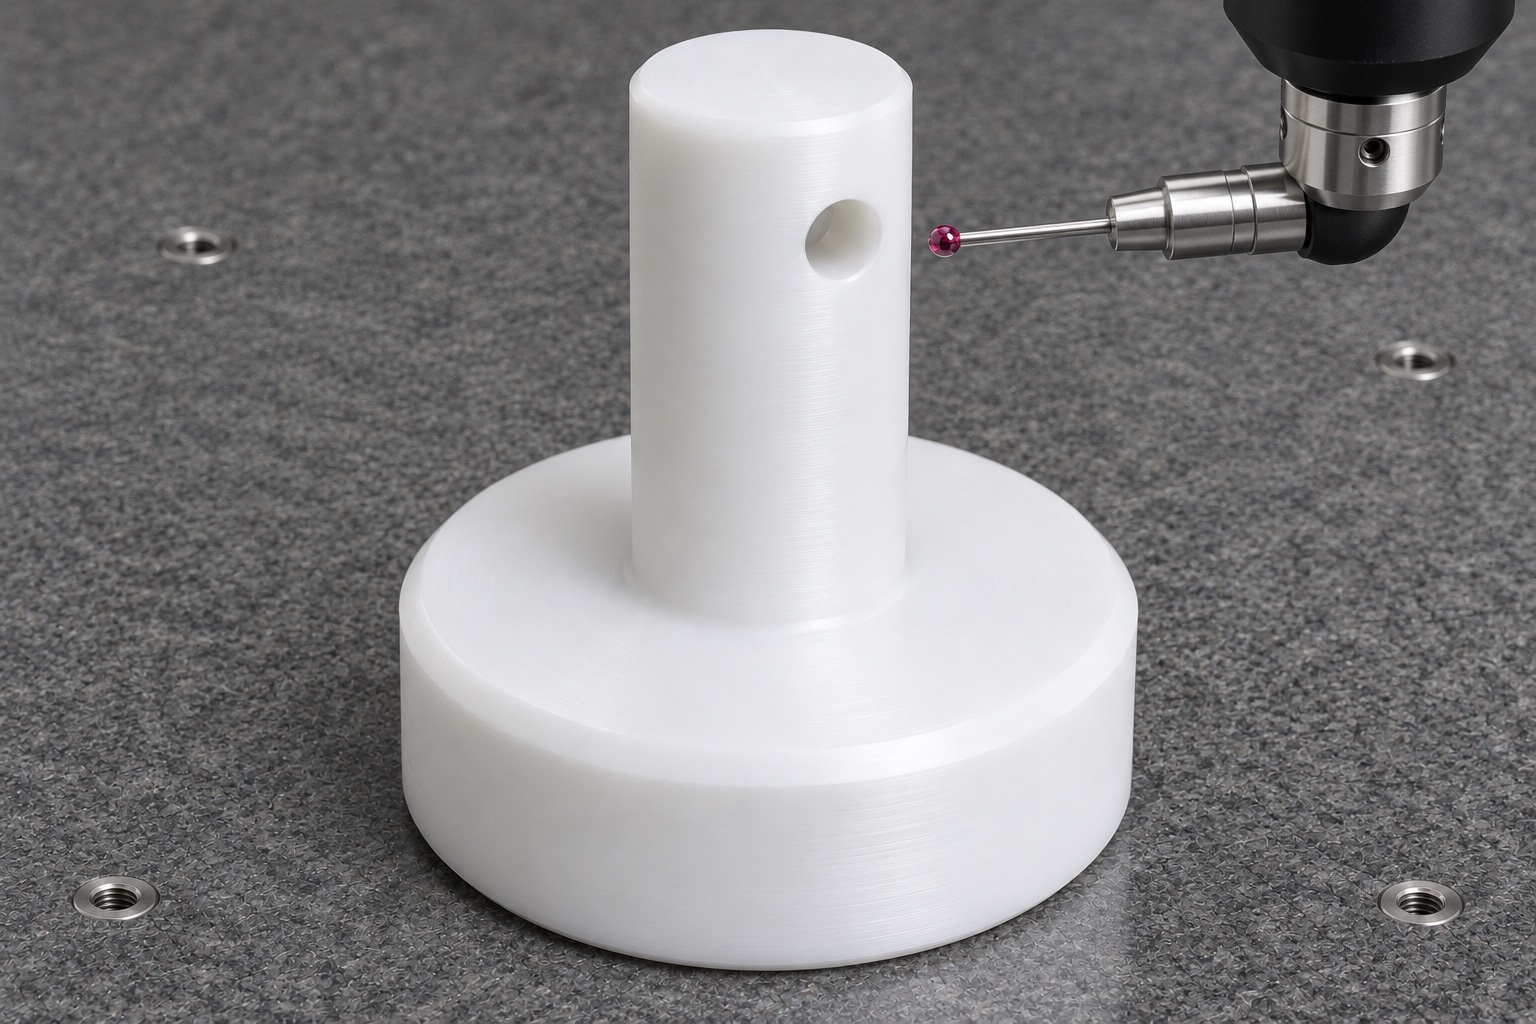
Ein Prüfplan sollte Schaftgröße, Auflageflächengröße, Auflageflächendicke, Flächenausrichtung, Schulterverhältnis und Stiftlochposition gemäß Zeichnung abdecken. Verwenden Sie kraftarme oder berührungslose Prüfverfahren, wenn der Kontaktdruck die Ergebnisse beeinflussen könnte. Zugängliche Koordinatenmessungen können durch optische Prüfungen der Lochkanten und lokaler Oberflächenfehler ergänzt werden. Geben Sie die Konditionierungsdauer, die Bezugsanordnung und das Messgerät im Bericht an. Zwei Durchmesserwerte belegen nicht die Rechtwinkligkeit der Kontaktfläche zur Montageachse. Wenn die Zeichnung eine Fixierung vorsieht, dokumentieren Sie diese Fixierung, um Verwechslungen mit der Geometrie im freien Zustand zu vermeiden.
Dummy-Passprobe von Funktionsprüfungen trennen
Setzen Sie die Spitze in eine rückführbare Halterung mit passendem Stift ein und prüfen Sie den Sitz an einer nicht funktionsfähigen Dummy-Oberfläche. Dokumentieren Sie die Revisionsstände von Halterung und Dummy. Die Überprüfung kann Störungen, übermäßiges Spiel oder eine offensichtliche Diskrepanz bei der Kontaktfläche aufdecken; sie dient jedoch nicht der Validierung einer Prüfmethode für Inhalatoren. Schließen Sie nicht allein aufgrund einer einwandfreien mechanischen Montage auf eine gleichbleibende Dosierung oder bestimmte Aerosol-Ergebnisse. Sollte der Kontakt ungleichmäßig erscheinen, überprüfen Sie die Ausrichtung der Kontaktfläche, die Positionierung der Halterung sowie die Geometrie des Dummys, bevor Sie die Form des Kontaktpolsters ändern. Oft ist eine Anpassung der Vorrichtung zielführender als eine Verschärfung der Fertigungstoleranzen. Änderungen an der Schnittstelle sowie die darauf folgende erneute Prüfung sollten durch die technische Abteilung (Engineering) freigegeben werden.
Vollständige Anforderungen für die Kunststoffbearbeitung anfragen
Ein aussagekräftiges Angebotspaket umfasst die verbindliche Zeichnung, den CAD-Revisionsstand, die spezifische POM-C-Qualität, die Stückzahlen, Angaben zur Gegenhalterung, Anforderungen an Stifte, Prüfbedingungen sowie Vorgaben zur Verpackung. Kennzeichnen Sie die Kontaktfläche sowie alle Bereiche, die frei von Spannstellen bleiben müssen. Trennen Sie die allgemeine Maßprüfung von einer laborseitigen Qualifizierung oder Leistungsprüfung, um den Lieferumfang für den Anbieter eindeutig zu definieren. Schützen Sie die Kontaktfläche und den Schaft während des Transports separat und stellen Sie sicher, dass die Bauteilkennzeichnung stets mit der zugehörigen Dokumentation verknüpft bleibt. Auf diese Weise können Bauteile für Prüfvorrichtungen im medizinischen Bereich gefertigt und anhand klar definierter mechanischer Spezifikationen bewertet werden – ohne dass gängige medizinische Fachbegriffe fälschlicherweise als Zertifizierung, Eignung für Patienten oder validierte analytische Leistungsfähigkeit ausgelegt werden.
FAQ
Ist POM-C automatisch für den Kontakt mit Medikamenten oder Patienten geeignet?
Nein. Die Materialfamilie oder die Farbe allein reichen nicht aus, um eine solche Eignung zu belegen. Das zuständige Team muss die exakte Materialqualität, die Kontaktbedingungen sowie die erforderlichen Nachweise festlegen und bewerten.
Warum sollte die Kontaktfläche in Bezug zum Befestigungsschaft definiert werden?
Der Schaft definiert die Einbauachse. Eine schräg stehende Kontaktfläche kann zu ungleichmäßigem Kontakt führen, selbst wenn beide Außendurchmesser die jeweils geforderten Maßvorgaben erfüllen.
Handelt es sich bei der Bohrung im Schaft um eine axiale Bohrung?
Nein. Dieses repräsentative Bauteil weist eine Querbohrung für einen Stift auf. Sowohl die Kontaktfläche als auch der Schaft sind entlang ihrer Hauptachse massiv ausgeführt, sofern keine abweichende Zeichnung genehmigt wurde.
Kann ein Messgerät mit hoher Messkraft das Messergebnis verfälschen?
Bei einem Bauteil aus Kunststoff ist dies möglich. Wählen Sie eine Messmethode und eine Messkraft, die auf das Material, die Größe und die festgelegten Abnahmekriterien abgestimmt sind.
Bestätigt eine erfolgreiche „Dummy“-Montage (Testmontage) die Validität von Inhalator-Prüfungen?
Nein. Sie bestätigt lediglich den mechanischen Montagezustand. Prüfungen hinsichtlich Betätigung, Dosierung und Aerosol-Eigenschaften erfordern separate, kontrollierte Verfahren und eine entsprechende Qualifizierung.
Was sollte für die Schutzverpackung festgelegt werden?
Definieren Sie, welche Oberflächen einen Schutz gegen Kratzer benötigen, ob eine Einzelverpackung erforderlich ist, welche Verpackungsmaterialien zulässig sind, welche Reinheitsanforderungen gelten und welche Begleitdokumente beigefügt werden müssen. Gehen Sie nicht von einer sterilen Verpackung aus, es sei denn, diese ist ausdrücklich gefordert und validiert.
tanghangyun@oemach.com