
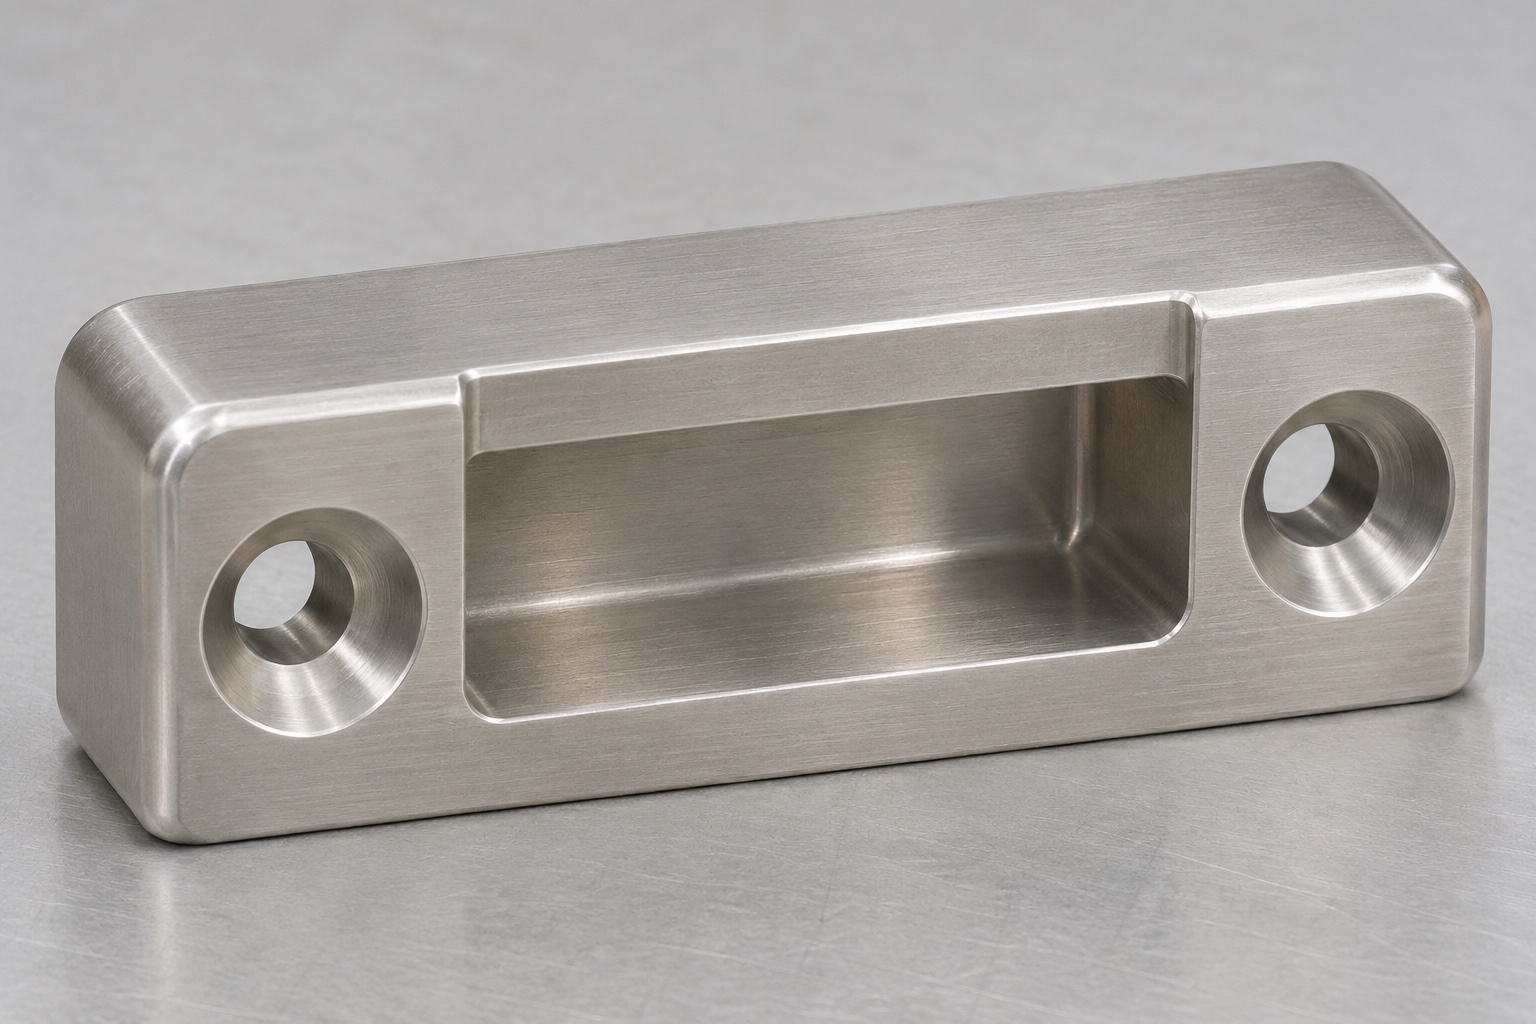
Aufnahmeblock und Verschluss getrennt definieren
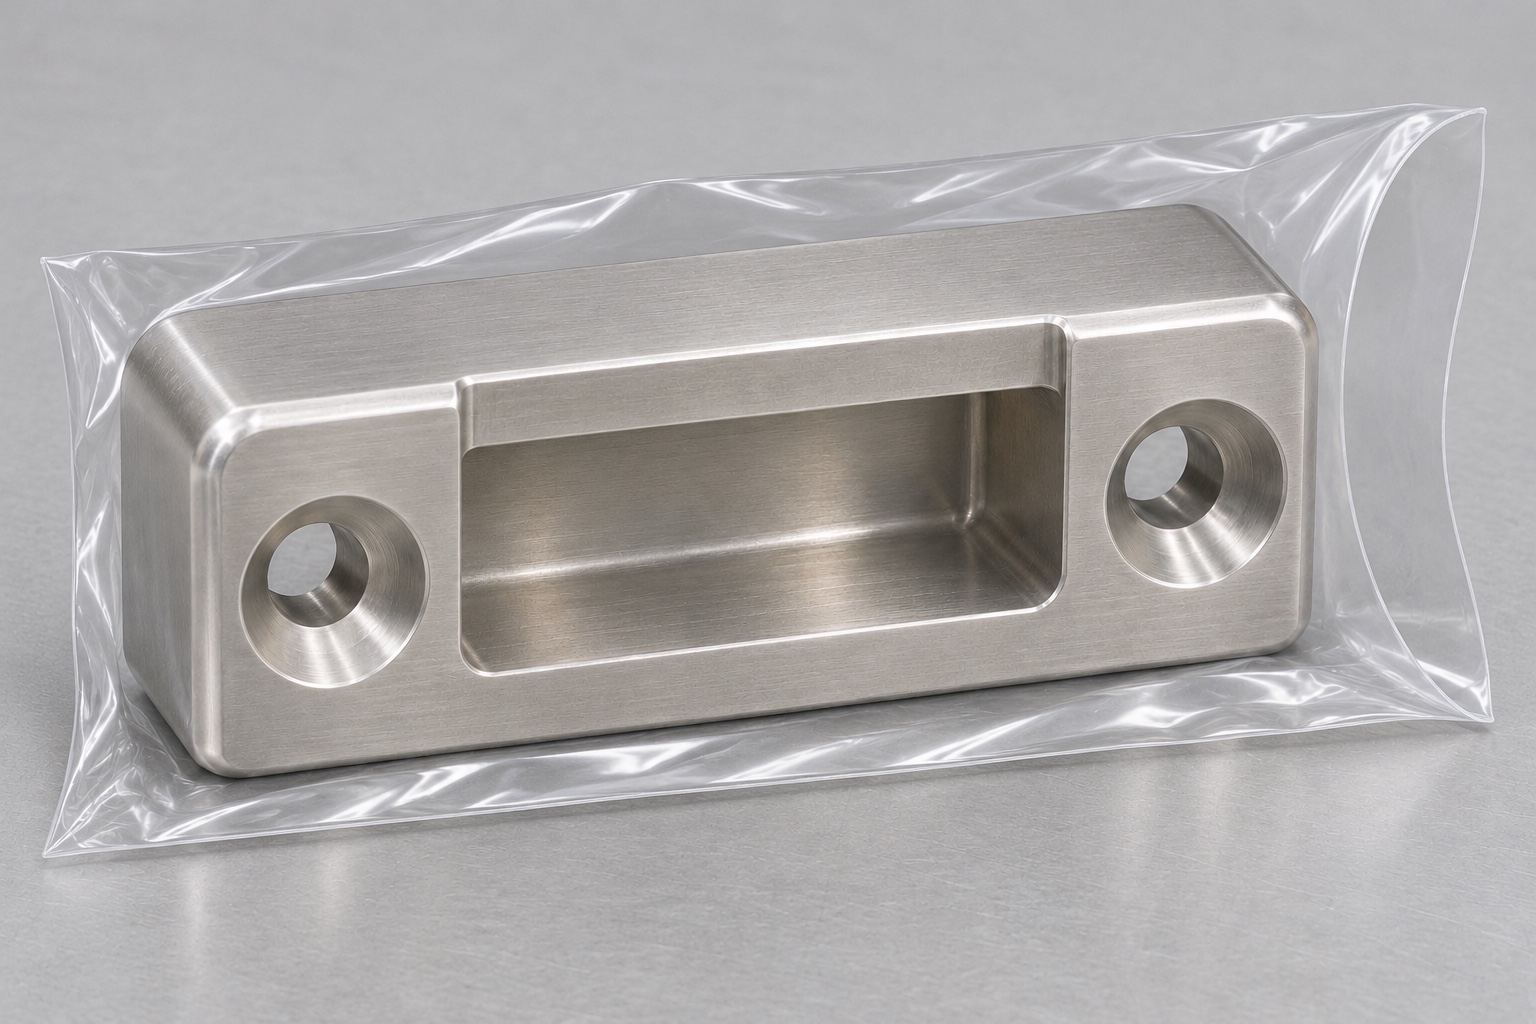
Ein Transportkorb für medizinische Instrumente kann einen separaten Aufnahmeblock verwenden, der eine Verriegelungszunge aufnimmt. Das Beispiel hier ist ein rechteckiger 316L-Block mit einer flachen, offenen Vordertasche und zwei versenkten Montagelöchern, die diese Tasche flankieren. Die obere Kontaktfläche der Tasche stellt die Eingriffskante dar; Die Rückseite liegt an einer Halterung an. Der Aufnahmeblock allein ist nicht der komplette Riegel oder Korb. Dieser Leitfaden behandelt die Bearbeitung und Inspektion einer unbeladenen Entwicklungsbaugruppe. Es definiert keine sichere Ladung, Rückhaltestärke, Infektionskontrolle oder ein Reinigungsverfahren. Beginnen Sie mit einem Abschnitt, der den tatsächlichen Verriegelungspfad und die Kontaktreihenfolge zeigt.
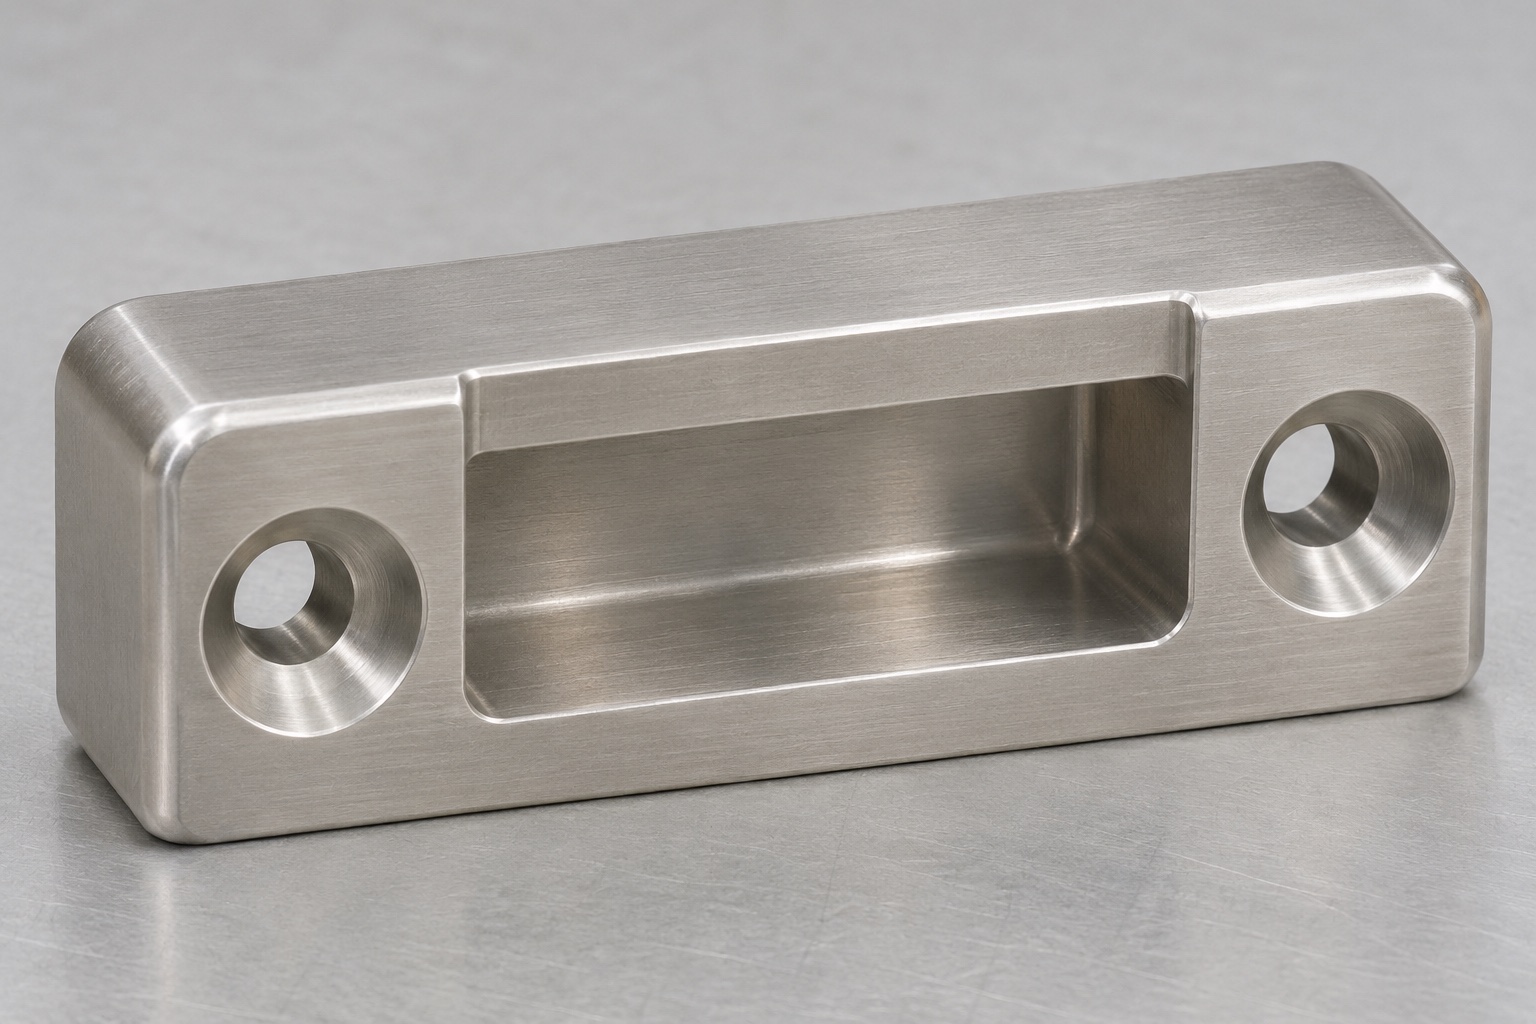
Eingriff und Bewegungsraum festlegen
Erfragen Sie Dicke, Breite, Einführweg und erforderliche Eckfreiräume der Verriegelungszunge. Ein rechteckiges Prüfstück kann die Taschengröße kontrollieren, bildet aber die Drehbewegung des Verschlusses möglicherweise nicht ab. Definieren Sie die wirksame Überdeckung getrennt vom Einführspiel: Eine Zunge kann in die Tasche gelangen, ohne die vorgesehene Kontaktfläche ausreichend zu hintergreifen. Prüfen Sie auch den Freigabeweg. Bestimmen Sie, welche Fläche die Zunge stoppt und ob ein anderes Korbelement den Hub begrenzt. Vergrößern Sie die Taschentiefe nicht, um einen falsch positionierten Aufnahmeblock oder eine inkompatible Verschlussrevision zu kompensieren. Die freigegebene Schnittstellenzeichnung muss den Bewegungsraum und die Kontaktreihenfolge eindeutig festlegen.
Montagebezüge vor der Taschenbemaßung bestimmen
Die hintere Montagefläche kann der primäre Bezugspunkt sein, wenn sie direkt an einer Halterung anliegt. Verwenden Sie eine tatsächlich in der Baugruppe vorhandene Seiten- oder Endreferenz, um die seitliche und vertikale Position zu definieren. Senkkopfschrauben können einen Block in Richtung ihrer Mitte ziehen. Überprüfen Sie daher, ob ihre Geometrie das Teil lokalisiert oder lediglich befestigt. Ein Taschenversatz von einem kosmetischen Umfang schützt nicht unbedingt die installierte Eingriffshöhe. Tragen Sie die ausgewählten Referenzen in die Zeichnung und den Bericht ein. Unterscheiden Sie die Bodentiefe von der Höhe der oberen Kontaktlippe und geben Sie an, wo von den Eckrundungen entfernt gemessen werden soll.
Edelstahlrohling sicher abstützen und schruppen
Geben Sie den Lieferzustand des 316L-Rohmaterials an und halten Sie die Materialcharge mit dem Auftrag verknüpft. Bereiten Sie eine stabile Rückseite vor und klemmen Sie sie entlang eines starren Abschnitts, frei von der Vordertasche. Die Aussparung schruppen, solange genügend Material die Eingriffsfläche unterstützt. Verwenden Sie Werkzeuge mit ausreichend Spanraum und achten Sie auf den zugelassenen Eckenradius. Vermeiden Sie es, eine rostfreie Oberfläche mit stumpfer oder unbelasteter Schneide zu reiben. Wenn die Tasche im Vergleich zu ihrer Öffnung tief ist, planen Sie die Spanabfuhr und prüfen Sie sie auf Nachschneidespuren. Die fertige Form sollte nach dem Ausspannen gemessen werden und nicht anhand eines Maßes akzeptiert werden, das nur dann ermittelt wird, wenn der Rohling unter Schnittlast gehalten wird.
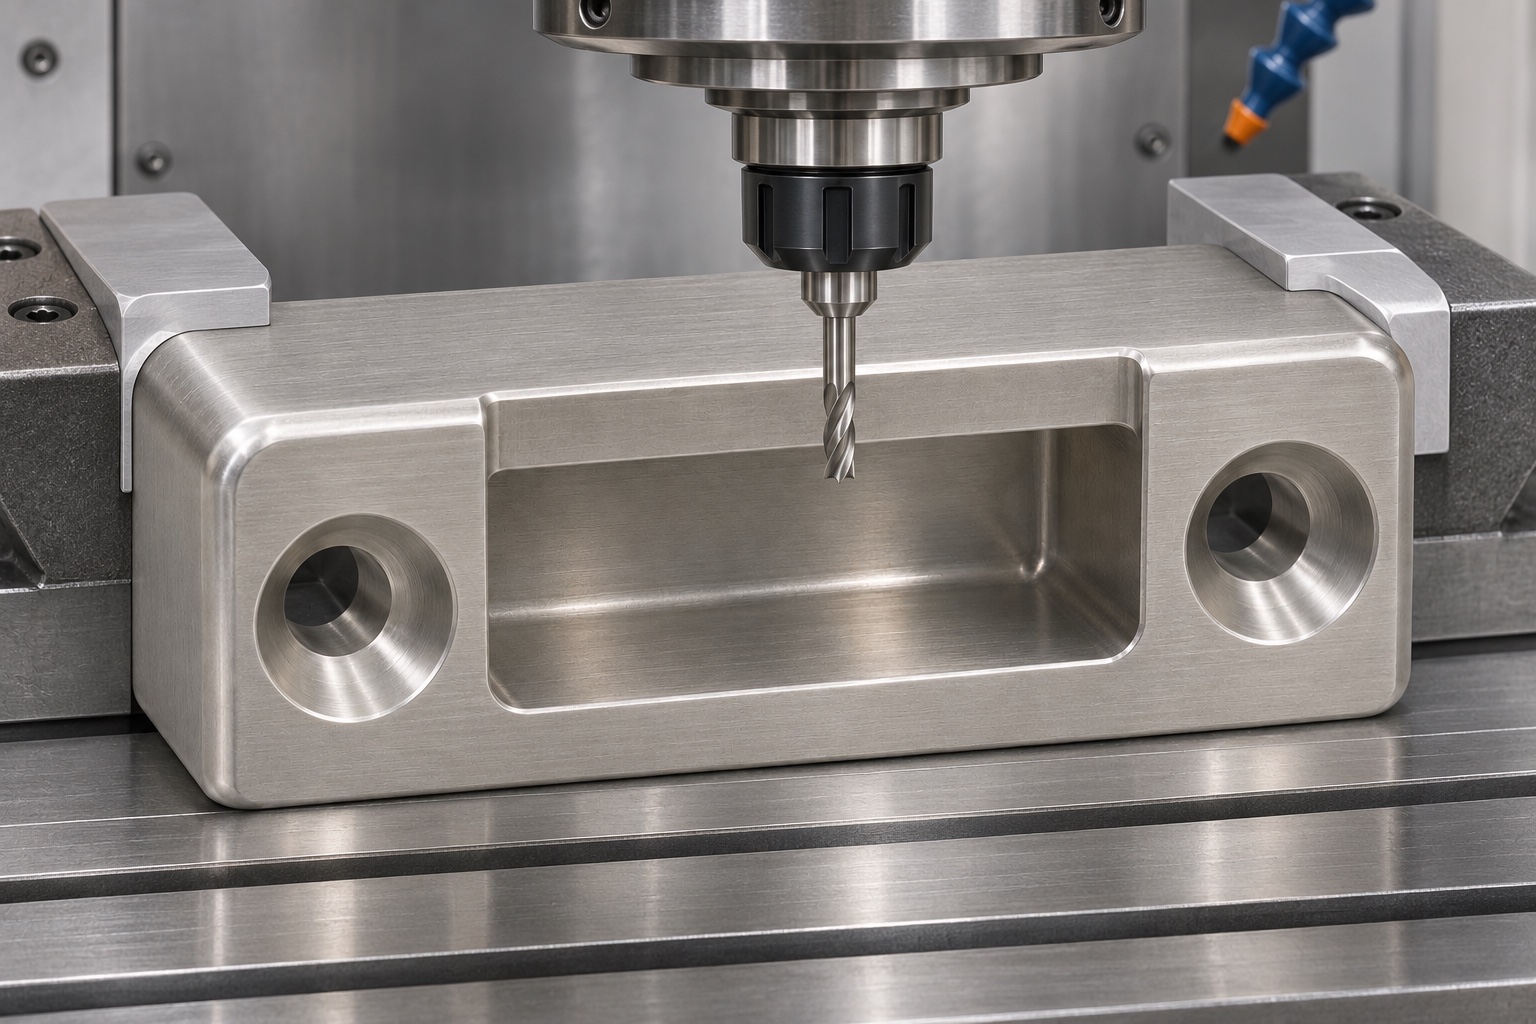
Kontaktflächen gezielt schlichten
Eine Tasche kann die Gesamtbreite erreichen und gleichzeitig einen lokalen Grat hinterlassen, der den ersten Kontakt verschiebt. Bearbeiten Sie die Arbeitslippe, die seitlichen Abstände und die Rückwand entsprechend ihrer jeweiligen Funktion. Halten Sie Werkzeugübergänge nach Möglichkeit von der Funktionskante entfernt und bestimmen Sie den fertigen Eckenradius an einem Erstmuster. Eine theoretisch scharfe Innenecke ist mit dem gewählten Fräser möglicherweise nicht erreichbar; Lösen Sie die Passeckengeometrie auf, anstatt stillschweigend von Hand zusätzliche Freistellungen anzubringen. Belassen Sie das angegebene Material an der Lippe und reduzieren Sie den Querschnitt nicht, um die visuelle Öffnung zu verbessern. Jegliche Festigkeitsanforderung unterliegt der gesonderten mechanischen Bewertung des Konstrukteurs und nicht einer attraktiven Bearbeitungsoberfläche.
Kegelsenkungen an die vorgegebenen Schrauben anpassen
Überprüfen Sie den Schraubenkopfwinkel, den Durchmesser und die erforderliche Sitzhöhe, bevor Sie die Senktiefe einstellen. Ein Kopf kann bündig aussehen, obwohl er nur einen schmalen Ring berührt, wenn die Form falsch ist. Überprüfen Sie den Sitz mit der entsprechenden Lehre oder einem kontrollierten Schraubenbeispiel, sofern der Prüfplan dies zulässt. Überprüfen Sie das Material, das zwischen einer Senkung und der Tasche verbleibt, wenn Sie eine tiefere Aussparung vorschlagen. Entfernen Sie Grate an beiden hinteren Lochausgängen, da diese den Aufnahmeblock auf seiner Halterung umkippen lassen können. Notieren Sie, welche Oberflächen Werkzeugspuren aufweisen dürfen. Kompensieren Sie ein falsches Befestigungselement nicht durch den Austausch eines konformen Aufnahmeblocks ohne Genehmigung.
Entgraten und Oberflächenbehandlung trennen
Untersuchen Sie die Taschenmündung, die obere Eingriffskante und die Schraubenlöcher unter geeigneter Beleuchtung. Aufstehendes Material unter Wahrung des vorgeschriebenen Kantenbruchs und des nutzbaren Kontaktbandes entfernen. Eine breite Handrundung kann die Überlappung verändern und den Punkt verschieben, an dem die Zunge einrastet. Halten Sie rostfreie Komponenten von Eisenspänen fern und reinigen Sie die Aussparung, damit keine Späne hinter der Lippe zurückbleiben. Wenn eine Passivierung oder eine andere Endbearbeitung erforderlich ist, geben Sie die Route und die endgültige Abnahmebedingung an. Die Legierungsbezeichnung stellt keine Reinheit, Kompatibilität mit Wiederaufbereitungschemikalien oder Korrosionsleistung in einer bestimmten Umgebung dar. Diese Anforderungen müssen separat definiert und überprüft werden.
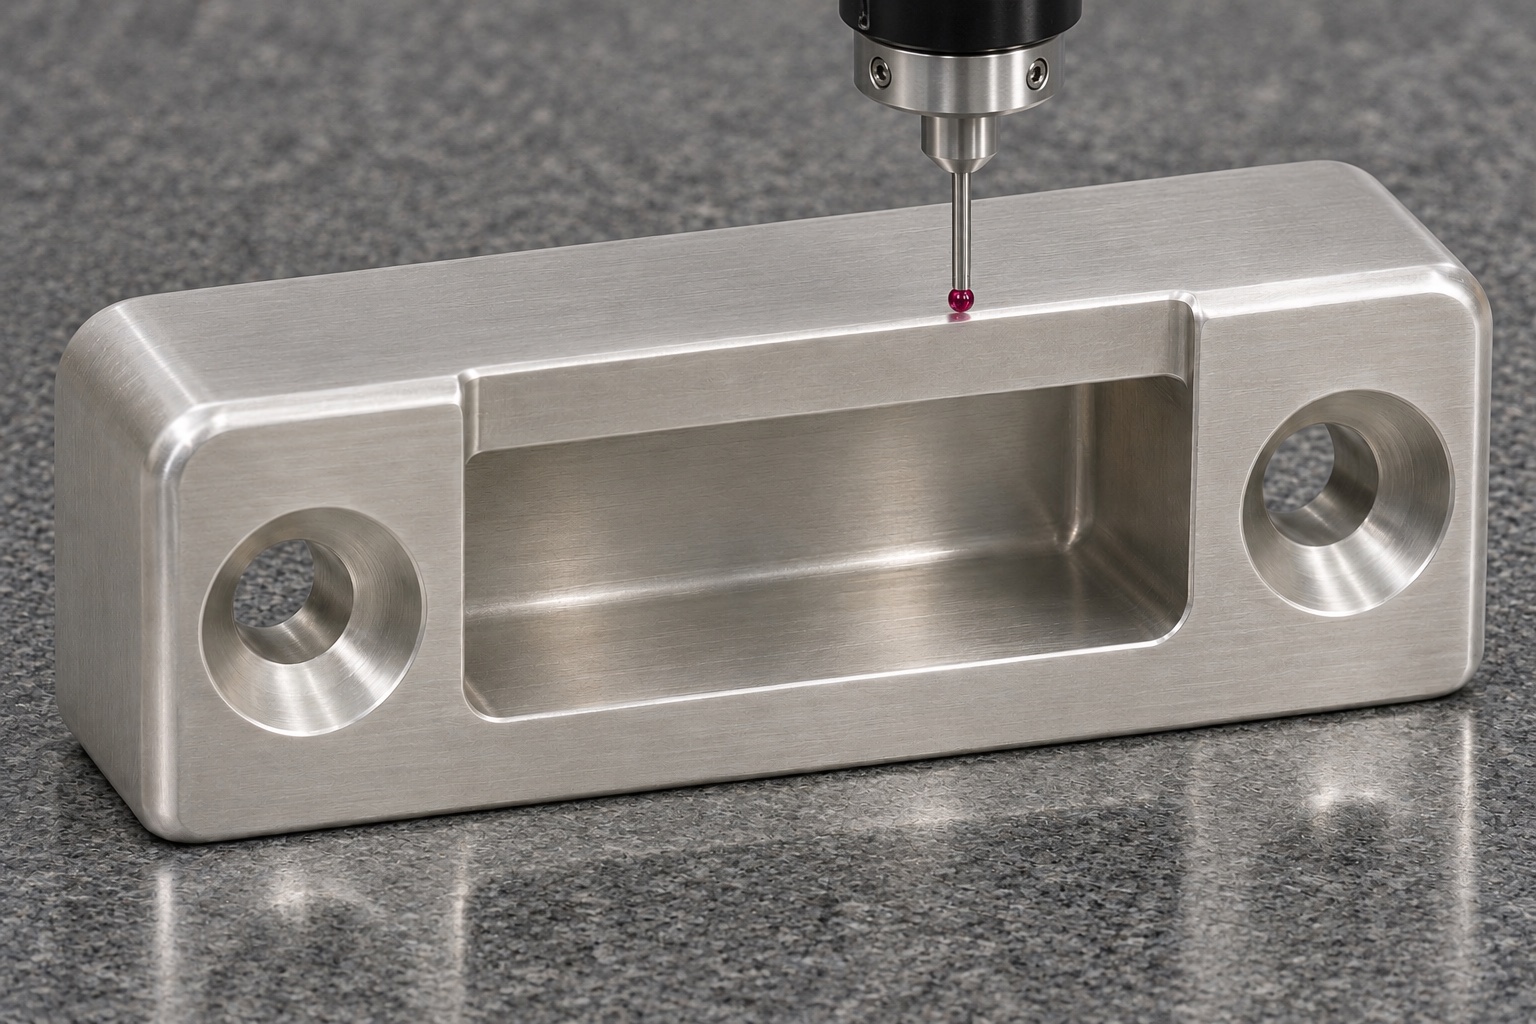
Tasche von den Montagebezügen aus messen
Stützen Sie den Block verzerrungsarm ab und richten Sie das vorgeschriebene Bezugssystem ein. Messen Sie Taschentiefe, Lippenposition und nutzbare Öffnung an den angegebenen Kontaktstellen. Ein Tiefenmessgerät kann eine lokale Erhöhung übersehen, wenn es auf einer ungeeigneten Kante aufliegt. Beim Koordinatenmessgerät sind Tasterzugang und Messkraft zu prüfen; Rundungen oder Kantenbrüche dürfen nicht unbeabsichtigt die Ausgleichsebene bestimmen. Prüfen Sie Lochmitten und Kegelsenkungen bei Bedarf getrennt. Geben Sie an, ob der Bericht das freie Bauteil oder einen definiert eingespannten Zustand beschreibt. Ein passendes Zungenprüfstück bestätigt nur die beobachtete Passung. Es misst weder die Lage der Tasche zur Halterung noch sämtliche Zeichnungsmerkmale.
Unbelastete Montageprüfung an einer Vorrichtung
Montieren Sie den Aufnahmeblock an einer repräsentativen Halterung mit der angegebenen Hardware. Führen Sie eine saubere Dummy-Verriegelungszunge ein oder verwenden Sie eine zugelassene, nicht funktionsfähige Verriegelungsvorrichtung, um den Verschluss und die Entriegelung zu prüfen. Stellen Sie sicher, dass die vorgesehenen Flächen Kontakt haben, bevor der Mechanismus seinen Anschlag erreicht, und dass die Schrauben die Bewegung nicht behindern. Wenn sich die Passform nach dem Anziehen ändert, überprüfen Sie den Kontakt auf der Rückseite und die Geometrie des Befestigungselements, bevor Sie die Tasche öffnen. Notieren Sie die Revisionen von Zunge, Halterung und Aufnahmeblock. Die vorgeschlagene Prüfung überprüft nur den geometrischen Eingriff. Haltekraft, Transportsicherheit, Reinigungswirkung oder Eignung für die Verwendung mit klinischen Instrumenten sind nicht belegt.
Ersten Kontakt statt des Symptoms untersuchen
Wenn die Zunge eindringt, sich aber nicht schließen lässt, prüfen Sie, ob sie zuerst auf eine Seitenwand, den Taschenboden oder die Oberlippe trifft. Wenn sich der Mechanismus schließt, wenn der Aufnahmeblock locker ist, aber beim Fixieren klemmt, überprüfen Sie die Position der Halterung und die durch die Schraube verursachte Verschiebung. Wenn das Lösen schwierig ist, überprüfen Sie den Austrittsspielraum und die örtlichen Grate, bevor Sie die gesamte Öffnung vergrößern. Verwenden Sie, wo hilfreich, ein freigegebenes Verfahren zur Kontaktmarkierung und entfernen Sie anschließend alle Rückstände. Protokollieren Sie den beobachteten Kontakt und die bestätigte Dimension zusammen. Eine Korrektur sollte die Ursache beheben und keinen zusätzlichen Spielraum schaffen, der ein Montageproblem verbirgt und den beabsichtigten Eingriff verringert.
Pilotfertigung mit messbaren Prüfkriterien anfragen
Eine Ausschreibung für kundenspezifische Edelstahl-Verschlussaufnahmen sollte die kontrollierte Zeichnung, die Spezifikation des 316L-Rohmaterials, den Verschlussumfang, Befestigungsdetails und die Ausführung umfassen. Fordern Sie einen Inspektionsplan an, der die Eingriffsposition, die Tiefe, die Montagereferenzen und den Kantenzustand abdeckt, anstatt eine nicht unterstützte Pauschaltoleranzangabe. Klären Sie, wer den Zungencoupon und die Halterung bereitstellt, wenn eine Passgenauigkeitsprüfung enthalten ist. Trennen Sie die Vorrichtungsentwicklung und das Erstmusterprüfung vom Wiederholteilpreis. Ein Pilot kann Bearbeitungssequenzen vergleichen, aber beide Routen sollten die gleiche Bezugspunkteinstellung und den gleichen akzeptierten Oberflächenzustand verwenden. Halten Sie die Messergebnisse mit den tatsächlich identifizierten Teilen in Zusammenhang.
Eingriffslippe und Montagefläche beim Transport schützen
Packen Sie jeden Aufnahmeblock in eine Aussparung, die seinen starren Körper stützt, ohne auf die Lippe zu drücken. Halten Sie lose Schrauben und Zungenproben getrennt, damit sie nicht gegen die Tasche oder die Rückseite stoßen können. Verhindern Sie harten Kontakt zwischen Blöcken und verknüpfen Sie das äußere Etikett mit der Zeichnungsrevision, dem Materiallos und dem Inspektionsbericht. Dabei handelt es sich um einen gewöhnlichen Transportschutz, nicht um eine Sterilbarriere. Untersuchen Sie beim Empfang den Tascheneingang, die Senkungen und die Rückseite auf Handhabungsspuren. Wenn ein Aufprall den Sitz oder das Einrasten beeinträchtigen könnte, halten Sie das Teil für die vereinbarten Maßprüfungen fest, bevor Sie versuchen, die Verriegelung mit Gewalt einzurasten.
FAQ
Kann eine Dummy-Zunge die Taschenprüfung ersetzen?
Nein. Sie prüft eine bestimmte Passung, aber nicht die Taschenlage zur Montagefläche, die Schraubenausrichtung oder Merkmale außerhalb ihres Kontaktbereichs.
Warum Überdeckung und Einführspiel getrennt festlegen?
Eine Zunge kann leicht eintreten, ohne ausreichend hinter die Eingriffsfläche zu greifen. Die Konstruktion muss sowohl den Zugang als auch den wirksamen Kontakt definieren.
Beweist ein bündiger Schraubenkopf eine richtige Kegelsenkung?
Nein. Kopfform und Sitz müssen stimmen. Ein falscher Winkel kann die tragende Kontaktzone begrenzen, obwohl der Kopf nicht vorsteht.
Wann wird die Tasche gemessen?
Im vereinbarten Endzustand und mit der zeichnungsgemäßen Abstützung. Messungen unter hohen Spannkräften beschreiben möglicherweise nicht die ausgespannte Geometrie.
Belegt 316L die Eignung für ein Reinigungsverfahren?
Nein. Legierung, Chemikalien, Handhabung und Oberflächenzustand müssen anhand des freigegebenen Verfahrens getrennt bewertet werden. Die Werkstoffbezeichnung allein genügt nicht.
Beweist die unbelastete Passprobe die Haltefestigkeit?
Nein. Sie untersucht nur Eingriff und Lösen in der Vorrichtung. Belastbarkeit, Transportsicherheit und klinische Eignung erfordern eigene Anforderungen und Nachweise.
tanghangyun@oemach.com