
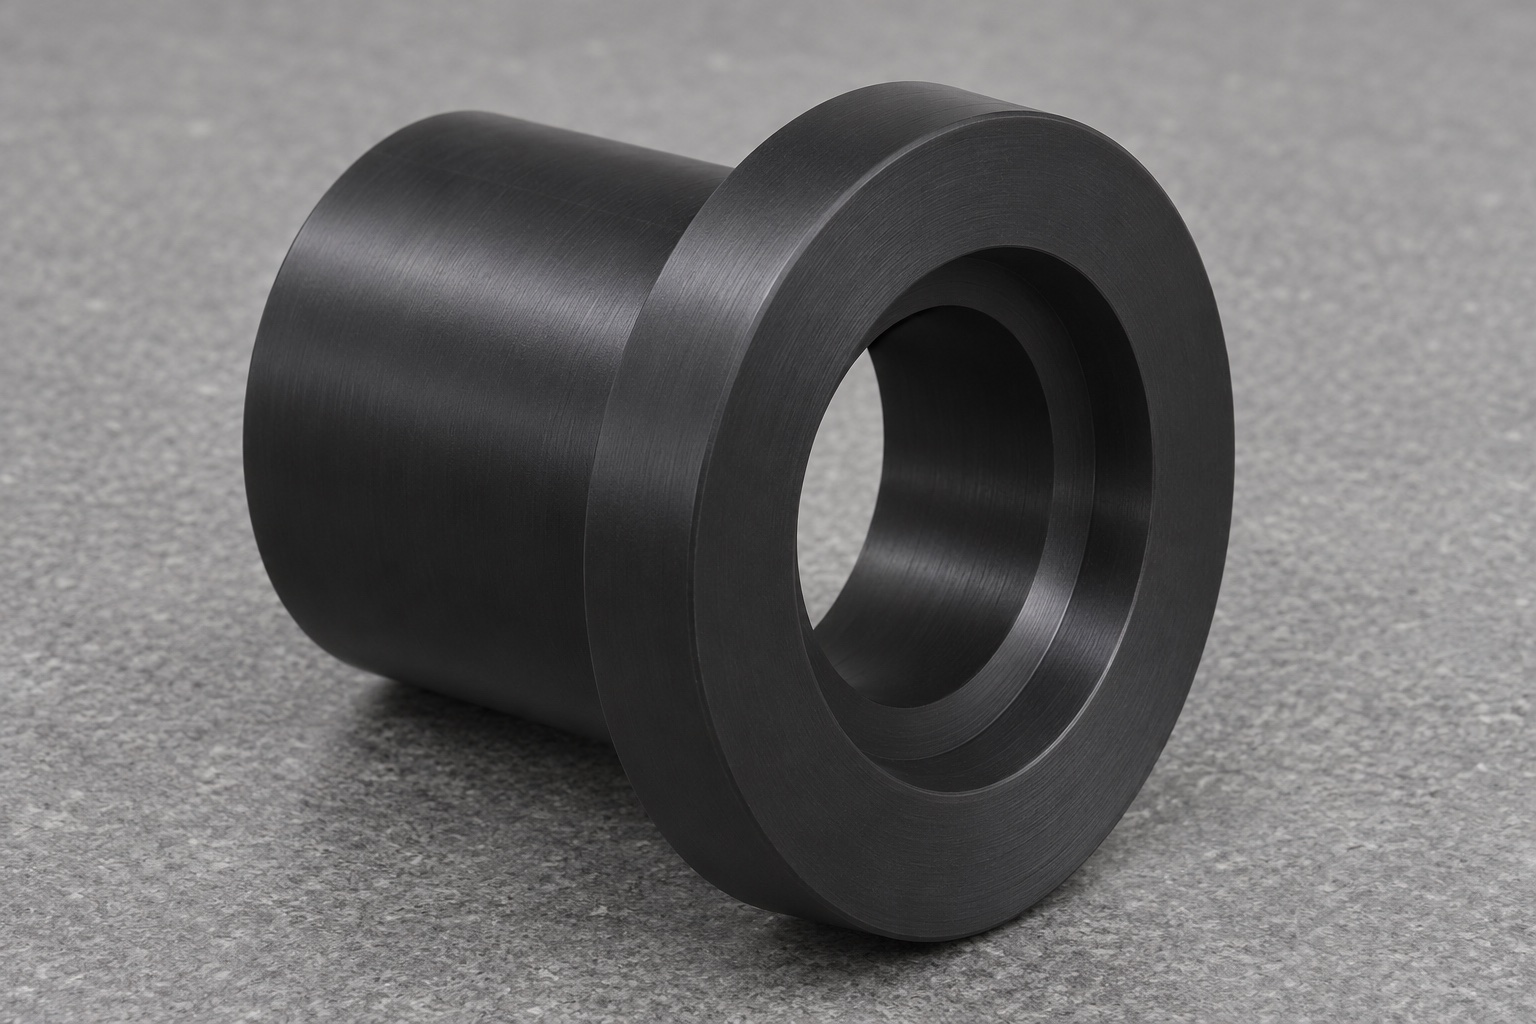
Mechanische Lage und optische Qualifizierung trennen
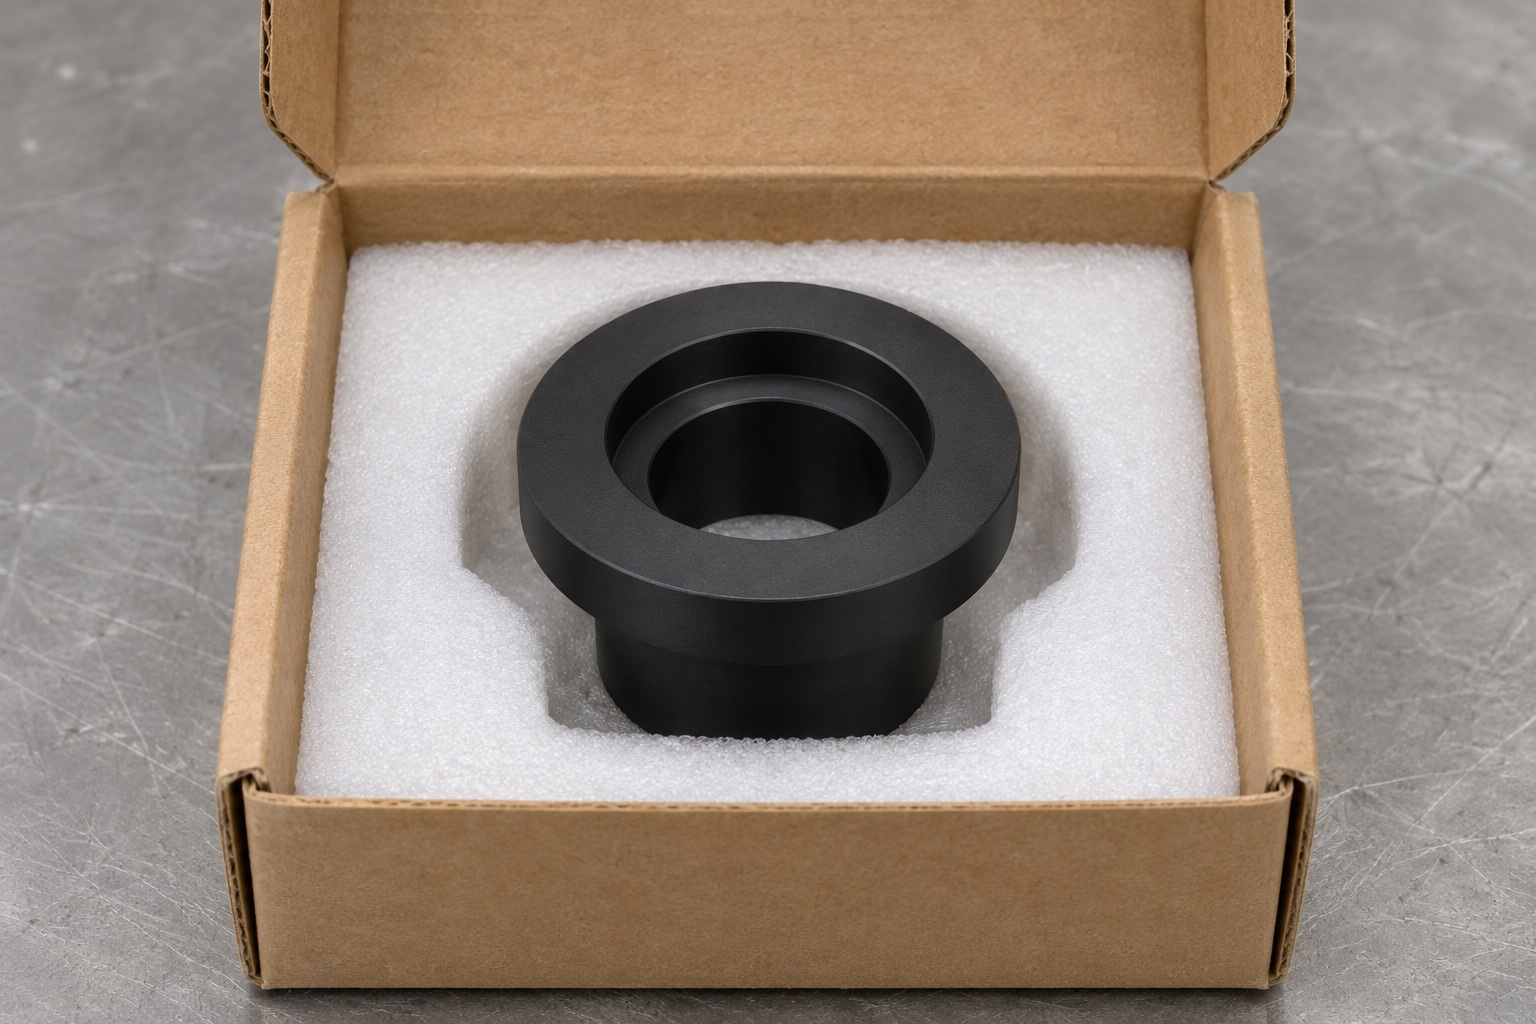
In einem geschlossenen Entwicklungsprüfstand für eine dentale Polymerisationslampe kann eine schwarze PEEK-Hülse einen abnehmbaren Adapter um die Instrumentenachse positionieren. Ein Flansch liegt am Träger an, ein Außendurchmesser zentriert die Hülse und zwei koaxiale Bohrungsstufen lassen Platz für eine Prüfspitze. Die Farbe allein belegt weder optische Dämpfung noch Streuverhalten. Gegenstand sind ausschließlich Bearbeitung und Maßprüfung des Hülsenbauteils, nicht Bestrahlungsdosis, Augenschutz, Polymerisationsleistung oder Einsatz am Patienten.
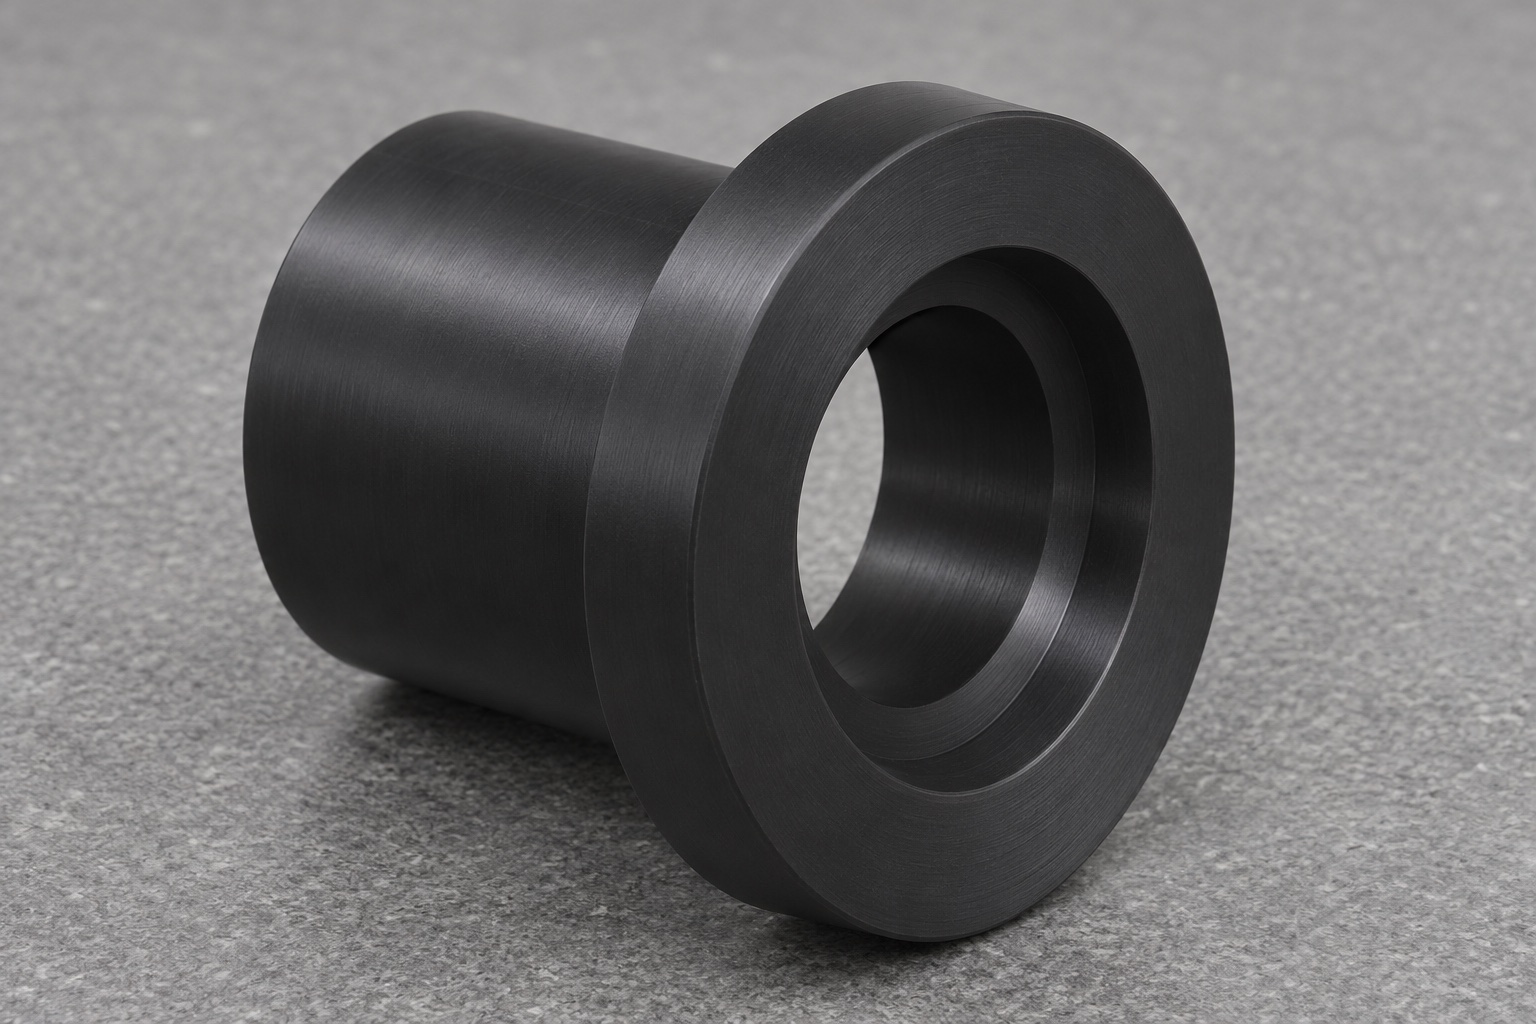
Kontaktflächen des Adapters festlegen
Zeigen Sie den Gegenträger, den vorgesehenen Flanschsitz und die nutzbare Länge des Aufnahmedurchmessers im Schnitt. Ein Spitzenersatz sollte die effektive Öffnung nicht berühren, es sei denn, das Design definiert diesen Kontakt absichtlich. Die Bohrung kann einen größeren Eingang und eine kleinere stromabwärtige Öffnung umfassen, wobei die Schulter von empfindlichen Flächen entfernt liegt. Wenn es sich bei der inneren Stufe um ein Spielelement handelt, verwenden Sie es nicht als alleinige Referenz für den Flansch. Geben Sie an, welche Kante der Quelle am nächsten liegt und in welcher Richtung die Hülse angebracht wird. Diese Details verhindern, dass die Werkstatt den richtigen Durchmesser in der falschen axialen Position fertigstellt.
Bohrungsstufen auf den Zentrierbund beziehen
Definieren Sie die Hauptachse anhand des äußeren Zentrierbund oder einer anderen von der Zeichnung genehmigten Referenz. Wenn die freie Öffnung von der Zentrierung abhängt, kontrollieren Sie die Beziehung der Bohrung zu dieser Achse und nicht nur ihren Durchmesser. Eine gute Durchgangspassung an einem kleinen Stift kann mit einer exzentrischen Öffnung einhergehen. Geben Sie den zulässigen Sitzabstand und die nutzbare Länge beider Bohrungsabschnitte an. Überprüfen Sie die kleinste verbleibende Wand, bei der sich Innen- und Außenelemente überlappen. Verwenden Sie keine Unrundheitszahl, ohne zu identifizieren, wo sie gilt und welche Oberfläche die Drehung bewirkt. Der Flansch benötigt außerdem eine Flächenbeziehung, die die beabsichtigte Ausrichtung nach der Montage beibehält.
Rohling abgestützt drehen
Verwenden Sie die genehmigte Sorte, Farbe und Materialform. Identifizieren Sie das Material vor der Bearbeitung, da zwei schwarze Polymerstäbe nicht die gleiche Zusammensetzung oder das gleiche Verhalten haben müssen. Stellen Sie sich dem Rohling zu und rauhen Sie die Innen- und Außengeometrie so auf, dass um die Hülse herum noch ausreichend Halt verbleibt. Wenn möglich, beenden Sie die kritischen Bohrschritte und den äußeren Zentrierbund, bevor Sie das Teil in eine andere Konfiguration verschieben. Verwenden Sie scharfe Werkzeuge, kontrollierten Eingriff und Spanabfuhr, damit ein langer Strang nicht die Bohrung zerkratzt oder die Sicht blockiert. Bestätigen Sie den Zugang und die Steifigkeit der Stufe in ihrer tatsächlichen Tiefe. Überprüfen Sie nach der Freigabe, anstatt einen heißen, festgeklemmten Messwert als endgültig zu interpretieren.
Spannkräfte und Temperatur berücksichtigen
Der Spannbackendruck kann eine dünne Polymerwand vorübergehend verändern. Ein Durchmesser, der auf der Drehmaschine rund aussieht, kann nach der Freigabe eine andere Form aufweisen. Verwenden Sie eine geeignete Spannzange, weiche Backen oder eine gleichmäßig abgestützte Vorrichtung und halten Sie das Klemmband von der Öffnung und dem dünnen Übergang fern. Überwachen Sie das erste Teil, nachdem es den angegebenen Prüfzustand erreicht hat. Definieren Sie für enge Grenzwerte die Teile- und Instrumentenstabilisierung und zeichnen Sie alle relevanten Temperaturen auf. Vergleichen Sie die Größe nicht mit einem frisch bearbeiteten Teil, ohne die Änderung zu verstehen. Wenn der Materialabtrag zu Bewegungen führt, vergleichen Sie eine überarbeitete Schrupp- und Schlichtsequenz auf dem Pilotprojekt.
Stufe fertigstellen, ohne die Öffnung zu verkleinern
Eine abgerundete Kante oder ein Grat in der Nähe der schmalen Öffnung beeinträchtigt die nutzbare Öffnung, selbst wenn der Nenndurchmesser korrekt ist. Brechen Sie Bearbeitungskanten nur wie angegeben. Halten Sie die Schulter flach, wo sie als Anschlag dient, und überprüfen Sie beide Seiten der Stufe auf herabhängende Kunststoffstränge. Eine großflächige Politur kann die Öffnung verändern, den Glanz erhöhen oder eingeschlossene Rückstände hinterlassen. Wenn der Eigentümer aus optischen Gründen eine Textur vorgibt, dokumentieren Sie die erforderliche Methode und geben Sie an, welche Oberfläche diese erhält. Aus einem Foto oder einer Farbe sollte kein optisches Verhalten abgeleitet werden. Überprüfen Sie die genehmigte Oberfläche getrennt von der grundlegenden Passungsgeometrie.
Mit geringer Antastkraft messen
Messen Sie die Größe des äußeren Zentrierbund, des Flansches und beider Bohrungen anhand der Referenzen in der Zeichnung. Wählen Sie Kontaktmethoden mit ausreichend geringer Kraft, um eine Bewegung oder Verformung der Hülse zu vermeiden, oder verwenden Sie eine geeignete optische Messung, bei der der Abschnitt sichtbar ist. Bei einer Stufenbohrung können Fokus und Beleuchtung die scheinbare Grenze verschieben. Eine Draufsicht allein kann die Tiefe der inneren Schulter nicht ermitteln. Verwenden Sie eine qualifizierte Tiefen- oder Schnittmethode und zeichnen Sie das Instrument und die Messebene auf. Vermeiden Sie es, ein Messgerät mit Gewalt durch eine weiche Kante zu stecken. Ein Bericht sollte ein dimensionales Ergebnis von einer funktionalen Durchgangsprüfung unterscheiden und den Stabilisierungszustand angeben.
Montagegrenzen prüfen
Montieren Sie es mit einem zugelassenen Dummy-Adapter an einer nicht in Betrieb befindlichen Vorrichtung. Überprüfen Sie den Flanschsitz und bestätigen Sie das Spiel an beiden Enden der Bohrung. Verwenden Sie ggf. eine Prüfspitze mit der definierten maximalen Hüllkurve. Überprüfen Sie beim Einsetzen und Entfernen, ob Störungen auftreten, und notieren Sie sich deren Position. Liegt die kleinere Öffnung außerhalb der Nennachse, prüfen Sie, ob die Hülsenführung, der Flanschsitz oder die Vorrichtung einen Beitrag leisten, bevor Sie die Bohrung ändern. Messen Sie den Montageabstand, wenn die Konstruktion auf eine axiale Platzierung angewiesen ist. Diese mechanische Prüfung ersetzt nicht eine optische Untersuchung mit verifizierter Quelle, Detektor und geschütztem Messaufbau.
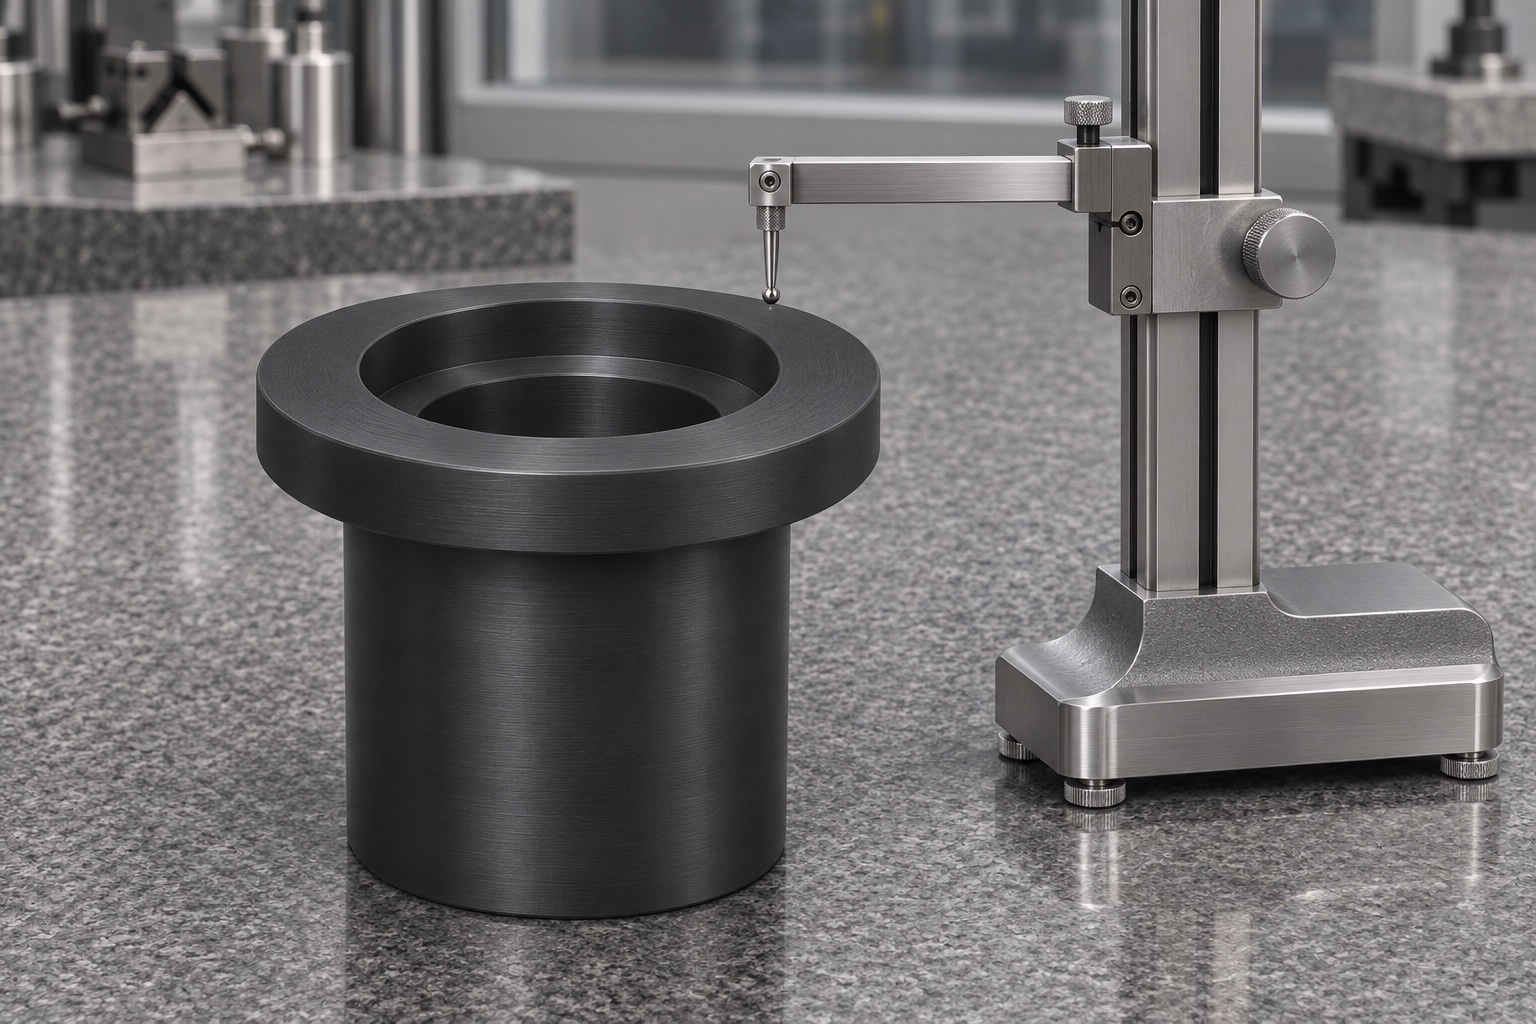
Kontaktursachen bei Störungen klären
Wenn der Flansch sitzt, aber die Prüfspitze reibt, vergleichen Sie die Bohrungsmitte mit der Pilotbohrung und prüfen Sie die Stufe auf angehobenes Material. Wenn die Führung passt, der Flansch jedoch wackelt, überprüfen Sie die Schulter- und Kantenradien der Vorrichtung. Wenn eine freie Bohrung richtig misst und erst im eingebauten Zustand festgezogen wird, untersuchen Sie die Klemme oder den Haltemechanismus. Überprüfen Sie den gesamten nutzbaren Eingriff, nicht die ersten paar Millimeter. Halten Sie jedes Teil mit einem unerklärlichen Defekt fest und wiederholen Sie den Test unter dokumentierten Bedingungen. Eine Korrektur sollte die Ursache beheben und nicht nur dazu führen, dass eine Probe eindringt, wenn sie in die Halterung gedrückt wird.
Angaben für die Angebotsanfrage
Senden Sie die Zeichnung und den Vorrichtungsabschnitt, die PEEK-Qualität, die genehmigte Oberfläche und den erforderlichen Prüfzustand. Geben Sie an, welcher Durchmesser die Hülse trägt und welche Öffnung frei bleiben muss. Fordern Sie bei Bedarf Erstbelegnachweise zu Bohrungsmitten, axialer Stufentiefe, Flanschsitz und Pilotengröße an. Identifizieren Sie alle expliziten optischen Tests außerhalb des Teileumfangs und welche Organisation sie durchführen würde. Wenn eine passende Vorrichtung erforderlich ist, geben Sie an, wer diese liefert und ob sie im Angebot enthalten ist. Vergleichen Sie CNC-Drehrouten mit geringem Volumen unter Verwendung der gleichen Spurweite, des gleichen Bezugspunkts und des gleichen akzeptierten Teilezustands und nicht nur mit Nennmaßen.
Prüfverfahren für Wiederholungslose
Notieren Sie die Rohlingsidentität, die Schruppreihenfolge, den Zustand der Werkzeugkante, die Spannmethode und die endgültigen Messdetails für den zugelassenen Piloten. Eine Änderung der Werkstoffsorte oder der Klemmung sollte eine Überprüfung der Rundheit und Sitzgeometrie auslösen. Wenn die Öffnung von einem Meister überprüft wird, führen Sie Aufzeichnungen über diese Referenz und überprüfen Sie den Verschleiß. Ein freigegebenes Erststück begründet keine langfristige Prozessfähigkeit. Definieren Sie den Probenahme- und Nachprüfplan separat. Wenn es auf die Endbearbeitung ankommt, bewahren Sie Fotos oder gemessene Enddaten nur dann auf, wenn sie der tatsächlich akzeptierten Spezifikation entsprechen. Halten Sie die Revision der Vorrichtungsbaugruppe mit allen Aufzeichnungen zur mechanischen Passung verknüpft.
Flansch und Öffnung druckfrei verpacken
Packen Sie die Hülse in eine einzelne Aussparung, die ihren starren Körper stützt, mit Platz um den Flansch und die Bohrungsmündung. Führen Sie keine losen Metallstifte oder Papierteile in die Bohrung ein. Halten Sie die Teile im vereinbarten Handhabungszustand sauber und kennzeichnen Sie sie außen auf der Verpackung. Vermeiden Sie es, einen dünnen Abschnitt in einem engen Einsatz zu quetschen. Es handelt sich hierbei um einen Transportschutz, nicht um eine Sterilverpackung. Untersuchen Sie beim Empfang die Schulter- und Bohrungskanten und lassen Sie das Teil stabilisieren, bevor Sie die Nahmessungen wiederholen. Ein Teil mit Schlag- oder Druckspuren sollte vor dem Einbau in eine Vorrichtung beurteilt werden.
FAQ
Gewährleistet schwarzes PEEK eine lichtdichte Montage?
Nein. Die Farbe allein bewirkt keine Übertragung, Reflexion oder Gesamtleckage. Definieren und überprüfen Sie diese Eigenschaften bei Bedarf separat.
Warum den Flanschsitz und die Bohrungsgröße angeben?
Der Flansch steuert die axiale Position. Eine nachgiebige Bohrung kann einen Sitz nicht ausgleichen, der die Hülse neigt oder die Öffnung entlang der Achse verschiebt.
Kann ein Lehrdorn die Koaxialität überprüfen?
Nicht von alleine. Verwenden Sie ein vereinbartes Datum und eine Messmethode für die Beziehung zwischen dem Pilot und beiden Bohrachsen.
Warum messen, nachdem die Hülse abgekühlt ist?
Temperatur und Greifkräfte können die Form eines Polymers beeinflussen. Bei der Endabnahme sollten die spezifizierten, wiederholbaren Messbedingungen verwendet werden.
Verbessert ein mattes Handfinish das optische Verhalten?
Nicht unbedingt. Es kann die Geometrie und die optische Reaktion verändern. Tragen Sie nur eine definierte Oberfläche auf und lassen Sie den Gerätebesitzer alle optischen Anforderungen bewerten.
Handelt es sich bei dieser Hülle um eine Schutzvorrichtung?
Nein. Das Beispiel ist eine Vorrichtungskomponente. Der Augenschutz, die Behandlungsleistung oder die klinische Eignung werden dadurch nicht festgestellt.
tanghangyun@oemach.com