
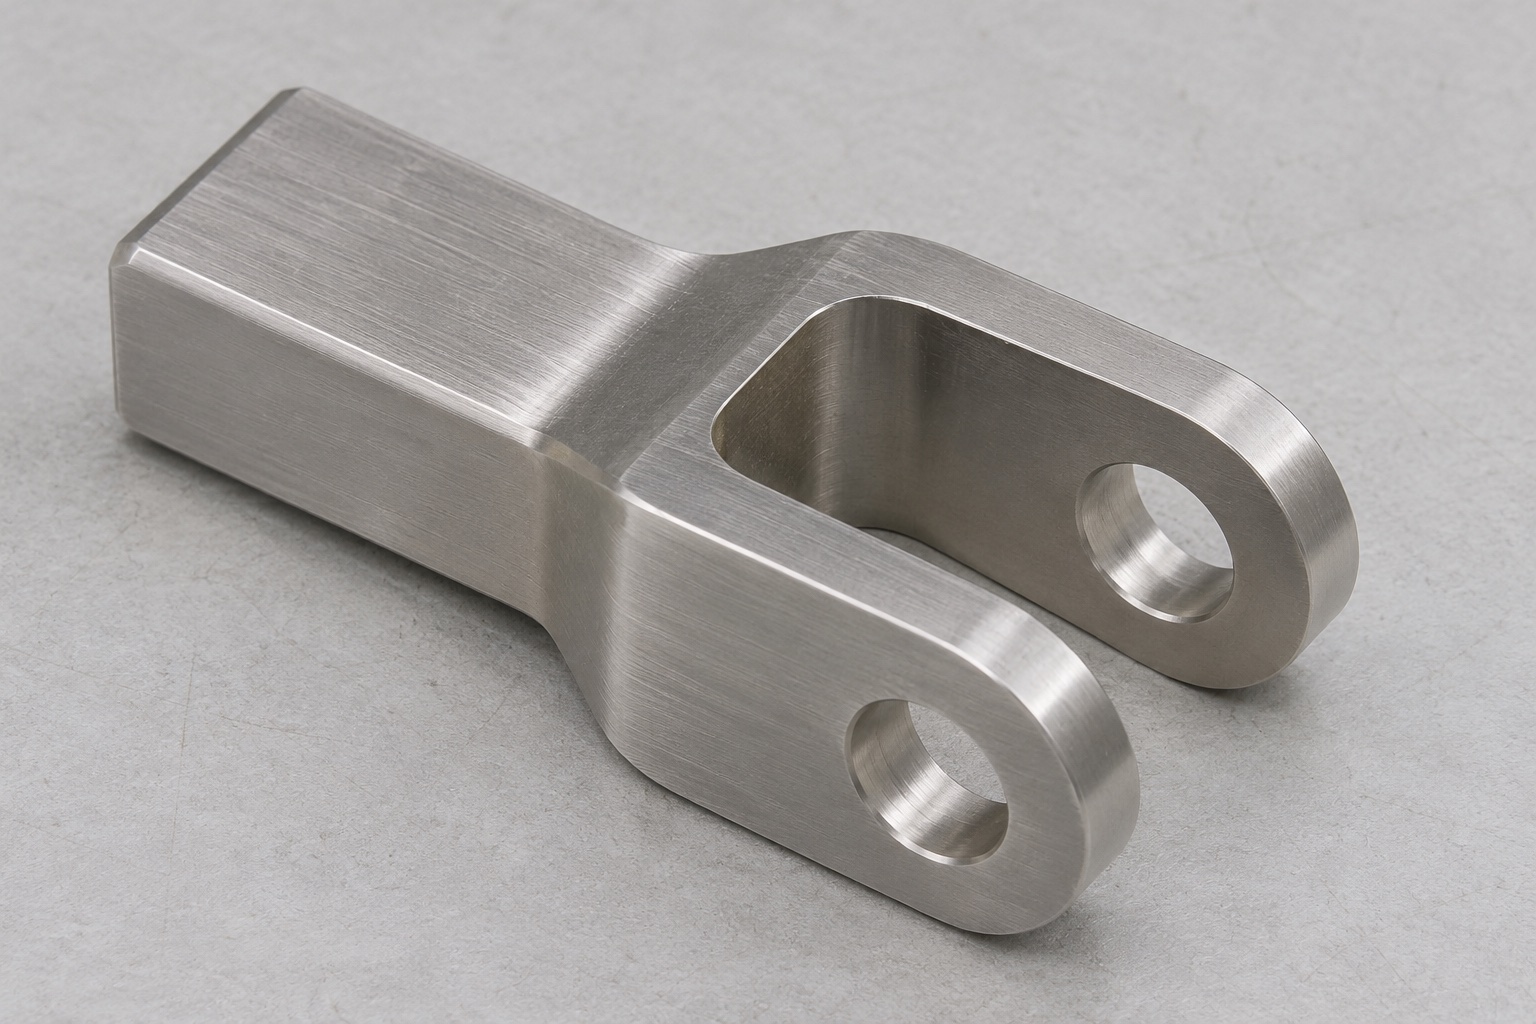
Aufgabe des Gabelkopfes im Prüfstand
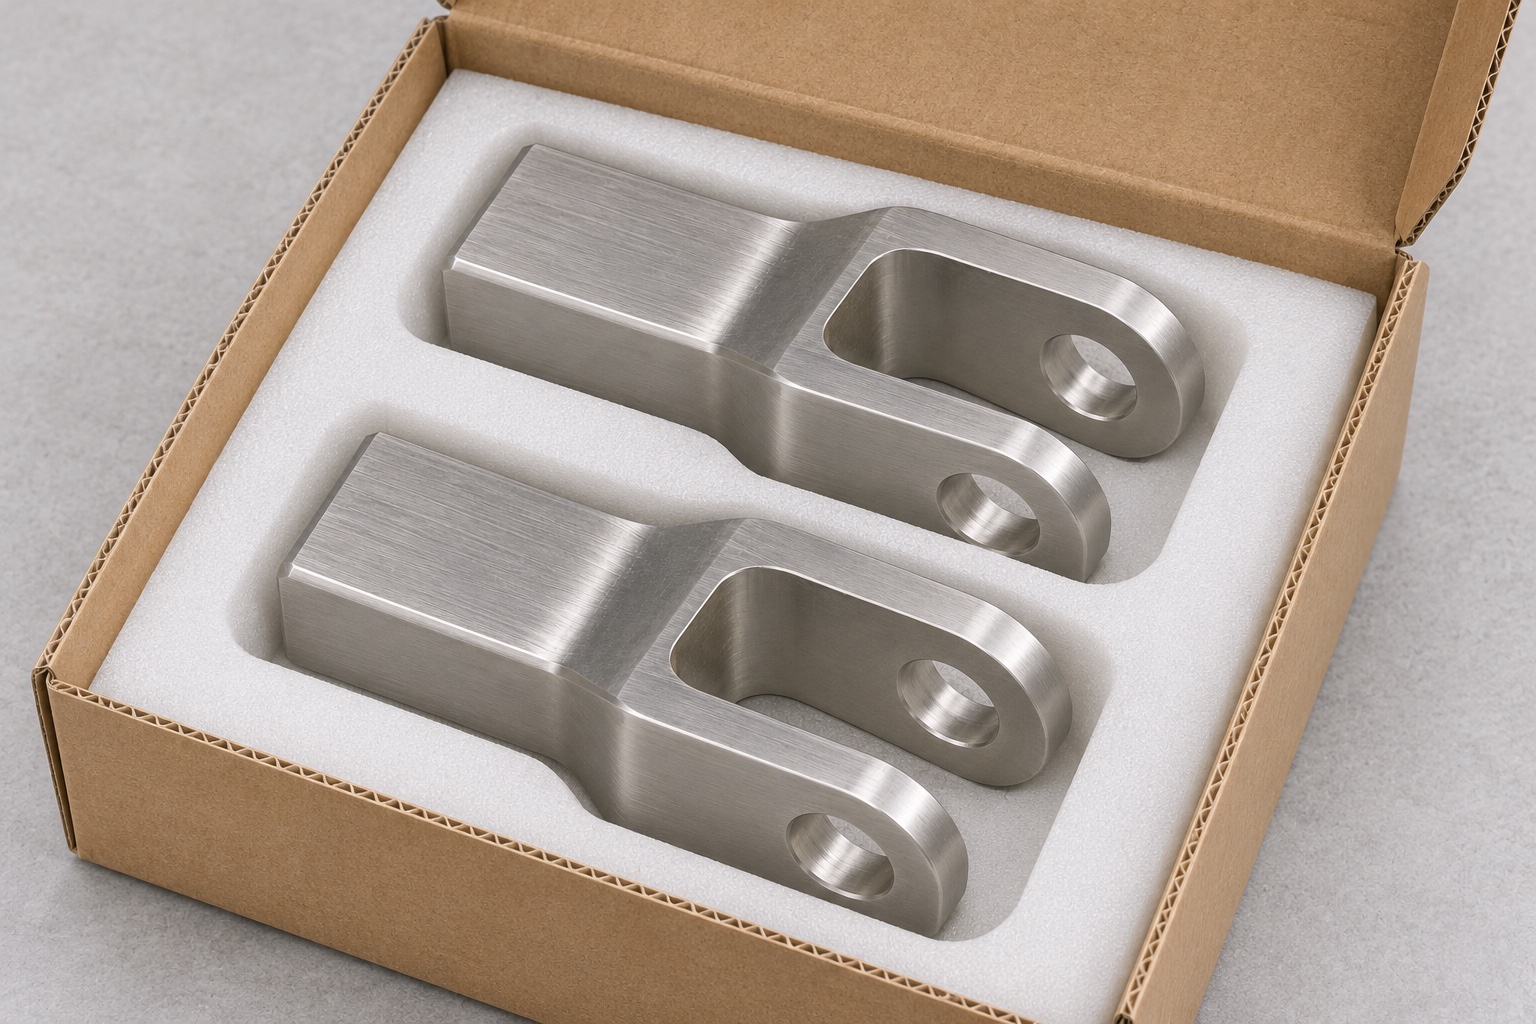
Thrombozytenagitatoren haben bewegliche Baugruppen. In einem separaten, unmotorisierten Entwicklungsprüfstand kann ein Gabelkopf eine Prüflasche über einen Bolzen gelenkig aufnehmen. Das Beispiel aus Edelstahl 316L hat zwei parallele Gabelschenkel, einen rechteckigen Schaft und fluchtende Querbohrungen für den Bolzen. Es ist kein Ersatzteil für ein Seriengerät. Legen Sie fest, welche Fläche den Schaft positioniert, wie die Prüflasche gehalten wird und was die Vorrichtung zeigen soll. Thema sind die Bauteilgeometrie und die unbelastete Bewegung, nicht die Gerätequalifizierung oder die Lagerung von Thrombozyten.
Prüflasche und Bolzen bemaßen
Überprüfen Sie die Breite des Gegengelenks am Drehpunkt, einschließlich Schultern, Unterlegscheiben oder Distanzstücken, falls vorhanden. Identifizieren Sie die maximale Materialumhüllung des Stifts, die Geradheitsanforderung und die Einsteckrichtung. Aus diesen Schnittstellen und dem vorgesehenen Axialspiel sind Bohrungsmaße und Gabelspalt abzuleiten. Ein nominaler Stiftdurchmesser reicht nicht aus, um die gesamte Passung zu bestimmen. Beispielsweise kann der Stift durch beide Gabelschenkel gehen und dennoch in einem Drehwinkel an einer Unterlegscheibe reiben. Fordern Sie eine Zeichnung oder ein Kontrollmuster jedes Passelements an, bevor Sie den Spalt auswählen oder die Bohrungsspezifikation ändern.
Einheitliches Bezugssystem festlegen
Der rechteckige Schaft bietet praktische Oberflächen für eine Vorrichtung, aber in der Zeichnung sollten die Fläche und die Kante angegeben werden, an denen er tatsächlich angebracht ist. Bemaßen Sie die Bohrungsachse anhand dieser Referenzen und geben Sie an, wie der Gabelspalt zentriert oder versetzt ist. Vermeiden Sie es, die Bohrungsposition von den dekorativen Endkonturen abzuleiten, wenn diese nicht die Stiftposition festlegen. Wenn die Vorrichtung auf zwei Oberflächen und einem Endanschlag positioniert ist, sollte der Messaufbau diese Anordnung widerspiegeln. Mithilfe eines klaren Referenzsystems kann der Prüfer eine falsche Lochposition von einer inkonsistenten Gabelbreite oder einem nicht sitzenden Schaft unterscheiden.
Flucht der Querbohrungen erhalten
Ein langer Bohrer kann wandern, wenn er das erste Ohr verlässt und in das zweite eintritt. Erwägen Sie das Bohren mit ausreichender Unterstützung und die Verwendung einer geeigneten Endbearbeitungsmethode, wenn die Zeichnung eine bessere Ausrichtung oder Form erfordert, als der Bohrer erreichen kann. Wenn Geometrie und Werkzeug dies zulassen, nähern Sie sich beiden Löchern aus einer Richtung in einer einzigen Aufspannung. Überprüfen Sie den Zugang, die Werkzeugreichweite und den Freiraum im offenen Spalt. Wenn separate Einstellungen erforderlich sind, qualifizieren Sie die Bezugspunktübertragung, anstatt davon auszugehen, dass beide Löcher übereinstimmen. Überprüfen Sie die Komponente im freien Zustand nach dem Lösen, da die Parallelisierung dünner Ohren während der Bearbeitung den tatsächlichen Fehler verschleiern kann.
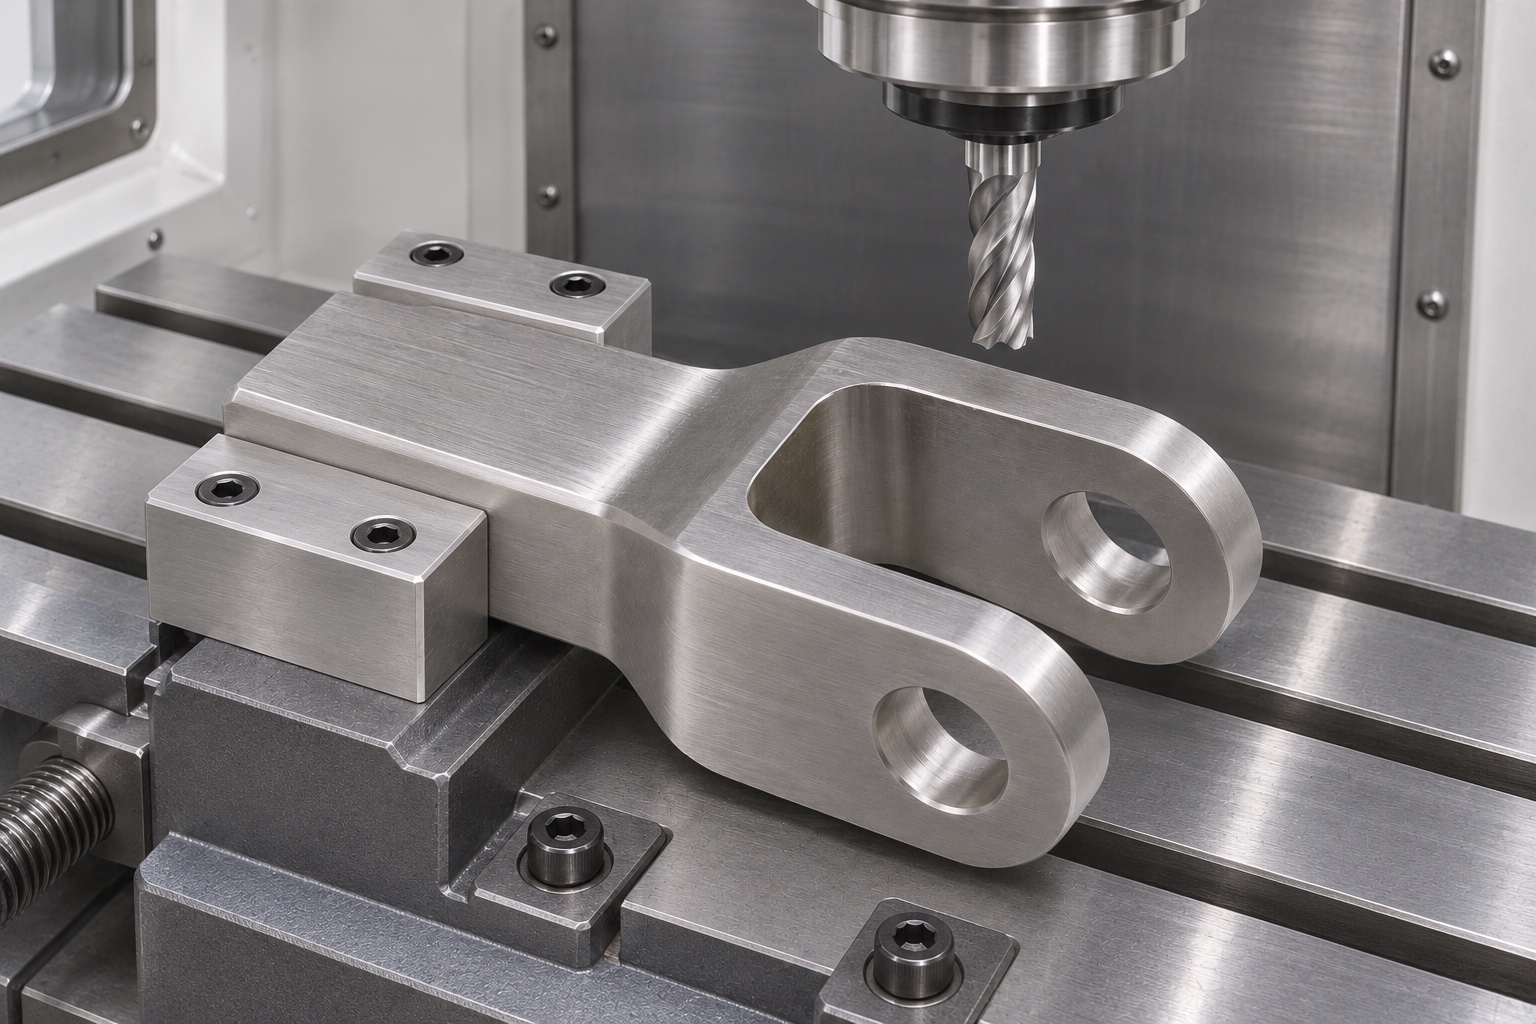
Gabelweite an den Funktionsflächen prüfen
Überprüfen Sie die Lücke, an der die Verbindung tatsächlich verläuft, nicht nur an den offenen Spitzen. Die Seitenwände können sich beim Lösen der Gabel verjüngen oder biegen. Die Bodenverrundung begrenzt möglicherweise auch die Eindringtiefe der Verbindung, selbst wenn ihre Breite innerhalb des erwarteten Abstands liegt. Identifizieren Sie Messabschnitte und definieren Sie die erforderliche Wandausrichtung oder das erforderliche Profil getrennt vom Nennspalt. Ein schmales Messwerkzeug sollte die Arbeitsflächen erreichen, ohne einen Radius zu berühren. Verwenden Sie eine Passhilfe, um Störungen zu diagnostizieren, aber ersetzen Sie eine in der Zeichnung erforderliche Abmessung nicht durch einen einfachen Versuch, es sei denn, der Abnahmeplan erlaubt dies.
Innenkanten vor der Passprobe prüfen
Entgraten Sie die Stifteinführungen und die verdeckten Kanten, an denen jede Bohrung auf den Gabelspalt trifft. Die inneren Ausgänge können eine Lippe behalten, selbst wenn die Außenflächen sauber aussehen. Verwenden Sie eine vereinbarte visuelle Methode und Kantenbruchgrenzen, damit der Prozess die Kontaktlänge des Stifts nicht unnötig verkürzt. Führen Sie keinen Prüfstift mit Gewalt ein, um einen Grat abzukratzen. Wenn an der Stelle, an der die Gabelschenkel mit dem Schaft verbunden sind, ein Radius angegeben ist, überprüfen Sie diesen unabhängig von der Bohrungskante. Eine willkürliche manuelle Verrundung an der Wurzel könnte die Geometrie, die die Verbindung trägt, verändern und sollte nicht als kosmetische Bereinigung behandelt werden.
Werkstoff und Endzustand festlegen
Identifizieren Sie die 316L-Materialspezifikation, den Lagerzustand, die erforderlichen Aufzeichnungen und alle genehmigten Endbearbeitungen. Die Materialidentität stellt keinen Nachweis der Korrosionsbeständigkeit unter einer nicht spezifizierten Belastung dar und qualifiziert eine Komponente nicht für den Kontakt mit biologischem Material. Definieren Sie für eine reine Tischleuchte die tatsächliche Arbeitsumgebung und die erforderliche Oberflächenpflege. Überprüfen Sie die Bohrung und den Spalt nach einer Bearbeitung, bei der die Zeichnung auf den fertigen Zustand zutrifft. Wenn ein Finisher das Teil greifen muss, identifizieren Sie die Oberflächen, die frei von Markierungen bleiben müssen. Ein Materialprotokoll, ein Endbearbeitungsprotokoll und ein Maßabnahmebericht decken verschiedene Teile des Auftrags ab.
Bolzendurchgang und Achslage getrennt prüfen
Ein kontrollierter Stift kann den Durchgang durch die kombinierte Hülle nach einem angegebenen Verfahren überprüfen. Es kann nicht identifiziert werden, welche Bohrung verschoben ist, die Achsenausrichtung zum Schaft wird nicht quantifiziert und die Form einzelner Löcher wird nicht gemeldet. Messen Sie zur Diagnose die beiden Bohrungen anhand der Zeichnungsbezüge und bewerten Sie deren angegebene Beziehung. Wenn ein Messtaster die Innenkante nicht erreichen kann, überprüfen Sie den Zugang mit dem gewählten Stift oder verwenden Sie eine vereinbarte alternative Methode. Notieren Sie nach Bedarf den Zustand des Instruments, der Vorrichtung und die tatsächlichen Messwerte. Ein Pin-Test und variable Daten können sich gegenseitig ergänzen, ohne dass sie als austauschbar angesehen werden.
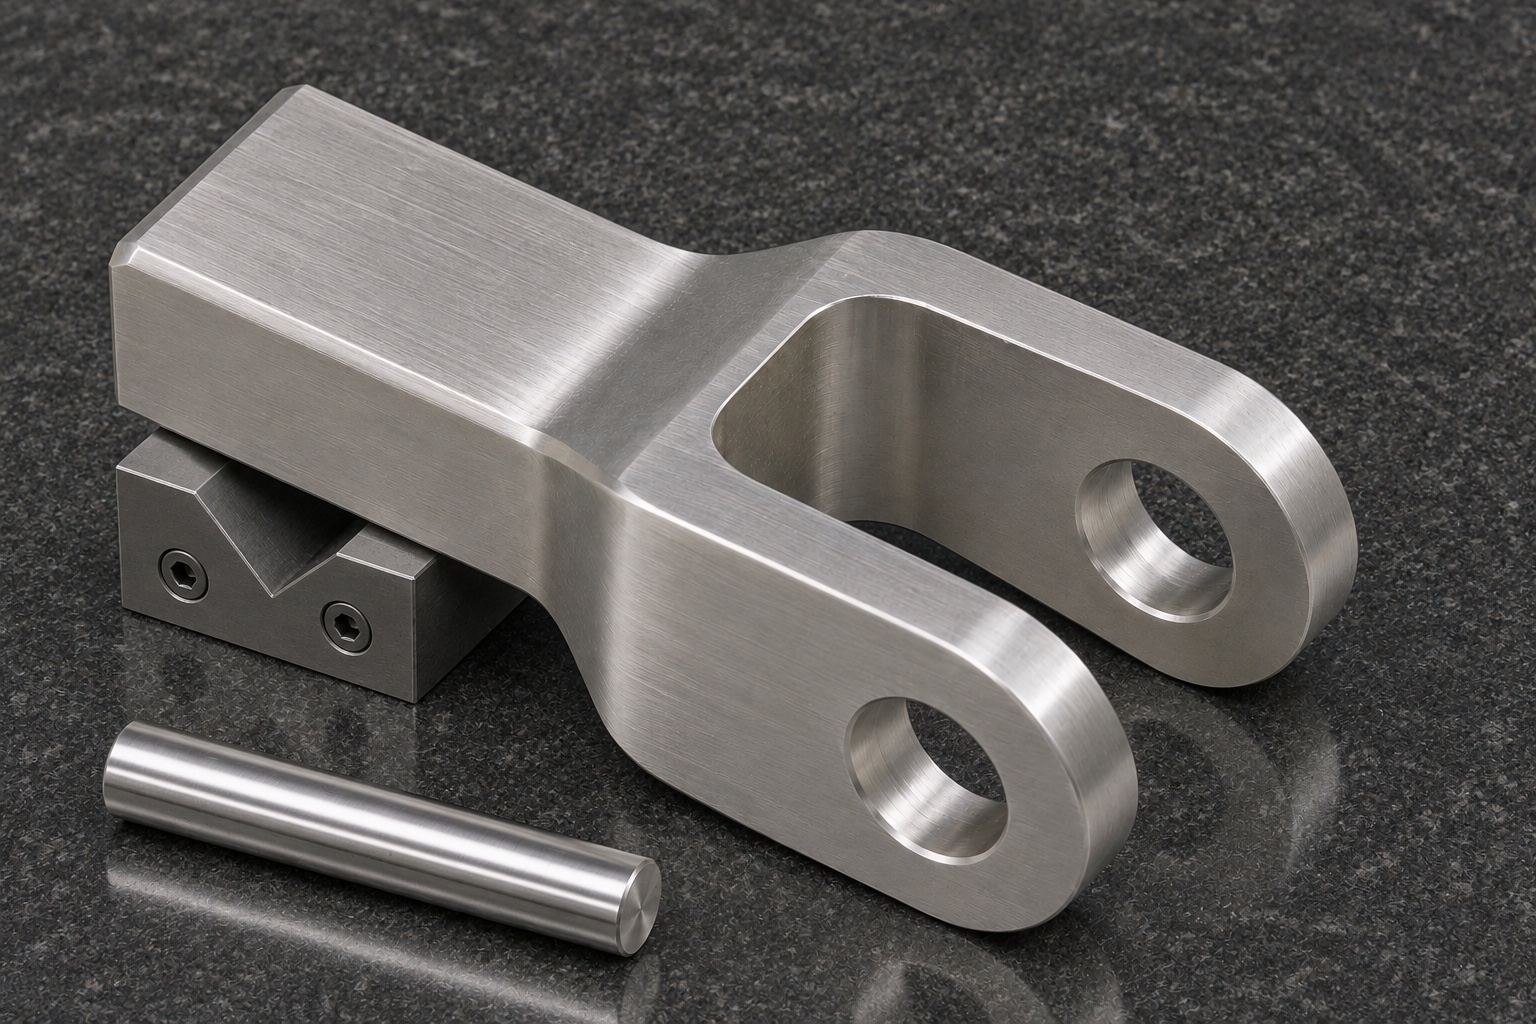
Bewegung der Prüflasche beobachten
Montieren Sie eine saubere Prüflasche und einen zugelassenen Stift in eine stromlose Vorrichtung mit kontrollierten Referenzen. Bewegen Sie das Glied von Hand innerhalb des vereinbarten Winkelbereichs und beobachten Sie jeglichen Kontakt an den Gabelschenkeln, der Wurzel oder den Unterlegscheiben. Notieren Sie den ersten Störpunkt und die Beispielrevisionen. Betreiben Sie keinen Agitator und verwenden Sie kein biologisches Material, um einen unqualifizierten Prototyp zu testen. Eine Prüfstandsbeobachtung im Leerlauf kann weder Verschleiß, Ermüdung, Quetschschutz noch Einsatztauglichkeit feststellen. Jede Prüfung mit elektrischem Antrieb ist eine gesonderte Entscheidung des Geräteeigentümers, sofern das entsprechende Design und Verfahren vorhanden ist.
Erststückprüfung nachvollziehbar dokumentieren
Geben Sie die Zeichnungsversion, die Lagercharge, Schaftreferenzen, Bohrungsdaten und Spaltwerte an den definierten Abschnitten an. Fügen Sie nach der Endbearbeitung alle erforderlichen Geometrien hinzu und geben Sie an, welche Methode für den Stiftdurchgang verwendet wurde. Beachten Sie die unbelasteten Vorrichtungsbeobachtungen separat. Wenn ein Teil klemmt, erkennen Sie einen Grat, eine falsch platzierte Bohrung oder eine Wandstörung, bevor Sie Korrekturarbeiten zulassen. Bei einer Nachbestellung sollte ermittelt werden, welche Änderungen an Fräsern, Vorrichtungen oder Rohmaterial eine erneute Inspektion auslösen. Halten Sie die Beobachtungen des ersten Stücks getrennt von den Aussagen zur Produktionsfähigkeit. Ein Beispielversuch beschreibt, wie Beweise gesammelt würden, nicht, wie eine echte Menge abschneidet.
Gegenstücke und Prüfanforderungen angeben
Senden Sie die freigegebene Gabelzeichnung, das Modell, die Stift- und Verbindungsumschläge, die Oberflächenspezifikation, die Losmengen und die erforderlichen Prüfnachweise. Legen Sie fest, ob der Lieferant eine Probevorrichtung separat anbieten sollte. Klären Sie, ob beide Innenbohrungsausgänge zur Inspektion zugänglich sein müssen und welche Flächen gegriffen werden dürfen. Ein Lieferant kann dann zwischen einer einfacheren Einrichtung und einem kontrollierteren Ausrichtungsprozess basierend auf den tatsächlichen Anforderungen wählen. Fordern Sie keine pauschal enge Toleranz an, wenn nur die Stiftachse oder der Spalt die Bewegung begrenzt. Machen Sie offene Fragen vor der Fertigung sichtbar, damit die Passgenauigkeit nicht durch undokumentierte Nacharbeit entschieden wird.
Gabelschenkel und Bohrungen schützen
Verwenden Sie einzelne Fächer oder eine geeignete, nicht scheuernde Umhüllung, die den Schaft stützt. Vermeiden Sie Verpackungsdruck auf die Ohrstöpsel und halten Sie loses Material aus dem Gabelspalt und der Bohrung fern. Identifizieren Sie die Zeichnungsrevision und das Los auf der Verpackung und verknüpfen Sie das Etikett mit dem Maßnachweis. Wenn ein Stift oder eine Referenzverbindung mit den Teilen transportiert wird, verpacken Sie diese separat, um Kontaktschäden zu vermeiden. Gewöhnliche Schutzverpackungen stellen keine Sterilbarriere oder einen Anspruch auf kontrollierte Sauberkeit dar. Vereinbaren Sie besondere Empfangsbedingungen gesondert und überprüfen Sie die Teile auf Beschädigungen, bevor Sie sie in die Tischhalterung einsetzen.
FAQ
Kann ein Gabelkopf aus diesem Beispiel an einem Agitator montiert werden?
Nein. Es handelt sich um eine repräsentative Komponente für eine stromlose Tischhalterung. Eine Gerätemodifikation oder ein Geräteaustausch erfordert eine gesonderte Genehmigung und Validierung durch den verantwortlichen Geräteeigentümer.
Warum beide Gabelschenkel messen, anstatt nur einen Prüfstift auszuprobieren?
Ein Passierstift prüft einen kombinierten Umschlag. Durch die Messung beider Bohrungen kann die Ursache der Fehlausrichtung lokalisiert und deren Beziehung zu den Montagereferenzen beurteilt werden.
Wo soll der Gabelspalt überprüft werden?
Verwenden Sie die Arbeitsabschnitte der Zeichnung, fern von Eintrittsfasen und Wurzelradien, es sei denn, diese Merkmale werden speziell bewertet. Überprüfen Sie mehr als eine Tiefe, wenn die Konizität wichtig ist.
Gewährleistet die Bearbeitung beider Bohrungen in einer Aufspannung die Ausrichtung?
Es kann Setup-Unterschiede reduzieren, aber Werkzeugablenkung und Werkstückhaltung können dennoch die Ausrichtung beeinflussen. Bestätigen Sie die freigegebene Geometrie mit der vereinbarten Methode.
Ermittelt ein Handartikulationstest die Tragedauer?
Nein. Es zeigt nur das Verhalten der angegebenen Vorrichtung und Proben unter den Versuchsbedingungen. Belastungen, Ermüdung und Lebensdauer bedürfen gesonderter Nachweise.
Was soll eine Verpackung zuerst schützen?
Schützen Sie die Ohrstöpsel, Bohrungseinführungen und den Arbeitsspalt vor Stößen und Schmutz. Unterstützen Sie den Schaft und halten Sie die Verbindung zwischen Paketidentität und Prüfprotokollen aufrecht.
tanghangyun@oemach.com