
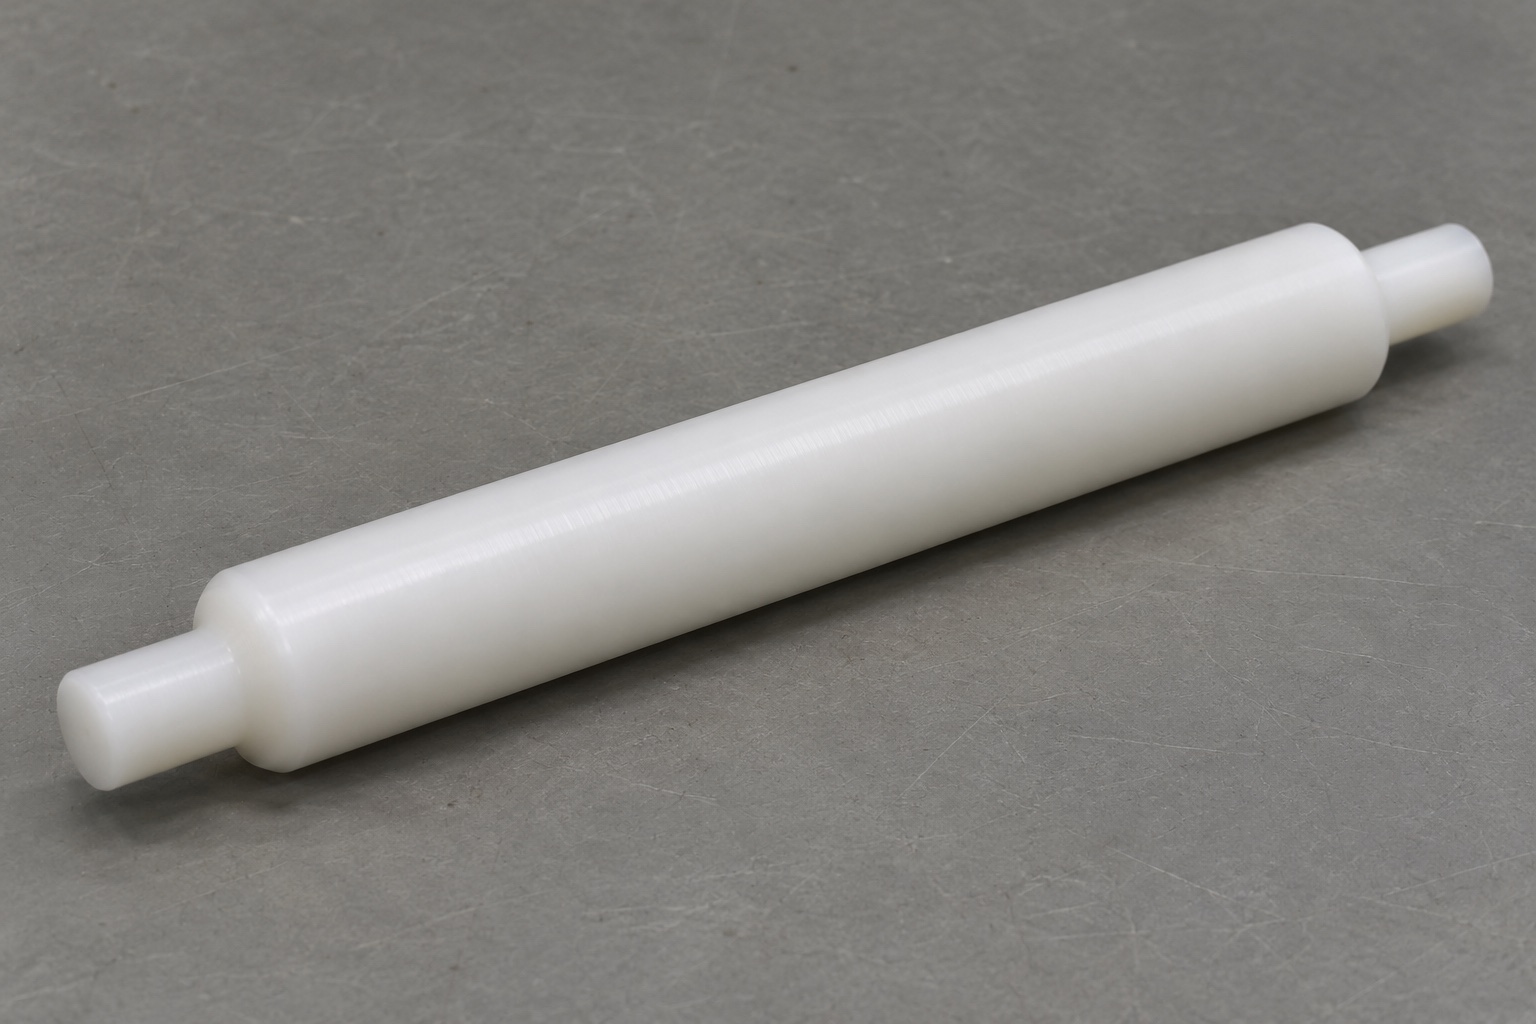
Papierrollenträger und Papiertransport trennen
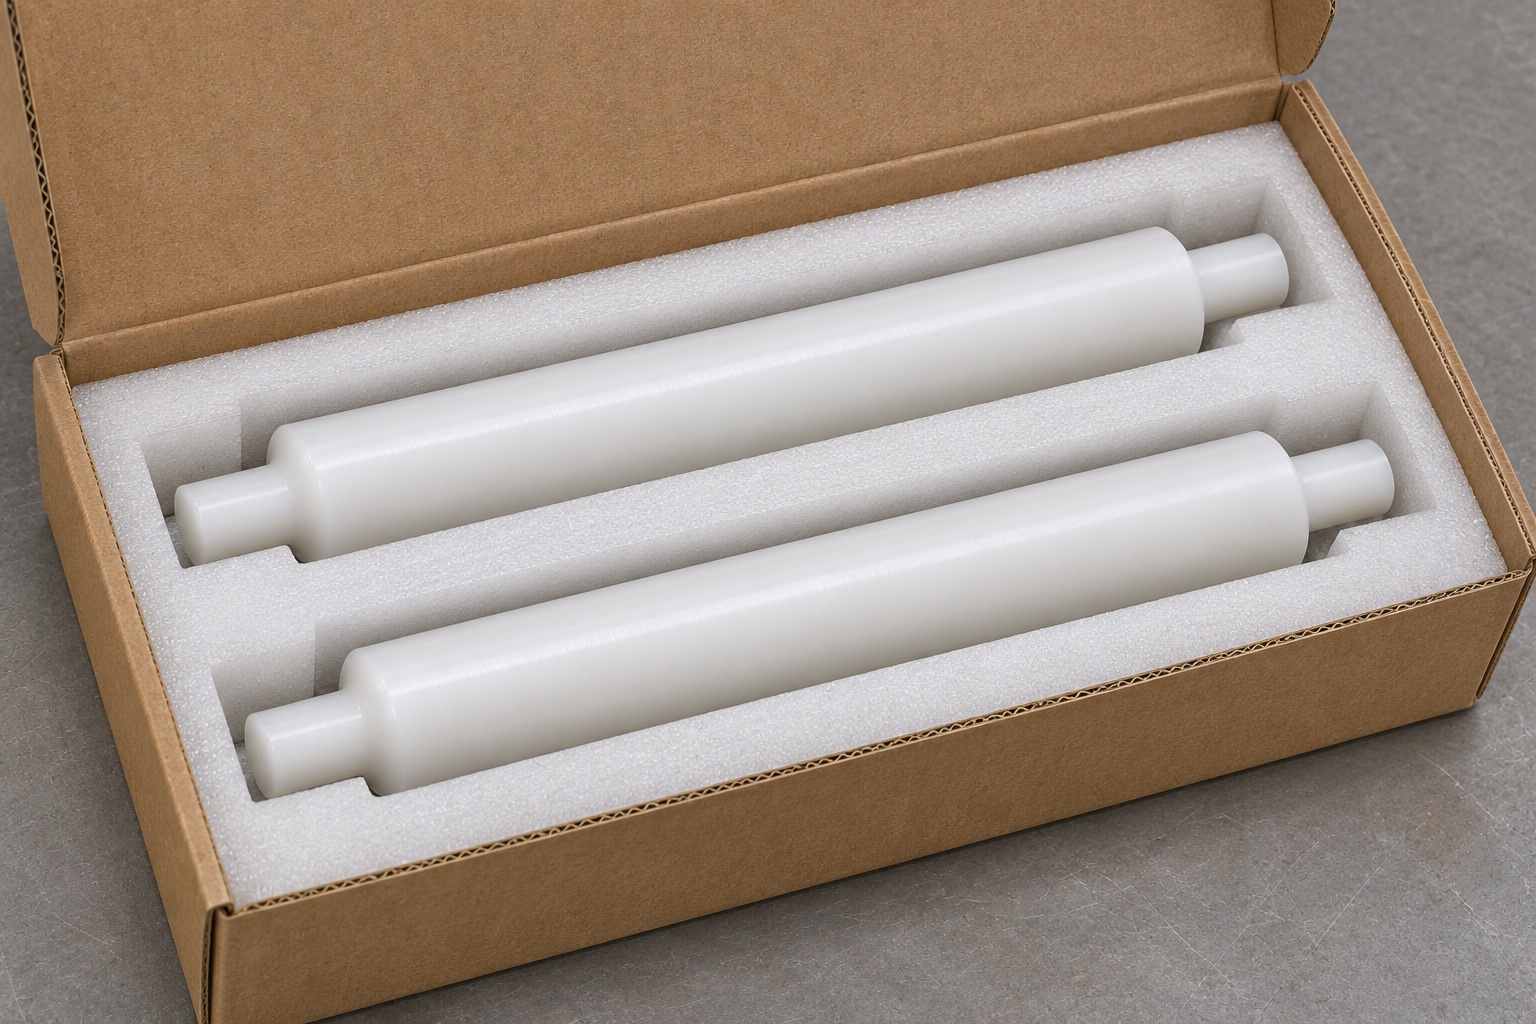
Einige Vitalzeichenmonitore haben einen Thermoschreiber mit Papierrolle. In diesem Beispiel trägt eine herausnehmbare Achse den Rollenkern und liegt in zwei Aufnahmen. Sie ist keine angetriebene Andruckwalze und bestimmt nicht den Anpressdruck beim Drucken. Die Achse hat einen langen zylindrischen Körper und an jedem Ende einen kurzen Lagerzapfen mit kleinerem Durchmesser. Klären Sie vor dem Bemaßen, ob sich die Rolle auf einer feststehenden Achse dreht oder die Achse in den Aufnahmen rotiert. Bei den beiden Bauarten liegen die Gleitflächen an unterschiedlichen Stellen. Das kann unterschiedliche Passungen und Oberflächenanforderungen erfordern.
Grenzmaße von Rolle und Halter festlegen
Fordern Sie Grenzabmessungen für den Papierkern, die Rollenbreite, den Halterabstand und etwaige Haltelaschen oder -federn an. Ein Kartonkern ist möglicherweise nicht perfekt rund, daher reicht ein einzelner Innendurchmesser aus einem geeigneten Muster nicht aus, um den Montagespielraum festzustellen. Vergleichen Sie den tatsächlichen Installationspfad mit der Spindelzeichnung. Eine Schulter, die sich löst, wenn die Rolle bereits zentriert ist, kann sich beim schrägen Einsetzen noch verfangen. Ermitteln Sie den erforderlichen Abstand an der breitesten Rolle und den minimalen Eingriff am kleinsten akzeptablen Zapfen. Behandeln Sie ein repräsentatives Rollenmuster als Passhilfe, es sei denn, das Design sieht ausdrücklich vor, dass es sich um eine Akzeptanzlehre handelt.
Lagerzapfen als Bezugsflächen
Die beiden Lagerzapfen legen fest, wie die Welle im Rekorder ruht. Definieren Sie deren Durchmesser und nutzbare Länge und unterscheiden Sie die Auflagefläche vom abgerundeten Übergang in den größeren Rollenkörper. Wenn die Rotationsgeometrie wichtig ist, ermitteln Sie, wie die Zapfenachse oder der gemeinsame Bezugspunkt festgelegt wird und welcher Körperabschnitt relativ dazu geprüft wird. Die Angabe des Körperdurchmessers allein hat keinen Einfluss auf die Exzentrizität. Ebenso hat die Gesamtlänge keinen Einfluss auf den Schulterabstand, wenn separate Endvorsprünge vorhanden sind. Verwenden Sie eine Schnittansicht, um das Axialspiel, den Zapfeneingriff und den für den Rollenkern verfügbaren axialen Raum zu unterscheiden.
Durchbiegung beim Drehen begrenzen
Beginnen Sie mit geeignetem Rundmaterial und einem Spannplan, der einen langen Rohling unterstützt, ohne Spuren auf den fertigen Lagerzapfenn zu hinterlassen. Ein langer Vorsprung kann sich unter der Schnittkraft verbiegen; Überprüfen Sie die Werkzeugschärfe, die Unterstützung und die Tiefe des letzten Durchgangs, wenn eine Verjüngung auftritt. Wenn das Design keine Mittellöcher zulässt, einigen Sie sich auf eine Vorrichtung und Schnittreihenfolge, die diese Löcher nicht einführt. Möglicherweise ist ein zweiter Arbeitsgang erforderlich, um das hintere Lagerzapfen fertigzustellen. Suchen Sie es von der vorgesehenen Referenz ab, schützen Sie die fertige Oberfläche und überprüfen Sie die resultierende Beziehung nach dem Lösen des Spannfutters. Gehen Sie nicht davon aus, dass zwei individuell korrekte Durchmesser eine gemeinsame Achse haben.
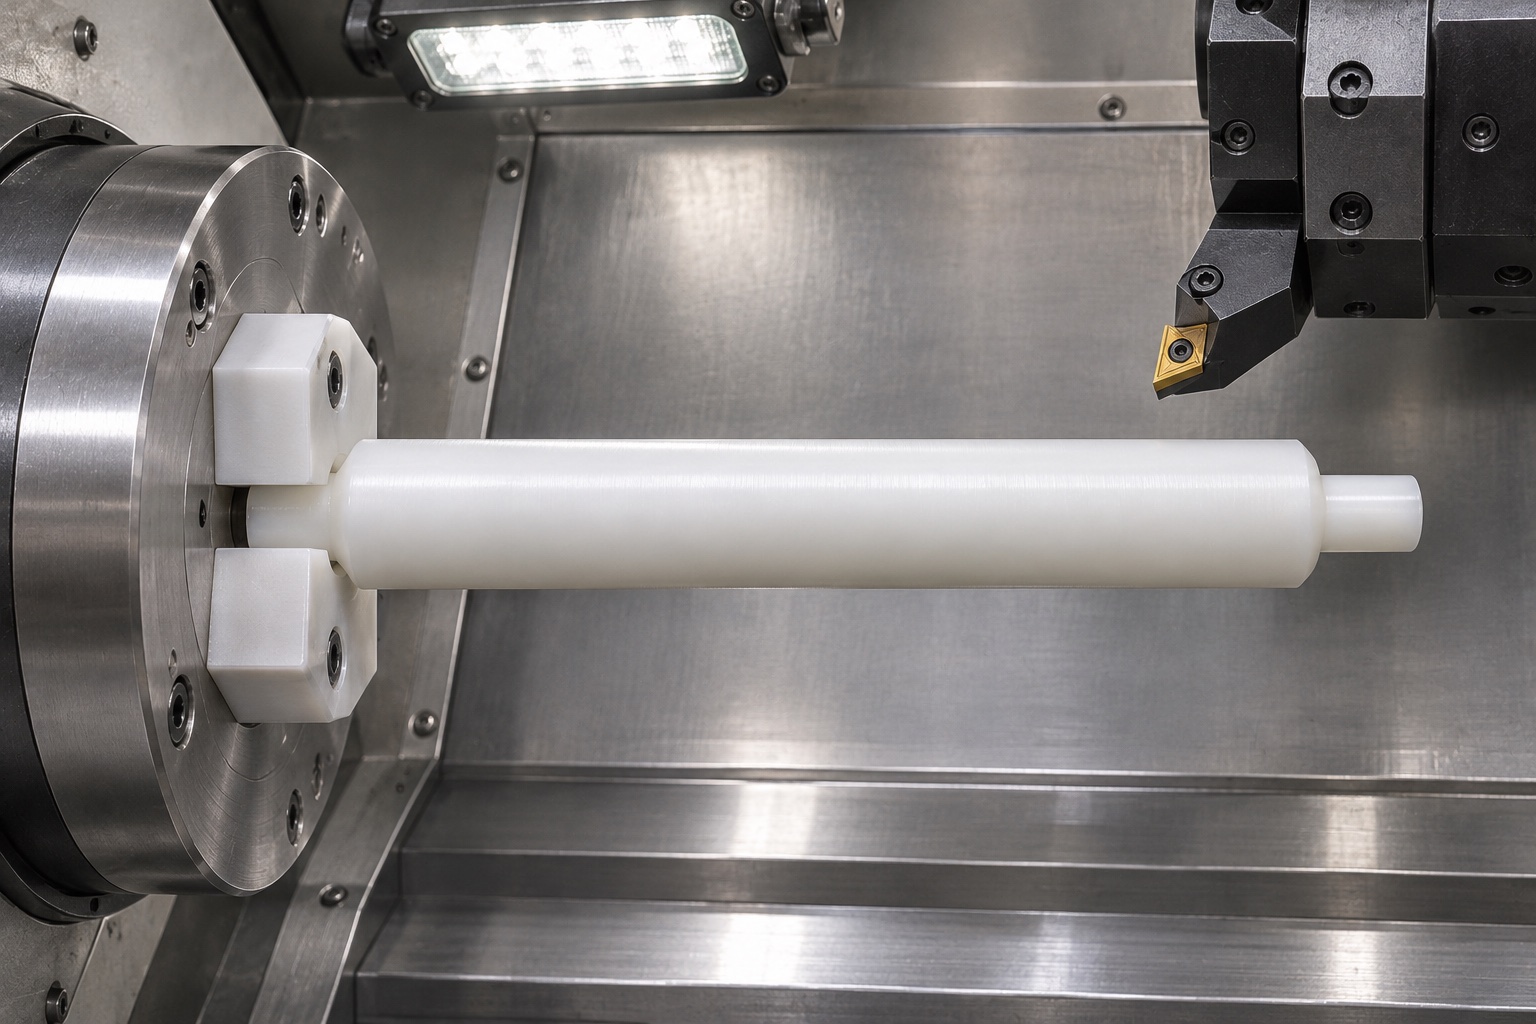
Übergänge an den Schultern bemaßen
Ein Radius, an dem der Zapfen auf den Körper trifft, kann die Handhabung verbessern, seine akzeptable Größe hängt jedoch von der passenden Stützecke ab. Wenn die Stütze an einer nicht ausgesparten Ecke endet, kann der Radius dazu führen, dass die Spindel hoch sitzt oder die effektive Zapfenlänge verringert wird. Zeigen Sie den zulässigen Schulterübergang und die daneben liegenden flachen oder zylindrischen Arbeitsflächen an. Entfernen Sie Grate und Splitter, ohne in einen funktionsfähigen Zapfen oder Walzenträger zu schneiden. Eine Werkstatt sollte einen generischen Kantenbruchhinweis nicht als Erlaubnis zur Änderung der montierten Spannweite interpretieren. Überprüfen Sie den tatsächlichen Übergang an einem ersten Stück, bevor Sie eine große Wiederholungspartie bestellen.
Kunststoff nach Zeichnung auswählen
POM-C ist für dieses Beispiel eine Materialwahl, keine Aussage über die Eignung für jeden Rekorder. Identifizieren Sie die genaue Sorte, die Halbzeugform und die erforderliche Chargendokumentation. Ein Polymerteil kann auf Temperatur, Bearbeitungswärme und darauf reagieren, wie lange es in einer Vorrichtung gehalten wird. Legen Sie die Inspektionsbedingungen fest, bei denen diese Auswirkungen relevant sind. Der Name oder die Farbe des Lagerbestands gibt keinen Aufschluss über die Lebensdauer, chemische Beständigkeit oder Eignung für ein bestimmtes Reinigungsverfahren. Wenn für eine Montage ein solcher Nachweis erforderlich ist, legt der Anlagenbetreiber die Bedingungen und Prüfungen fest. Halten Sie diese Fragen getrennt von den vom Bearbeitungslieferanten gelieferten Zeichnungsmaßen.
Rundlauf und Form getrennt beurteilen
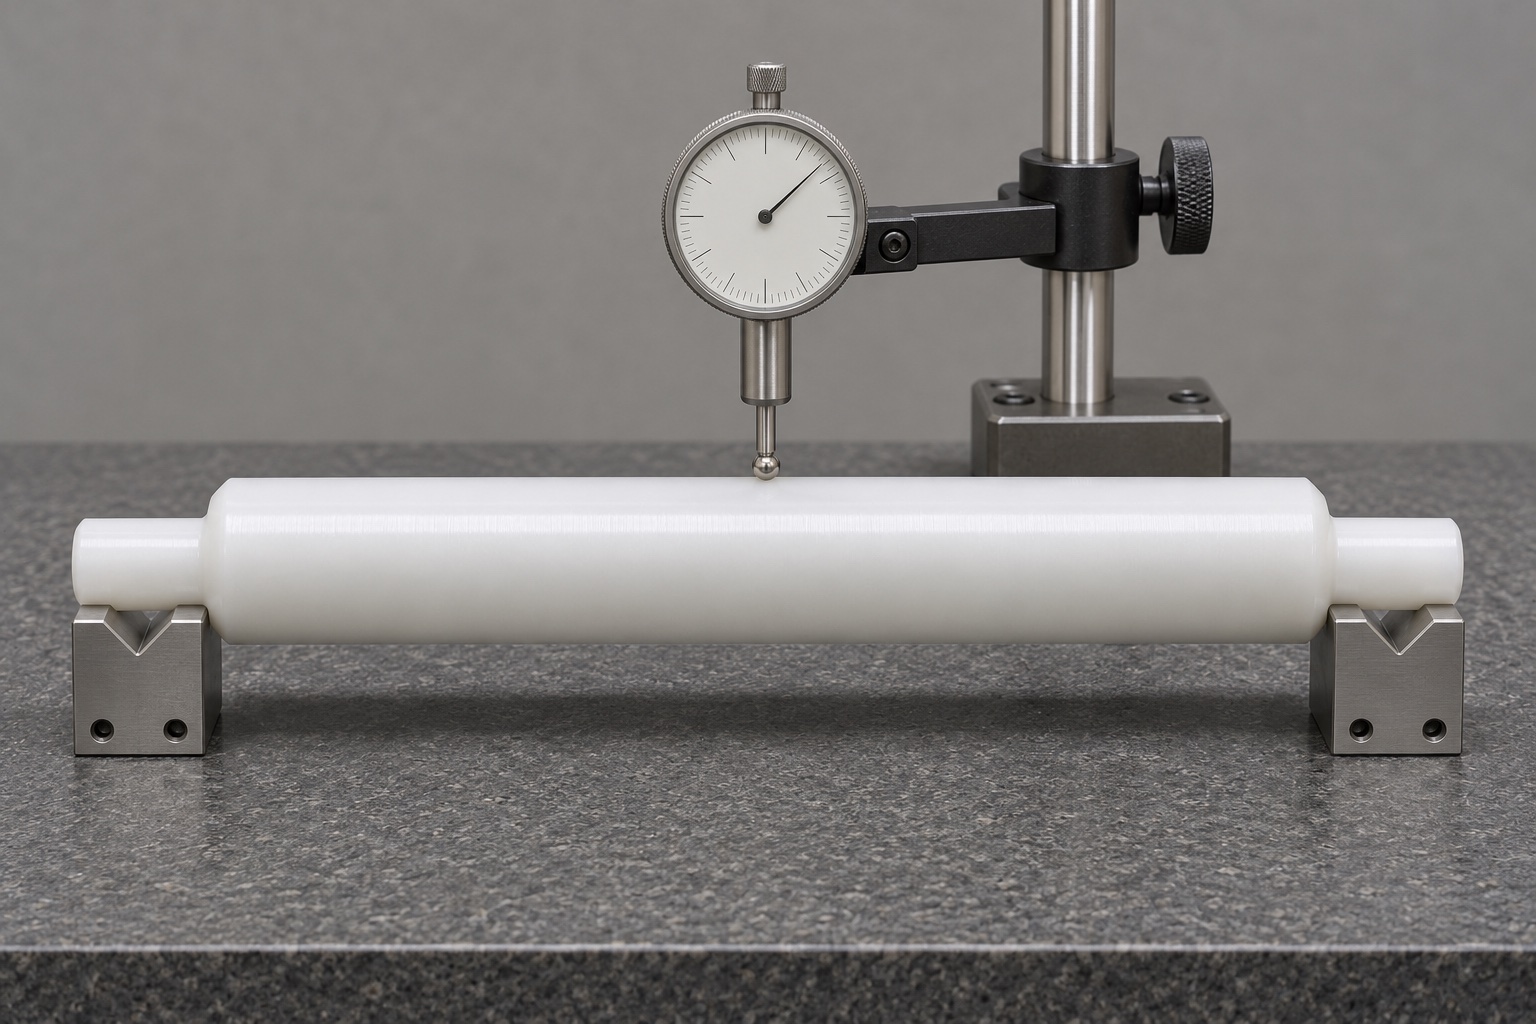
Ein über den Walzenkörper geführter Indikator kann Abweichungen relativ zum rotierenden Stützaufbau anzeigen. Es lässt sich nicht allein feststellen, ob die Ursache in der Rundung des Gehäuses, der Wellenbiegung, einem Zapfenfehler oder der Vorrichtung liegt. Überprüfen Sie die Zapfengrößen und die entsprechende Form separat und vergleichen Sie dann den Rundlauf an den in der Zeichnung definierten Abschnitten auf geeigneten Trägern. Wenn die Zapfenoberflächen die Referenz definieren, stellen Sie sicher, dass die Vorrichtung keinen anderen Mittelpunkt ersetzt. Notieren Sie die Unterstützung, Kraft und Ausrichtung, damit ein zweiter Prüfer die Prüfung reproduzieren kann. Eine Messung gegen die Drehachse des Spannfutters ist nicht automatisch gleichbedeutend mit einer freigegebenen Messung bezogen auf die Lagerzapfen.
Messkraft und Auflage kontrollieren
Ein schmaler Polymerschaft kann sich bewegen, wenn die Indikatorkraft zu hoch ist oder die Halterungen ihn nicht gleichmäßig halten. Wählen Sie eine Messmethode und ein Messgerät mit ausreichender Unsicherheit für die Dimension. Überprüfen Sie die Wiederholbarkeit nach dem Anheben und erneuten Einsetzen des Teils. Wenn sich ein Durchmesserergebnis mit dem Sondendruck oder der Temperatur ändert, klären Sie die Methode, bevor Sie das Schneidprogramm anpassen. Notieren Sie bei einer Erstinspektion die tatsächlichen Messwerte an mehreren Längspositionen und nicht an einem Nennwert. Grenzlehren können definierte Entscheidungen unterstützen, sie ersetzen jedoch keine variablen Daten, wenn in der Zeichnung nach Konizität, Rundlauf oder einer anderen geometrischen Beziehung gefragt wird.
Mechanische Passprobe ohne Drucktest
Eine Prüfvorrichtung kann die Rekorderstützen und einen nichtklinischen Rollenkern darstellen. Überprüfen Sie den Einschub, den Zapfeneingriff und die axiale Bewegung anhand der vereinbarten Handhabungsbedingungen. Beachten Sie, wo sich der Kern zum ersten Mal berührt und ob er sich dreht oder verschiebt, wie es das Design vorsieht. Schieben Sie eine Binderolle nicht durch die Halterung, da dies die relevanten Interferenzen verdeckt und die Probe beschädigen kann. Ein Passprobe kann weder die Papierverfolgung, die Druckqualität noch die Genauigkeit einer aufgezeichneten physiologischen Spur ermitteln. Hierbei handelt es sich um Fragen auf Systemebene für den Gerätebesitzer, bei denen das angegebene Papier und ein genehmigter Rekordertest verwendet werden.
Änderungen bei Wiederhollosen dokumentieren
Zeichnen Sie die Zeichnungsrevision, die Materialcharge, die Vorrichtung und die Programmversion auf. Identifizieren Sie auf einem Probelos, welche Vorgänge den Schulterabstand oder die Zapfenausrichtung ändern können, und weisen Sie dann nach diesen Vorgängen Kontrollen zu. Überprüfen Sie die betroffenen Merkmale erneut, nachdem Sie die Rohteilquelle, die Werkzeuggeometrie oder die Vorrichtung für den zweiten Arbeitsgang geändert haben. Wenn die Halterungen überarbeitet werden, überprüfen Sie vor der Neubestellung die Grenzmaße des Gegenstücks, auch wenn sich die Spindelzeichnung nicht geändert hat. Halten Sie tatsächliche Prozessbeobachtungen von Aussagen zur Produktionsfähigkeit getrennt. Einige konforme Muster stellen keine Langzeitabweichung dar und eine undokumentierte manuelle Anpassung ist keine wiederholbare Produktionsanweisung.
Funktionsflächen in der Anfrage kennzeichnen
Stellen Sie die Zeichnung, das Modell, die Rollen- und Stützumschläge, die Menge, den Lagerbedarf und den Umfang der Endkontrolle bereit. Markieren Sie, welche Zylinderflächen die Rolle tragen und welche die Achse festlegen. Legen Sie fest, ob der Lieferant eine Vorrichtung bauen, ein bereitgestelltes Gegenmuster verwenden oder nur eine Maßprüfung durchführen soll. Geben Sie an, ob für die Bestellung ein Endprotokoll oder eine bestimmte Verpackung erforderlich ist. Machen Sie beim kundenspezifischen CNC-Präzisionsdrehen alle ungelösten Spiel- oder Messbedingungen deutlich, anstatt eine generische enge Toleranz anzufordern. Dies ermöglicht es, im Angebot die richtige Rüst- und Inspektionszeit einzubeziehen, ohne den beabsichtigten Verwendungszweck vorherzusagen.
Lagerzapfen beim Transport schützen
Verwenden Sie eine gerade Trennwand oder eine unterstützte Tabletttasche, die den Schaftkörper trägt und den Kontakt zwischen Teilen verhindert. Halten Sie die Enden von losem Füllmaterial oder Klebstoff fern und vermeiden Sie Druckkräfte, die die Spindel verbiegen. Markieren Sie Charge und Revision auf der Verpackung und verknüpfen Sie diese mit dem Inspektionsbericht. Wenn in der Bestellung eine kontrollierte Empfangsbedingung festgelegt ist, vereinbaren Sie die Handhabungsmethode und die Nachweise separat. Gewöhnliche Schutzverpackungen sollen Geometrie und Oberflächenzustand bewahren; Es handelt sich nicht um eine Sterilbarriere und stellt keine Reinheit für die Verwendung in einem Medizinprodukt dar.
FAQ
Ist die Spindel auch die Antriebsrolle des Recorders?
Nicht in diesem Beispiel. Es stützt die Rolle, während die angetriebene Walze und andere Mechanismen die Papierbewegung steuern. Bestätigen Sie die tatsächliche Montage, bevor Sie eine Passform oder ein Finish zuweisen.
Warum den Schulterabstand und die Gesamtlänge prüfen?
Der Schulterabstand kann den Rollenspielraum bestimmen, selbst wenn die Gesamtlänge korrekt ist. Endüberstände und Zapfenlängen tragen zu unterschiedlichen Montagebeziehungen bei.
Kann eine Durchmesserprüfung einen Rundlauf feststellen?
Nein. Durchmesser und Rundlauf messen unterschiedliche Eigenschaften. Ein Rundlaufergebnis hängt von der Referenzachse, der Stütze und dem angegebenen Messort ab.
Ist die Spindel im Spannfutter vermessen?
In-Prozess-Messwerte helfen bei der Kontrolle des Schnitts. Bei einer abschließenden Prüfung sollte der in der Zeichnung angegebene Freigabe- oder Einbauzustand mit den entsprechenden Lagerzapfenreferenzen zugrunde gelegt werden.
Stellt eine freidrehende Rolle die Druckqualität her?
Nein. Ein Passprobe befasst sich nur mit den mechanischen Bedingungen, die er darstellt. Tracking und Druckleistung erfordern einen Test auf Geräteebene mit der genehmigten Konfiguration.
Was soll der Erstbericht zeigen?
Es sollte das Material, die Zeichnungsrevision, die Zapfendurchmesser, den Schulterabstand und alle erforderlichen Rundlauf- oder Profilprüfungen sowie die Stützen und den Inspektionszustand angeben.
tanghangyun@oemach.com