
Umfang des Beispielauftrags
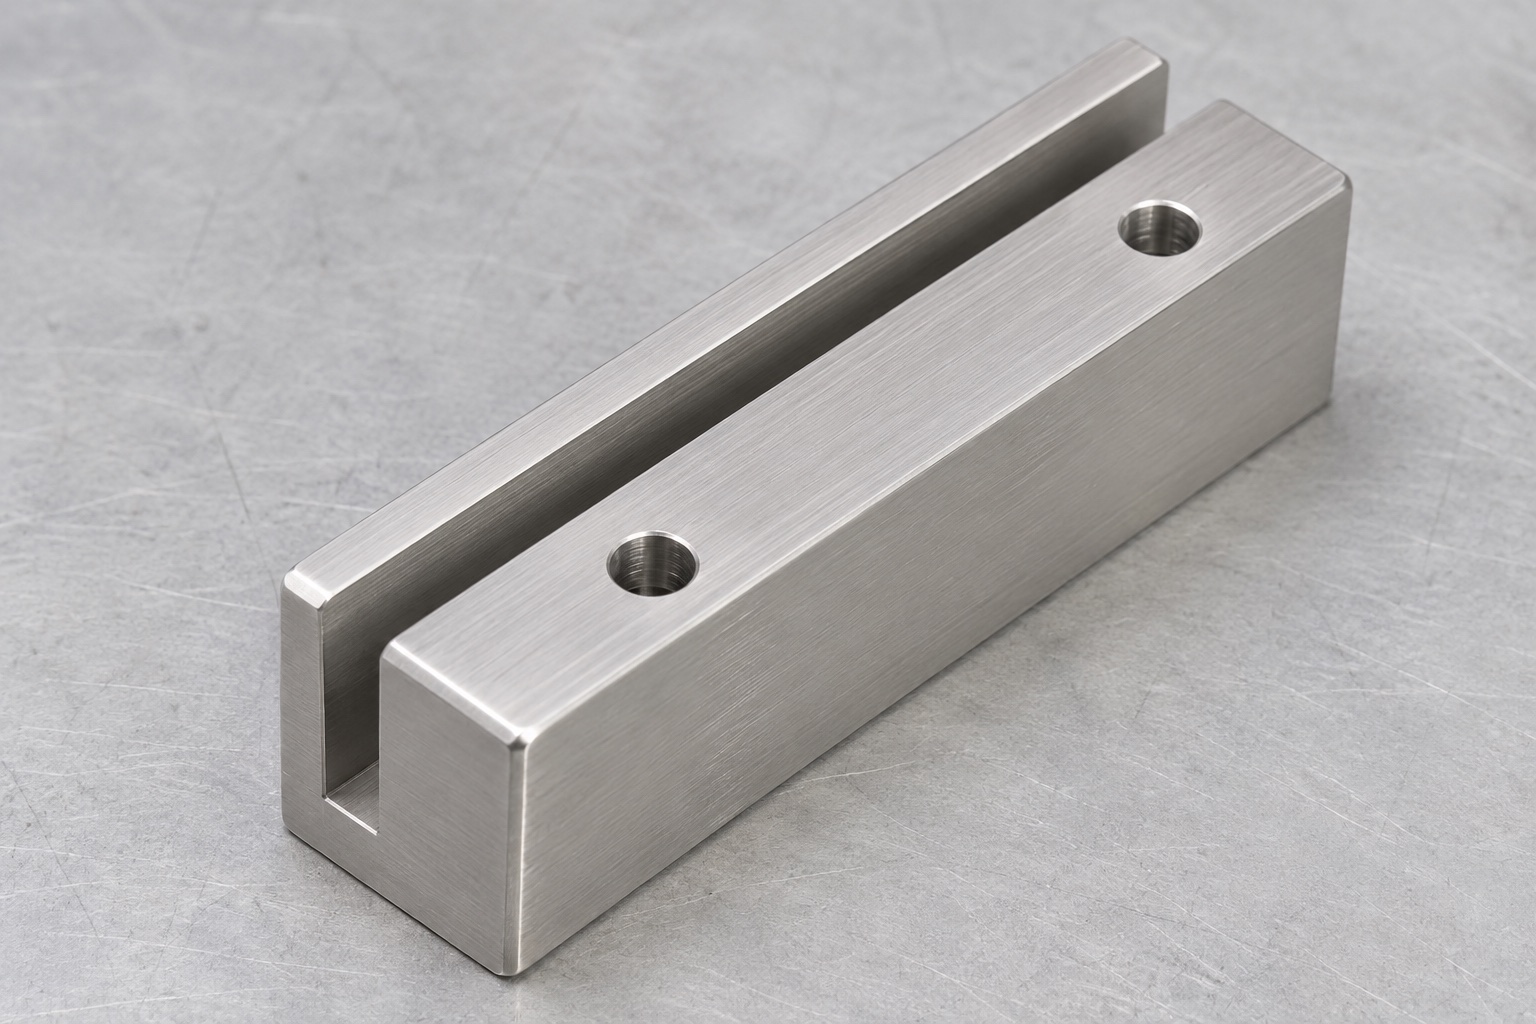
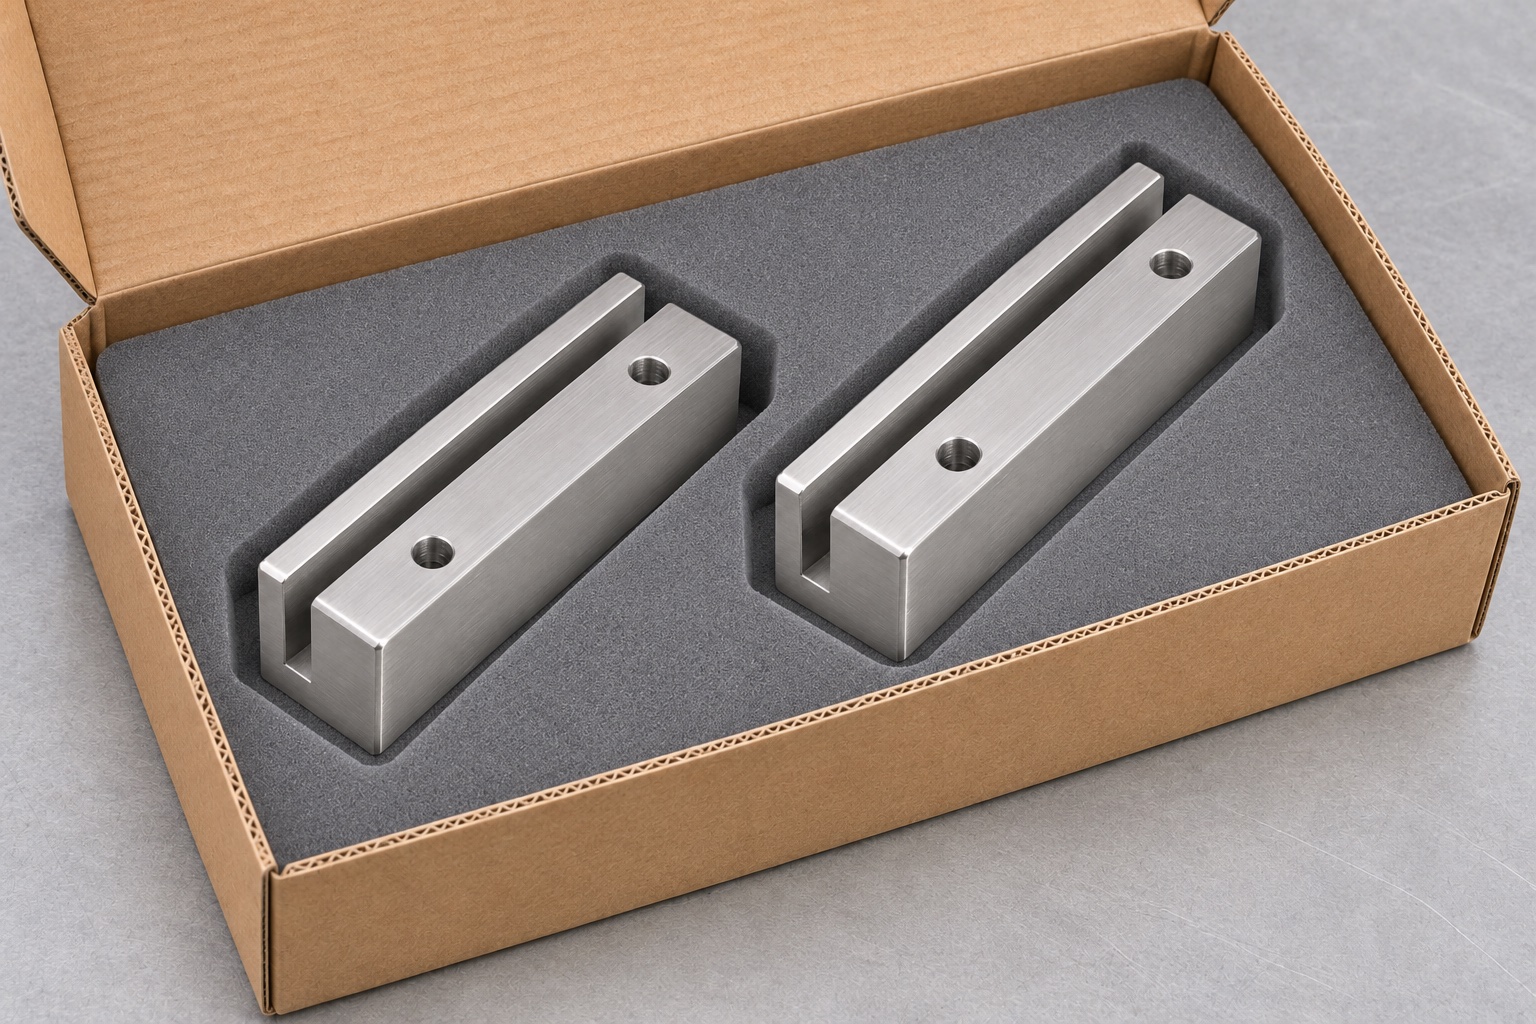
Dieser repräsentative Bearbeitungsfall beschreibt einen vorgeschlagenen 316L-Kantenmontageblock für einen Spritzschutz für eine Arbeitsstation mit pathologischer Beeinträchtigung. Es handelt sich nicht um eine tatsächliche Lieferung an den Kunden oder um einen Ersatz für eine benannte Workstation. Das Teil ist ein rechteckiger Block mit einem offenen Längsschlitz und zwei Durchgangslöchern in seiner breiteren Seite. Der Schlitz trägt eine definierte Plattenkante; Durch die Durchgangslöcher wird die Basis an einer Stütze befestigt. Der Beispielauftrag umfasst die Bearbeitung, Prüfung und Verpackung des Blocks. Befestigung der Schutzplatte, Integration in den Arbeitsplatz und Schutzwirkung fallen nicht in den vorgeschlagenen Komponententest.
Vorgesehenen Einführweg prüfen
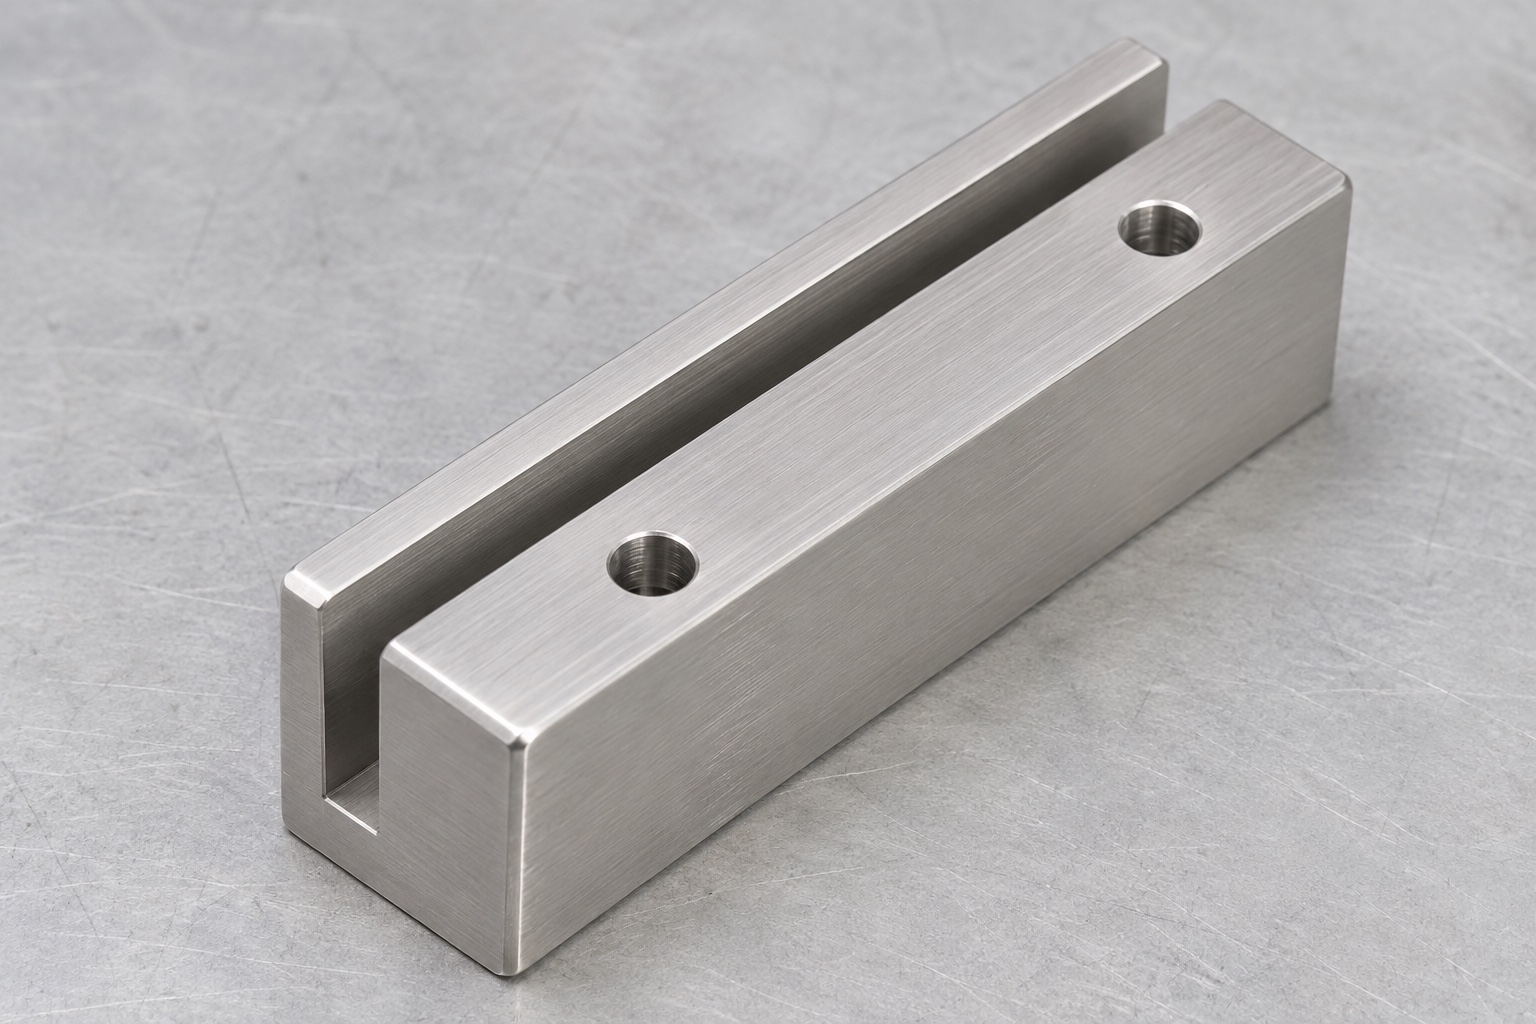
Beginnen Sie mit der Zeichnung und Schnittansicht der Plattenkante. Überprüfen Sie, wie die Platte den Schlitz erreicht, wie tief sie sitzt und was die seitliche Bewegung begrenzt. Identifizieren Sie alle Radien, Auskleidungen oder Beschichtungen auf dem Teil, das in die Öffnung eintritt. Wenn zwei Blöcke entlang einer Kante verwendet werden, überprüfen Sie den Dimensionsstapel zwischen ihnen und dem Träger, anstatt jeden Block isoliert zu behandeln. Notieren Sie vor der Angebotserstellung, ob ein rechteckiges Prüfmuster geliefert wird und welchen Kantenzustand er darstellt. Der Abstand darf nicht allein aus der Zeichnung einer Nennplatte abgeleitet werden.
Rohmaterial und Endzustand festlegen
Die Route beginnt mit identifiziertem 316L-Edelstahlmaterial, das so dimensioniert ist, dass eine Reinigung an der Basis und der breiteren Wange möglich ist. Übertragen Sie die Lageridentifikation an den Produktionsläufer, bevor Sie Rohlinge schneiden. Untersuchen Sie das Rohmaterial auf Schäden, bei denen möglicherweise Material in der Nähe des endgültigen Schlitzes oder der Bodenoberfläche zurückbleibt. Wenn der Auftrag eine bestimmte Endbearbeitung erfordert, notieren Sie, ob die endgültigen Abmessungen nach diesem Vorgang bewertet werden. Reservieren Sie Zulagen nur über einen genehmigten Prozessplan. Eine Materialaufzeichnung kann die Rückverfolgbarkeit unterstützen; Es zertifiziert kein fertiges Teil für eine bestimmte Exposition oder ein bestimmtes Verfahren.
Grundfläche und Seitenbezug herstellen
Fräsen Sie die Unterseite und eine lange Außenfläche, damit der Rohling reproduzierbar in einer Vorrichtung sitzt. Überprüfen Sie, ob die Flächen gratfrei sind, bevor sie zu Arbeitsreferenzen werden. Verwenden Sie einen Anschlag an einer geeigneten Stirnfläche, um den Ursprung für den Schlitz und das Montagemuster festzulegen. Setzen Sie den ersten Rohling erneut ein, um sicherzustellen, dass sich der Positionierer und die Stützen wiederholen. Wenn der Rohling über die Vorrichtung hinausragt, stützen Sie ihn ab, ohne ihn in die richtige Position zu bringen. Dokumentieren Sie, welche Flächen beim nächsten Arbeitsgang zugänglich sind. Das wiederholte Festlegen des Ursprungs von einer gesägten Kante würde zu Abweichungen führen, die nichts mit den tatsächlichen Montagebezüge zu tun haben.
Offene Längsnut schruppen und schlichten
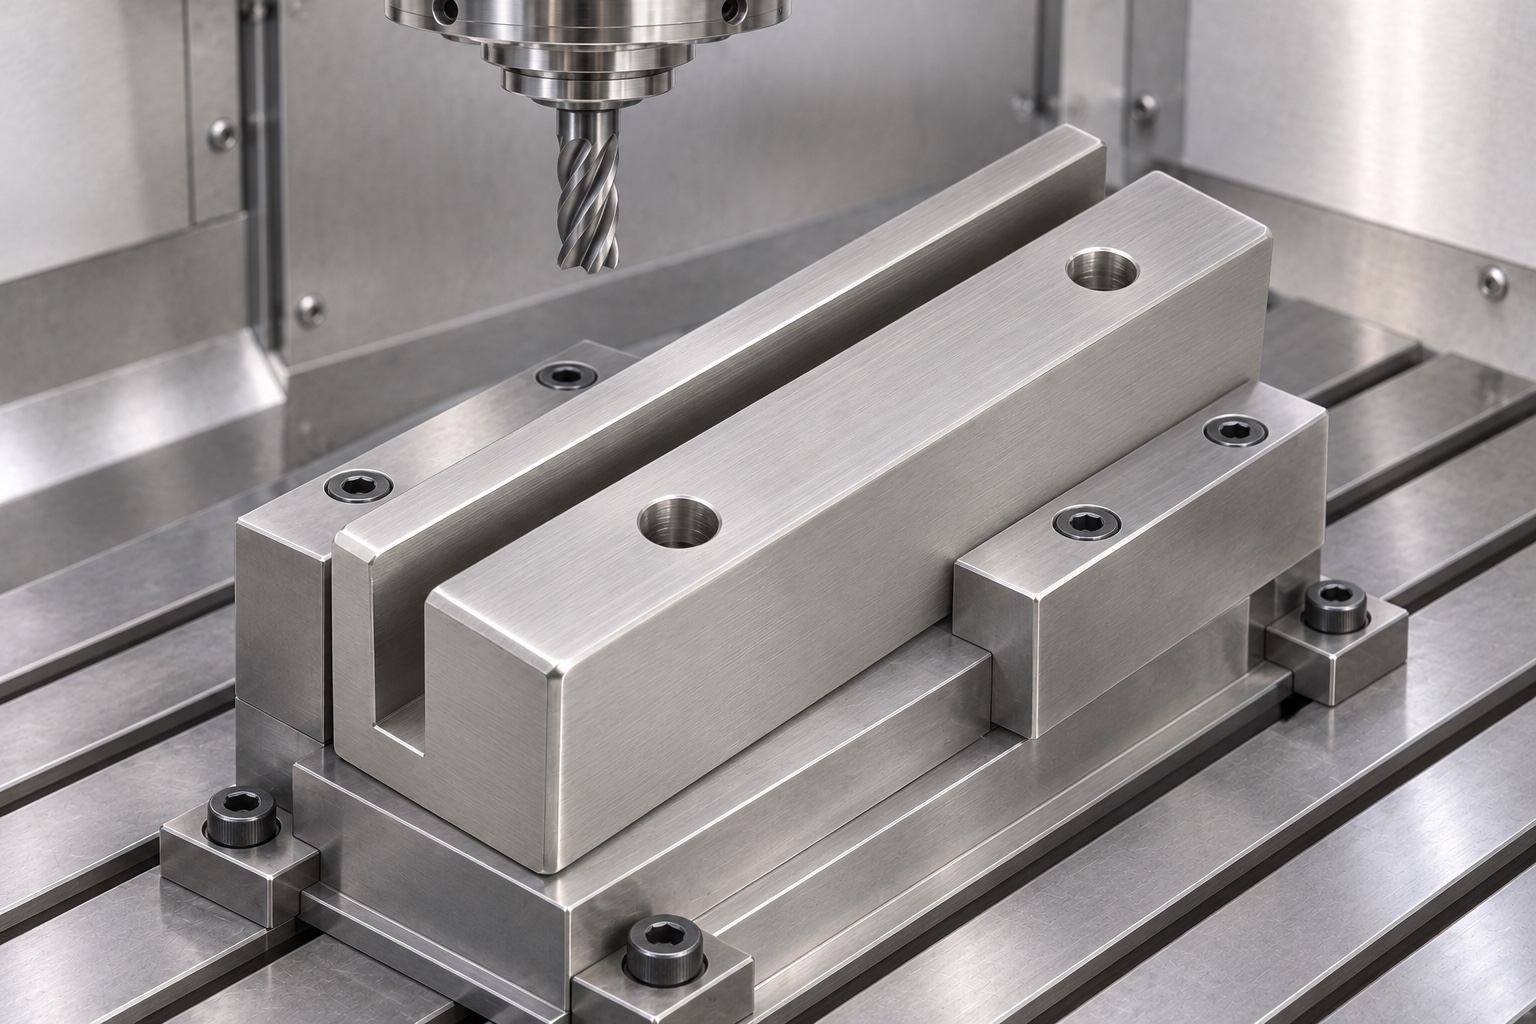
Den Längskanal schruppen, während der Block entlang seiner Basis gestützt wird. Lassen Sie an beiden Wänden eine gleichmäßige Schlichtzugabe, sofern der Werkzeugweg dies zulässt, und schlichten Sie dann die Arbeitsbreite und den Boden anhand derselben Referenzen. Achten Sie auf den Spannachschnitt im Bodenbereich und auf die Auslenkung des Fräsers über die gesamte Tiefe. Vermeiden Sie es, den Ursprung nur aufgrund einer Messung an der Mündung zu verschieben. Vergleichen Sie im ersten Teil die freigegebene Breite an beiden Enden und in der Mitte. Wenn die Ergebnisse nicht übereinstimmen, prüfen Sie die Messerreichweite, den Spanndruck und die Kantenbildung, bevor Sie eine Korrektur der Gummituchgröße vornehmen.
Befestigungsbohrungen ohne Verformung herstellen
Bearbeiten Sie die beiden zeichnungsgesteuerten Löcher in der breiteren Wange und verwenden Sie dabei eine Anordnung, die den Bohrerausgang frei lässt und das Teil stützt. Halten Sie den Kanal während der Handhabung frei von Spänen und erhöhten Kanten. Überprüfen Sie Lochdurchmesser und -position unabhängig von der Kanalbreite, da die Löcher für den Abstand der Befestigungselemente vorgesehen sind. Stellen Sie sicher, dass der Bohrerausbruch auf der Unterseite keine Grate auf der Sitzfläche hinterlässt. Überprüfen Sie den geplanten Befestigungs- und Werkzeugumfang, falls dieser in der Zeichnung enthalten ist. Eine erfolgreiche Schraubeninsertion ist keine Akzeptanzprüfung für Vorspannung oder strukturelle Retention.
Entgraten ohne Rundung der Auflagefläche
Entgraten Sie den Kanaleingang und die beiden offenen Enden bis zu den zulässigen Grenzen der Zeichnung. Ein übermäßiger Kantenbruch kann die unterstützte Kantenlänge verringern, insbesondere wenn der Liner nur einen kurzen Abschnitt berührt. Überprüfen Sie die Wand-Boden-Ecken auf Grate und unerwünschte Abrundungen, die ein vollständiges Einführen verhindern könnten. Führen Sie bei Bedarf eine Sichtprüfung mit der vereinbarten Beleuchtung und Vergrößerung durch. Wenn die Arbeit eine anschließende Oberflächenbehandlung erfordert, schützen Sie die Passflächen während des Transfers und wiederholen Sie die vom Prozess betroffenen Kontrollen. Schleifen oder glätten Sie eine Funktionsoberfläche nicht über die angegebenen Grenzen hinaus.
Tatsächliche Nutmaße protokollieren
Überprüfen Sie den Schlitz und die Basis nach dem Lösen des Werkstücks und verwenden Sie dabei eine Einrichtung, die die Wangen nicht nach innen drückt. Messen Sie die Breite in vereinbarten Tiefen entlang des Schlitzes und zeichnen Sie die Tiefe ab der angegebenen Referenz auf. Überprüfen Sie das Befestigungsmuster und die Sitzfläche unabhängig voneinander. Identifizieren Sie das Instrument, die Zeichnungsrevision und den Supportzustand im Bericht. Wenn ein Messgerät eine schmale Ecke nicht erreichen kann, notieren Sie die Einschränkung und vereinbaren Sie eine geeignete Methode, anstatt davon auszugehen, dass die nicht gemessene Oberfläche konform ist. Die Erststückfreigabe ist eine vereinbarte Entscheidung und kein automatisches Ergebnis des einmaligen Erreichens des Nennmaßes.
Passprobe mit einem Prüfmuster
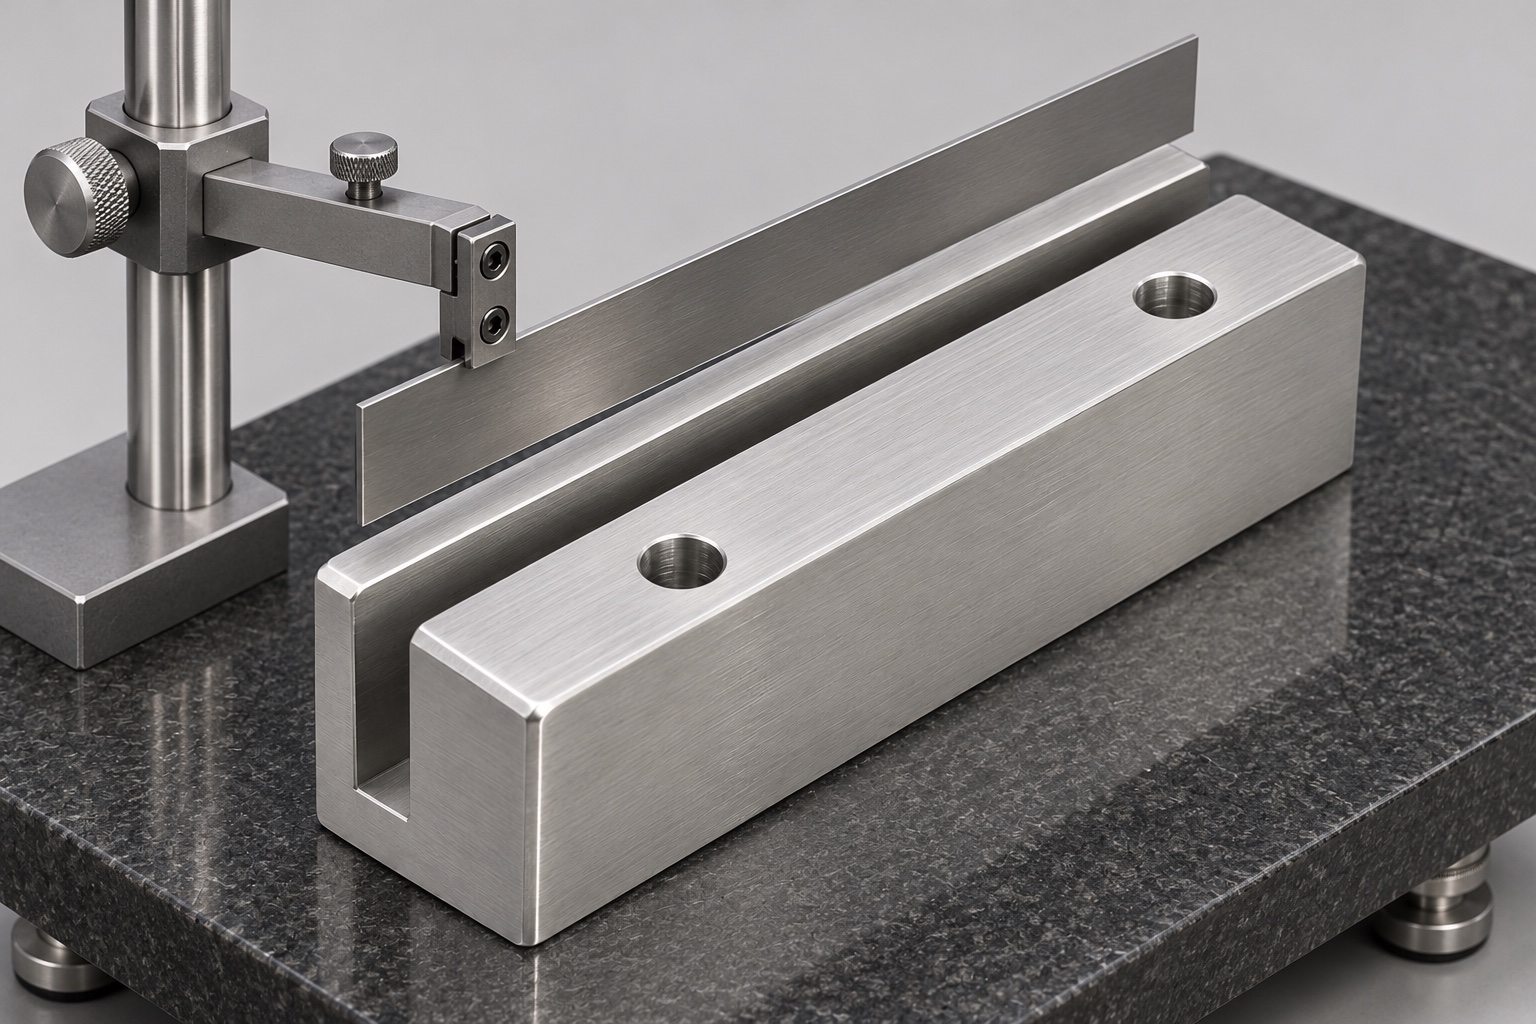
Fügen Sie einen mechanisches Prüfmuster ein, der die tatsächliche Plattenkante darstellt, einschließlich aller vorgesehenen Liner, falls angegeben. Beobachten Sie den ersten Einstieg, das gleichmäßige Einrasten und das Sitzen. Wenn es sich um zwei Blöcke handelt, verwenden Sie eine kontrollierte Stütze, um zu überprüfen, ob die Schlitzpositionen mit der Montagezeichnung übereinstimmen. Lassen Sie die Testversion bis auf die definierte Einfügebedingung entladen; Wenden Sie bei einer Passungsprüfung keine Stoß- oder Haltelasten an. Notieren Sie die Zeichnungsstände von Prüfmuster und Vorrichtung und wie die Prüfung durchgeführt wurde. Der Nachweis bezieht sich nur auf die mechanische Passform, nicht auf Spritzschutz, Dampferfassung, Reinigung oder Arbeitsplatzsicherheit.
Lokale Kollisionen vor der Nacharbeit untersuchen
Wenn das Prüfmuster in der Mitte klemmt, vergleichen Sie die dort gemessene Breite und Geradheit mit den Enden. Suchen Sie nach einem örtlichen Grat oder Grateinroller, bevor Sie Material von beiden Wänden entfernen. Wenn der Block auf der Unterlage wackelt, überprüfen Sie vor der Vertiefung des Kanals die Grate an den Lochausgängen, den Schmutz und die Ebenheit des Bodens. Trennen Sie die betroffenen Teile und holen Sie die Genehmigung für jede Korrektur ein, die den Zeichnungszustand verändert. Eine aussagekräftige Prozessaufzeichnung verknüpft den beobachteten Fehler mit dem Vorgang, der genehmigten Korrekturmaßnahme und der daraus resultierenden erneuten Inspektion, anstatt nur das endgültige Bestehen oder Nichtbestehen aufzulisten.
Nachweise für Wiederholaufträge
Bei einer Prototypenbestellung stimmen Sie der freigegebenen Zeichnung, der Materialdokumentation, den Messergebnissen und eventuellen Notizen zu eingeschränkten Passversuchen zu. Identifizieren Sie bei einem Wiederholungslos Änderungen am Lagerbestand, am Fräser, an der Vorrichtung oder an der Endbearbeitungsroute, die eine erneute Überprüfung des ersten Teils auslösen. Halten Sie die Teile- und Gegenmusterrevisionen aufeinander abgestimmt. Wenn eine Beschichtungs-, Reinigungs- oder Verpackungsanforderung ungelöst ist, führen Sie diese als offenen Posten im Angebot auf und ersetzen Sie sie nicht durch eine allgemeine Reklamation. Dadurch bleibt der Umfang des kundenspezifischen CNC-Fräsens an das Bauteil gebunden und impliziert nicht eine fertige, qualifizierte Arbeitsstationsmontage.
Nutwände beim Verpacken schützen
Verwenden Sie einen individuellen Schutz oder eine geteilte Wanne, damit angrenzende Teile nicht an die Schlitzwand stoßen oder den Boden zerkratzen können. Vermeiden Sie Kleber oder loses Füllmaterial im Kanal. Identifizieren Sie die Bestellung, Revision und Materialcharge auf der Verpackung und bewahren Sie den Link zum Prüfbericht auf. Wenn das erste Stück separat verpackt wird, bewahren Sie seine Identität und den bei Erhalt erwarteten Handhabungszustand. In diesem Beispiel wird eine gewöhnliche unsterile Schutzverpackung verwendet. Für jede kontrollierte Sauberkeitsanforderung sind vor der Auftragsfreigabe explizite Akzeptanzkriterien und ein vereinbarter Handhabungsplan erforderlich.
FAQ
Warum die Befestigungslöcher auf der breiteren Seite platzieren?
In dieser repräsentativen Zeichnung trennt diese Stelle die Befestigung vom Paneelschlitz. Randabstände, Gewindeeingriff in den Träger und mechanische Belastungen gehören weiterhin zur Montagegestaltung.
Ist ein erfolgreicher Panelversuch ein Festigkeitstest?
Nein. Es kontrolliert den Zutritt und die Sitzplätze unter den angegebenen Bedingungen. Rückhalt, Schlagverhalten und Schutzleistung erfordern eine gesonderte Bewertung der Gesamtbaugruppe.
Wo soll die Schlitzbreite gemessen werden?
Verwenden Sie die vereinbarten Stellen und Tiefen unterhalb der Eintrittsfase. Geben Sie die Punkte und die Methode an, damit die Messungen wiederholt und auf die Arbeitsplattenkante bezogen werden können.
Kann die Rohlingsoberfläche als fertige Oberfläche akzeptiert werden?
Nur wenn es die Zeichnungs- und Kaufanforderungen erfüllt. Erfassen Sie alle erforderlichen Endbearbeitungen und überprüfen Sie die betroffene Geometrie im angegebenen Endzustand.
Ist dies ein Beispiel für eine tatsächlich gelieferte Bestellung?
Nein. Es handelt sich um ein repräsentatives Herstellungsbeispiel und erhebt keinen Anspruch auf einen Kunden, eine abgeschlossene Lieferung, eine Zertifizierung oder ein gemessenes Produktionsergebnis.
Was muss vor der Bestellung eines weiteren Loses vereinbart werden?
Bestätigen Sie die aktuellen Zeichnungen, den Lagerbestand und die Ausführung, den Inspektionsumfang und alle erneuerten Erststückauslöser. Überprüfen Sie das Bedienfeld und die Support-Schnittstellen erneut, wenn sich eine der Revisionen geändert hat.
tanghangyun@oemach.com