
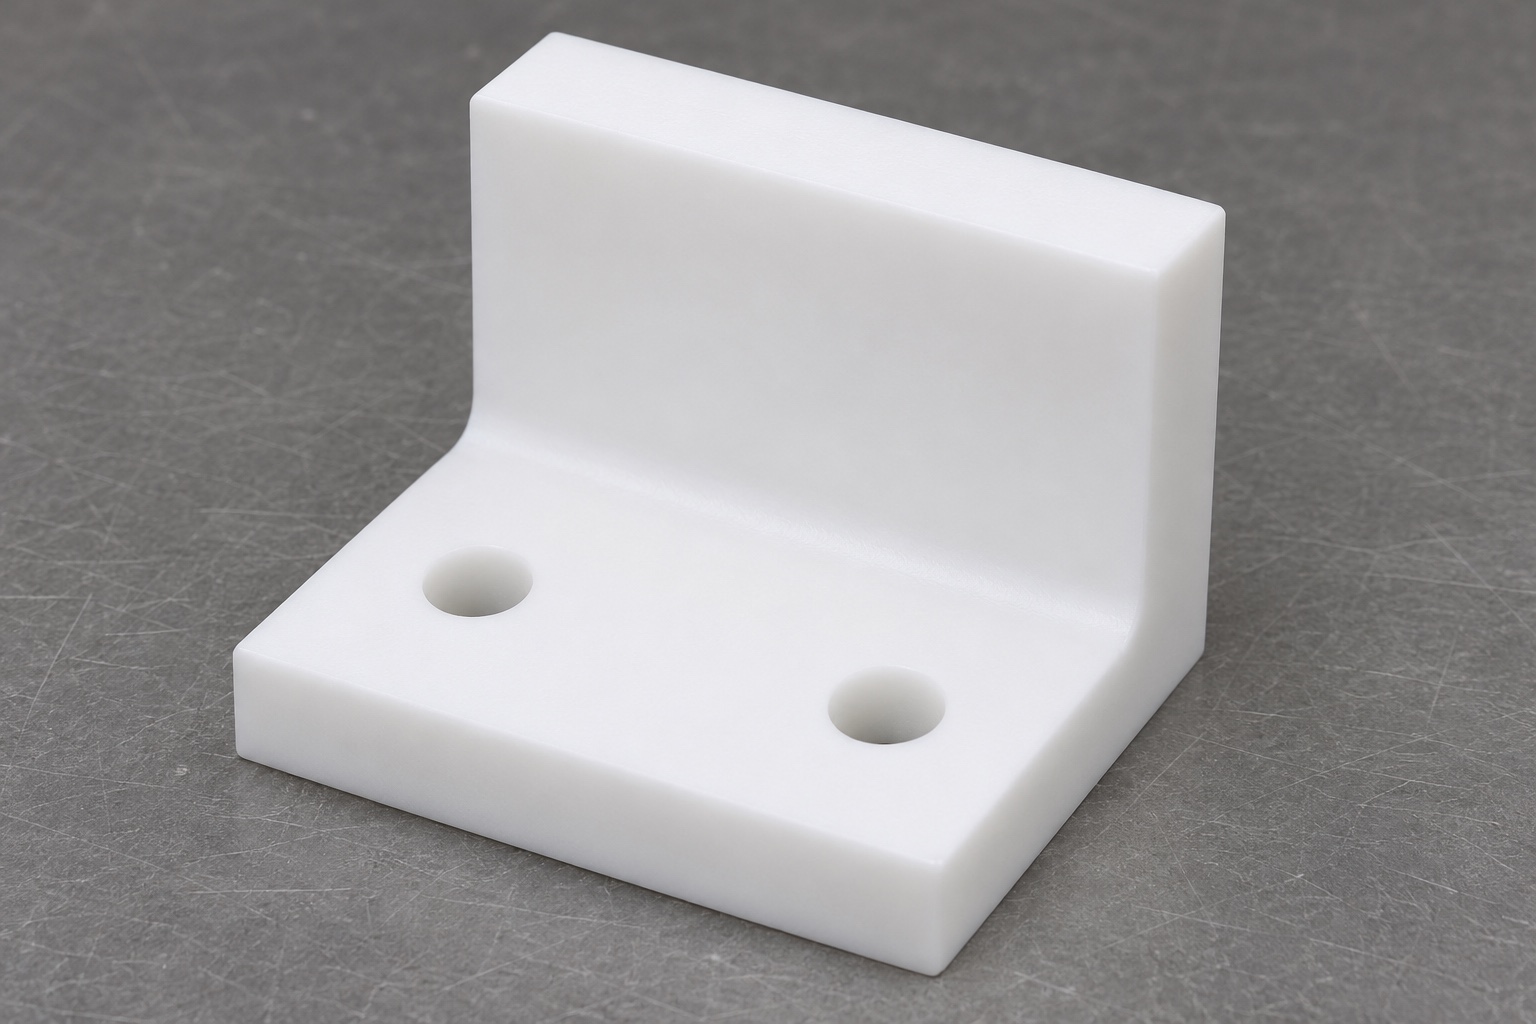
Verstehe den Anschlag als mechanische Referenz
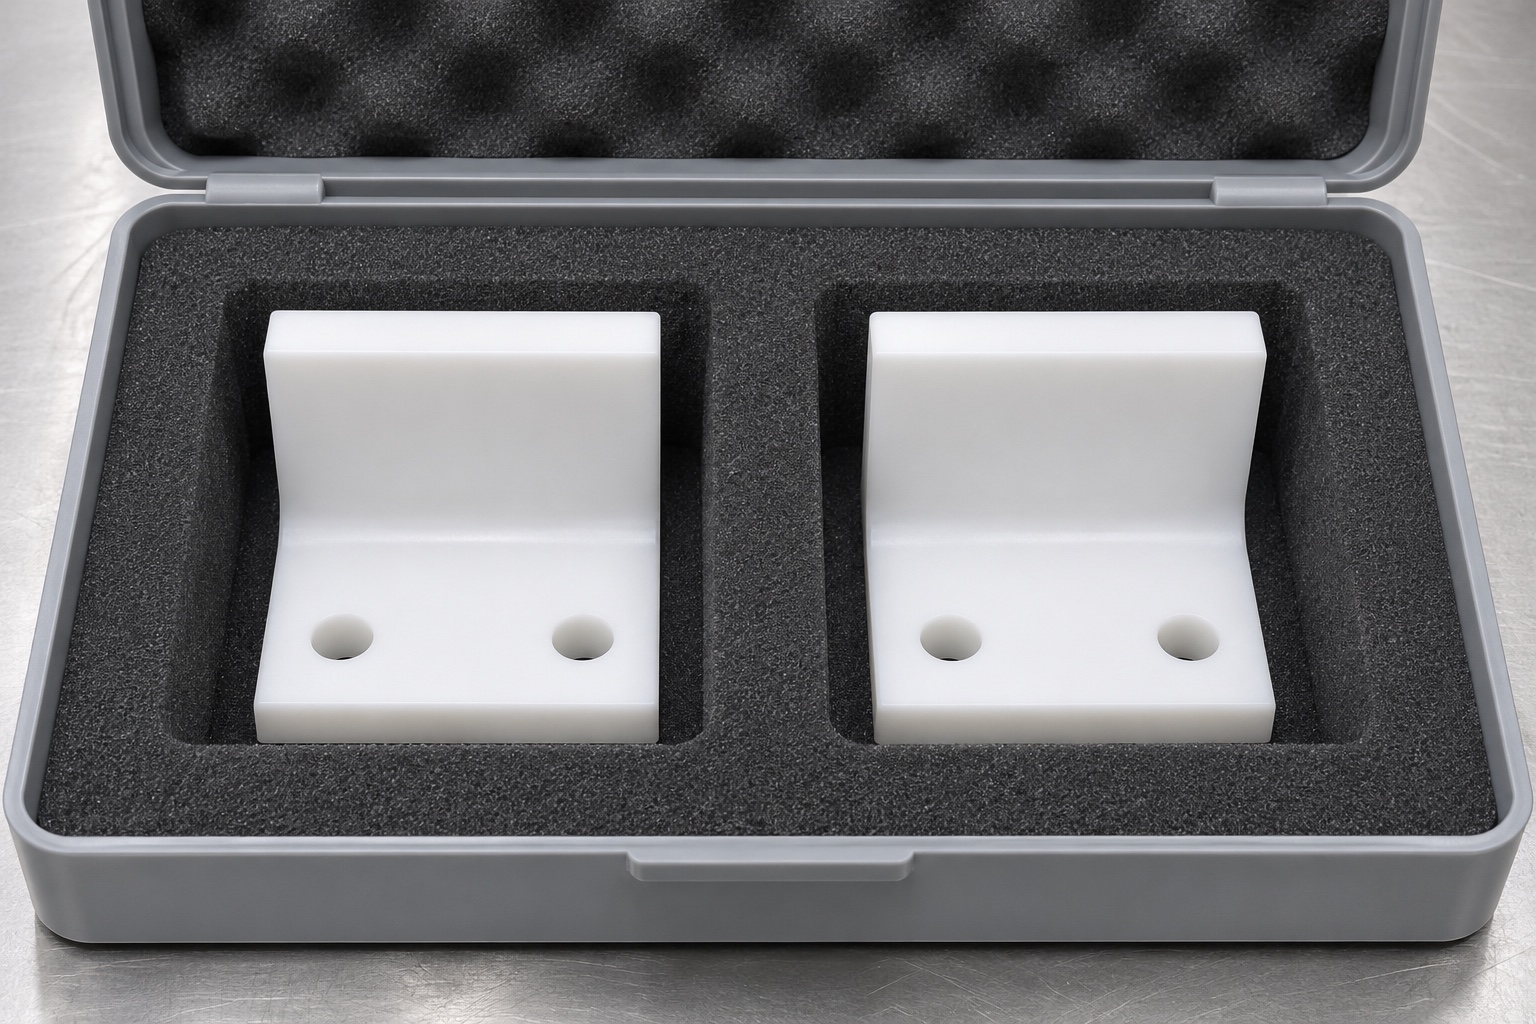
Ein Anschlag für ein Objektträger-Färbegestell ist ein kleines mechanisches Bauteil, das den Kontakt eines Trägers mit einer festen Begrenzung definiert. Das betrachtete weiße POM-C-Bauteil besitzt eine rechteckige Basis, eine kurze aufrechte Wand, zwei Montagebohrungen und einen freigestellten Innenübergang. Entscheidend sind die Beziehungen zwischen Montagefläche, Kontaktfläche und Eckfreiraum. Die Präzisionsbearbeitung von Kunststoff soll diese Beziehungen herstellen, ohne dem Anschlag zusätzliche Systemfunktionen zuzuschreiben. Der Artikel behauptet weder eine bestimmte Färbequalität noch die Validierung eines Laborablaufs oder die Eignung für ein bestimmtes Instrument.
Unterscheide eine Anschlagfläche von einer Führungsfläche
Beginnen Sie die Zeichnungsprüfung, indem Sie feststellen, wo das Gestell Kontakt haben soll und wo es frei bleiben muss. Eine Anschlagfläche kann eine Endposition definieren, während ein anderes Bauteil die Bewegung führt; diese Rollen zu verwechseln, kann unnötige Einschränkungen erzeugen. Definieren Sie den Kontaktbereich und seine Beziehung zur Montagebasis, anstatt zu verlangen, dass jede Fläche die gleiche Toleranz erhält. Wenn das Gestell nur einen Teil der aufrechten Wand berührt, zeigen Sie diesen Bereich oder geben Sie die passende Einpasshülle an. Gehen Sie nicht davon aus, dass ein optisch quadratischer Block die für die Montage benötigte Referenz liefert, ohne festgelegte Akzeptanzkriterien.
Geben Sie die genaue POM-C-Materialanforderung an.
POM-C ist eine nützliche Materialbezeichnung für eine Bearbeitungsdiskussion, aber die eigentliche Bestellungsspezifikation sollte den erforderlichen Typ, Lieferzustand, Farbe und die Rückverfolgbarkeit festlegen. Ein weißes Acetal-Rohteil sollte nicht allein deshalb akzeptiert werden, weil es auf einem Foto ähnlich aussieht. Überlegen Sie, ob Dokumentationen oder Einschränkungen für die nachgelagerte Umgebung gelten. Chemische Einflüsse, Reinigungsmethode und Betriebstemperatur müssen im Hinblick auf das gewählte Material und die komplette Baugruppe bewertet werden. Dieser Leitfaden behauptet nicht, dass das Material mit Färbereagenzien kompatibel ist. Ein Lieferant kann ein identifiziertes Material und einen Prozess anbieten, aber er kann keine nicht spezifizierte Laborexposition nur anhand eines bekannten Polymernamens validieren.
Zuerst eine stabile Montagebasis festlegen
Die Unterseite der Basis ist ein natürlicher Kandidat für die primäre Montagereferenz, wenn die Zeichnung diese Rolle bestätigt. Eine CNC-Fräsabfolge kann diese Fläche und die Features, die für spätere Arbeitsschritte genutzt werden, festlegen. Bei Polymerspannvorrichtungen braucht man genug Unterstützung, um zu verhindern, dass sich der Block im Vorrichtungsrahmen verbiegt und nach dem Lösen zurückfedert. Krafteinwirkung, Kontaktfläche und Bauteilüberstand sollten zur Geometrie passen. Vermeide es, eine unter starker Spannung gemessene Dimension als Zustand im unbelasteten Zustand zu interpretieren. Der Prüfplan sollte den vorgesehenen Messzustand angeben, wenn Deformationen die scheinbare Beziehung zwischen Basis und Anschlagfläche verändern könnten.
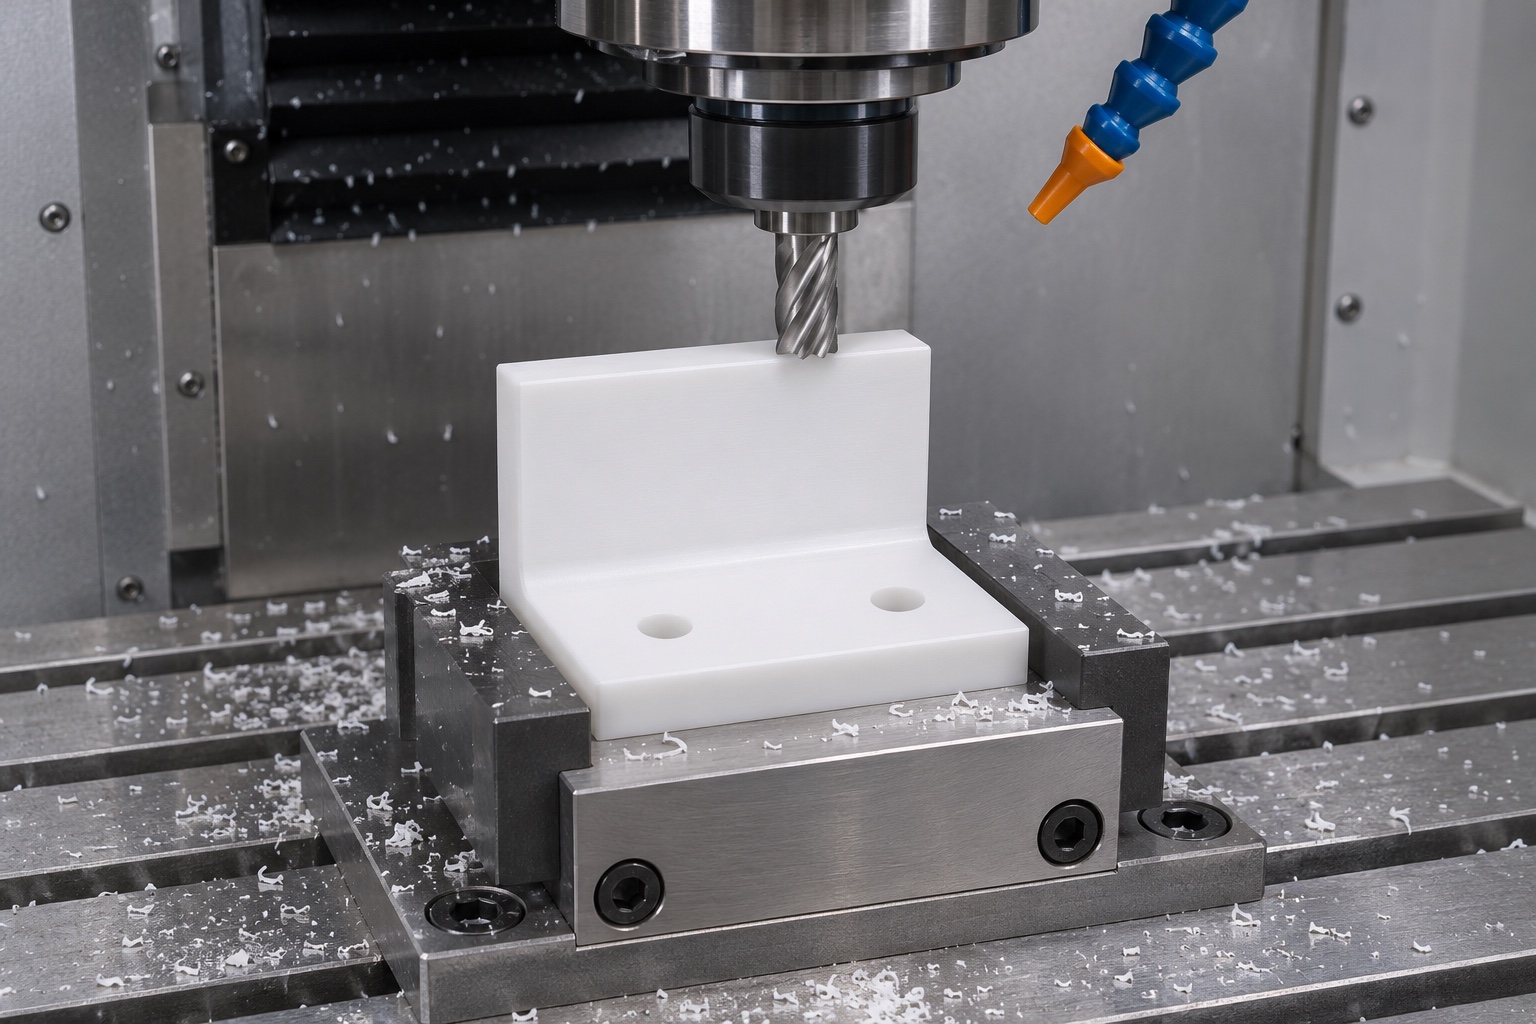
Die Kontaktwand mit Blick auf die Zugänglichkeit bearbeiten
Die aufrechte Wand erfordert Werkzeugzugang zur Kontaktfläche und zum angrenzenden Basisbereich. Durchmesser des Fräsers, Reichweite und Vorrichtungsspiel beeinflussen, ob der geplante Übergang hergestellt werden kann, ohne einen dünnen Abschnitt übermäßig zu belasten. Verwende einen Schrupp- und Schlichtplan, der für das genehmigte Material und die Geometrie geeignet ist, anstatt sich auf einen einzigen aggressiven Durchgang zu verlassen. Ein Schlichtvorgang sollte sich auf die Merkmale beziehen, die die Montage bestimmen. Wenn eine Wand schlank oder schlecht unterstützt ist, besprich das Design und die Methode vor der Produktion. Ersetze keine schwer bearbeitbare Anforderung durch eine bequemere Form, es sei denn, der Designer genehmigt die Änderung.
Definiere den inneren Übergang, anstatt Schärfe vorauszusetzen.
Eine Innen-Ecke zwischen Boden und Wand benötigt oft einen Radius oder eine Entlastung, weil ein Fräser nicht jede theoretisch scharfe Ecke direkt herstellen kann. Der erforderliche Eckfreiraum sollte der Geometrie des passenden Gestells folgen. Eine kontrollierte Entlastung kann es ermöglichen, dass die vorgesehene Kontaktfläche ohne Störung greift, aber ihre Lage und ihr Ausmaß sollten in den Konstruktionsanforderungen festgelegt sein. Vermeide es, einfach willkürlich eine Nut hinzuzufügen, nur weil das die Bearbeitung erleichtert. Die Überprüfung sollte feststellen, ob eine Ecke funktional ist, keinen Kontakt hat oder nur zum Zugang dient. Diese Unterscheidung hilft, zu verhindern, dass eine unbemerkte Eckabweichung fälschlicherweise als Anschlaghöhenfehler während der Montage angesehen wird.
Beziehe Befestigungslöcher auf die Installationsstrategie
Zwei Befestigungslöcher in der Basis sorgen nicht automatisch für eine reproduzierbare Position. Spielraum, Anordnung der Befestigungselemente und die tatsächlichen Positionierungsmerkmale bestimmen, wie das Bauteil in der Baugruppe sitzt. Geben Sie die Lochgröße und -position in Bezug auf die genehmigte Referenzstruktur an. Falls eine Anpassung vorgesehen ist, muss das Design definieren, wie diese Anpassung erreicht wird; dieses Beispiel behält zwei runde Löcher bei und ersetzt nicht einfach stillschweigend durch Schlitze. Berücksichtigen Sie beim Entwurf den Zugang für Bearbeitung, Prüfung und Montage zusammen. Anforderungen für Anziehen, Einsätze oder kompatible Hardware sollten vom Baugruppendesign stammen, nicht von einer allgemeinen Empfehlung für die Kunststoffbearbeitung.
Wärme und Relaxation beim Kunststoffbearbeiten kontrollieren
Kunststoffteile können beim Bearbeiten und Fixieren anders reagieren als Metallteile. Schnittbedingungen, Werkzeugzustand, Spanabfuhr und die Stützordnung sollten für den ausgewählten POM-C-Rohling und die Bauteilgeometrie angepasst werden. Ein Maß, das direkt nach einer stark fixierten Bearbeitung gemessen wird, kann das freigegebene Teil unter den vereinbarten Prüfbedingungen nicht korrekt wiedergeben. Wenn es die Anwendung erfordert, sollte der Prozessplan festlegen, wann und wie das Teil nach der Bearbeitung überprüft wird. Vermeide es, eine universelle Konditionierungszeit zu erfinden oder zu behaupten, dass ein einziger Parametersatz für jede Acetal-Sorte, Rohlinggröße und Laborgeräteausstattung Stabilität garantiert.
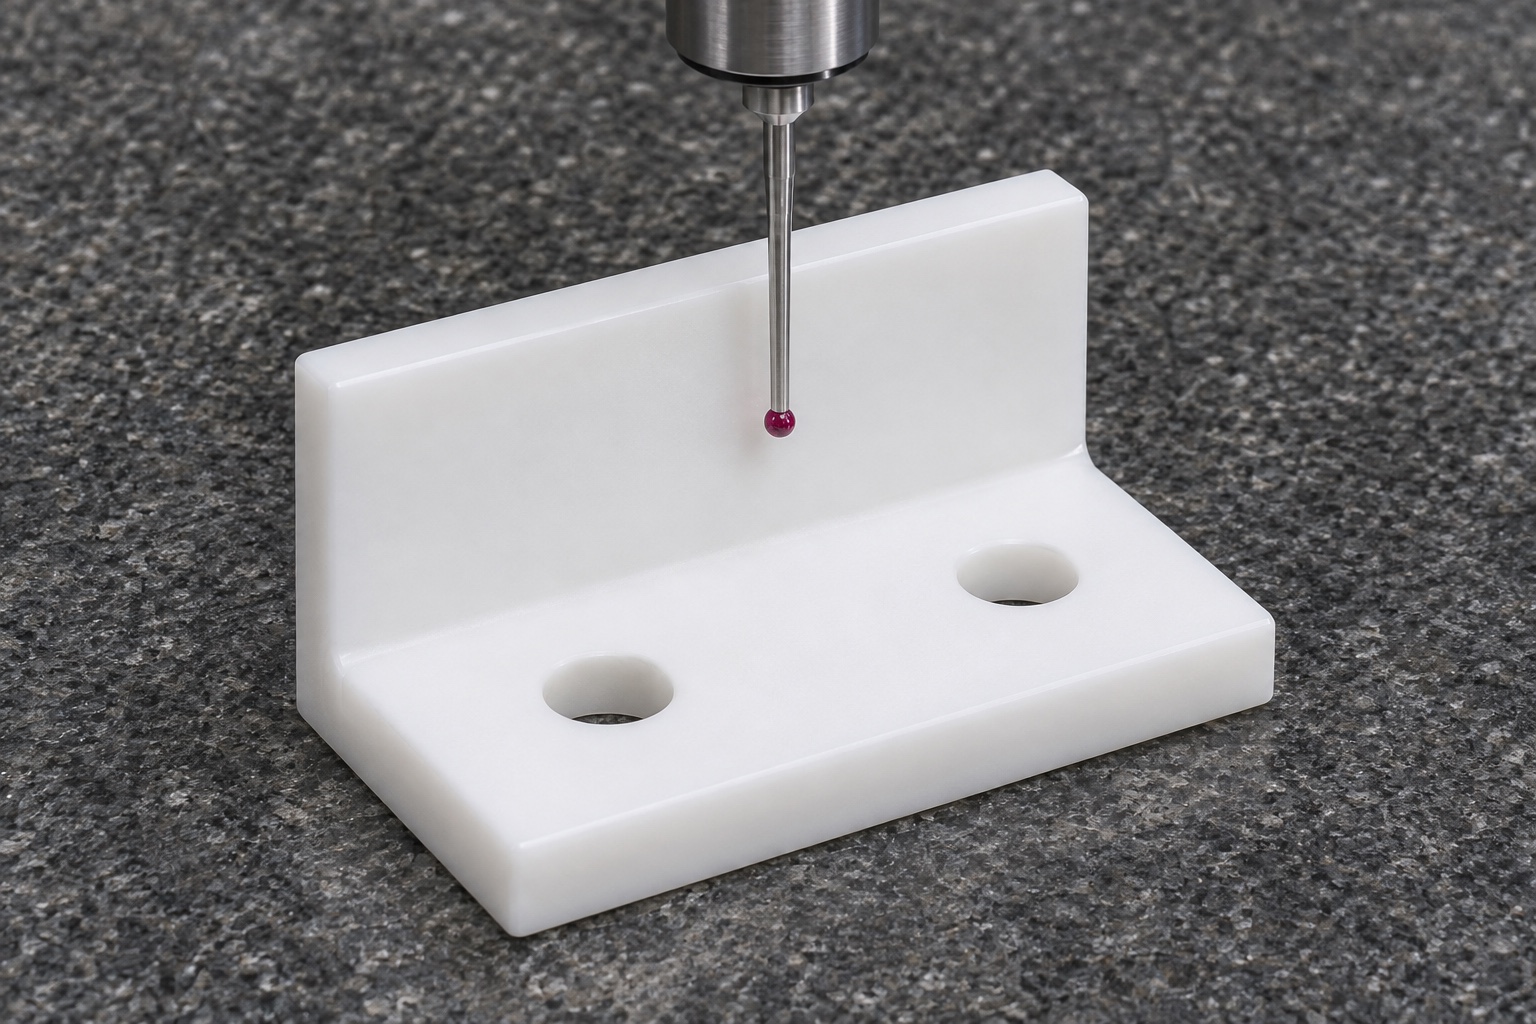
Wähle Prüfmethoden für die Kontaktbeziehung.
Bei der Inspektion sollte die Montagefläche, die Ausrichtung der Kontaktfläche, die Anschlaghöhe, die Lochpositionen und der vorgegebene Eckabstand überprüft werden. Wählen Sie Methoden, die einen geeigneten Zugang und Anpressdruck für das Teil bieten. Eine Sonde oder Vorrichtung kann die Polymeroberfläche verformen, wenn die Belastung nicht passend ist; eine berührungslose Methode kann bei einigen Merkmalen helfen, benötigt aber trotzdem eine definierte Referenzausrichtung. Dokumentieren Sie die tatsächlichen Akzeptanzmerkmale, anstatt das Teil nur als präzisionsbearbeitet zu beschreiben. Bei der Prototypbewertung vergleichen Sie zunächst die hergestellte Geometrie mit den kontrollierten Anforderungen und beurteilen dann den Zusammenbau separat mit dem richtigen Gegengestell und unter den vorgesehenen Einbaubedingungen.
Oberflächen- und Kantenanforderungen nach Funktion angeben
Die Kontaktfläche könnte eine andere Oberflächenbearbeitung benötigen als ein Außenbereich, der nie das Gestell berührt. Definiere unzulässige Materialüberstände, Absplitterungen oder erhöhte Kanten, wo sie die Passung oder Handhabung beeinträchtigen könnten. Allgemeines Entgraten sollte eine kontrollierte Kontaktgrenze nicht abrunden. Wenn das Aussehen wichtig ist, vereinbare vor der Produktion eine visuelle Referenz oder explizite Kriterien. Eine glatte weiße Oberfläche belegt keine Reinigbarkeit, Reagenzienbeständigkeit oder einen validierten Laborreinigungsprozess sicher. Halte diese Themen getrennt von der normalen Bearbeitungsoberfläche, damit der Lieferant weiß, welche Nachweise erforderlich sind, und der Käufer eine kosmetische Prüfung nicht als Beweis für funktionale Eignung interpretiert.
Halte Handhabung und Verpackung konsistent mit der Abnahme.
Nach der genehmigten Endbearbeitung schützen Sie die aufrechte Wand und die Kontaktfläche vor Stößen oder dauerhaften Belastungen während des Transports. Separate Taschen können Montagebohrungen und Kontaktkanten von losem Zubehör fernhalten. Verpackungsmaterialien sollten den vereinbarten Sauberkeits- und Handhabungsanforderungen entsprechen. Bringen Sie kein Etikett über die Kontaktfläche an und verwenden Sie keine Verpackung, die die Wand biegt. Ein Foto kann die physische Anordnung dokumentieren, aber ein tatsächlicher Versandnachweis muss das echte Material und die Charge kennzeichnen. Gewöhnliche Schutzverpackung stellt keine Sterilität oder spezielle Sauberkeitsklasse sicher, es sei denn, diese Anforderungen sind separat angegeben und unterstützt.
Erstellen Sie eine praktische RFQ für maßgeschneiderte Acetal-Anschläge
Eine RFQ für POM-C CNC-Fräsen sollte die Zeichnung und Modellrevision, Materialkennzeichnung, Menge, Befestigungsreferenz, Kontaktbereich und Anforderungen an die Eckfreiräume enthalten. Fordere einen klaren Prüfungsumfang an und kläre, ob die Montagekontrolle enthalten ist. Bitte den Lieferanten, Annahmen zur Polymerfixierung, Messbedingungen und Zugänglichkeit für die Endbearbeitung zu erläutern. Vergleiche Angebote anhand des geteilten Umfangs und nicht anhand eines allgemeinen Versprechens enger Toleranzen. Eine Prototypenprüfung kann Passform- und Handhabungsfragen vor der Serienproduktion klären, aber jede genehmigte Änderung sollte in kontrollierten Dokumenten festgehalten werden, damit spätere Chargen nicht nach informellen Erinnerungen gefertigt werden.
FAQ
Gibt POM-C eine vollständige Materialspezifikation an?
Nein. Die erforderliche Qualität, Lieferbedingung, Dokumentation und relevante Einschränkungen müssen noch festgelegt werden. Farbe oder eine allgemeine Acetal-Beschreibung allein reichen nicht aus, um sicherzustellen, dass das gelieferte Material den Kaufanforderungen entspricht.
Kann diese Anleitung die Kompatibilität mit Färbereagenzien feststellen?
Nein. Tatsächliche chemische Belastung und Reinigungsbedingungen erfordern eine Bewertung des Materials und des Systems. Die Bearbeitungshinweise betreffen Geometrie und Akzeptanz; sie validieren keinen Reagenziengebrauch, Reinigungsprozess oder Laborinstrumenten-Workflow.
Warum eine Innenkante mit Entlastung einfügen?
Eine definierte Entlastung kann Platz für ein passendes Gestell schaffen, wenn das Design dies erfordert. Das Ausmaß muss genehmigt werden; das Hinzufügen einer willkürlichen Nut oder das Entfernen einer funktionalen Kontaktkante ist keine akzeptable Annahme.
Sollten die Maße bei fest gespanntem Zustand überprüft werden?
Nur wenn das die vereinbarte Messbedingung ist. Eine Fixierung kann ein Polymerteil verformen. Die Inspektion sollte den relevanten Zustand und die Referenzausrichtung beschreiben, damit die Ergebnisse den von der Zeichnung geforderten Zustand widerspiegeln.
Garantieren zwei Befestigungslöcher eine wiederholbare Positionierung?
Nein. Die Positionierung hängt vom gesamten Installationsdesign ab, einschließlich der Spielräume und der Stellungselemente. Nur das Vorhandensein von Löchern bestimmt nicht die Endanschlagposition, die Befestigungsleistung oder die erlaubte Einstellung in der Ausrüstung.
Was zeichnet eine nützliche Prototypenbewertung aus?
Sie trennt die Maßkonformität vom Montagepassung und dokumentiert jede genehmigte Änderung. Die Bewertung verwendet das richtige Gestell, Installationsreferenzen und Akzeptanzkriterien statt sich nur auf die visuelle Ähnlichkeit mit einem Modell zu verlassen.
tanghangyun@oemach.com