
Definiere das Beispiel und dessen Beweisgrenzen
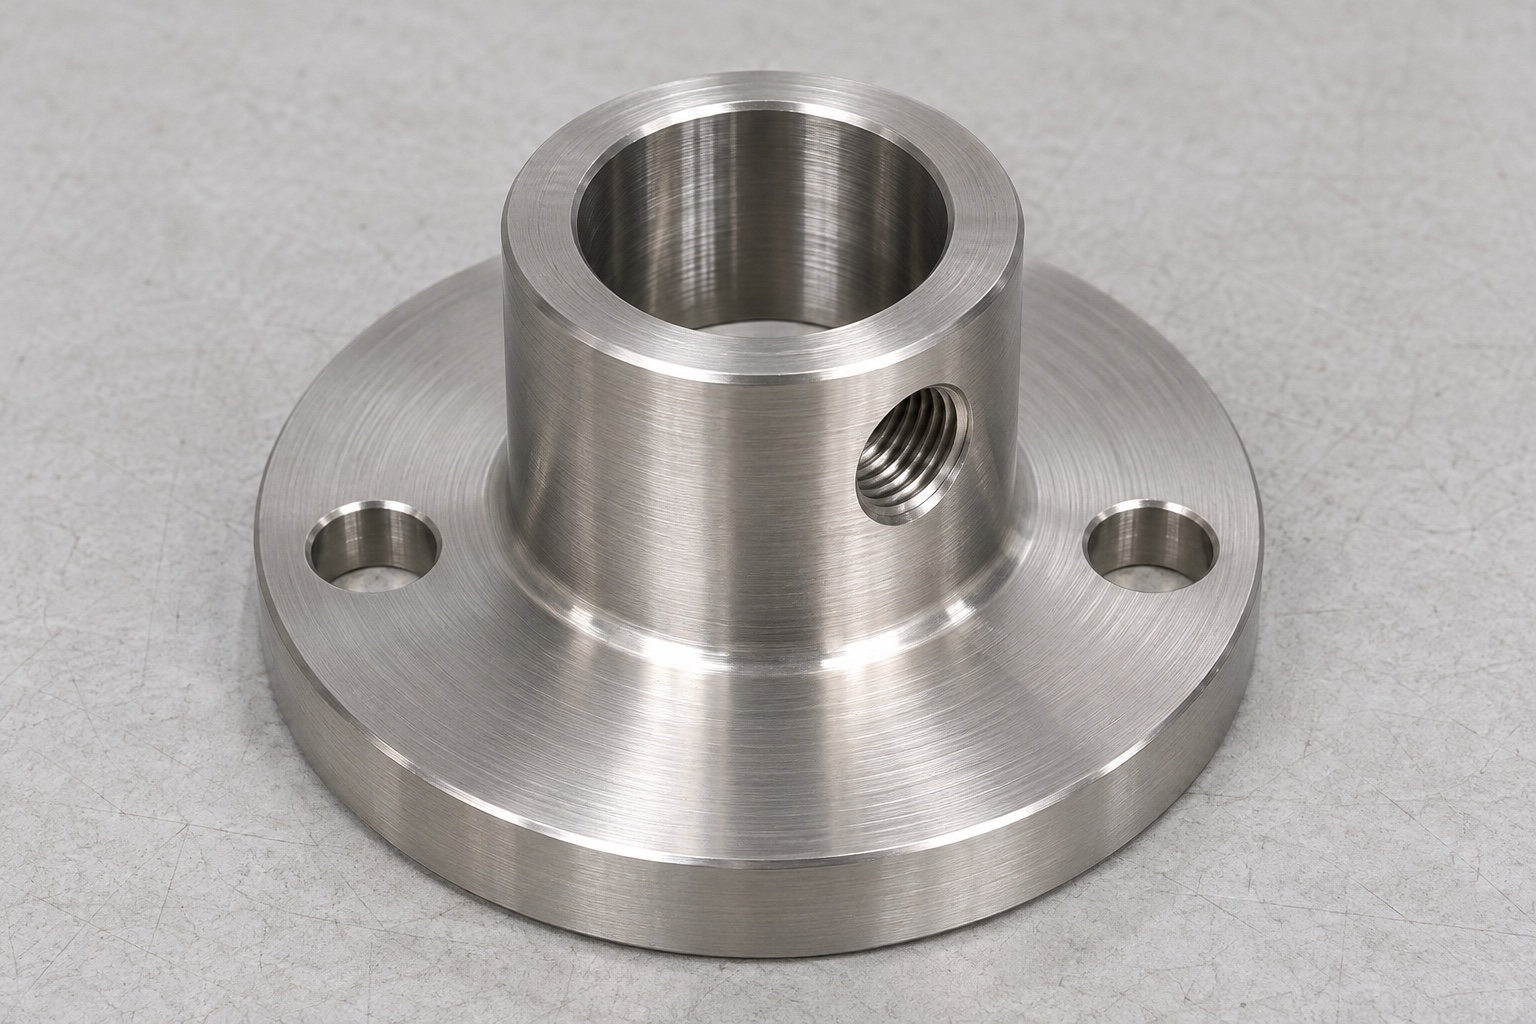
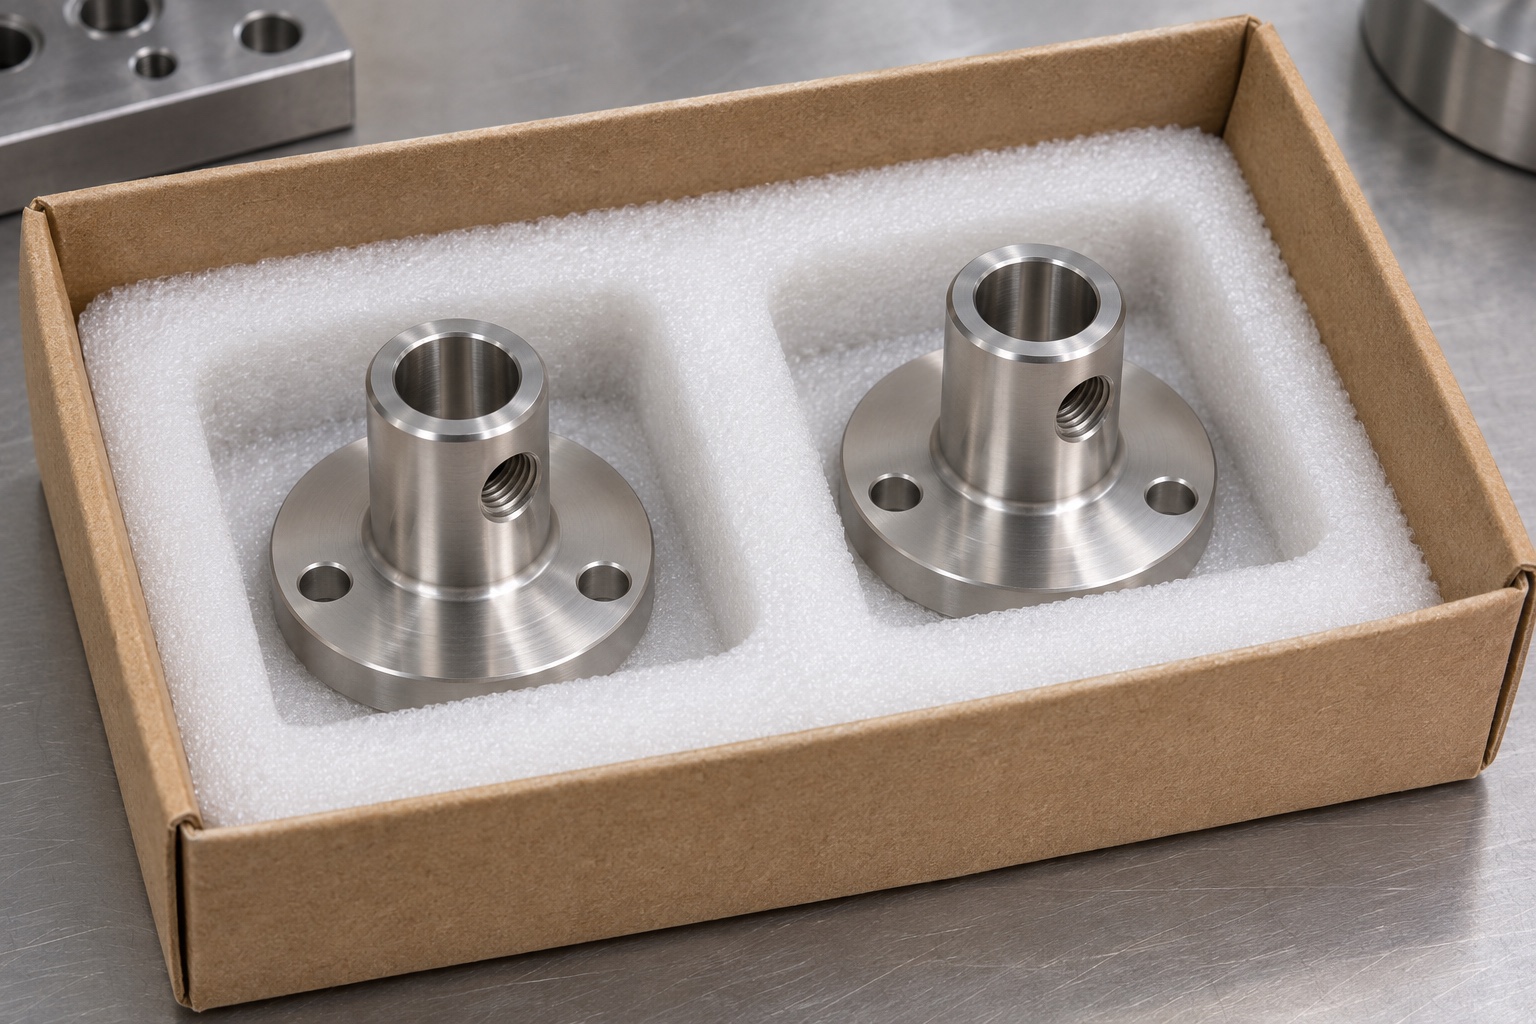
Dieses repräsentative Bearbeitungsbeispiel untersucht einen 316L-Kühlmittel-Düsenhalter für zahnmedizinische Fräsgeräte. Es handelt sich um einen vorgeschlagenen Herstellungsansatz, nicht um einen Bericht über einen bestimmten Kundenauftrag, eine abgeschlossene Lieferung oder gemessene Leistung. Das Teil hat eine runden Montageflansch, einen erhobenen zylindrischen Zapfen, ein axiales Führungsloch, zwei Montagebohrungen und ein radiales Gewinde-Sperrloch. Ziel ist es zu erklären, wie eine CNC-Bearbeitungsanfrage zu einem überprüfbaren Prozessplan werden kann. Für dieses Beispiel wird keine Zertifizierung, klinisches Ergebnis, Kühlmitteldruckbewertung oder Kompatibilität mit einer kommerziellen Zahnfräsmaschine beansprucht.
Stelle die Angebotsdaten zusammen, bevor du den Terminplan erstellst
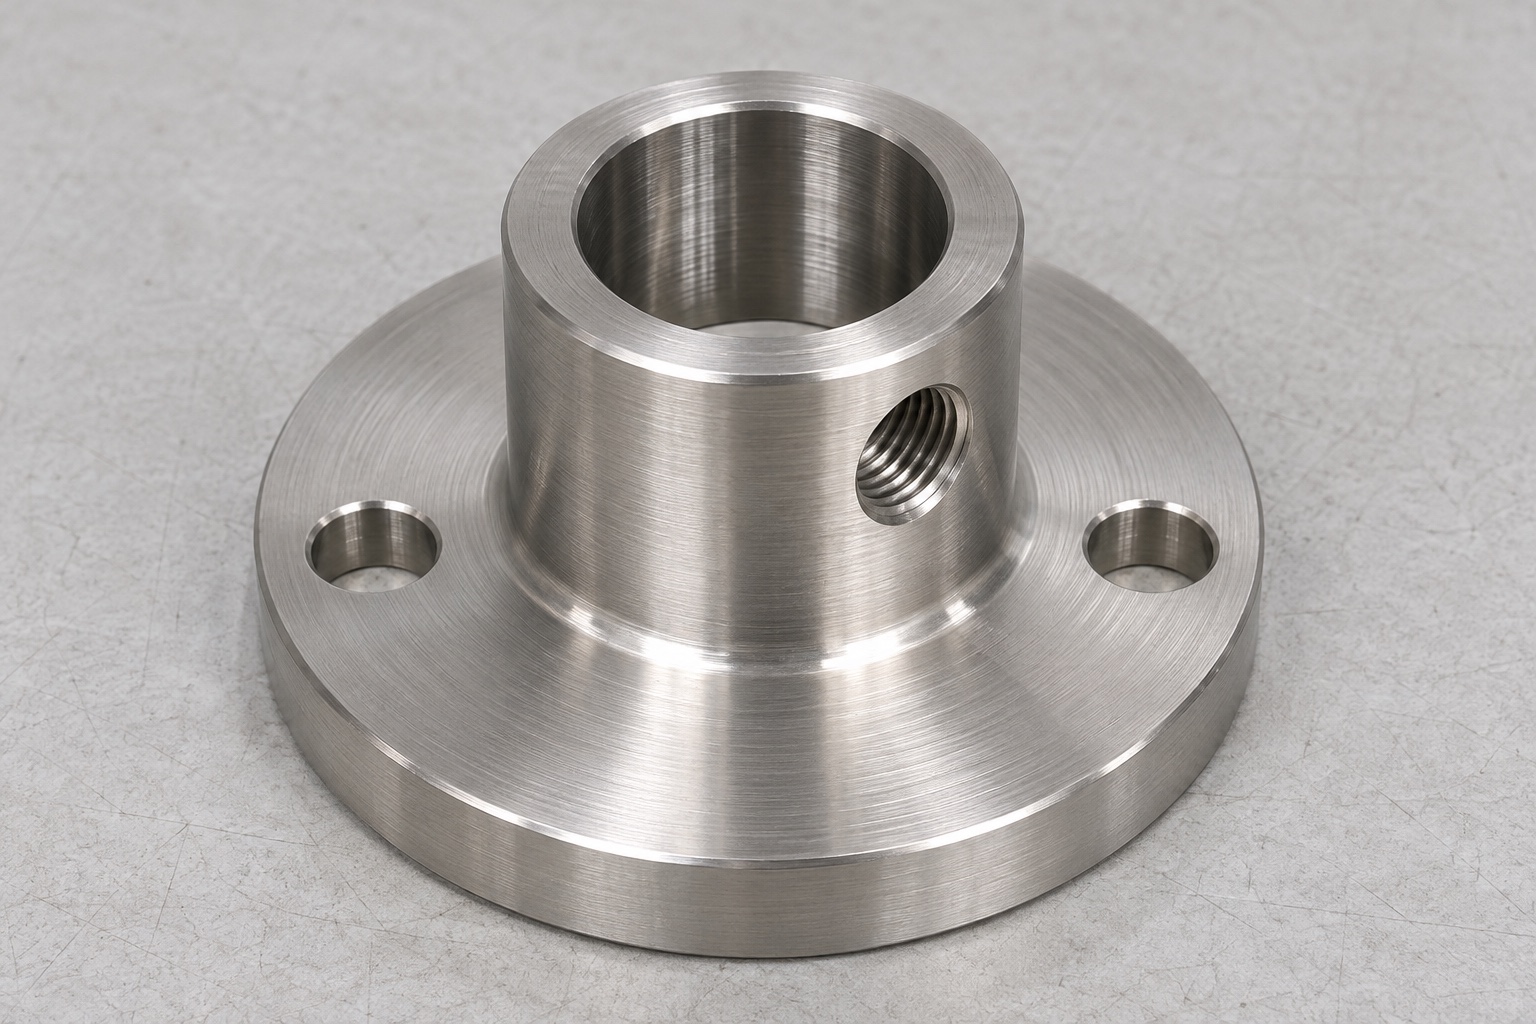
Das vorgeschlagene Eingabepaket enthält eine kontrollierte Zeichnung, ein passendes Festkörpermodell, die Materialspezifikation und einen gewünschten Mengenbereich. Es identifiziert zudem die Unterseite des Flanschs als vorgesehenen Sitzreferenzpunkt und das axiale Bohrloch als Positionierungsmerkmal, vorbehaltlich der Designfreigabe. Fehlende Maße, nicht spezifizierte Kantenzustände und unklare Gewindeeingriffe bleiben Fragen für den Käufer. Sie werden nicht stillschweigend vom Maschinenbediener ergänzt. Diese Fragen frühzeitig zu notieren, gibt dem Angebot einen klaren Rahmen und verhindert, dass ein niedrigerer Preis ein anderes Verständnis der Prüfarbeiten oder der Endbearbeitung verschleiert.
Geometrie auf Bearbeitungszugang prüfen
Die erste Fertigungsüberprüfung folgt den Werkzeugwegen in das Axialloch, das Radialloch und die Flanschlöcher. Besonderes Augenmerk liegt auf der Stelle, an der das Sicherungsloch in das Bohrloch eintritt, da hier eine unterbrochene Kante mit eingeschränkter Sicht zusammentrifft. Bei der Überprüfung wird auch geprüft, ob der Flansch ein sekundäres Rüsten unterstützen kann, ohne den fertigen Ansatz zu belasten. Wenn der Zugang ein unerwartetes Werkzeug oder einen zusätzlichen Handhabungsschritt erfordern würde, sollte das in der vorgeschlagenen Route vermerkt werden. Jede Designänderung, einschließlich erweiterten Zugangs oder überarbeiteter Kantenvorgaben, muss vom Käufer genehmigt werden, bevor sie Teil des Fertigungsplans wird.
Materialidentität und Rohlingkontrolle festlegen
Die vorgeschlagene Vorgehensweise beginnt mit einem genehmigten 316L-Ausgangsmaterial und einer Aufzeichnung, die das Rohteil mit seiner Materialdokumentation verknüpft. Die Größe und der Lieferzustand des Rohteils würden so gewählt, dass die Flansche und Ansätze unterstützt werden, während noch genug Material für die geplanten Bearbeitungsschritte übrig bleibt. Ein Austausch ist nicht gerechtfertigt, nur weil eine andere Edelstahllegierung leichter zu bearbeiten ist. Das Arbeitsblatt sollte sowohl die Zeichnungsrevision als auch das Materiallos angeben. Dieses Beispiel schreibt keine universelle Materialspezifikation vor; es zeigt, wo die tatsächliche Spezifikation und die Rückverfolgbarkeitsanforderungen in die Einkaufs- und Fertigungsunterlagen einfließen müssen.
Bearbeite zuerst die koordinierten axialen Merkmale.
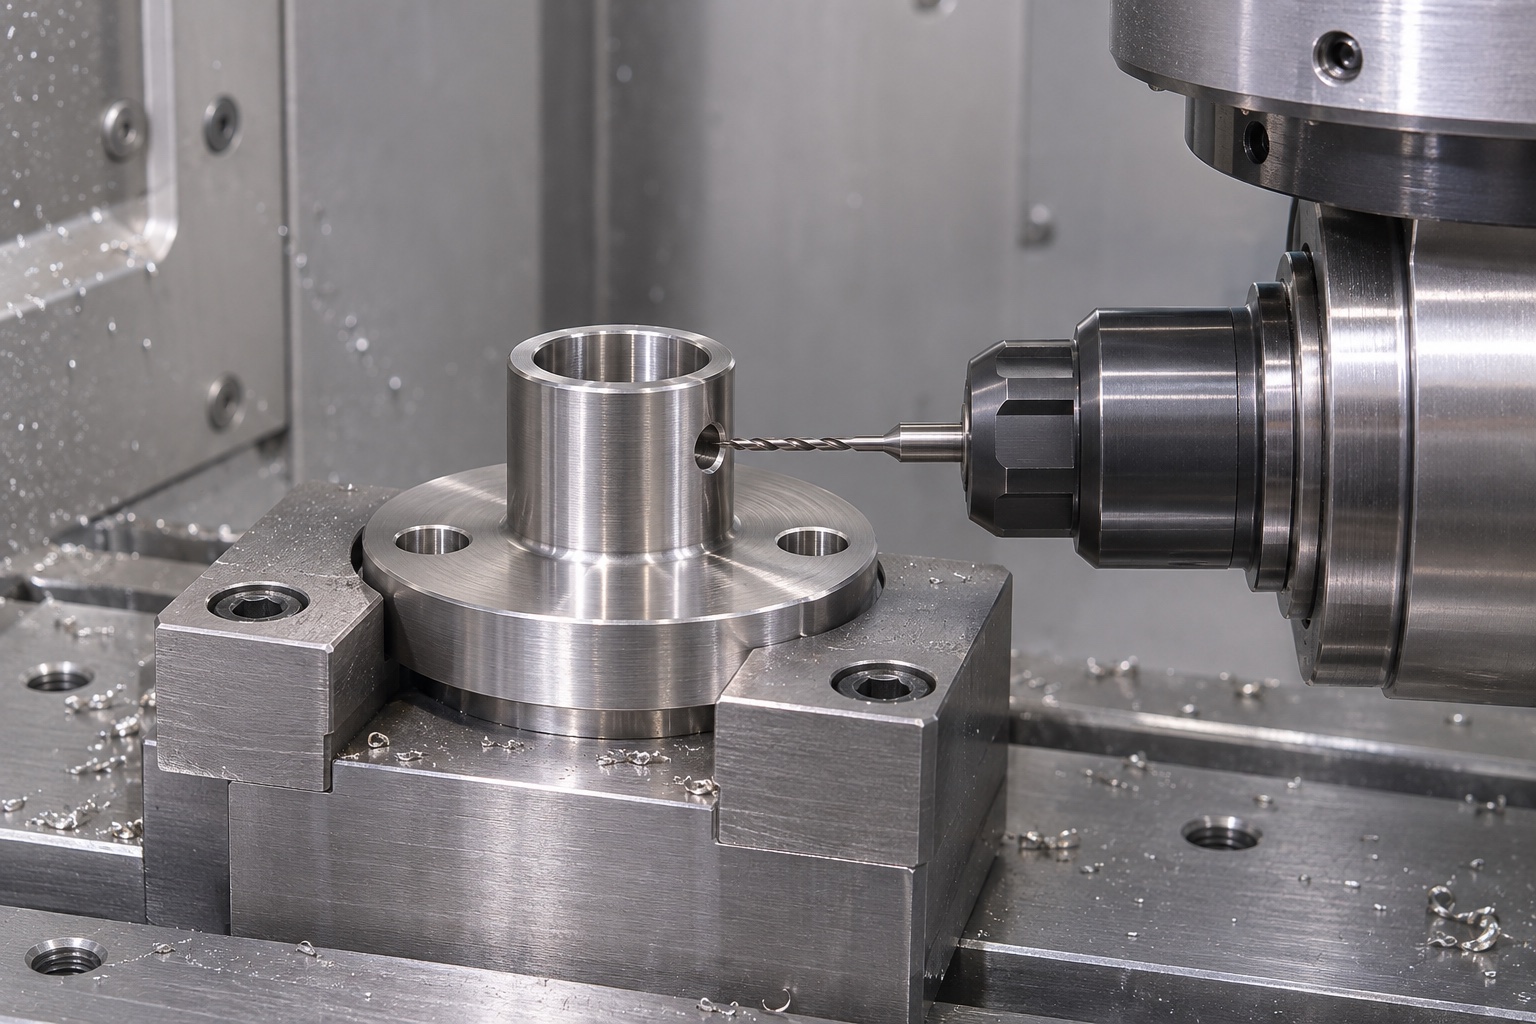
Ein vorgeschlagener erster Arbeitsschritt erstellt das Axialbohrloch, die äußeren Zapfen und die zugänglichen Flanschflächen mittels einer kontrollierten Drehbearbeitung. Der Maschinenbediener würde Stützung und Werkzeugzugang passend zu den genehmigten Maßen auswählen, anstatt eine angenommene allgemeine Toleranz auf jede Fläche anzuwenden. Zwischenkontrollen würden bestätigen, dass die geplante Fertigungszugabe noch vorhanden ist. Eine zweite Drehposition könnte für die Unterseite des Flansches oder eine andere unzugängliche Fläche erforderlich sein. Der Ablauf sollte erklären, wie dieser Wechsel die beabsichtigte Bohrloch-zu-Sitz-Beziehung erhält, einschließlich welcher Merkmale das Teil positionieren und welche Flächen während des Spannens geschützt werden.
Montagebohrungen und das Verriegelungsgewinde hinzufügen.
Die vorgeschlagene Sekundäroperation richtet sich nach genehmigten Referenzen, bevor die Befestigungsbohrungen für die Flansche und das radiale Gewindeloch gefertigt werden. Die Vorrichtung sollte die radiale Richtung eindeutig machen, wo es die Zeichnung vorgibt. Die Gewindevorbereitung und das Gewindeschneiden werden in einer Reihenfolge durchgeführt, die den Bohrloch-Durchgangspunkt berücksichtigt, sodass überschüssiges Material auf zugängliche Weise entfernt werden kann. Der nutzbare Gewindeeingriff bleibt eine Anforderung der Zeichnung, nicht eine Annahme des Prozesses. Der Operationsbericht sollte Fertigstellung des Werkzeugs und Abnahme unterscheiden: das Durchlaufen des programmierten Zyklus bestätigt nicht automatisch die Position des Lochs, den Zustand des Gewindes oder die Freiheit von inneren Graten.
Ein inneres Kantenproblem lösen, ohne zu improvisieren.
Ein nützliches Prüfszenario ist die Entdeckung einer hervorstehenden Kante, wo das Radialloch auf die Axialbohrung trifft. Dies ist ein hypothetisches Risiko, kein beobachteter Produktionsfehler. Die geplante Vorgehensweise besteht darin, das betroffene Teil zu isolieren, die Stelle zu inspizieren und den Zustand mit der genehmigten Kantenanforderung zu vergleichen. Wenn die definierte Endbearbeitungsmethode die Kante nicht entfernen kann, ohne eine funktionale Oberfläche zu verändern, wird das Problem zur autorisierten Entscheidung zurückgegeben. Es sollte nicht zu nicht dokumentiertem Polieren oder Vergrößern der Bohrung führen. Jede akzeptierte Prozessrevision würde dann Teil der kontrollierten Arbeitsanweisungen werden.
Oberflächenbehandlung von der Maßfreigabe trennen
Wenn der Käufer eine sekundäre Oberflächenbehandlung verlangt, sollte der Ablauf angeben, wann sie erfolgt und welche Abmessungen oder Oberflächen danach überprüft werden müssen. Materialhandhabung, Abkleben und Aufzeichnungsanforderungen hängen vom angegebenen Prozess ab. Wenn keine Behandlungsanforderung vorliegt, erfindet das Beispiel keine, um das Teil medizinischer erscheinen zu lassen. Die kosmetische Inspektion sollte ebenfalls getrennt von der geometrischen Abnahme bleiben. Ein gleichmäßiges Aussehen kann die Überprüfung der Bohrung oder des Flanschsitzes nicht ersetzen, und eine akzeptable Bearbeitungsoberfläche sollte nicht gegen einen nicht angegebenen visuellen Standard abgelehnt werden, der nur bei der Lieferung eingeführt wird.
Bereiten Sie ein charakteristikbasiertes Inspektionsprotokoll vor
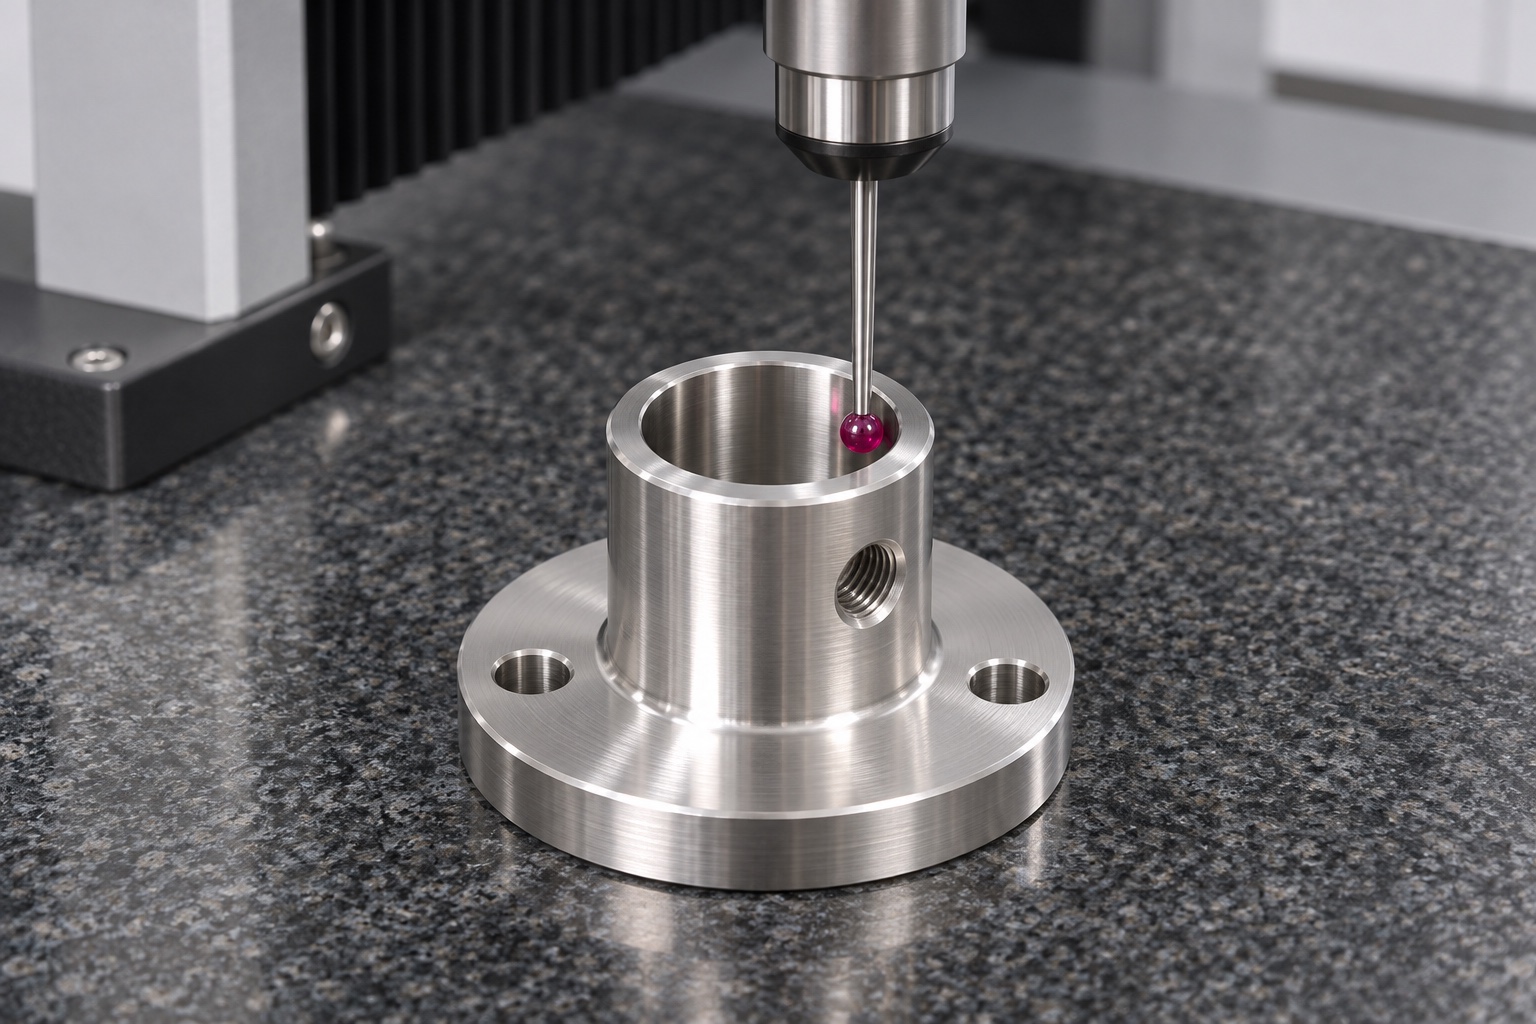
Der vorgeschlagene Erstmusterprüfbericht ordnet Zeichnungsmerkmale den Messmethoden und Abnahmenachweisen zu. Bohrungsmaße, Flanschauflagezustand, Position der Montagebohrungen und das Sperrgewinde werden mit Prüfungen versehen, die ihrem Zugang und ihrer Funktion entsprechen. Der interne Schnittpunkt benötigt einen eigenen Prüfweg. Wo eine Koordinatenmessmaschine (KMM) geeignet ist, sollte die Prüfaufstellung die Referenzausrichtung aufzeichnen, anstatt nur den Instrumentennamen als Nachweis zu betrachten. Numerische Ergebnisse werden hier nicht angegeben, da in diesem Beispiel keine Teile vermessen wurden. Bei einer tatsächlichen Produktionsabgabe müssen echte Beobachtungen, klare Entscheidungen und die richtige Revisionsidentifikation enthalten sein.
Reinigung und geschützte Verpackung zusammen festlegen
Die vorgeschlagene Endbearbeitung entfernt Bearbeitungsreste entsprechend dem vom Käufer genehmigten Umfang und prüft dann zugängliche Öffnungen vor dem Verpacken. Die Handhabung nach der Reinigung ist wichtig, da eine Schutzvorrichtung Schmutz wieder einbringen kann, wenn ihre Materialien oder der Arbeitsbereich ungeeignet sind. Separate Taschen würden dafür sorgen, dass fertige Flanschflächen keinen Kontakt mit anderen Haltern haben. Etiketten würden mit der Charge verbunden bleiben, anstatt eine funktionale Öffnung zu überdecken. Dies ist ein Vorschlag zur Verpackung geschützter Komponenten, keine Behauptung über eine sterile Barriere. Die eigentliche Bestellung muss alle validierten Anforderungen an Sauberkeit, Verpackung oder Umgebung angeben, die über die normale Vermeidung von Handhabungsschäden und losem Schmutz hinausgehen.
Freigabestufen für Prototyp- und Folgeaufträge festlegen
Eine Prototypfreigabe kann anhand vereinbarter Nachweise organisiert werden: Materialidentität, Maßergebnisse, Gewindeabnahme, Überprüfung der Innenkante und Verpackungsbestätigung. Die Montagepassung bleibt eine Bewertung durch den Käufer, es sei denn, sie ist ausdrücklich im Aufgabenbereich des Lieferanten mit einer definierten Methode enthalten. Vor einer Wiederholungsbestellung sollten Änderungen an der Zeichnung, am Gegenbauteil, an der Behandlung oder am Prüfschema anhand des genehmigten Ablaufs überprüft werden. Ein zuvor akzeptiertes Muster berechtigt nicht zu nicht dokumentierten Abweichungen. Der Zweck dieser Kontrollpunkte ist es, Verantwortlichkeiten sichtbar zu machen, und nicht zu implizieren, dass dieses repräsentative Beispiel bereits den Qualifizierungsprozess eines Kunden bestanden hat.
Vergleichen Sie Lieferanten anhand desselben Prüfbereichs
Bei der Bearbeitung von kundenspezifischen Düsenhaltern sollte jeder Lieferant um ein Angebot auf Basis derselben Version, Menge und Liefergegenstände gebeten werden. Fordern Sie eine klare Aussage zu den Annahmen in Bezug auf den Zugang zu den Radialbohrungen, die Bearbeitung des Bohrungsübergangs und etwaige ausgelagerte Behandlungen an. Lieferzeit- und Kostenvergleiche werden aussagekräftiger, wenn Inspektion und Verpackung konsequent berücksichtigt werden. Ein Vorschlag sollte zwischen bereits durch Nachweise gestützter Arbeit und Arbeit, die während der Musterprüfung bewertet wird, unterscheiden. Dieser repräsentative Plan kann ein RFQ-Gespräch informieren, aber die tatsächliche Machbarkeit, die endgültigen Akzeptanzkriterien und kommerzielle Verpflichtungen erfordern die Prüfung der realen Teiledokumentation durch die Verantwortlichen.
FAQ
Handelt es sich hierbei um einen dokumentierten Kundenlieferfall?
Nein. Es handelt sich um ein repräsentatives Herstellungsbeispiel, das dazu dient, Planung und Abnahme zu erklären. Es enthält keinen namentlich genannten Kunden, keine gelieferte Menge, kein gemessenes Produktionsergebnis oder die Behauptung, dass ein Gerätehersteller das Teil genehmigt hat.
Welches Problem sollte frühzeitig im Design geklärt werden?
Die Schnittstelle des Radialgewindes mit der axialen Bohrung verdient eine frühzeitige Überprüfung, weil Zugänglichkeit, nutzbare Gewindeeingriffe und Kantenbeschaffenheit zusammenwirken. Die genauen Prioritäten hängen noch von der kontrollierten Zeichnung und den Montageanforderungen ab.
Kann der Lieferant die Bohrung ändern, um einen Grat zu entfernen?
Nicht ohne Genehmigung, wenn die Änderung die kontrollierte Geometrie beeinflusst. Der vorgeschlagene Weg verwendet eine genehmigte Finish-Methode; eine Bedingung außerhalb dieser Methode sollte dokumentiert und zur autorisierten Entscheidung zurückgegeben werden.
Was würde den Prüfbericht glaubwürdig machen?
Tatsächlich gemessene Eigenschaften, klare Bezugsausrichtung, geeignete Methoden und Rückverfolgbarkeit zur Zeichnungsrevision machen den Bericht nützlich. Eine Liste von Instrumenten ohne Ergebnisse oder Akzeptanzentscheidungen würde keine Konformität nachweisen.
Stellt eine Schutzverpackung Sterilität sicher?
Nein. Getrennte Taschen und sorgfältige Handhabung sorgen für physischen Schutz und vereinbarte Bauteilvorbereitung. Sterilität oder eine validierte Sauberkeitsklassifikation würden einen separat definierten Prozess und entsprechende Nachweise in einem geeigneten Umfang erfordern.
Was wird für ein echtes Angebot benötigt?
Senden Sie die Zeichnung und Modellrevision, Materialspezifikation, Mengen, funktionale Kanten- und Oberflächenanforderungen, Prüfunterlagen und Verpackungserwartungen. Identifizieren Sie ungelöste Montageanforderungen, damit sie überprüft werden können, bevor Preis und Zeitplan festgelegt werden.
tanghangyun@oemach.com