
Trennen Sie die Montageplatte von der Wärmeleistung
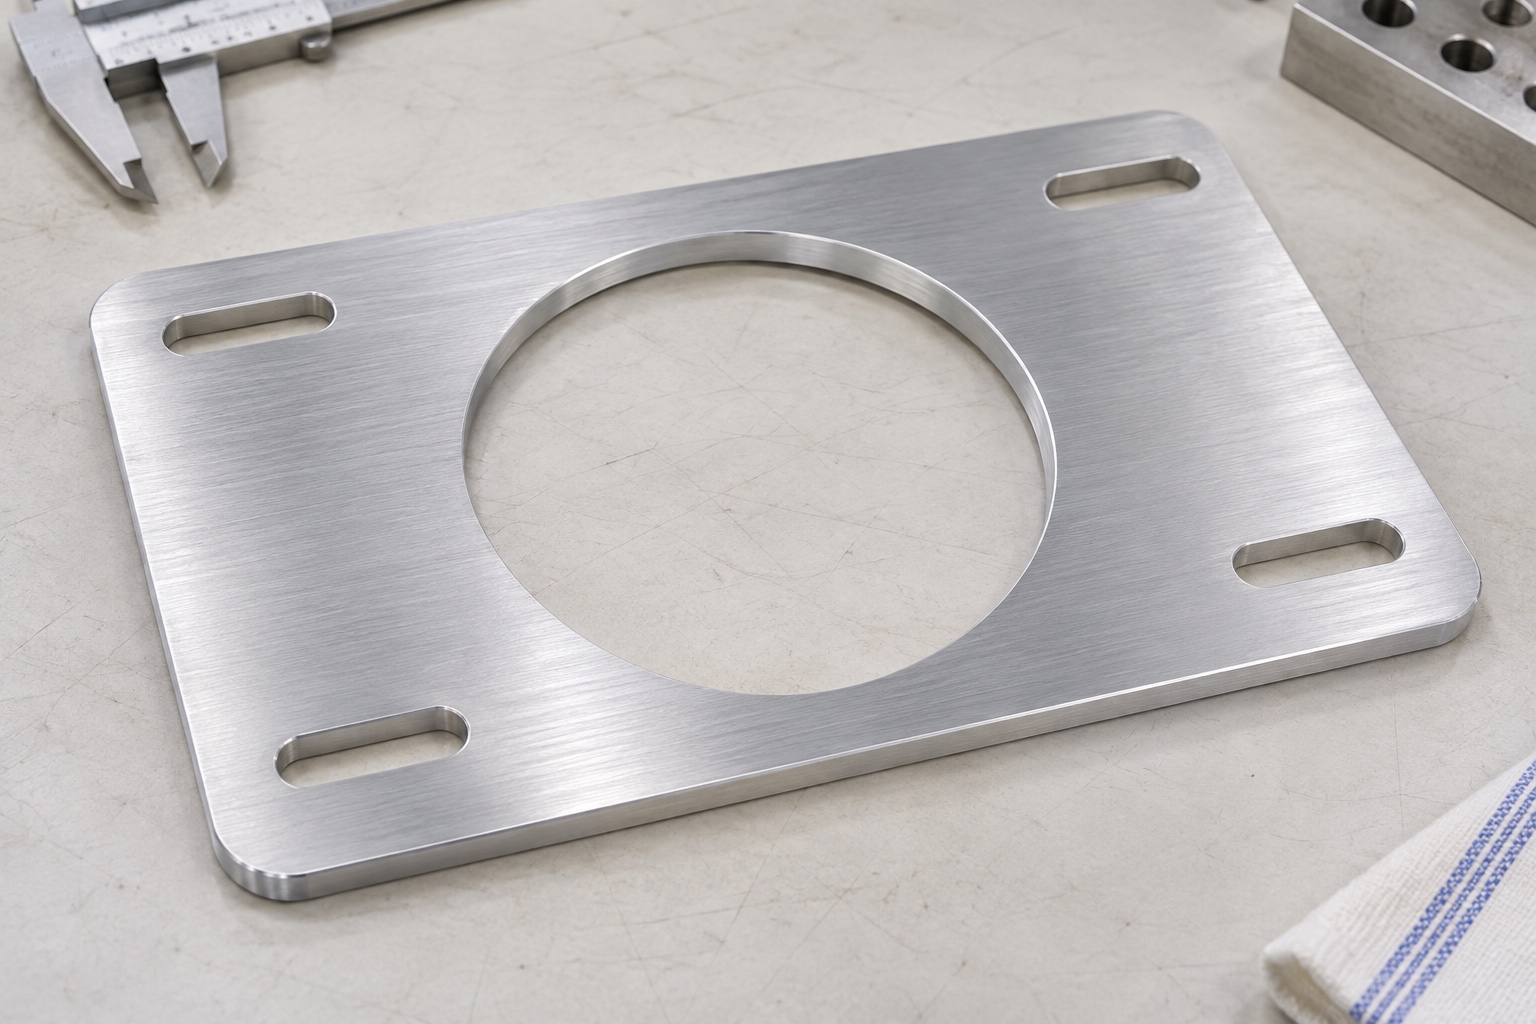
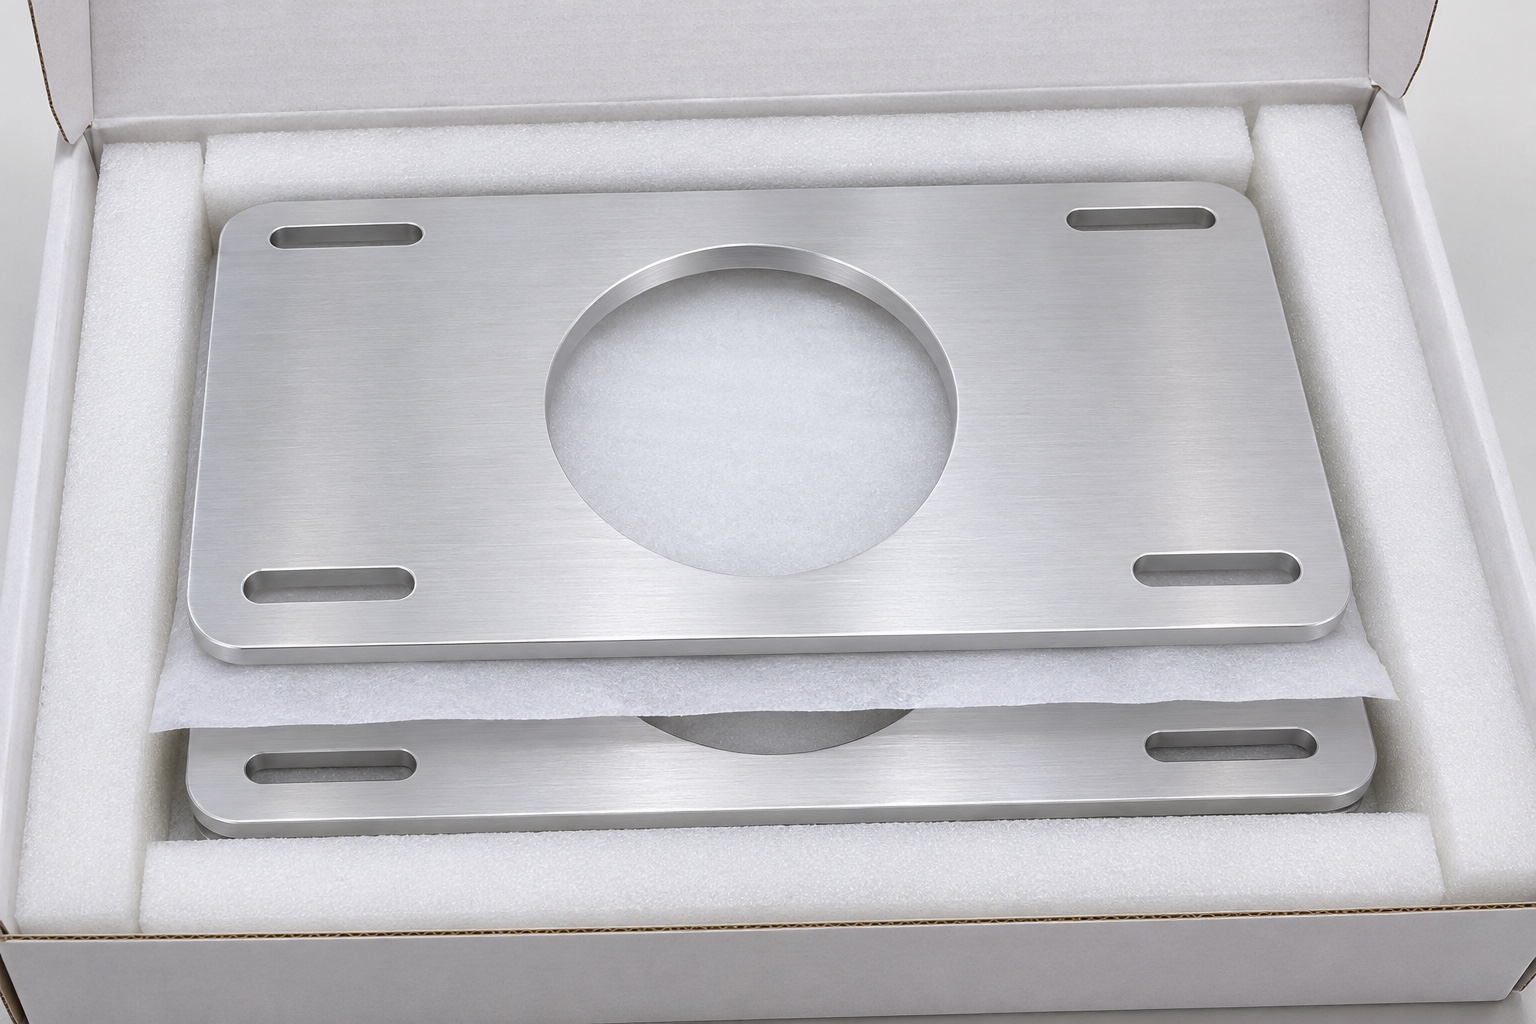
6061 CNC-Fräsen für eine Gebläseplatte einer Patientenerwärmungseinheit betrifft ein bestimmtes mechanisches Befestigungselement. Das repräsentative Teil ist eine rechteckige Aluminiumplatte mit einer zentralen runden Öffnung und vier Montageschlitzen außerhalb der Öffnung. Dieser Leitfaden behandelt die Herstellung und die dimensionsmäßige Überprüfung dieser Geometrie. Er schreibt keine Montage, elektrische Arbeiten oder den Betrieb eines Erwärmungsgeräts vor. Der Teilename legt weder den Luftstrom, die Temperaturregelung, das Vibrationsverhalten noch die Patientensicherheit fest. Die zuständige Geräteorganisation muss die tatsächliche Gebläse-Schnittstelle und die Akzeptanzanforderungen definieren. Ein Lieferant sollte eine kontrollierte Platte anbieten, anstatt aus einem Foto oder einem Anwendungsetikett auf ein komplettes System zu schließen.
Identifizieren Sie die nützlichen Sitzbereiche
Eine Platte kann mehrere Oberflächen haben, die flach erscheinen, aber unterschiedliche Funktionen erfüllen. Identifiziere, welche Bereiche den zugelassenen Halter berühren und ob die Abnahme das gesamte Gesicht oder bestimmte Auflageflächen betrifft. Die Gesamtdicke bestimmt nicht die Ebenheit oder die Beziehung dieser Kontakte. Gib das Bezugspunktschema und den erforderlichen freien oder montierten Zustand an. Ein Lieferant sollte nicht willkürlich eine Halteanordnung auswählen, nur weil sie eine ansprechende Messung ergibt. Wenn das angrenzende Gehäuse die Sitzdefinition bestimmt, füge dessen zugelassene Geometrie bei. Klare Kontaktbereiche ermöglichen, dass Fertigung und Prüfung über dieselbe Schnittstelle sprechen, anstatt jeden Punkt der Platte als funktional gleichwertig zu behandeln.
Die zentrale Öffnung als mechanische Hüllkontur definieren
Die zentrale Öffnung benötigt eine Größe, Position und Randbedingung in Bezug auf die Montagebezüge. Klärt, ob sie ein anderes Bauteil positioniert oder nur Freiraum bietet. Ein großes rundes Ausbruchloch darf nicht automatisch als präzise Bohrung für die Positionierung interpretiert werden. Der Lieferant sollte das genehmigte Nachbarumgrenzung erhalten, wo es die Interferenz bestimmt. Jede erforderliche Freihaltezone sollte ausdrücklich angegeben werden. Dieser Artikel leitet die Luftstromleistung nicht aus der Öffnungsfläche ab und empfiehlt nicht, eine Gebläseöffnung zu ändern. Mechanische Geometrie und gerätebezogene Strömungsbewertung sind separate Anforderungen, selbst wenn dieselbe Öffnung während einer Designprüfung für beide relevant erscheint.
Langlochlänge, -breite und Endbedingungen angeben
Befestigungsschlitze benötigen mehr als nur eine nominale Breite. Definiere nützliche Länge, Ausrichtung, Position und die zulässige Endgeometrie. Unterscheide die Schlitzauslenkung vom gesamten Umriss und kennzeichne alle Bereiche, die durch Kantenbearbeitung ausgeschlossen sind. Eine Schraube, die einen Punkt durchläuft, überprüft nicht den gesamten Schlitz oder das Befestigungsmuster. Stelle die zugelassenen Befestigungselemente und Schnittstellen bereit, wenn sie den Kontakt beeinflussen. Gehe nicht davon aus, dass Schlitze uneingeschränkte Anpassung erlauben oder dass eine bequeme Position die korrekte Installation beweist. Das Fertigungspaket sollte die Geometrie festlegen, die akzeptiert wird, ohne dass ein Maschinenbauer die endgültige Ausrichtung eines medizinischen Gerätesubsystems wählen muss.
Bestätige Material und den Zustand nach der Behandlung
Geben Sie den erforderlichen 6061-Zustand, die Halbzeugform und die Materialdokumente an. Die Legierungsnummer allein definiert nicht jede Eigenschaft oder Oberflächenanforderung. Wenn eine Behandlung oder Kennzeichnungsmaßnahme genehmigt ist, geben Sie die Maße und Oberflächenbedingungen an, die danach gelten. Ein beschichtetes Aussehen zeigt nicht die elektrische Isolation, Korrosionsbeständigkeit, Reinigungsverträglichkeit oder Gerätequalifizierung. Halten Sie den endgültigen Abnahmezustand an die Zeichnungsrevision gekoppelt. Eine Vorbehandlungs-Nutmessung sollte nicht stillschweigend als Nachweis für eine fertiggestellte Nut gelten, deren Anforderungen nach der Behandlung gelten. Wo Anforderungen im Widerspruch stehen, lösen Sie diese vor der Produktion, statt einem Lieferanten zu erlauben, zu wählen, welche Stufe gemeldet wird.
Überprüfen Sie die Materialabtragung um die verbleibenden Stege
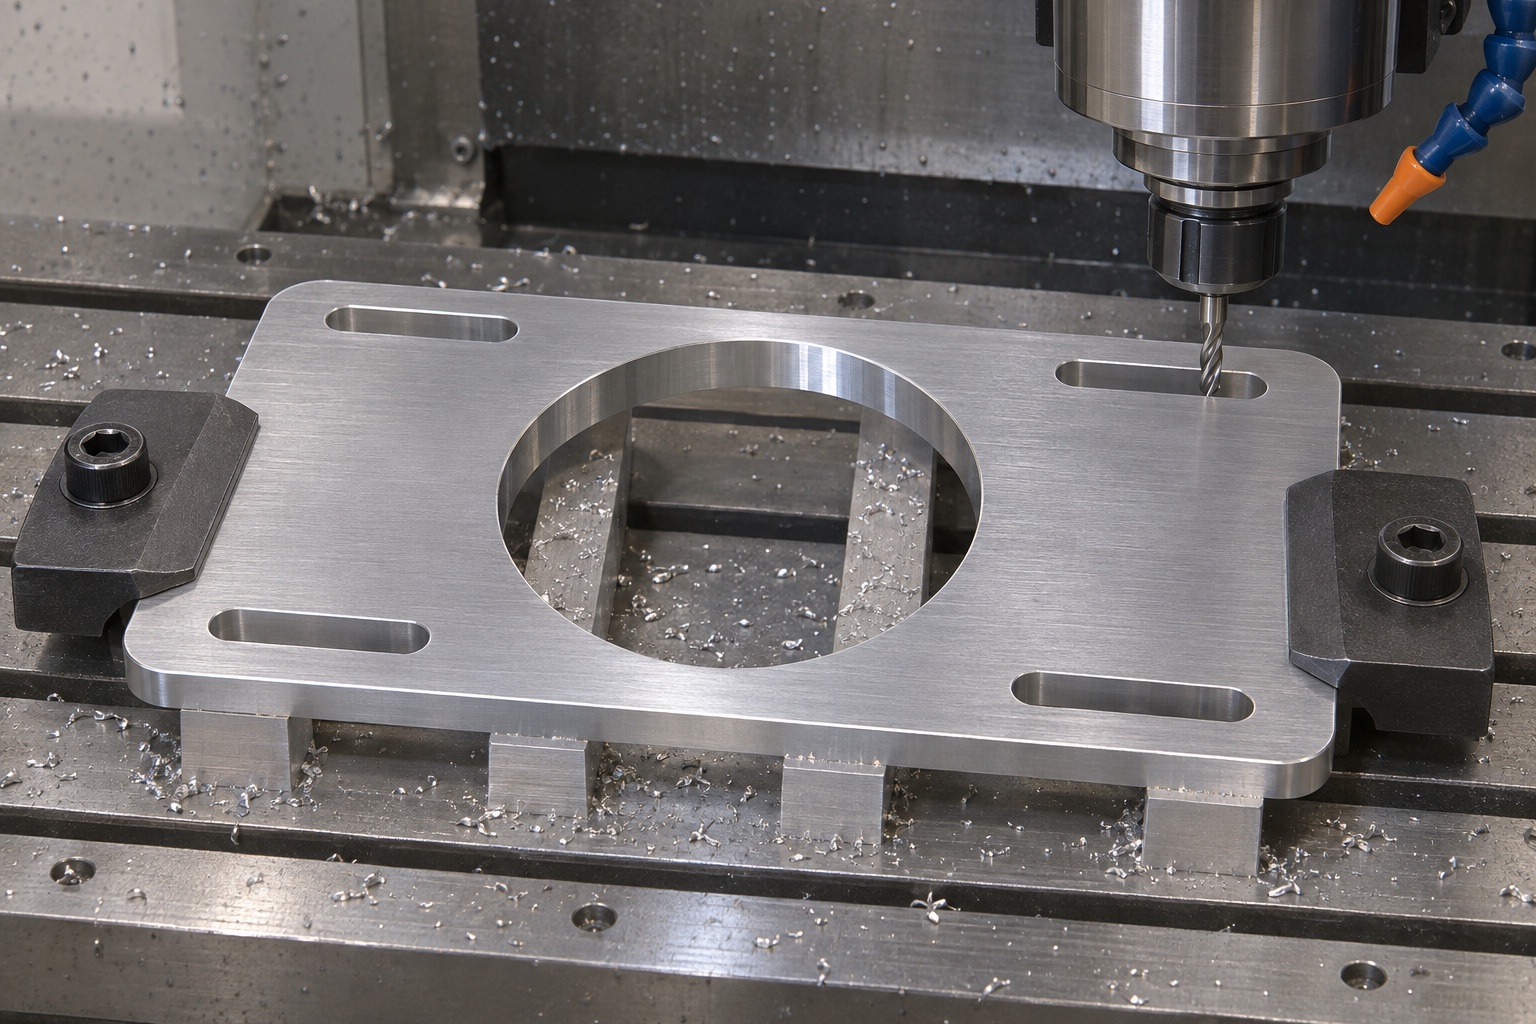
Der Prozessüberblick sollte die Lagerunterstützung und das Material um die zentrale Öffnung und die Schlitze herum berücksichtigen. Das Schneiden einer großen Öffnung verändert, wie die Platte gehalten und gestützt werden kann. Die eigentliche Reihenfolge hängt von den Abmessungen, dem Rohling und der Ausrüstung ab; es gibt keine universellen Schneidparameter oder Spannungsabbau-Behandlungen. Identifizieren Sie nützliche Referenzen, die während späterer Arbeiten geschützt werden müssen. Lösen Sie den Zugang für Werkzeuge und Inspektionen, bevor Sie sich auf eine Vorgehensweise festlegen. Eine schnellere Reihenfolge ist nicht automatisch ein konformerer Prozess. Der Plan muss dennoch die fertige Platte nach Operationen berücksichtigen, die die Sitzgeometrie oder die Beziehung zwischen Öffnungen und Montageelementen beeinflussen könnten.
Keine günstige Messung durch beliebiges Festspannen erzeugen
Eine gegen eine Vorrichtung fixierte Platte kann nach dem Lösen eine andere Form zeigen. Überprüfe den Stützbereich und die Klemmposition, besonders in der Nähe schmaler verbleibender Abschnitte. Das Spannen beim Bearbeiten sollte nicht zu einer unbemerkt akzeptierten Bedingung werden. Wenn die Zeichnung Messungen in einem bestimmten montierten Zustand verlangt, stelle deren genehmigte Details separat von der Produktionsklemme nach. Ziehe keine beliebigen Schrauben fest, bis die Platte flach erscheint. Wenn die Messwerte nicht übereinstimmen, überprüfe die Unterstützung, die Wiederherstellung des Bezugs und die festgelegte Bedingung, bevor noch Material entfernt wird. Das Ziel ist ein reproduzierbares Bauteil nach kontrollierten Anforderungen, nicht ein vorteilhaftes Messergebnis, das durch Kraft oder eine undokumentierte Vorrichtung erreicht wird.
Öffnungen und Schlitzkanten fertig bearbeiten, ohne die Geometrie zu verlieren
Die zentrale Öffnung, Schlitzenden, Montagestreifen und der äußere Umfang benötigen einen abgestimmten Randzustand. Entferne erhabenes Material, ohne eine nützliche Schlitzlänge zu verlieren oder einen definierten Auflagebereich zu verändern. Identifiziere Prüfungen, die nach der Fertigstellung oder Behandlung wiederholt werden müssen. Lockeres Material sollte vor Vergleichsprüfungen aus den Öffnungen entfernt werden. Normales Spanentfernen ist kein validierter Reinigungsprozess, und Schutzverpackungen schaffen keine sterile Versorgung. Jede besondere Sauberkeitsanforderung benötigt ihren eigenen genehmigten Umfang und Nachweis. Kennzeichnungen und Identifikationen sollten nach Möglichkeit außerhalb der Arbeitskontakte bleiben, damit die Nachverfolgbarkeit die Geometrie, die Fertigung und Inspektion beurteilen müssen, nicht verdeckt.
Formprüfung von Dickenmessungen unterscheiden
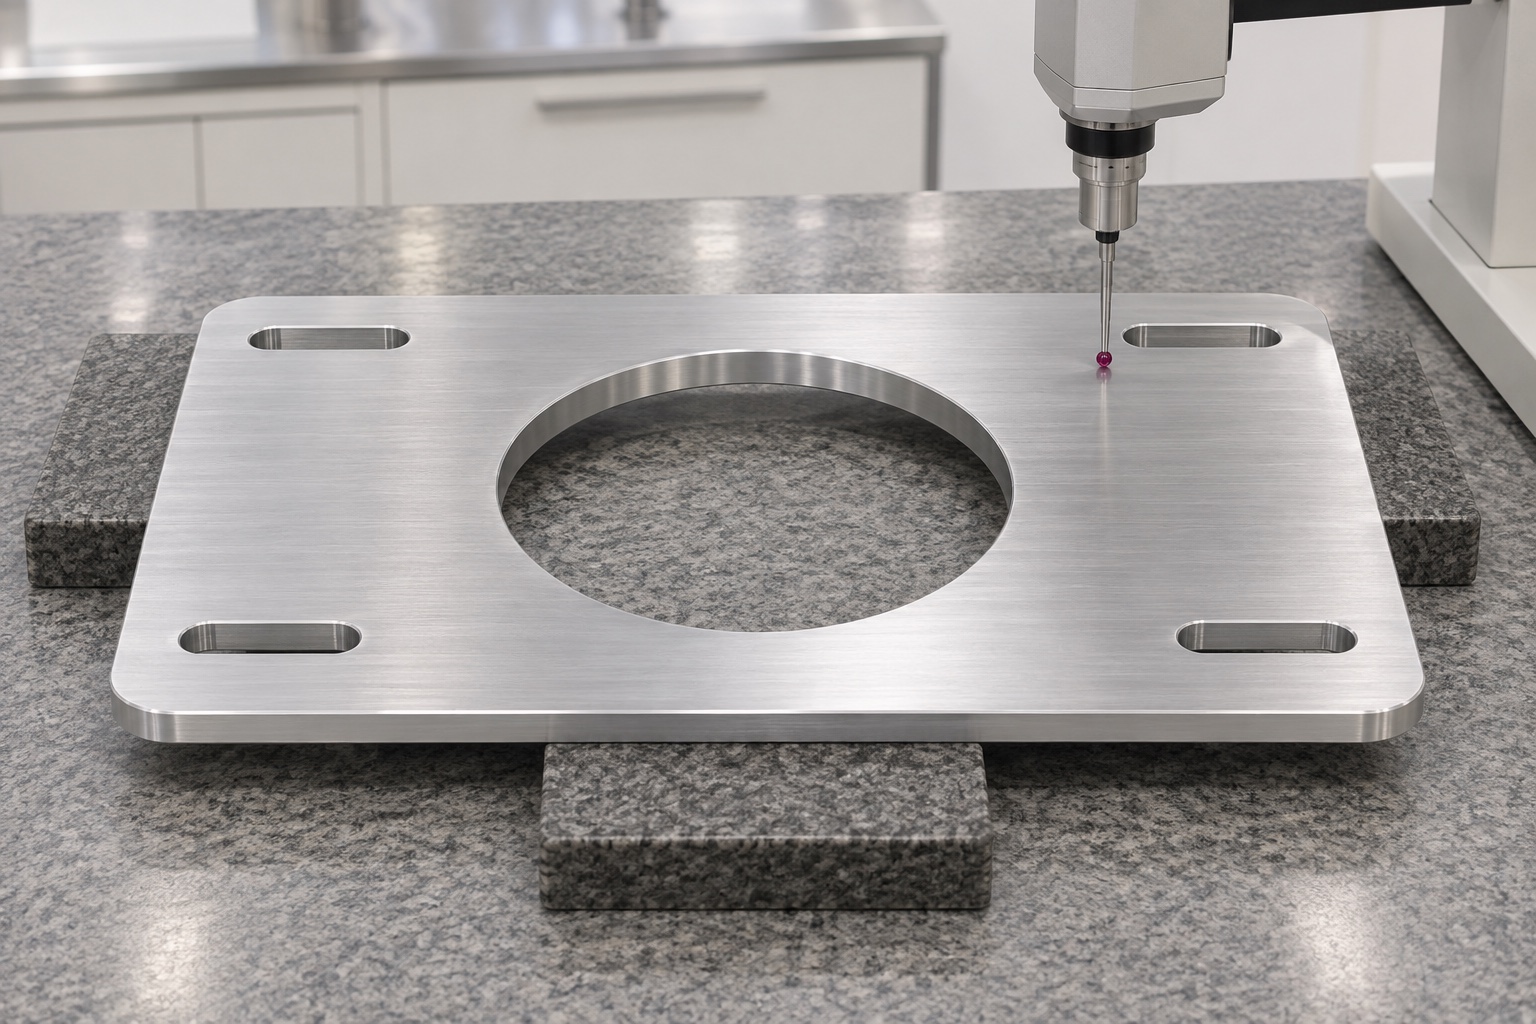
Die Inspektionsmatrix sollte Dicke, nützliche Sitzform, Öffnungsgröße und -position, Schlitzabmessungen und Montagebeziehung trennen. Wählen Sie Methoden entsprechend dem Zugang und der tatsächlichen Eigenschaft aus. Ein paar Dickenmessungen reichen nicht aus, um die Ebenheit der Platte festzustellen. Ein Koordinaten- oder optisches System benötigt immer noch das genehmigte Referenzschema und den Teilezustand. Notieren Sie die Instrumentenidentität, Revision und die tatsächlichen Ergebnisse für die identifizierten Teile. Dieser Leitfaden erfindet keine Toleranzen oder Messwerte. Klären Sie alle Einschränkungen vor der Produktion, damit eine generische Anmerkung zur Präzisionsprüfung nicht ein erforderliches Merkmal verdeckt, das nie im durch die Zeichnung vorgegebenen Zustand bewertet wurde.
Halten Sie inerte Schnittstellenvergleiche auf die Geometrie beschränkt
Eine identifizierte, inert geformte Gebläse-Referenz oder ein genehmigtes Montagegehäuse kann helfen, Kontakt und Abstand zu beobachten, ohne elektrische Geräte einzubauen oder eine Wärmeeinheit zu betreiben. Notiere die Referenzgeometrie, die Halterung und die Ausrichtung. Ein erfolgreiches Hardware-Testlauf allein zeigt nicht den Luftstrom, die Schwingungsisolierung, den Geräuschpegel, die thermische Kontrolle, die elektrische Sicherheit oder die Leistung beim Erwärmen von Patienten. Diese Fragen erfordern separate Geräteanforderungen und Nachweise. Versuche nicht, eine Referenz durch einen Schlitz zu zwängen, und gehe nicht davon aus, dass ein verstellbares Muster alle Ausrichtungsanforderungen beseitigt. Halte die Referenzidentität mit der Beobachtung verbunden, besonders wenn ein weiterer Test einen anderen Abstandshalter, eine andere Halterung oder ein anderes Montagegehäuse verwendet.
Bevor du das Schlitzmuster änderst, diagnostiziere das Wackeln
Wenn eine inerte Schnittstelle zu wackeln scheint oder unerwartet das Öffnen berührt, überprüfe die Sitzbereiche, die Unterstützung, die Referenzausrichtung, die Nutdefinition und die Randbedingungen. Das Vergrößern jeder Nut kann ein lokales Kontaktproblem verbergen und gleichzeitig die beabsichtigte Montageoberfläche verändern. Bewahre die ursprüngliche Beobachtung auf und unterscheide zwischen einem Herstellungsfehler und inkonsistenten Konstruktionsinformationen. Ersteres erfordert eine autorisierte Entscheidung; Letzteres erfordert Klärung oder Überarbeitung. Untersuche die betroffenen Eigenschaften nach genehmigter Korrektur im spezifizierten Endzustand erneut. Ein späterer Test unter anderen Anzieh- oder Unterstützungsbedingungen sollte nicht als gleichwertiger Vergleich dargestellt werden, es sei denn, diese geänderten Bedingungen sind deutlich dokumentiert.
Bereite eine kontrollierte RFQ- und Transportvereinbarung vor
Eine vollständige Anfrage umfasst genehmigtes Modell und Zeichnung, Revision, 6061-Zustand, Menge, Sitzdefinition, zentrale Öffnung, Schlitzmuster, benachbartes Volumen, Endbearbeitung, Prüfungsnachweise und Verpackungsanforderungen. Identifizieren Sie die Annahmestufen, bei denen spätere Arbeiten die nützliche Geometrie beeinflussen. Trennen Sie Platten, damit Kanten und Sitzflächen keine angrenzenden Teile berühren können. Die Unterstützung sollte vermeiden, die verbleibenden Stege zu verbiegen oder Fragmente in den Schlitzen zu hinterlassen. Bewahren Sie Identität und Unterlagen im Zusammenhang mit der Lieferung auf. Dies gibt einem Lieferanten für die Bearbeitung von medizinischen Geräten eine definierte Platte zum Angebot, während die Gebläseauswahl, Gerätebau und Leistung des Erwärmungssystems der verantwortlichen Organisation und ihrem separaten Bewertungsprozess überlassen werden.
FAQ
Legt die Plattenstärke die Ebenheit fest?
Nein. Dicke und Oberflächenform sind unterschiedliche Merkmale. Der nützliche Sitzbereich und der spezifizierte freie oder montierte Prüfungszustand müssen separat definiert werden.
Ist die zentrale Öffnung automatisch eine Passbohrung?
Nein. Sie kann nur Freigang bieten. Das genehmigte Design muss ihre Funktion, Größe, Position und Beziehung zu den umliegenden Komponenten angeben.
Reicht die Schlitzbreite für die Inspektion aus?
Nein. Nützliche Länge, Orientierung, Position und Endbedingungen müssen möglicherweise ebenfalls überprüft werden. Ein Befestigungselement, das an einem Punkt durchgeht, gibt nicht das ganze Muster an.
Beweist ein inerter Montageversuch die Aufwärmleistung?
Nein. Er erfasst mechanischen Kontakt und Freigang, nicht Luftstrom, Vibrationsverhalten, Temperaturregelung, elektrische Sicherheit oder die Leistung eines Patientenwärmesystems.
Kann eine Platte zur Abnahme flach angezogen werden?
Nur ein definierter genehmigter montierter Zustand kann verwendet werden, wo angegeben. Beliebiges Festklemmen ersetzt nicht die Überprüfung der geometrisch geforderten Endzustände.
Welche Informationen sollten die Anfrage begleiten?
Kontrollierte Dateien, Werkstoffzustand, Menge, Auflage- und Öffnungsdefinitionen, Langlochmuster, relevante Gegenhüllkontur, Endoberfläche, Prüfumfang und Schutzverpackung bereitstellen.
tanghangyun@oemach.com