
Repräsentatives Bauteil ohne behauptete Kundenlieferung
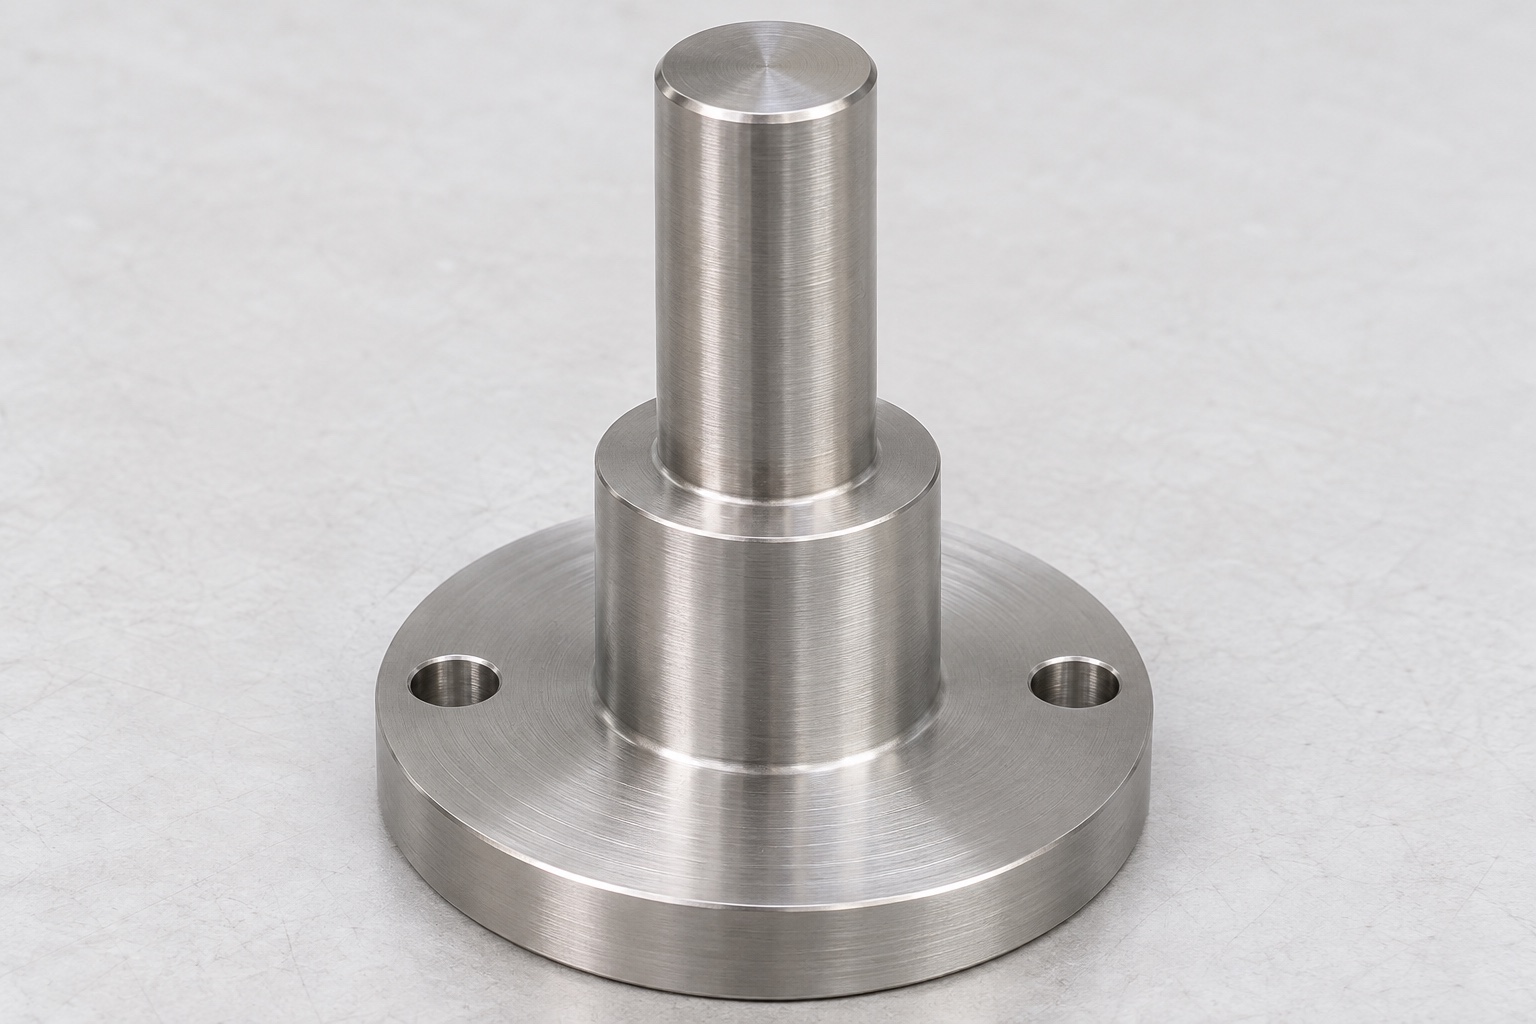
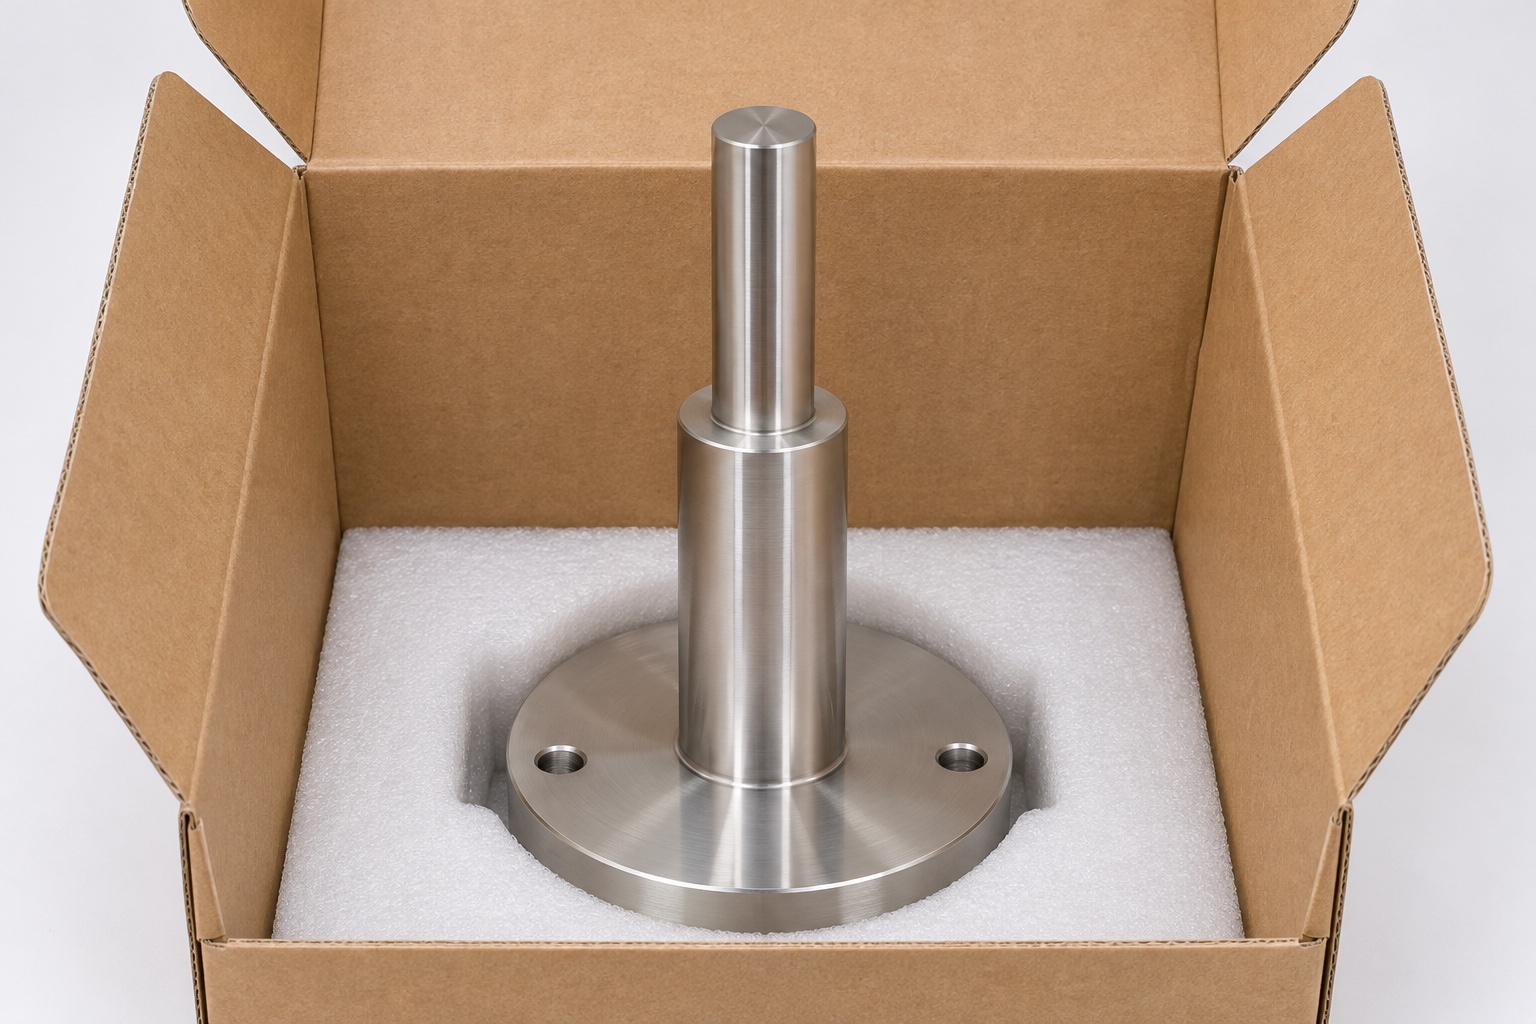
Dieses repräsentative medizinische CNC-Drehbeispiel betrachtet einen 316L-Führungsbolzen für einen Küvettenheber eines Blutanalysators. Es beschreibt weder eine identifizierte Kundenlieferung noch ein freigegebenes Ersatzteil oder einen abgeschlossenen Instrumententest. Maße, erreichte Toleranzen, Verschleißergebnisse und analytische Leistung werden nicht behauptet. Die Geometrie ist eine abgestufte Welle mit Ringschulter und ebenem Montageflansch. Das Beispiel erläutert Fertigungsinformationen und Prüfentscheidungen, die für einen echten Auftrag erforderlich wären. Analysatorkonstruktion, Kompatibilität, Betriebseinstellung und Systembewertung bleiben getrennt von der Maßabnahme des einzelnen Bolzens nach seiner freigegebenen mechanischen Definition. Tatsächliche Abnahmegrenzen und Nachweise müssen vor der Fertigung festgelegt und den identifizierten Teilen zugeordnet werden.
Übersetze die Anfrage in eine kontrollierte Schnittstelle
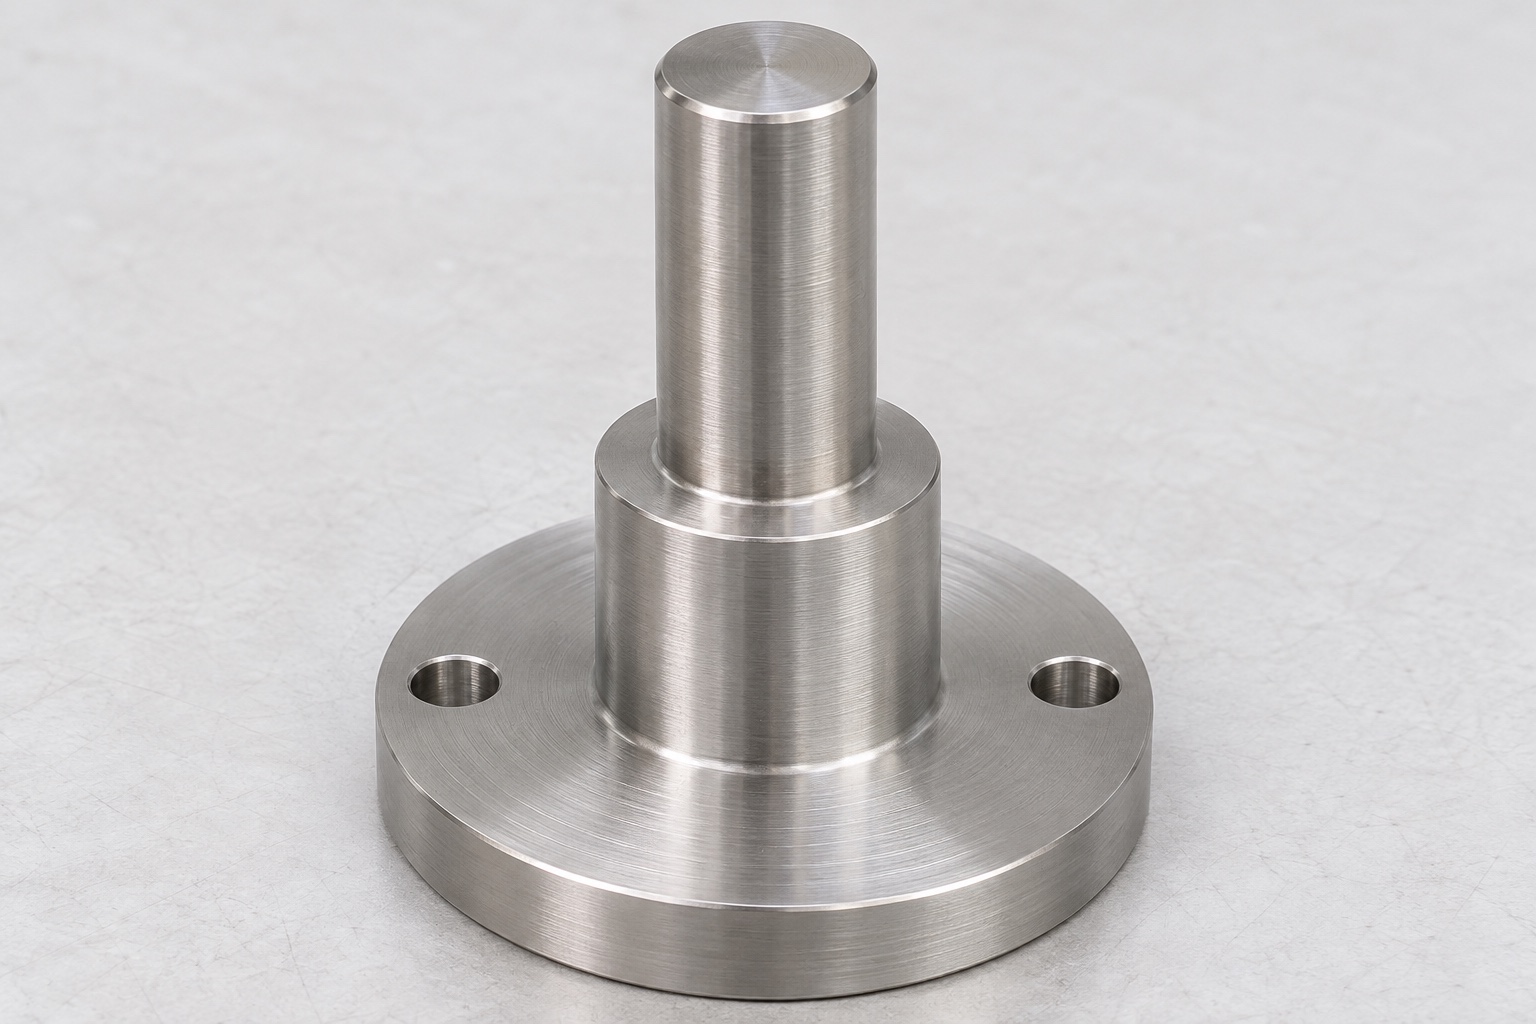
Ein tatsächliches Projekt würde damit beginnen, die Überarbeitungen von Zeichnung und Modell abzugleichen. Der Lieferant würde den nützlichen Führungsbereich, die Schultersitzung und die Montagebezüge identifizieren, bevor er Material oder Werkzeuge auswählt. Ein Foto einer gestuften Welle würde keinen passenden Durchmesser oder Sitz autorisieren. Das Angebot würde das zugelassene Material, die Menge, den Endzustand und den Prüfungsumfang auflisten, wobei ungeklärte Details explizit gemacht werden. So wird vermieden, Preise für optisch ähnliche Teile mit unterschiedlichen funktionalen Anforderungen zu vergleichen. Jede spätere Änderung würde einer kontrollierten Revision folgen, damit Beschaffung, Fertigung und Prüfung nicht mit unterschiedlichen Definitionen desselben Führungsbauteils arbeiten.
Definiere den Führungsbereich und die zugehörige Bezugsebene
Der vorgeschlagene Entwurfsüberprüfung würde die Arbeitsführungslänge von Eintrittskanten, Übergangserleichterungen und jeglichen nicht funktionalen Verlängerungen unterscheiden. Größen- und Formanforderungen würden für den vorgesehenen Bereich gelten und nicht für eine beliebige Messposition. Genehmigte Passgeometrien würden angefordert, wenn sie den Kontakt bestimmen. Eine nicht identifizierte Hülse eines nahen Mechanismus würde nicht zur einzigen Akzeptanzreferenz werden. Wenn eine dokumentierte inerte Hülse zur Beobachtung verwendet würde, würden deren Identität, Geometrie und Umfang aufgezeichnet werden. Der Lieferant würde die Unterscheidung zwischen einem nützlichen Passvergleich und den Messbelegen, die zur Annahme eines tatsächlich hergestellten Pfostens erforderlich sind, beibehalten.
Schulter- und Flanschreferenzen festlegen
Der ringförmige Schulterbund, der Übergangsspielraum und die axiale Position würden separat von der Gesamtschaftlänge definiert werden. Der Lieferant würde die zulässige Eckbedingung im Vergleich zur genehmigten angrenzenden Geometrie überprüfen. Die Flanschfläche und das Montagemuster würden über die angegebenen Bezugspunkte zur Führungsachse in Beziehung gesetzt. Eine Überprüfung des Lochdurchmessers ersetzt nicht die Musterposition, und die Flanschstärke legt nicht die Ausrichtung der Fläche fest. Wenn diese Merkmale getrennt betrachtet werden, erlaubt eine echte Inspektionsmatrix, die geeigneten Methoden zu identifizieren. Dieser repräsentative Fall erfindet keine numerische Bezugspunkt-Toleranz und geht nicht davon aus, dass eine optisch quadratische Schulter gegen eine genehmigte Achse überprüft wurde.
Das angegebene Edelstahlmaterial erhalten
Für eine echte Bestellung würden die erforderliche 316L-Spezifikation, die Lagervariante und der Dokumentationsumfang vor der Freigabe zur Produktion bestätigt werden. Die Materialidentität würde mit der Teiler revision und dem Fertigungsdatensatz verknüpft bleiben. Jede Substitution müsste genehmigt werden, anstatt aufgrund von Aussehen oder Verfügbarkeit informell entschieden zu werden. Dieses Beispiel schließt keine biologische Bewertung oder Reinigungsqualifikation aus der Legierungsbezeichnung. Besonderes Behandlung, Oberflächenstruktur oder Kennzeichnungsanforderungen würden eine eigene kontrollierte Definition haben. Der Annahmebericht würde das erhaltene Material von den tatsächlich durchgeführten Vorgängen und dem Nachweis für die fertige Komponente in ihrem Endzustand unterscheiden.
Die erste Drehbearbeitung überprüfen
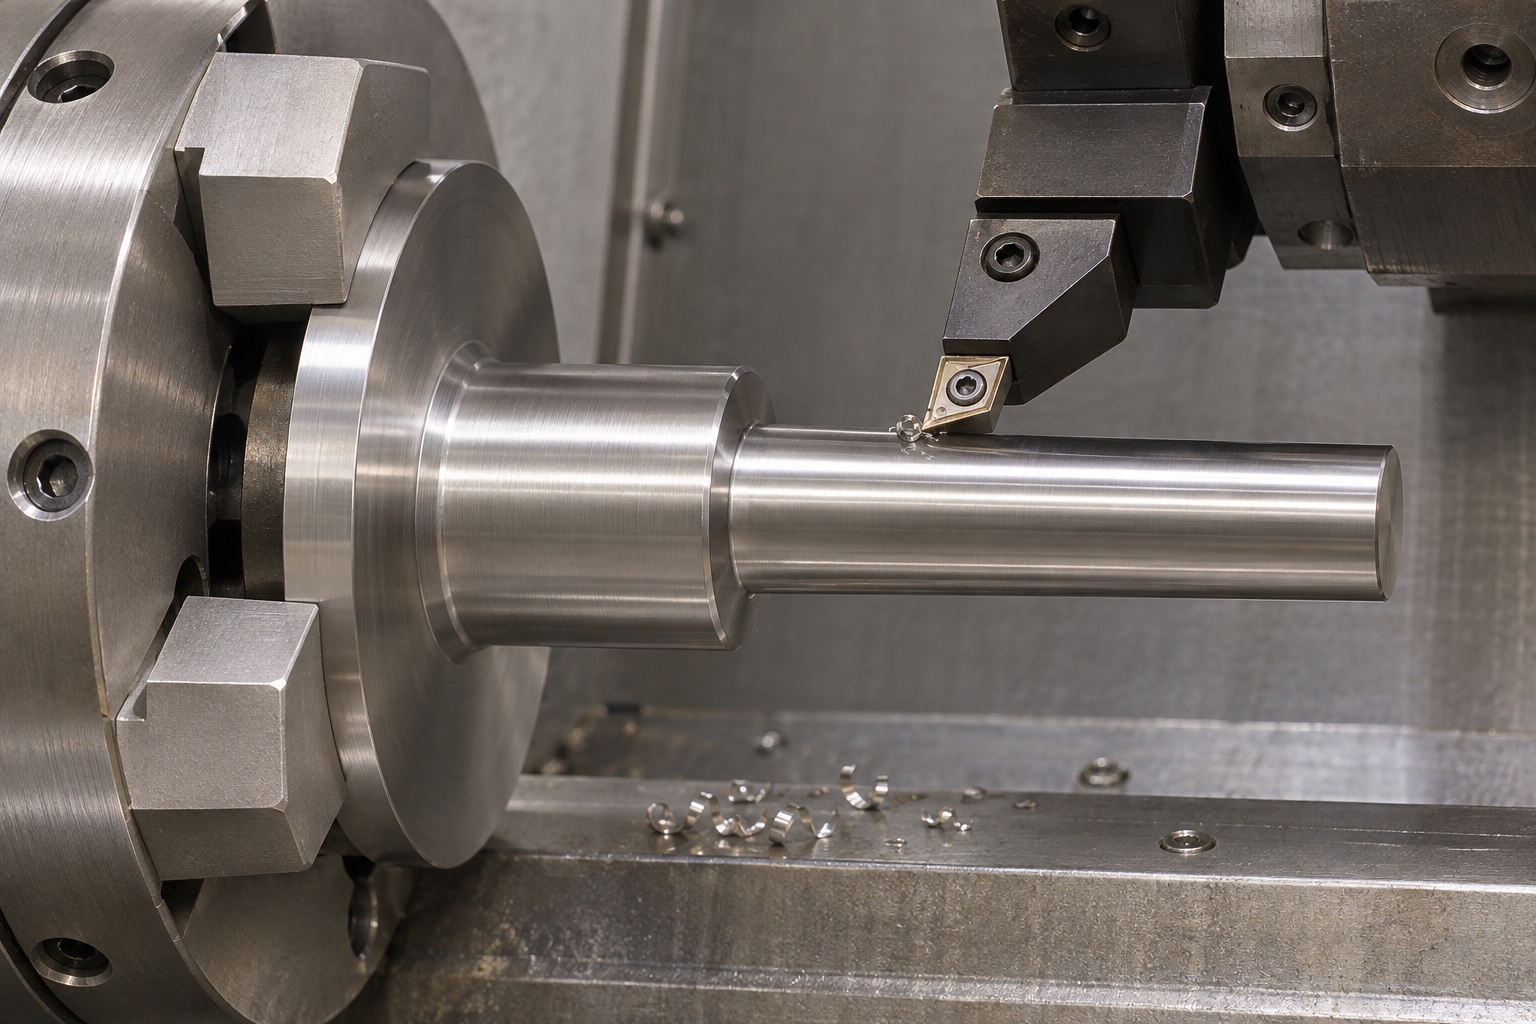
Die repräsentative Route würde den Zugang zum Führungzylinder, zur Schulter und zum Flansch berücksichtigen, während die Unterstützung erhalten bleibt. Tatsächliche Abmessungen, Rohteil und Ausrüstung würden die Reihenfolge bestimmen. Es wird kein Vorschlag zu Vorschub, Geschwindigkeit oder Zykluszeit gemacht. Die Überprüfung würde Beziehungen aufzeigen, die zusammen erstellt werden können, und Merkmale, die später referenziert werden müssen. Bevor die Führungsfläche fertiggestellt wird, würde der Plan überlegen, wie sie während der verbleibenden Arbeiten geschützt wird. Eine kompakte Route kann die Handhabung vereinfachen, kann aber die Konformität nicht von selbst gewährleisten. Ein echter Produktionsplan würde immer noch endgültige Nachweise erfordern, nachdem alle Operationen abgeschlossen sind, die die Funktionsflächen und deren Beziehungen beeinflussen können.
Die Referenz für sekundäre Merkmale wiederherstellen
Wenn eine Umkehrung oder das Bearbeiten von Montageöffnungen erforderlich wäre, würde der Lieferant erklären, wie die genehmigte Referenz ohne Markierung der Führung wiederhergestellt wird. Kontakt- und Stützpunkte für die Werkstückspannung würden überprüft statt nur aus Bequemlichkeit ausgewählt. Der Zustand bei der Endprüfung würde sich von der Bearbeitungsspannung unterscheiden. Ein fest in einer Vorrichtung gehaltener Pfosten könnte anders sitzen als dasselbe Teil nach dem Lösen. Der Plan würde Prüfungen nach dem Sekundärprozess und jeder Behandlung festlegen. So wird verhindert, dass ein zuvor akzeptables Ergebnis als einzige Referenz für ein Merkmal genutzt wird, das während der späteren Fertigung beeinflusst worden sein könnte.
Kanten fertigstellen und den Endzustand festlegen
Die Kantenbearbeitung würde den Führungseintritt, den Übergang an der Schulter, den Flanschumfang und die Befestigungslöcher betreffen. Der nützliche Führungsbereich und der Kontaktbandbereich würden erhalten bleiben. Jede genehmigte Behandlung, die die Abmessungen oder Oberflächenstruktur beeinflusst, hätte anschließend eine definierte Abnahmephase. Lockeres Material würde vor geometrischen Prüfungen entfernt, aber normales Spanabtragen würde nicht als validierte Reinigung beschrieben. Dieses Beispiel erhebt keinen Anspruch auf sterile Lieferung oder Eignung für ein bestimmtes Reinigungsverfahren eines Analysators. Ein echter Lieferant würde den tatsächlichen Endzustand und den Umfang der durchgeführten Arbeiten melden und nicht die schützende Handhabung in eine nicht unterstützte Gerätequalifizierungsangabe umwandeln.
Erstelle eine charakteristikbasierte Prüfmatrix
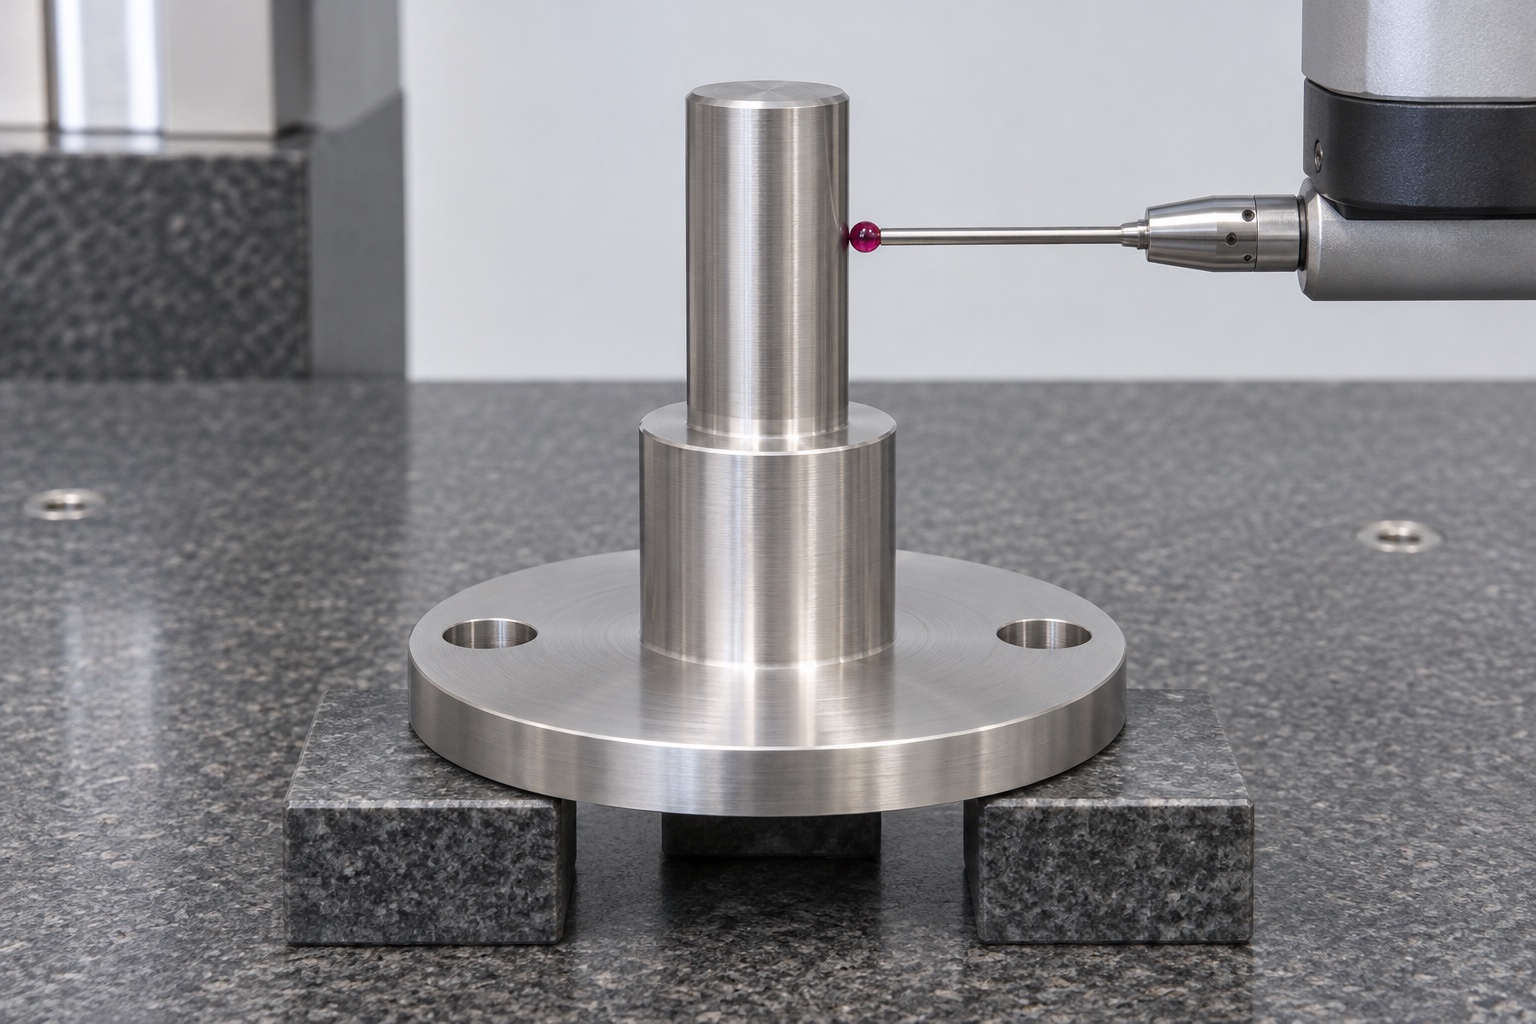
Die Beispielmatrix würde lokale Führungsgröße, Form über nützliche Länge, Schulterposition, Flächenbeziehungen und Montagepositionsmuster voneinander trennen. Jede Anforderung hätte eine definierte Referenz, Methode und Bauteilzustand. Die Identität des Instruments und die tatsächlichen Ergebnisse würden mit den identifizierten Teilen einer realen Bestellung verknüpft. Wenn eine Methode nicht auf den relevanten Bereich zugreifen könnte, würde dieses Problem vor der Produktion gelöst werden, anstatt hinter einer allgemeinen Inspektionsnotiz verborgen zu bleiben. Dieser Fall enthält keine erfundene Messwerttabelle. Der Nachweis der Konformität würde genehmigte Akzeptanzgrenzen und aufgezeichnete Messungen erfordern, nicht einfach die Aussage, dass ein präziser CNC-Prozess oder ein bestimmtes Instrument verfügbar war.
Betrachte eine hypothetische Gleitabweichung
Angenommen, eine dokumentierte inerte Hülse bewegte sich entlang des Eintrittsbereichs, stoppte jedoch, bevor sie den erwarteten Sitz erreichte. Dies ist ein diagnostisches Szenario, kein gemeldetes Produktionserlebnis. Der Lieferant würde die Beobachtung aufbewahren und die Eintrittskanten, die Führungsdefinition, die Referenzausrichtung sowie den Kontakt von Unterstützung und Übergang überprüfen. Den gesamten Führungsdurchmesser zu verringern, wäre nicht die automatische Reaktion. Eine hergestellte Abweichung würde eine autorisierte Maßnahme erfordern; unvollständige Schnittstelleninformationen müssten geklärt werden. Nach jeder genehmigten Korrektur würden die betroffenen Merkmale erneut im definierten Zustand überprüft. Die Referenzidentität würde weiterhin aufgezeichnet, sodass ein späterer Versuch mit einer anderen Hülse nicht als gleichwertiger Vergleich dargestellt wird.
Die Bauteilnachweise getrennt von den Analysatorergebnissen aufbewahren
Eine Testhülse aus Inertmaterial könnte helfen, Kontakt, Durchgang und Sitz unter den angegebenen Bedingungen zu dokumentieren, ohne den Analysator zu betreiben. Sie könnte jedoch Reibung im Betrieb, Lebensdauer, Spielraum beim Antrieb, Positionierung der Küvetten oder Genauigkeit von Assays nicht feststellen. Die Geräteorganisation würde diese Anforderungen getrennt definieren und bewerten. Ein geometrischer Bericht eines Lieferanten würde keinen Ersatz für ein benanntes kommerzielles Instrument genehmigen. Diese Trennung hält ein repräsentatives Bearbeitungsmodell für die Beschaffung nützlich, während gleichzeitig unbegründete Aussagen zur diagnostischen Leistung vermieden werden. Das eigentliche Paket zur Komponentenabnahme würde beschreiben, was gemessen und beobachtet wurde, nicht, was das vollständige Instrument nach der Montage voraussichtlich erreichen wird.
Die Führung schützen und eine echte Bestellung vorbereiten
Eine einzelne Trennung würde die zylindrischen Führungsflächen und Schultern vor Metall-auf-Metall-Kontakt während des Transports schützen. Stützen würden vermeiden, dass die Kraft sich auf eine Flanschkante konzentriert oder Verpackungsreste um Arbeitsmerkmale herum zurückbleiben. Identifikations- und Prüfunterlagen würden mit den Teilen verbunden bleiben. Eine echte Anfrage würde kontrollierte Dateien, Revision, Material, Menge, Anforderungen an den Führungsbereich, Schulterdefinition, Einbau-Bezugspunkte, Endzustand, Prüfumfang und Schutzverpackung enthalten. Genehmigte Passgeometrien würden hinzugefügt, wo sie den Kontakt bestimmen. Diese repräsentative Vorgehensweise bietet einen konkreten Diskussionsrahmen, ohne zu implizieren, dass bereits eine Kundenlieferung, das Erreichen der Toleranzen oder die abgeschlossene Analysequalifikation stattgefunden haben.
FAQ
Beschreibt dieser Fall eine tatsächliche Kundenlieferung?
Nein. Es handelt sich um ein typisches Herstellungsbeispiel ohne benannte Lieferung, gemessene Toleranz, Zertifizierung, Abnutzungsergebnis oder abgeschlossene Analysatorbewertung.
Warum wird die nützliche Führungslänge separat aufgezeichnet?
Eintrittskanten und entlastete Bereiche können keine Führung bieten. Die kontrollierte Definition muss den Bereich identifizieren, für den die Anforderungen an Arbeitsgröße und Form gelten.
Kann eine Messung die Beziehung zwischen Schulter und Flansch bestimmen?
Nicht automatisch. Schulterposition, nützlicher Kontakt, Flanschausrichtung und Befestigungsmusterposition sind unterschiedliche Merkmale, die bei Bedarf geeignete Kontrollen erfordern.
Was würde der Lieferant nach einem hypothetischen vorzeitigen Stopp tun?
Die Beobachtung aufbewahren, relevante Kanten, Referenzen und Unterstützung prüfen und die erforderliche Genehmigung einholen, bevor eine Korrektur erfolgt. Dann die betroffenen Merkmale im spezifizierten Zustand erneut überprüfen.
Bestätigt ein inerter Passvergleich die Analysengenauigkeit?
Nein. Er erfasst nur begrenzte Bauteilgeometrie. Antriebsverhalten, Küvettenpositionierung und analytische Leistung benötigen getrennte Systemanforderungen und Nachweise.
Was muss für eine echte Bestellung genehmigt werden?
Genehmige konsistente Dateien, Material, Menge, Führungs- und Schulterdefinitionen, Montagebezüge, Endzustand, Prüfverfahren und Anforderungen an die Schutzverpackung.
tanghangyun@oemach.com