
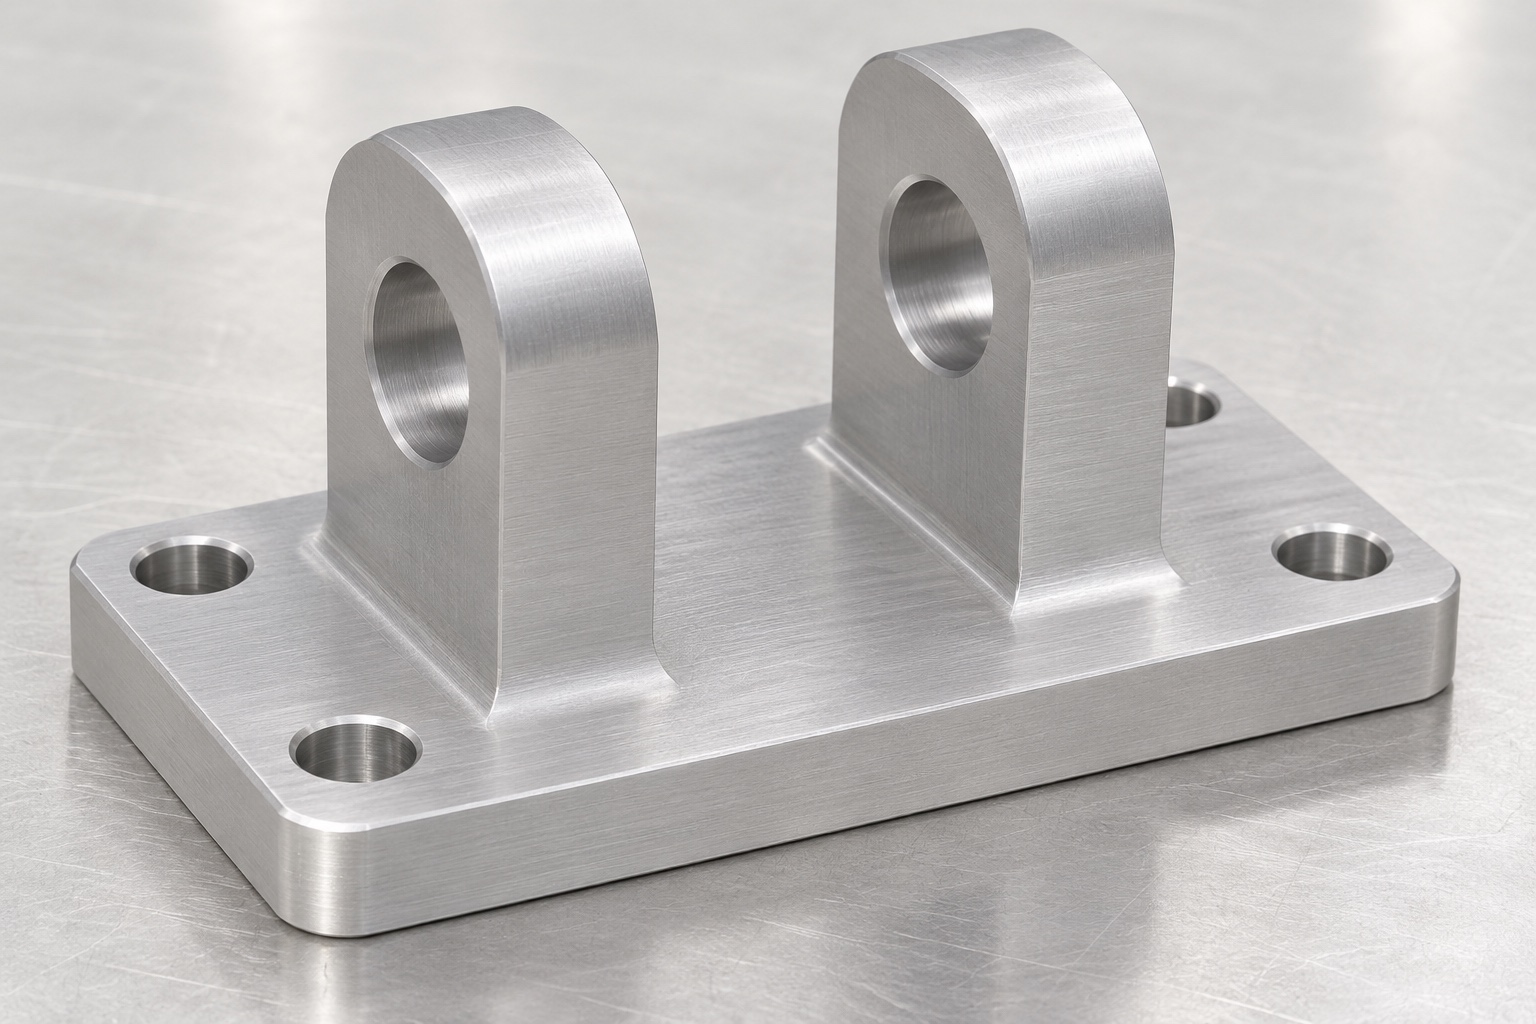
Repräsentatives Beispiel für die mechanische Fertigung
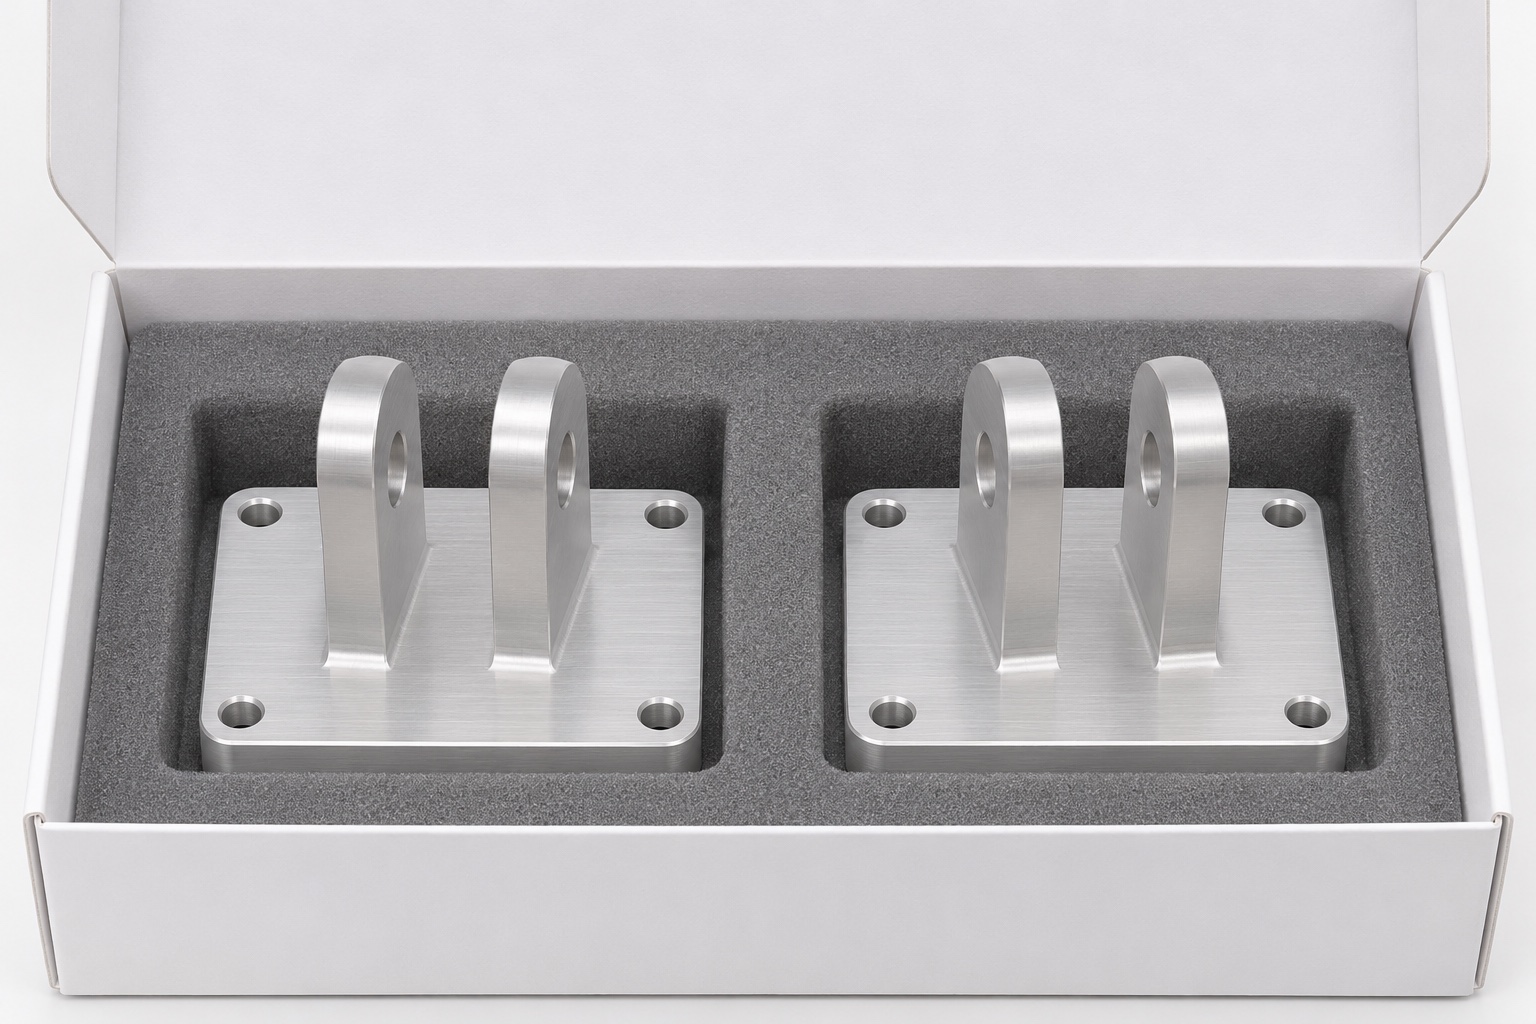
Dieser repräsentative CNC-Fräsbeispiel berücksichtigt einen 6061-Aluminium-Scharnierblock für den Kontext eines elektrochirurgischen Fußschalters. Es handelt sich nicht um eine Lieferung an einen benannten Kunden, um einen zertifizierten Ersatz oder um eine geprüfte elektrische Baugruppe. Es werden keine Angaben zu Maßen, erreichten Toleranzen, Ermüdungsergebnissen oder medizinischen Leistungen gemacht. Die repräsentative Geometrie besteht aus einer Basis, zwei erhabenen Laschen mit Gelenkbohrungen und einem Montagemuster. Der Fall erklärt, wie ein tatsächlicher Lieferant die Fertigung und Inspektion anhand genehmigter Anforderungen planen könnte. Elektrischer Aufbau, Schaltverhalten, Pedalkräfte, Schutzart und Gerätequalifikation bleiben außerhalb der geometrischen Akzeptanz dieser einzelnen Komponente.
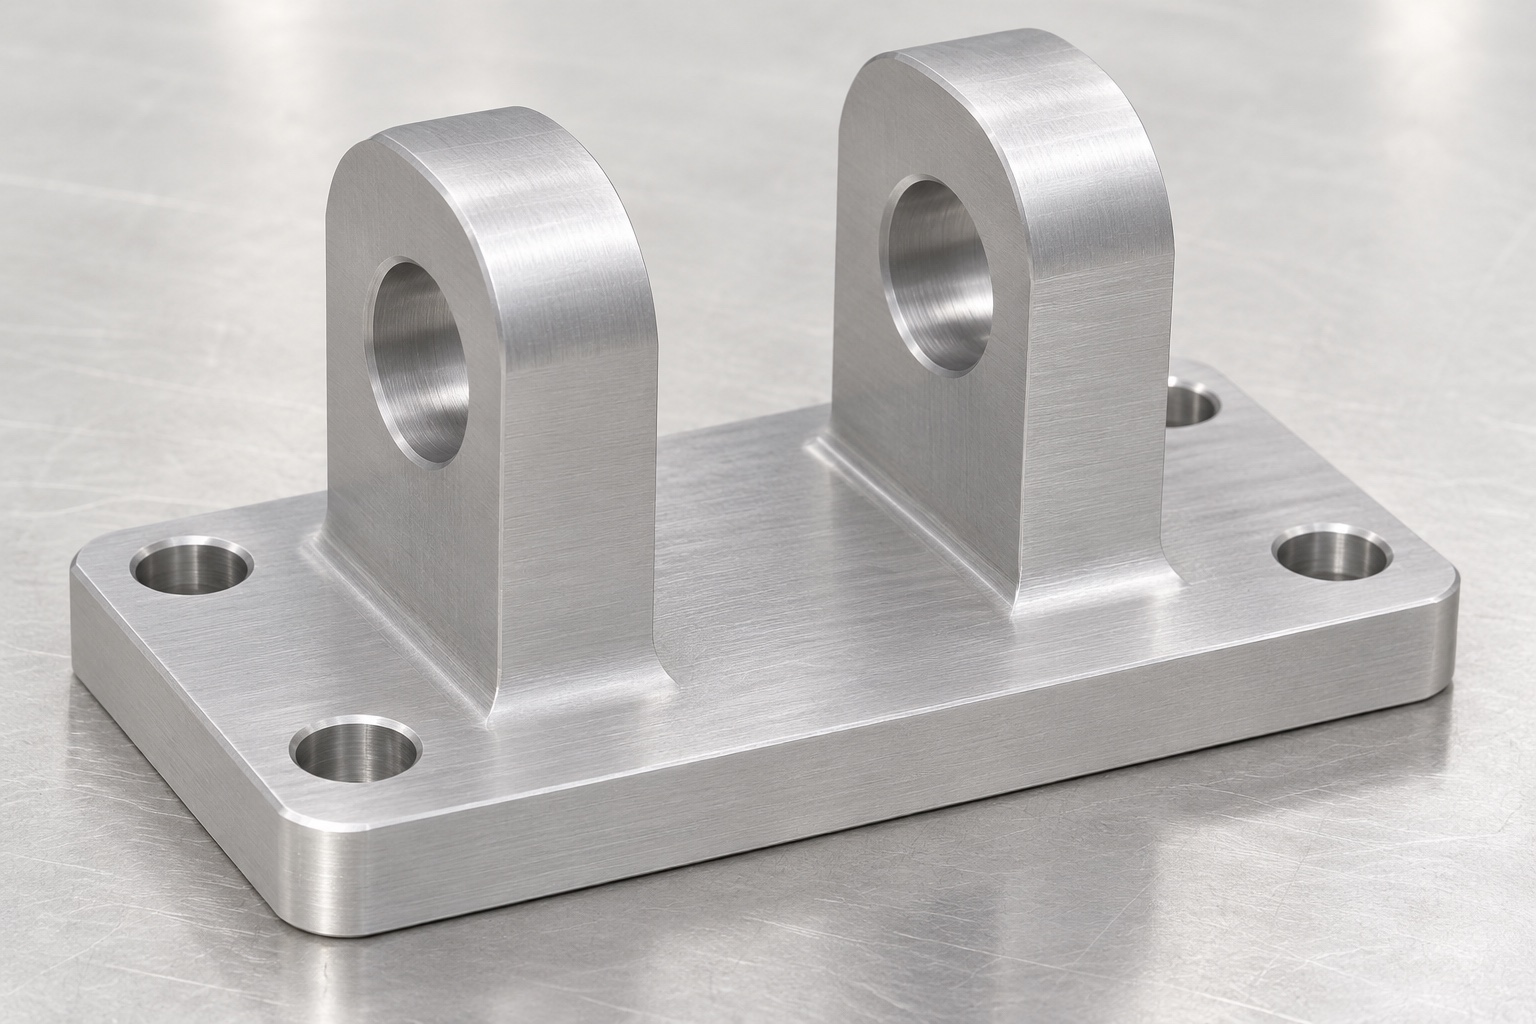
Auf Anfrage Zeichnung und Modell abgleichen
Bevor ein Angebot für ein echtes Teil abgegeben wird, prüft der Lieferant die Konsistenz der Revision und fordert fehlende Definitionen des Drehpunkts, des Laschenabstands oder der Montageschnittstelle an. Ein Bauteilfoto würde den beabsichtigten Abstand oder die zulässige Achsenbeziehung nicht ermitteln. Im Angebot würden Materialzustand, Menge, Endbearbeitung und Inspektionsumfang angegeben, anstatt stillschweigend praktische Werkstattstandards auszuwählen. Wenn ein passender Hüllkontur Störungen kontrolliert, wird eine genehmigte Referenz angefordert. Dadurch bleiben Preisvergleiche an die gleiche Komponente gebunden. Spätere Änderungen würden auf kontrollierte Überarbeitungen folgen, damit Herstellung, Inspektion und Beschaffung nicht mit unterschiedlichen Interpretationen eines scheinbar einfachen Scharnierblocks fortfahren.
Definieren Sie die Dreh- und Montagereferenzen
Die vorgeschlagene Inspektionsmatrix würde identifizieren, auf welchen Grundflächen sich der Block befindet und wie die Drehachse mit ihnen zusammenhängt. Einzelne Bohrungsgrößen würden von ihrer gegenseitigen Ausrichtung und Achsposition getrennt. Eine Pin-Passage-Beobachtung würde nicht jede vorgegebene geometrische Prüfung ersetzen. Wenn ein dokumentierter Referenzstift erforderlich wäre, würden dessen Identität und zulässige Verwendung aufgezeichnet. Das Montagemuster würde gegebenenfalls relativ zu denselben funktionalen Referenzen definiert. Der Lieferant würde die Wiederherstellung unklarer Bezugspunkte vor der Produktion klären, insbesondere wenn bei einem späteren Bearbeitungsaufbau eine andere Oberfläche als die für die Endabnahme verwendete verwendet wird.
Legen Sie den Laschenabstand und die Kontaktbänder fest
Die nützlichen Innenohrflächen würden von Freistellungen, Eckenbedingungen und Kantenbrüchen unterschieden. Eine echte Zeichnung würde den relevanten Abstand und die genehmigte Passgeometrie definieren. Die Gesamtbreite allein würde nicht zur Ableitung des Innenspalts herangezogen werden. Der Lieferant würde ermitteln, welche Oberflächen die passende Referenz berühren dürfen und wo ein Freiraum vorhanden sein muss. In diesem Beispiel wird keine Pedalspiel- oder Haltemethode ausgewählt. Diese Entscheidungen gehören zum kontrollierten Design. Jede vorgeschlagene Zugangserleichterung, die ein nützliches Kontaktband verändert, würde vor der Bearbeitung überprüft und nicht informell hinzugefügt werden, da ein Werkzeug oder eine Lehre schwierig zu positionieren ist.
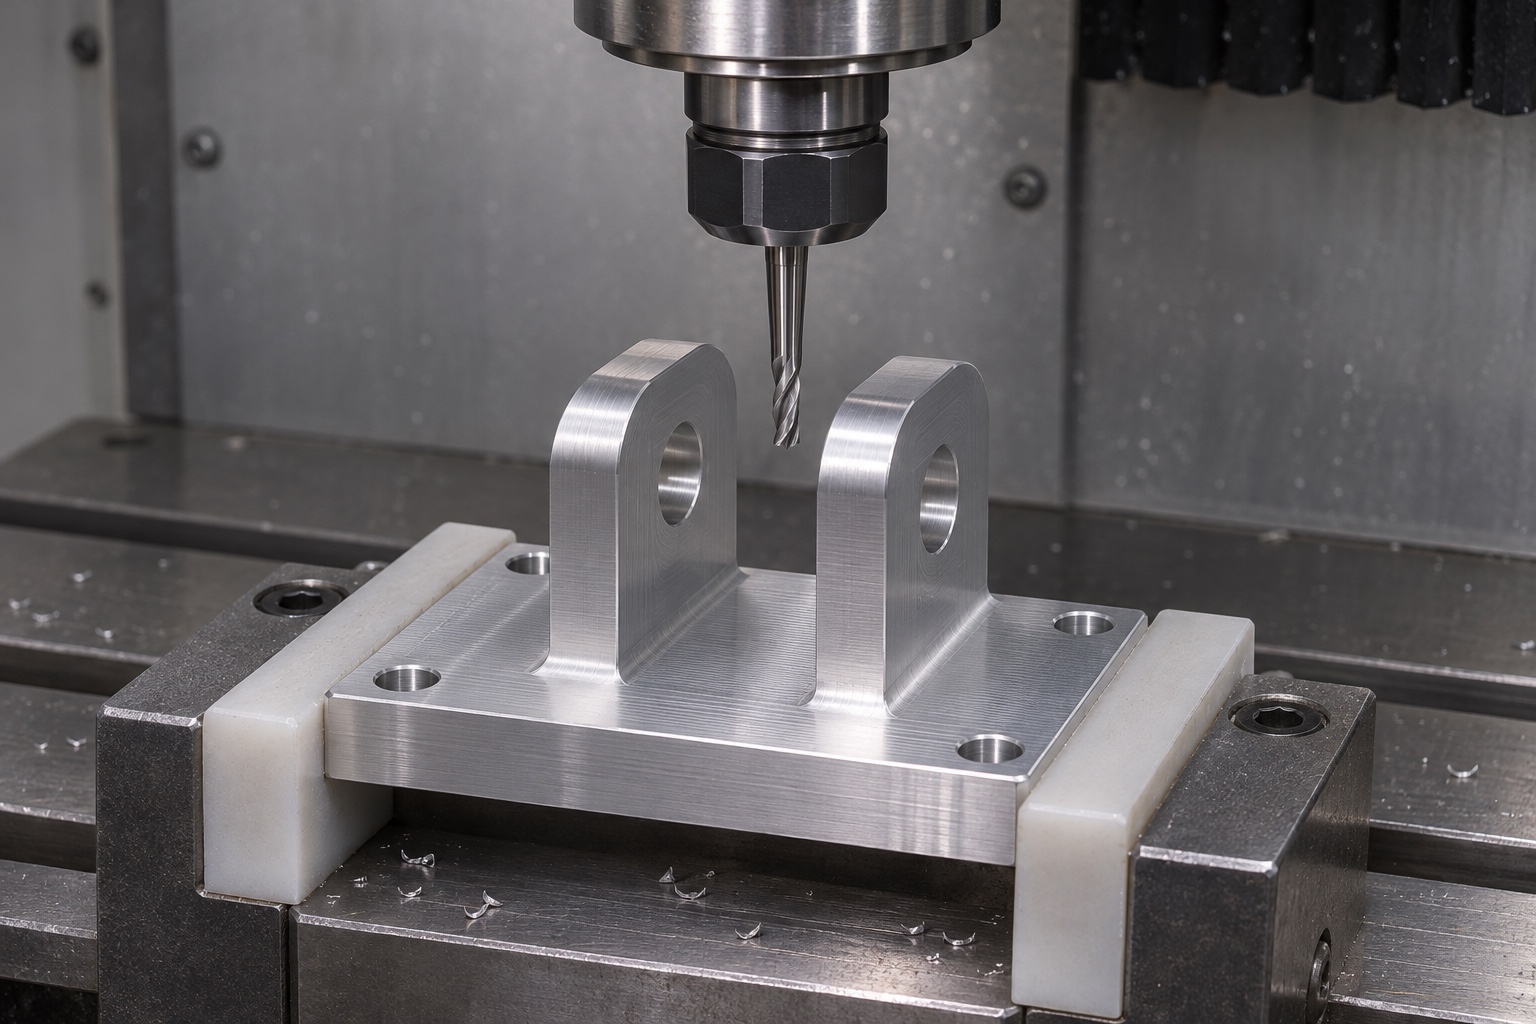
Empfangen und identifizieren Sie das angegebene Material
Der genehmigte 6061-Zustand, die Halbzeugform und die erforderlichen Materialdokumente würden für eine echte Bestellung bestätigt. Der repräsentative Fall impliziert nicht, dass die Legierungsidentität die elektrische, Korrosions- oder Reinigungsleistung bestimmt. Die Halbzeugidentität bleibt mit der Teilerevision und dem Fertigungsdatensatz verknüpft. Ein vorgeschlagener Materialaustausch würde vor der Verwendung eine Genehmigung erfordern. Für die endgültige Behandlung oder Kennzeichnung gelten eigene Anweisungen und ein eigener Abnahmestatus. Der Lieferant würde die tatsächliche Dokumentation von den angenommenen Eigenschaften unterscheiden und ein gewöhnliches Aluminiumbauteil nicht als medizinisch zertifiziert kennzeichnen, nur weil seine beabsichtigte Verwendung ein Fußschalter für medizinische Geräte ist.
Planen Sie die Bearbeitungsroute für Basis und Lasche
Die beispielhafte Prozessüberprüfung würde den Zugang zur Basis, den Laschenflächen, Bohrungen und Montagelöchern unter Beibehaltung der Unterstützung berücksichtigen. Die tatsächliche Route würde von der Zeichnung, dem Rohling und der Ausrüstung abhängen und nicht von einem festen Rezept, das dem Produktnamen beigefügt ist. Es werden keine Zykluszeiten, Vorschübe oder Geschwindigkeiten erfunden. Der Lieferant würde nützliche Referenzflächen identifizieren und diese während der verbleibenden Arbeiten schützen. Eine Route mit weniger Setups könnte den Transfer vereinfachen, würde aber keine Konformität beweisen. Der Plan würde weiterhin Kontrollen nach Operationen erfordern, die sich auf die endgültige Drehpunktbeziehung, die Montageposition oder den Abstand zwischen den Laschen auswirken können.
Kontrollieren Sie den Zugang zu den Gelenkbohrungen und die Referenzübertragung
Wenn die Drehpunktlöcher Arbeiten aus entgegengesetzten Richtungen oder eine sekundäre Einrichtung erfordern, würde die Route erklären, wie die Referenz wiederhergestellt wird. Die Position der Vorrichtung und die nominalen Werkzeugkoordinaten würden nicht als einziger Beweis für die endgültige Ausrichtung akzeptiert. Die Unterstützung unter der Basis und in der Nähe von erhabenen Merkmalen würde überprüft, damit durch Schneiden oder Klemmen keine vorteilhafte Zwangsform entsteht, die sich nach dem Lösen ändert. Jede Prozessrevision, die sich auf den Drehpunkt oder die Kontaktflächen auswirkt, wird dokumentiert. Der vorgesehene Abnahmezustand würde sich von der Bearbeitungsvorrichtung unterscheiden, wobei die tatsächlichen Messungen unter Verwendung der für den Auftrag genehmigten Methode und Referenzen vorgenommen würden.
Im Endzustand die entsprechenden Kanten fertigstellen
Die abschließende Überprüfung umfasst die Drehpunkteingänge, Befestigungslöcher, Laschekanten und den Basisumfang. Nützliche Bohrungsstützlängen und Seitenkontaktbänder würden erhalten bleiben. Merkmale, die durch eine genehmigte Behandlung oder Kantenbearbeitung beeinträchtigt wurden, werden bei Bedarf erneut überprüft. Ein glattes äußeres Erscheinungsbild würde nicht zeigen, dass jeder Arbeitskontakt akzeptabel ist. Die gewöhnliche Spanentfernung würde von den speziellen Reinigungsanforderungen getrennt bleiben. Dieser Fall erhebt keinen Anspruch auf sterile Lieferung, validierte Desinfektion oder Kompatibilität mit einem nicht spezifizierten Reinigungsprozess. Die endgültige Inspektionsdefinition würde den akzeptierten Zustand identifizieren und nicht zulassen, dass eine Messung vor der Behandlung als Ersatz für das fertige Bauteil dient.
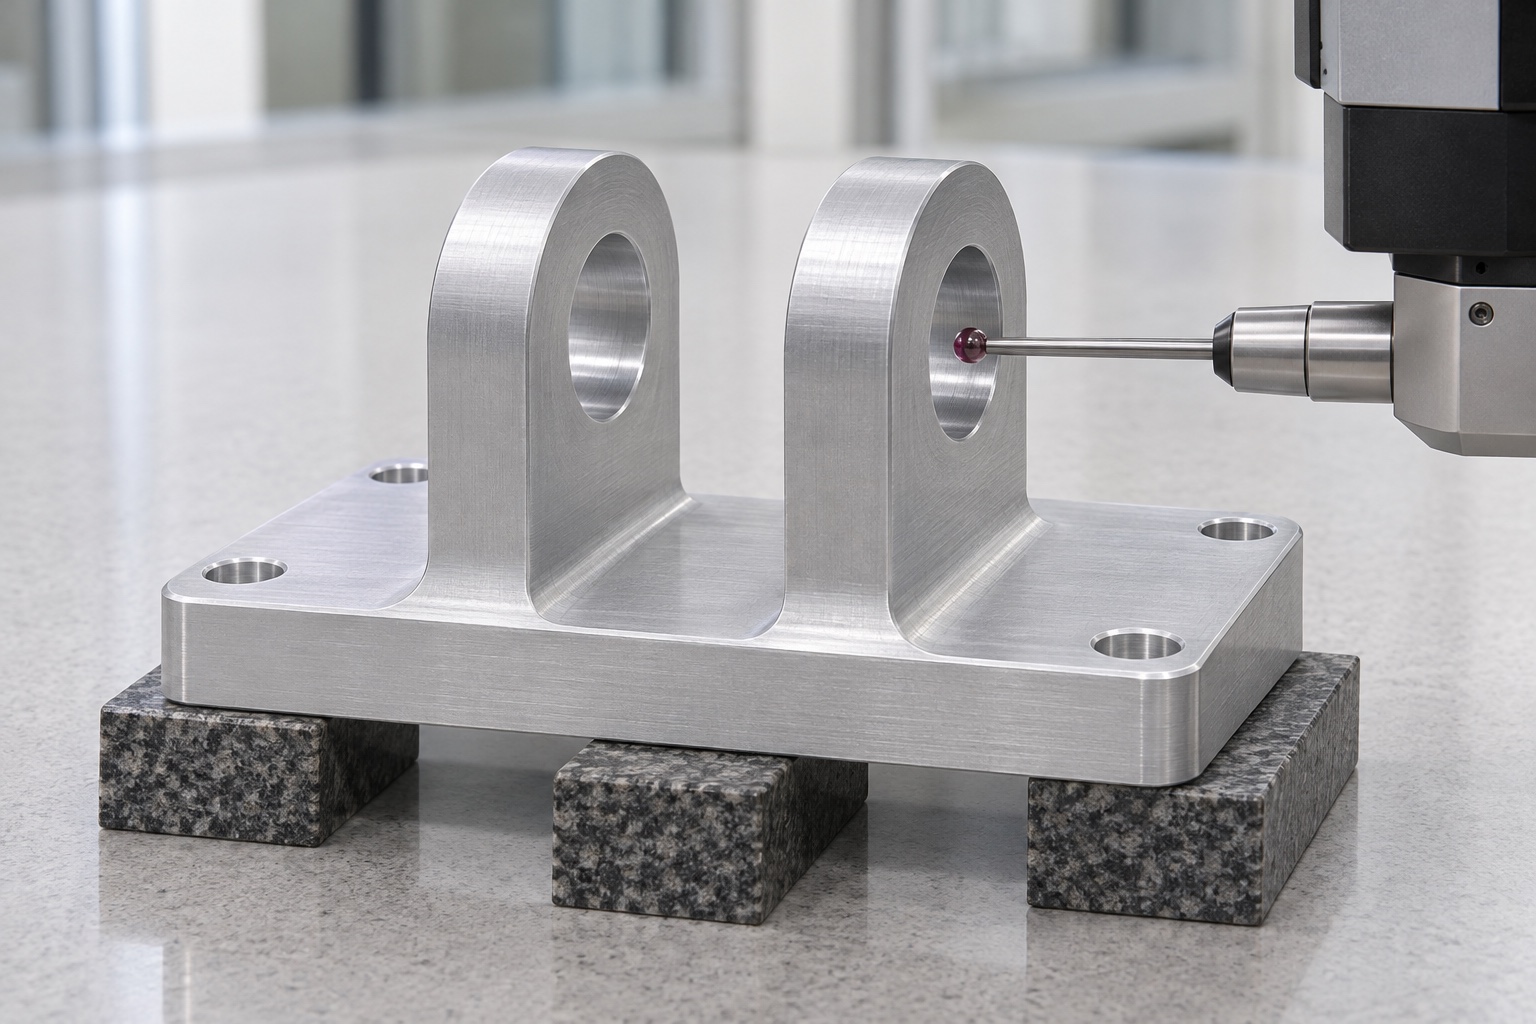
Erstellen Sie eine Inspektionsmatrix ohne erfundene Ergebnisse
Die repräsentative Matrix würde Bohrungsgrößen, Bohrungsbeziehung, Drehachsenposition, Laschenabstand, Montagemusterposition und nützliche Sitzflächen auflisten. Jede Anforderung hätte eine definierte Methode, Referenz und Akzeptanzstatus. Die Identität und Revision des Instruments würde den tatsächlichen Aufzeichnungen für eine echte Bestellung beiliegen. Die Methode würde auf den Zugang zu nützlichen Oberflächen hin überprüft und nicht nur deshalb ausgewählt, weil sie einen geeigneten Punkt erreichen kann. Dieses Beispiel veröffentlicht keine fabrizierte Maßtabelle oder Toleranzerreichung. Für einen tatsächlichen Inspektionsbericht wären genehmigte Grenzwerte und aufgezeichnete Ergebnisse für identifizierte Teile erforderlich, wobei alle ungelösten Anforderungen explizit aufgeführt und nicht hinter einer allgemeinen Aussage zur Präzision verborgen bleiben müssten.
Betrachten Sie eine hypothetische Beobachtung eines Klemmens
Angenommen, ein inaktiver Referenzstift durchdringt ein Lasche, stößt jedoch auf Widerstand, bevor er in das andere Lasche eindringt. Dies ist ein Diagnoseszenario, kein behauptetes Produktionsereignis. Der Lieferant behält die Beobachtungs- und Überprüfungsbohrungsbeziehungen, Eintrittskanten, Referenzbedingungen, Unterstützung und Zeichnungsinterpretation bei. Eine Vergrößerung aller Bohrungen wäre keine Selbstverständlichkeit. Eine festgestellte Herstellungsabweichung würde eine autorisierte Verfügung erfordern; Unvollständige oder widersprüchliche Anforderungen bedürfen einer Klärung. Nach einer genehmigten Korrektur werden die betroffenen Merkmale im spezifizierten Zustand erneut geprüft. Die Referenzidentität würde weiterhin aufgezeichnet, so dass eine spätere bestandene Prüfung tatsächlich mit der früheren Beobachtung vergleichbar ist.
Behalten Sie die Grenze zur Prüfung elektrischer Geräte bei
Ein dokumentierter Stift und eine inerte Passreferenz könnten eine begrenzte Beobachtung von Durchgang, Kontakt und Spiel unterstützen. Sie konnten Pedalbetätigungskraft, Rückstellverhalten, Schaltzuverlässigkeit, Ermüdungslebensdauer, elektrische Sicherheit oder Schutzart nicht ermitteln. Ein Material- oder Oberflächenname würde die für diese Funktionen erforderlichen separaten Nachweise nicht ersetzen. Die zuständige Geräteorganisation würde die Systembewertung und etwaige Ersatzberechtigungen festlegen. Der Komponentenbericht des Lieferanten würde sich weiterhin auf die tatsächliche geometrische Akzeptanz konzentrieren. Diese Grenze ermöglicht ein nützliches medizinisches Bearbeitungsbeispiel, ohne zu implizieren, dass ein vollständiges elektrochirurgisches Gerät zusammengebaut, betrieben, getestet oder genehmigt wurde.
Schützen Sie die Geometrie und schließen Sie den Fertigungsbereich
Für den Transport würden die Blöcke getrennt, sodass die Laschekanten und Drehzapfeneingänge nicht an benachbarte Metallteile stoßen können. Die Packung würde die Basis stützen, ohne die Laschen zusammenzudrücken, und verhindern, dass Fragmente in den Arbeitsöffnungen zurückblieben. Identifikations-, Revisions- und Inspektionsaufzeichnungen bleiben mit der Sendung verknüpft. Eine echte Anfrage würde genehmigte Dateien, Materialzustand, Menge, Endbearbeitung, Dreh- und Montagedefinitionen, Laschenabstand, Steckraum, Inspektionsumfang und Verpackung umfassen. Dieser repräsentative Weg bietet eine konkrete Grundlage für die Beschaffungsdiskussion, ohne Anspruch auf eine tatsächliche Lieferung an den Kunden, eine erbrachte Leistung oder eine abgeschlossene Qualifizierung eines elektrischen medizinischen Fußschalters zu erheben.
FAQ
Beschreibt dieser Fall eine zertifizierte Fußschalterlieferung?
Nein. Es handelt sich um ein repräsentatives Beispiel für die Herstellung von Komponenten. Es besteht kein Anspruch auf eine benannte Lieferung, einen zertifizierten Ersatz, ein Messergebnis oder einen abgeschlossenen Gerätetest.
Warum die Ausrichtung des Drehzapfens getrennt von der Bohrungsgröße messen?
Akzeptable Einzeldurchmesser bestimmen nicht die Beziehung zwischen den Löchern oder ihre Position relativ zu den Montagereferenzen. Diese erfordern gesondert definierte Prüfungen.
Kann der Lieferant den Laschenabstand anhand eines Fotos auswählen?
Nein. Nützliche Kontaktbereiche, Abstände und Passgeometrie müssen aus dem genehmigten Design stammen und dürfen nicht aus einem Anwendungsbild abgeleitet werden.
Was passiert, wenn sich ein inerter Prüfstift zwischen den Laschen festklemmt?
Notieren Sie die Beobachtung und überprüfen Sie Ausrichtung, Kanten, Unterstützung und Referenzzustand. Holen Sie vor Korrekturarbeiten die erforderliche Genehmigung ein und überprüfen Sie dann die betroffenen Funktionen erneut.
Bietet eine Oberfläche elektrischen Schutz oder Schutz gegen Eindringen?
Nein. Für diese Funktionen sind gesonderte Anforderungen und Nachweise für das konkrete Gerät erforderlich. Ein Bearbeitungsfinish oder ein Materialetikett belegen sie nicht.
Was muss vor der Produktion genehmigt werden?
Genehmigen Sie konsistente Dateien und Revisionen, Materialzustand, Menge, Endzustand, Dreh- und Montagedefinitionen, Laschenabstand, Inspektionsumfang und Schutzverpackung.
tanghangyun@oemach.com