
Definieren Sie die Buchse, bevor Sie das Instrument besprechen
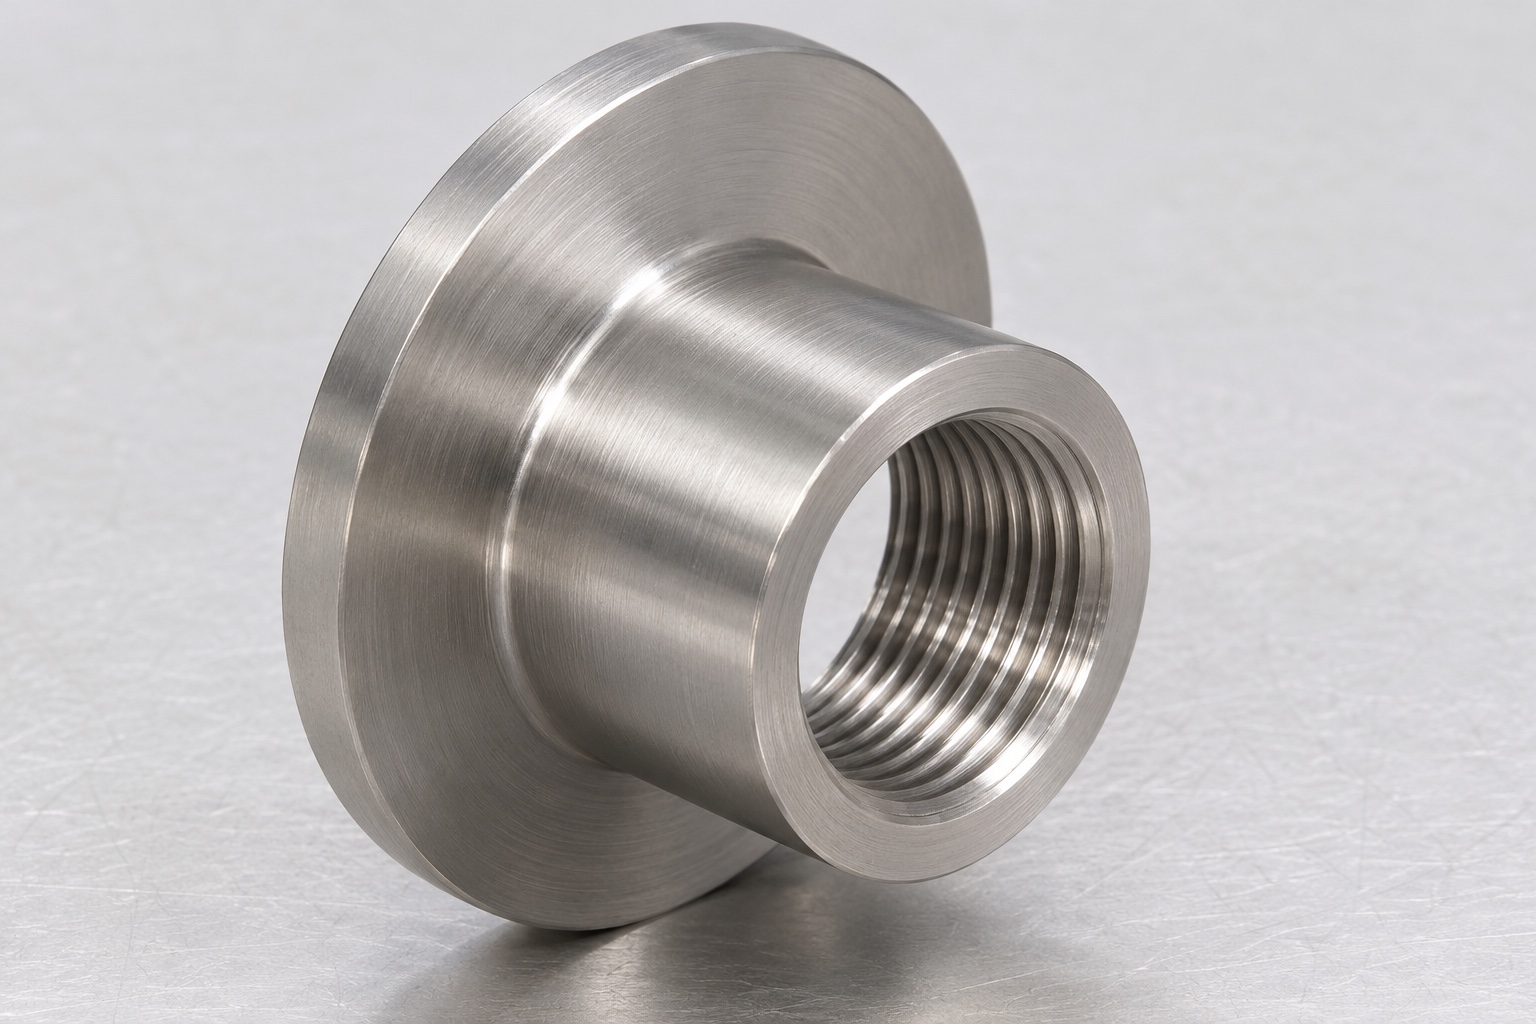
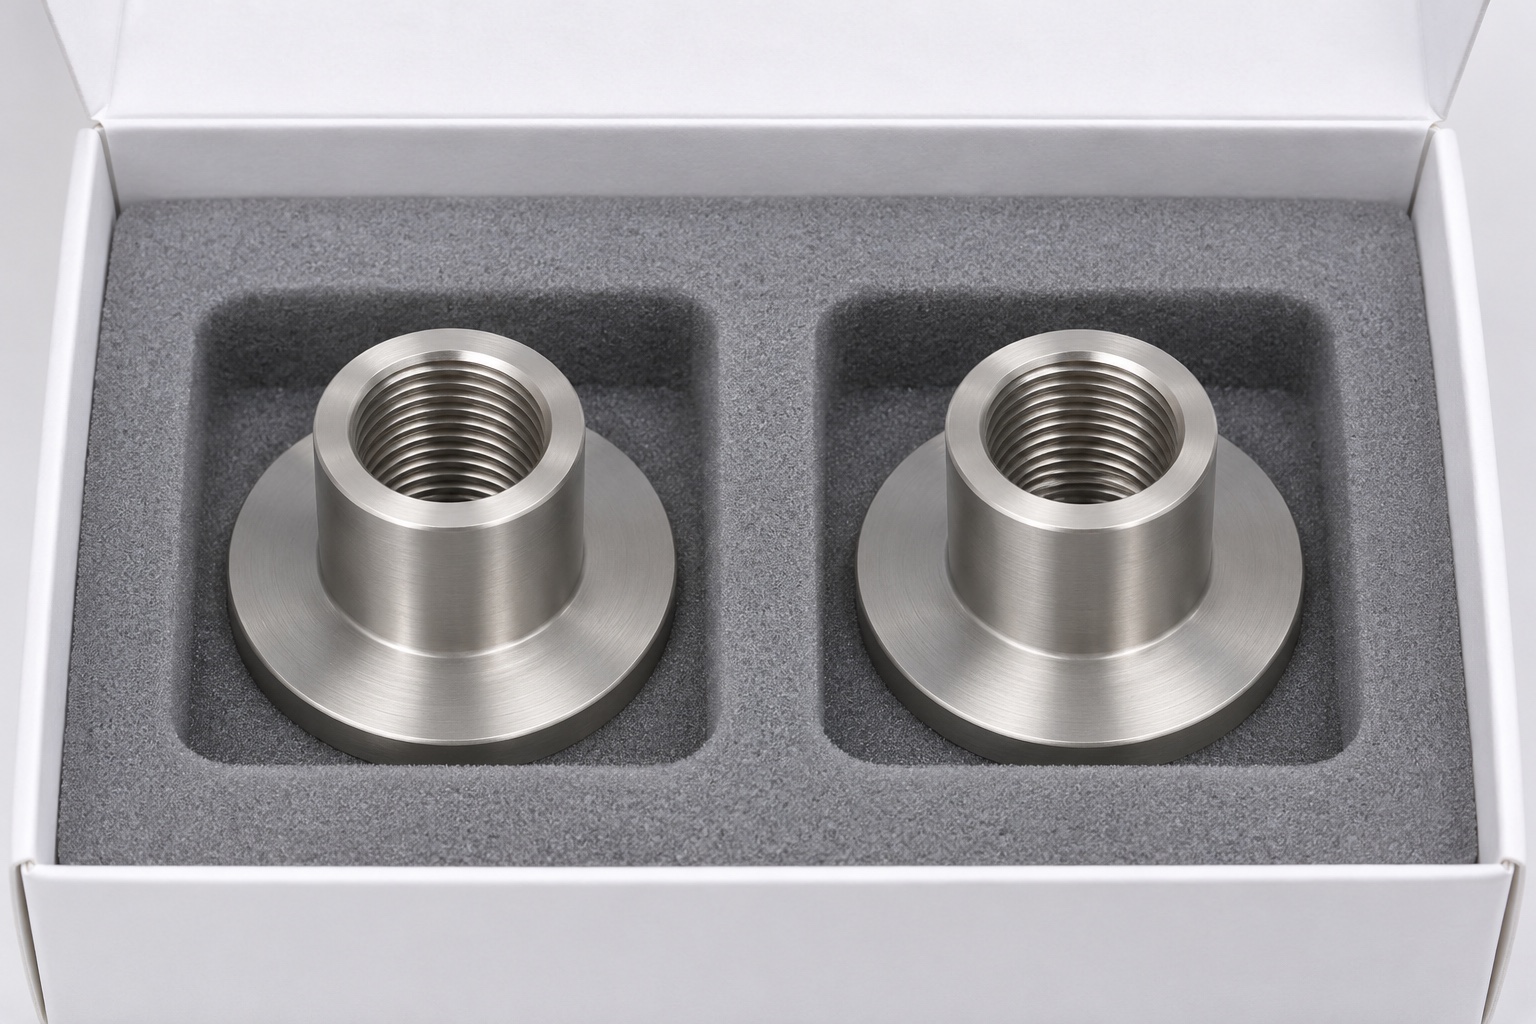
Beim 316L-CNC-Drehen einer Gewindebuchse für einen Mikrotom-Spannmechanismus steht die freigegebene mechanische Definition im Mittelpunkt. Das repräsentative Bauteil ist ein kurzer Flanschkörper mit durchgehendem Innengewinde und glatter äußerer Zentrierfläche. Der Anwendungsname bestätigt weder Ersatzteilfreigabe noch Kompatibilität mit einem handelsüblichen Mikrotom. Dieser Leitfaden behandelt Fertigung und Maßprüfung, keine Handhabung von Klingen, kein Schneiden sowie keine Einstellung oder Reparatur des Instruments. Der Konstruktionsverantwortliche muss Schnittstellen und Abnahmeanforderungen festlegen. Der Lieferant soll die spezifizierte Buchse anbieten, statt einen vollständigen Spannmechanismus aus einem Foto abzuleiten. Material, Bezugsdefinition und Endzustand müssen vor dem Angebot eindeutig dokumentiert sein.
Geben Sie das Innengewinde vollständig an
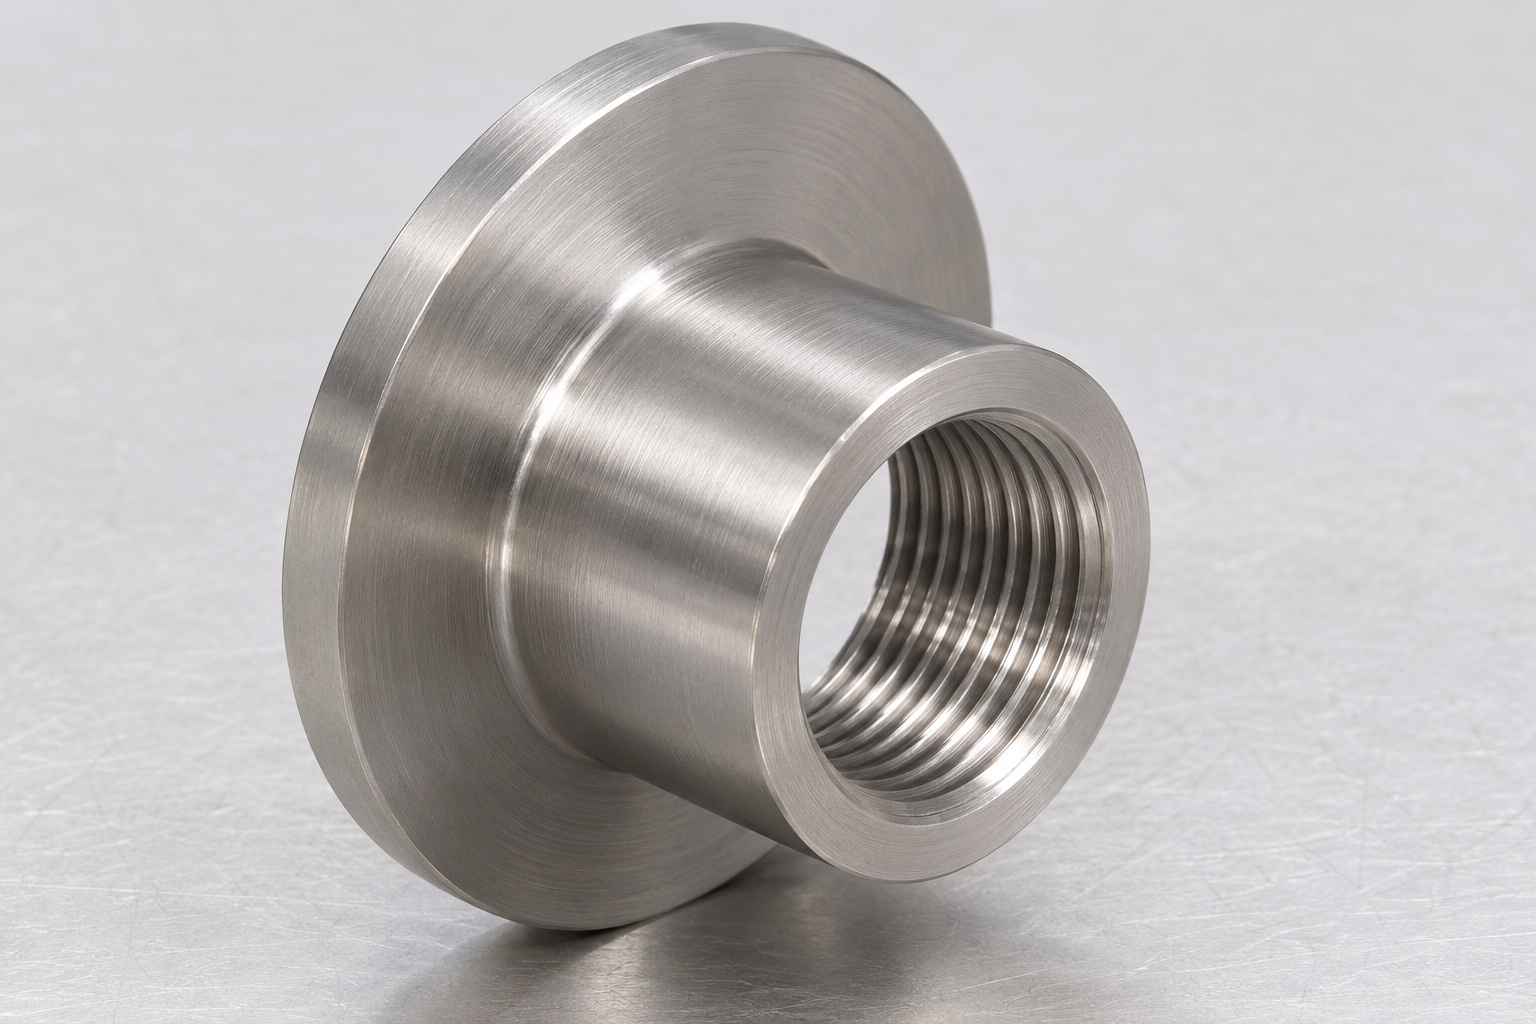
Eine Gewindebeschreibung sollte das System, die Nenngröße, die Steigung, die Richtung, die Toleranzklasse und die erforderliche nutzbare Eingriffslänge angeben. Geben Sie die akzeptierte Zeichnungskonvention an und geben Sie an, ob ein Modell tatsächliche oder vereinfachte Gewindegeometrie aufweist. Ein Loch ohne Gewinde in einem Modell darf nicht als Erlaubnis zur Auswahl eines geeigneten Gewindebohrers interpretiert werden. Unterscheiden Sie die Funktionslänge des Gewindes von Einlauffasen und etwaigen Auslauf- oder Freistichen. Eine Gegenschraube, die sich in den ersten Gewindegängen dreht, erfüllt nicht die vollständige Anforderung. Eine Einigung in der Angebotsphase verhindert, dass verschiedene Lieferanten physisch unterschiedliche Schnittstellenpreise festlegen und dabei die gleiche allgemeine Beschreibung einer medizinischen Komponente mit Gewinde verwenden.
Beziehen Sie die Gewindeachse auf den Aufnahmedurchmesser
Identifizieren Sie, welche zylindrische Oberfläche die Buchse in ihrer umgebenden Komponente positioniert und wie das Gewinde mit dieser Referenz zusammenhängt. Außendurchmessergröße und Gewindeakzeptanz sind separate Prüfungen; Wenn beide einzeln durchlaufen werden, wird ihre gegenseitige Übereinstimmung nicht festgestellt. Der Inspektionsplan muss jede spezifizierte Positions- oder Orientierungsbeziehung mit einer geeigneten Methode berücksichtigen. Der wirksame Bezug eines Gewindes kann nicht einfach durch eine beliebige glatte Bohrfläche ersetzt werden. Wenn das Design eine passende Referenz verwendet, identifizieren Sie diese und ihre genehmigte Geometrie. Erfinden Sie keine universelle Koaxialitätstoleranz: Die kontrollierte Zeichnung und die vorgesehene Messdefinition bestimmen, was tatsächlich überprüft werden muss.
Trennen Sie den Flanschsitz von der Gesamtlänge
Der Flansch kann eine axiale Sitzfläche bieten, während der kleinere zylindrische Körper für die Positionierung sorgt. Identifizieren Sie den nützlichen ringförmigen Kontaktbereich, die gegenüberliegende Fläche und etwaige Übergangsfreistellungen. Die Gesamtlänge bestimmt nicht unabhängig die Flanschdicke, die Sitzausrichtung oder die Schulterposition. Ein abgerundeter Übergang darf die Buchse nicht von ihrem vorgesehenen Sitz fernhalten. Geben Sie den genehmigten Zustand der Steckecke an, wo der Kontakt bestimmt wird. Der Lieferant benötigt genügend Informationen, um einen Zierflansch von einem Funktionsanschlag zu unterscheiden. Behalten Sie die Verknüpfung jedes Akzeptanzmerkmals mit seiner Referenz bei, damit praktische Messschieberwerte nicht die erforderliche Flächenbeziehung ersetzen.
Bestätigen Sie Material und Endzustand
Geben Sie die erforderlichen 316L-Materialspezifikationen, die Halbzeugform und den Dokumentationsumfang an. Schließen Sie nicht von einer polierten Oberfläche auf die Legierungsidentität ab und gehen Sie nicht davon aus, dass eine andere Edelstahlsorte ein akzeptabler Ersatz ist. Identifizieren Sie alle genehmigten Behandlungs-, Kennzeichnungs- oder speziellen Reinigungsanforderungen sowie die danach geltenden Abmessungen. Dieser Artikel erhebt keinen Anspruch auf Biokompatibilität, Korrosionstests, Sterilisation oder Eignung für den Patientenkontakt. Die Materialauswahl für ein Instrument bleibt eine separate Verantwortung. Im Herstellungsprotokoll sollten das erhaltene Material, die durchgeführten Vorgänge und der akzeptierte Endzustand unterschieden werden, damit Messungen aus einem Zwischenstadium nicht versehentlich als endgültiger Beweis verwendet werden.
Drehfolge mit definierten Übertragungsbezügen planen
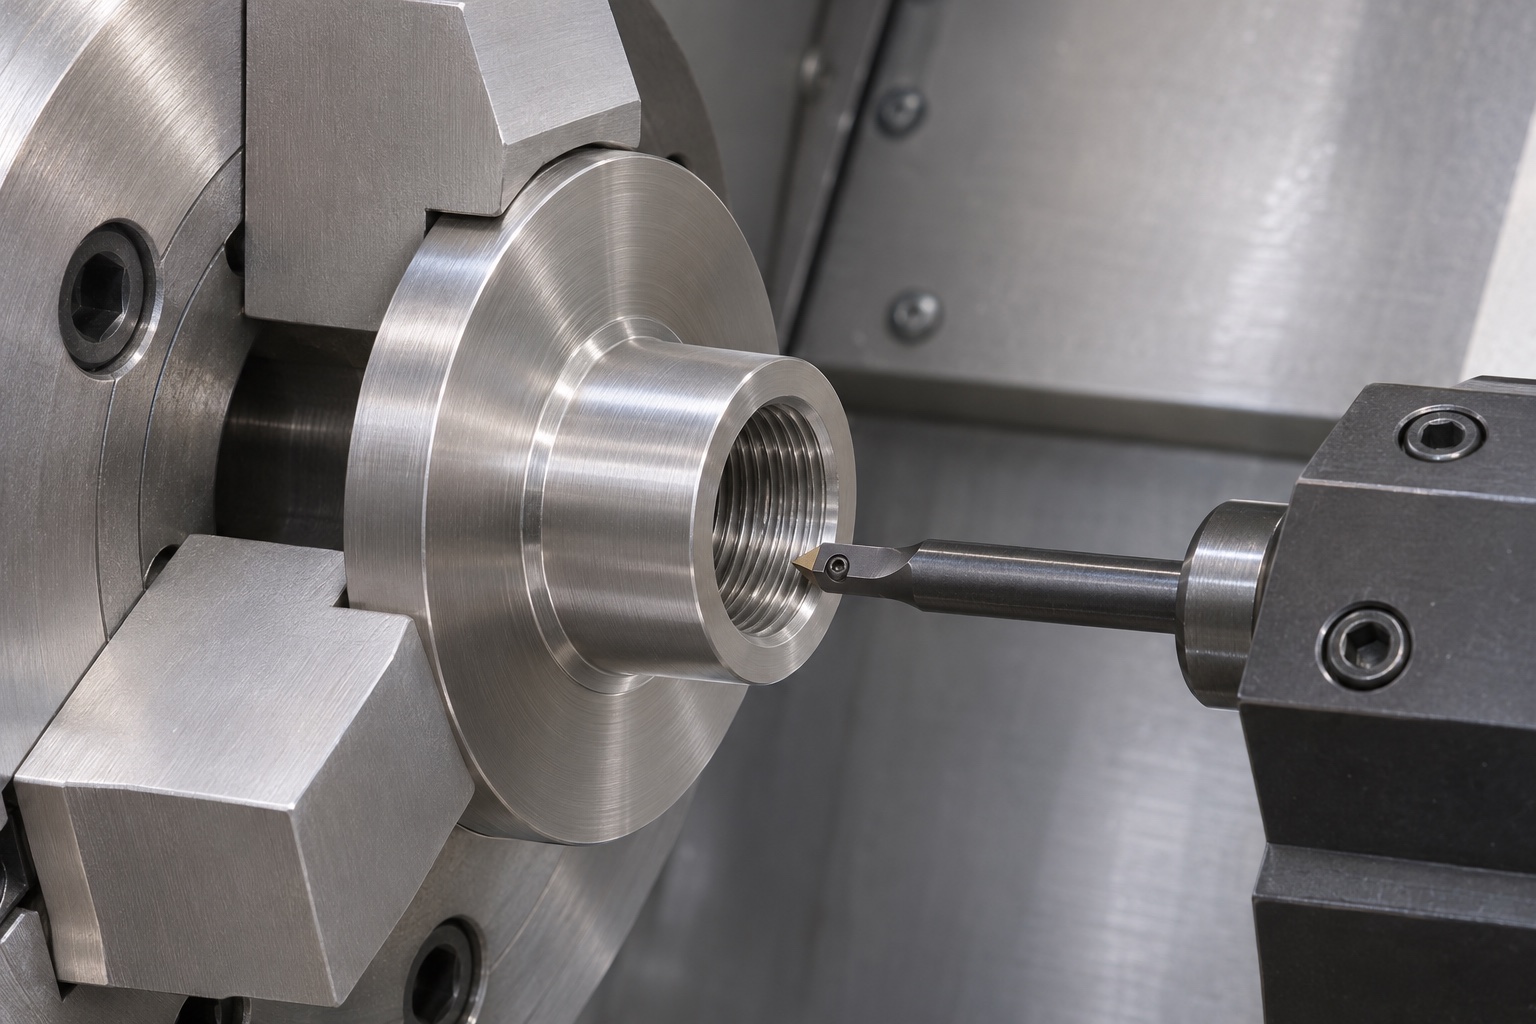
Überprüfen Sie, wie Flansch, Aufnahmedurchmesser, Bohrungsvorbereitung und Gewinde unter Beibehaltung des Zugangs und der Unterstützung hergestellt werden können. Der tatsächliche Ablauf richtet sich nach den zugelassenen Maßen, Lagerbeständen und Ausstattungen. Es wird nicht durch den Produktnamen bestimmt. In einem Setup erstellte Merkmale vereinfachen möglicherweise die Referenzübertragung, die Anzahl der Setups allein ist jedoch kein Konformitätsbeweis. Wenn die Komponente vertauscht ist, ermitteln Sie, wie die fertige Referenz ohne Beschädigung wiederhergestellt wird. Halten Sie eine klare Unterscheidung zwischen Bearbeitungsunterstützung und Inspektionsunterstützung ein. Eine zum Schneiden geeignete Vorrichtung kann die Flanschfläche verdecken oder das Teil in einer Weise einschränken, die für die endgültige Abnahme ungeeignet ist.
Wählen Sie einen Gewindeprozess für die tatsächliche Geometrie
Gewindeschneiden, Einpunktdrehen oder ein anderes zugelassenes Gewindeverfahren müssen hinsichtlich Größe, Zugang, nutzbarer Länge, Ausgangszustand und der verbleibenden Wand überprüft werden. Hier wird keine universelle Schnittgeschwindigkeit oder Eingriffszugabe vorgeschlagen. Der Lieferant sollte den Werkzeugzugang und die Spanabfuhr klären, bevor er sich auf eine Route festlegt. Ein durchgehendes Gewinde benötigt weiterhin eine definierte Ein- und Ausstiegsbedingung. Grate an beiden Enden können die scheinbare Passung beeinträchtigen, ohne dass sich das vorgesehene Nenngewinde ändert. Identifizieren Sie, wie durch die Endbearbeitung das nützliche Profil erhalten bleibt und wie betroffene Merkmale erneut überprüft werden. Die Machbarkeit des Prozesses berechtigt nicht zu einer Änderung einer gesteuerten Schnittstelle.
Schützen Sie fertige Sitze während der Nachbearbeitung
Durch das Erfassen eines fertigen Aufnahmedurchmessers kann dieser markiert oder die beobachtete Form verändert werden. Wenn nur die Flanschkante abgestützt wird, kann dies einen dünnen Kontaktbereich beeinflussen. Überprüfen Sie den Kontaktbereich, die Unterstützung und den erforderlichen Inspektionsstatus, bevor Sie die Werkstückhalterung auswählen. Wenden Sie keine übermäßige Kraft auf die Vorrichtung an, um eine Schnittstelle akzeptabel erscheinen zu lassen. Wenn für die Abnahme ein spezifizierter Montagezustand erforderlich ist, reproduzieren Sie diesen Zustand anhand genehmigter Referenzen und nicht durch willkürliche Klemmungen. Erfassen Sie Unterschiede zwischen eingeschränkten und freigegebenen Messwerten, wenn sie relevant sind. Wenn die Messwerte nicht übereinstimmen, überprüfen Sie die Unterstützung, den Temperaturzustand und die Referenzwiederherstellung, bevor Sie weiteres Material von einem Teil entfernen, das möglicherweise bereits der tatsächlichen Definition entspricht.
Unterscheiden Sie die Gewindemessung von der geometrischen Prüfung
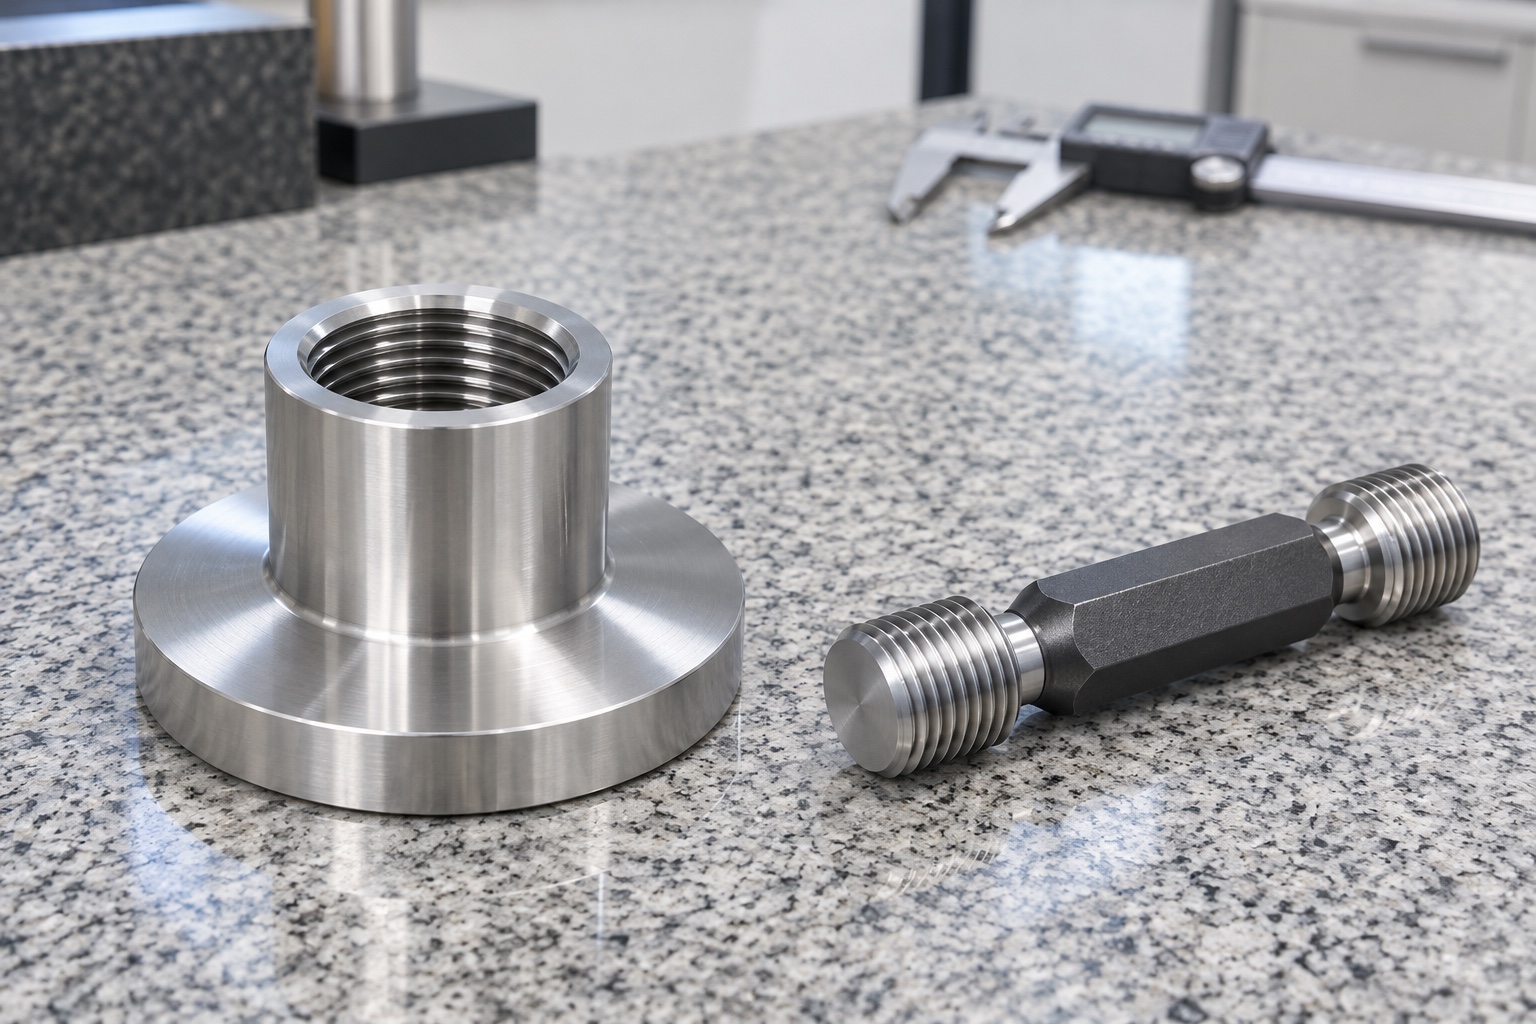
Der Prüfplan sollte jedem Merkmal eine Methode zuordnen: Gewindeaufnahme, Aufnahmedurchmesser, Flanschabmessungen und etwaige Beziehungen zwischen Gewinde und Sitz. Eine entsprechende Gewindelehre deckt den definierten Anwendungsbereich ab; Es überprüft nicht automatisch jede Flächen- und Achsenbeziehung. Notieren Sie die Kennzeichnung des Messgeräts und die entsprechende Gewindeanforderung. Trennen Sie alle Dimensionsmessungen von Beobachtungen, die mithilfe einer identifizierten Gegenreferenz durchgeführt wurden. Veröffentlichen Sie keine erfundenen Toleranzen und beanspruchen Sie kein Prüfergebnis, bevor Sie identifizierte Teile gemessen haben. Ein aussagekräftiger Bericht macht deutlich, was geprüft wurde, gegen welche Revision, in welchem Zustand und mit welchen Akzeptanzkriterien.
Verwenden Sie eine inerte Anpassungsreferenz, ohne sie zu übertreiben
Eine dokumentierte inerte Schrauben- oder Passreferenz kann dabei helfen, den Eintritt, den nutzbaren Eingriff und den Sitz zu beobachten, ohne ein Mikrotom zusammenzubauen oder zu bedienen. Zwingen Sie es nicht durch einen unerklärlichen Anschlag und verwenden Sie kein echtes Schneidinstrument als improvisierte Lehre. Notieren Sie die Referenzidentität, Orientierung und den beobachteten Kontakt. Eine Passungsbeobachtung gibt keinen Aufschluss über die Klemmkraft, die Verschleißlebensdauer, die Genauigkeit der Schnittdicke oder den sicheren Betrieb des Instruments. Für diese Fragen sind gesonderte Anforderungen und Nachweise erforderlich. Halten Sie die geometrische Beobachtung des Lieferanten von der Systemqualifizierung getrennt und vermeiden Sie die Meldung eines nicht aufgezeichneten manuellen Montageversuchs als Beweis dafür, dass es sich bei einer hergestellten Buchse um ein zugelassenes Ersatzteil handelt.
Diagnostizieren Sie einen vorzeitigen Stopp, bevor Sie erneut schneiden
Wenn eine identifizierte Referenz unerwartet stoppt, überprüfen Sie die Eintrittskanten, die Gewindedefinition, die Nutzlänge, die Ausrichtung und mögliche Störungen am Flanschübergang. Das Vergrößern einer Bohrung oder das Nachschneiden eines Gewindes ohne Diagnose kann das Symptom beseitigen und gleichzeitig eine konforme Schnittstelle ändern. Behalten Sie die Erstbeobachtung bei und identifizieren Sie betroffene Merkmale. Eine Fertigungsabweichung bedarf einer autorisierten Verfügung; Ein unvollständiger Entwurf muss geklärt oder überarbeitet werden. Das sind unterschiedliche Entscheidungen, auch wenn die Symptome ähnlich aussehen. Wiederholen Sie die entsprechenden Inspektionen nach jeder genehmigten Korrektur und bewahren Sie die früheren Beweise auf, damit die Änderung nachvollziehbar ist und nicht durch eine endgültige Passgenauigkeit verdeckt wird.
Bereiten Sie eine Angebotsanfrage vor und schützen Sie die gelieferte Geometrie
Eine vollständige Anfrage umfasst genehmigtes Modell und Zeichnung, Revision, Materialspezifikation, Menge, Gewindebezeichnung, nutzbare Gewindeeingriffslänge, Positionierungsreferenz, Flanschkontaktfläche, Endzustand, Prüfumfang und Verpackungsanforderungen. Berücksichtigen Sie die zugelassene Passgeometrie dort, wo sie den Sitz steuert. Separate Buchsen, damit Gewinde und Aufnahmedurchmesser beim Transport nicht an benachbarte Metallteile stoßen können. Die Schutzpackung darf kein Material in die Bohrung abwerfen oder eine empfindliche Flanschkante belasten. Behalten Sie die den Teilen zugeordnete Kennzeichnung bei, ohne die Arbeitsflächen zu verdecken. Dieser Ansatz macht Angebote für medizinische Präzisionsbearbeitung vergleichbar, während die Gerätegenehmigung und die Betriebsleistung der verantwortlichen Organisation überlassen bleiben.
FAQ
Ist eine Gewindebuchse mit gleichem Außendurchmesser austauschbar?
Nein. Das Gewinde, der nutzbare Gewindeeingriffslänge, der Flanschsitz und ihre Beziehungen bedürfen ebenfalls einer genehmigten Definition. Ein ähnliches Aussehen oder eine ähnliche Außengröße begründen keine Ersatzgenehmigung.
Welche Informationen gehören in eine Gewindebezeichnung?
Geben Sie das Gewindesystem, die Nenngröße, die Steigung, die Richtung, die Toleranzklasse und den nutzbaren Eingriff sowie die Zeichnungskonvention und etwaige Ein-, Austritts- oder Freistellungsanforderungen an.
Überprüft eine Gewindelehre die Flanschausrichtung?
Nicht von alleine. Die Messung hat einen definierten Umfang. Die Flächenausrichtung und die Beziehung zu den Positionierungsflächen erfordern, sofern angegeben, separate Prüfungen.
Kann das Drehen von allem in einer Aufspannung die Endkontrolle ersetzen?
Nein. Ein gemeinsamer Aufbau kann die Referenzübertragung vereinfachen, stellt jedoch keinen Nachweis der Konformität des endgültigen Teils nach nachfolgenden Vorgängen dar.
Beweist ein inerter Schraubensitz die Leistung eines Mikrotoms?
Nein. Es wird eine begrenzte geometrische Beobachtung erfasst, nicht jedoch die Klemmfähigkeit, die Lebensdauer, die Schnittgenauigkeit oder der sichere Gerätebetrieb.
Was gehört zu einer Bearbeitungsanfrage?
Stellen Sie genehmigte Dateien, Material-, Mengen-, Gewinde- und Bezugsdefinitionen, Endzustand, Prüfanforderungen, Passgeometrie (sofern relevant) und Anweisungen zur Schutzverpackung bereit.
tanghangyun@oemach.com