
Bauteil und vollständiges Trägersystem abgrenzen
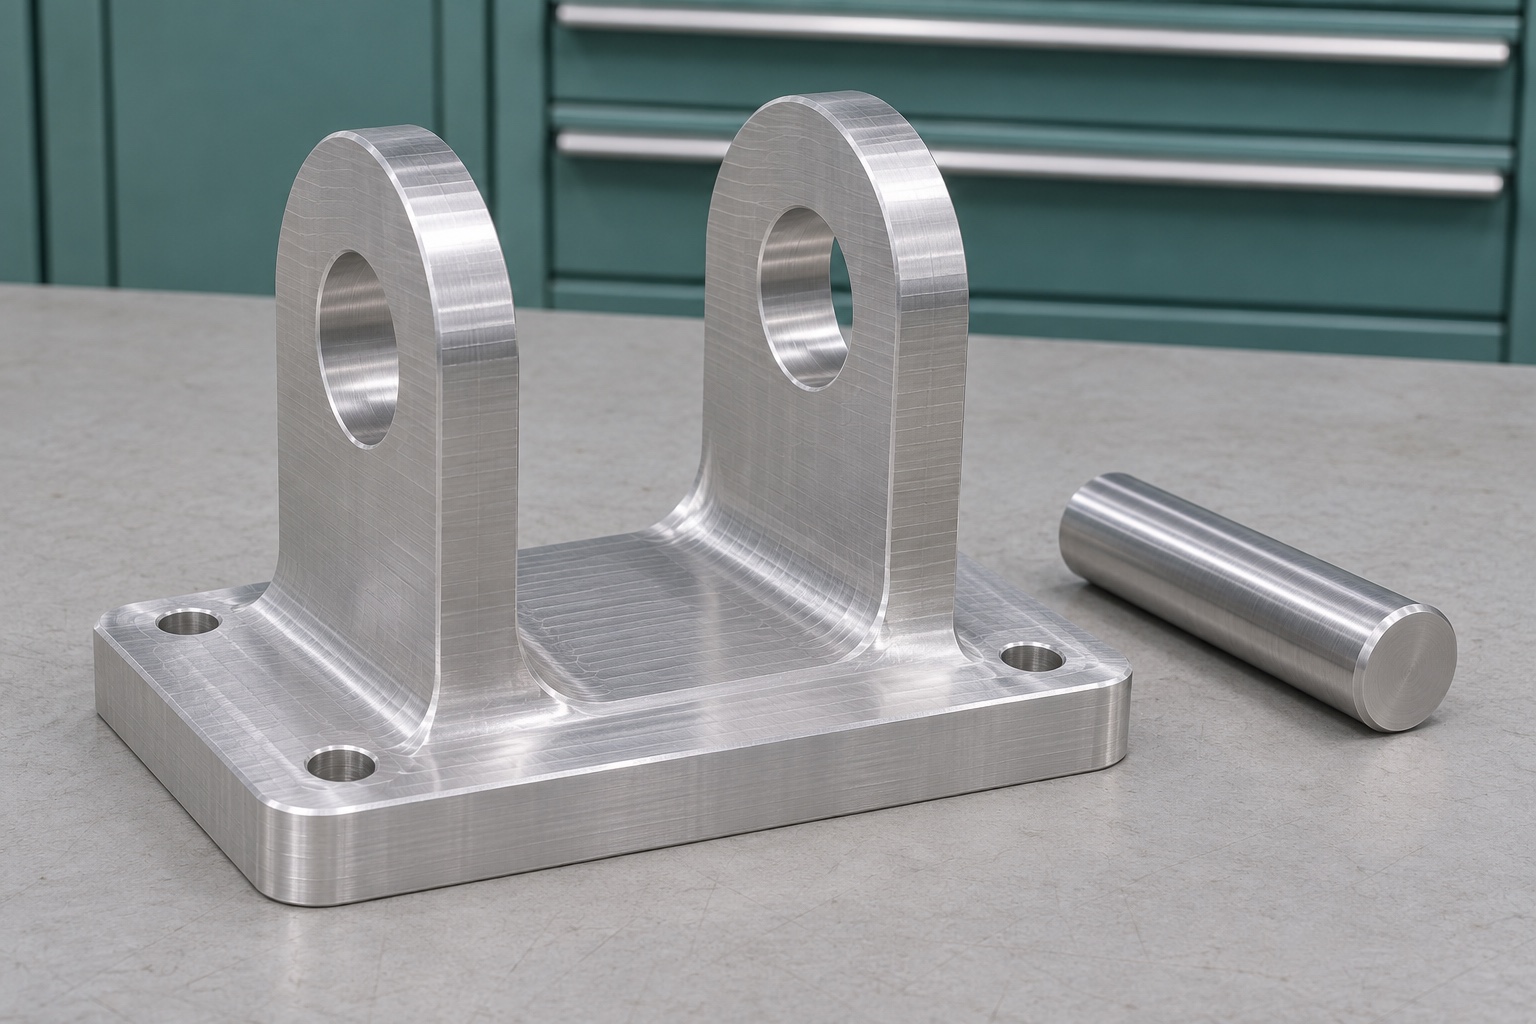
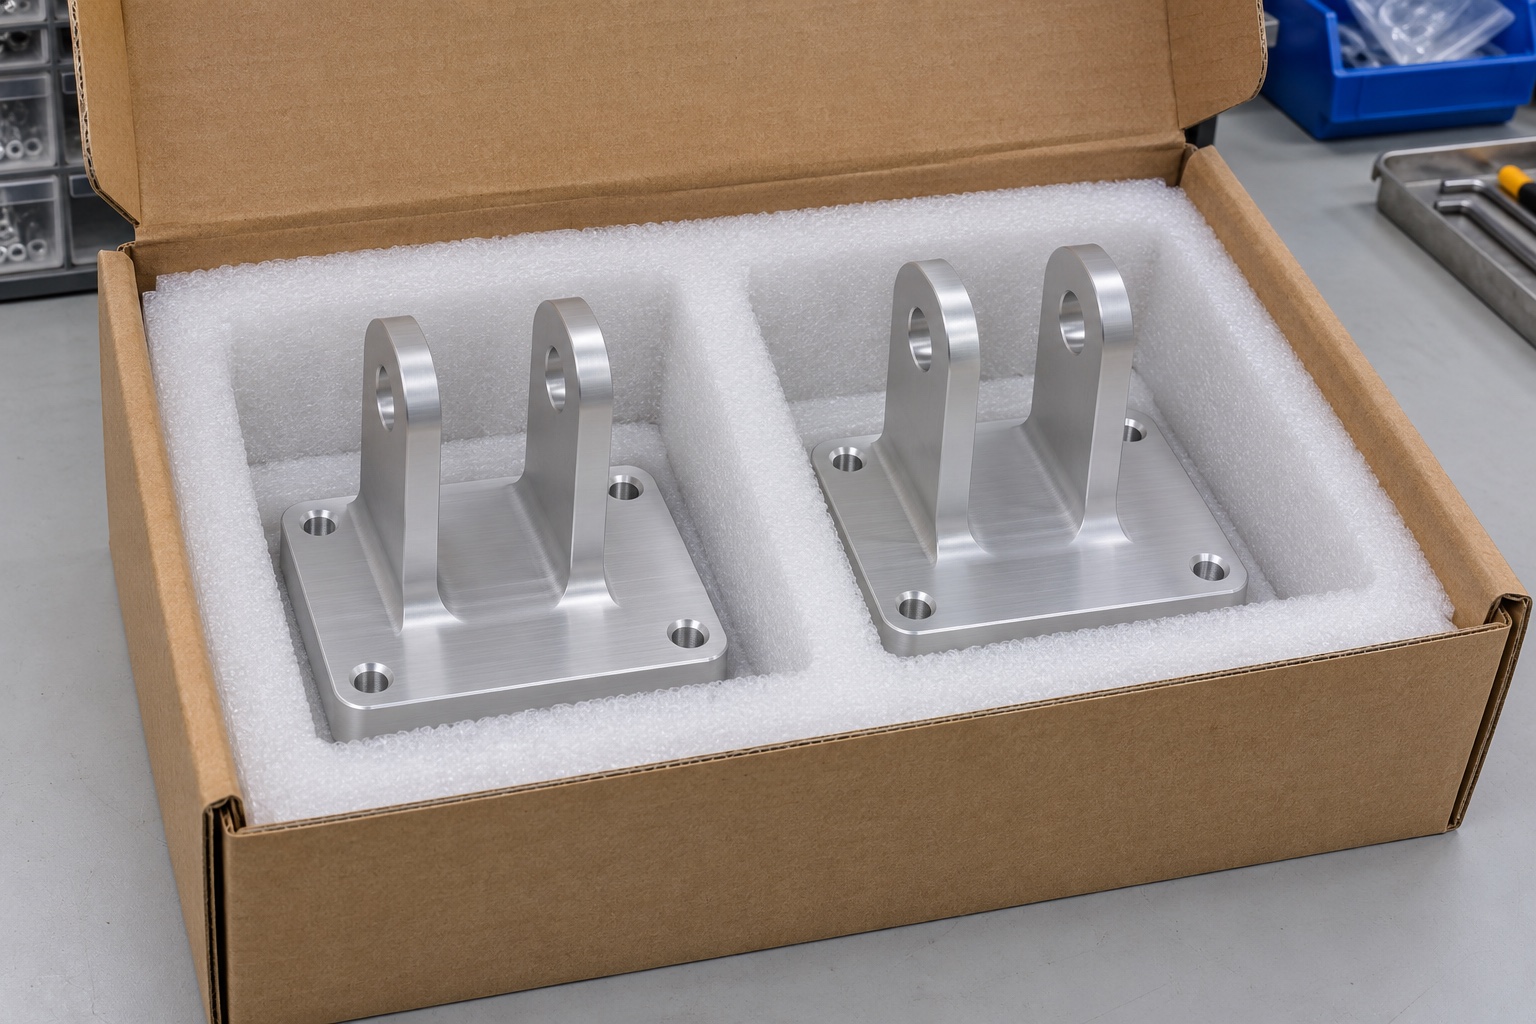
Beim CNC-Fräsen eines Monitor-Neigungshalters aus 6061-Aluminium für einen medizinischen Gerätewagen genügt es nicht, zwei Bohrungen in einer Gabel herzustellen. Schwenkbohrungen, gegenüberliegende Schulterflächen und Montageebene bestimmen die Beziehungen der Einzelteile. Dieser Leitfaden behandelt diese Geometrie an einer allgemeinen Halterung. Er belegt weder sichere Monitorlast noch Haltemoment, Wagenstabilität oder klinische Eignung. Auch ein zeichnungsgerechtes Bauteil kann zusätzliche Systemprüfungen erfordern. Vor der Fertigung sind die vom Lieferanten messbaren Merkmale von den Struktur- und Sicherheitsanforderungen des freigegebenen Trägersystems zu trennen. Die Bauteilzeichnung muss klar festlegen, welche Beziehungen gefertigt, wie sie gemessen und in welchem Zustand sie akzeptiert werden.
Montageebene und Schwenkachse bestimmen
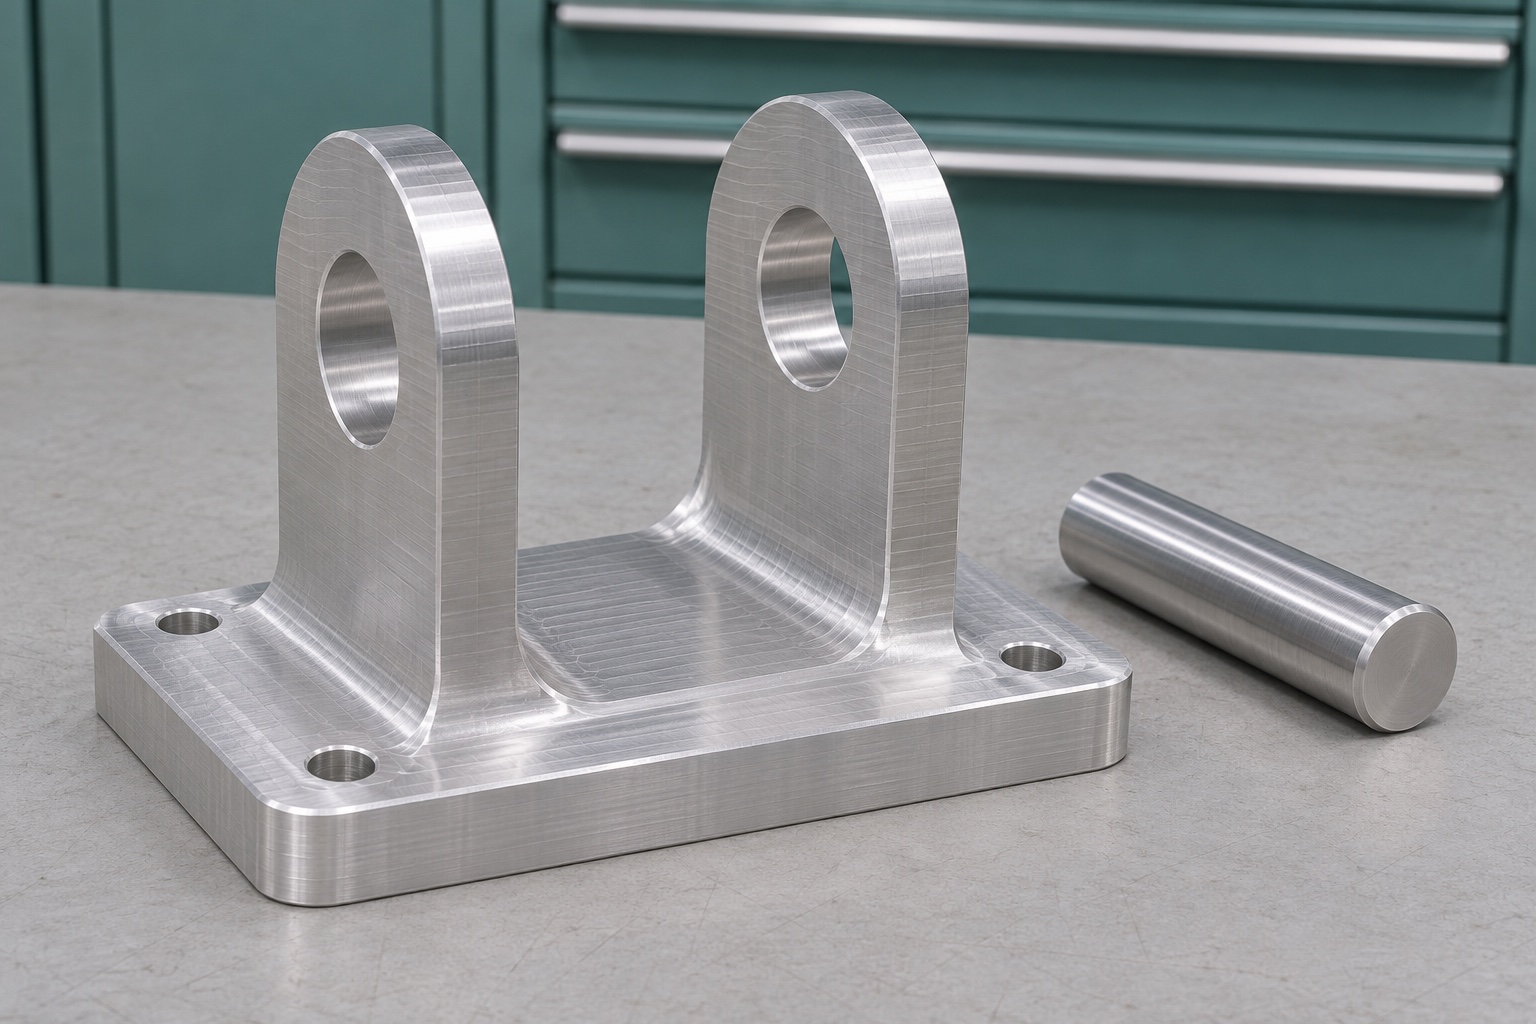
Wählen Sie die tatsächliche Sitzfläche, auf der die Halterung auf ihrer Halterung sitzt. Definieren Sie die Drehachse relativ zu dieser Oberfläche und zum Montagemuster. Wenn zwei Ohren denselben Stift tragen, geben Sie an, in welcher Beziehung ihre Bohrungen zueinander stehen. Richtige Durchmesser allein garantieren keine nutzbare gemeinsame Achse. Die Zeichnung sollte den Befestigungsabstand von einer Positionierungsreferenz unterscheiden. Ein Schraubenloch wird nicht allein dadurch zu einer genauen Bezugsgröße, weil darin eine Schraube festgezogen wird. Ein Prüfer benötigt einen reproduzierbaren Aufbau, der das angegebene Referenzsystem darstellt und nicht die Oberfläche, die zufällig flach auf dem Prüftisch liegt.
6061-Werkstoffzustand und Endzustand festlegen
Identifizieren Sie die in der Zeichnung erforderliche Aluminiumlegierung, Werkstoffzustand und Werkstoffform. Hierbei handelt es sich um Designeingaben und nicht um Details, die aus einer silberfarbenen Komponente abgeleitet werden können. Wenn eine Oberflächenbehandlung vorgeschrieben ist, identifizieren Sie die Abmessungen und Oberflächen, deren Anforderungen nach der Behandlung gelten. Maskierung, Kontaktpunkte und geschützte Passungen müssen dort überprüft werden, wo sie sich auf die Geometrie auswirken. In diesem Leitfaden wird weder eine Beschichtung für den klinischen Einsatz ausgewählt, noch wird behauptet, dass eine bestimmte Behandlung durchgeführt wurde. Ein Lieferant sollte die Bearbeitungs- und Endbearbeitungsroute anhand der tatsächlichen Spezifikation angeben, einschließlich aller erforderlichen Zwischenprüfungen, bevor ein späterer Prozess die Messung eines Merkmals erschwert.
Gabelabstand und Werkzeugzugang prüfen
Der Spalt zwischen den Ohren benötigt genügend Platz für das vorgesehene Gegenstück und für die Werkzeuge zur Endbearbeitung der Innenflächen. Identifizieren Sie, welche Flächen den Axialstapel festlegen und welche lediglich für Spiel sorgen. Innenecken sollten mit praktischen Fräsern kompatibel sein, sofern kein gesondert spezifizierter Prozess erforderlich ist. Eine tiefe, schmale Tasche kann die Steifigkeit des Werkzeugs und den Zugang zur Inspektion einschränken. Beheben Sie diese Bedenken, während der Entwurf noch überprüft wird. Die Zeichnung sollte nicht nur deshalb eine unzugängliche scharfe Ecke verlangen, weil sie einfach zu modellieren ist. Die funktionale Absicht wird durch einen überprüften Radius besser gewahrt als durch eine mehrdeutige Interpretation in der Werkstatt.
Mit ausreichender Abstützung schruppen
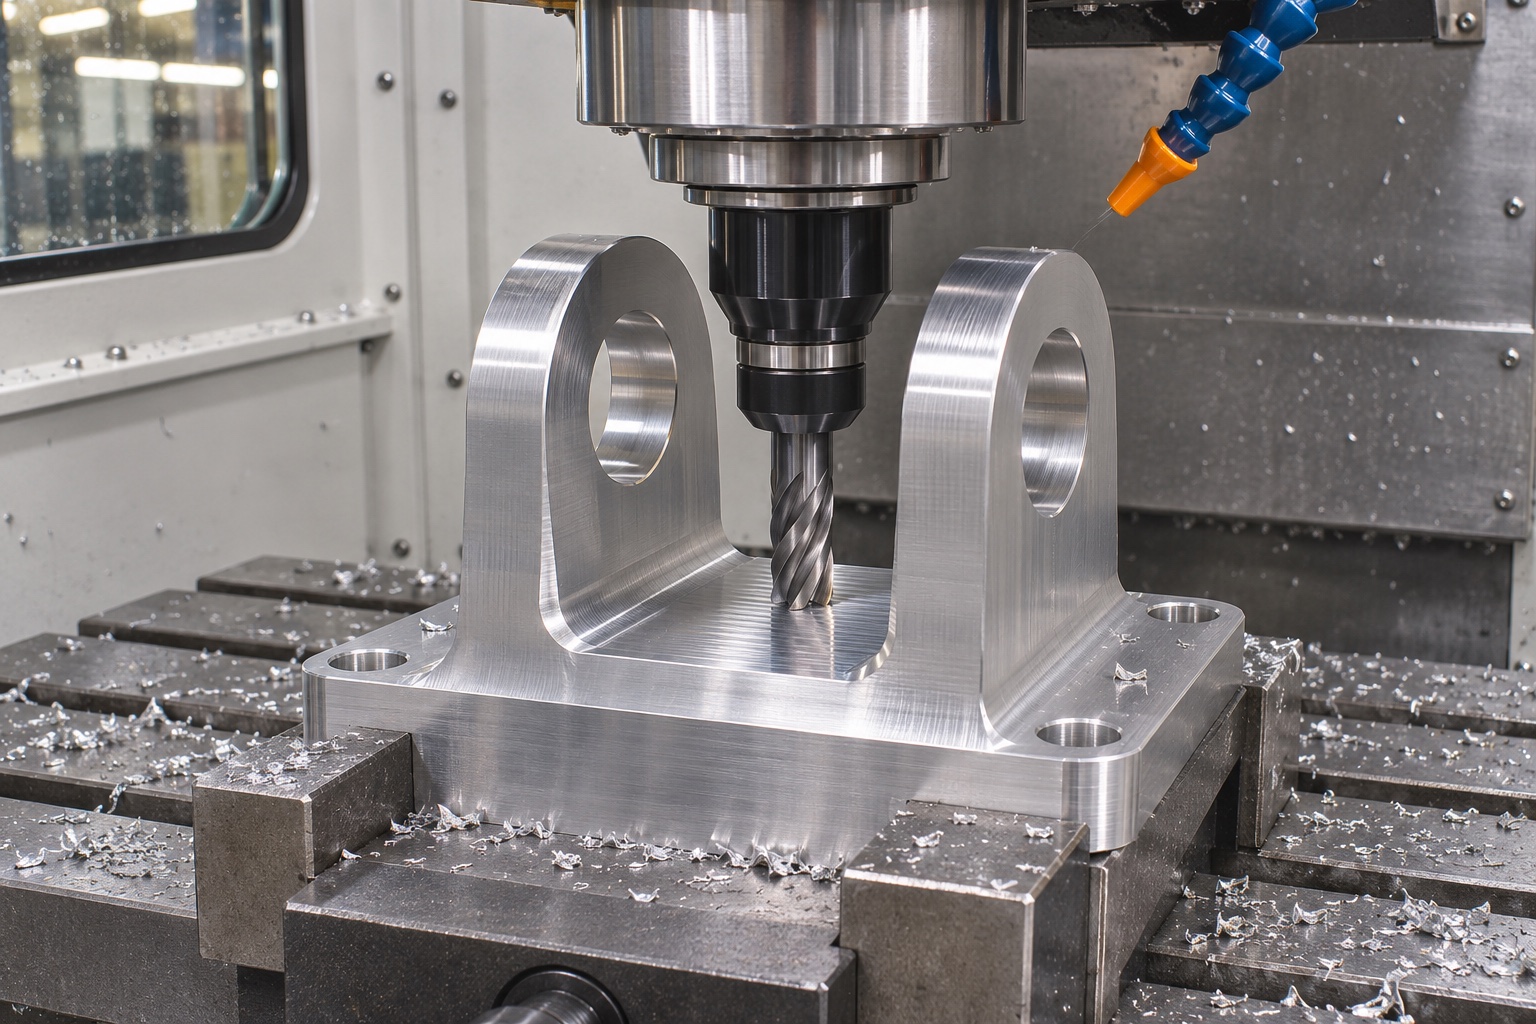
Planen Sie das Grobfräsen so, dass das Bauteil während der Formung der Ohren und des Montagebereichs ausreichend Halt behält. Das Entfernen einer großen Tasche oder eines dünnen Abschnitts kann die Reaktion des Teils auf das anschließende Spannen verändern. Definieren Sie, welche Flächen für die Positionierung des nächsten Arbeitsgangs übrig bleiben und wo Klemmen Kraft ausüben können, ohne die Gabel zu verbiegen. Die Route sollte das Schruppen von den Durchgängen unterscheiden, die den endgültigen Flächenabstand und die Bohrreferenzen festlegen. Es reicht nicht aus, eine eingespannte Halterung einmal zu messen und davon auszugehen, dass die Geometrie im freien Zustand identisch ist. Überprüfen Sie den Aufbau nach dem Lösen der Spannung, insbesondere dort, wo die verbleibende Struktur weniger steif ist als der ursprüngliche Rohling.
Beide Schwenkbohrungen als zusammengehörige Merkmale fertigen
Entscheiden Sie, ob die Geometrie und die Ausrüstung es ermöglichen, beide Bohrungen mit einer gemeinsamen Aufspannung zu fertigen. Eine geeignete Bohr- oder Reibroute kann dabei helfen, die gemeinsame Referenz beizubehalten, aber keine Werkzeugauswahl garantiert automatisch die Ausrichtung. Die große Reichweite des Werkzeugs, der Zugang durch das erste Ohr und der Zustand des zweiten Ohrs müssen überprüft werden. Wenn das Teil neu positioniert werden muss, zeigen Sie, wie der ursprüngliche Bezug wiederhergestellt wird. Benutzen Sie keine vorübergehende Montagenadel als einzigen Beweis für die Beziehung. In den Prozess- und Inspektionsplänen sollte die Achsenanforderung benannt werden, anstatt das Ziel lediglich darin zu beschreiben, den Stift durchgleiten zu lassen.
Schulterflächen und axiale Maßkette kontrollieren
Die gegenüberliegenden Flächen können sich je nach tatsächlicher Konstruktion auf die verfügbare Breite für Buchsen, Unterlegscheiben oder andere passende Komponenten auswirken. Geben Sie den erforderlichen Abstand und die Beziehung zur Drehachse an. Behandeln Sie eine Senkung, eine Planfläche oder einen Kantenbruch als eigenes Merkmal, anstatt sie versehentlich in eine Flächenmessung einzubeziehen. Möglicherweise weist eine Halterung ausgerichtete Bohrungen auf, stört aber trotzdem, weil der Flächenabstand falsch ist. Umgekehrt führt ein breiter Spalt nicht zu einer korrekten axialen Stapelung. Der Lieferant sollte keine Unterlegscheibendicken oder Anziehanweisungen erfinden, um eine Zeichnung zu kompensieren, bei der die Funktionsflächen undefiniert bleiben.
Geometrie vor der Bewegung prüfen
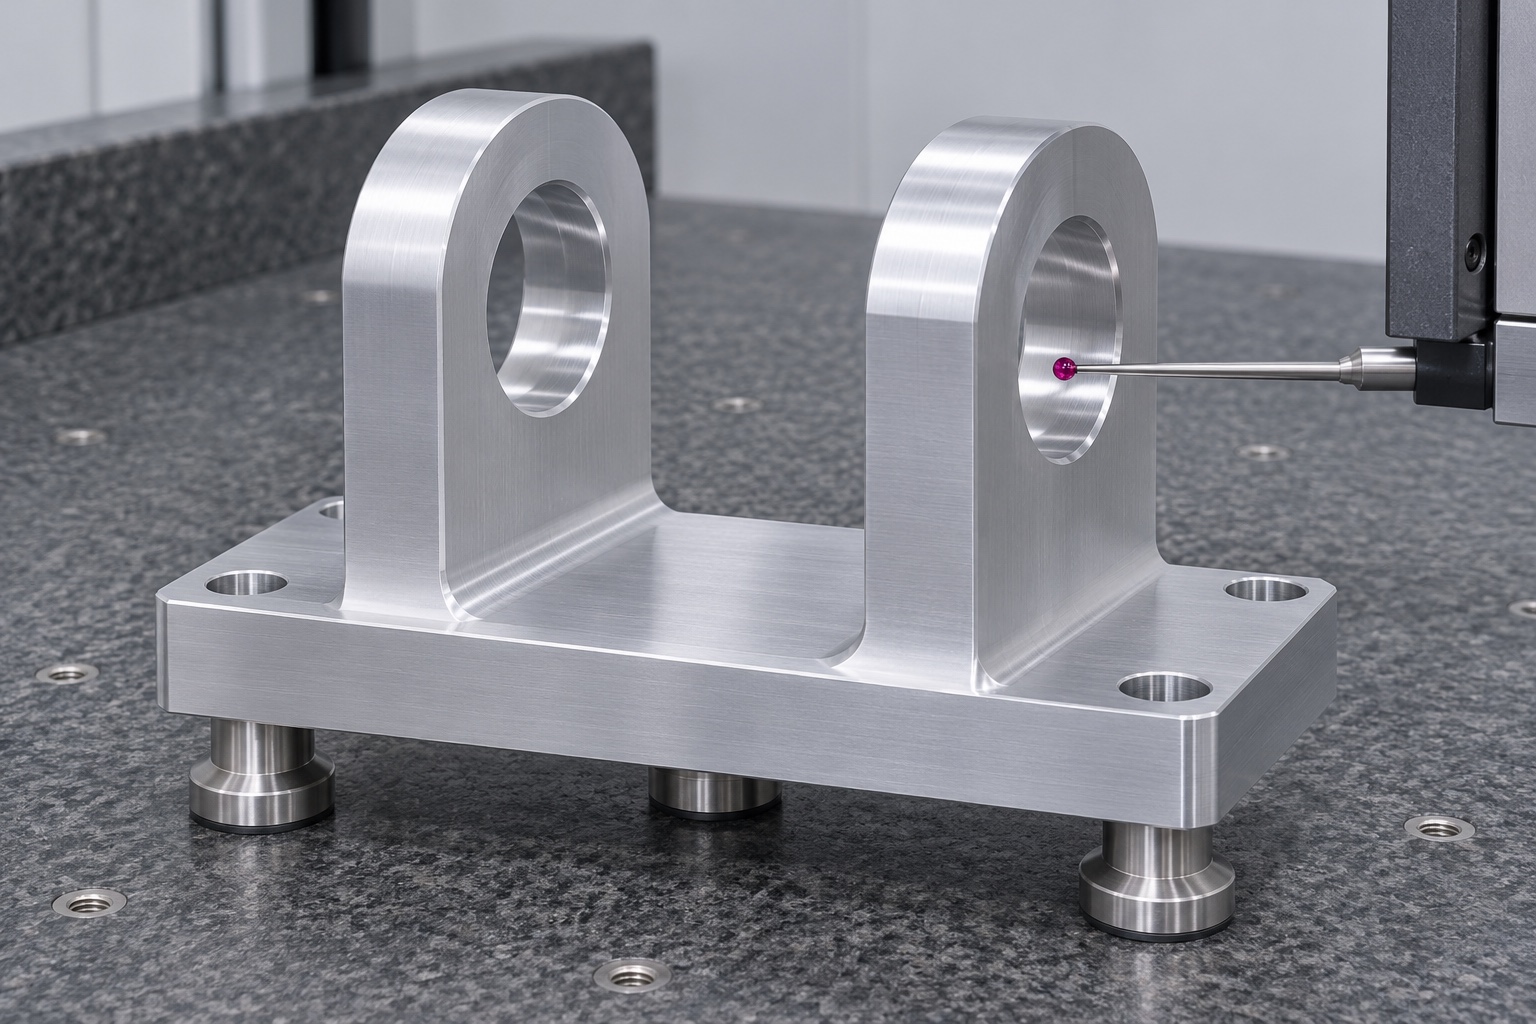
Eine vorgeschlagene Maßprüfung prüft die Montageebene, das Lochmuster, die einzelnen Bohrungsgrößen, die erforderliche Achsbeziehung und den Schulterabstand. Verwenden Sie Messmethoden, mit denen Sie die angegebenen Merkmale erreichen und die Bezüge der Zeichnung ermitteln können. Führen Sie vor einem Trockenmontageversuch eine Inspektion durch, damit eine Passungsbeobachtung anhand der bekannten Geometrie interpretiert werden kann. Wenn ein Koordinatenmessgerät verwendet wird, muss sein Antastplan die relevanten Bohrungslängen und Flächenbereiche darstellen und nicht nur geeignete Punkte sammeln. Der Bericht sollte die gemessenen Merkmale von der beobachteten Passung unterscheiden und den Zustand angeben, in dem das Teil bei jeder Prüfung gestützt wurde.
Schwenkhüllraum unbelastet prüfen
Eine unbelastete technische Vorrichtung kann eine identifizierte Blindplatte und einen Referenzstift verwenden, um das geometrische Spiel über einen definierten Bewegungsbereich zu untersuchen. Beobachten Sie Zwischenpositionen, nicht nur die beiden Endpunkte. Notieren Sie alle Kontakte und den Support-Zustand. Dadurch werden weder Reibungsdrehmoment noch Halt, Ermüdungsfestigkeit oder sichere Halterung eines echten Monitors bestimmt. Montieren Sie für einen improvisierten Belastungsversuch keine nicht zugelassene Halterung an einem funktionierenden medizinischen Wagen. Jede Struktur-, Stabilitäts- oder Benutzersicherheitsbewertung erfordert das entsprechende Systemdesign, kontrollierte Verfahren und Akzeptanzkriterien außerhalb des Rahmens eines Leitfadens zur dimensionalen Bearbeitung.
Klemmen vor der Nacharbeit untersuchen
Wenn die Dummy-Baugruppe klemmt, überprüfen Sie zunächst die Identität und den Zustand des Stifts, des Gegenstücks und der Halterung. Überprüfen Sie die Bohrungsausrichtung, lokale Kanten, Flächenabstände und Vorrichtungsverzerrungen. Notieren Sie, wo der Kontakt stattfindet, bevor Sie etwas ändern. Das Vergrößern beider Löcher kann den Widerstand beseitigen, aber die beabsichtigte Beziehung oder den beabsichtigten Abstand zerstören. Bei genehmigten Nacharbeiten sollten die Ursache und die Merkmale ermittelt werden, die einer erneuten Überprüfung bedürfen. Ein bestandener Zweitversuch ist nicht aussagekräftig, wenn sich der Aufbau oder Referenzteile unprotokolliert geändert haben. Durch die Trennung von Maßnachweisen und Montagebeobachtungen lässt sich leichter feststellen, ob das Problem bei der Bearbeitung, einem anderen Teil oder der Prüfvorrichtung auftritt.
Funktionsflächen nach dem Finish schützen
Halten Sie nach dem vorgeschriebenen Endprozess die Drehzapfenbohrungen, Innenschultern und die Montageebene vor Kontaktschäden geschützt. Verwenden Sie eine Verpackung, die robuste Regionen unterstützt, anstatt die Ohren durch eine enge Einlage zusammenzudrücken. Behalten Sie die Bauteilidentität und -version im Zusammenhang mit den Inspektionsaufzeichnungen bei, insbesondere wenn mehrere ähnliche Größen verwendet werden. Eine gewöhnliche Schutzverpackung begründet weder eine sterile Lieferung noch eine medizinische Zulassung. Wenn eine Markierung erforderlich ist, identifizieren Sie eine zulässige Stelle, anstatt sie auf einem funktionsfähigen Sitz anzubringen. Das Empfangsteam sollte in der Lage sein, das Teil zu prüfen, ohne festzustellen, dass seine Referenzflächen durch Verpackung oder Identifizierung beschädigt wurden.
Zeichnungsbasierte Fertigung anfragen
Eine nützliche Anfrage für eine kundenspezifische Kipphalterung für einen medizinischen Wagen umfasst Zeichnung, Legierung und Werkstoffzustand, Menge, Oberflächenzustand, Anforderungen an die Drehachse und Anforderungen an den Flächenabstand. Identifizieren Sie die Montagereferenz und alle Erstmusteraufzeichnungen, die der Charge beiliegen müssen. Wenn eine enge Beziehung schwer zu überprüfen ist, klären Sie dies vor dem Kauf, anstatt eine allgemeine Aussage über Präzision zu akzeptieren. Trennen Sie die geometrische Akzeptanz der Komponente von der Genehmigung des Monitorstützsystems. Dies hilft einem CNC-Lieferanten, einen praktischen Weg vorzuschlagen und die Beweise anzugeben, die er tatsächlich liefern kann, ohne Traglastbewertungen, Gerätekompatibilität oder Zertifizierungsansprüche für die fertige Baugruppe zu erfinden.
FAQ
Gewährleisten die korrekten Durchmesser der Schwenkbohrungen die Ausrichtung?
Nein. Einzelne Größenprüfungen stellen nicht die erforderliche Beziehung zwischen den beiden Bohrungsachsen her. Definieren und überprüfen Sie diese Beziehung separat.
Kann eine Bearbeitungseinrichtung alle Fehler beseitigen?
Nein. Eine gemeinsame Einrichtung kann Referenzübertragungen reduzieren, aber der Werkzeugzugriff, die Ablenkung und die Inspektion müssen dennoch anhand der Zeichnung überprüft werden.
Was sollte für 6061-Material angegeben werden?
Identifizieren Sie die erforderliche Legierung, Werkstoffzustand, Halbzeugform und Dokumentation sowie den endgültigen Behandlungszustand, in dem kritische Abmessungen gelten.
Ermittelt eine Überprüfung der unbeladenen Bewegung die Tragfähigkeit?
Nein. Es kann geometrische Interferenzen in der definierten Vorrichtung aufdecken. Strukturfestigkeit, Haltemoment und Wagenstabilität bedürfen einer gesonderten Bewertung.
Warum den inneren Schulterabstand prüfen?
Es steuert einen anderen Teil der axialen Baugruppe als die Bohrungsdurchmesser. Ausgerichtete Bohrungen können mit falschen Flächenabständen einhergehen.
Sollte ein klemmender Drehpunkt durch Vergrößerung beider Löcher korrigiert werden?
Nicht ohne genehmigte Verfügung. Überprüfen Sie zunächst Referenzen, Kanten, Ausrichtung und Passteile und überprüfen Sie dann erneut alle Merkmale, die von einer zulässigen Korrektur betroffen sind.
tanghangyun@oemach.com