
Mechanische Funktion der Lichtleiterhülse festlegen
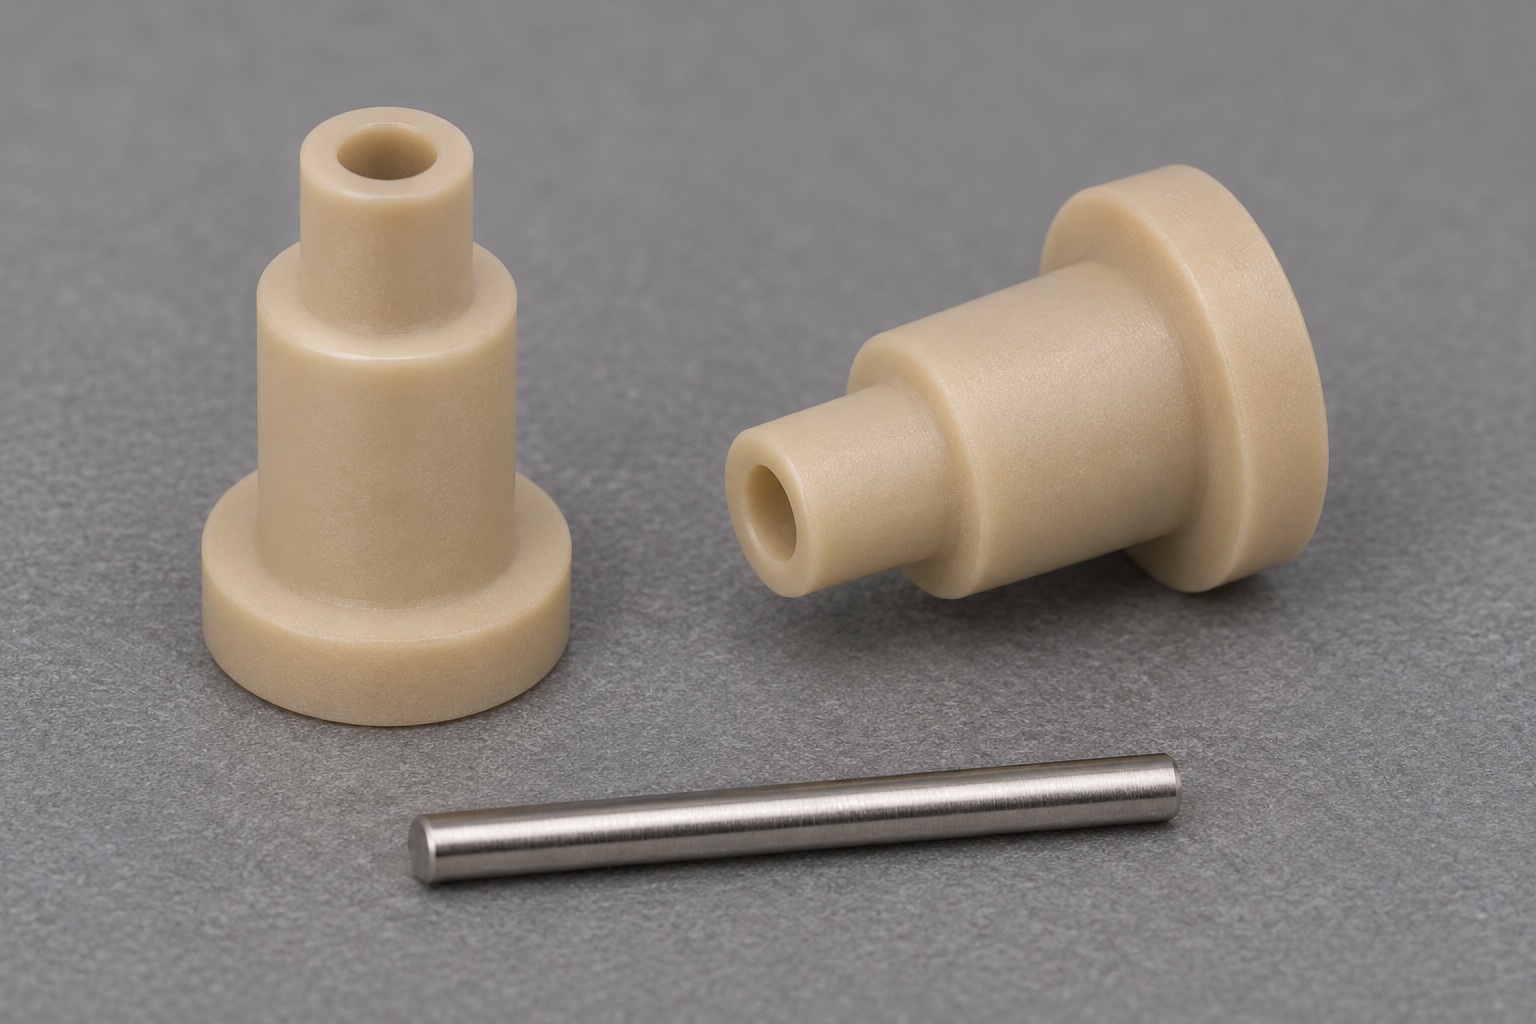
Die PEEK-CNC-Bearbeitung einer Endoskop-Lichtleiterhülse setzt eine klar definierte mechanische Schnittstelle voraus. Eine Rohrhülse kann ein separates Faserbündel oder Gegenstück positionieren; die Fertigungszeichnung muss Bohrung, Schulter und äußere Bezüge festlegen. Dieser Leitfaden betrachtet diese Geometrie in einer allgemeinen Konstruktionsprüfung. Er belegt weder optische Übertragung noch elektrische Isolation, thermische Sicherheit oder Eignung für ein bestimmtes Endoskop. Die Werkstoffbezeichnung eines Polymers ist keine Gerätezulassung. Zunächst ist festzulegen, welche Merkmale der Lieferant fertigt und prüft. Anforderungen an das montierte Lichtleitersystem werden davon getrennt behandelt, damit geometrische Prüfnachweise nicht mit einer Freigabe der medizinischen Anwendung verwechselt werden.
PEEK-Sorte vor der Bemaßung wählen
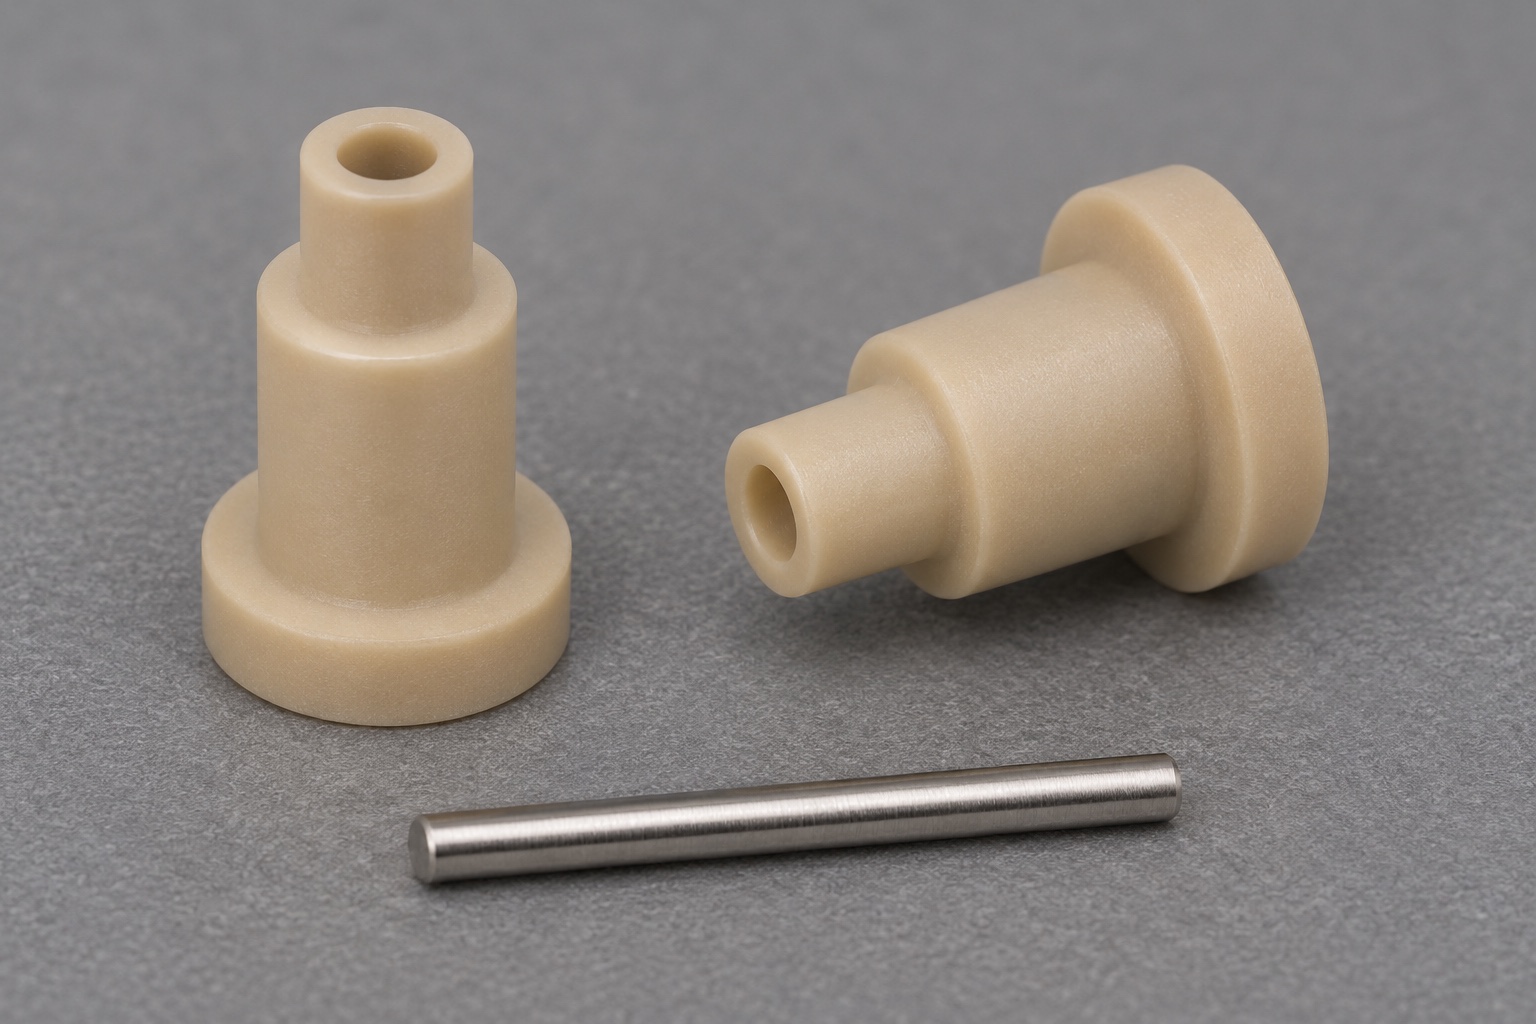
Geben Sie die Polymersorte und die Halbzeugform explizit an. Ungefülltes und verstärktes PEEK sind nicht austauschbar, nur weil beide unter demselben Polymerfamiliennamen verkauft werden. Ihr Bearbeitungsverhalten, Aussehen und Anwendungsanforderungen können unterschiedlich sein. Wenn eine Sorte bereits vom Produktbesitzer angegeben ist, ersetzen Sie sie nicht ohne Genehmigung durch eine andere Sorte. Identifizieren Sie die Lieferantendokumentation und alle zulässigen Verarbeitungshistorien, die für die Rückverfolgbarkeit erforderlich sind. Eine allgemeine Aussage, dass ein Material in medizinischen Anwendungen verwendet wird, bedeutet nicht, dass eine bestimmte Rohform oder fertige Hülse die beabsichtigten Anforderungen erfüllt. Sorgen Sie dafür, dass dieser Unterschied in der Zeichnungsüberprüfung sichtbar bleibt.
Bohrung und Schulter in einem Bezugssystem definieren
Entscheiden Sie, welches Merkmal die Hülse in der passenden Baugruppe positioniert und welche Seite die Einstecktiefe steuert. Definieren Sie dann die Beziehung zwischen Bohrungsachse und Schulter mithilfe dieser Bezugsstruktur. Eine Zeichnung mit unabhängigen Maßtoleranzen für jeden Durchmesser kann dennoch dazu führen, dass die Beziehung zwischen ihnen unklar bleibt. Verwenden Sie keinen losen Prüfstift als undokumentierten Ersatz für eine geometrische Referenz. Wenn verschiedene Abschnitte der Bohrung unterschiedliche Funktionen erfüllen, zeigen Sie ihre Funktionslängen an. Der Prüfer muss eine Eintrittsfreistellung von einer Positionierungsfläche und eine kosmetische Fläche von einem axialen Anschlag unterscheiden, bevor er eine Messstrategie auswählt.
Dünne Wände für Bearbeitung und Prüfung auslegen
Überprüfen Sie die ringförmige Wand, den Schulterübergang und die nicht unterstützte Nase gemeinsam. Eine schmale Hülse kann sich beim Spannen oder Messen verformen, selbst wenn das Originalmaterial steif genug für die Handhabung ist. Identifizieren Sie, wo das Teil gestützt werden kann, ohne seine Funktionswand zu belasten. Innenradien und Eintrittsdetails sollten mit praktischen Werkzeugen kompatibel sein und nicht standardmäßig als mathematisch scharfe Ecken belassen werden. Wenn die Zeichnung keinen ausreichenden Zugriff für die Bearbeitung oder Inspektion bietet, klären Sie die Geometrie vor der Produktion. Das Hinzufügen einer schwierigen Toleranz zu einem unzugänglichen Merkmal führt nicht zu einer zuverlässigen Herstellungs- oder Abnahmemethode.
Schruppen und Schlichten planen
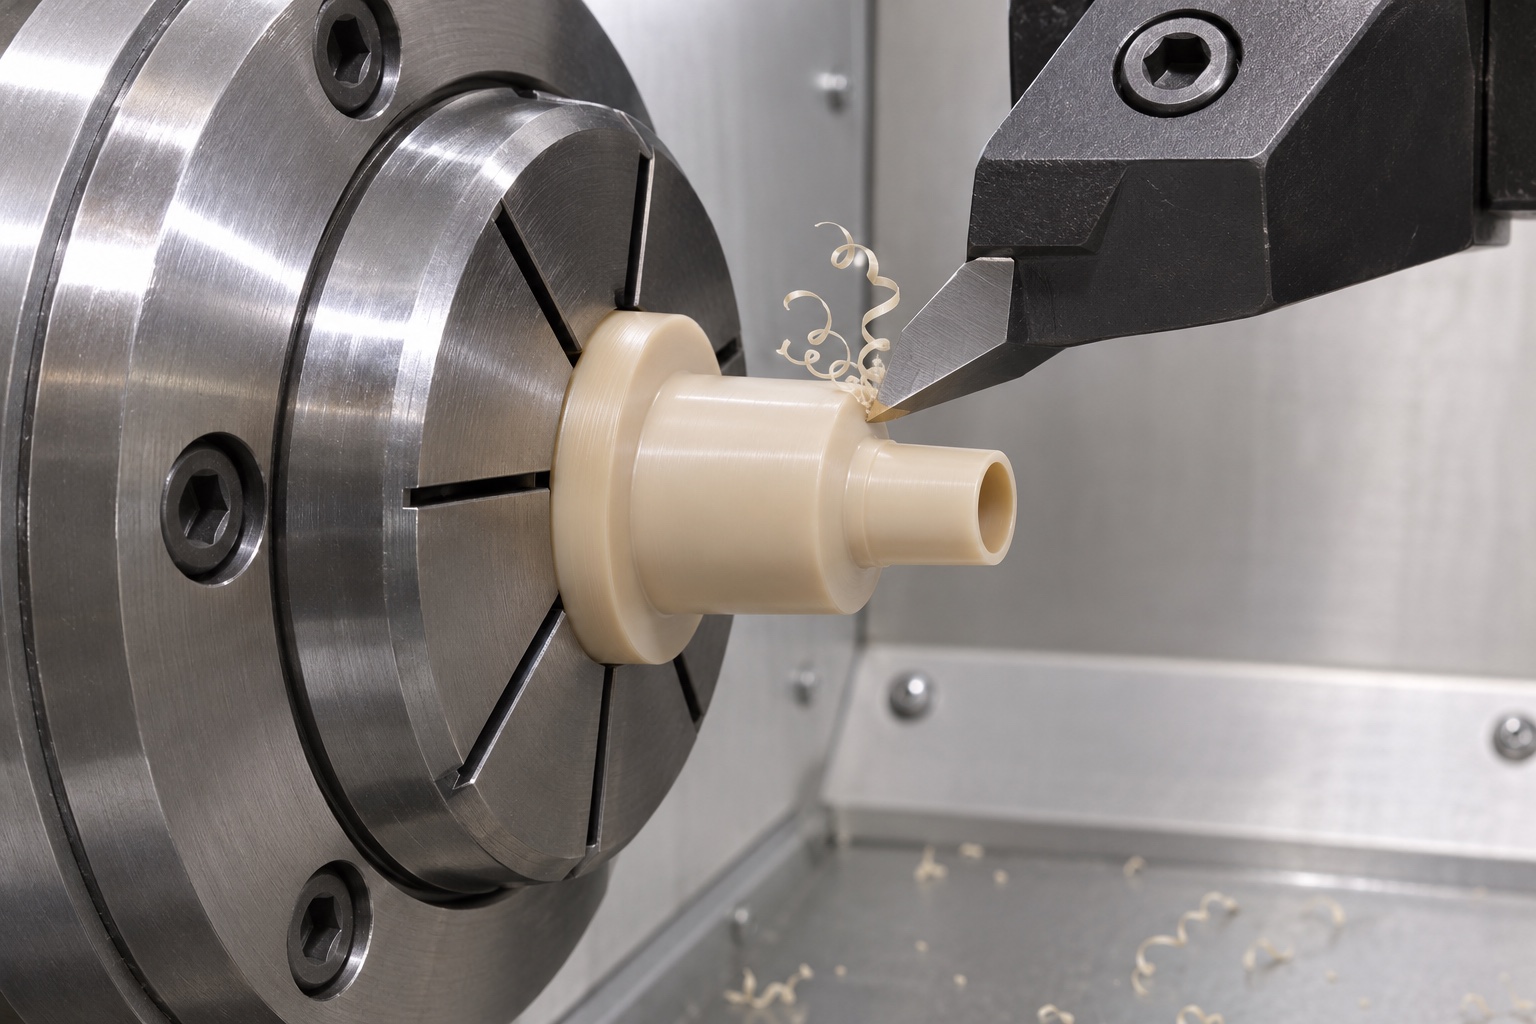
Eine vorgeschlagene Drehsequenz sollte Material entfernen und gleichzeitig eine ausreichende Unterstützung um Bohrung und Schulter gewährleisten. Überprüfen Sie die Auswirkungen der Schneidwärme und des Materialzustands, bevor Sie die endgültige Größenreihenfolge auswählen. Wenn ein Konditionierungs- oder Entspannungsschritt vorgeschlagen wird, holen Sie eine Genehmigung für dessen klassenspezifisches Verfahren und seine Position in der Route ein. Erfinden Sie keinen universellen Wärmebehandlungsplan für jedes PEEK-Teil. Lassen Sie das erforderliche Aufmaß für die Endbearbeitung und definieren Sie den Zustand, in dem die Fertigmaße gelten. Das Ziel ist ein reproduzierbarer Prozess- und Prüfzustand und nicht ein Teil, das unmittelbar nach einem warmen Schneiddurchgang korrekt misst.
Die Hülse ohne Verformung spannen
Wählen Sie eine Werkstückhalterung, die an einem geeigneten Außenbereich angebracht ist und das Bauteil stützt, ohne die relevanten Merkmale zu verdecken. Weiche Backen, eine Spannzange oder eine speziell angefertigte Vorrichtung können in Betracht gezogen werden, die Eignung hängt jedoch von der tatsächlichen Geometrie und Spannlast ab. Überprüfen Sie das Bauteil erneut, nachdem Sie es aus der Halterung gelöst haben. Ein bei verformter Wand erzeugter Durchmesser kann sich ändern, wenn das Teil frei ist. Der Aufbauplan sollte angeben, wo der Kontakt stattfindet und wie die Ausrichtung gesteuert wird. Gehen Sie nicht davon aus, dass ein erfolgreicher Klemmversuch an einem dickeren Rohling das gleiche Verhalten nach der Verdünnung der Wand ergibt.
Bohrungseinlauf und Axialanschlag kontrollieren
Trennen Sie in der Zeichnung die Einlauffase, die zylindrische Aufnahmelänge und die Schulterfläche. Eine großzügige handentgratete Kante kann die Funktionsbohrung verkürzen oder den Sitz eines Gegenstücks verändern. Verwenden Sie eine zugelassene Kantenbearbeitungsmethode, die ein Verschmieren oder Anheben des Materials am Eingang verhindert. Überprüfen Sie die Schulter und die Bohrung nach diesem Vorgang, nicht direkt davor. Wenn ein Stift vorzeitig anzuhalten scheint, stellen Sie fest, ob der Kontakt an einer Kante, einem lokalen Grat oder dem beabsichtigten axialen Anschlag liegt. Das Durchdrücken des Stifts kann die zu prüfende Oberfläche selbst beschädigen und ein Inspektionsproblem in einen Komponentendefekt verwandeln.
Bohrungslage unter definierten Bedingungen prüfen
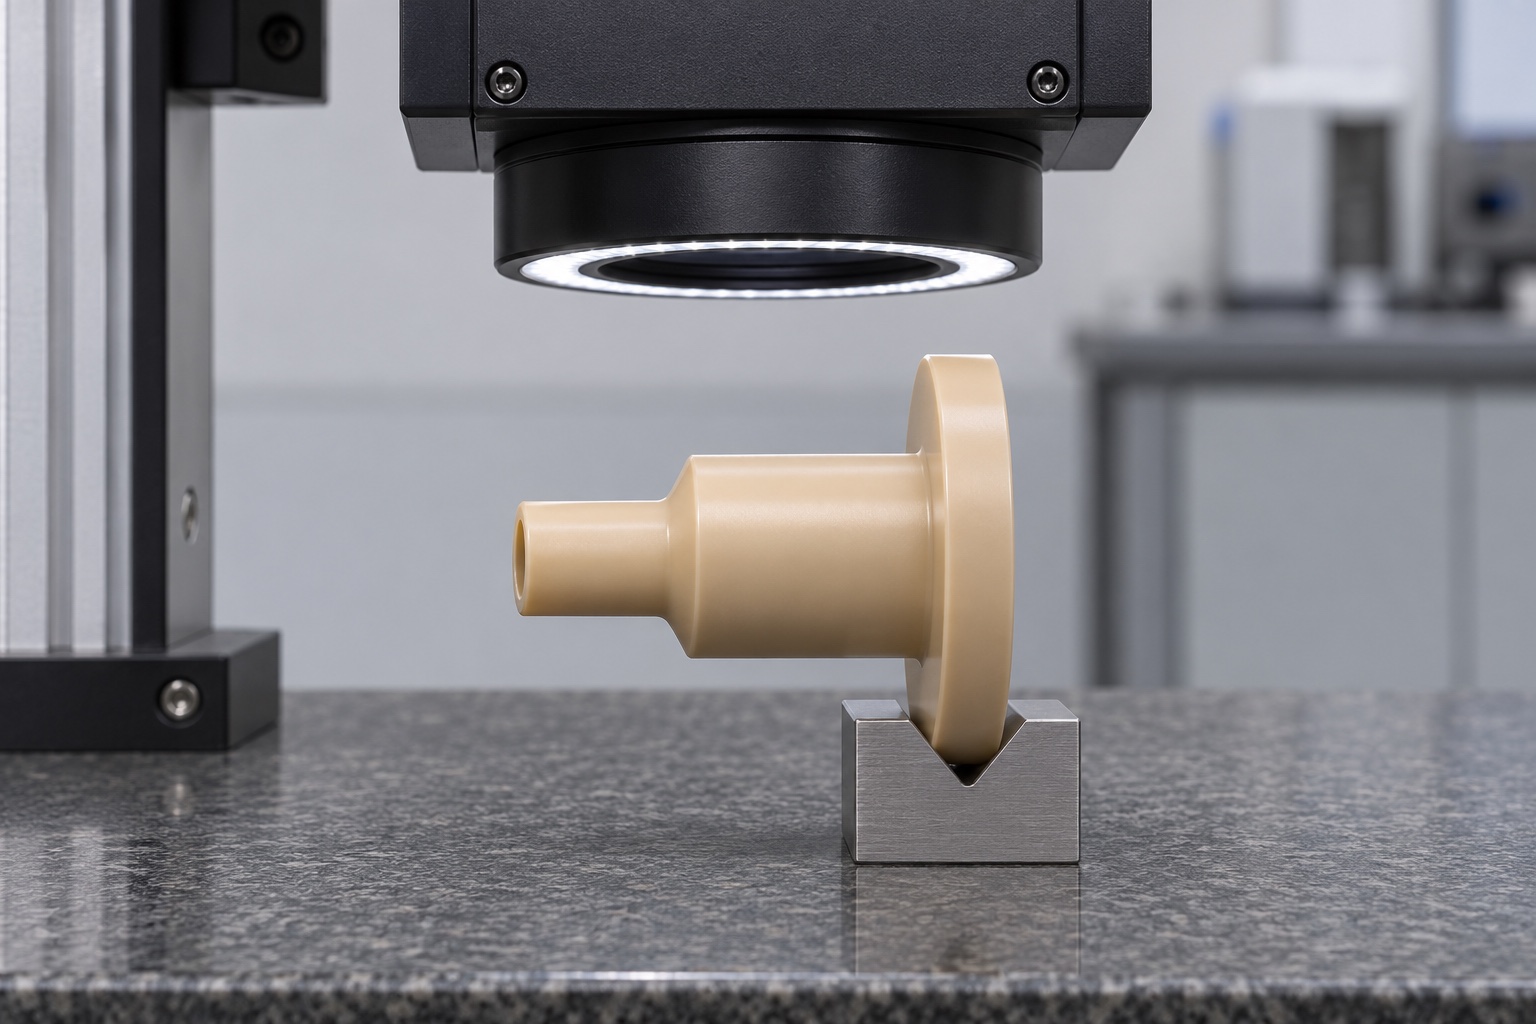
Lassen Sie das Teil und die Messausrüstung den im Plan festgelegten Prüfzustand erreichen. Messen Sie zugängliche Bohrungsabschnitte und bewerten Sie deren Beziehung zu den gewählten Außen- und Schulterreferenzen. Für einige Funktionen sind bei einer kleinen flexiblen Polymerhülle möglicherweise kraftsparende oder optische Methoden erforderlich. die Methode muss für das geforderte Merkmal geeignet sein. Notieren Sie die Supportvereinbarung und alle Bedenken bezüglich der Kontaktkräfte. Ein eindringender Stift ist eine nützliche lokale Beobachtung, stellt jedoch nicht die Ausrichtung der Bohrungsachse oder die Rechtwinkligkeit der Schulter fest. Geben Sie an, welche geometrischen Beziehungen gemessen wurden, anstatt einen Passungsversuch als vollständige Maßprüfung zu kennzeichnen.
Oberfläche und optische Leistung unterscheiden
Die bearbeiteten Oberflächen der Hülse sollten den in der Zeichnung definierten Oberflächen- und Fehleranforderungen entsprechen. Das macht die Hülse nicht zu einem optischen Testartefakt oder beweist nicht, wie eine Lichtleiterbaugruppe funktionieren wird. Geben Sie an, welche Oberflächen eine Rauheitsbewertung erfordern, und bestätigen Sie, dass die Methode diese erreichen kann. Vermeiden Sie es, ein mattes Erscheinungsbild als gemessenen Rauheitswert oder eine polierte Oberfläche als Beweis für die Übertragungseffizienz zu betrachten. Handelt es sich um einen Klebe-, Beschichtungs- oder Montageprozess, gehören dessen Anforderungen in das freigegebene Designpaket. Die Bearbeitungsabnahme sollte nicht stillschweigend Kompatibilitätsentscheidungen übernehmen, die in der Bauteilzeichnung nie definiert wurden.
Passungsprobleme vor der Nacharbeit untersuchen
Wenn eine identifizierte inerte Gegenreferenz nicht sitzt, überprüfen Sie die Referenzen und den Zustand beider Teile vor der Nacharbeit. Überprüfen Sie Eintrittskanten, Bohrungsposition, Schultertiefe und durch die Stützung verursachte Verformung. Notieren Sie, wo der Kontakt auftritt und ob er sich ändert, wenn die Hülse aus ihrer Halterung gelöst wird. Eine Vergrößerung der gesamten Bohrung kann ein Symptom beseitigen und gleichzeitig die Lokalisierungsbeziehung zerstören. Holen Sie für Korrekturen, die sich auf das Design auswirken, die Genehmigung ein und wiederholen Sie anschließend alle betroffenen Prüfungen. Eine trockene Werkbankpassung berechtigt nicht zum Einbau in ein Endoskop und stellt auch kein Verhalten unter Beleuchtung, Temperatureinwirkung, Reinigung oder wiederholter Wartung fest.
Dünne Polymerbereiche ohne Vorspannung verpacken
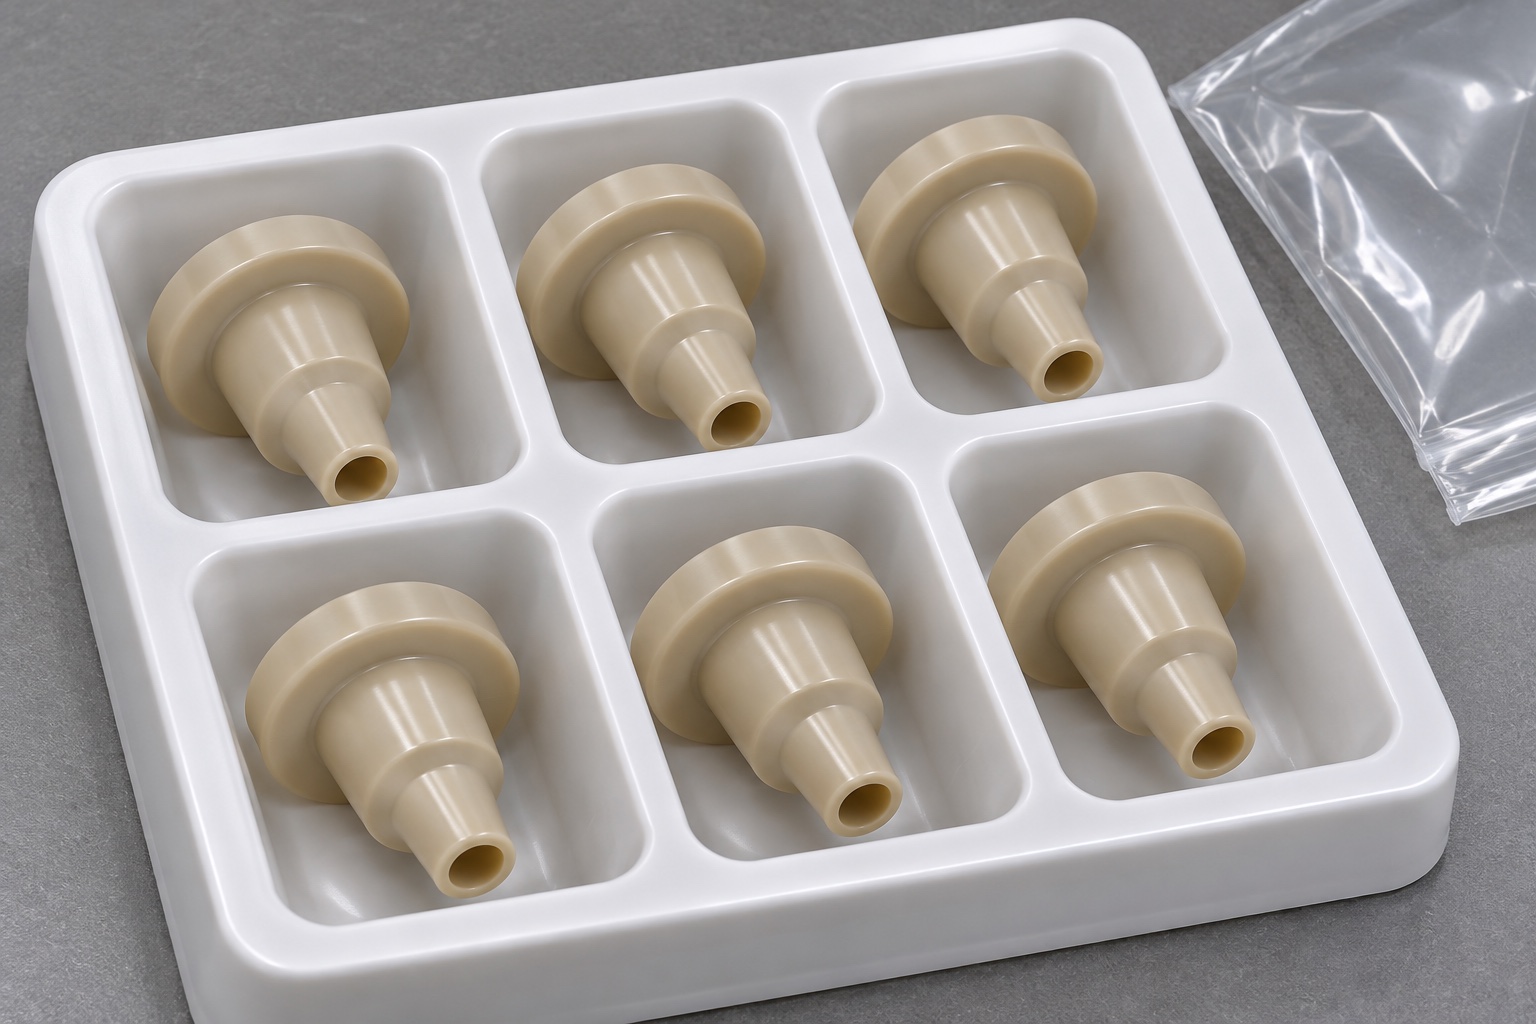
Halten Sie die Teile getrennt und stützen Sie sie an stabilen Stellen ab, anstatt Schaum in die Bohrung zu drücken oder die schmale Nase zu verbiegen. Vermeiden Sie Verschlüsse, die Rückstände hinterlassen oder eine unkontrollierte radiale Belastung ausüben. In der Verpackungsspezifikation sollte angegeben werden, ob einzelne Beutel, Einlagen und Etiketten zulässig sind. Behalten Sie die Bestands- und Revisionsidentität bei der Handhabung bei, ohne eine nicht genehmigte Markierung auf einer Funktionsoberfläche anzubringen. Eine gewöhnliche Schutzverpackung bedeutet keine sterile Lieferung, validierte Biokompatibilität oder eine Reinraumklassifizierung. Das Empfangsteam sollte in der Lage sein, das Bauteil zu entnehmen, seinen Datensatz zu identifizieren und die vereinbarte Inspektion zu wiederholen, ohne es zuvor von der Verpackungsverformung zu befreien.
Zeichnungsgerechte Nachweise anfordern
Eine nützliche Anfrage für kundenspezifische PEEK-Lichtleiter-Hülsen umfasst die Sorte, die Zeichnungsrevision, die Menge, die Bezugsstruktur, kritische Bohrungs- und Schulteranforderungen, den Oberflächenzustand und die Prüfergebnisse. Identifizieren Sie alle dünnwandigen Merkmale, die vor der Angebotserstellung Unterstützung oder Maßüberprüfung benötigen. Fragen Sie den Lieferanten, wie er die Beziehung überprüft, auf die es ankommt, anstatt auf jeder Oberfläche einheitlich extreme Toleranzen zu fordern. Trennen Sie die geometrische Abnahme des Prototyps von der Genehmigung der eventuellen medizinischen Baugruppe. Dies führt zu einer klareren technischen Diskussion und einer aussagekräftigeren Aufzeichnung des Erstmusters und vermeidet gleichzeitig Versprechungen über die optische oder klinische Leistung, die durch Bearbeitungsnachweise allein nicht gestützt werden können.
FAQ
Kann jede PEEK-Sorte das angegebene Material ersetzen?
Nein. Verwenden Sie die genehmigte Sorte und Materialspezifikation. Änderungen müssen überprüft werden, da sich die Verstärkungs- und Verarbeitungshistorie auf das fertige Bauteil und seine Anforderungen auswirken kann.
Warum die Hülse nach dem Lösen der Vorrichtung messen?
Durch Klemmen kann sich die Form einer dünnen Wand verändern. Freizustandsprüfungen helfen dabei, die tatsächliche Geometrie von einer vom Halter erstellten Form zu unterscheiden.
Beweist ein Durchgangsstift die Ausrichtung der Bohrung?
Nein. Ein Stift prüft einen bestimmten Passungszustand. Achsenbeziehungen und Schultergeometrie erfordern eigene definierte Messmethoden.
Ist ein universeller Temperplan geeignet?
Nein. Jeder Konditionierungs- oder Entspannungsschritt muss einem genehmigten Verfahren folgen, das für die Sorte, das Material und die Komponente geeignet ist, wobei die Abmessungen in der erforderlichen Phase überprüft werden müssen.
Ermittelt dieser Leitfaden die optische Leistung?
Nein. Es geht um die Bearbeitung und Maßprüfung. Optische, thermische und zusammengebaute Geräteanforderungen erfordern eine separate Bewertung.
Was sollte einer Erstmusteranfrage beiliegen?
Stellen Sie die kontrollierte Zeichnung, die PEEK-Qualität, die kritischen Merkmale, die Prüfbedingungen und die Abnahmeergebnisse zusammen mit allen nachgelagerten Verarbeitungs- und Handhabungsanforderungen bereit.
tanghangyun@oemach.com