
Umfang des repräsentativen Beispiels
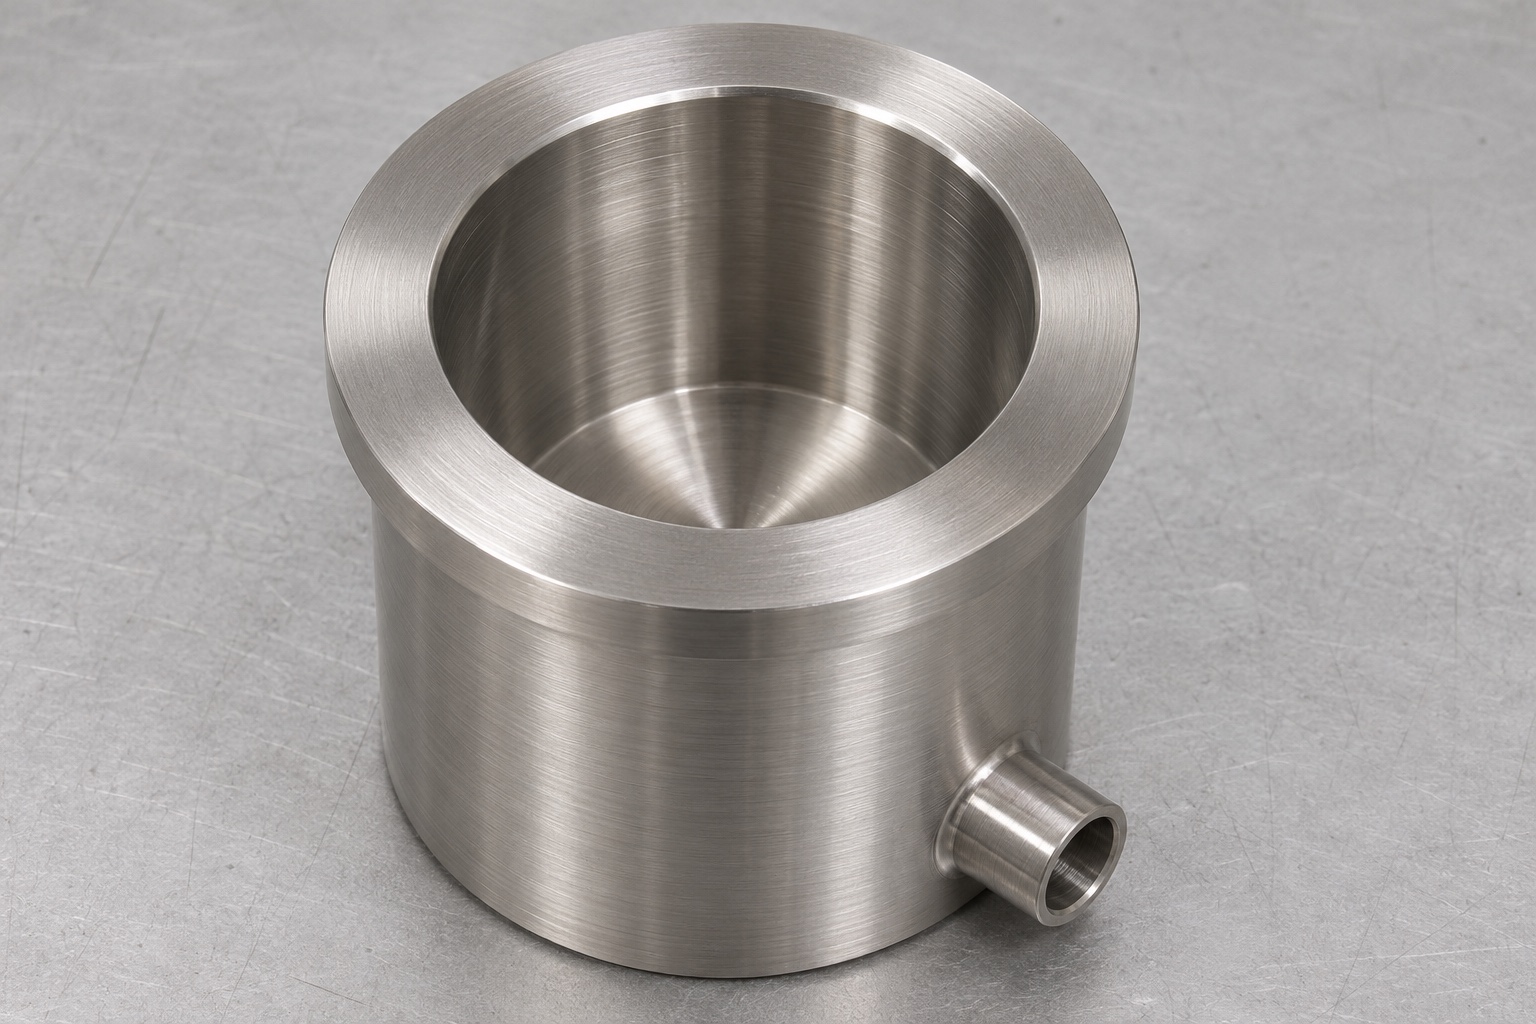
Dieser Sondenwaschbecher aus 316L ist ein repräsentatives CNC-Fertigungsbeispiel und kein Bericht über eine Kundenlieferung. Untersucht werden ein gedrehter Innenraum, ein Montagebezug und ein radialer Ablauf als zusammengehörige Bauteilmerkmale. Es werden keine Kunden, Zertifizierungen, gemessenen Fertigungsergebnisse oder klinischen Leistungen behauptet. Der vorgeschlagene Ablauf dient der technischen Prüfung vor einer Zeichnungsfreigabe. Er belegt weder Reinigungswirkung noch Analysatorkompatibilität oder Eignung für Proben und Reagenzien. Diese Fragen gehören zu den freigegebenen Konstruktions- und Validierungsaufgaben des Geräteverantwortlichen. Bildmaterial und Fertigungsbeschreibung ersetzen weder eine freigegebene Zeichnung noch einen tatsächlichen Prüfbericht für einen realen Auftrag.
Bauteilgeometrie zur Fertigungsplanung
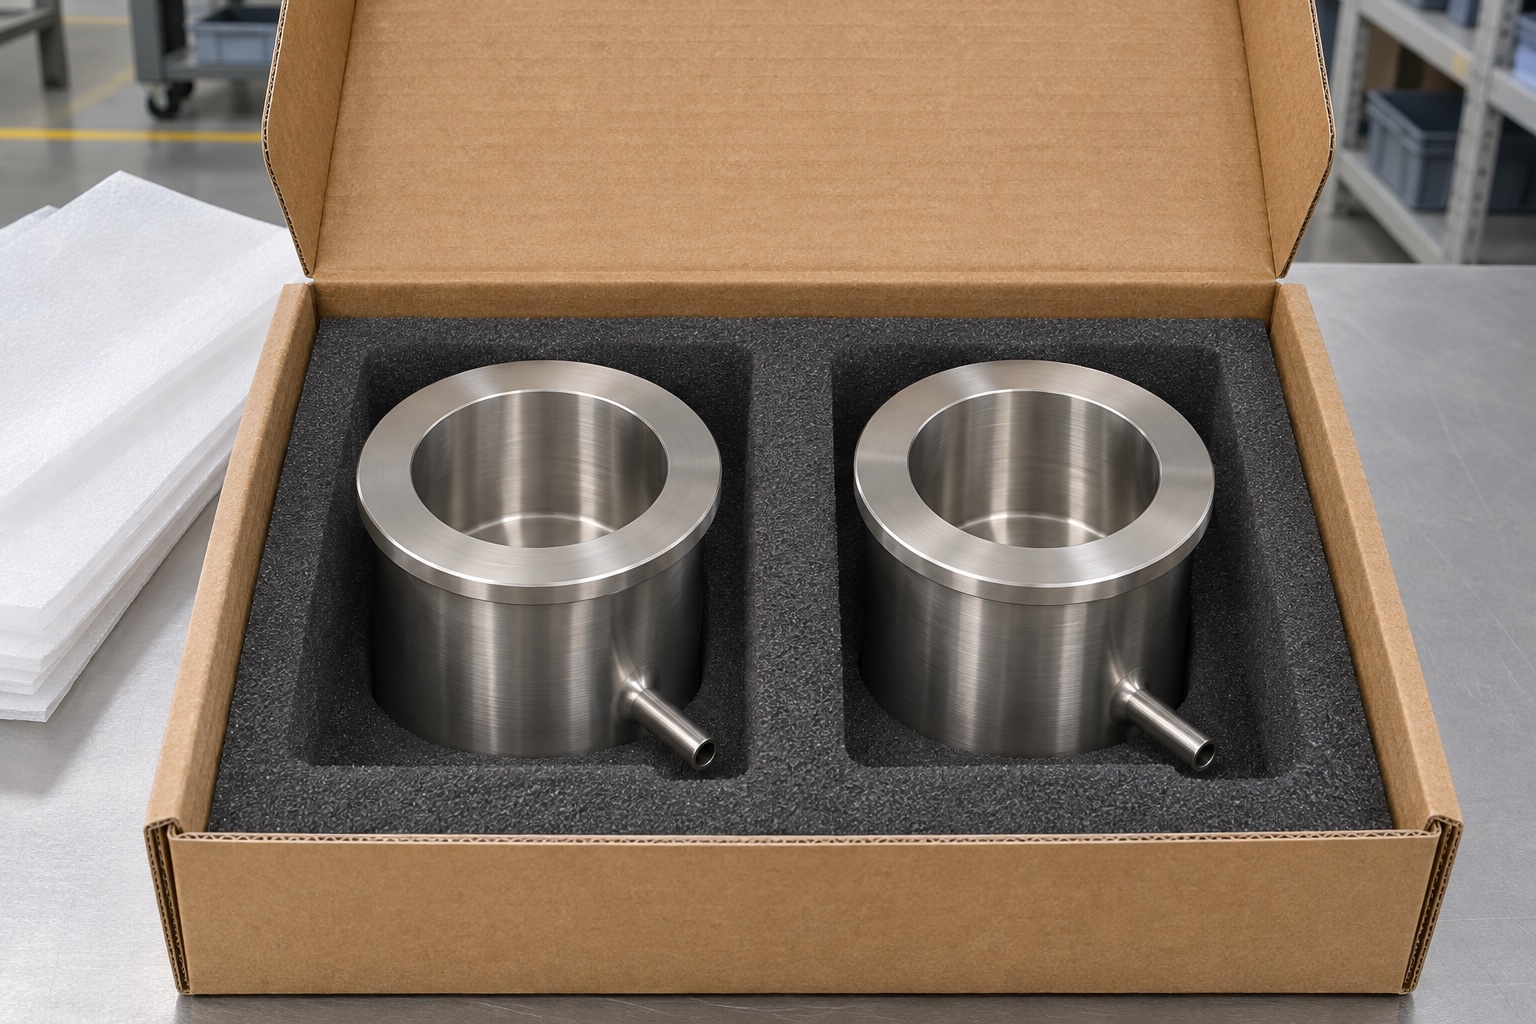
Das hier betrachtete Teil ist ein kurzer Edelstahlzylinder mit einem zentralen Hohlraum, einem ringförmigen oberen Rand, einer fixierenden Außenfläche und einem Abflussanschluss in der Nähe des unteren Bereichs. Diese Merkmale führen zu unterschiedlichen Herstellungsfragen. Der Hohlraum muss zugänglich geschnitten und vermessen werden, der Rand dient als axiale Referenz und der Abfluss schafft einen inneren Schnittpunkt. Eine Zeichnung muss die tatsächliche Anschlusskonstruktion und die Form des Hohlraumbodens aufzeigen; die Bilder schreiben sie nicht vor. Durch die Beibehaltung dieses generischen Layouts wird vermieden, dass der Eindruck entsteht, dass es sich bei einem Foto um eine Ersatzteilzeichnung handelt. Außerdem konzentriert sich die Überprüfung auf die Bearbeitungsbeziehungen, die ein Lieferant kontrollieren kann.
Unterlagen für die Angebotsprüfung
Das Startpaket würde ein kontrolliertes dreidimensionales Modell und eine Zeichnung umfassen, in der das Material, kritische Abmessungen, Bezüge, Oberflächen- und Kantenbedingungen definiert sind. Außerdem sind Mengenangabe und Prüfumfang erforderlich. Bei einer Nachbehandlung ist anzugeben, ob Maße davor oder danach gelten. Der Lieferant sollte ungelöste Abwasserzugangs- oder Messfragen identifizieren, anstatt sie mit Werkstattannahmen zu füllen. Ein Angebot für eine repräsentative Geometrie ist keine Berechtigung zur Herstellung einer Komponente für ein Operationsinstrument. Überprüfen Sie die endgültige Revision und die Anwendungsanforderungen, bevor eine Bestellung als Produktionsfreigabe behandelt wird.
Werkstoff und Halbzeug planen
Das Beispiel erfordert identifiziertes 316L-Material anstelle eines nicht spezifizierten rostfreien Rohlings. Die Materialgröße sollte eine angemessene Werkstückspannung und Bearbeitungszugabe ermöglichen, ohne eine unnötig lange Werkzeugreichweite zu erzwingen. Bei Bedarf muss die Materialdokumentation bis zur Charge durch den Zuschnitt und die nachfolgenden Vorgänge rückverfolgbar bleiben. Eine Materialsubstitution bedarf auch dann einer Genehmigung, wenn die vorgeschlagene Alternative einfacher zu bearbeiten erscheint. Der Fertigungsplan sollte den Zustand des Halbzeugs und die späteren Endbearbeitungsschritte auflisten, damit die Maßprüfung zum richtigen Zeitpunkt erfolgen kann. Allein aus der Wahl der Legierung lässt sich in diesem Fall keine Zertifizierung oder Anwendungseignung ableiten.
Erste Drehoperation
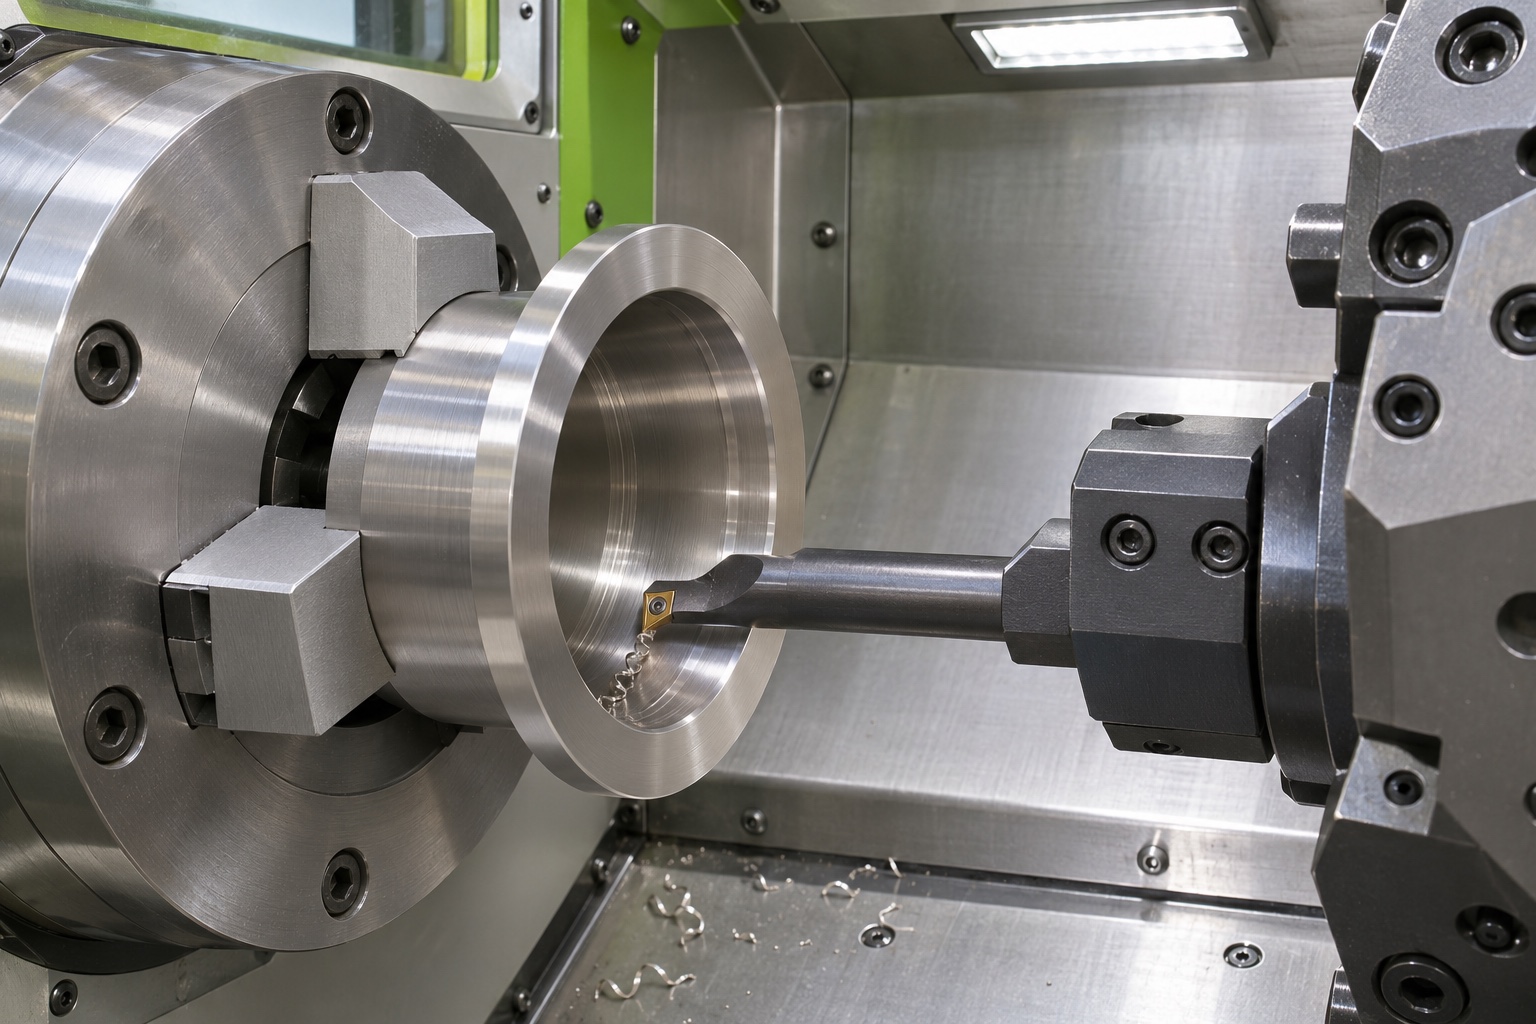
In einem vorgeschlagenen ersten Arbeitsgang werden die Stirnfläche, der Hohlraum und die zugehörigen äußeren Positionierungsflächen in einem kontrollierten Aufbau festgelegt. Die Zeichnungsbeziehungen bestimmen, welche Features von einer gemeinsamen Fertigstellung profitieren. Beim Schruppen sollte ein überschaubares Schlichtaufmaß verbleiben und vermieden werden, dass zu früh ein dünner, nicht unterstützter Zustand entsteht. Stellen Sie vor dem Schneiden sicher, dass das Bohrwerkzeug den Boden der Kavität erreichen und die Späne abführen kann, ohne die Felge zu beschädigen. Hier wird kein universeller Vorschub, keine Geschwindigkeit oder Toleranz angeboten: Die tatsächliche Werkzeugbestückung, das Material und die Geometrie bestimmen den qualifizierten Prozess. Die beabsichtigte Ausgabe ist eine stabile Referenz für den nächsten Vorgang und kein behauptetes fertiges Produktionsergebnis.
Umspannen und Ablauf bearbeiten
Der nächste Aufbau erfolgt auf den zugelassenen gedrehten Referenzen, während der Klemmdruck von gefährdeten Hohlraumoberflächen ferngehalten wird. Der Radialabfluss wird ausgehend von einer definierten Höhe und einem definierten Winkelbezug positioniert. Wenn ein integrierter kurzer Auslass erforderlich ist, muss das Modell und der Prozess erklären, wie sein Äußeres hergestellt wird; Eine gebohrte Öffnung und eine vorspringende Verbindung sind nicht austauschbar. Der Werkzeugaustritt in die Kavität wird als separates Kantenbearbeitungsproblem betrachtet. Das Einrichteblatt sollte zeigen, wo das Teil aufliegt und welche Oberflächen geschützt sind, damit ein zweiter Bediener bei einer kleinen Charge nicht unbeabsichtigt die geometrische Referenz ändert.
Innenbearbeitung und Kantenprüfung
Der repräsentative Inspektionsplan umfasst eine direkte Untersuchung der Entwässerungskreuzung nach der genehmigten Endbearbeitung. Die Aufgabe besteht darin, verbotenes, aufgewirbeltes Material zu entfernen, ohne den vorgegebenen Auslass zu verändern oder die gegenüberliegende Hohlraumwand zu zerkratzen. Diese Anforderung erfordert eine praktische Überprüfung des Werkzeugzugriffs. Jeder unzugängliche Bereich sollte eine technische Diskussion auslösen und nicht eine pauschale Aussage, dass alle internen Kanten akzeptabel sind. Oberflächenbeschaffenheit und örtlicher Kantenzustand werden unabhängig voneinander erfasst. Ein glänzend polierter Hohlraum allein wäre kein Beweis dafür, dass die Abflusskreuzung der Zeichnung entspricht, und in diesem Fall wird kein Reinigungsvorteil durch eine bestimmte optische Oberfläche beansprucht.
Vorgesehene Erstmusterprüfung
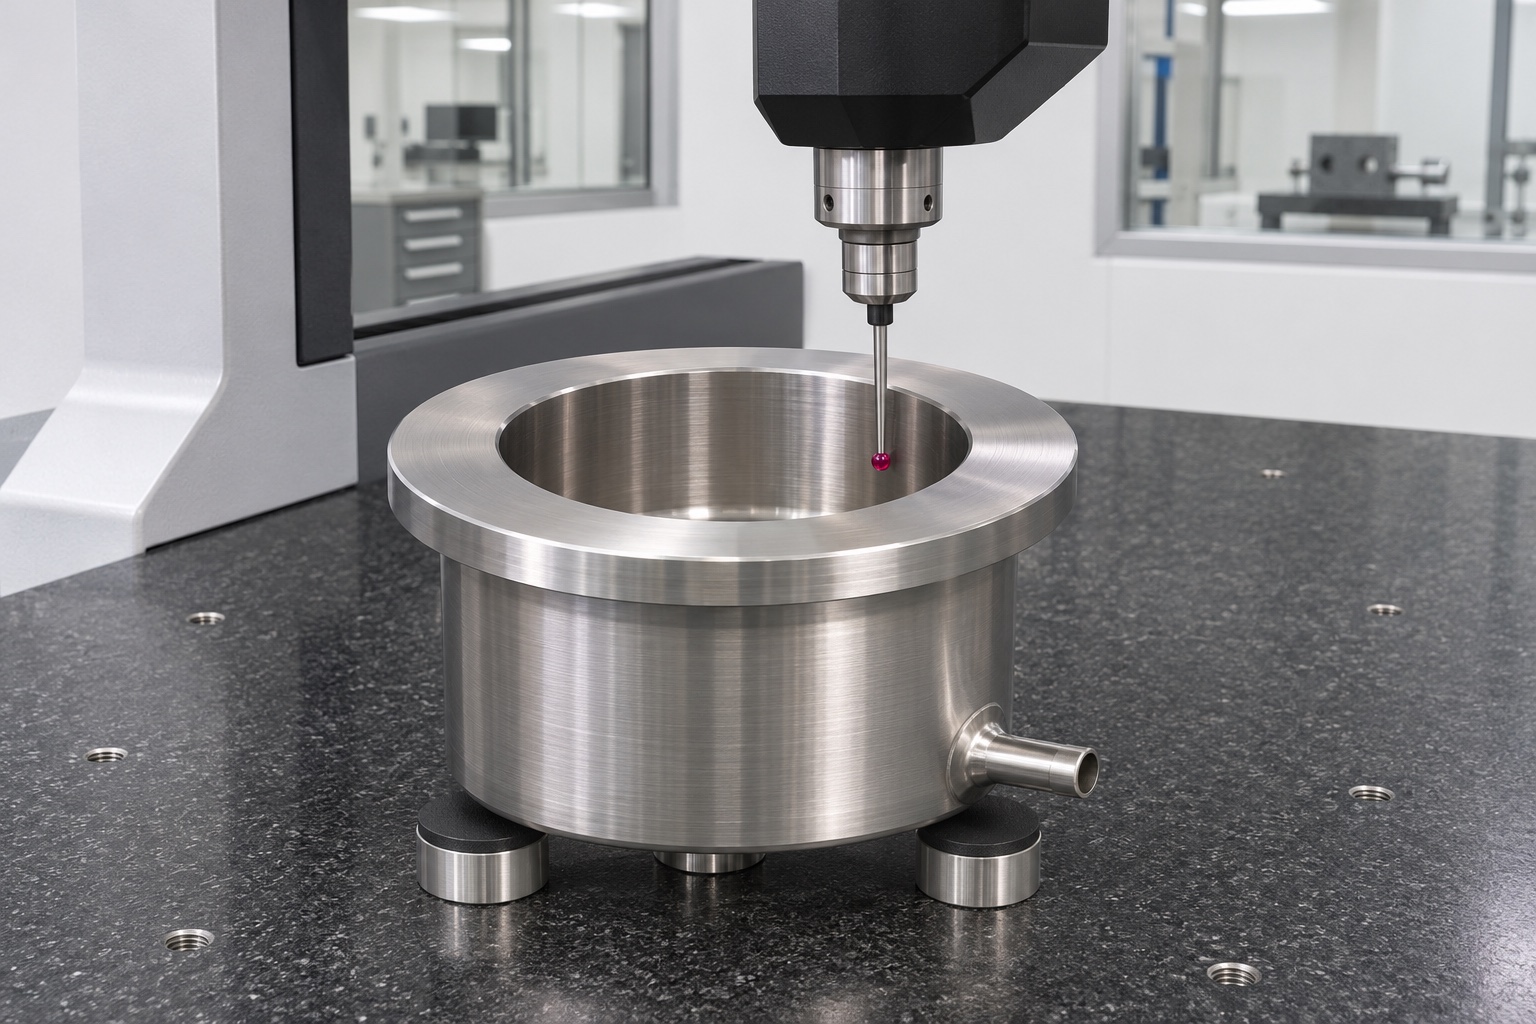
Der Plan des Erstmusters würde den Hohlraumdurchmesser an definierten Abschnitten, seine Beziehung zur Positionierungsfläche, die axiale Randposition und die Abflussposition identifizieren. Es würde auch die Methode identifizieren, mit der der interne Durchbruch untersucht wird. Für den Zugang ist möglicherweise mehr als ein Inspektionswerkzeug erforderlich. Die Ergebnisse sollten mit der Zeichnungsrevision, der Teileidentität, dem Prüfzustand und dem gemessenen Merkmal verknüpft werden. Hierbei handelt es sich um eine vorgeschlagene Berichtsstruktur, nicht um einen enthaltenen Messbericht. Ein Prüfer sollte erkennen können, welche Merkmale tatsächlich gemessen und welche mit einer anderen zugelassenen Methode untersucht wurden, ohne nicht erfasste Merkmale als implizit akzeptiert zu behandeln.
Prüfstandversuche und Aussagegrenzen
Eine Trockenprüfung mit einer identifizierten inerten Referenz könnte geometrische Störungen am Hohlraum oder an der Montageschnittstelle aufdecken. Eine Überprüfung des Abflusskanals könnte eine offensichtliche Verstopfung aufdecken. Keines davon würde die Verschleppungsleistung, die Rückstandsentfernung, die Reagenzienbeständigkeit oder die Genauigkeit des Analysators bestimmen. Das Beispiel trennt diese Schlussfolgerungen bewusst voneinander, damit ein Fertigungsprotokoll nicht mit einer Systemvalidierung verwechselt wird. Wenn ein Ingenieurteam einen Flüssigkeitsversuch benötigt, erfordert dieser Versuch seine eigenen sicheren Vorrichtungen, Verfahren und Akzeptanzkriterien. Es sollte nicht auf einem installierten klinischen Analysegerät improvisiert werden, und eine erfolgreiche Beobachtung sollte nicht über die Bedingungen hinaus, unter denen sie durchgeführt wurde, verallgemeinert werden.
Einen unerwarteten Befund behandeln
Angenommen, die innere Untersuchung zeigt eine Lippe am Abflussdurchbruch. Die Reaktion wäre, das betroffene Teil zu identifizieren, seinen Zustand zu erhalten und die zulässige Korrektur zu überprüfen. Nach der Korrektur würden die relevanten Loch-, Hohlraum- und Kanteneigenschaften erneut überprüft. Wenn die Geometrie in der Zeichnung nicht korrigiert werden kann, suchen Sie nach einer konstruktiven Lösung, anstatt den Auslass stillschweigend zu vergrößern. Dies ist ein Entscheidungsbeispiel und keine Behauptung, dass ein Produktionsfehler aufgetreten ist oder behoben wurde. Ein guter Kleinserienprozess macht solche Entscheidungen nachvollziehbar, sodass korrigierte Teile nicht mit Teilen verwechselt werden können, die im Rahmen der ursprünglichen Prüfsequenz akzeptiert wurden.
Verpackung und Prüfaufzeichnungen trennen
Der Verpackungsvorschlag platziert jeden Becher in seiner eigenen Schutzposition und hält den Rand und den Abfluss frei von Druck durch andere Teile. Alle Verschlüsse oder Verpackungsmaterialien sollten den vereinbarten Handhabungsspezifikationen entsprechen. Das Paket kann Teilidentitäts- und Revisionsinformationen enthalten, während der Inspektionsdatensatz mit derselben Charge verknüpft bleibt. Schutzverpackungen gelten nicht als Sterilverpackung oder als Nachweis analytischer Reinheit. Wenn Sauberkeitskontrollen erforderlich sind, müssen diese mit entsprechenden Abnahmenachweisen spezifiziert werden. Durch die Trennung dieser Anforderungen wird verhindert, dass eine gewöhnliche Versandlösung als medizinische Qualifikation beschrieben wird, die im Beispiel nicht nachgewiesen wurde.
Anforderungen für einen realen Auftrag
Um dieses Beispiel in eine echte Fertigungsanfrage umzuwandeln, stellen Sie die endgültige Zeichnung, den Halbzeuganforderungen, die Menge, den Behandlungszustand, die Prüfliste und die Handhabungsbeschränkungen bereit. Identifizieren Sie die Abmessungen, deren Beziehung zur Montagereferenz am wichtigsten ist. Klären Sie vor der Angebotserstellung, ob der Abfluss integriert, mit Gewinde versehen oder über ein separat spezifiziertes Anschlussstück angeschlossen ist. Vereinbaren Sie, wie die Erstmusterfreigabe erfasst wird und wie sich spätere Überarbeitungen auf die Charge auswirken. Der Wert des Beispiels liegt in einer klaren Diskussion der vorgeschlagenen Bearbeitung und der Beweise, nicht in einem versprochenen Ergebnis. Die Produktionsabnahme würde weiterhin von der genehmigten Spezifikation und den tatsächlich für den Auftrag erstellten Aufzeichnungen abhängen.
FAQ
Handelt es sich um eine abgeschlossene Kundenlieferung?
Nein. Es handelt sich um ein repräsentatives Fertigungsbeispiel mit einem vorgeschlagenen Prozess- und Prüfplan, nicht um einen verifizierten Liefer- oder Leistungsbericht.
Woran erkennt man das rostfreie Material?
Die genehmigte Kaufspezifikation und die erforderliche Materialdokumentation sollten den 316L-Halbzeug identifizieren und ihn mit der tatsächlichen Herstellungscharge in Verbindung bringen.
Gibt es in diesem Fall eine universelle Bohrungstoleranz?
Nein. In der Anwendungszeichnung müssen die erforderlichen Größen und geometrischen Verhältnisse festgelegt sein. Es wird keine unbestätigte Toleranzfähigkeit beansprucht.
Warum ist die Konstruktion des Ablaufanschlusses wichtig?
Ein integrierter Auslass, eine einfache radiale Öffnung und ein separater Anschluss erfordern unterschiedliche Fertigungs- und Prüfdetails. Aus der Zeichnung muss die vorgesehene Konstruktion hervorgehen.
Was passiert nach der Innenentgratung?
Überprüfen Sie die betroffene Geometrie und den Kantenzustand erneut mit der zugelassenen Methode. Frühere Messungen behalten nach der Korrektur nicht automatisch ihre Gültigkeit.
Kann das Teil anhand dieses Artikels eingebaut werden?
Nein. Für die Installation sind eine freigegebene Komponentenspezifikation und der entsprechende Genehmigungsprozess des Gerätebesitzers erforderlich. Dieses Beispiel stellt keine Kompatibilität her.
tanghangyun@oemach.com