
Umfang des repräsentativen Beispiels
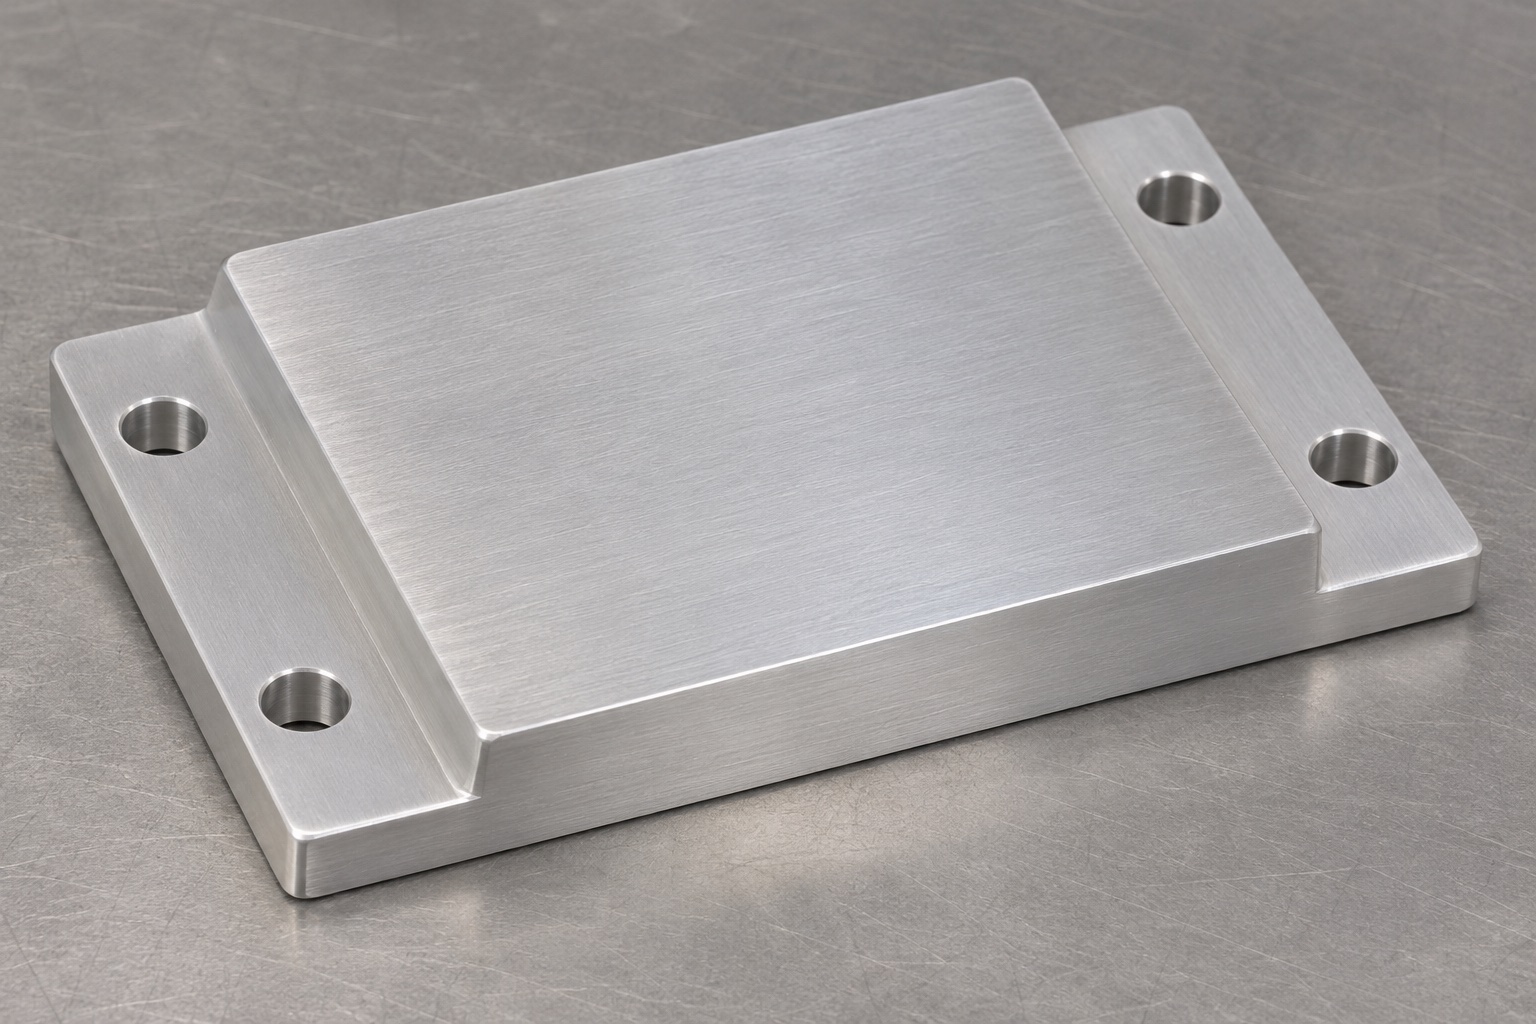
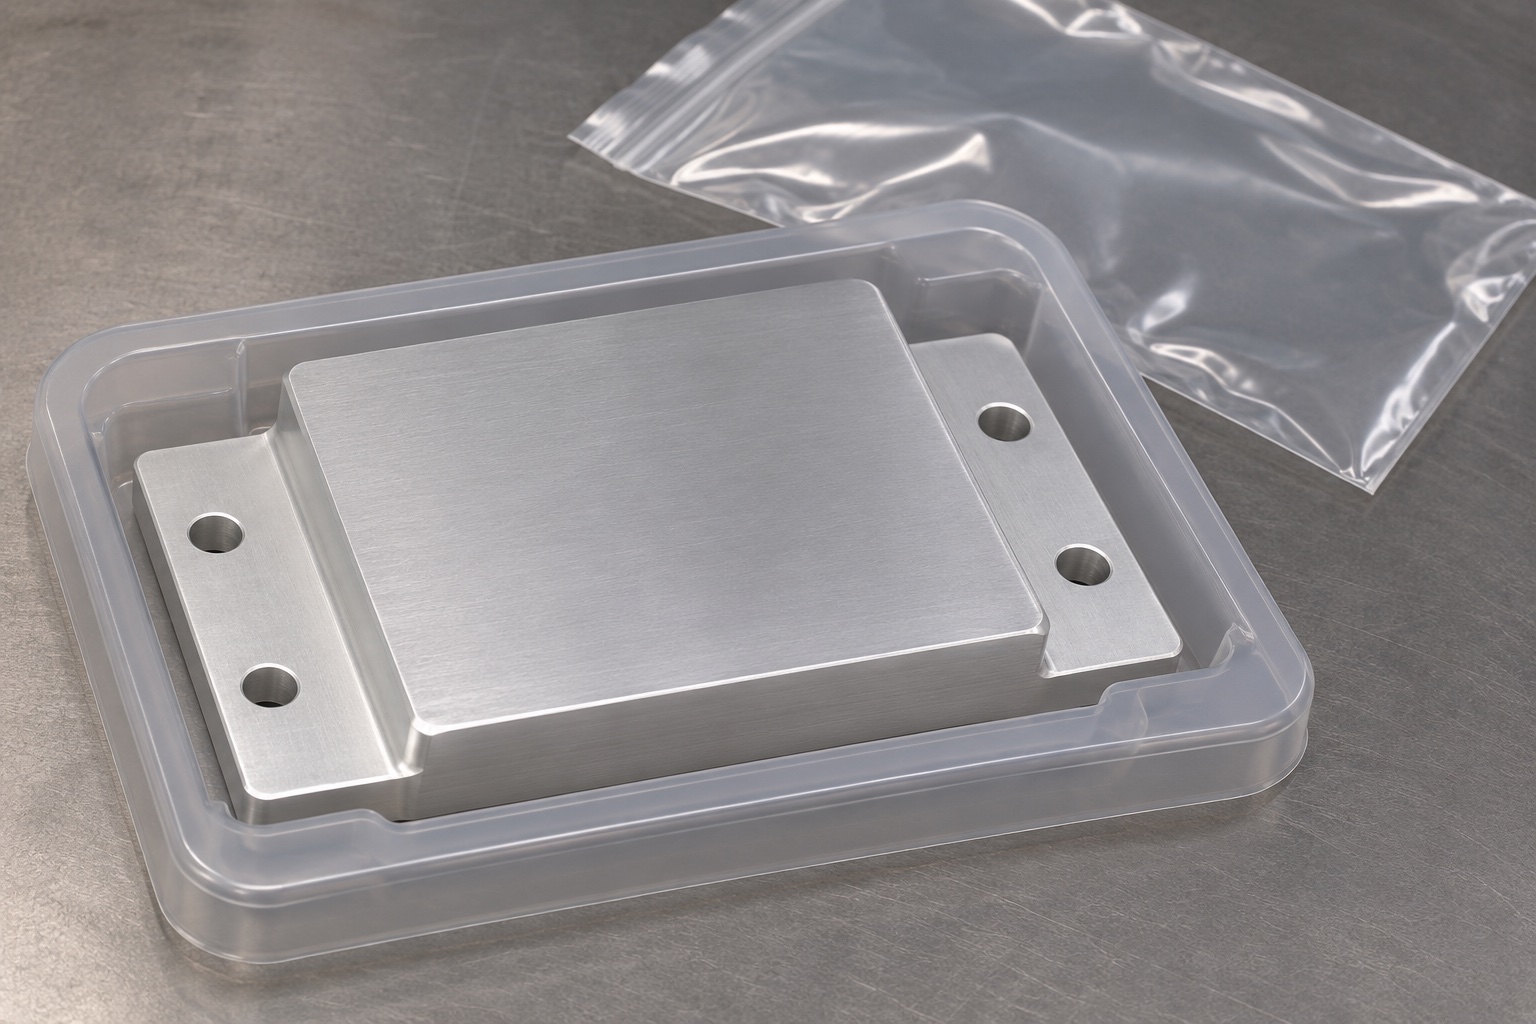
Dieses repräsentative Bearbeitungsbeispiel zeigt einen blanken Wärmeverteiler aus 6061-Aluminium für die interne Elektronik eines tragbaren Ultraschallgeräts. Es handelt sich nicht um eine tatsächliche Kundenlieferung und es wird kein Anspruch auf eine gemessene Temperaturänderung, Zertifizierung oder Geräteleistung erhoben. Das Konzept besteht aus einer breiten, erhabenen, rechteckigen Kontaktfläche, zwei unteren Montageleisten und vier glatten Durchgangslöchern. Im abgebildeten Teil sind weder Wärmeleitpad noch Elektronik noch Befestigungselemente enthalten. Die sinnvolle technische Übung besteht darin, die erhöhte Kontaktfläche mit dem Maßkette im Einbau in Beziehung zu setzen und zu entscheiden, wie diese Oberflächen hergestellt und überprüft werden sollen.
Die beiden Kontaktübergänge definieren
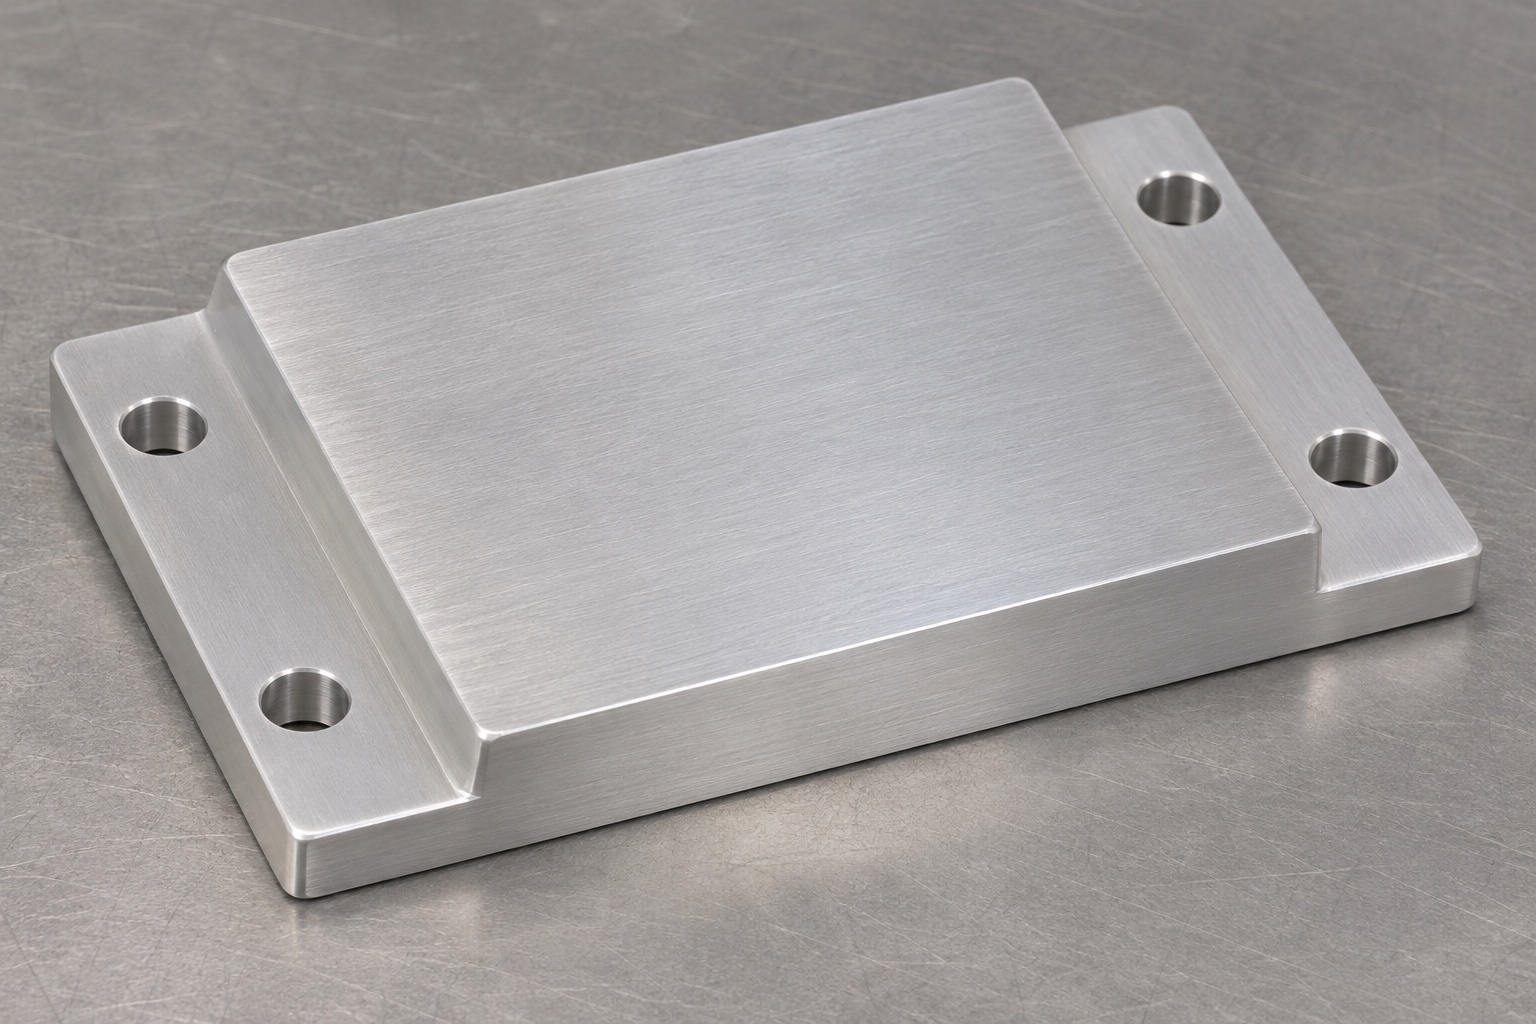
Die Kontaktfläche würde einem bestimmten thermische Schnittstellenmaterial in der Elektronikbaugruppe gegenüberstehen und die Platte würde die Wärme in Richtung einer zugelassenen Aufnahmestruktur leiten. Der Gehäusedesigner würde ermitteln, wie diese Aufnahmestruktur den Wärmeverteiler berührt; Das Bild allein definiert nicht den gesamten Wärmepfad. Die Montageleisten stellen eine mechanische Schnittstelle dar und sollten nicht automatisch als ausreichende thermische Verbindung betrachtet werden. Dokumentieren Sie die Maßkette und identifizieren Sie die Kontakt- und Freiraumzonen auf jeder Seite. Ein genehmigtes Design würde auch alle Bereiche benennen, die vor elektrischem Kontakt oder mechanischer Belastung geschützt werden müssen.
Den Spalt über die Montageebene bestimmen
In der vorgeschlagenen Zeichnung wird die Stufenhöhe von den durch die Halterung definierten Sitzflächen bis zum nutzbaren Mittelsteg gemessen. Das Lochbild ermöglicht die Montage und soll nicht spaltbestimmend sein. Das Ausrüstungsteam würde die Grenzwerte der Maßkette, das thermische Schnittstellenmaterial und die zulässigen Druck- oder Kompressionsbedingungen bereitstellen. Eine Abmessung auf dem Schild allein kann diese Information nicht liefern. Vergleichen Sie vor der Freigabe einer Zeichnung die Toleranzgrenzen für Halterung, Elektronik und Platte. Wenn sich die Kontaktfläche in einer Kombination in Richtung einer gemischten Kante verschiebt, überarbeiten Sie die Kontaktkarte, anstatt den Radius als nutzbare Fläche zu interpretieren.
Halbzeug und Prozessnachweise festlegen
Das Szenario geht von einem angegebenen Halbzeugzustand des 6061-Aluminiums mit Chargenidentifikation und Materialdokumentation aus. Vor der Bearbeitung prüft die Werkstatt, ob das Material genügend Spielraum für die Montageebene und die erhöhte Fläche lässt. Eine Änderung der Form oder Behandlung des Rohmaterials erfordert eine Genehmigung, wenn sie sich auf die Abmessungen oder die Anforderungen an die Endbearbeitung auswirkt. Das bloße metallische Aussehen des Fotos bestimmt weder Legierung noch Härte. In einer echten Bestellung sollten die erforderlichen Materialnachweise angegeben werden, ob das Teil blank geliefert wird und welche endgültigen Oberflächenzustände nach der Reinigung und Verpackung akzeptabel sind.
Stufen mit ausreichender Abstützung schruppen
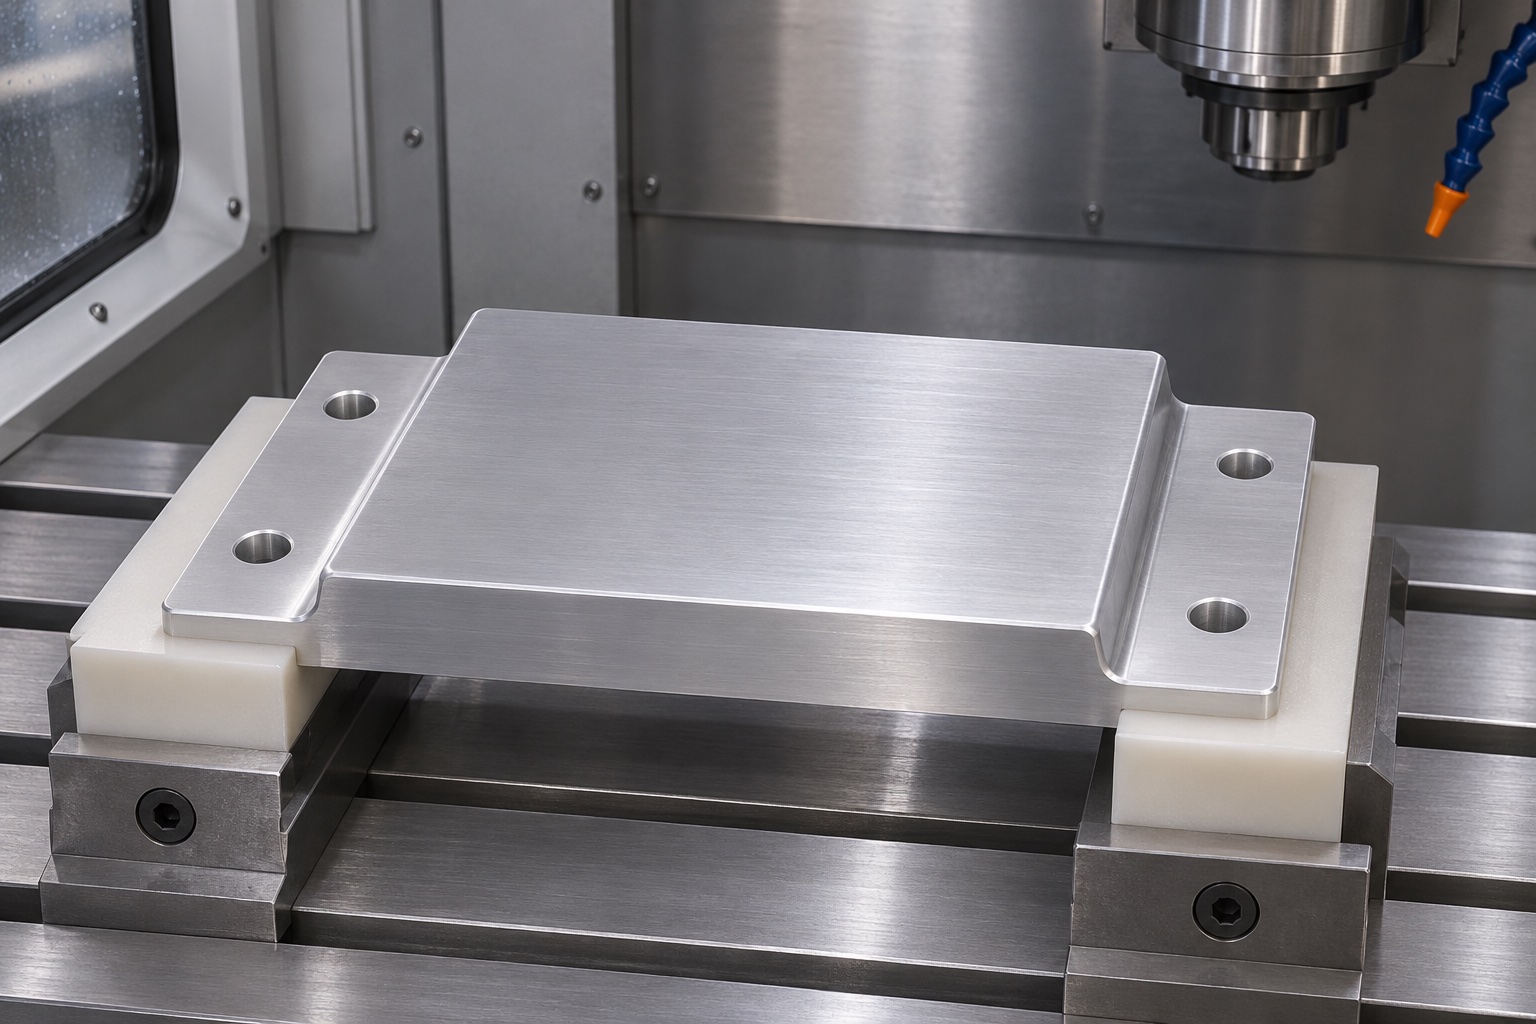
Eine mögliche Bearbeitungsroute ist zum Rohling gerichtet, stellt stabile Stützen her und schruppt die beiden Seitenleisten auf, wobei Spielraum für Funktionsflächen bleibt. Überprüfen Sie nach einer Zwischenausspannung, ob sich der Rohling bewegt hat, bevor Sie mit dem endgültigen Schnitt die Kontaktfläche herstellen. Die Reihenfolge würde anhand tatsächlicher Bestands-, Maschinen- und Versuchsnachweise ausgewählt. Vermeiden Sie es, die Klemmkraft auf die dünnen Leisten zu konzentrieren, nur um einen flachen Messwert zu erhalten. Das generierte Bearbeitungsbild veranschaulicht einen unterstützten Aufbau; Es handelt sich nicht um eine Vorrichtungszeichnung oder eine Vorschrift für Vorschübe, Geschwindigkeiten, Kräfte oder Werkstückhalteteile.
Kontaktfläche und Montageelemente fertigbearbeiten
Eine Endbearbeitung würde die Montagereferenzen schützen und es dem Fräser ermöglichen, die breite Fläche zu erreichen, ohne einen Grat im nutzbaren Bereich zu hinterlassen. Die zwei Leisten und vier Löcher würden nach dem genehmigten Muster fertiggestellt, wobei auf Austrittsgrate und Werkzeugzugang geachtet wird. Die Lochposition wird relativ zu den definierten Bezugspunkten überprüft und nicht anhand des Bildes geschätzt. Behandeln Sie Übergangsrundungen als Elemente mit kontrolliertem Abstand, wenn sie sich dem Kontaktbereich nähern. Durch das Entgraten darf das Material nicht auf eine Auflagefläche rollen oder die effektive Höhe der Fläche nach der endgültigen Messung verschieben.
Prüfplan für den ausgespannten Zustand erstellen
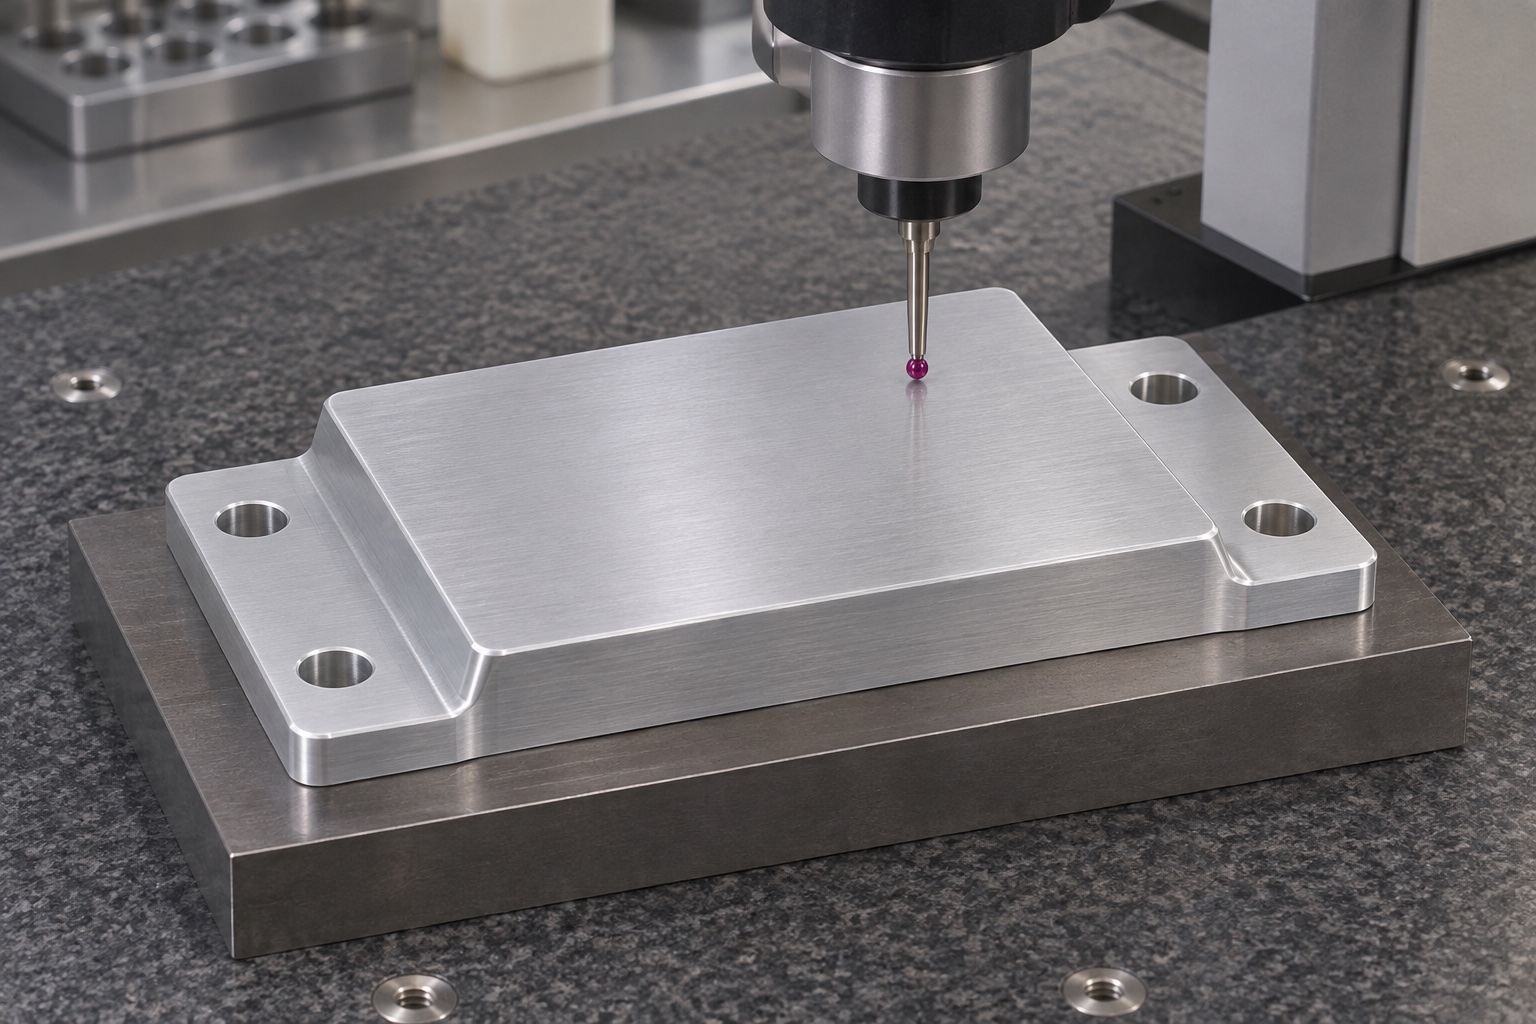
Der vorgeschlagene Bericht würde den Stützzustand, die Bezugsfestlegung und mehrere Höhenmessungen der Kontaktfläche an bestimmten Stationen umfassen. Fügen Sie eine Formbewertung der tatsächlich nutzbaren Fläche hinzu, wenn die Zeichnung dies erfordert. Überprüfen Sie die Leisten unabhängig voneinander und notieren Sie das Lochmuster, nicht nur den Plattenumschlag. Je nach Zugang und erforderlicher Unsicherheit kann eine Koordinatenmaschine oder eine geeignete Höhenmethode ausgewählt werden. Hier werden keine Dimensionen oder gemessenen Ergebnisse dargestellt. Wenn eine Sonde die Übergangsrundung statt der Kontaktfläche berührt, klären Sie die Methode, bevor Sie ihr Ergebnis mit einer Zeichnungsgrenze vergleichen.
Grate, Dellen und Verunreinigungen prüfen
Ein nützlicher visueller Plan unterscheidet erhabene Schäden, die den Kontakt verändern könnten, von harmlosen Erscheinungsabweichungen, die die Zeichnung zulässt. Untersuchen Sie die Kontaktfläche, die Sitzflächen der Leisten, die Lochausgänge und die Stufenübergänge bei geeigneter Beleuchtung. Lose Späne dürfen nicht am Lochrand oder unter einer Schutzeinlage verbleiben. Wählen Sie mit dem Gerätebesitzer ein kompatibles Reinigungsverfahren aus und legen Sie die Bedingungen bei der Verpackung fest. Weder eine glänzende Oberfläche noch eine Abbildung weisen auf eine Sauberkeitseinstufung hin. Eine fehlerhafte Oberfläche sollte überprüft werden, bevor ein Bediener eine Schleifmittelmischung oder einen Klebefilm verwendet, um den Defekt zu verbergen.
Montageversuch auf Kollisionen prüfen
Bei einem technischen Versuch würde der Streuer gegen eine repräsentative Stütze installiert, gegebenenfalls mit einer Blindplatte oder einer genehmigten Baugruppe. Überprüfen Sie den Eintritt der Befestigungselemente, den Zugang zum Werkzeug und den Abstand zur Elektronik. Bestätigen Sie die geplante Kontaktzone anhand der vom Eigentümer angegebenen Spalt- und Kompressionsanforderungen. Eine Passprüfung kann eine eingeklemmte Kante, eine wackelnde Halterung oder eine Schraube ergeben, die den Zugang behindert. Es stellt keine sichere Betriebstemperatur oder ein anderes funktionelles Ergebnis her. Notieren Sie den Bauzustand und beheben Sie mechanische Probleme, bevor Sie mit einem kontrollierten, angetriebenen Test fortfahren.
Thermische Prüfung von der Fertigung trennen
Für ein tatsächliches Instrument würde das verantwortliche Team den Wärmeeintrag, die Umgebung, den Betriebsmodus und die Temperaturmessorte definieren. Kontaktmaterial, Montagedruck und Gehäusezustand sollten mit der vorgesehenen Konfiguration übereinstimmen. Eine Änderung der Pad- oder Plattengeometrie nach diesem Test kann die Bedingungen ändern und erfordert möglicherweise eine erneute Überprüfung. In diesem Beispiel wird kein abgeschlossener Wärmetest gemeldet. Es zeigt die Fertigungsnachweise, die dem Designer zur Verfügung stehen würden: Material, Merkmalsgeometrie, Oberflächenzustand und ein Teil, das auf eine vereinbarte Zeichnung und einen vereinbarten Prozess zurückgeführt werden kann.
Transportschutz und Eingangskontrolle festlegen
Eine angebrachte unsterile Schutztasche kann die Platte an unkritischen Oberflächen unterstützen und die Kontaktfläche von anderen Komponenten trennen. Halten Sie abrasive Materialien, Klebeband und Etikettenkleber von der Kontaktfläche und den Montageflächen fern. Wenn in der zugelassenen Verpackung Folie verwendet wird, beschreiben Sie, wie Sie diese rückstandsfrei entfernen können. Beschriften Sie Los und Revision außerhalb der Funktionsflächen. Überprüfen Sie bei Erhalt die Tasche und das Teil auf Stöße, bevor Sie den Maßbericht prüfen. Dieses Verpackungskonzept ist nur ein Beispiel für physischen Schutz; Dies bedeutet nicht, dass es sich um einen zertifizierten Reinraum, eine sterile Barriere oder eine validierte Haltbarkeitsdauer handelt.
Nachweise für ein reales Bauteil definieren
Für eine echte Freigabe wären die aktuelle Zeichnung, genehmigtes Material und Finish, maßliche Akzeptanzkriterien, Rückverfolgbarkeit und Verpackungsanweisungen erforderlich. Der erste Artikel könnte eine Feature-Karte, eine Liste der gemessenen Stationen und Hinweise zum Messstatus enthalten. Erfassen Sie Montagebeobachtungen getrennt von der formellen Abnahme und identifizieren Sie alle ungelösten Anforderungen. Der repräsentative Fall umfasst keine Produktionsmengen, Durchlaufzeiten oder Leistungsgarantien. Sein Zweck besteht darin, zu zeigen, wie man einen Stufenspreizer mit definierten Kontakten kauft und prüft, ohne den Herstellungsnachweis des Lieferanten auf eine Aussage über das komplette Ultraschallsystem auszudehnen.
Technischer Herstellerhinweis: next.henkel-adhesives.com.
FAQ
Wurde dieser Wärmeverteiler für einen bestimmten Kunden hergestellt?
Nein. Dies ist ein repräsentatives Bearbeitungsbeispiel mit anschaulichen Bildern. Es stellt keine tatsächliche Bestellung, keine abgeschlossene Lieferung, keinen Testbericht, kein genehmigtes Gerätedesign oder kein Ergebnis der thermischen Leistung dar.
Was sind die sichtbaren Merkmale des Konzepts?
Eine blanke Aluminiumplatte mit einer erhabenen rechteckigen Kontaktfläche, zwei unteren Montageleisten und zwei einfachen Durchgangslöchern auf jeder Leiste. Das Pad, die Befestigungselemente und die Elektronik der Baugruppe liegen außerhalb des Konzepts und die Abmessungen müssen der Zeichnung entnommen werden.
Welcher Bezug bestimmt die Höhe der Kontaktfläche?
Verwenden Sie die angegebene Montagesitzebene, die mit den genehmigten Stützen oder Befestigungsbedingungen erstellt wurde. Bemessen Sie auf die Nutzfläche und vermeiden Sie Übergangsradien. Eine Ablesung des gesamten Plattenumschlags oder einer geeigneten Außenkante kann diese Beziehung nicht ersetzen.
Wie wird mit der Teileverformung umgegangen?
Überprüfen Sie den Materialabtrag und die Werkstückspannung, erwägen Sie eine Zwischenausspannung und messen Sie das Teil unter den definierten Abnahmebedingungen. Die Ablesung eines Teils, das in der Vorrichtung flach gedrückt wird, zeigt allein noch nicht die Form im freien Zustand oder den eingebauten Sitz an.
Gibt das Beispiel einen gemessenen Temperaturabfall an?
Nein. Das Beispiel meldet keinen thermischen Test. Die gesamte Elektronikbaugruppe, das thermische Schnittstellenmaterial und das Gehäuse müssen vom Gerätebesitzer unter definierten Leistungs-, Umgebungs- und Messbedingungen bewertet werden.
Ist die abgebildete Verpackung steril?
Nein. Das abgebildete Tablett und der Beutel stellen eine schützende Trennung dar. Eine echte Bestellung sollte die vereinbarten Oberflächen- und Kontaminationskontrollen spezifizieren, während jede Sterilbarriere oder kontrollierte Sauberkeitsaussage gesonderte Anforderungen und Validierung erfordert.
tanghangyun@oemach.com