
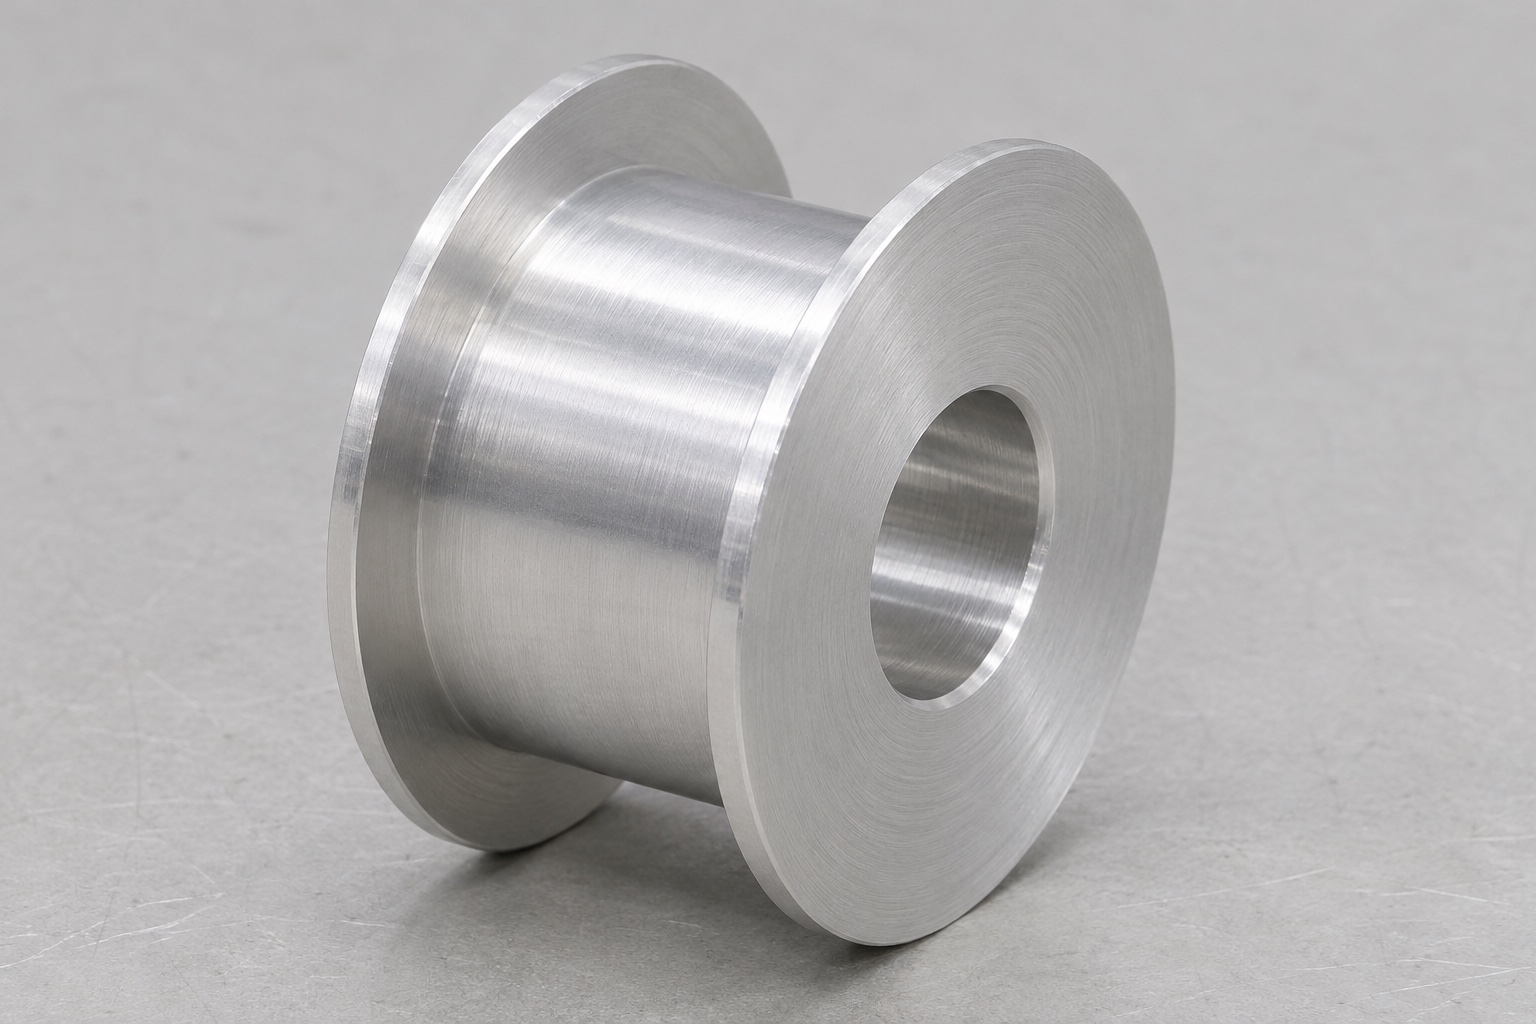
Repräsentatives Beispiel, kein geliefertes Kundenteil
In diesem Fall wird ein vorgeschlagener Bearbeitungsablauf für eine Umlenkrolle mit glattem Flansch beschrieben, der in einem medizinischen Analysemechanismus diskutiert werden soll. Es handelt sich um ein repräsentatives Beispiel und nicht um einen Bericht über einen Kundenauftrag, eine Produktionslieferung oder einen erfolgreichen Gerätetest. Bei den Bildern handelt es sich um generierte Illustrationen. Das Konzept besteht aus einem einteiligen 6061-Aluminiumkörper mit zwei gleichen kreisförmigen Flanschen, einem glatten Lauf mit kleinerem Durchmesser und einer konzentrischen Durchgangsbohrung. Im Lieferumfang sind weder Lager noch Welle, Riemen oder Befestigungselement enthalten. Für ein reales Projekt wären eine genehmigte Zeichnung, identifizierte Gegenkomponenten und unabhängig definierte Abnahmeanforderungen erforderlich.
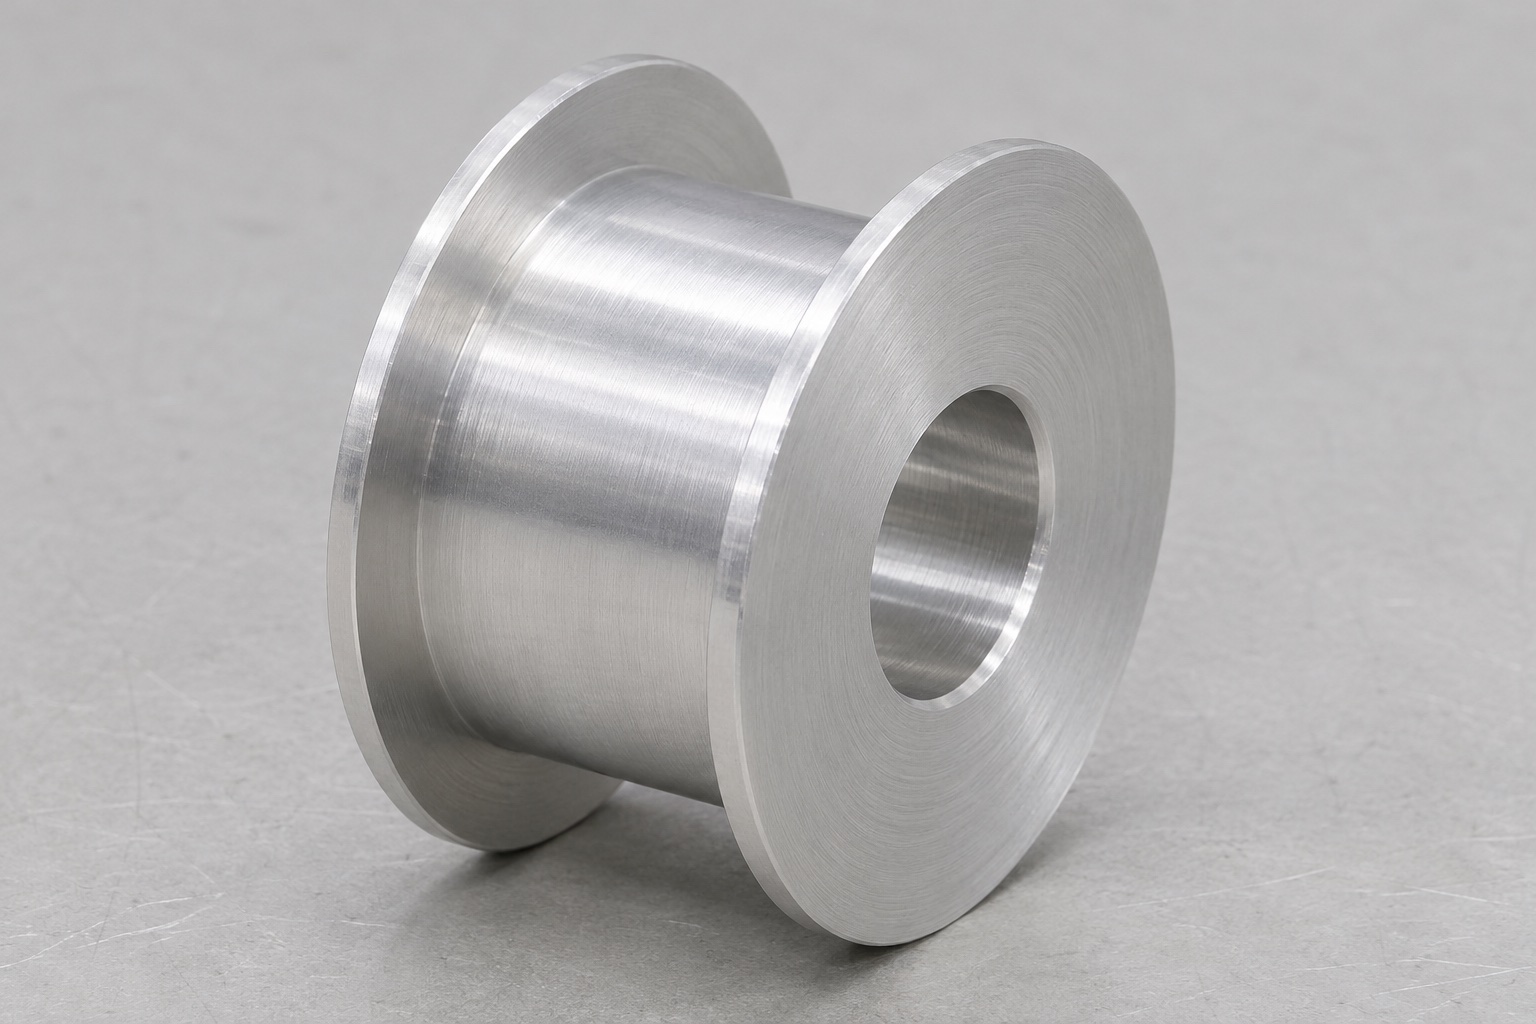
Übersetzen Sie die Mechanismusbeschreibung in Zeichnungseingaben
Die erste Überprüfung würde die Frage stellen, wie die Riemenscheibe getragen wird und welche Riemenoberfläche auf den Lauf trifft. Zu den angeforderten Informationen gehören die Montageachse, die axiale Anlagefläche, die Riemenbreite und die umgebenden Montageabstände. Diese Eingaben würden aufgezeichnet, bevor ein Herstellungsweg ausgewählt wurde. Das Beispiel erfindet keine Riemengröße, Drehzahl, Last oder Flanschabmessung. Wenn die Gerätezeichnung und das Komponentenmodell nicht übereinstimmen, fällt die Diskrepanz wieder an den Konstruktionsverantwortlichen, anstatt durch die Annahme gelöst zu werden, dass das generierte Bild einen veröffentlichungsbereiten Entwurf darstellt.
Bestätigen Sie die Material- und Endbearbeitungsverantwortung
Die Anfrage würde den angegebenen 6061-Zustand und die für das beabsichtigte Los erforderliche Materialdokumentation ermitteln. Die Wahl des Rohmaterials würde eine geeignete Unterstützung beim Drehen ermöglichen, ohne dass die dünnen Flansche als praktische Spannflächen genutzt werden müssten. Jeder Beschichtungs- oder Veredelungsvorschlag wird auf seine Auswirkung auf die Bohrung, den Lauf und den nutzbaren Flanschabstand überprüft. In der Bestellung wird angegeben, ob die Abnahmemaße für den fertigen Zustand gelten. Hier werden keine Anodisierungsdicken, Korrosionsergebnisse, medizinische Zertifikate oder Materialtestberichte angegeben. Ein solcher Nachweis müsste aus den tatsächlich vereinbarten Liefer- und Verarbeitungsaufzeichnungen stammen.
Bereiten Sie einen bohrungszentrierten Fertigungsplan vor
Die vorgeschlagene Route würde prüfen, ob die Bohrung, eine Positionierungsfläche und der Lauf in einer kontrollierten Einrichtungssequenz zueinander in Beziehung gesetzt werden könnten. Der Fertigungsingenieur würde die tatsächliche Werkstückhaltemethode anhand der endgültigen Zeichnung, der Rohteilgröße und des Maschinenzugriffs auswählen. Ein in einer Abbildung dargestellter einfacher Dorn erläutert lediglich ein mögliches Referenzkonzept; Es handelt sich nicht um eine Vorrichtungsspezifikation. Wenn eine Umkehrung der Komponente erforderlich wäre, würden im Plan die Positionierungsfläche, die Sitzkontrolle und die verbleibende Bearbeitungszugabe angegeben. Die dünnen Flanschkanten würden während der gesamten Handhabung und bei Setup-Änderungen gezielt geschützt.
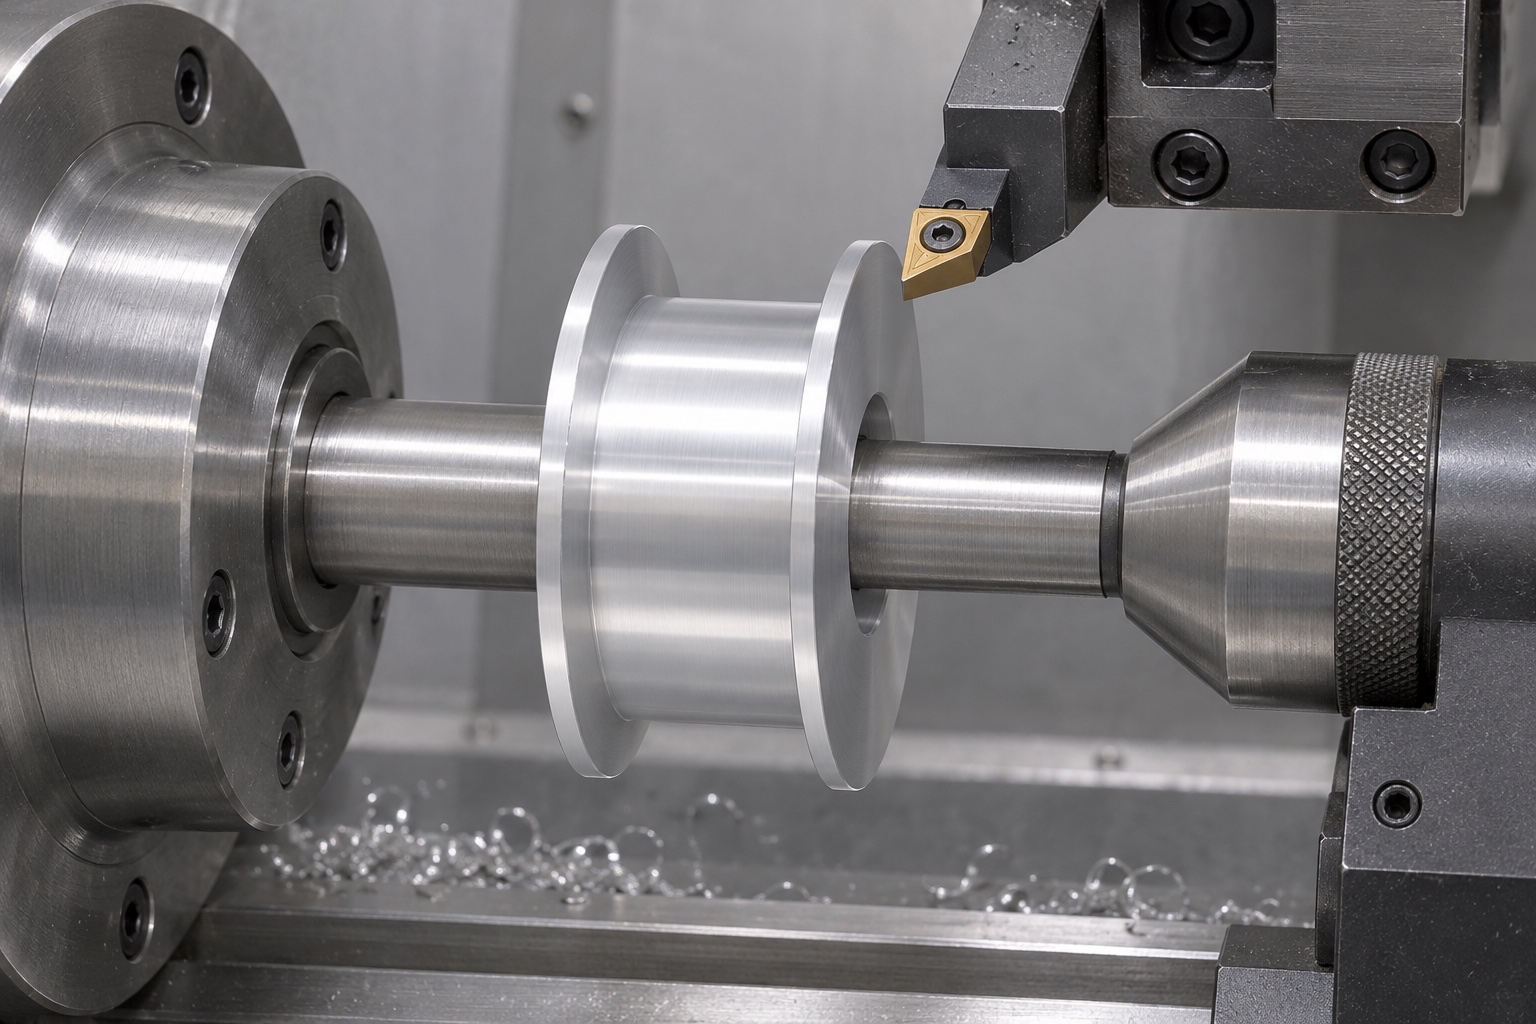
Drehen Sie den Lauf, ohne ein Zahnprofil hinzuzufügen
Das Konzept sieht einen geraden, glatten zylindrischen Lauf zwischen zwei Flanschen vor. Der Operationsplan würde daher Zahnräder, Zierrillen und nicht genehmigte Kronen ausschließen. Der Werkzeugweg würde den Zugriff in der Nähe beider Innenflanschflächen berücksichtigen und gleichzeitig die angegebenen Übergänge beibehalten. Schnittbedingungen und Werkzeugauswahl würden für das reale Material und die reale Maschine festgelegt und nicht anhand eines Beispielfalls kopiert. Der Bediener hätte eine eindeutige Merkmalserkennung, so dass ein Endbearbeitungsdurchgang die nutzbare Riemenkontaktbreite nicht stillschweigend ändern könnte. Der tatsächliche Flächenbedarf bliebe der genehmigte Zeichnungsbedarf.
Flanschspiel durch Nachbearbeitung beibehalten
Vor der Produktionsfreigabe würde der Prüfplan die gesamte Bauteilbreite vom lichten Innenflanschabstand unterscheiden. Fasen und Radien würden auf ihre Auswirkung auf den nutzbaren Bandraum überprüft. Entgratungsanweisungen würden verhindern, dass die Flanschkanten dünner oder abgerundeter werden als beabsichtigt. Wenn ein Endbearbeitungslieferant beteiligt wäre, würden Maskierung und Maßverantwortung für die Bohrung und das Kontaktrohr dokumentiert. In diesem Beispiel werden keine fertigen Abmessungen oder Beschichtungsergebnisse angegeben. Es verdeutlicht, warum der Montagefreiraum sowohl in der Fertigungsanleitung als auch im Endabnahmeplan sichtbar bleiben muss.
Überprüfen Sie die Bohrung mit einer vereinbarten Methode
Bei der Bohrungsinspektion würden Messpositionen und die für die Zeichnungsanforderungen geeigneten Instrumente ermittelt. Eine Überprüfung der Bohrungsgröße und eine Bewertung ihrer Beziehung zu anderen Merkmalen würden als separate Aufgaben behandelt, wenn die Zeichnung beides erfordert. Der Bericht würde die Teilerevision und das gemessene Merkmal identifizieren und eine allgemeine Aussage vermeiden, dass die Riemenscheibe lediglich überprüft wurde. Jeder Referenzdorn wird vor der Verwendung auf Passform und Zustand überprüft. Es werden keine Bohrungstoleranz, kein Messwert oder kein Akzeptanzprozentsatz angegeben, da für dieses Beispiel kein physisches Muster hergestellt oder geprüft wurde.
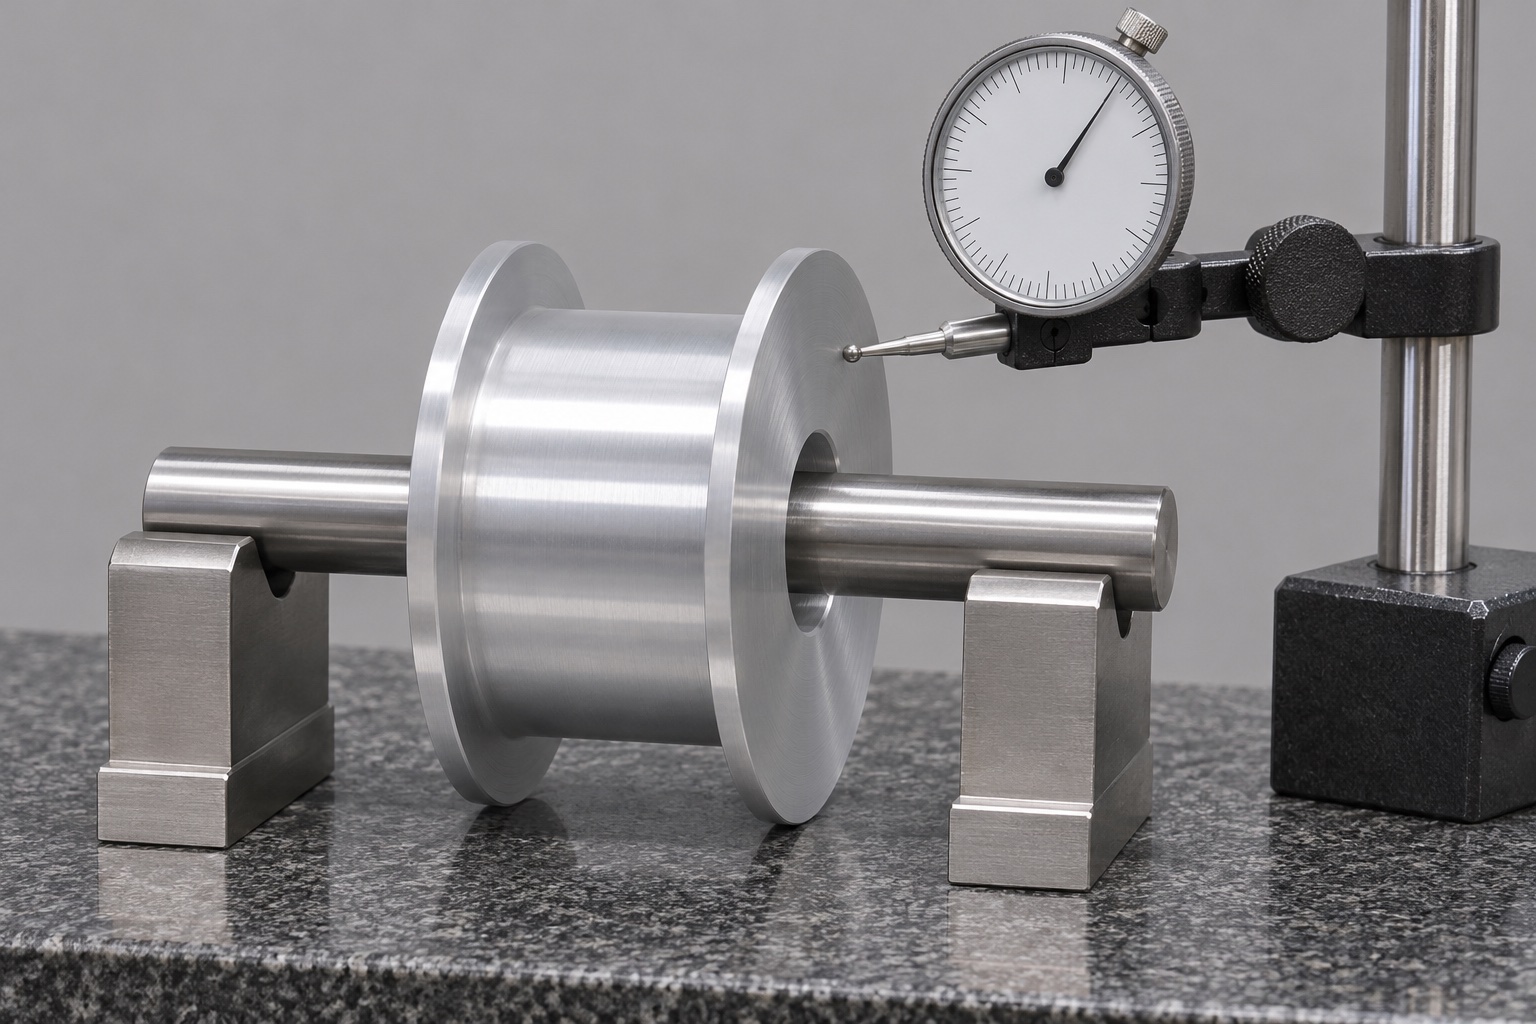
Definieren Sie Lauf- und Flanschrundlaufbeobachtungen
Wenn die endgültige Zeichnung dies erfordert, würde die vorgeschlagene Inspektion die Riemenscheibe anhand der genehmigten Referenz unterstützen und die radiale Beobachtung des Zylinders von der axialen Beobachtung einer Flanschfläche unterscheiden. Die Methode würde den Kontaktort, den Sitzzustand und die geltenden Grenzwerte aufzeichnen. Eine saubere Auflagefläche und eine kontrollierte Rotation wären Teil der Setup-Überprüfung. Das Indikatorbild zeigt keinen lesbaren Messwert. Selbst ein konformer Maßbericht allein würde das Spurverhalten, die Lebensdauer, das dynamische Gleichgewicht oder die Genauigkeit des Riemenantriebs im gesamten medizinischen Analysegerät nicht belegen.
Überprüfen Sie Grate, Späne und Oberflächenschutz
Die abschließende visuelle Überprüfung würde Bohrungseingänge, innere Flanschecken, äußere Flanschkanten und den glatten Kontaktzylinder umfassen. Lose Späne würden mithilfe eines kompatiblen dokumentierten Prozesses entfernt und anschließend auf zurückgebliebene Fragmente überprüft. Funktionskanten würden nicht unkontrolliert poliert, nur um das Bauteil strahlend aussehen zu lassen. Jeglicher kosmetische Zustand wird gegebenenfalls getrennt von den Abmessungen vereinbart. Dieses Beispiel erhebt keinen Anspruch auf einen validierten Reinigungsprozess oder Partikelgrenzwert. Der vorgesehene Verwendungszweck bleibt eine mechanische Gerätekomponente, ohne dass eine sterile Abgabe oder die Eignung für den direkten Patientenkontakt garantiert wird.
Beschränken Sie eine optionale Entwicklungsmontageprüfung
Eine optionale nichtklinische Beobachtung könnte den Installationsspielraum und den freien Zugang mit identifizierter passender Hardware untersuchen. Im Prüfprotokoll werden die tatsächlich verwendete Wellen- oder Lageranordnung, Abstandshalter und Riemenkonfiguration aufgeführt. Eine günstige Handdrehung wäre keine Aussage über Belastbarkeit, Geschwindigkeit, Riemenverschleiß oder die Sicherheit des Analysators. Falls die Baugruppe klemmen oder ein Flansch ein Nachbarbauteil berühren würde, müsste das Team die Referenzgeometrie, bevor es das Teil änderte. Jede genehmigte Änderung würde auf den Zeichnungs- und Prüfplan zurückgreifen, und geänderte Entwicklungsmuster wären weiterhin von einer freigegebenen Produktionskonfiguration unterscheidbar.
Verpacken Sie die Komponente, ohne den Eindruck von Sterilität zu erwecken
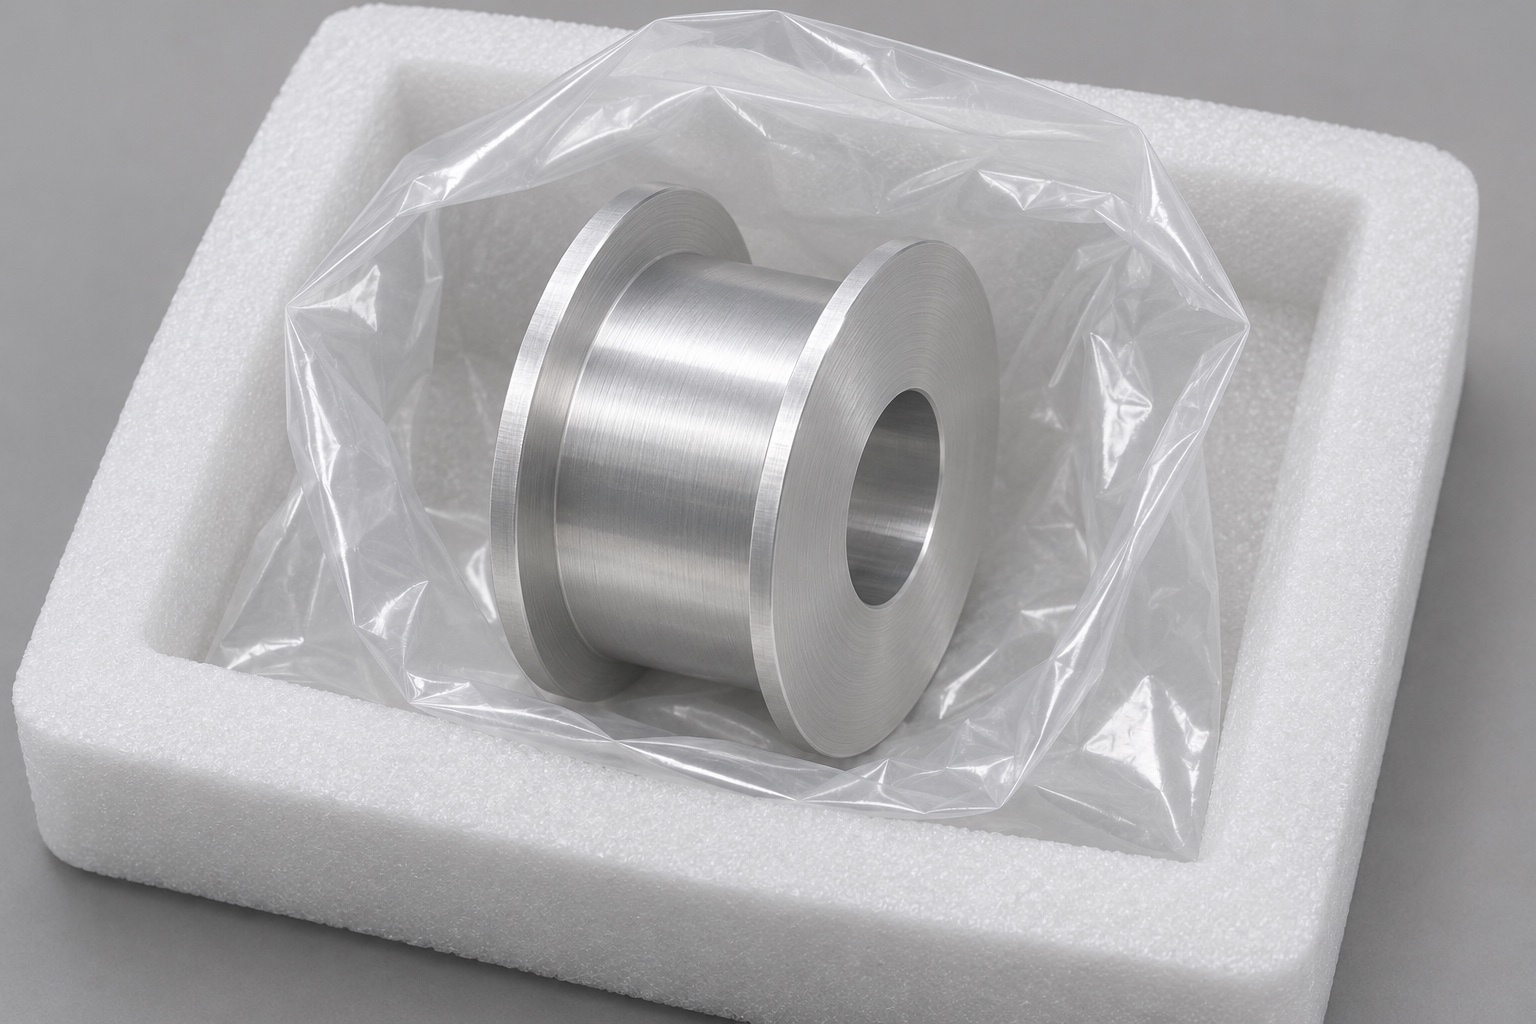
Die vorgeschlagene Schutzanordnung würde die Riemenscheiben voneinander trennen, sodass ihre Flanschkanten nicht aneinander stoßen könnten. Eine geeignete Tasche würde den Hauptkörper stützen und eine Belastung der dünnen Kanten vermeiden. Die Bohrung bliebe frei von losen Verpackungsresten und die Kennzeichnung bliebe außerhalb der Funktionsflächen. In der Verpackungsbeschreibung wird angegeben, ob für die konkrete Bestellung Beutel, Trenner oder andere Schutzvorrichtungen erforderlich sind. Der abgebildete offene Beutel und Schaumstoff sind kein Beweis für eine Sterilbarriere, Reinraumklassifizierung oder validierte Transportleistung. Für diese Anforderungen wären eigene genehmigte Spezifikationen und unterstützende Aufzeichnungen erforderlich.
Definieren Sie, was ein echter Falldatensatz enthalten würde
Für einen echten Lieferfall wären Nachweise wie die freigegebene Zeichnung, Materialidentifikation, Herstellungslaufwerk, Inspektionsergebnisse, genehmigte Abweichungen und Versandaufzeichnungen erforderlich. Dieses repräsentative Beispiel stellt keines davon als abgeschlossene Ereignisse dar. Sein Zweck besteht darin, eine überprüfbare Sequenz von der Schnittstellendefinition bis zur geschützten Handhabung für eine bestimmte Riemenscheibengeometrie darzustellen. Eine Angebotsanfrage sollte das Modell, die Menge, die Bohrungsanforderungen, das Kontaktprofil, die Flanschabstände, die Oberfläche und die Dokumentationsanforderungen enthalten. Der Fertigungsvorschlag kann dann auf reale Abnahmebedingungen eingehen, ohne Leistungsansprüche von einem Riemenlieferanten übernehmen zu müssen oder eine Abbildung als Beweis zu betrachten.
Technischer Herstellerhinweis: www.gates.com.
FAQ
Wurde diese Rolle an einen medizinischen Kunden geliefert?
Nein. Es handelt sich um ein repräsentatives Bearbeitungsbeispiel mit generierten Illustrationen. Es wird kein Kunde, keine Bestellmenge, kein Versand, kein gemessenes Muster oder kein validiertes Leistungsergebnis geltend gemacht. Ein echtes Projekt würde einen eigenen kontrollierten Entwurf und dokumentierte Produktionsnachweise benötigen.
Was ist im abgebildeten Bauteil enthalten?
Im Lieferumfang ist nur der einzelne bearbeitete Aluminiumkörper enthalten: zwei Flansche, ein glatter Zylinder und eine konzentrische Durchgangsbohrung. Es gibt kein Lager, keinen Riemen, keine Welle oder kein Befestigungselement. Für eine reale Montage müssen die benötigten Gegenbauteile gesondert identifiziert werden.
Warum wird der Flanschabstand separat überprüft?
Die lichte Spannweite zwischen den inneren Flanschflächen bestimmt eine andere Schnittstelle als die gesamte Außenbreite. Kantenübergänge und Endbearbeitung können sich ebenfalls auf den nutzbaren Freiraum auswirken. Sowohl in der Zeichnung als auch im Prüfplan sollten die vorgesehenen Oberflächen und Abnahmebedingungen angegeben sein.
Sind in diesem Beispiel numerische Toleranzen verfügbar?
Es werden keine numerischen Toleranzen oder Prüfwerte angegeben. Sie müssen aus der genehmigten Zeichnung und tatsächlichen Messprotokollen stammen. Eine generische Rundlaufdarstellung kann keine Bohrungspassung, Flanschgrenze oder akzeptable Antriebsleistung definieren.
Stellt eine Schutzverpackung die medizinische Compliance sicher?
Nein. Einzeltrennung und Bohrungsschutz beschreiben lediglich Handhabungsmaßnahmen. Sie stellen keine Sterilität, keine Partikelklassifizierung, keine materielle Biokompatibilität oder eine Zulassung des gesamten Geräts dar. Solche Anforderungen bedürfen gesonderter Spezifikationen und Nachweise.
Welche Angaben werden für ein vergleichbares Angebot benötigt?
Geben Sie das Modell und die Zeichnungsrevision, die Menge, den spezifizierten Materialzustand, die Bohrungsschnittstelle, das Laufprofil, das Flanschspiel, die Oberfläche und die erforderliche Dokumentation an. Identifizieren Sie den Riemenkontakt und die Montageanordnung, damit sich die Fertigungsprüfung auf die tatsächlichen Schnittstellen konzentrieren kann.
tanghangyun@oemach.com