
Scheibe und Sensoranordnung definieren
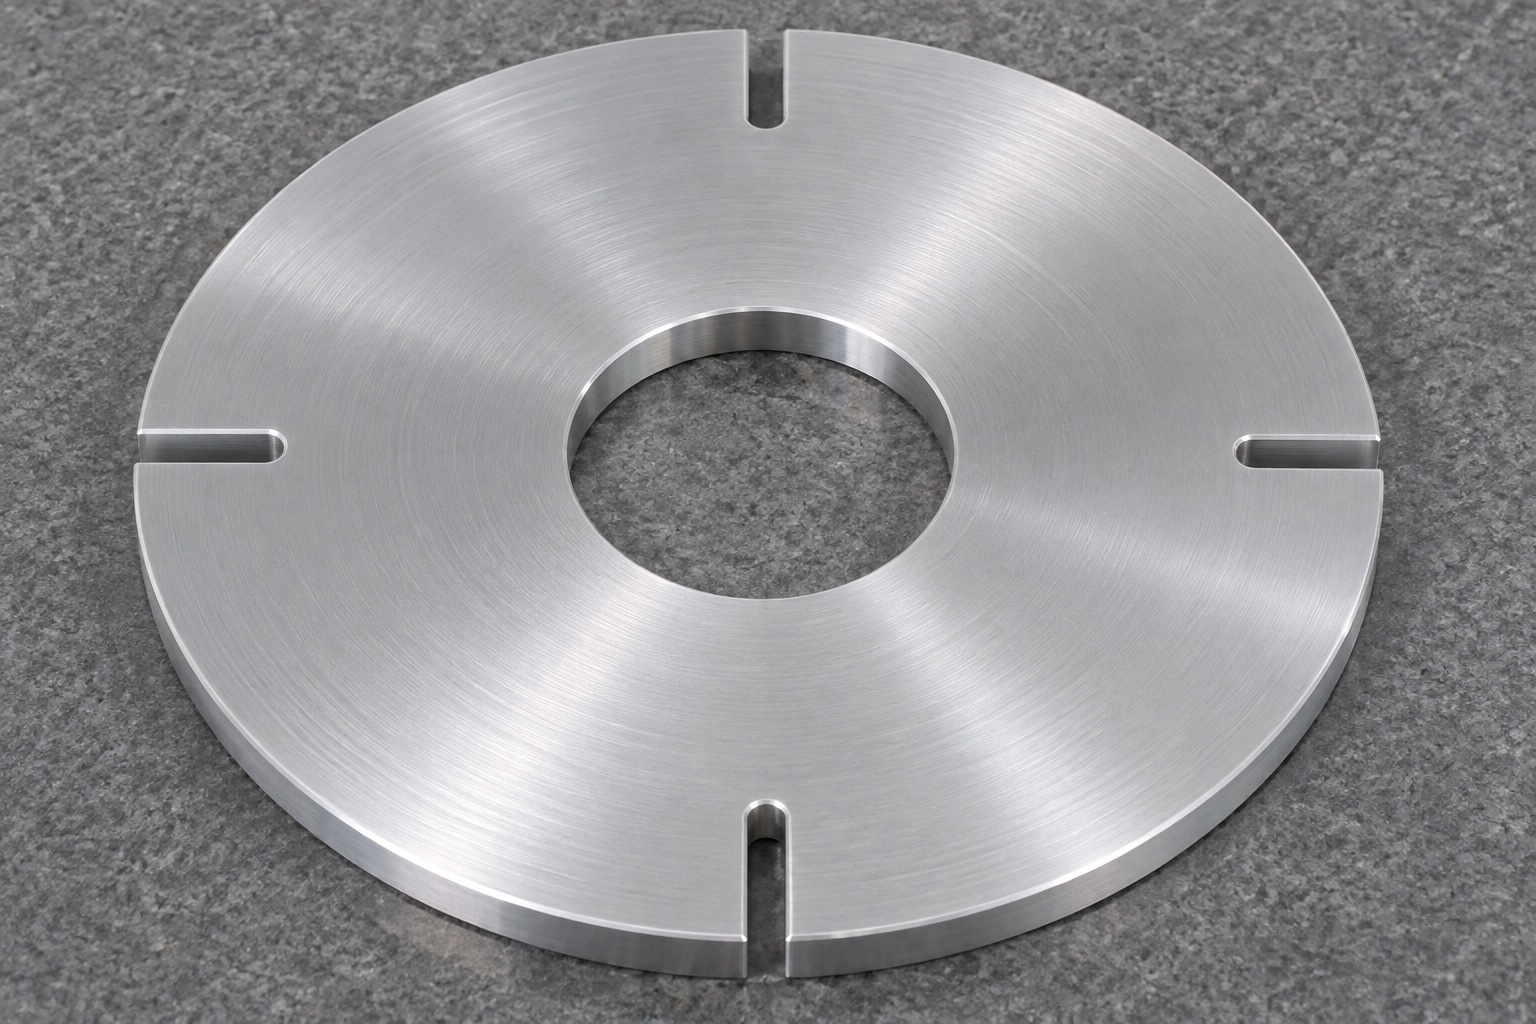
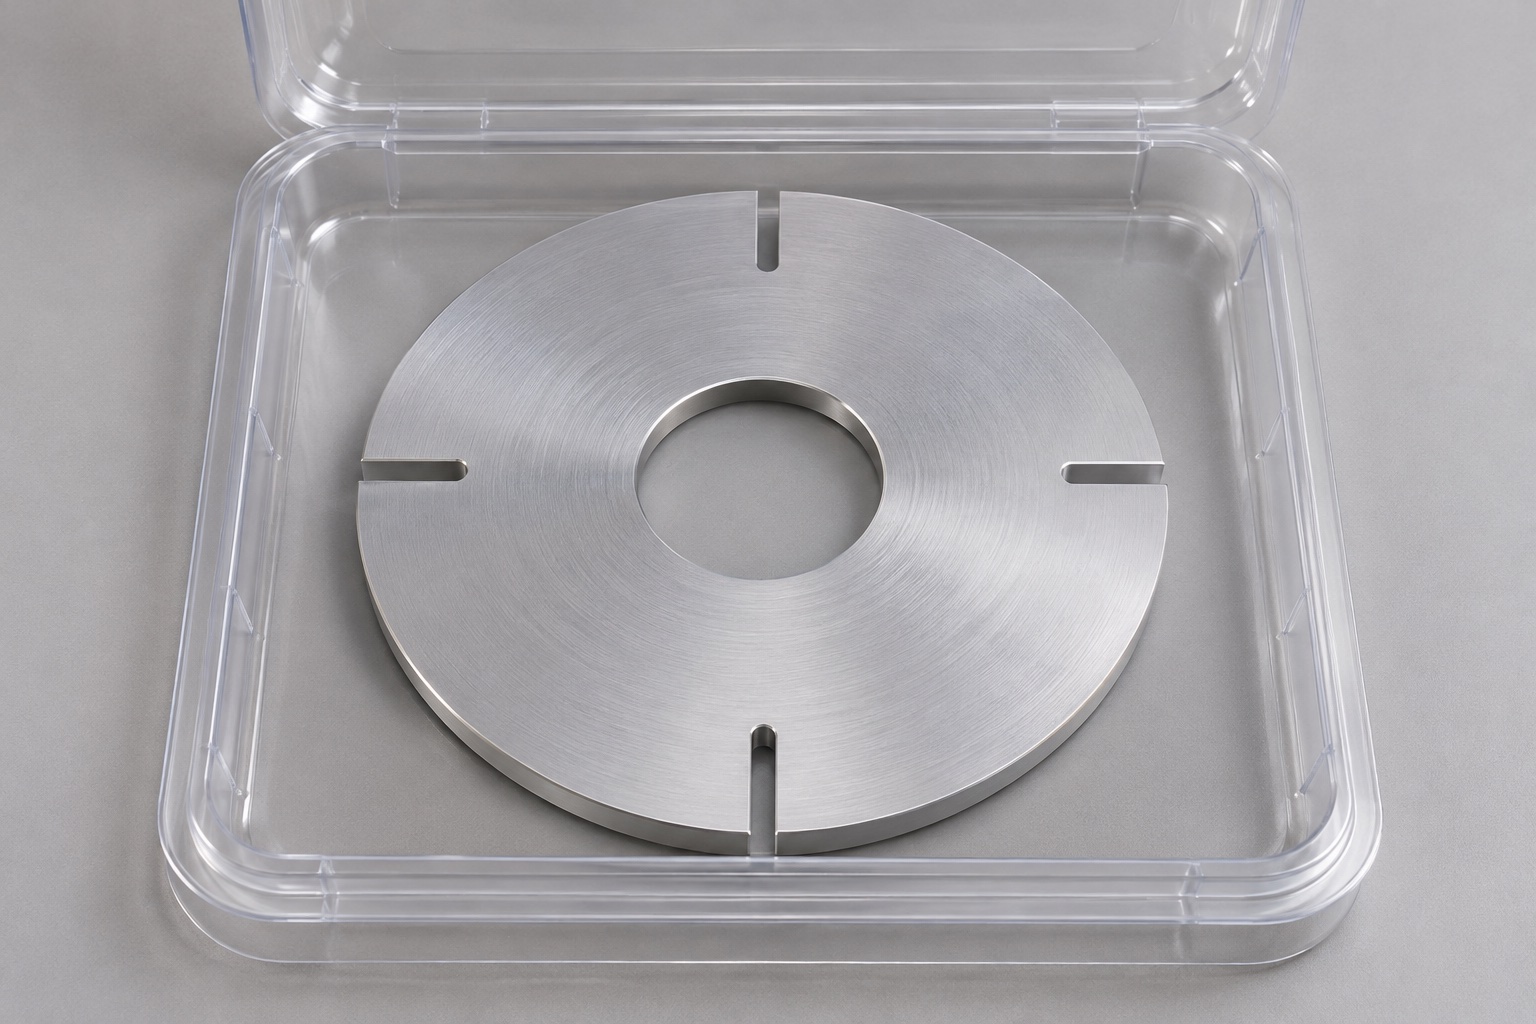
Ein medizinischer Analysator kann eine Metallscheibe als mechanisches Element einer Positionserfassungsanordnung verwenden. Das Konzept hier ist eine flache 6061-Aluminiumscheibe mit einer glatten zentralen Durchgangsbohrung und vier kurzen radialen Schlitzen, die sich am Rand öffnen. Der verbleibende innere Ring ist durchgehend. Es verfügt über keine gedruckte optische Spur, keine Elektronik und keinen mitgelieferten Sensor. OMRON erklärt das allgemeine Prinzip des optischen Encoders, aber diese einfache Komponente ist kein vollständiger Encoder. Der Gerätekonstrukteur muss den optischen Pfad, die Montageanordnung und das erforderliche Systemverhalten definieren, bevor er eine Maschinenwerkstatt mit der Herstellung des Teils beauftragt.
Indexmerkmale und Auflösung trennen
Vier Öffnungen beschreiben ein physisches Layout, keine garantierte Anzahl nutzbarer Positionszustände oder eine zertifizierte Winkelauflösung. Dabei kommt es auf die Sensorgeometrie, die Signalverarbeitung und die vorgesehene Referenzstrategie an. Geben Sie an, ob die Anordnung eine Ausgangsposition, wiederholte Ereignisse oder einen anderen Zustand erkennt. Implizieren Sie keine eindeutige Home-Anzeige, wenn die genehmigte Geometrie und Sensoranordnung dies nicht ermöglichen. Wenn der Entwurf ungleiche Öffnungen, eine zusätzliche Schiene oder ein anderes Referenzmerkmal erfordert, zeigen Sie dies explizit an. Ein Lieferant sollte das Muster nicht aufgrund einer Vermutung über den Steueralgorithmus des Analysators ändern.
Einen verwendbaren Winkelbezug festlegen
Eine einfache kreisförmige Bohrung identifiziert keinen Winkelnullpunkt allein. Die veröffentlichte Definition sollte Schlitzmitten oder Arbeitskanten mit einer verwendbaren Referenz in Beziehung setzen oder das Muster explizit nur durch seine internen Beziehungen definieren, wenn dies ausreichend ist. Identifizieren Sie die bei der Montage und Inspektion verwendete Ausrichtungsmethode. Eine Keilnut, eine Abflachung, ein Stiftloch oder eine markierte Referenz ist in diesem Konzept nicht enthalten und darf nicht angenommen werden. Wenn die Ausrichtung durch eine Vorrichtung oder eine andere Komponente festgelegt wird, dokumentieren Sie diese Anordnung, anstatt eine nicht markierte kreisförmige Oberfläche als inhärent indiziertes Merkmal zu behandeln.
Funktionskanten der Schlitze bemaßen
Geben Sie die Schlitzbreite, die radiale Ausdehnung, die Endform und alle erforderlichen Beziehungen zwischen den vier Öffnungen an. Geben Sie an, welche Kanten mit dem Erfassungsbereich interagieren und welche Oberflächen nur Freiraum bieten. Berücksichtigen Sie den zulässigen Fräserradius an jedem Ende des geschlossenen Schlitzes. Eine nominale Öffnungsbreite definiert nicht alle Kantenpositionen oder Winkelbeziehungen. Überprüfen Sie das verbleibende Material zwischen jedem Schlitz und der Bohrung. Erweitern Sie einen Schlitz nicht stillschweigend, um ihn an den verfügbaren Fräser anzupassen, da sich dadurch sowohl die Geometrie als auch der mechanische Abschnitt ändern. Beheben Sie Abweichungen zwischen Modell und Zeichnung vor der Programmierung.
Bohrung, Flächen und Außenkontur zuordnen
Die zentrale Bohrung, die Montagekontaktfläche und der Scheibenumriss benötigen ein vereinbartes Referenzsystem. Definieren Sie nur die geometrischen Kontrollen, die für die tatsächliche Baugruppe erforderlich sind, einschließlich aller relevanten Flächenausrichtungs- oder Rundlaufanforderungen. Geben Sie an, wie die Disc unterstützt wird, wenn diese Merkmale überprüft werden. Eine Bohrung, die eine Welle aufnimmt, stellt nicht unabhängig die Beziehung jedes Schlitzes zu dieser Welle her. Umgekehrt bestätigt ein sauberes Schlitzmuster nicht die Bohrung oder den Montagekontakt. Besprechen Sie die nützlichen Montagehinweise mit dem Prüfer, bevor Sie eine Messmethode auswählen oder unnötig strenge Kontrollen auf kosmetische Oberflächen anwenden.
Werkstoff und Oberflächenzustand spezifizieren
In der Bestellung sollten die tatsächliche 6061-Sorte, der Werkstoffzustand, die Halbzeugform und die Rückverfolgbarkeitsanforderungen angegeben werden. Geben Sie die gewünschte Oberflächenbehandlung und deren Ausmaß an, anstatt davon auszugehen, dass die Disc hell, schwarz oder reflektierend sein muss. Das optische Verhalten hängt vom realen Emitter, Detektor, Oberflächenzustand und der Geometrie ab; es wird nicht durch den Legierungsnamen festgestellt. Wenn eine Behandlung enthalten ist, überprüfen Sie nach diesem Vorgang die endgültigen Abmessungen und Arbeitskanten. Lassen Sie sich von einem Foto einer sauberen Aluminiumscheibe nicht auf die Beständigkeit gegenüber einem Reinigungsmittel, die medizinische Eignung oder die sterile Lieferung schließen.
Die Scheibe bei der Bearbeitung abstützen
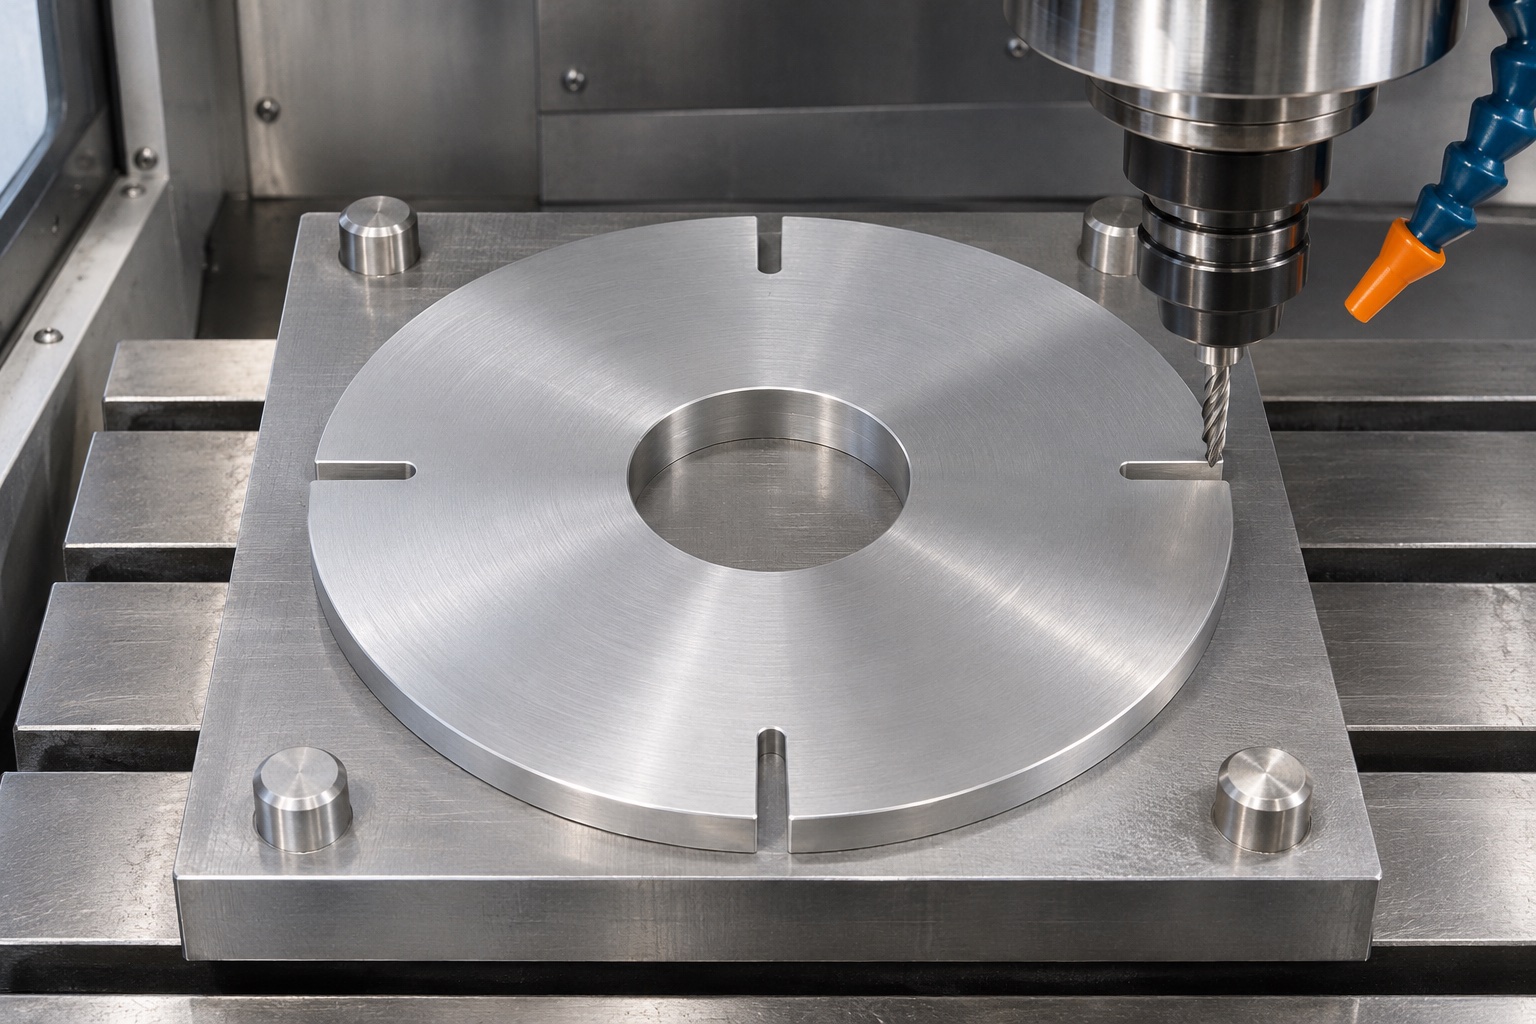
Der Bearbeitungsvorschlag sollte Planbearbeitung, Bohrungsherstellung und Schlitzschneiden durch die erforderlichen Aufspannungen umfassen. Berücksichtigen Sie die Abstützung unter der Bandscheibe und den Zugang in der Nähe der Felge, ohne eine geklemmte Form als Auslieferungszustand zu betrachten. Der verbleibende Ring muss wie definiert intakt bleiben. Die tatsächliche Werkzeugauswahl, das Aufmaß und die Schnittparameter hängen von den Abmessungen und der Maschine ab; Hier wird kein universelles Rezept vorgeschlagen. Schützen Sie fertige Flächen bei späteren Arbeiten. Überprüfen Sie den vereinbarten Endzustand nach der Freigabe aus der Spannvorrichtung oder in einem anderen ausdrücklich angegebenen Zustand, anstatt nur eine praktische Messung im Gerät zu melden.
Geeignete Prüfmethoden für die Öffnungen wählen
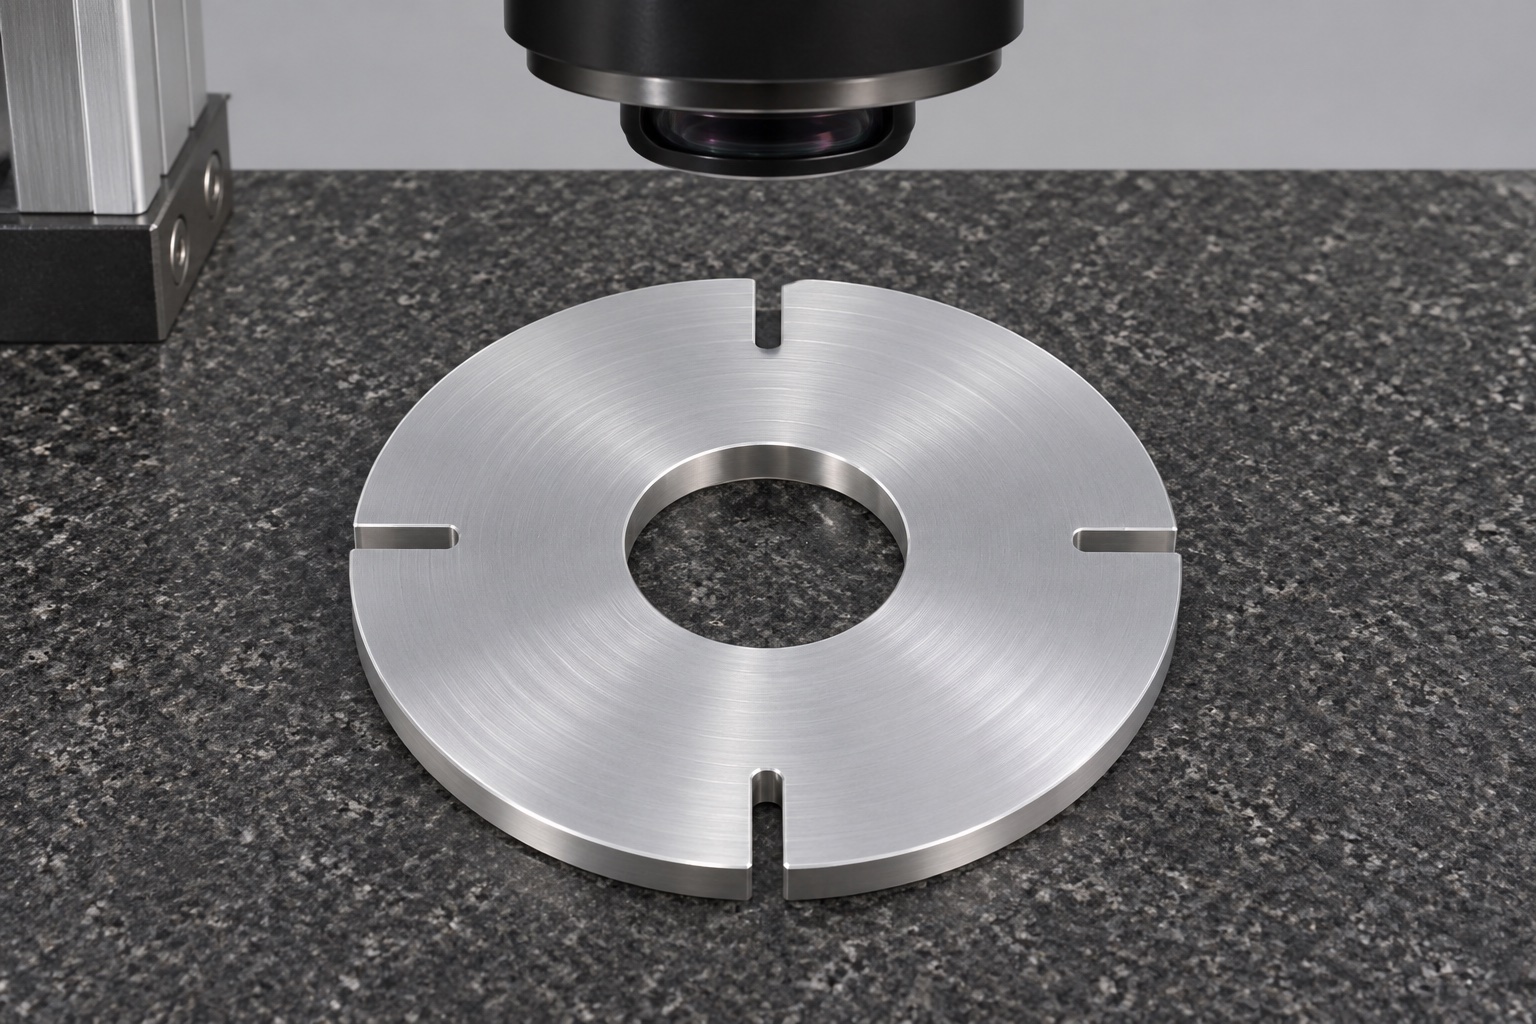
Ein optisches Messsystem kann für sichtbare Schlitzkanten nützlich sein, während Bohrungs- und Flächenbeziehungen zusätzliche Methoden erfordern können. Wählen Sie Instrumente und Probenahme entsprechend den kontrollierten Eigenschaften und der erforderlichen Unsicherheit aus. Notieren Sie die Orientierungsreferenz und die Unterstützungsanordnung. Eine zweidimensionale Silhouette allein lässt möglicherweise nicht über die gesamte Dicke einen Grat, eine Verjüngung oder einen Kantenzustand erkennen. Eine Überprüfung der Bremssattelbreite dokumentiert das Winkelmuster nicht. Kombinieren Sie geeignete Prüfungen, anstatt zu behaupten, dass ein einzelnes Foto oder Instrument die gesamte Scheibe verifiziert. Echte Berichte müssen tatsächliche Beobachtungen und Messergebnisse enthalten.
Entgraten ohne Änderung der Abtastkanten
Definieren Sie die Kantenbehandlung an den Schlitzen, dem Außenrand und der Bohrung. Eine unkontrollierte Fase oder abgerundete Kante kann die effektive Öffnungsgeometrie verändern, die von der Sensoranordnung erkannt wird. Entfernen Sie anhaftende Grate gemäß den genehmigten Anforderungen, ohne die Arbeitskante lediglich zur Verbesserung des Erscheinungsbilds wegzupolieren. Überprüfen Sie die geschlossenen Schlitzenden und beide Seiten, nicht nur die am besten zugängliche Seite. Wenn eine Nacharbeit eine kontrollierte Funktion verändert, holen Sie eine Genehmigung ein und überprüfen Sie sie erneut. Die Reinigung sollte dem vertraglich vereinbarten Komponentenprozess folgen. Visuelle Sauberkeit ist kein Ergebnis der Partikelzählung oder ein Beweis für eine validierte Desinfektion.
Sensorversuch und Teileabnahme trennen
Bei einem vereinbarten Entwicklungsversuch können Abstand, Installation und Sensorreaktion mit identifizierten Komponenten und einem aufgezeichneten Verfahren beobachtet werden. Es allein ist kein Beweis für die Genauigkeit, Auflösung, Zeitstabilität, Geschwindigkeitsfähigkeit oder Analysatorsicherheit des Encoders. Die komplette mechanische und elektronische Anordnung bedarf einer eigenen Auswertung. Ein zufriedenstellendes Signal an einer von Hand gedrehten Position ist kein validierter Betriebsbereich. Wenn ein Signal unerwartet ist, überprüfen Sie den Sensor und die Referenzgeometrie, bevor Sie die Schlitze vergrößern. Bewahren Sie Entwicklungsmuster auf und zeichnen Sie alle genehmigten Änderungen auf, anstatt eine manuell veränderte Scheibe als undokumentierten Produktionsmaster zu verwenden.
Rand schützen und Identität erhalten
Die Einzelverpackung sollte verhindern, dass Schlitzkanten und Scheibenflächen an benachbarte Teile stoßen. Stützen dürfen die Platte nicht verbiegen oder Material in die Öffnungen drücken. Identifizieren Sie Teilenummer, Revision, Materialzustand und Prüfstatus in der zugehörigen Dokumentation, anstatt dem Erfassungsbereich eine nicht genehmigte Markierung hinzuzufügen. Vereinbaren Sie Reinigungs- und Verpackungsbeschränkungen, bevor Sie Schutzmaterialien auswählen. Gewöhnliche Tabletts und Hüllen sind keine sterilen Verpackungen. Sofern der Käufer eine Endreinigung oder Montage durchführt, legen Sie die Übergabebedingungen fest. Eine Schutzverpackung stellt nicht sicher, dass die Scheibe ausgewuchtet oder für die Drehung bei einer bestimmten Geschwindigkeit geeignet ist.
Eine sensorspezifische Fertigungsanfrage vorbereiten
Geben Sie Modell und Zeichnung, Referenzstrategie, Schlitzkantendefinition, Wellen- und Montageschnittstellen, Materialzustand, Oberflächenbehandlung, Prüfplan und Verpackungsumfang an. Erklären Sie die mechanische Rolle, ohne den Lieferanten zu bitten, die Steuerlogik abzuleiten. Geben Sie an, welche Anforderungen für die bearbeitete Scheibe gelten und welche zu einem separaten Systemversuch gehören. Beheben Sie fehlende Orientierungsinformationen vor der Freigabe. Dies führt zu einer spezifischen CNC-Angebotsdiskussion, während die Komponentengeometrie, optionale Sensorbeobachtungen und die Leistung medizinischer Analysegeräte als separate Entscheidungen beibehalten werden. Das veranschaulichende Konzept impliziert weder Elektronik noch Messgenauigkeit noch einen vollständig qualifizierten Encoder.
Technischer Herstellerhinweis: www.ia.omron.com.
FAQ
Hat die Scheibe mit vier Schlitzen eine garantierte Winkelauflösung?
Nein. Die Schlitzanzahl beschreibt die Geometrie. Nutzbare Erfassungszustände und Auflösung hängen vom tatsächlichen Sensor, der Montage und der Signalverarbeitung ab. Eine bearbeitete Scheibe und ihr Maßprotokoll weisen weder die Leistung eines vollständigen Drehgebers noch einen qualifizierten Betriebsbereich des Analysegeräts nach.
Wo liegt der Winkelnullpunkt einer glatten Rundbohrung?
Die Bohrung allein legt keinen Winkelnullpunkt fest. Zeichnung und Montagekonzept müssen einen verwendbaren Orientierungsbezug oder die erforderlichen internen Beziehungen des Schlitzbilds definieren. Passfedernut, Abflachung, Stiftbohrung oder Markierung wären zusätzliche freizugebende Merkmale und dürfen nicht einfach vorausgesetzt werden.
Dürfen Schlitze zur einfacheren Fertigung verlängert werden?
Nicht ohne freigegebene Konstruktionsänderung. Die Schlitzlänge beeinflusst die Abtastöffnung und den verbleibenden Querschnitt. Werkzeugzugang und Endradien sind vor der Fertigung abzustimmen. Anschließend werden die freigegebenen Merkmale gefertigt und geprüft, statt die Geometrie stillschweigend an ein verfügbares Werkzeug anzupassen.
Erfasst eine optische Konturprüfung alle Anforderungen?
Nicht zwingend. Sie kann sichtbare Kanten dokumentieren, erfasst aber nicht automatisch alle Bedingungen über die Dicke, Grate, Bohrungsbezüge oder Montageflächen. Der Prüfplan muss passende Verfahren für die tatsächlichen Zeichnungsmerkmale und die erforderliche Messunsicherheit kombinieren. Ein einzelnes Bild ist kein vollständiger Abnahmenachweis.
Ist eine schwarze Oberfläche vorgeschrieben?
Nein, es gibt keinen universellen Oberflächenzustand. Die Anforderung muss mit der tatsächlichen Sensoranordnung abgestimmt werden. Eine mitgelieferte Behandlung ist hinsichtlich Endgeometrie und Prüfung zu berücksichtigen. Die Farbe allein weist weder ein bestimmtes optisches Verhalten noch die Eignung für eine medizinische Anwendung nach.
Ist ein ausgewuchteter Hochgeschwindigkeitsrotor enthalten?
Nein. Das Konzept ist eine beispielhafte Indexscheibe, kein Rotor mit spezifiziertem Drehzahlbereich und kein vollständiger Drehgeber. Drehzahl, Auswuchtung, Befestigung und Sicherheit müssen anhand der tatsächlichen Geometrie und Baugruppe bewertet werden. Maßabnahme und Schutzverpackung weisen diese Ergebnisse nicht eigenständig nach.
tanghangyun@oemach.com