
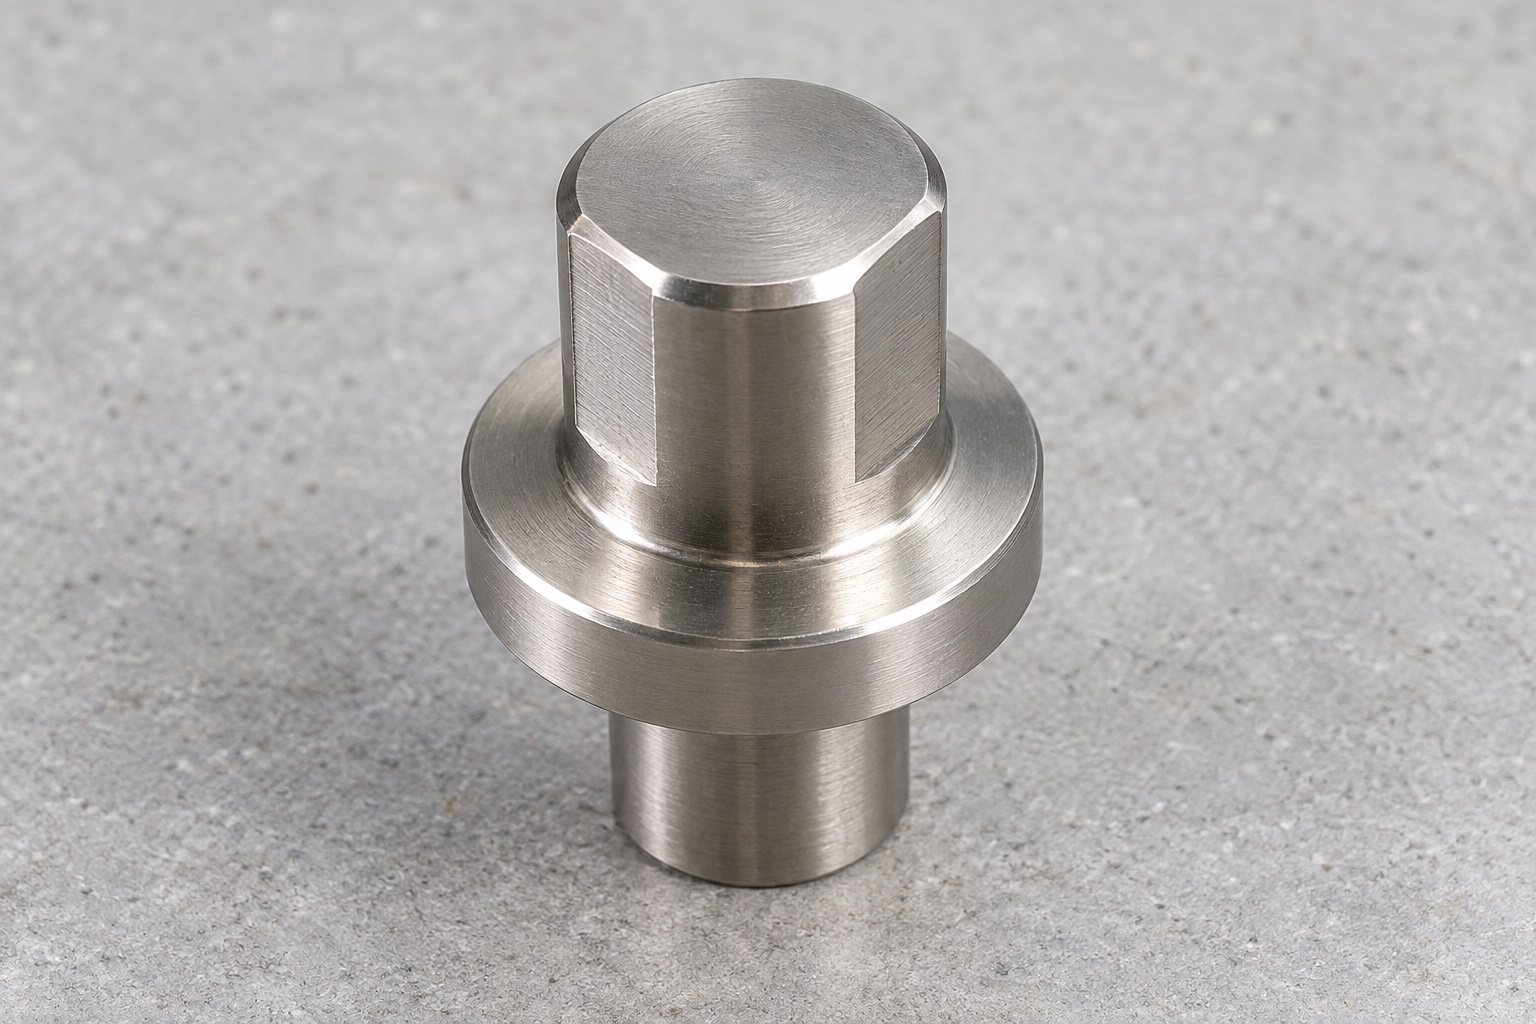
Gerichtete Positionierschnittstelle
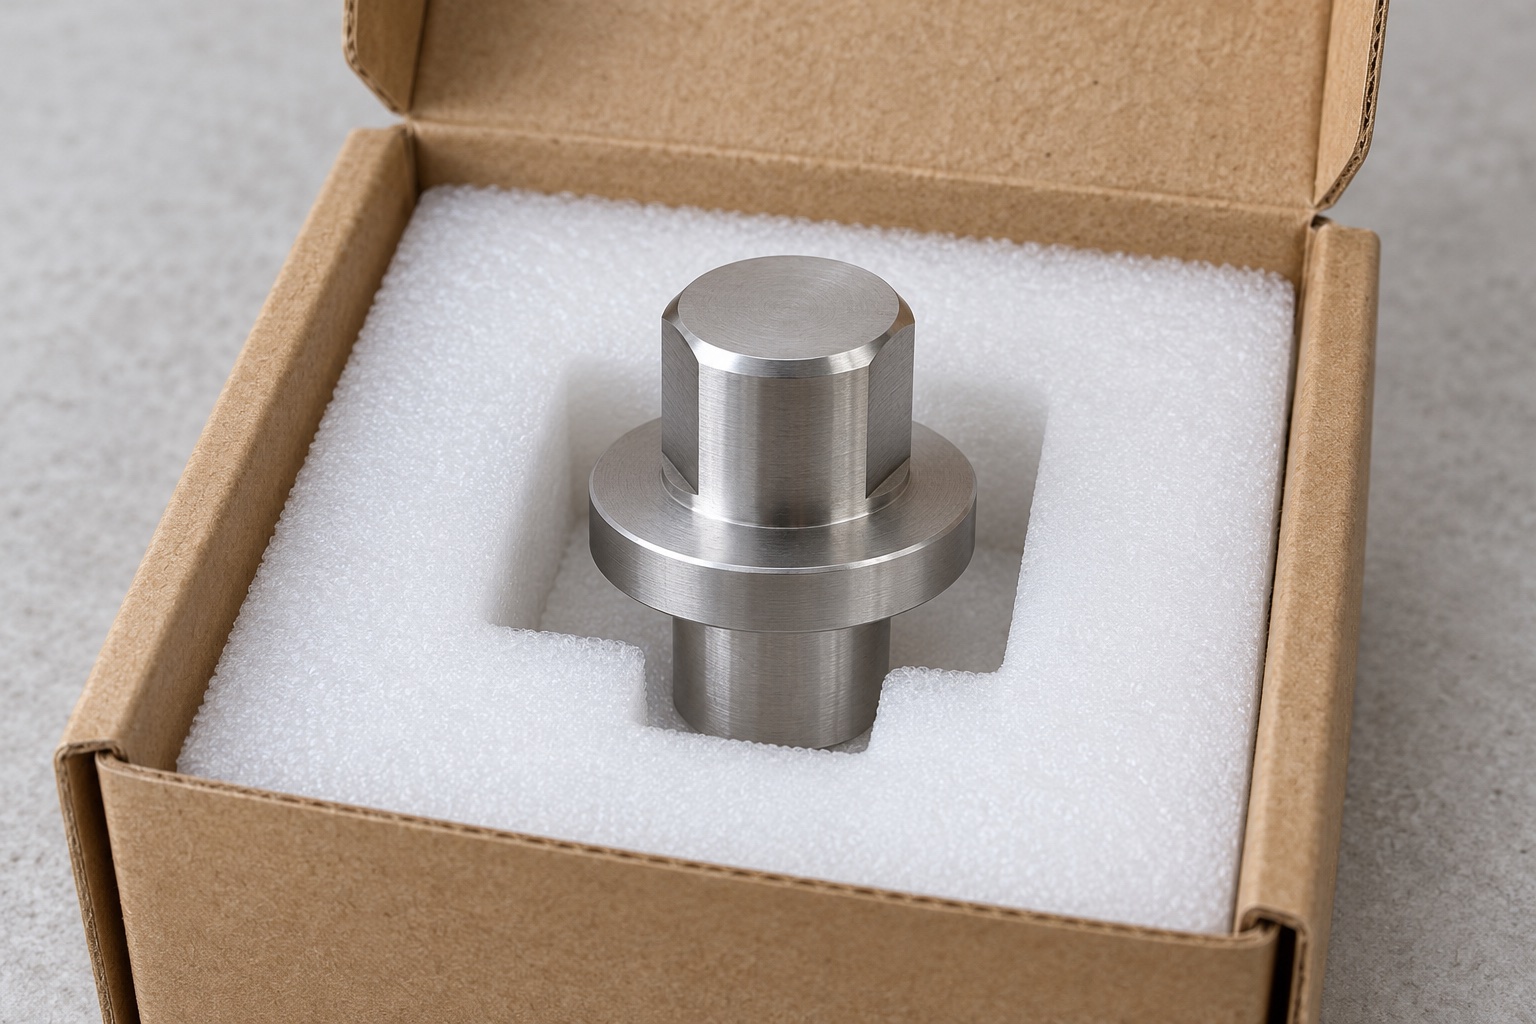
Eine Servicevorrichtung oder ein abnehmbares Modul in medizinischen Laborgeräten kann neben anderen kontrollierten Referenzen einen freigestellten Positionierungsstift verwenden. Die beispielhafte Edelstahlkomponente verfügt über einen einfachen zylindrischen Montageschaft, einen integrierten Flansch und einen kurzen Positionierungskopf mit gegenüberliegenden Freiflächeflächen und verbleibenden gebogenen Kontakten. Bei diesem Konzept handelt es sich nicht um einen vollständig runden Aufnahmekopf. Es wird kein tatsächliches Montage- oder Messergebnis angezeigt. Die Form bestimmt nicht unabhängig die vollständige Position, Wiederholbarkeit, Retention oder Belastbarkeit. Der Gerätekonstrukteur muss definieren, welche Richtungen jeder Kontakt steuert und wie die eigentliche Baugruppe unterstützt und gehalten wird.
Vollständiges Positionierschema
Erhalten Sie das kontrollierte Pin-Modell und die Zeichnung, die Passfunktion, die Stützfläche, andere Positionierungselemente und die Halteanordnung. Carr Lane erklärt das allgemeine Prinzip eines freigestellten Schwertstifts in Kombination mit einem runden Positionierer, um eine redundante Positionierung in einer bestimmten Richtung zu vermeiden. Dies ist ein Hintergrund und keine Genehmigung dieser benutzerdefinierten Geometrie, dieses Materials oder dieser Vorrichtung. Gehen Sie nicht davon aus, dass ein freigestellter Stift alle Freiheitsgrade festlegt. Das eigentliche Schema muss nützliche Kontakte und Abstände, den abnehmbaren Teil und die Installationsausrichtung angeben. Klären Sie die Referenzabsicht, bevor Sie Dreh-, Fräs- oder Prüfvorgänge für einen realen Auftrag auswählen.
Kontakt- und Freiflächen unterscheiden
Die verbleibenden gekrümmten Flächen und die freigestellten Bereiche haben unterschiedliche Rollen. Definieren Sie die nützliche Kopfgröße, die Breite oder Tiefe der Freistellung, die Länge des axialen Kontakts, den Einlauf und die zulässigen Übergänge relativ zu den akzeptierten Referenzen. Eine Dickenmessung über das Freifläche verifiziert nicht die verbleibenden Positionierungskontakte. Umgekehrt stellt ein Kopf, der in ein Loch passt, nicht das vorgesehene gerichtete Spiel her. Polieren Sie einen Kontakt nicht in ein Freifläche und fügen Sie keine weitere Abflachung hinzu, nur um das Einsetzen zu erleichtern. Jede Anpassung erfordert eine Genehmigung und überarbeitete Dokumente, damit bei der späteren Produktion die tatsächliche Positionierabsicht erhalten bleibt und nicht das Erscheinungsbild eines modifizierten Musters.
Einbauausrichtung festlegen
Ein freigestellter Kopf muss eine definierte Einbauausrichtung relativ zum Gegenstück und anderen Referenzen haben. Ein einfacher zylindrischer Montageschaft allein gibt keinen Aufschluss darüber, wie die Winkelposition eingestellt oder beibehalten wird. Identifizieren Sie die zugelassene Installationsmethode oder das separate Ausrichtungsmerkmal, ohne einen nicht gezeigten Passfeder, eine Schraube oder eine Markierung anzunehmen. Wenn die Zeichnung die erforderliche Beziehung nicht definiert, klären Sie dies vor der Herstellung. Eine aufrecht auf einer Bank stehende Abbildung gibt keinen Aufschluss über die Ausrichtung des Geräts. Ein Stift, der sich nach dem Drehen leicht einführen lässt, kann darauf hindeuten, dass die tatsächliche Kontakt- und Abstandsanordnung einer kontrollierten Überprüfung bedarf und nicht darauf, dass die gesamte Baugruppe qualifiziert ist.
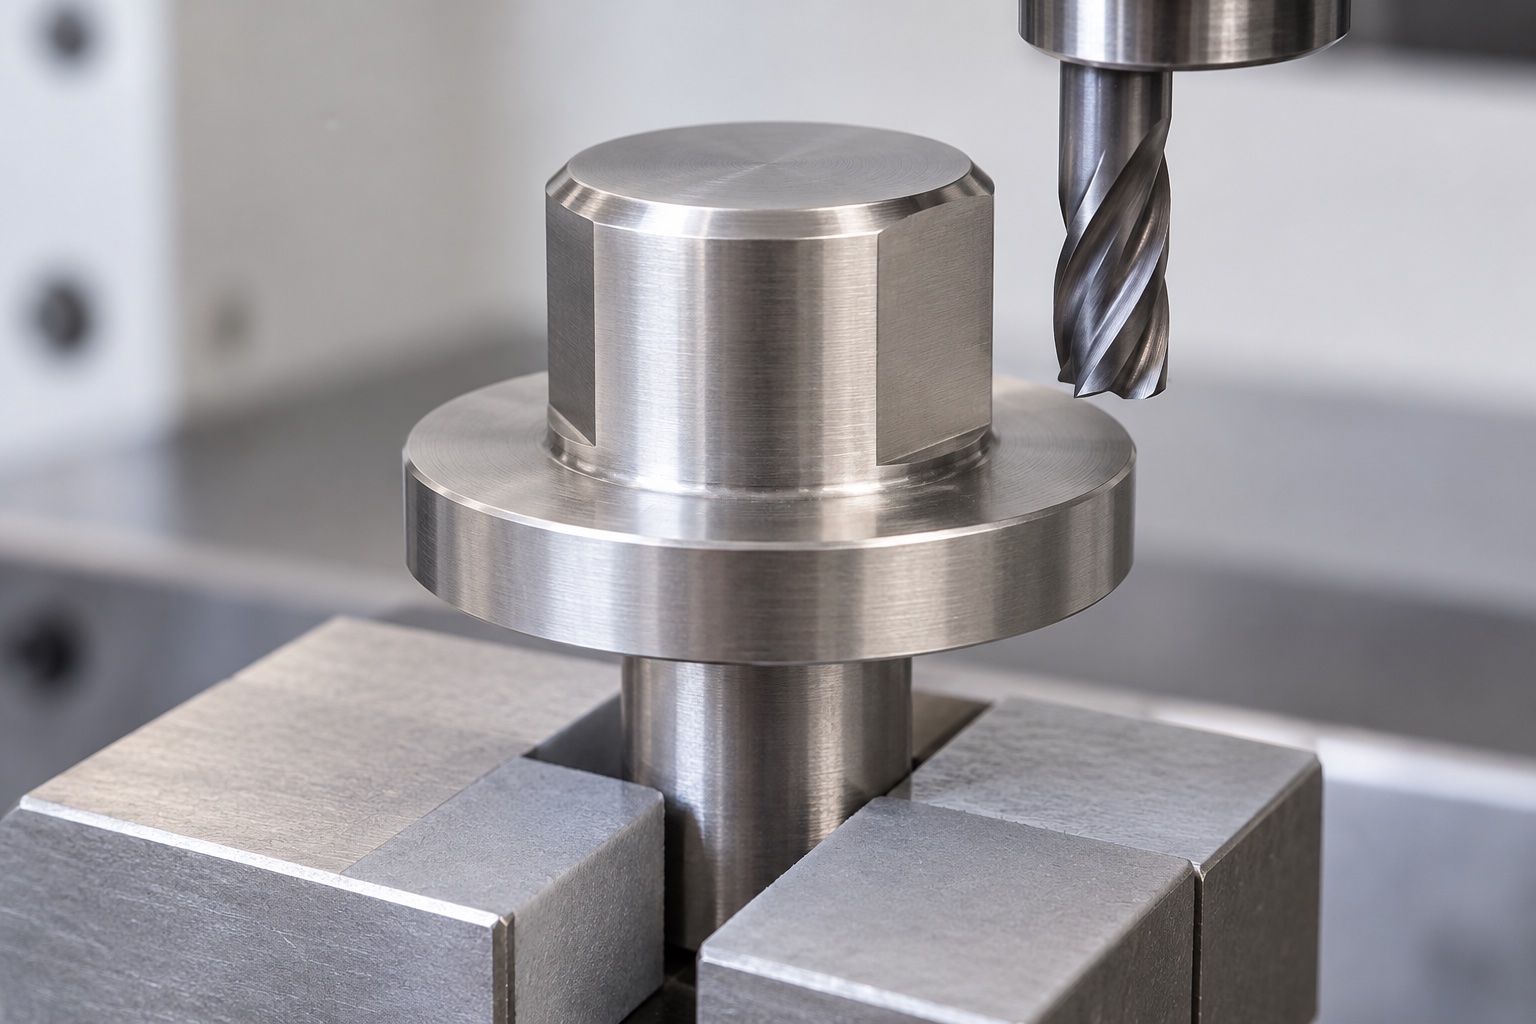
Schaft, Flansch und Kopf zuordnen
Geben Sie die Geometrie des Montageschafts, die nutzbare Flanschfläche, die axialen Positionen und die erforderlichen Beziehungen zu den Positionierungsflächen an. Identifizieren Sie, was die Prüfreferenz festlegt, und unterscheiden Sie sie von einem geeigneten Haltedurchmesser. Der Flansch ist nicht automatisch eine Dichtung oder ein Klemmelement. Die Gerätebaugruppe sollte festlegen, ob sie an einer Stütze anliegt und wie der Stift gehalten wird. Ein korrekter Schaftdurchmesser allein kann die Beziehung des Aufnahmekopfes zur Vorrichtung nicht bestätigen. Ohne eine autorisierte Konstruktions- und Inspektionsprüfung sollte der Lieferant den Montageschaft nicht kürzen oder seine Passform ändern, um ihn an eine nicht identifizierte Stütze anzupassen.
Werkstoff und nachzuweisende Eigenschaften
Geben Sie den genehmigten 316L-Bestandszustand, die Form, den Chargennachweis und die erworbene Endverarbeitung an. Bei dem Material handelt es sich um eine vorgeschlagene Komponentenauswahl, nicht um den Anspruch, dass es für jeden Verschleiß- oder Belastungszustand geeignet ist. Sorgen Sie für die Rückverfolgbarkeit durch Drehen, Fräsen der Kopffreiflächen und Versand. Ein ähnliches silbernes Aussehen berechtigt nicht zu einer anderen Legierung oder zur Übertragung der Eigenschaften eines gehärteten Katalog-Positionierstifts. Die Materialidentität bestimmt nicht die Lebensdauer, Härte, Korrosionsleistung, biologische Verträglichkeit oder Sterilität. Relevante Eigenschaften erfordern gesondert definierte Anforderungen und konkrete Nachweise für das komplette fertige Bauteil und die reale geräteseitige Positionieranwendung.
Bezüge zwischen Drehen und Fräsen
Planen Sie, wie der Schaft, der Flansch und der Positionierungskopf miteinander verbunden bleiben, wenn das Teil von der Drehbearbeitung zur Hinterbearbeitung übergeht. Schützen Sie nützliche Kontakte und entfernen Sie Späne vor der Neuausrichtung. Überprüfen Sie den Auflage, den Tool-Zugriff und die verbleibenden Abschnitte, bevor Sie fertig sind. Der Lieferant sollte ein Teil nicht akzeptieren, nur weil die Vorrichtung eine günstige Form oder Winkelauslegung vorgibt. Zwischenmessungen können die Prozessentwicklung unterstützen, bei der Endabnahme geht es jedoch um den definierten Auslieferungszustand nach relevanten Vorgängen. Dabei wird kein einheitlicher Maschinenablauf, Schnitteinstellungen oder erreichte Lagetoleranz vorgegeben. Genehmigte Änderungen an Referenzen gehören in den kontrollierten Fertigungs- und Prüfumfang.
Einläufe funktionsgerecht bearbeiten
Überprüfen Sie die obere Einführung, die Übergänge der Freiflächen, die Flanschkanten und die Schaftenden auf anhaftendes Material oder unerwünschte scharfe Merkmale. Wenden Sie die Anforderungen an freigegebene Kanten an, ohne die nutzbare Anschlaglänge zu verringern oder den Richtungsspielraum über die Zeichnung hinaus zu vergrößern. Das Polieren von Hand, bis ein nicht identifiziertes Gegenstück eindringt, kann ein Schnittstellenproblem verbergen. Durch Reinigung und Endbehandlung soll die akzeptierte Geometrie erhalten bleiben. Eine glatte Edelstahloberfläche ist kein Beweis für geringe Partikelanzahl, Abriebfestigkeit, validierte Reinigung oder sterile Lieferung. Halten Sie den visuellen Zustand von der Maßannahme und der gesonderten Beurteilung des Geräteteams hinsichtlich wiederholter Einfügung, Abnutzung und Wartung in der tatsächlichen Betriebsumgebung fern.
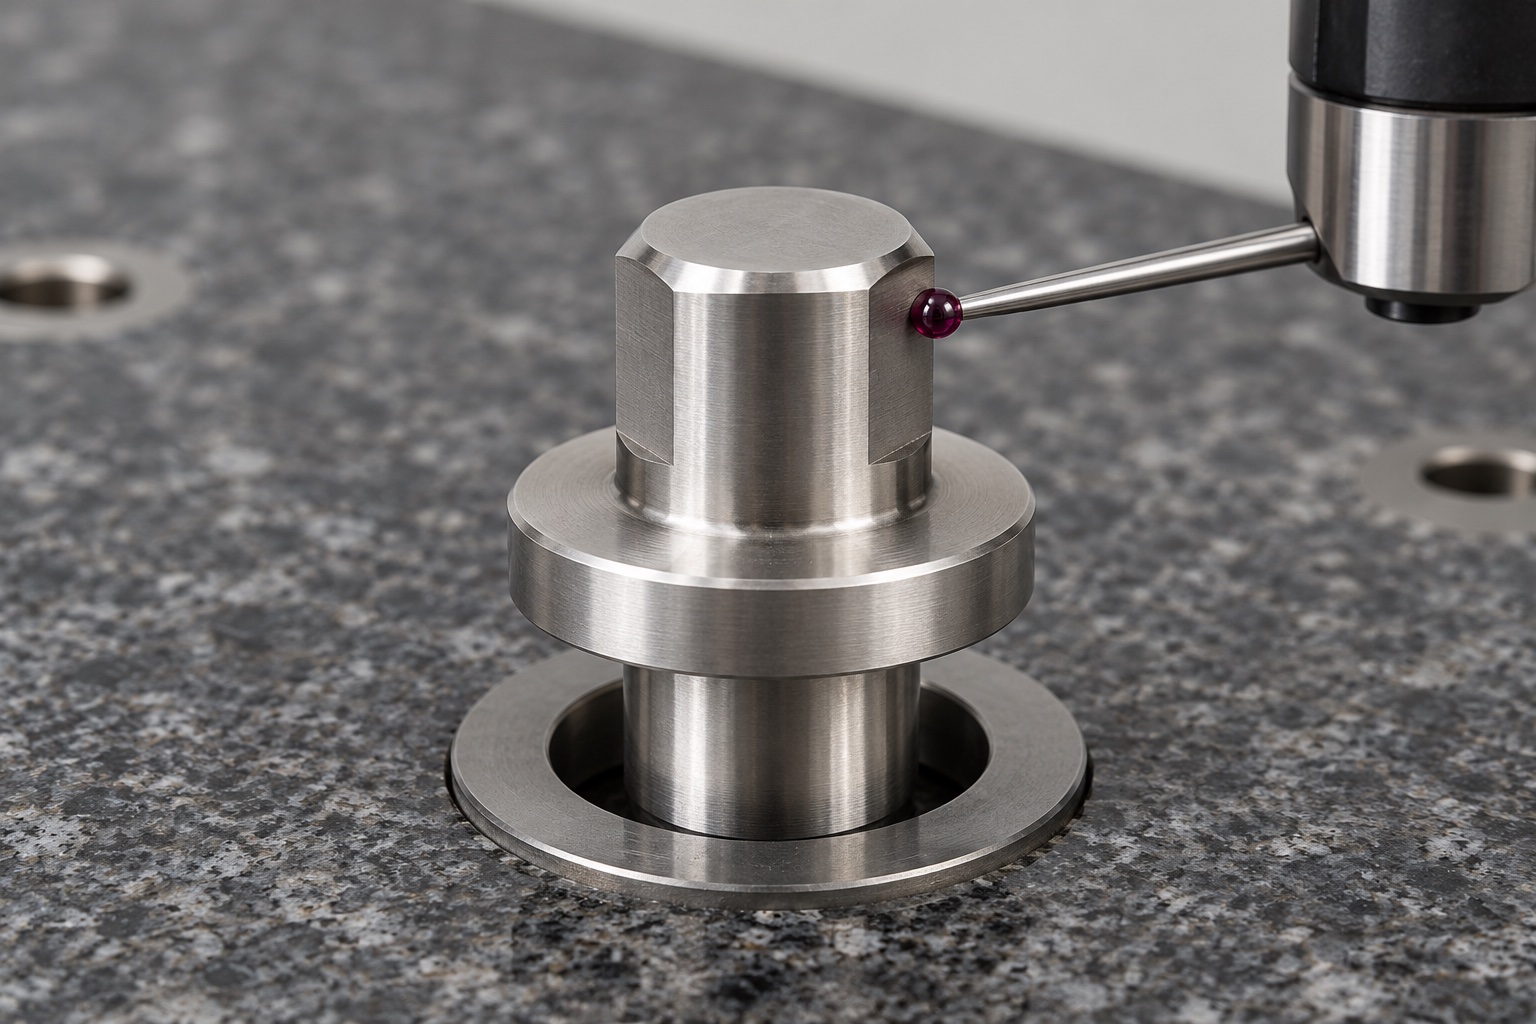
Form, Beziehungen und Ausrichtung prüfen
Der Inspektionsplan sollte Methoden zur Montage des Schafts, der Flanschfläche, nützlicher Positionierungskontakte, der Geometrie der Freiflächen, der axialen Positionen und aller kontrollierten Winkelbeziehungen festlegen. Geben Sie Unterstützung, Referenzeinrichtung und Endzustand an. Eine Mikrometer- oder Messschieberprüfung befasst sich mit ausgewählten Größen, nicht mit jeder Form oder Kontaktbeziehung. Eine KMG-Abbildung ist eine mögliche Anordnung, kein gemessenes Ergebnis oder garantierte Wiederholbarkeit. Unzugängliche Bereiche vor der Abnahme abklären. Ein echter Bericht sollte nummerierte Merkmale, Zeichnungsrevisionen, Materialchargen und Beobachtungen enthalten und die Kopfgeometrie von der optionalen Montage mit einer identifizierten Gegenkomponente und der Qualifikation der gesamten Vorrichtung trennen.
Einführversuch und Wiederholgenauigkeit trennen
Eine optionale Montagebeobachtung kann den Eintritt, den Sitz, die nützlichen Kontakte und den vorgesehenen Abstand mit identifizierten Stiften, Gegenstücken, anderen Positionierungselementen, Stütz- und Halteteilen untersuchen. Notieren Sie die installierte Ausrichtung und das tatsächliche Verfahren. Eine günstige manuelle Einführung führt nicht zu Wiederholbarkeit, fehlender Bindung bei allen zugelassenen Varianten, Belastbarkeit oder Halt während des Betriebs. Diese erfordern eine gesondert definierte Bewertung des gesamten Schemas und der Betriebsbedingungen. Probestifte sollten von der akzeptierten Produktion unterscheidbar bleiben. Unerwartete Kraft oder Kontakt sollten eine Überprüfung auslösen, bevor die Freiflächen geändert oder der Stift informell gedreht werden, um eine erfolgreiche Demonstration zu erhalten.
Kontakte und Kennzeichnung schützen
Fertige Stifte trennen, damit harte Teile nicht auf die Nutzflächen des Kopfes, die Freikanten, den Flansch oder den Montageschaft treffen können. Durch Unterstützung und Rückhaltung soll ein abrasiver Kontakt vermieden und der akzeptierte Zustand erhalten bleiben. Eine mechanische Verpackung bedeutet keine sterile Lieferung. Bewahren Sie Materialcharge, Revision, Endprozess und Prüfidentität mit der Sendung auf. Wenn eine Orientierungserkennung erforderlich ist, sollten die Methode und die zulässige Markierungsstelle genehmigt und nicht einem nützlichen Kontakt hinzugefügt werden. Das Empfangspersonal muss zwischen vollrunden und freigestellten Varianten unterscheiden, bevor es sie in die eigentliche Vorrichtung einbaut und eine unabhängige Bewertung der Positionierung, Halterung, des Verschleißes oder der Wartung durchführt.
Schemaspezifische Anfrageunterlagen
Stellen Sie kontrollierte Zeichnungen und Modelle, Passmerkmale, andere Positionsgeber und Unterstützungen, nützliche Kontakte und Richtungsabstände, Montage- und Ausrichtungsmethoden, Halterung, Material, Endprozess und Prüfergebnisse bereit. Identifizieren Sie die optionale Montage getrennt von der Wiederholbarkeit, dem Verschleiß und der Qualifizierung der kompletten Vorrichtung. Überprüfen Sie geänderte Passlöcher, Halterungen, Referenzanordnungen oder Installationsmethoden, bevor Sie die Herstellung wiederholen. Genehmigte Prototypenanpassungen sollten in überarbeitete Dokumente aufgenommen werden, anstatt einen handpolierten Stift als nächste Produktionslehre beizubehalten. Dies definiert einen rückverfolgbaren Dreh- und Fräsbereich, ohne die gemessene Positionierungsleistung zu erfinden oder einen akzeptierten Positionierstift mit einem qualifizierten Positionierungssystem für medizinische Geräte zu verwechseln.
Technischer Herstellerhinweis: www.carrlane.com.
FAQ
Lokalisiert ein freigestellter Stift jede Richtung?
Nein. Die tatsächliche Vorrichtung muss alle Stütz-, Positionierungs- und Haltefunktionen definieren. Die Freistellung sorgt für den beabsichtigten Abstand in einer bestimmten Richtung, nicht für ein vollständiges Positionierschema. Der verantwortliche Designer muss die tatsächliche Kontaktanordnung und Installation definieren und qualifizieren.
Ist ein ausgesparter Kopf gegen einen runden Stift austauschbar?
Nicht automatisch. Ihre Nutzkontakte und Abstände sind unterschiedlich. Das Ersetzen eines durch das andere kann das Positionierschema ändern. Verwenden Sie freigegebene Geometrie und überprüfen Sie die Passfunktion, andere Referenzen und die Ausrichtung, anstatt ein vertraut aussehendes Katalogelement zu ersetzen.
Definiert der einfache Montageschaft die Winkelausrichtung?
Nicht von alleine. Die Baugruppe muss ermitteln, wie der freigestellte Kopf ausgerichtet und gehalten wird. Schließen Sie nicht auf einen nicht angezeigten Passfeder, eine nicht angezeigte Schraube oder eine nicht angezeigte Markierung. Klären Sie fehlende Anforderungen vor der Bearbeitung oder Installation, anstatt den Stift informell zu drehen, bis ein Muster passt.
Belegt ein Passungsversuch die Wiederholgenauigkeit?
Nein. Es handelt sich um eine begrenzte Beobachtung mit identifizierten Komponenten und definierter Ausrichtung. Wiederholgenauigkeit, Klemmen zwischen Varianten, Verschleiß, Belastung und Haltewirkung benötigen eine gesonderte Bewertung der tatsächlichen vollständigen Vorrichtung. Eine illustrative Prüfaufnahme belegt kein erreichtes Positionierergebnis.
Bedeutet 316L die Eigenschaften eines gehärteten Positionierstifts?
Nein. Die Materialidentität überträgt nicht die Härte, Verschleißdauer oder Belastbarkeit eines anderen Produkts. Geben Sie die erforderlichen Eigenschaften und Nachweise des fertigen Bauteils separat an. Dieses vorgeschlagene Material stellt keine allgemeingültige Empfehlung für jede Positionier- oder wiederholte Einfügungsanwendung dar.
Was sollte eine Wiederholungsprüfung beinhalten?
Überprüfen Sie die Passgeometrie, andere Positionsgeber, Unterstützungs-, Kontakt- und Freistellungsanforderungen, Ausrichtung, Montage und Halterung, Material und Endprozesse. Behalten Sie genehmigte Revisionen bei, anstatt einen handpolierten Stift zu kopieren oder Messergebnisse von einem anderen medizinischen Gerät zu übertragen.
tanghangyun@oemach.com