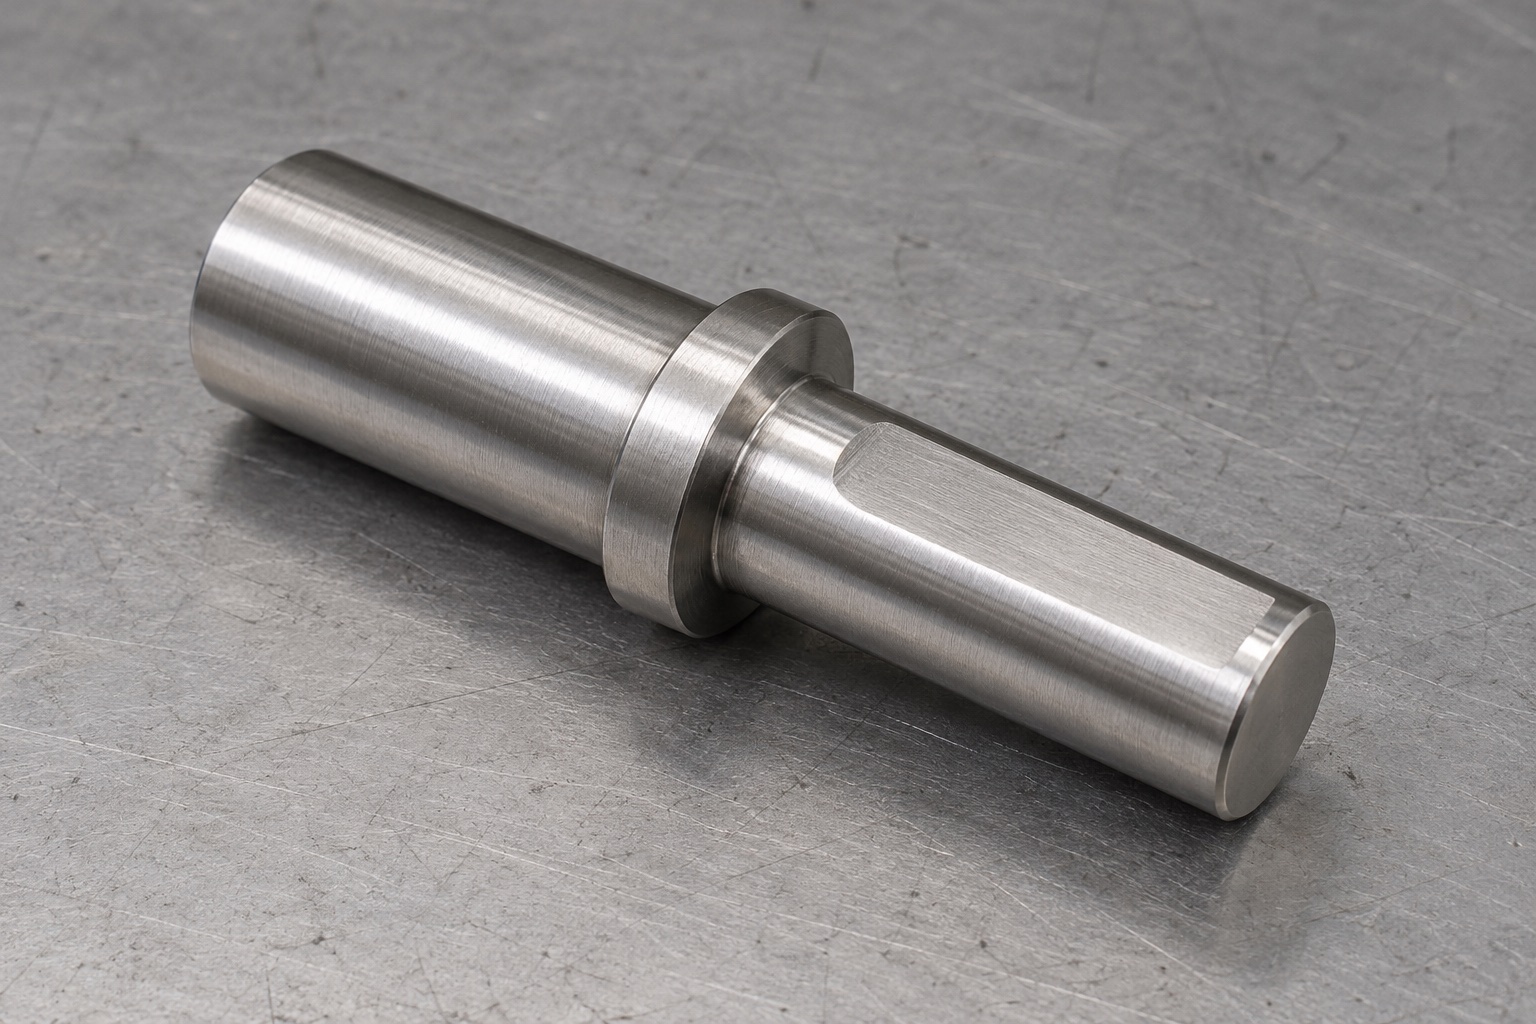
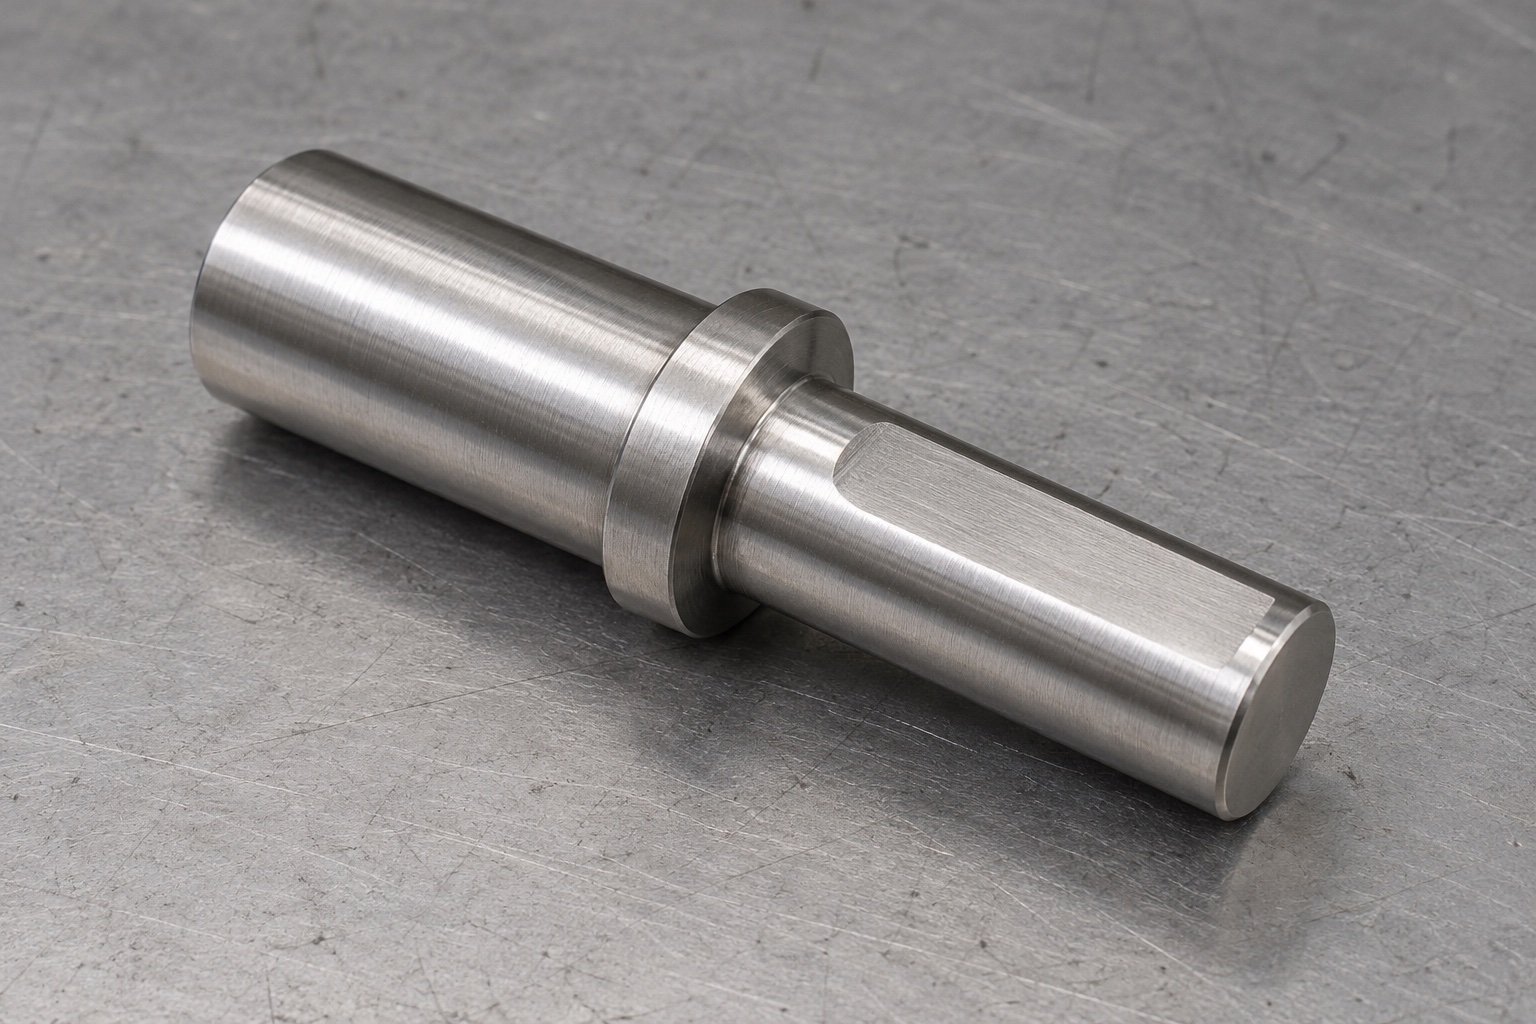
Repräsentativer Stufenwellenvorschlag
Dieses repräsentative Beispiel beschreibt einen vorgeschlagenen einteiligen 316L-Edelstahladapter für ein motorbetriebenes Modul in medizinischen Laborgeräten. Das solide Konzept verfügt über einen größeren zylindrischen Zapfen, eine integrierte Ringschulter und eine kleinere Verlängerung mit einer in Längsrichtung gefrästen Abflachung. Es gibt kein Gewinde, keine Keilnut, kein Querloch, kein Zahnrad oder keinen separaten Sicherungsring. Es werden keine tatsächlichen Kundenlieferungen, hergestellten Muster oder gemessenen Prüfprotokolle beschrieben. Erreichte Toleranzen, Drehmomentübertragung, Axialhaltung, Ermüdungslebensdauer, Spiel, Sterilstatus, medizinische Zertifizierung und validierte Gerätesicherheit werden nicht als tatsächliche Messergebnisse dieses veranschaulichenden Dreh- und Fräsarbeitsablaufs dargestellt.
Beide Antriebsseiten prüfen
Das vorgeschlagene Projekt würde mit dem freigegebenen Wellenmodell und der Zeichnung, der tatsächlichen passenden Nabe oder Kupplung, der Halterung, den Befestigungselementen und der Überarbeitung der Installation beginnen. Der Lieferant würde den nützlichen Zapfenkontakt, den Schultersitz, den Kontakt der Abflachung und alle separat definierten Haltevereinbarungen klären. Eine ähnliche kommerzielle Motorinstallation würde den kundenspezifischen Adapter nicht zulassen. Fehlende Abmessungen oder widersprüchliche Schnittstellen würden vor der Auswahl einer Route behoben. Eine in einem Konzeptbild sichtbare Abflachung würde keine Stellschraube, Klemme oder ein universelles Montagedrehmoment zulassen. Das Ausrüstungsteam wäre weiterhin für die Definition und Qualifizierung der tatsächlichen vollständigen Antriebsanordnung und Servicebedingungen verantwortlich.
Freigegebenes 316L-Halbzeug
Materialnachweise würden die akzeptierte 316L-Lagerform, den Zustand, die Charge und die gekauften Endprozesse identifizieren. Die Rohlinge behalten ihre nachverfolgbare Identität, wenn sie vom Drehen zum Fräsen und zur Prüfung übergehen. Haltezugabe und Materialvorbereitung würden für die tatsächliche Komponente ausgewählt und nicht durch eine generische Abbildung vorgeschrieben. Eine andere Legierung würde nicht ersetzt werden, weil sie ähnlich aussehe oder in einem geeigneten Durchmesser verfügbar sei. Die Materialdokumentation würde den in ihren Geltungsbereich fallenden Bestand identifizieren und nicht die Verschleißlebensdauer, das Fressverhalten, die Korrosionsleistung oder die sterile Versorgung nachweisen. Für relevante Anwendungseigenschaften wären gesondert vereinbarte Anforderungen und tatsächliche Belege erforderlich.
Durchmesser und Schulter drehen
Erste Operationen würden die genehmigten Zapfen, Schulterflächen und Referenzbeziehungen festlegen. Die Route würde nützliche Längen, zulässige Freistiche und spätere Haltemöglichkeiten für den Fräsen der Abflachung berücksichtigen. Eine raue Materialoberfläche würde die funktionale Messreferenz nicht stillschweigend ersetzen. Zwischenprüfungen könnten die Prozessentwicklung unterstützen, die Endabnahme würde jedoch nach relevanten Vorgängen und gekaufter Endbearbeitung erfolgen. Der Lieferant würde weder die Schulter kürzen noch einen Zapfen verkleinern, um eine nicht identifizierte Nabe unterzubringen. Genehmigte Anpassungen bleiben im Modell, in der Zeichnung und im Prüfplan nachvollziehbar und verschwinden nicht als informeller Anpassungsschritt innerhalb der Bearbeitungssequenz.
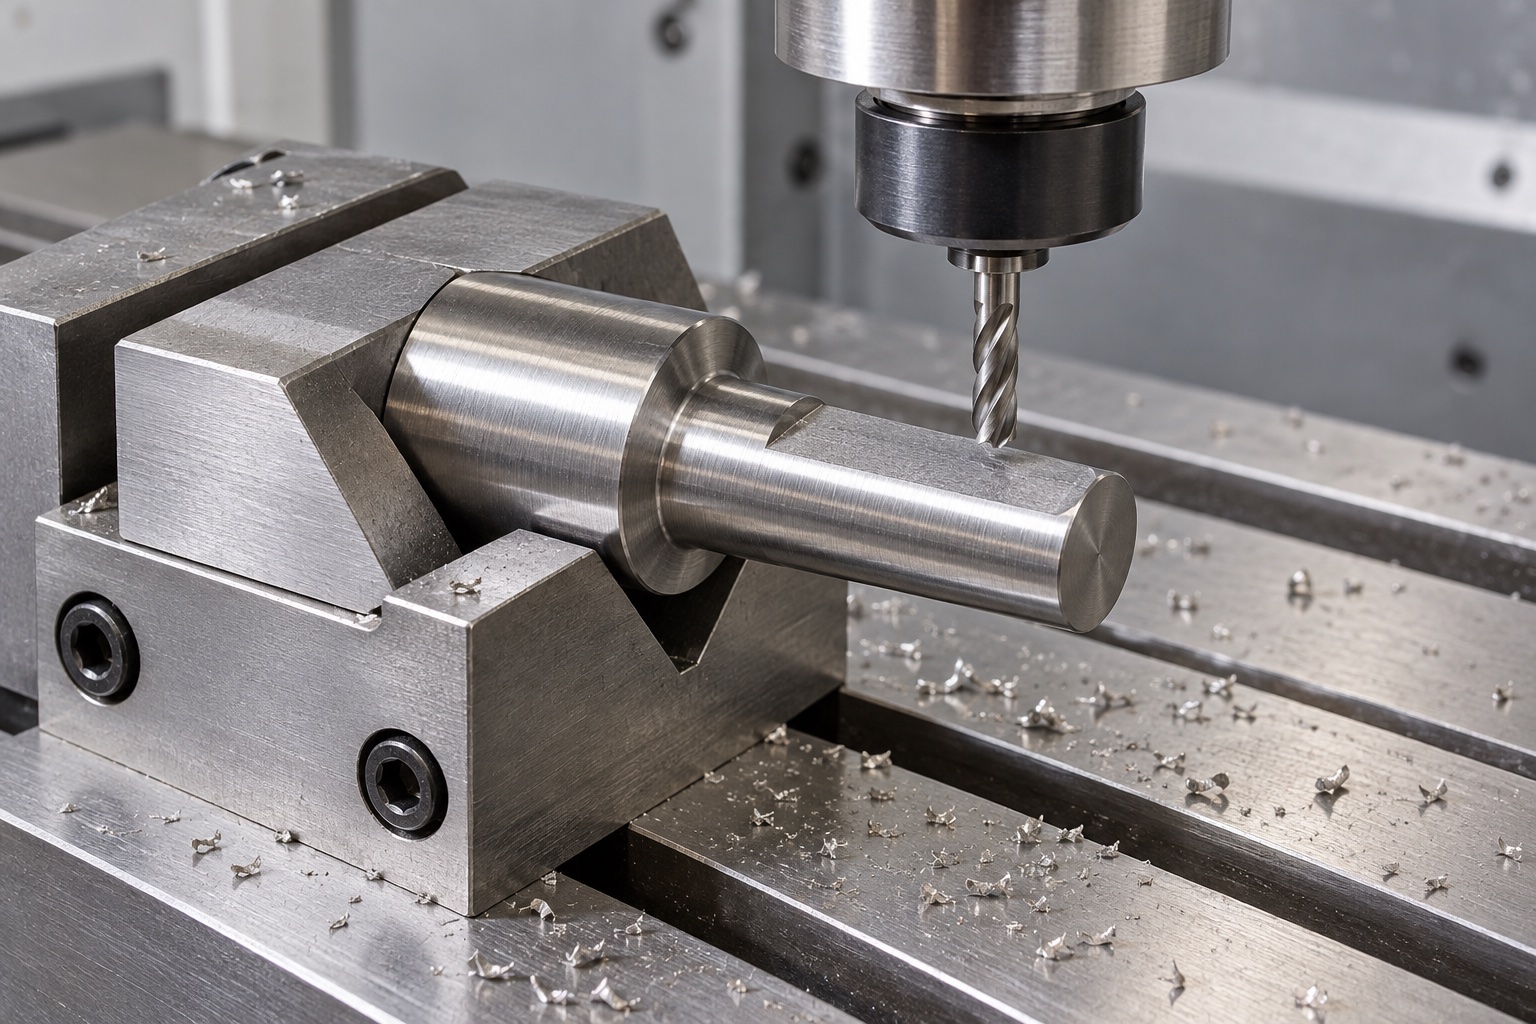
Bezüge ins Frässetup übertragen
Das gedrehte Bauteil würde zum Fräsen mithilfe geeigneter geschützter Kontakte positioniert, wobei die Späne vor der Neuausrichtung entfernt würden. Unterstützung und Projektion würden anhand des tatsächlichen Abschnitts und des erforderlichen Zugriffs überprüft. Der Prozess würde die Beziehung der Abflachung zur akzeptierten Achse und Schulter beibehalten, anstatt einfach nur eine optisch horizontale Oberfläche zu fräsen. In diesem repräsentativen Beispiel werden keine universellen Spannkräfte, Werkzeugdurchmesser oder Schnitteinstellungen angegeben. Wenn sich eine Setup-Änderung auf die definierte endgültige Geometrie oder Prüfreferenzen auswirkte, wurde sie vor der Abnahme überprüft, anstatt sich auf einen günstigen Messwert der Vorrichtung als vollständigen Fertigungsnachweis zu verlassen.
Eine definierte Abflachung fräsen
Tiefe beziehungsweise Restquerschnitt, nutzbare Länge und beide Übergänge der einen Abflachung würden der freigegebenen Zeichnung folgen. Ob sie vor oder an der Stirnseite endet, wäre ausdrücklich festgelegt. Eine zweite Abflachung, Nut oder Querbohrung würde nicht zur Anpassung an eine verfügbare Kupplung ergänzt. Werkzeugzugang und Restmaterial wären vor Fertigstellung zu prüfen. Das Konzept bliebe eine definierte Geometrie, kein Nachweis eines übertragbaren Drehmoments. Erforderliche Winkelbeziehungen zu anderen Merkmalen würden mit vereinbarten Bezügen geprüft, nicht aus der Lage der Illustration auf einer Werkbank oder einem Maschinentisch abgeleitet.
Kontaktflächen beim Entgraten bewahren
Bei der Endbearbeitung würden flache Grenzen, Zapfenenden, Schulterkanten und zulässige Freistiche auf anhaftendes Material oder unerwünschte scharfe Merkmale untersucht. Genehmigte Kantenanforderungen würden die nutzbare Eingriffslänge, den verbleibenden Abschnitt und den Schulterkontakt bewahren. Das Polieren, bis sich eine nicht identifizierte Nabe frei bewegt, würde eine kontrollierte Überprüfung erfordern und nicht die Zeichnung ersetzen. Die Reinigung und Endbearbeitung erfolgt nach dem erworbenen Umfang mit entsprechenden Endkontrollen. Eine glatte Edelstahloberfläche würde keine gemessenen Partikelgrenzwerte, Rückhalteleistung oder Sterilversorgung gewährleisten. Materialcharge, Revision und etwaige autorisierte Anpassungen bleiben vor der endgültigen Maßabnahme und Schutzverpackung mit der tatsächlichen Komponente verknüpft.
Zapfen, Schulter und Abflachung prüfen
Der vorgeschlagene Plan würde Methoden für Zapfenanforderungen, Referenzachse, nutzbare Schulterfläche, axiale Positionen und Abflachungsgeometrie festlegen. Support, Kontakte und Endzustand wären explizit. Ausgewählte Mikrometerwerte würden nicht die flache Länge, Übergänge oder jede geometrische Beziehung überprüfen. Eine beispielhafte Höhenmesseinrichtung würde nicht als erreichte Toleranz gemeldet werden. Unzugängliche Merkmale würden vor der Abnahme besprochen. Der eigentliche Inspektionsbericht würde tatsächliche Beobachtungen anhand nummerierter Zeichnungsmerkmale nach relevanten Vorgängen aufzeichnen und dabei die Beziehung zwischen gedrehten und gefrästen Merkmalen beibehalten, anstatt jede praktische Größenablesung als unabhängigen Ersatz für die vollständigen Adapteranforderungen zu behandeln.
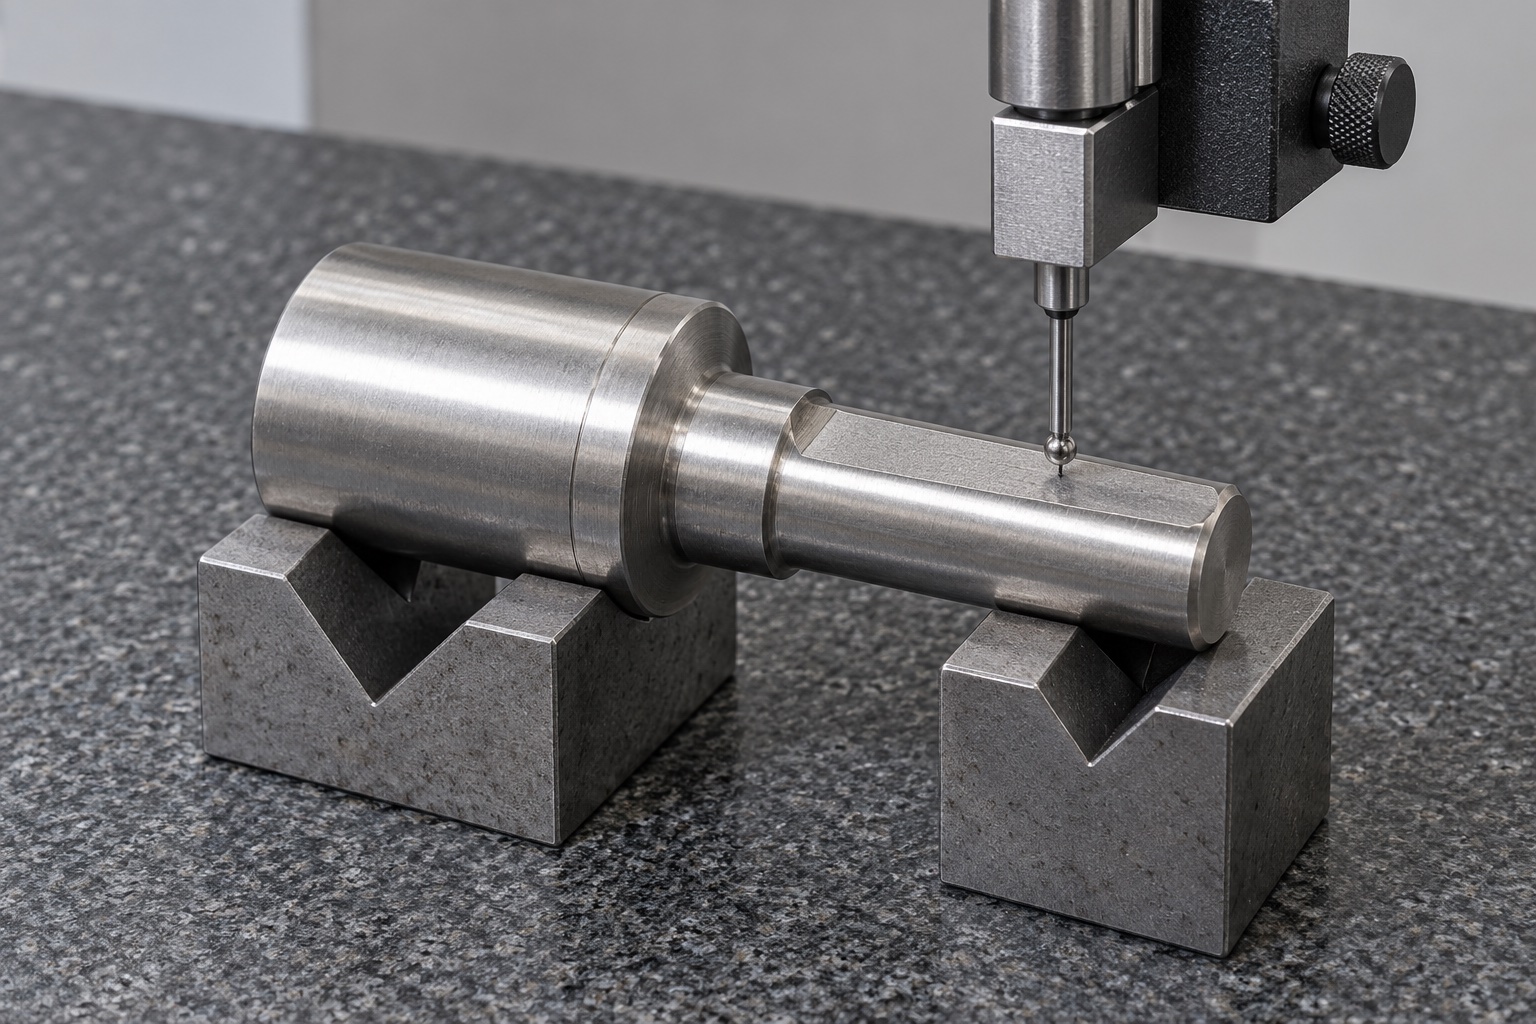
Erstmusterunterlagen ohne erfundene Leistung
Das vorgeschlagene erste Teilpaket würde die Zeichnungsüberarbeitung, die Materialcharge, die Endbearbeitung, nummerierte Merkmale und vereinbarte Methoden angeben. Es werden keine Maßwerte oder Antriebsergebnisse geliefert, da in diesem repräsentativen Fall kein gefertigtes Muster oder Messprotokoll vorliegt. Ein reales Projekt würde Unstimmigkeiten und genehmigte Änderungen transparent erfassen. Die Konformität der Komponentenabmessungen würde weder die Drehmomentkapazität noch den Lockerungswiderstand, die axiale Retention oder die Ermüdungslebensdauer bestimmen. Optionale Montagebeobachtungen und die vollständige Antriebsqualifizierung bleiben separate Leistungen. Dadurch wird verhindert, dass aus einer plausiblen Prozessdarstellung eine nicht unterstützte Kundenhistorie, ein gefälschter Abnahmebericht oder eine nicht verifizierte Aussage zur Sicherheit medizinischer Geräte wird.
Optionale Nabenpassung beobachten
Ein vereinbarter Versuch könnte Einführen, Schultersitz, Kontakt der Abflachung, Schraubenzugang und Bewegung mit identifizierten Wellen-, Naben-, Träger- und Befestigerrevisionen beobachten. Montageverfahren sowie freigegebene Schmier- und Halteelemente wären zu dokumentieren. Kollisionen wären vor Änderungen an Welle oder Gegenstück zu klären. Günstige Handpassung wäre kein Nachweis für Drehmomentübertragung, Auszug, Vibrationsfestigkeit, Spiel oder Gerätesicherheit. Versuchsteile blieben von akzeptierter Produktion getrennt. Freigegebene Anpassungen würden in überarbeitete Unterlagen eingehen, statt eine nachgefeilte Abflachung oder ausgetauschte Schraube zur Referenz einer späteren Antriebskonfiguration zu machen.
Nutzflächen getrennt verpacken
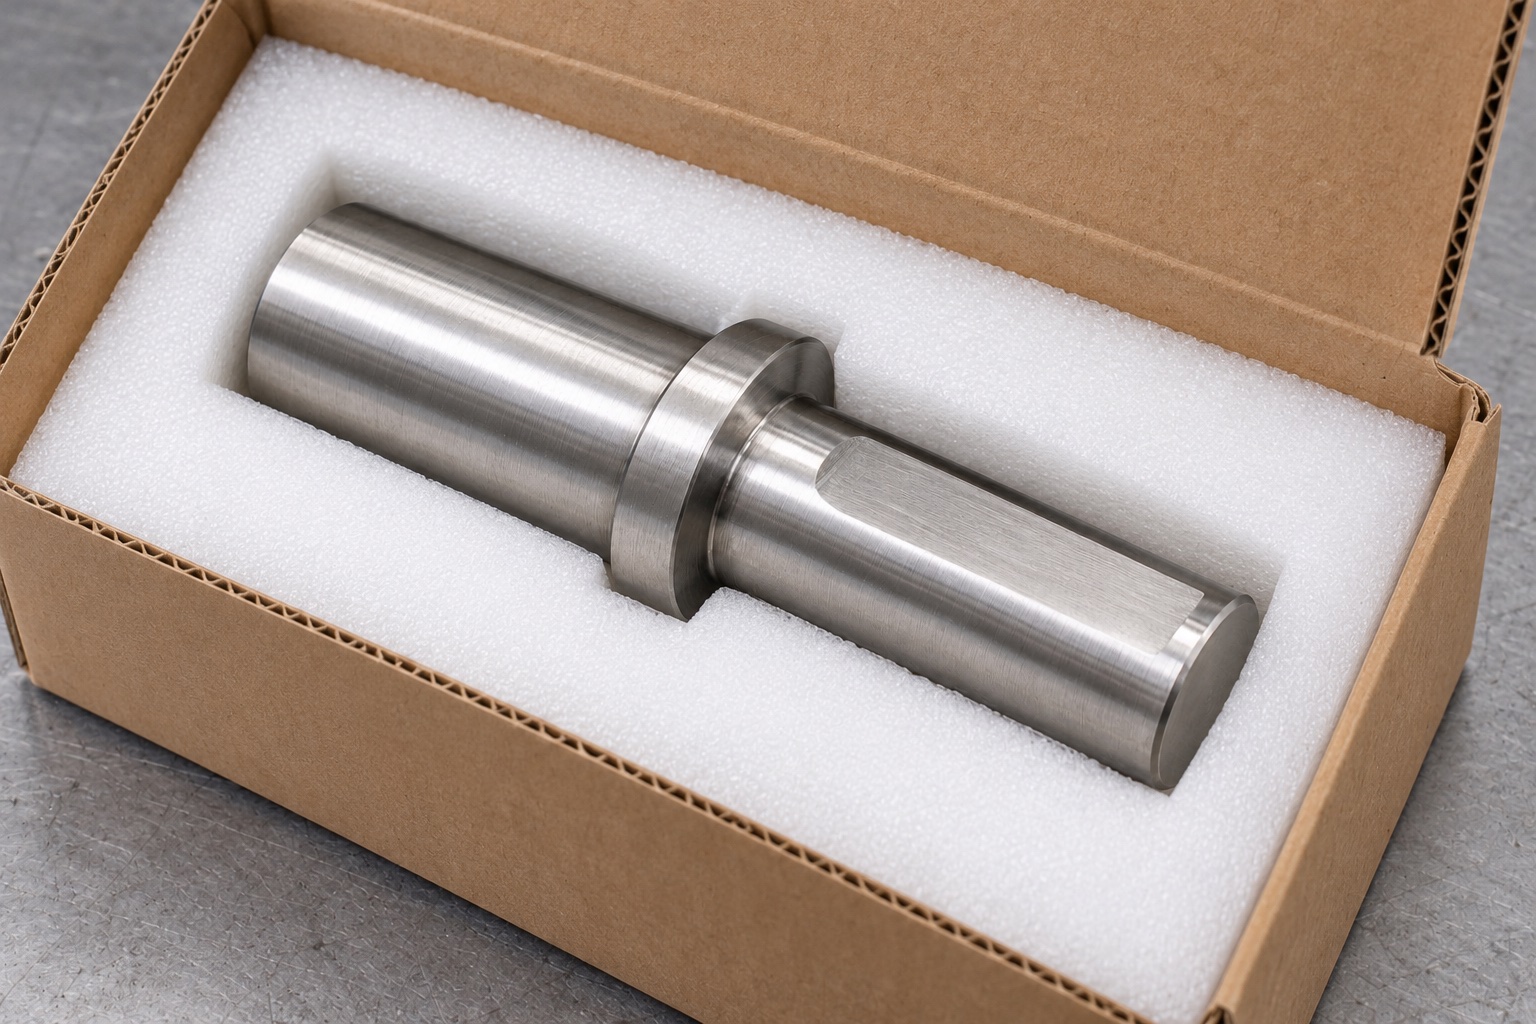
Fertige Adapter würden in passenden Taschen oder Hüllen getrennt, sodass Metallteile nicht gegen Zapfen, Schulter oder Abflachungskanten schlagen. Abstützung und Rückhaltung würden unkontrolliertes Biegen und abrasiven Kontakt verhindern. Lose Schrauben dürften akzeptierte Oberflächen nicht ungeschützt berühren. Mechanischer Transportschutz wäre keine sterile Lieferung. Charge, Revision, Endbehandlung und Prüfstatus begleiteten den Versand. Die Wareneingangsprüfung müsste ähnliche Stufenadapter mit geänderter Abflachung, Zapfengröße oder Nutzlänge unterscheiden, bevor das zuständige Geräteteam sie montiert und getrennte Drehmoment-, Halte-, Umwelt- oder Wartungsevaluationen am tatsächlichen medizinischen Laborantrieb durchführt.
Gegenstückspezifische Fertigungsbasis
Das endgültige Paket würde die freigegebene Geometrie, beide passenden Antriebsschnittstellen, die Unterstützungs- und Befestigungsanordnung, nützliche Kontaktflächen, flache Definition, Materialnachweise, Endzustand, Inspektionsmethoden und Verpackungsumfang beibehalten. Genehmigte Prototypenänderungen würden vor der erneuten Herstellung zu überarbeiteten Dokumenten werden. Änderungen an Naben, Klemmen, Befestigungselementen, Schmierung, Halterungen oder Betriebsbedingungen würden eine Überprüfung auslösen. Dieser repräsentative Arbeitsablauf beschreibt ein nachverfolgbares kundenspezifisches Dreh- und Fräsprojekt, ohne dass eine Lieferung an den Kunden, eine gemessene Festigkeit oder eine Installationsgenehmigung erfunden werden muss und ohne dass ein konformer D-Profil-Edelstahladapter mit einem qualifizierten vollständigen Getriebe für medizinische Geräte oder einer universellen Antriebsschnittstelle für nicht verwandte Motorkonfigurationen verwechselt wird.
Technischer Herstellerhinweis: www.orientalmotor.com.
FAQ
Ist dies eine tatsächlich an einen Kunden gelieferte Welle?
Nein. Es ist ein repräsentativer Fertigungsvorschlag mit illustrativen Bildern. Es liegen weder Kundenlieferung noch gefertigtes Muster, gemessener Maßbericht oder Drehmomentergebnis vor. Ein realer Auftrag benötigt eigene freigegebene Unterlagen und tatsächliche Abnahmenachweise.
Gibt das Beispiel ein Antriebsdrehmoment an?
Nein. Es nennt weder Belastbarkeit noch Montagedrehmoment oder gemessene Haltewirkung. Das verantwortliche Geräteteam würde Welle, Nabe, Abstützung, Befestigung und Betrieb gemeinsam definieren und qualifizieren, statt aus Werkstoff oder Erscheinungsbild einen Wert abzuleiten.
Warum gibt es nur eine Längsfläche?
Das ist die vorgeschlagene Geometrie. Eine zweite Abflachung, Keilnut, Bohrung oder ein zweites Gewinde wäre ein anderes Merkmal und würde eine Genehmigung erfordern. Der Lieferant sollte die Schnittstelle nicht nur ändern, um sie an eine nicht identifizierte verfügbare Kupplung oder ein nicht identifiziertes Befestigungselement anzupassen.
Verifiziert ein konformer Durchmesser auch die Abflachung?
Nein. Zapfen- und Abflachungsprüfungen betreffen unterschiedliche Merkmale. Nutzlänge, Tiefe, Übergänge, Schulterbeziehungen und Orientierung benötigen vereinbarte Methoden und Bezüge am fertigen Bauteil. Eine günstige Durchmessermessung ersetzt nicht die Prüfung dieser zusammenhängenden Anforderungen.
Kann die Materialwahl dieses Exemplars die Lebensdauer beweisen?
Nein. Die 316L-Identität allein bestimmt nicht den Verschleiß, die Beständigkeit gegen Fressen, die Ermüdung oder die Drehmomentübertragungsleistung der gesamten Anlage. Jede solche Anwendungsanforderung erfordert separat definierte Bedingungen und eine entsprechende unterstützende Bewertung.
Was würde vor einer weiteren Bestellung überprüft werden?
Überprüfen Sie die passende Nabe, die Halterung, die Abflachungsgeometrie, die Anforderungen an Zapfen und Schulter, Befestigung, Halterung, Material, Endprozess und Betriebsbedingungen. Genehmigte Anpassungen gehören zu kontrollierten Revisionen und nicht zu manuell angepassten Mustern oder von einem anderen Antrieb übertragenen Leistungsdaten.
tanghangyun@oemach.com