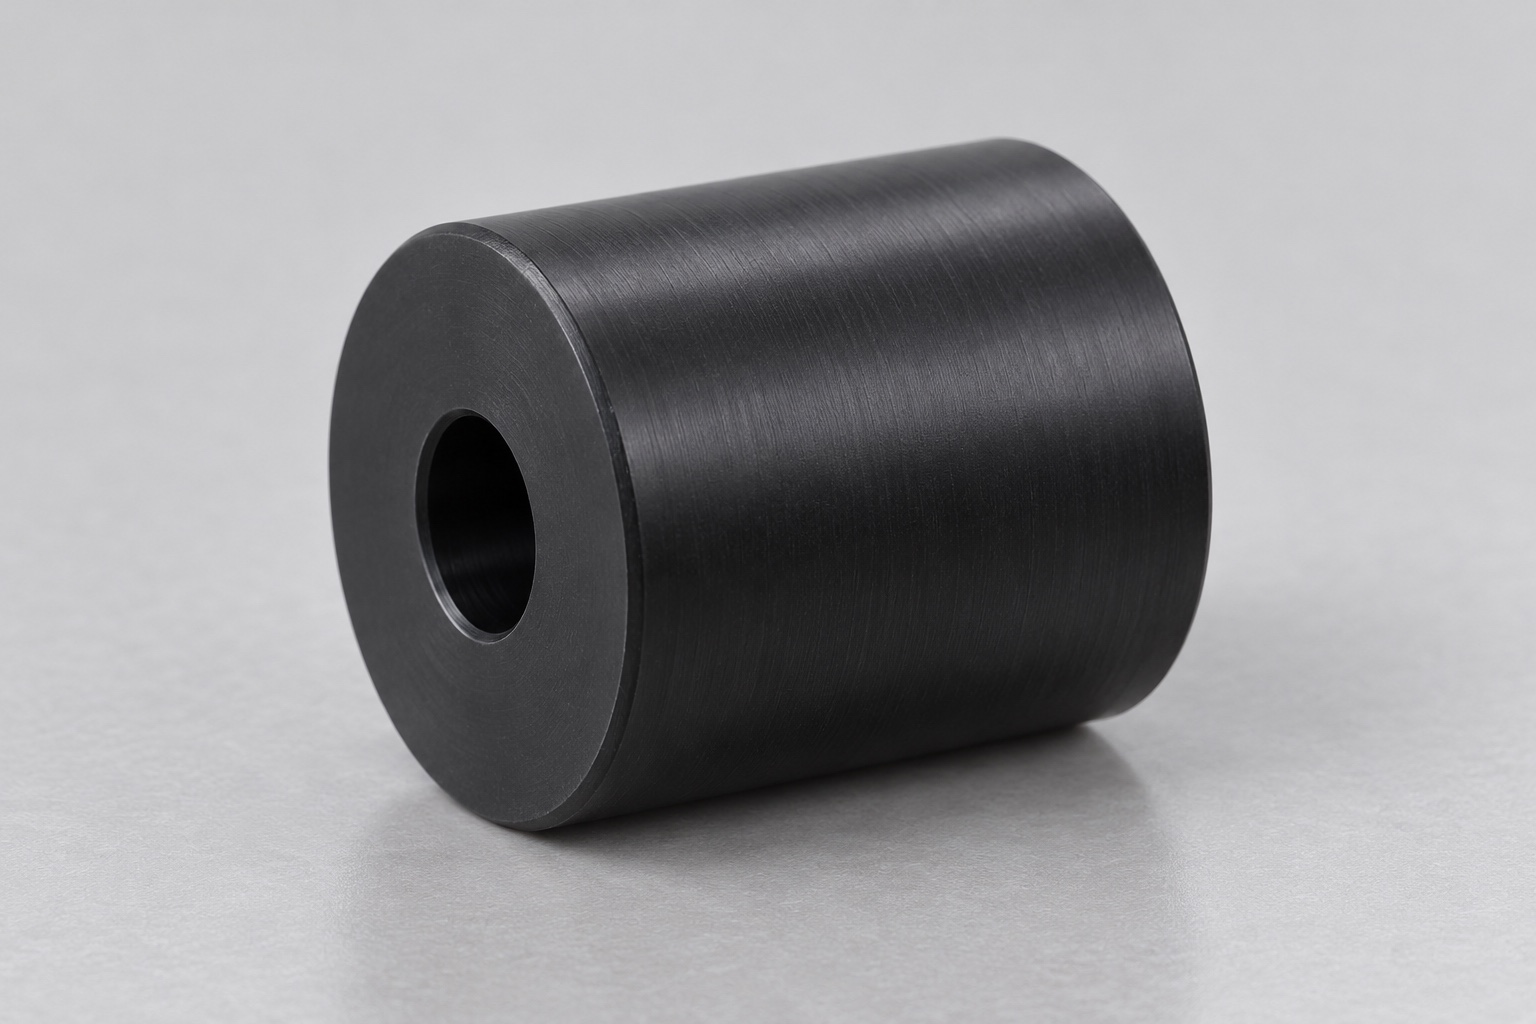
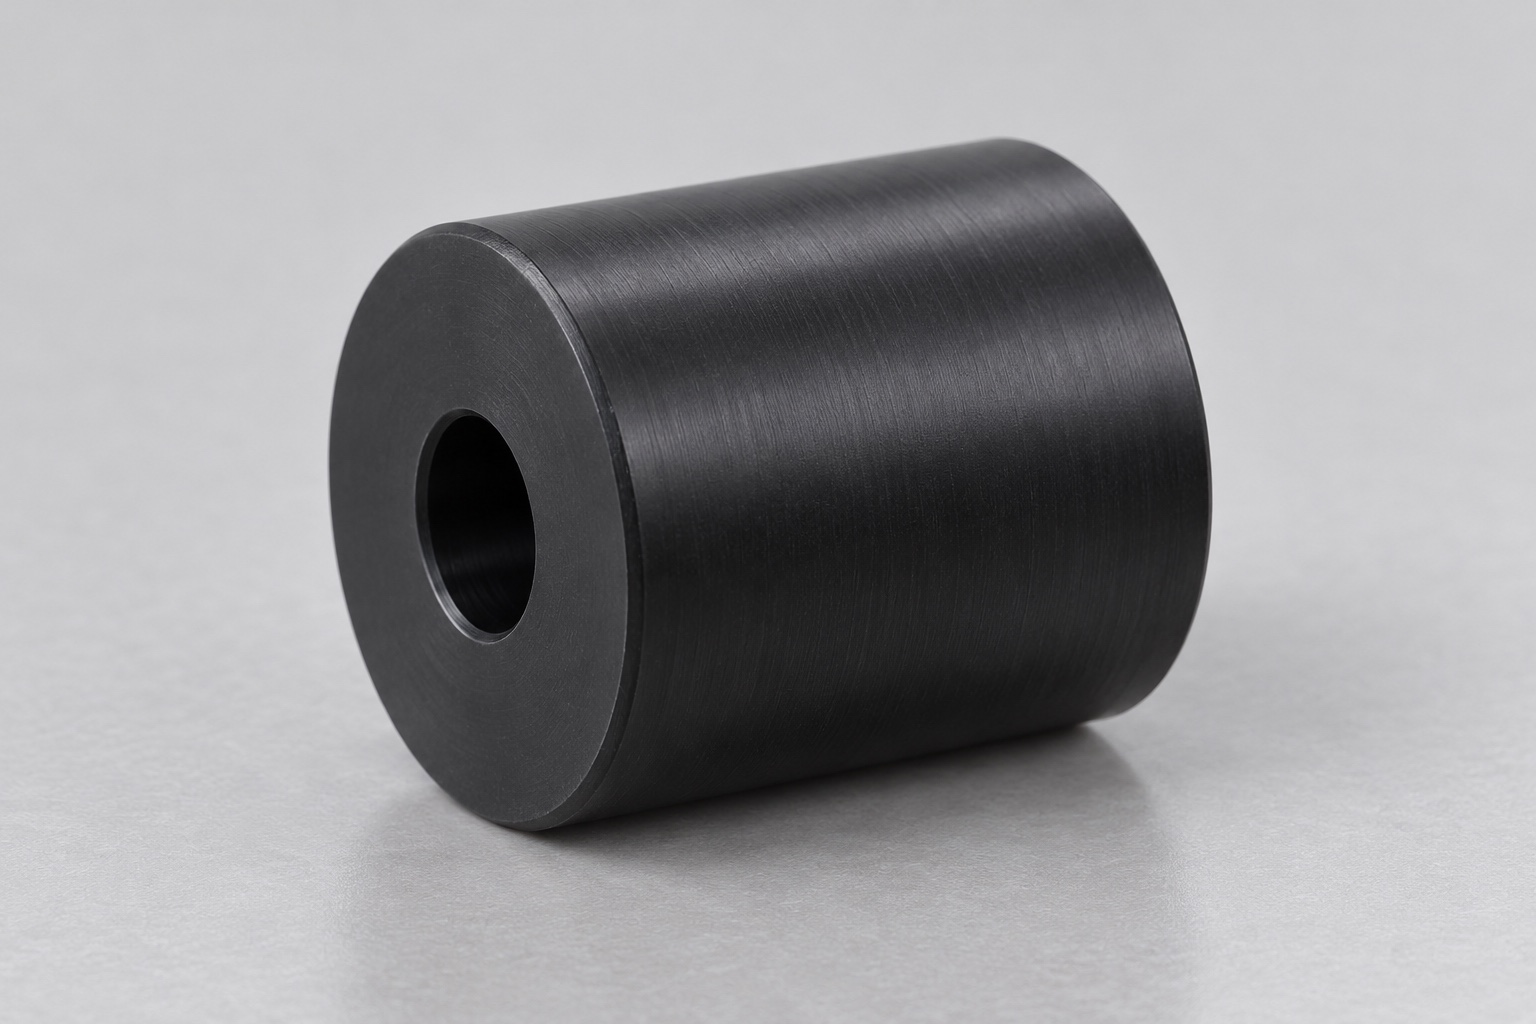
Repräsentative vorgeschlagene Stützrolle
Dieses Beispiel beschreibt eine vorgeschlagene einteilige schwarze POM-Stützrolle für ein Gerätetablett in einem medizinischen Laborinstrument. Sie hat einen glatten Zylindermantel, eine zentrale Durchgangsbohrung und zwei ebene ringförmige Stirnflächen, jedoch weder Lager, Laufbelag, Nut noch Innengewinde. Es handelt sich um einen repräsentativen CNC-Drehablauf, nicht um eine Kundenlieferung oder ein gemessenes Produktionsmuster. Erreichte Toleranzen, Rollwiderstand, Verschleißlebensdauer, Transportgenauigkeit, Probenintegrität, Sterilstatus, medizinische Zertifizierung oder validierte Gerätesicherheit werden nicht als tatsächliche Ergebnisse beansprucht.
Vollständige Rollschnittstelle
Ein konkreter Auftrag würde auf Basis eines definierten Rollenmodells und der zugehörigen Zeichnung erfolgen – unter Berücksichtigung der Kontaktfläche zum Einschub, der exakten Achse, der Befestigung sowie der Prüfanforderungen. Im Rahmen der Überprüfung werden die Funktion der Bohrung und die für den Einschub relevante Laufflächenbreite geklärt. Eine lose Achse oder ein Foto allein reichen nicht aus, um alle Abnahmekriterien festzulegen. Unklare Schnittstellen müssen vor Fertigungsbeginn geklärt werden. Die Fertigung (Drehen) und Prüfung der Komponente sind von optionalen Montageversuchen oder weiterführenden Untersuchungen – etwa zu Transportverhalten, Verschleiß oder Handhabung – zu trennen; letztere liegen im Verantwortungsbereich des Teams für das Laborgerät, das den tatsächlichen Mechanismus und die spezifischen Betriebsbedingungen kennt.
Polymer und Rohmaterial rückverfolgen
Bei der Materialbeschaffung sind der spezifizierte POM-Typ, die Lieferform und die erforderlichen Nachweise festzulegen. Die zugeschnittenen Rohlinge müssen über den gesamten Prozess – vom Drehen und der Endbearbeitung bis zum Versand – eindeutig ihrer Materialcharge zugeordnet bleiben. Die bloße schwarze Farbe ist kein Beleg für die Gleichwertigkeit mit einem anderen Kunststoff oder einer modifizierten Acetal-Variante. Der Lieferant prüft vor Festlegung des Fertigungsablaufs die erforderlichen Bearbeitungszugaben und Spannbereiche. Jegliche Materialänderung bedarf einer ausdrücklichen Genehmigung. Die Materialdokumentation dient lediglich der Identifizierung des Bauteils; sie enthält keine Aussagen zur Reinigungskompatibilität, zum elektrischen Verhalten, zur Biokompatibilität oder zur zu erwartenden Lebensdauer in den verschiedenen Einschubsystemen und Laborumgebungen, in denen eine solche Rolle zum Einsatz kommen könnte.
Bohrungs- und Laufbezüge gemeinsam planen
Die Drehfolge berücksichtigt das Verhältnis von Bohrung und Außenlauffläche während des Vorspannens, der Endbearbeitung und etwaiger Rückdrehvorgänge. Durch das Spannen wird eine übermäßige Kompression des Ringbereichs vermieden. Späne an den Haltekontakten werden vor dem Umsetzen kontrolliert. Zwischenprüfungen können Probleme aufdecken, die Endabnahme erfolgt jedoch an der Rolle nach dem Ausspannen im vereinbarten Lagerungs- und Konditionierungszustand. Der Lieferant geht nicht davon aus, dass ein im Spannfutter ermitteltes Maß dem Endprodukt entspricht, und ersetzt ein erforderliches Verhältnis nicht durch eine einfachere, isolierte Außendurchmessermessung.
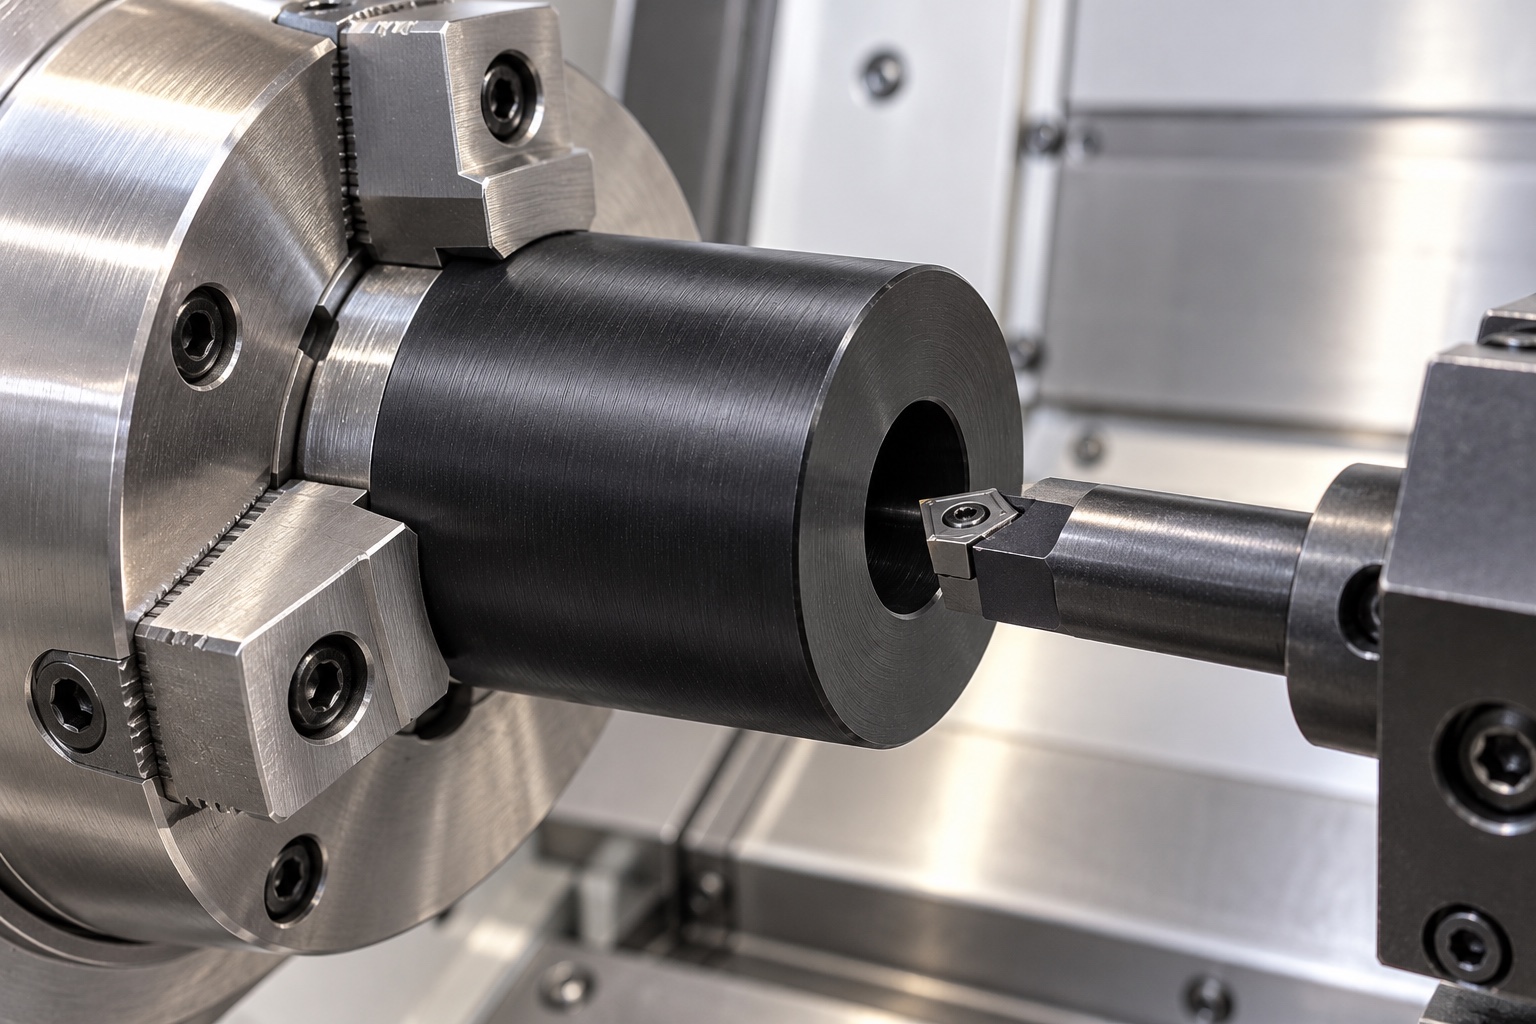
Nutzbaren Zylindermantel fertigstellen
Der Laufdurchmesser, die Nutzbreite und das erforderliche Verhältnis zur Bohrung entsprechen der genehmigten Zeichnung und der Definition des Auflagerkontakts. Werkzeugzugänglichkeit, Oberflächenanforderungen und zulässige Kantenübergänge werden vor der Produktion vereinbart. Der Lieferant fügt keine Wölbung, Nut oder Lauffläche hinzu, nur weil ein anderes Transportrad diese Merkmale aufweist. Jede genehmigte Geometrieänderung wird in den kontrollierten Dokumenten dokumentiert. Eine glatte Oberfläche bliebe ein rein mechanisches Merkmal und wäre kein Nachweis für einen geprüften Reibungskoeffizienten, eine Tragfähigkeit, ein Verschleißergebnis oder die präzise Bewegung eines Probenträgers im gesamten Laborinstrument.
Bohrung und axiale Grenzen
Durchgangsbohrung und Stirnflächen würden den freigegebenen Maßen, Beziehungen und Kantenanforderungen folgen. Achse und Halterung würden geprüft, ohne eine Lagerpassung vorauszusetzen. Der Lieferant würde die Rolle nicht einfach kürzen, bis eine unbekannte Wellenbaugruppe frei drehbar wäre. Widersprüche zwischen Modell und Zeichnung wären vor der Bearbeitung zu klären. Freigegebene Änderungen blieben dokumentiert, damit Folgechargen nicht von einem Versuchsscheibenstapel, einer geänderten Achse, Bedienervorlieben oder einer undokumentierten Anpassung an Rolle und Nachbarstruktur abhingen.
Nutzbreite beim Nachbearbeiten erhalten
Die Nachbearbeitungssequenz prüft Bohrungsaustritte und Außengrenzen auf anhaftendes Material oder unerwünschte scharfe Kanten. Durch das Entfernen von Material wird die nutzbare Walzbreite und Bohrungsgeometrie erhalten, anstatt die Enden grob abzurunden oder die Öffnungen zu vergrößern. Die Reinigung erfolgt gemäß dem Anwendungsbereich des verwendeten polymerkompatiblen Materials. Ein visuell sauberes Teil reicht nicht aus, um quantifizierte Partikel, validierte Dekontamination oder sterile Lieferung nachzuweisen. Jede weitere Behandlung bedarf der Genehmigung und entsprechender Endzustandsprüfungen. Zugelassene Oberflächen werden während der Handhabung geschützt, damit die Nachbearbeitung keine Schäden verdeckt oder einen nicht genehmigten Zustand vor der festgelegten Erstmusterprüfung herbeiführt.
Unbelasteten Messzustand vereinbaren
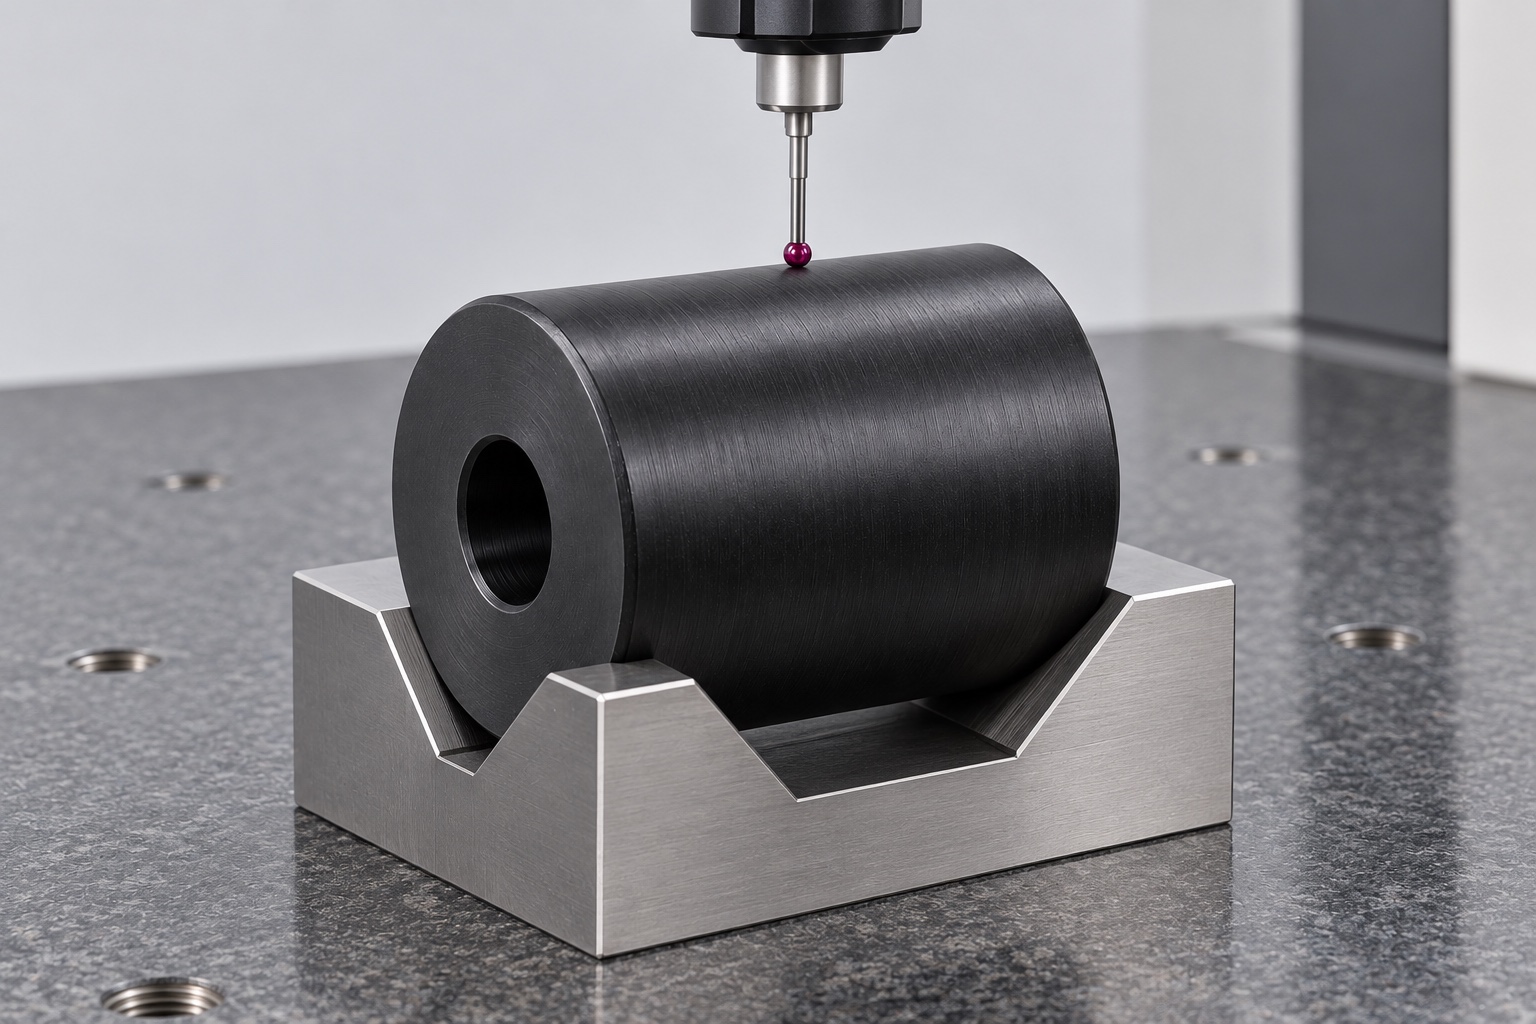
Der Prüfplan legt die Methoden für Laufdurchmesser, Bohrungsgröße, Nutzlänge und die in der Zeichnung festgelegten geometrischen Beziehungen fest. Unterstützung, Konditionierung und relevanter Messkontakt werden dokumentiert. Eine einzelne Messschiebermessung oder eine Achse, die durch die Bohrung geführt wird, erfasst nicht alle kontrollierten Merkmale. Unklare oder nicht erfüllbare Anforderungen werden vor der Fertigung geklärt. Lieferant und Käufer vereinbaren die Prüfung der fertigen Rolle, anstatt Ergebnisse zu akzeptieren, die ausschließlich unter Fertigungsbedingungen erzielt wurden, oder einen positiven Rotationsnachweis anstelle des erforderlichen Maßnachweises im vereinbarten Endzustand des Bauteils zu akzeptieren.
Rückverfolgbare Erstmusterunterlagen
Der Bericht enthält Angaben zu Zeichnungsrevisionen, Materialchargen, nummerierten Anforderungen und vereinbarten Prüfmethoden. Da in diesem Beispiel kein Fertigungsmuster oder Prüfprotokoll vorliegt, werden keine numerischen Messwerte angegeben. Bauteilnachweise belegen weder Verschleißlebensdauer, Transportwiederholbarkeit noch die Integrität des Musters. Abweichungen und genehmigte Änderungen bleiben nachverfolgbar. Eine auf einer Achse montierte Rolle berechtigt nicht zum Weglassen von Bohrungsverhältnissen oder Stirnflächenanforderungen. Die Dokumentation unterscheidet die Maßkonformität von optionalen Montagebeobachtungen und unabhängigen Bewertungen des gesamten Transportsystems für medizinische Labore.
Begrenzter Montageversuch
Ein vereinbarter Versuch könnte Einbau, Endfreiraum und Drehung mit identifizierter Achse, Halterung und Tablettrevision prüfen. Anwesenheit des Tabletts und tatsächliche Bedingungen würden dokumentiert. Unerwarteter Widerstand wäre vor einer Änderung von Bohrung, Länge oder Schmierung zu untersuchen. Erfolgreiches Drehen von Hand würde weder Rollwiderstand unter Last, Lebensdauer, Transportpositionierung noch Probenhandhabung qualifizieren. Versuchsrollen blieben von abgenommener Produktion getrennt. Beobachtungen würden in kontrollierte Änderungsunterlagen eingehen, nicht als informelle Lehre oder undokumentierte Freigabe eines anderen Labormechanismus und Betriebsumfelds dienen.
Laufmantel und Bohrung getrennt schützen
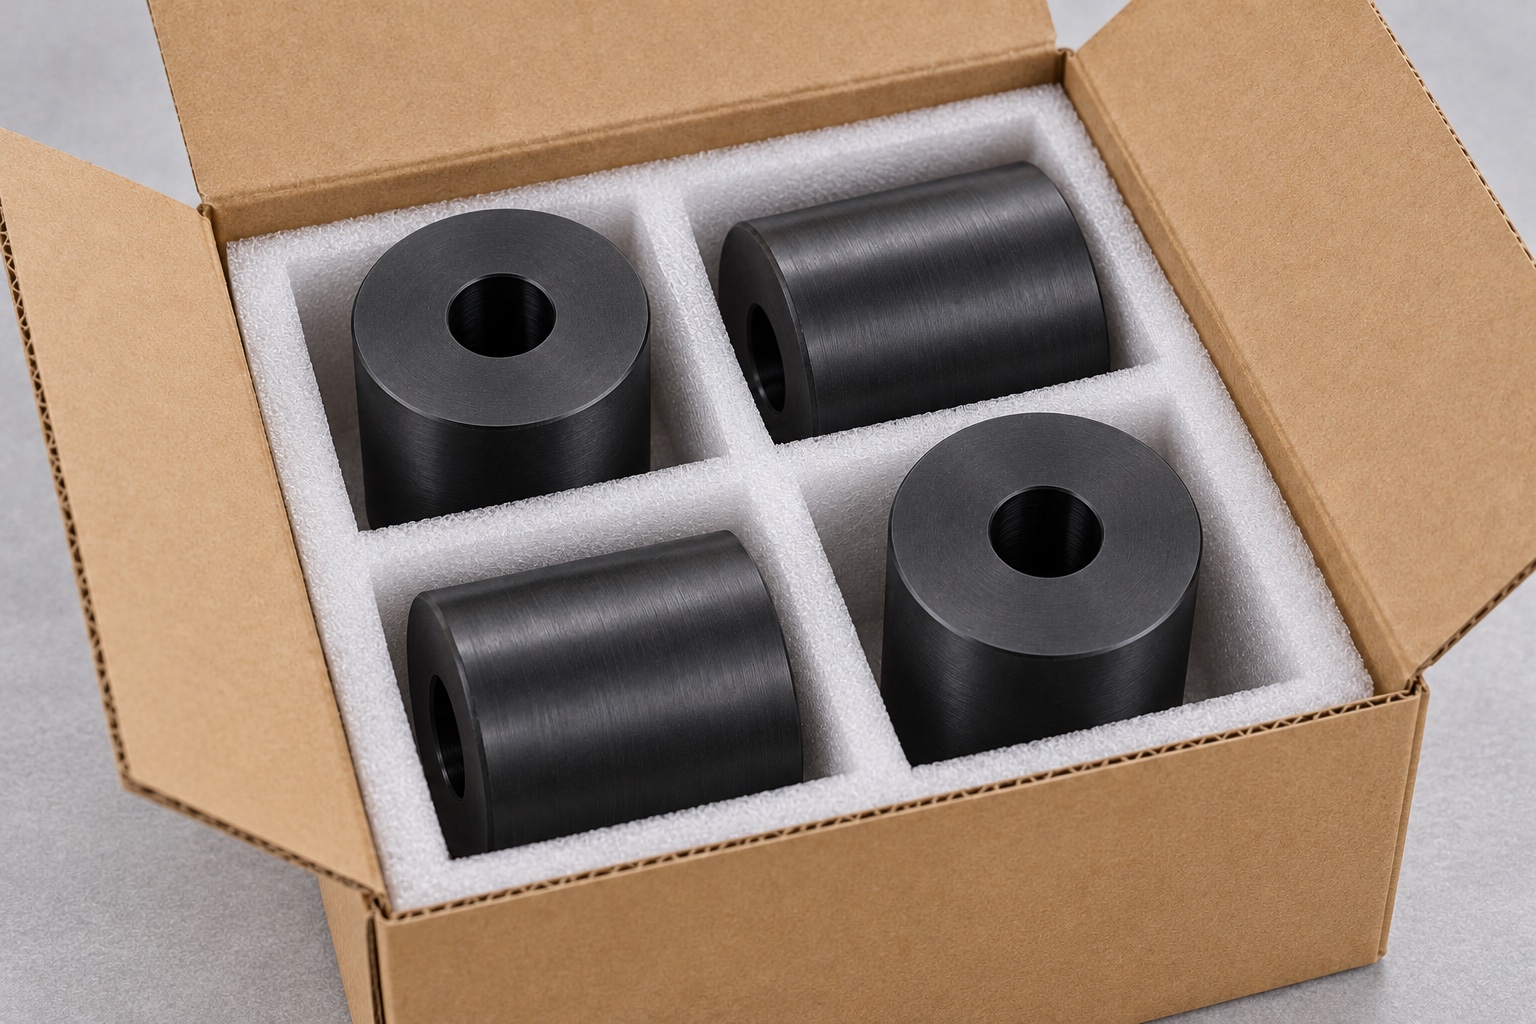
Fertige Walzen werden einzeln getrennt verpackt, sodass benachbarte Kanten, Wellen und Verunreinigungen nicht mit den Laufflächen in Berührung kommen oder in die Bohrungen gelangen können. Die Verpackung vermeidet unnötige Kompression und entspricht dem vereinbarten Reinigungsumfang. Schutzbeutel implizieren keine sterile Lieferung. Güteklasse, Materialcharge, Revision und Prüfstatus bleiben bei der Lieferung erhalten. Das Empfangspersonal kann freigegebene Walzen von Testkomponenten und optisch ähnlichen Varianten mit unterschiedlichen Bohrungsgrößen, Längen oder Polymeren unterscheiden, bevor diese in die Gerätemontage oder den Servicebestand gelangen. Dadurch wird die kontrollierte mechanische Basis für die spätere Installation und unabhängige Bewertung erhalten.
Mechanismusspezifische Wiederholungsbasis
Die vorgeschlagene Basisvorgabe behält die festgelegte Geometrie, die Schnittstellen zu Träger und Achse, die Materialspezifikation, die Bearbeitungsreihenfolge, die Kantenanforderungen, den Endzustand sowie den Prüfumfang bei. Bei Folgeaufträgen werden Aspekte wie Kontaktbedingungen, Befestigung, Belastung, Reinigung oder Schmierung erneut bewertet, anstatt sich auf frühere Beobachtungen zu verlassen. Die Abnahme der Komponente erfolgt unabhängig von der Qualifizierung für den Transport. Dieses beispielhafte Szenario verdeutlicht, wie ein CNC-Fertigungsdienstleister eine Rollenschnittstelle (aus Polymer) dokumentieren könnte – ohne dass dabei tatsächlich eine Kundenlieferung, spezifische Toleranzwerte, Verschleißtests, Nachweise zur Probenintegrität oder medizinische Zertifizierungen vorliegen. Dies bezieht sich auf eine beispielhafte schwarze Rolle im Kontext eines nicht näher definierten Laborgeräts oder eines Prozesses zur Probenhandhabung.
Technischer Herstellerhinweis: www.ensingerplastics.com.
FAQ
Handelt es sich hierbei um eine erprobte Produktionsrolle?
Nein. Es handelt sich lediglich um ein beispielhaftes Modell für einen Drehteilprozess; es gibt weder eine tatsächliche Lieferung noch ein physisch gefertigtes Muster oder gemessene Leistungsdaten. Für die dargestellte Rolle werden keine Toleranzwerte, Verschleißlebensdauer, Rollwiderstände, Transportgenauigkeiten oder medizinischen Zertifizierungen als tatsächliche Ergebnisse angeführt.
Was bestimmt die Passung der Bohrung?
Die freigegebenen Unterlagen für die Achse und die Baugruppe definieren die Funktion und die Anforderungen an die Bohrung. Eine zentrale Öffnung impliziert nicht automatisch eine Lagerpassung, eine direkte Gleitfläche, ein Schmiermittel oder eine bestimmte Befestigungsart; eine beliebige Achsprobe kann die verbindlichen technischen Unterlagen nicht ersetzen.
Kann der Fertigungsdienstleister eine Balligkeit oder eine Laufflächenprofilierung hinzufügen?
Nur nach einer entsprechenden Freigabe, falls das festgelegte Design geändert wird. Das Laufprofil und die Kontaktbreite sind integraler Bestandteil des jeweiligen Trägermechanismus. Merkmale, die von einem anderen Rad übernommen werden, könnten die Schnittstelle verändern und sollten daher nicht einfach zu Demonstrationszwecken hinzugefügt werden.
Was umfasst die Erstmusterprüfung?
Sie dokumentiert die vereinbarten Abmessungen und Zusammenhänge unter Berücksichtigung des festgelegten Revisionsstands, des Materials, der Fertigungsverfahren und des Endzustands. Sie liefert jedoch keine eigenständigen Nachweise zu Rollwiderstand, Verschleiß, Transportgenauigkeit, Probenintegrität oder der Sicherheit des vollständigen Laborgeräts.
Darf die Drehbewegung im Rahmen eines Versuchs demonstriert werden?
Ja, sofern Achse, Befestigung, Träger, Revisionsstand und die genauen Prüfparameter zuvor abgestimmt wurden. Dokumentieren Sie, ob die Ablage installiert ist, und trennen Sie mechanische Beobachtungen von der Leistung unter Last, dem Verschleiß und der Qualifizierung der Probenhandhabung des gesamten Mechanismus.
Was muss vor der Wiederholung der Fertigung überprüft werden?
Überprüfen Sie den Kontakt der Ablage, die Achse, die Bohrung, die nutzbare Länge, die Fixierung, die Polymerqualität, die Belastung, die Reinigung und die Schmierung. Bewahren Sie kontrollierte Revisionen auf, anstatt eine manuell eingestellte Rolle zu duplizieren oder die Verschleiß- und Positionierungsangaben eines anderen Transportmechanismus auf dieses repräsentative Bauteil zu übertragen.
tanghangyun@oemach.com