
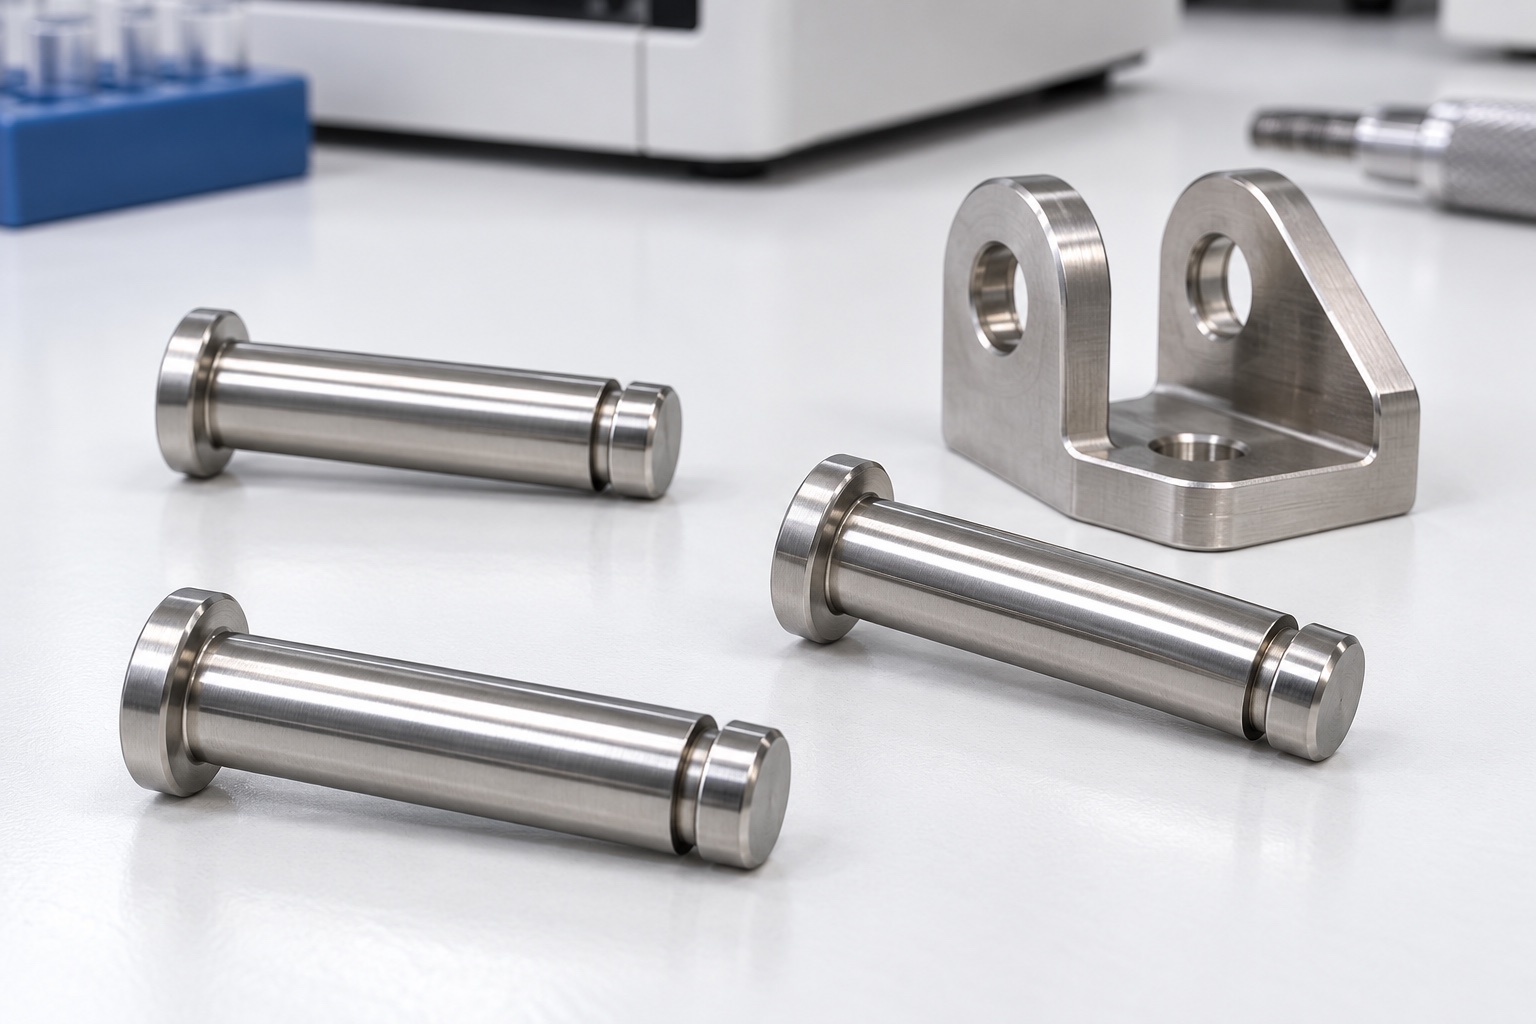
Repräsentativer vorgeschlagener Gelenkbolzen
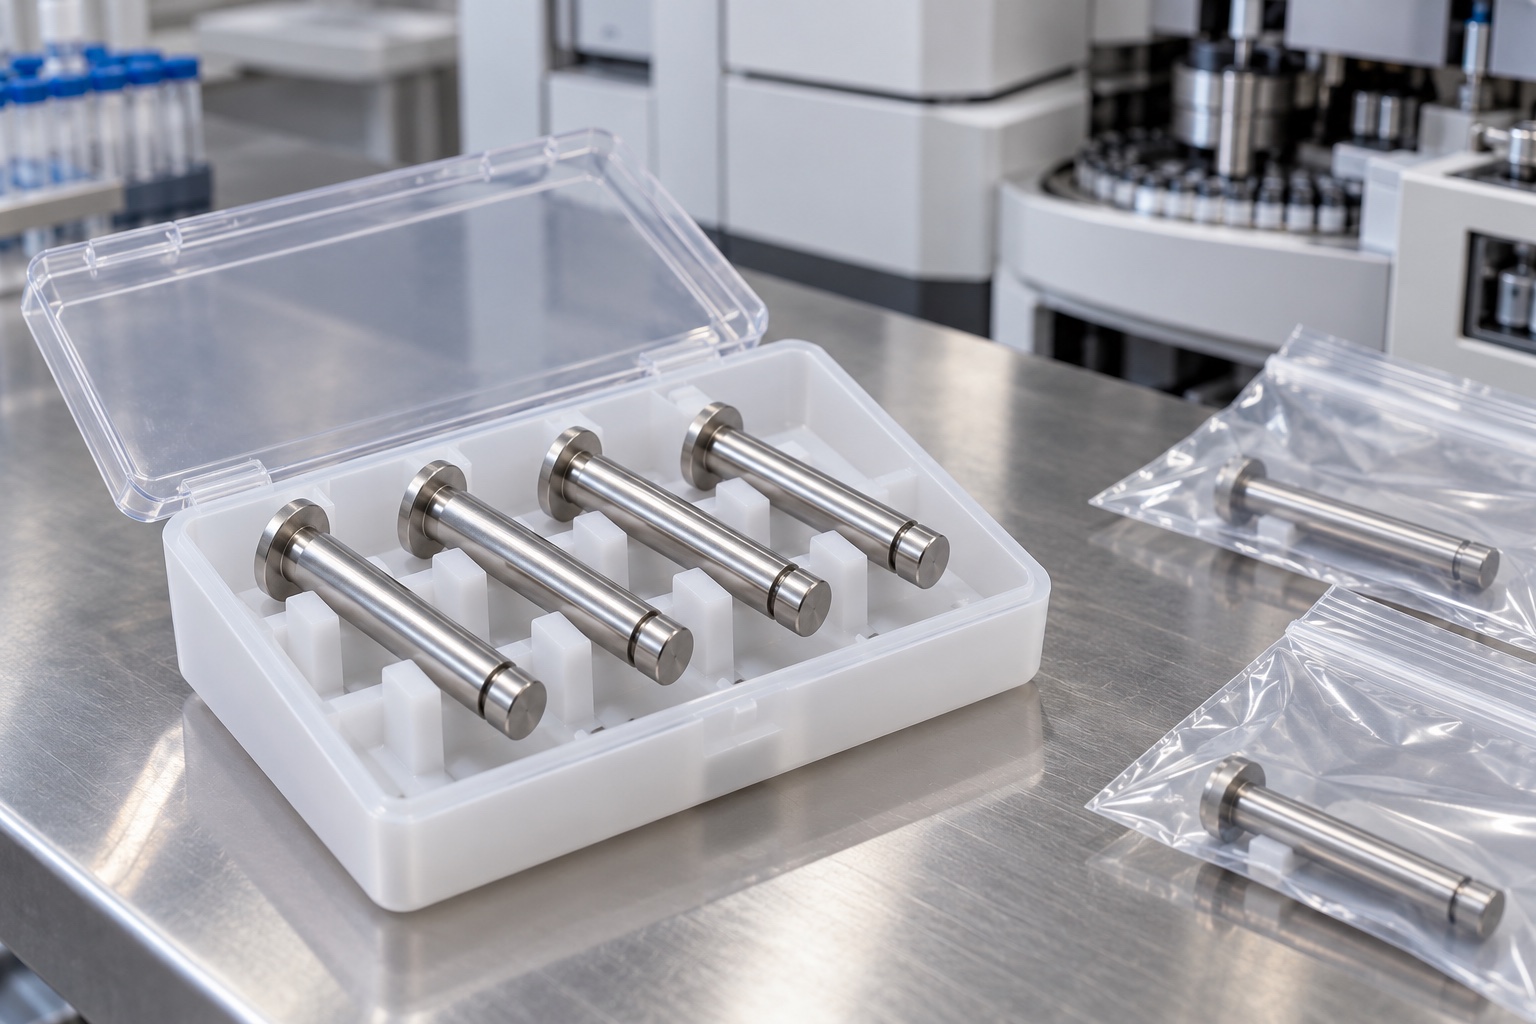
In diesem Beispiel wird ein vorgeschlagener einteiliger 316L-Edelstahlstift für einen geräteseitigen medizinischen Analysemechanismus betrachtet. Es verfügt über einen kleinen integrierten Flanschkopf, einen geraden, glatten Zapfen, eine äußere umlaufende Ringnut nahe dem gegenüberliegenden Ende und eine solide, abgeschrägte Endfläche. Es hat kein Gewinde oder Querloch. Hierbei handelt es sich um einen repräsentativen CNC-Dreh-Workflow, nicht um eine tatsächliche Kundenlieferung oder eine lastqualifizierte Verbindung. Bilder veranschaulichen Konzepte. Für die abgebildete Komponente werden keine erreichten Toleranzen, Haltekapazitäten, Ermüdungslebensdauern, Zertifizierungen oder medizinischen Gerätesicherheitsergebnisse beansprucht.
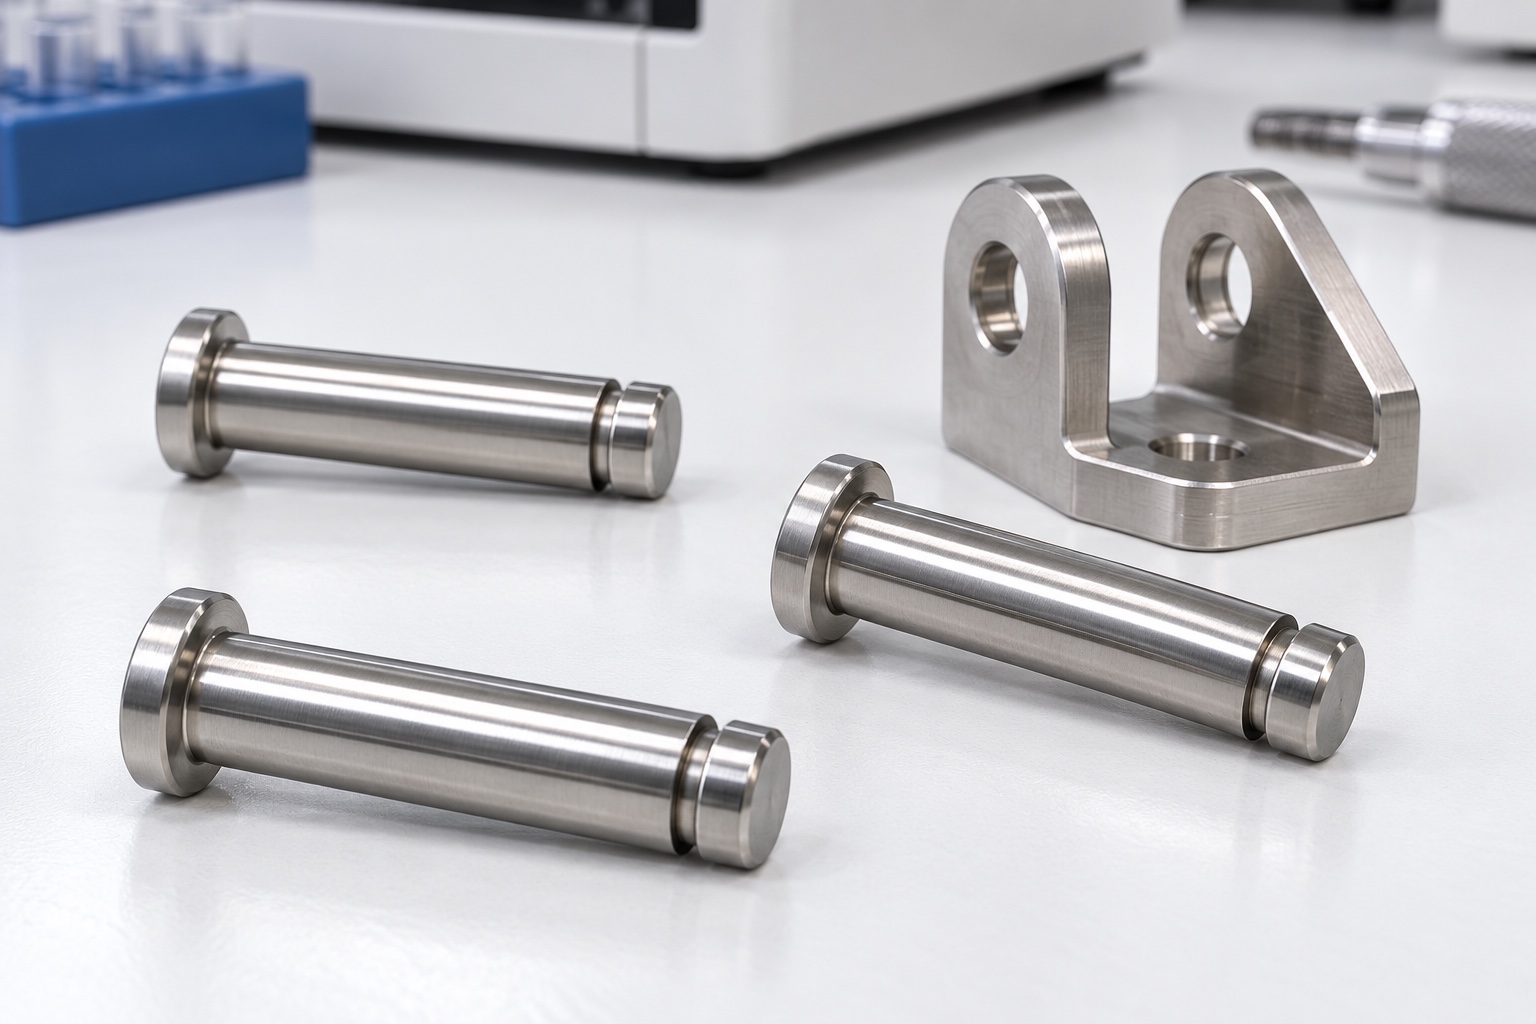
Gegenstücke und Rückhaltung vollständig prüfen
Der vorgeschlagene Auftrag würde mit einer kontrollierten Stiftgeometrie, genauen Informationen zum externen Sicherungsring, passenden Bohrungen, axialem Stapel, Bewegungsanforderungen und Prüfergebnissen beginnen. Die Überprüfung würde die Kontaktstellen zwischen den Zapfen identifizieren und die beabsichtigte axiale Freiheit von den Retentionsflächen unterscheiden. Fehlende Ring- oder Einbaudaten werden vor der Kalkulation und Fertigung geklärt. Ein loser Ring und ein allgemeiner Gabelkopf würden nicht die vollständige Verbindung definieren. Der erworbene Umfang würde das Drehen und die Komponentenabnahme von optionalen Montagedemonstrationen und unabhängigen Festigkeits- oder Haltebewertungen trennen, die dem verantwortlichen Gerätekonstruktionsprogramm zugewiesen sind.
Vorgegebenen Edelstahlzustand erhalten
In der Materialbestellung würden der genehmigte 316L-Zustand, die Rohmaterialform und die Nachweise angegeben. Die Chargenidentität bleibt mit den geschnittenen Rohlingen durch Drehen, Nutenfinishen, Endbearbeitung und Versand verbunden. Ein ähnlich aussehender Edelstahlstab oder ein Katalog-Befestigungselement wären nicht automatisch gleichwertig. Der Lieferant prüft die Bearbeitungszugabe und Spannbereiche, bevor er die Route auswählt. Für Substitutionen wäre vor der Verwendung eine Genehmigung erforderlich. Materialdokumente würden den Umfang der gekauften Komponenten belegen, jedoch nicht die Festigkeitsbewertung eines anderen Stifts, die Kapazität des ausgewählten Rings oder die Sicherheit des gesamten Mechanismus der medizinischen Ausrüstung belegen.
Kopf- und Lagerzapfenbezüge
Die Drehsequenz würde den kontrollierten Kopfkontakt und die zylindrischen Zapfenreferenzen erzeugen, die zum Lokalisieren der äußeren Ringnut erforderlich sind. Durch die Werkstückspannung bleiben diese Beziehungen erhalten und gleichzeitig die fertigen Oberflächen geschützt. Späne an Spannzangen- oder Vorrichtungskontakten würden vor der Setup-Übertragung kontrolliert. Der Lieferant würde einen schlanken Stift nicht vorübergehend in einen geraden Zustand zwingen und dies als freigegebene Geometrie behandeln. Zwischenprüfungen könnten den Weg unterstützen, würden jedoch nicht die Endabnahme des Bauteils im vereinbarten Zustand nach allen erforderlichen Fertigungs- und Behandlungsvorgängen ersetzen.
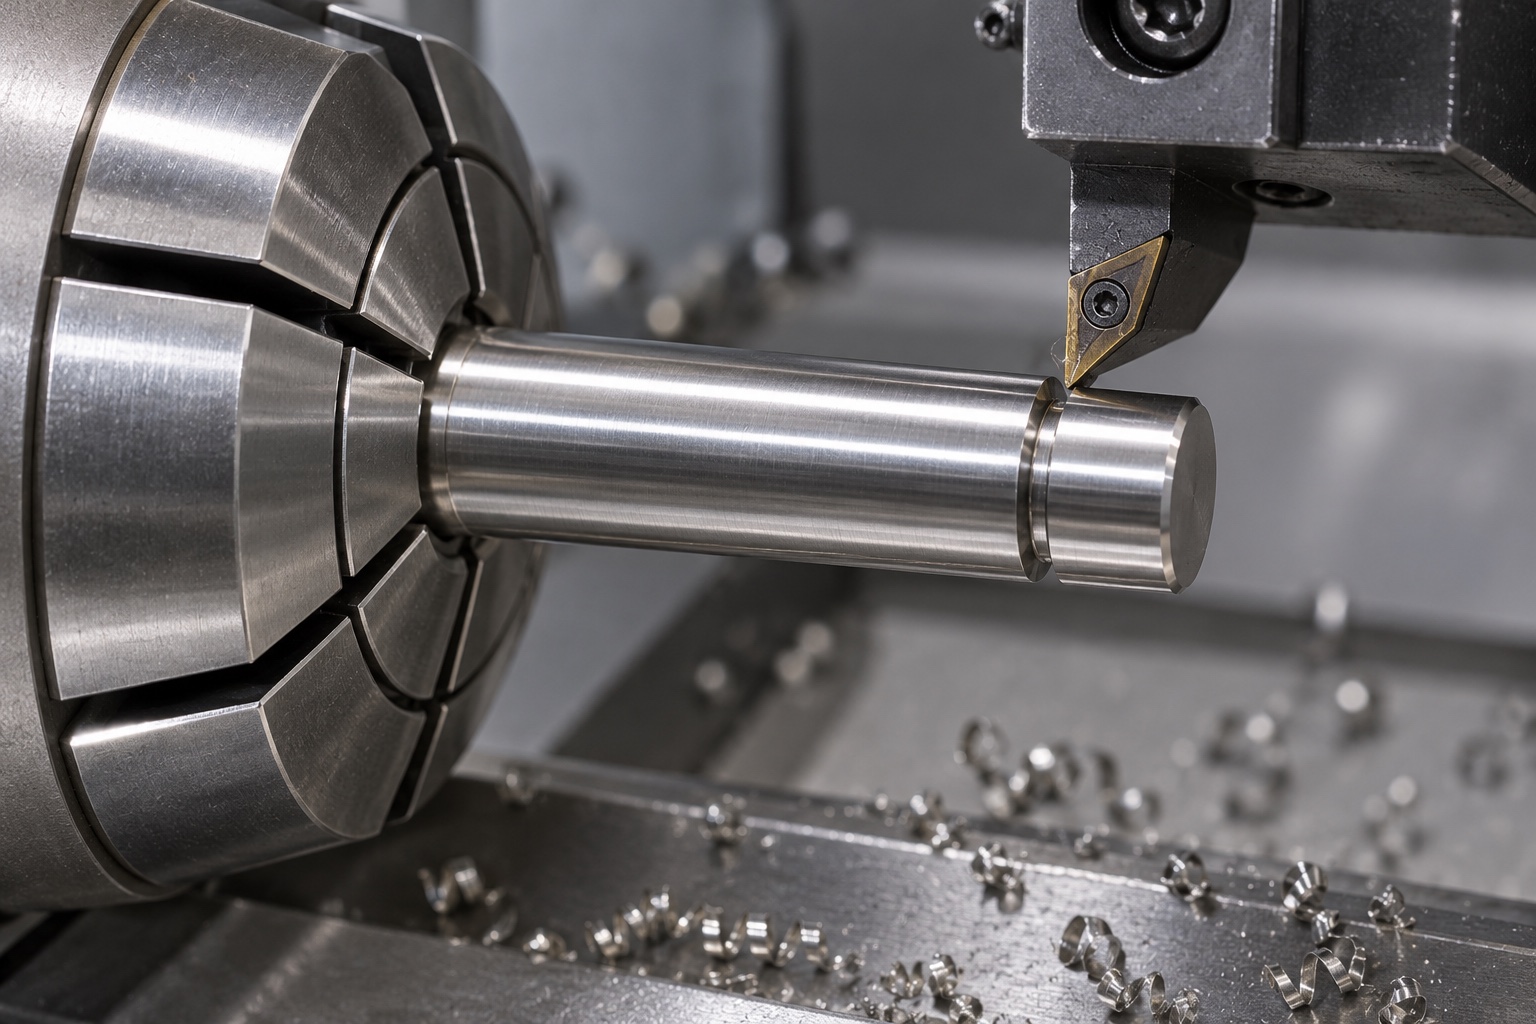
Festgelegten nutzbaren Lagerzapfen drehen
Zapfendurchmesser, Länge, Form und jede separat erforderliche Oberflächenbeschaffenheit richten sich nach den genehmigten Zeichnungs- und Verbindungsinformationen. Die Route würde den nützlichen zylindrischen Bereich vom Kopfübergang, der Nut und der Endfase unterscheiden. Der Zugang zum Cutter würde vor der Produktion gelöst werden. Der Lieferant würde den Zapfen erst dann polieren, wenn sich eine nicht identifizierte Bohrung frei bewegen ließe. Akzeptierte Änderungen würden in die kontrollierten Geometrie- und Prüfdokumente einfließen. Die maßliche Fertigung würde unabhängig von Annahmen über Lagerverhalten, Schmierung, Belastbarkeit oder die Lebensdauer des gesamten geräteseitigen medizinischen Analysemechanismus bleiben.
Eine kontrollierte äußere Sicherungsringnut
Der Nutdurchmesser, die Breite, die axiale Position sowie die Flanken- und Fußanforderungen richten sich nach der freigegebenen Stift- und ausgewählten Ringdefinition. Form und Zugang des Werkzeugs werden vor dem Schneiden überprüft. Ein vorgeschlagener Radius oder ein breiterer Sitz müsste genehmigt werden, wenn dadurch die gesteuerte Schnittstelle geändert würde. Der Lieferant würde keine weitere Nut, kein Gewinde oder kein Querloch als informelle Befestigungsalternative hinzufügen. Konflikte zwischen Modell, Zeichnung und Ringdokumenten würden vor Produktionsentscheidungen geklärt, so dass die akzeptierte Komponente nicht davon abhängt, dass ein Bediener einen geeigneten, aber nicht zugelassenen Sicherungsring auswählt.
Nut- und Endgeometrie nachbearbeiten
Bei der Endbearbeitung werden Nutflanken, Wurzel, Zapfengrenzen, Kopfkanten und die Fase am massiven Ende auf anhaftendes Material oder unerwünschte scharfe Merkmale untersucht. Durch das Entfernen würde der zugelassene Sitz erhalten bleiben, anstatt ihn abzurunden, bis die Ringinstallation einfacher erscheint. Unkontrolliertes Polieren würde beschädigte Zeitschriften nicht verbergen. Die Reinigung erfolgt nach dem erworbenen Umfang. Eine genehmigte Passivierung oder ein anderer abschließender Prozess würde eine Dokumentation und entsprechende Endzustandsprüfungen erfordern. Das Aussehen der Oberfläche lässt keinen Rückschluss auf die Korrosionsleistung, die quantifizierte Sauberkeit, die sterile Lieferung, die gemessene Reibung oder die Haltefähigkeit einer zusammengebauten medizinischen Geräteverbindung zu.
Zugängliche Lagerzapfen- und Nutmessungen
Der Inspektionsplan würde Kopf- und Zapfenreferenzen sowie geeignete Methoden für Durchmesser, Form, Nutzlänge, Nutdurchmesser, Breite und Position wie angegeben identifizieren. Der Zugang zu schmalen Merkmalen würde überprüft, damit die Kontakte die Rillenkanten nicht überbrücken. Unterstützung und Endzustand würden erfasst. Die Gesamtlänge und ein Schaftmikrometerwert wären unzureichend, wenn andere Eigenschaften die Retention steuern würden. Ein Ringpassungsversuch hätte einen separat definierten Umfang und könnte schwierige Zeichnungsmessungen nicht stillschweigend ersetzen oder ein nicht identifiziertes Gegenstück in eine universelle Produktionslehre verwandeln.
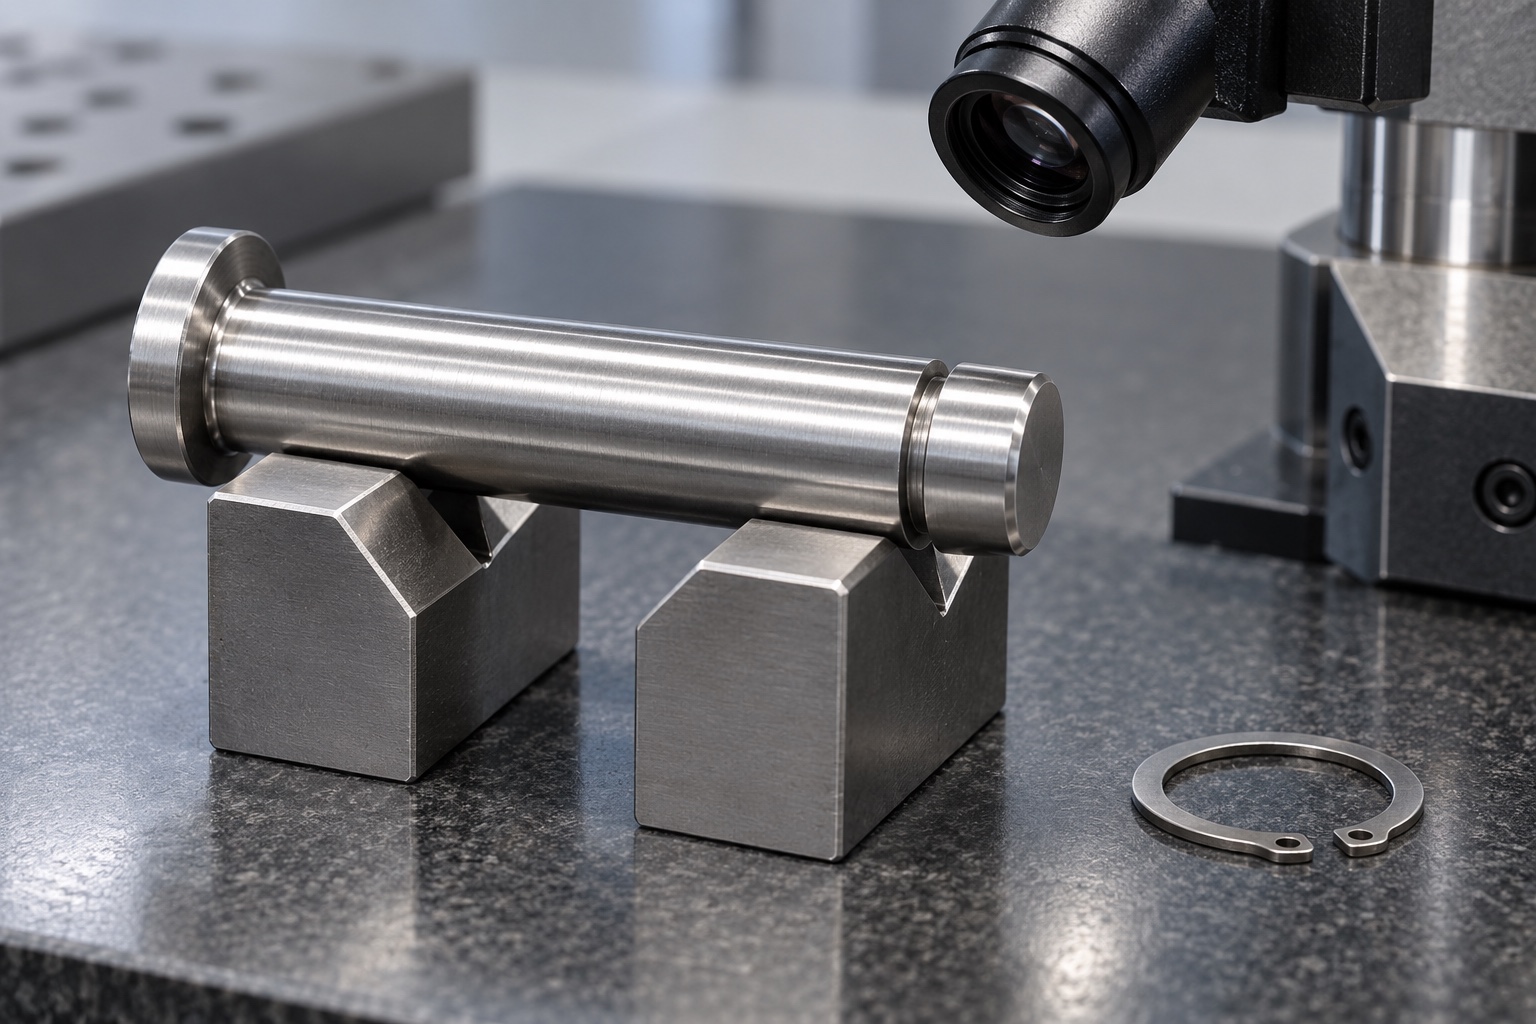
Erstmusterunterlagen ohne erfundene Ergebnisse
Der vorgeschlagene Bericht würde Zeichnungsrevision, Materiallos und nummerierte Merkmale mit geeigneten vereinbarten Prüfmethoden verknüpfen. Es werden keine numerischen Ergebnisse geliefert, da für dieses repräsentative Beispiel keine hergestellte Probe oder Messaufzeichnung vorliegt. Material- und Dimensionsnachweise würden nur den Umfang der gekauften Komponente stützen. Sie würden keine Schubkapazität, keinen Ausrückwiderstand, keine Ermüdungslebensdauer oder keine Gerätesicherheit aufweisen. Eine mehrdeutige Nutanforderung würde vor der Produktion geklärt und nicht als akzeptiert angesehen, weil ein Ring installiert zu sein schien. Jede Nichtkonformität oder autorisierte Änderung bleibt im Komponentendatensatz nachvollziehbar.
Optionaler Montageversuch
Ein vereinbarter Versuch könnte Einsetzen, Kopfsitz, sichtbaren Ringsitz und die vorgesehene axiale Bewegung mit identifizierten Bohrungen, Gegenstücken und Ringrevisionen prüfen. Montageverfahren und freigegebene Schmierung würden dokumentiert. Unerwartetes Klemmen oder fehlerhafter Sitz wären zu klären, bevor Bolzen oder Baugruppe geändert werden. Ein erfolgreicher handbetätigter Versuch würde weder Festigkeit, Ermüdungsverhalten, Rückhaltung noch die Sicherheit des Medizingeräts qualifizieren. Versuchsbolzen blieben von abgenommenen Produktionsteilen unterscheidbar. Beobachtungen würden weder zu einer zulässigen Betriebslast noch zur undokumentierten Grundlage für eine andere Ring- und Gegenstückkonfiguration.
Bolzen trennen und Gegenmuster identifizieren
Fertige Stifte würden einzeln getrennt, sodass Köpfe und Nutkanten nicht auf akzeptierte Zapfenoberflächen treffen könnten. Schutzstützen würden verhindern, dass sich das Teil unter dem Verpackungsdruck verbiegt. Lose Ringe und Musterteile würden weiterhin separat gekennzeichnet. Verpackungsmaterialien würden dem vereinbarten Reinigungsumfang entsprechen, ohne eine sterile Versorgung zu suggerieren. Material-, Zustands-, Chargen-, Endprozess- und Revisionsinformationen bleiben bei der Sendung. Der Empfänger würde freigegebene kundenspezifische Stifte von Prototypen und ähnlichen Katalogprodukten unterscheiden, die für einen anderen Ringtyp, eine andere Zapfenlänge, eine andere Nutposition oder einen anderen Satz passender Komponenten vorgesehen sind.
Gelenkspezifische Wiederholungsbasis
Im vorgeschlagenen Fertigungsprotokoll würden Geometrie, genehmigte Ringdokumente, Bestandsnachweise, Drehreihenfolge, Nutanforderungen, Endbearbeitung, Prüfergebnisse und genehmigte Änderungen enthalten sein. Bei einer Nachbestellung würden geänderte Bohrungen, Passdicken, Ringe, Zapfenkontakte und Schmierung überprüft, bevor man sich auf frühere Beobachtungen verlässt. Die Komponentenabnahme würde von der Aufbewahrung und der Mechanismusqualifizierung getrennt bleiben. Dieser repräsentative Fall zeigt, wie ein CNC-Lieferant einen definierten Drehzapfen dokumentieren konnte, ohne eine Kundenlieferung, eine gemessene Fähigkeit, eine Katalogfestigkeitsäquivalenz, ein Ermüdungsergebnis oder ein medizinisches Zertifikat für eine beispielhafte rostfreie Komponente und eine nicht spezifizierte Verbindung zu erfinden.
Technischer Herstellerhinweis: www.smalley.com.
FAQ
Handelt es sich um einen gelieferten oder für die Aufbewahrung qualifizierten Pin?
Nein. Es handelt sich um ein repräsentatives vorgeschlagenes Drehbeispiel ohne tatsächliche Lieferung oder vermessenes Muster. Als tatsächliches Ergebnis werden keine erreichten Toleranzen, Belastbarkeiten, Ermüdungslebensdauern, Retentionsergebnisse oder Zertifizierungen für medizinische Geräte dargestellt.
Was definiert die Außenrille?
Die genehmigte Zeichnung, die genauen Ringinformationen und die tatsächliche Paarungsanordnung definieren Durchmesser, Breite, Position und Kantenanforderungen. Eine nominale Pingröße, ein allgemeiner Ring oder ein illustratives Foto sollten die Definition der kontrollierten Schnittstelle nicht ersetzen.
Kann ein sitzender Ring die Nutprüfung ersetzen?
Nur im Rahmen einer ausdrücklich genehmigten Methode und eines ausdrücklich genehmigten Umfangs, nicht automatisch. Bei einer Sitzdemonstration werden nicht alle Nut-, Zapfen- und Axialstapeleigenschaften unabhängig überprüft oder die Belastbarkeit und Betriebssicherheit festgestellt.
Was würde eine Erstmusterprüfung ergeben?
Es würde die vereinbarten Komponenteneigenschaften anhand nachvollziehbarer Revision, Material, Methoden und Endzustand dokumentieren. Es würde nicht die Schubkapazität, die Ermüdungslebensdauer, das Ringausrückverhalten oder die Sicherheit der gesamten Geräteverbindung bestimmen.
Kann ein Montagetest enthalten sein?
Ja, wenn Ring, Gegenstücke, Revisionen, Vorgehensweise und genaue Kontrollen vereinbart sind. Halten Sie Sitz- und Bewegungsbeobachtungen getrennt von Kraft- und Retentionsqualifikationen und lösen Sie unerwartete Kontakte, bevor Sie Geometrieänderungen zulassen.
Was muss vor einer erneuten Herstellung überprüft werden?
Überprüfen Sie die Ringidentität, die passenden Bohrungen und den Stapel, die Kopf- und Zapfenkontakte, die Nutgeometrie, das Material, die Endbehandlung und die Schmierung. Behalten Sie kontrollierte Überarbeitungen bei, anstatt ein von Hand angepasstes Muster zu kopieren oder die Leistungsansprüche eines anderen Gelenks zu übertragen.
tanghangyun@oemach.com